
Schweißen ist notwendig. Allerdings ist es auch der Punkt, an dem etwas schiefgehen kann.
Dieses Problem wird durch dünnes Material verschärft. Bei Materialstärken von 1.5 mm bis 0.5 mm ist das Metall nicht steif. Wärme leitet sich schnell ab. Ein kleiner Fehler kann ein Loch verursachen. Ein weiterer Fehler kann das gesamte Blech verziehen. Manche Defekte bleiben im Inneren der Fuge verborgen.
Nachfolgend finden Sie eine praktische Liste mit Dingen, die Sie vermeiden sollten, basierend auf realen Erfahrungen in der Produktion. Sie erklärt die problematischsten Vorgehensweisen und warum sie Schwierigkeiten verursachen – damit Sie diese von vornherein vermeiden können.
Im zweiten Teil des Artikels haben die Ingenieure von NOBLE einige nützliche Tipps zum Schweißen von dünnem Blech zusammengestellt. Diese Tipps erleichtern Ihnen Ihre Blechschweißprojekte. Hier sind sie – wir hoffen, sie sind hilfreich!
Schlechte Wärmeregulierung: Die Hauptursache für dünne Haut Blechschweißen Verzerrung
Bei Blechen ist Hitze ein zweischneidiges Schwert. Zu wenig Hitze führt zum Versagen der Schweißnaht. Zu viel Hitze hingegen verzieht das Bauteil.
1. Zu viel Strom, zu geringe Reisegeschwindigkeit
Dies ist mit Abstand der häufigste Fehler. Viele Schweißer erhöhen die Stromstärke, um schneller zu arbeiten oder um sicherzustellen, dass sie das Material vollständig durchschweißen. Bei dünnem Metall führt diese übermäßige Hitze jedoch zu einer starken Ausdehnung der Schweißzone. Beim Abkühlen zieht sich das Metall zusammen und verformt sich – was zu welligen Kanten, kantigen Verzerrungen oder Verdrehungen führt.
Was im wirklichen Leben passiert:
Bei einem 1.5 mm dicken Blech entstehen auf der Rückseite Erhebungen oder Vertiefungen, und das gesamte Werkstück verzieht sich und ist nicht mehr korrekt ausgerichtet.
Besserer Ansatz:
Verwenden Sie den geringstmöglichen Strom, der noch eine gute Durchdringung gewährleistet, und arbeiten Sie zügig. Für dünnes Blech eignen sich WIG- (GTAW) oder MIG-Schweißen mit Massivdraht (GMAW) und einem Draht mit kleinem Durchmesser gut – beide Verfahren sorgen für eine konzentrierte Wärmeverteilung und bessere Kontrollierbarkeit.
2. Lange, durchgehende Schweißnähte
Eine „lange, gleichmäßige Schweißnaht“ kann bei Blechen katastrophale Folgen haben. Die Hitze staut sich schneller, als sie entweichen kann, die Wärmeeinflusszone (WEZ) vergrößert sich, und eingeschlossene Spannungen verziehen das Werkstück in alle möglichen unerwünschten Formen.
Besserer Ansatz:
Verwenden Sie intermittierendes Schweißen – beispielsweise Heften, gefolgt von Punktschweißen, um das Metall zwischen den Schweißnähten abkühlen zu lassen. Bei Materialstärken unter 0.8 mm vermeiden Sie durchgehendes Schweißen gänzlich; verwenden Sie stattdessen Punktschweißungen, um ein Durchbrennen zu verhindern.
3. Zufällige Schweißreihenfolge
Beim Schweißen in zufälliger Reihenfolge können sich Spannungen aufbauen und gegeneinander wirken, ohne dass ein Ausgleich möglich ist.
Besserer Ansatz:
Verwenden Sie eine ausgewogene Schweißfolge und, wenn möglich, Rückwärtsschweißungen. Falls die Bauteilgeometrie dies zulässt, schweißen Sie abwechselnd auf gegenüberliegenden Seiten der Mittellinie – die Kontraktion auf der einen Seite kann die Kontraktion auf der anderen Seite teilweise ausgleichen.
Durch Rückwärtsschweißen (Gesamtschweißung von links nach rechts, wobei jedes kurze Segment von rechts nach links geschweißt wird) kann man auch der Ausdehnung entgegenwirken, die dazu neigt, die Platten auseinanderzudrücken.
Mangelhafte Prozessgestaltung und -vorbereitung: Schon vor dem Start verlieren.
Ein Großteil der Verzerrung ist bereits vor dem ersten Lichtbogeneinschlag vorhanden – es kommt alles auf die Vorrichtung und die Konstruktion an.
4. Zu große Fugenspalten oder erzwungene Passung
Wenn Blechteile vor dem Heften große Spalten aufweisen, versuchen Schweißer dies oft durch Zugabe von mehr Schweißzusatzwerkstoff oder durch Erhöhung des Schweißstroms auszugleichen. Das führt jedoch zu einer drastischen Schrumpfung beim Abkühlen – und damit zu Verformungen.
Was im wirklichen Leben passiert:
Die Schweißnaht schrumpft stärker als sie sollte, wodurch das umgebende Metall verformt wird. Je größer der Spalt, desto stärker die Verformung.
Besserer Ansatz:
Achten Sie auf die Passgenauigkeit. Bei präzisen Blechbearbeitungen sollten die Fugenspaltmaße unter 0.2–0.3 mm liegen. Mit einer engen Passung lässt sich die Verbindung sogar ohne Zusatzwerkstoff verschweißen (autogenes Schweißen). Das sorgt für minimalen Verzug, ein sauberes Erscheinungsbild und erspart das Nachbearbeiten von überschüssigem Schweißgut. Beim Schweißen dünner Bleche ist eine enge Passung unerlässlich – sie ist die Grundlage.
5. Keine starren Vorrichtungen – oder die falschen.
Viele Anfänger glauben, sie könnten ein Werkstück mit der Hand fixieren oder einfach eine Klemme anbringen und es dabei belassen. Doch sobald sie loslassen, schnellt das Werkstück zurück – und ist verzogen.
Was im wirklichen Leben passiert:
Ohne eine feste Fixierung bewegt sich das Metall genau dorthin, wo die Hitze es ihm vorgibt – und das ist selten dort, wo man es haben will.
Besserer Ansatz:
Klemmen Sie es ordnungsgemäß fest. Verwenden Sie Vorrichtungen mit guter Wärmeableitung – Kupfer-Rückleisten sind eine hervorragende Wahl für dünnes Blech, da sie die Wärme schnell ableiten und ein Durchbrennen verhindern.
Bei Serienfertigung sollten Sie in spezielle Werkzeuge zur Verzugsvermeidung investieren. Noch besser: Integrieren Sie diese von vornherein. Gegenverzerrung (Das Teil wird leicht entgegen der erwarteten Schrumpfungsrichtung vorgebogen oder überbogen.) Nach dem Schweißen entspannt es sich wieder in seine flache Position. So erzielt man die besten Ergebnisse, bevor der Lichtbogen zündet.
Technik & Äußere Faktoren: Details entscheiden über Erfolg oder Misserfolg der Schweißnaht
Selbst bei korrekten Einstellungen und guter Passform können kleine Fehler bei der Führung des Schweißbrenners – oder Dinge, die man vor dem Schweißen übersieht – ein Werkstück ruinieren.
6. Ungünstiger Brennerwinkel oder zu großer Brennerüberstand
Hält man den Brenner senkrecht zur Platte oder zieht man ihn zu weit weg, konzentriert sich die Hitze an einer Stelle und kann dünnes Metall leicht durchbrennen. Geht man hingegen zu nah heran, versperrt das die Sicht auf das Schmelzbad.
Was im wirklichen Leben passiert:
Das Ergebnis sind Hinterschneidungen (Rillen, die sich entlang der Schweißnahtkante in das Grundmaterial einschmelzen und die Verbindung schwächen), mangelnde Verschmelzung oder sogar Schweißgut, das zu einem Klumpen überläuft (Überlappung).
Besserer Ansatz:
Halten Sie den Vorschubwinkel bei etwa 10–15°. Achten Sie außerdem auf einen gleichmäßigen Drahtvorschub – als Faustregel gilt: etwa das Zehnfache des Drahtdurchmessers. Bei 0.9 mm Drahtdurchmesser beispielsweise ist ein Drahtvorschub von ca. 9 mm optimal. Beim Schweißen dünner Bleche sind Brennerwinkel und Drahtvorschub entscheidende Faktoren für den Erfolg der Schweißnaht.
7. Auslassen der Oberflächenreinigung
Direktes Schweißen über Öl, Rost, Farbe oder Schnittrückstände.
Was im wirklichen Leben passiert:
Verunreinigungen zersetzen sich unter dem Lichtbogen und setzen Gase frei, die sich in der Schweißnaht ansammeln und zu Porosität (winzigen Löchern) oder, noch schlimmer, zu wasserstoffinduzierten Rissen führen. Beides kann eine scheinbar feste Schweißnaht in eine versteckte Schwachstelle verwandeln.
Besserer Ansatz:
Reinigen Sie das Grundmaterial vor dem Schweißen gründlich. Verwenden Sie dazu einen speziellen Entfetter und schleifen oder bürsten Sie es anschließend leicht ab. Reinigen Sie mindestens 20–25 mm beidseitig der Schweißnaht. Bei dünnen Blechen ist eine saubere Oberfläche unerlässlich. Sie entscheidet über eine einwandfreie Schweißnaht und einen versteckten Riss.
8. Schnelle Abkühlung nach dem Schweißen
Die Schweißnaht in Wasser tauchen. Mit Druckluft ausblasen. Beides nur, um das Teil schneller bearbeiten zu können.
Was im wirklichen Leben passiert:
Dies ist äußerst gefährlich für die Schweißnahtfestigkeit. Schnelles Abkühlen erzeugt starke Abschreckspannungen – im Wesentlichen einen Thermoschock –, die dazu führen können, dass die Schweißnaht oder die Wärmeeinflusszone unmittelbar oder kurz nach dem Abkühlen reißt.
Besserer Ansatz:
Lassen Sie das Bauteil an der Luft natürlich abkühlen. Bei kritischen Komponenten oder dickeren Verbindungen decken Sie die Schweißnaht mit trockenem Sand oder einer Isolierdecke ab, um die Abkühlung weiter zu verlangsamen. Langsames Abkühlen ermöglicht einen allmählichen Abbau der Spannungen, anstatt ein Brechen des Metalls zu verhindern.
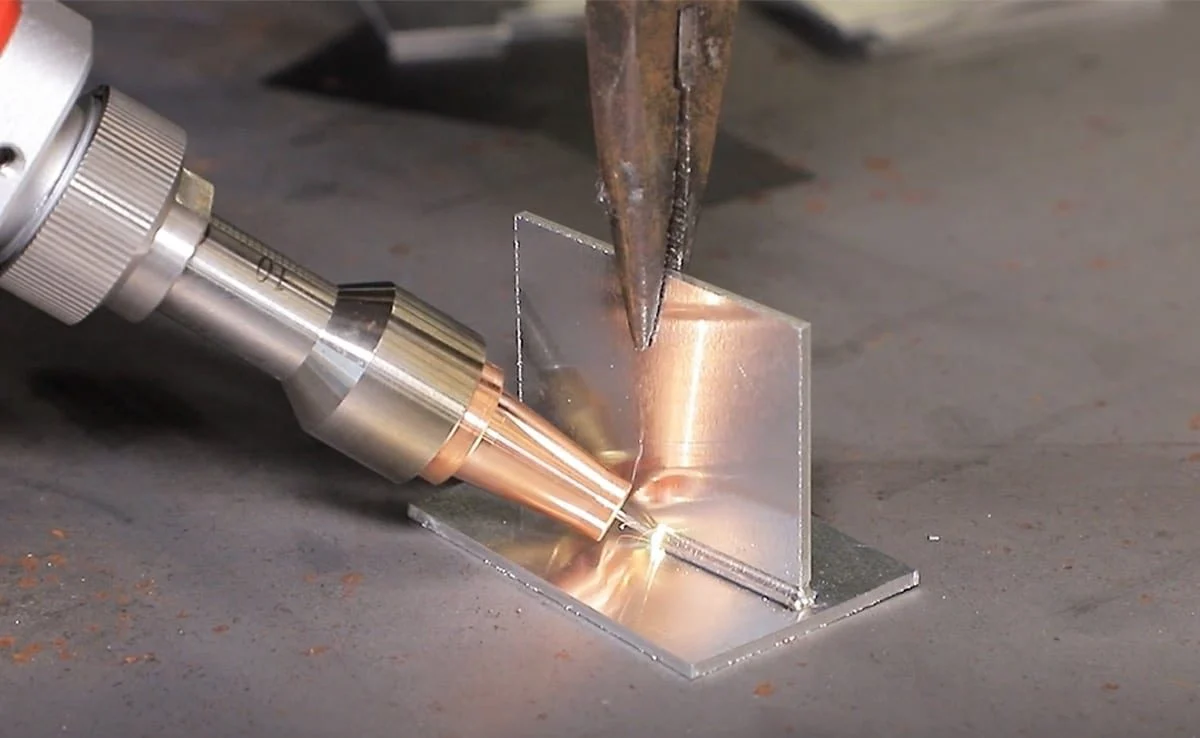
8 Tipps zum Schweißen von dünnem Blech
Das Schweißen von dünnem Blech ist knifflig. Die häufigsten Probleme – Verzug, Durchbrennen und mangelnde Verschmelzung – können selbst erfahrene Schweißer zur Verzweiflung bringen. Mit der richtigen Vorgehensweise lassen sich jedoch saubere, feste Schweißnähte erzielen, ohne das Werkstück zu beschädigen. Hier sind acht Tipps, die Ihnen dabei helfen.
1. Wählen Sie den richtigen Prozess
Nicht alle Schweißverfahren eignen sich gleichermaßen für dünne Materialien. Wählen Sie ein Verfahren, das möglichst wenig Wärme einbringt und Verformungen minimiert.
- WIG (WIG)Erzeugt einen engen Lichtbogen und präzise Schmelzbadkontrolle. Ideal für dünne Bleche. Widerstandspunktschweißen ist schnell. Nahezu kein Verzug. Hervorragend geeignet für den Einsatzbereich.
- Widerstandspunkt Schweißen is extrem schnell und erzeugt nahezu keine Verzerrungen, was es in geeigneten Fällen zu einer weiteren ausgezeichneten Wahl macht.
Vermeiden Sie Hochtemperaturverfahren. Stabelektrodenschweißen und Sprühlichtbogenschweißen sind für dünne Bleche ungeeignet.
2. Stromstärke niedrig halten
Verwenden Sie die kleinstmögliche Stromstärke, die noch eine gute Verschmelzung gewährleistet. Zu viel Stromstärke führt zum Durchbrennen des Grundmetalls. Bei zu geringer Stromstärke erfolgt entweder keine Verschmelzung oder es entsteht eine kalte, fadenförmige Schweißnaht, die nicht tief eindringt.
Finden Sie den optimalen Punkt. Im Zweifelsfall mit einer niedrigen Spannung beginnen. Steigern Sie die Spannung schrittweise. Beim Schweißen dünner Bleche ist die Stromkontrolle entscheidend.
3. Bewegen Sie sich in einem gleichmäßigen, zügigen Tempo.
Je länger der Lichtbogen an einer Stelle verharrt, desto mehr Wärme dringt in das umgebende Metall ein – und desto größer ist der Verzug. Arbeiten Sie zügig und gleichmäßig, um die Wärmeeinwirkung zu minimieren und die Wärmeeinflusszone (WEZ) klein zu halten.
Wichtig: Nicht verweilen. Nicht schwanken oder ausweichen, außer es ist unbedingt notwendig. Ein gleichmäßiges Tempo führt zum Erfolg.
4. Verwenden Sie eine kurze Bogenlänge
Egal welches Verfahren Sie anwenden, halten Sie den Lichtbogen kurz. So kurz wie möglich, ohne die Elektrode in das Schmelzbad zu tauchen.
Ein kurzer Bogen:
- Bleibt stabil und konzentriert
- Bringt die Wärme genau dorthin, wo sie benötigt wird.
- Reduziert den Wärmeverlust an die Umgebungsluft
- Verringert das Risiko des Durchbrennens bei dünnen Blechen
Beim WIG-Schweißen bedeutet dies, die Wolframelektrode nah am Werkstück zu halten. Beim MIG-Schweißen sollte der Abstand zwischen Kontaktspitze und Werkstück konstant und relativ kurz sein.
5. Verwenden Sie eine Stützleiste (Trägerleiste)
Bringen Sie eine Gegenhalterleiste an – Kupfer ist am besten geeignet. Edelstahl funktioniert auch. Kupfer ist besonders gut, weil es die Wärme schnell ableitet.
Warum es hilft:
- Leitet überschüssige Wärme vom Werkstück ab und verringert so das Risiko des Durchbrennens.
- Stützt die Schmelze und verhindert Ausbrüche an der dünnen Platte.
- Verbessert das Erscheinungsbild des hinteren Haaransatzes und sorgt für ein sauberes, gleichmäßiges Wurzelprofil.
Für optimale Ergebnisse muss die Gegenhalteleiste fest gegen das Blech geklemmt werden, um Spalten zu vermeiden. Das Schweißen von dünnem Blech ohne Gegenhalteleiste ist riskant.
6. Verwenden Sie eine symmetrische Schweißfolge.
Bei größeren Bauteilen – Paneelen, Kastenprofilen – arbeiten Sie von der Mitte nach außen. Schweißen Sie nicht von einem Ende zum anderen.
Wie es geht:
Beginnen Sie mit einer Schweißnaht in der Nähe der Mitte des Bauteils und führen Sie dann eine entsprechende Schweißnaht auf der gegenüberliegenden Seite durch. Fahren Sie abwechselnd von der Mitte nach außen fort.
Warum es funktioniert:
Symmetrisches Schweißen gleicht die Kontraktionskräfte aus. Eine Schweißnaht zieht in die eine Richtung, die gegenüberliegende in die andere. Dadurch werden die Eigenspannungen gleichmäßig verteilt und Verformungen oder Verdrehungen des gesamten Bauteils minimiert.
7. Sparen Sie nicht an den Reißzwecken
Heftschweißungen fixieren alles, bevor die endgültigen Schweißraupen aufgebracht werden. Werden Heftschweißungen ausgelassen oder zu wenige verwendet, können sich die Teile unter Hitzeeinwirkung verschieben, was die Ausrichtung beeinträchtigt und den Verzug verstärkt.
Bewährte Verfahren zum Heften dünner Bleche:
- Heftabstand: 50–100 mm (bei sehr dünnen oder komplexen Teilen enger)
- Nagellänge: 5–10 mm pro Nagel
- Stromstärke: Etwas höher als Ihre Schweißstromstärke, um eine gute Verschmelzung und festen Halt zu gewährleisten.
Nach dem Heften die Ausrichtung vor dem endgültigen Schweißen nochmals überprüfen. Ein paar zusätzliche Sekunden hier ersparen später viel Nacharbeit.
8. Nach dem Schweißen begradigen – vorsichtig
Selbst bei sorgfältiger Ausführung können noch geringfügige Verformungen auftreten. Werfen Sie das Teil nicht weg. Reparieren Sie es.
Zwei zuverlässige Methoden:
- Mechanisches Richten: Verwenden Sie Klemmen, eine Spindelpresse oder eine Walzenrichtmaschine. Drücken oder ziehen Sie das Werkstück zurück in Form. Arbeiten Sie langsam. Vermeiden Sie Kaltverfestigung und Rissbildung.
- Flammenrichten mit punktueller Erhitzung: Die konvexe Seite des Gewebes gezielt erhitzen. Die Temperatur sollte zwischen 600 und 800 °C liegen. Heiß genug, um Spannungen abzubauen, aber nicht so heiß, dass die Materialeigenschaften beeinträchtigt oder die Oberfläche schmilzt. Natürlich abkühlen lassen. Die Planheit prüfen. Bei Bedarf wiederholen.
Achtung: Bei verzinktem oder beschichtetem Blech kann das Richten mit einer Flamme die Beschichtung beschädigen. Mechanische Verfahren sind in diesen Fällen in der Regel sicherer.

NOBLEs Dünnblechschweißen
NOBLE ist ein Präzisionsfertigungsbetrieb, spezialisiert auf CNC-Bearbeitung und Blechbearbeitung . Wir betreuen Kunden aus verschiedensten Branchen – von Industrieanlagen und Automatisierung bis hin zu Medizintechnik und Elektronik.
Unsere Kernkompetenzen
- CNC-Bearbeitung:3-Achsen, 4-Achsen und 5-Achs-Fräsen, CNC-Drehenund die Bearbeitung komplexer Teile mit engen Toleranzen.
- Blechbearbeitung: Laserschneiden, Stanzen, Beugung, Schweißen (einschließlich Dünnblech- und Präzisionsschweißen) und Oberflächenveredelung.
- Montage & Mehrwertdienste: Teilereinigung, Entgraten, Hardware-Einbau und Vormontage – bereit zur Integration in Ihre Produktionslinie.
Zertifizierungen
Wir arbeiten mit zwei international anerkannten Qualitätsmanagementsystemen :
- ISO 9001:2015– Gewährleistung gleichbleibender Qualität, Prozesskontrolle und kontinuierlicher Verbesserung in allen Betriebsabläufen.
- ISO 13485:2016– insbesondere für die Herstellung von Medizinprodukten, wobei wir unsere Fähigkeit unter Beweis stellen, strenge regulatorische und Risikomanagement-Anforderungen zu erfüllen.
Ob Sie schnelle Prototypen, Kleinserien von Präzisionsteilen oder Serienfertigung benötigen – NOBLE kombiniert technisches Know-how mit zertifizierten Qualitätssystemen, um zuverlässige Ergebnisse zu liefern.
FAQ
-
Was ist die größte Herausforderung beim Schweißen dünner Bleche?
Wärmeregulierung. Das Material besitzt nur geringe Masse, um Energie aufzunehmen. Zu viel Hitze führt zu Durchbrennen und Verzug, zu wenig hingegen zu mangelhafter Verschmelzung. Daher erfordert das Schweißen dünner Bleche kurze Lichtbögen, hohe Schweißgeschwindigkeiten und eine intermittierende Schweißnahtführung.
-
Welches ist das beste Schweißverfahren für dünnes Blech?
WIG- und Widerstandspunktschweißen sind die besten Verfahren für Werkstoffe unter 2 mm. WIG bietet eine präzise Wärmekontrolle und einen konzentrierten Lichtbogen, während Kurzschluss-MIG mit 0.6–0.8 mm Draht ebenfalls gut funktioniert.
-
Wie kann ich beim Schweißen von dünnem Metall ein Durchbrennen verhindern?
Verwenden Sie niedrigen Strom, hohe Schweißgeschwindigkeit und eine Kupfer-Unterlegscheibe, um überschüssige Wärme abzuleiten. Das Schweißen in kurzen Abschnitten anstelle langer, durchgehender Schweißnähte verhindert ebenfalls das Durchbrennen.
-
Kann man dünnes Blech schweißen, ohne dass es zu Verformungen kommt?
Ja, mit sorgfältiger Technik. Das Werkstück fest einspannen, von der Mitte nach außen schweißen und intermittierendes oder Auslassschweißen anwenden, um die Wärme zwischen den Schweißgängen abzuführen.
-
Welche Blechdicke gilt beim Schweißen als „dünnes Blech“?
Materialstärken unter 3 mm werden im Allgemeinen als dünn bezeichnet. Die eigentlichen Schwierigkeiten – Durchbrennen, Verformung, Wärmeableitung – werden unter 2 mm sehr deutlich und unter 1 mm extrem anspruchsvoll.
-
Muss ich dünnes Blech vor dem Schweißen reinigen?
Absolut. Öl, Rost, Farbe und Schnittreste verursachen Porosität und Risse. Reinigen Sie mindestens 20–25 mm auf jeder Seite der Fuge mit Entfetter und schleifen Sie sie anschließend leicht an oder verwenden Sie eine Edelstahlbürste.
-
Auf welche Zertifizierungen sollte ich bei einem Partner für das Schweißen von Dünnblechen achten?
Achten Sie auf ISO 9001:2015 für allgemeines Qualitätsmanagement und ISO 13485:2016 für Arbeiten an Medizinprodukten. Diese Normen gewährleisten einheitliche Prozesse, Rückverfolgbarkeit und strenge Qualitätskontrolle – entscheidend beim Schweißen dünner Bleche für sensible Anwendungen.
-
Bietet NOBLE Schweißdienstleistungen für dünne Bleche an?
Ja. NOBLE bietet präzise CNC-Bearbeitung und Blechbearbeitung, einschließlich Dünnblechschweißen für industrielle und medizinische Anwendungen. Wir sind nach ISO 9001:2015 und ISO 13485:2016 zertifiziert und verwenden WIG-Schweißen, Stützleisten, symmetrische Schweißabläufe und verzugsfreie Vorrichtungen – von Prototypen bis hin zu Serienfertigung.






