
Einführung
Welche Fertigungsverfahren fallen Ihnen ein, wenn es um schnelles Prototyping und Kleinserienfertigung geht? Im Grunde kann jedes Verfahren eingesetzt werden – letztendlich kommt es auf Kosten und Zeit an: Welche Option bietet das beste Preis-Leistungs-Verhältnis und ist schneller?
In diesem Artikel werde ich mit Ihnen die beiden Verfahren – Vakuumgießen und 3D-Druck – untersuchen, die sich am besten für schnelles Prototyping und Kleinserienfertigung eignen.
Diese detaillierte Aufschlüsselung vermittelt Designteams Folgendes: Die Kostenstrukturen der einzelnen Methoden. Reale Geschwindigkeit statt theoretischer Behauptungen. – Materialoptionen und ihre Grenzen. Sie lernen außerdem den Unterschied zwischen geometrischer Freiheit und Reproduktionsgenauigkeit kennen. Vor allem aber erfahren sie, ab welcher Stückzahl ein Verfahren dem anderen deutlich überlegen ist. Keine Marketingfloskeln. Nur praktische Hinweise für alle, die Produkte auf den Markt bringen müssen.
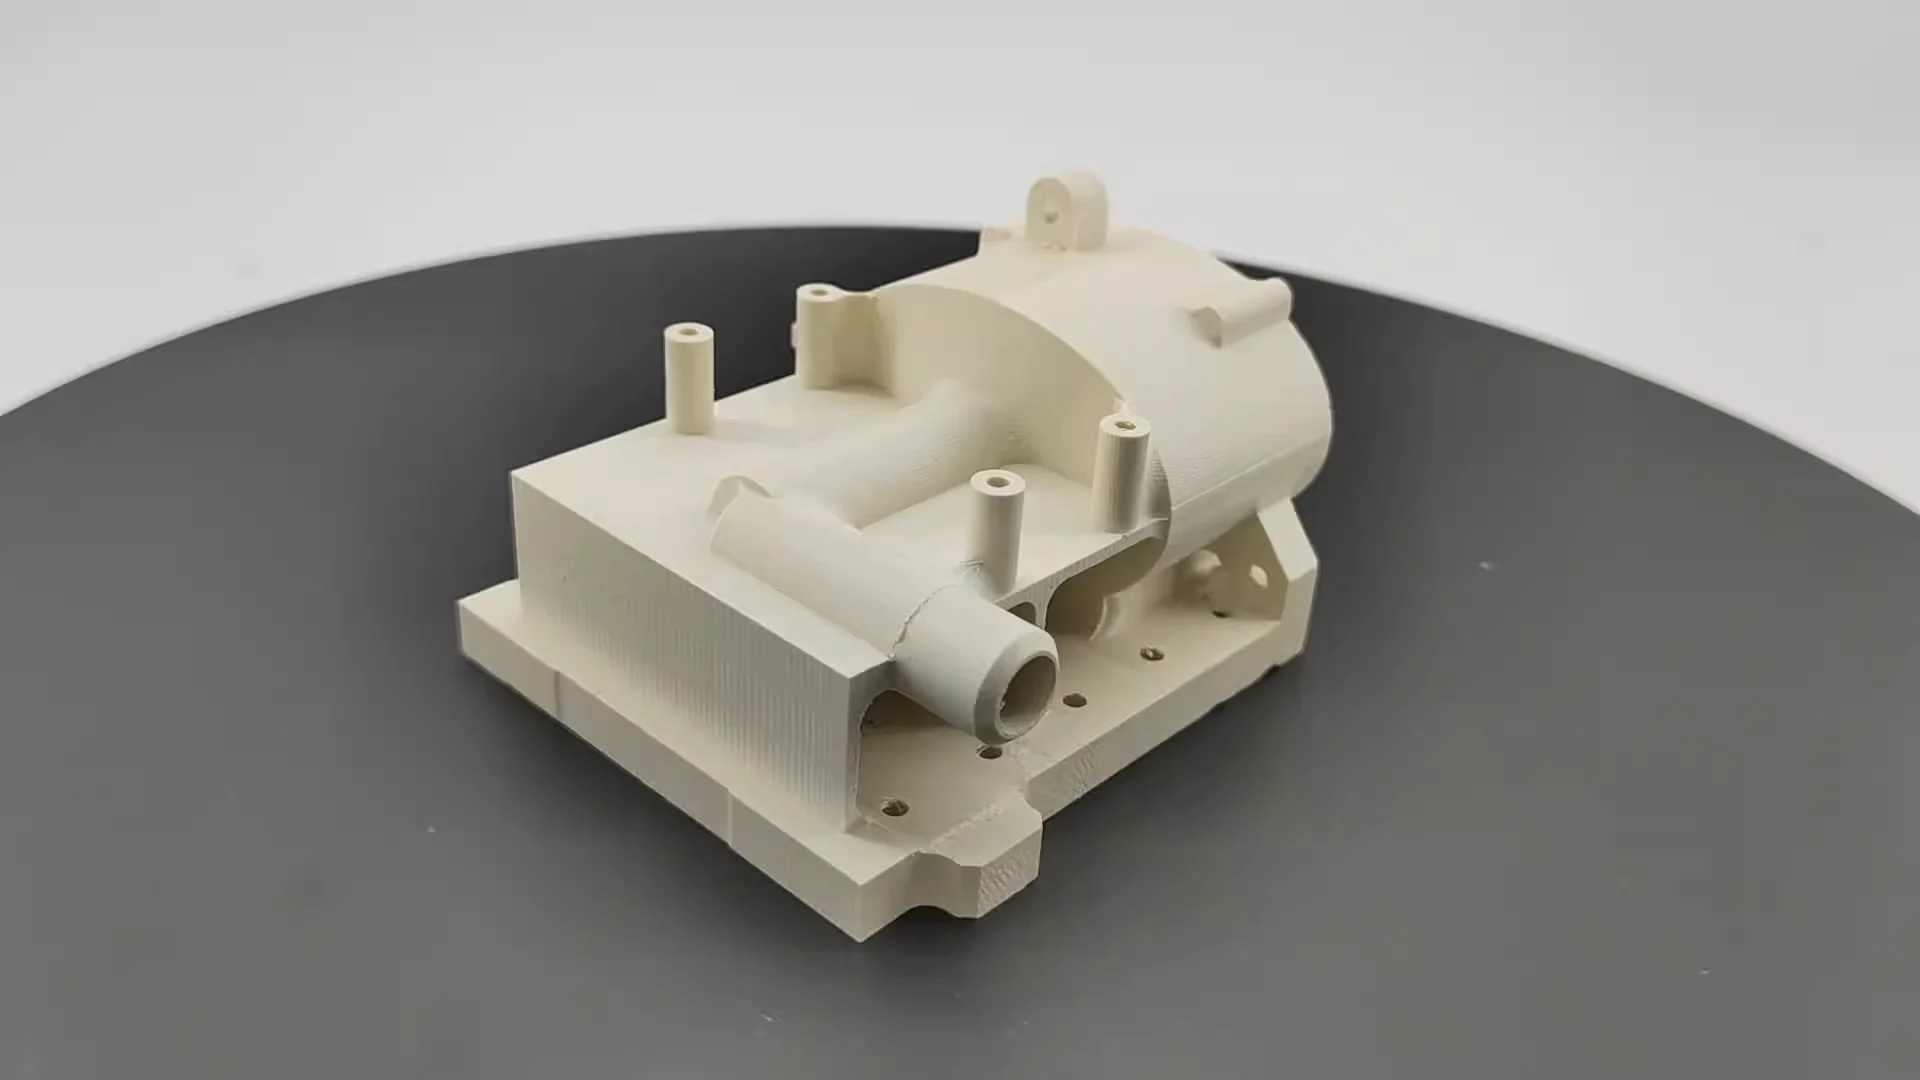
Was ist Vakuumgießen?
Ein kurzer Überblick über das Vakuumgießen. Der Prozess umfasst drei Hauptschritte.
Zunächst erstellt der Ingenieur eine Urform, typischerweise mittels 3D-Druck oder Metallbearbeitung (diesen Prozess beschreibe ich in einem separaten Artikel). Diese wird dann in einem Behälter aufgehängt und mit flüssigem Silikonkautschuk umhüllt. Anschließend werden in einer Vakuumkammer alle Luftblasen entfernt.
Sobald das Silikon ausgehärtet ist, wird der Silikonblock aufgeschnitten und die Urform entfernt. Zurück bleibt ein flexibler Hohlraum mit feinen Details, der der Form des Bauteils entspricht.
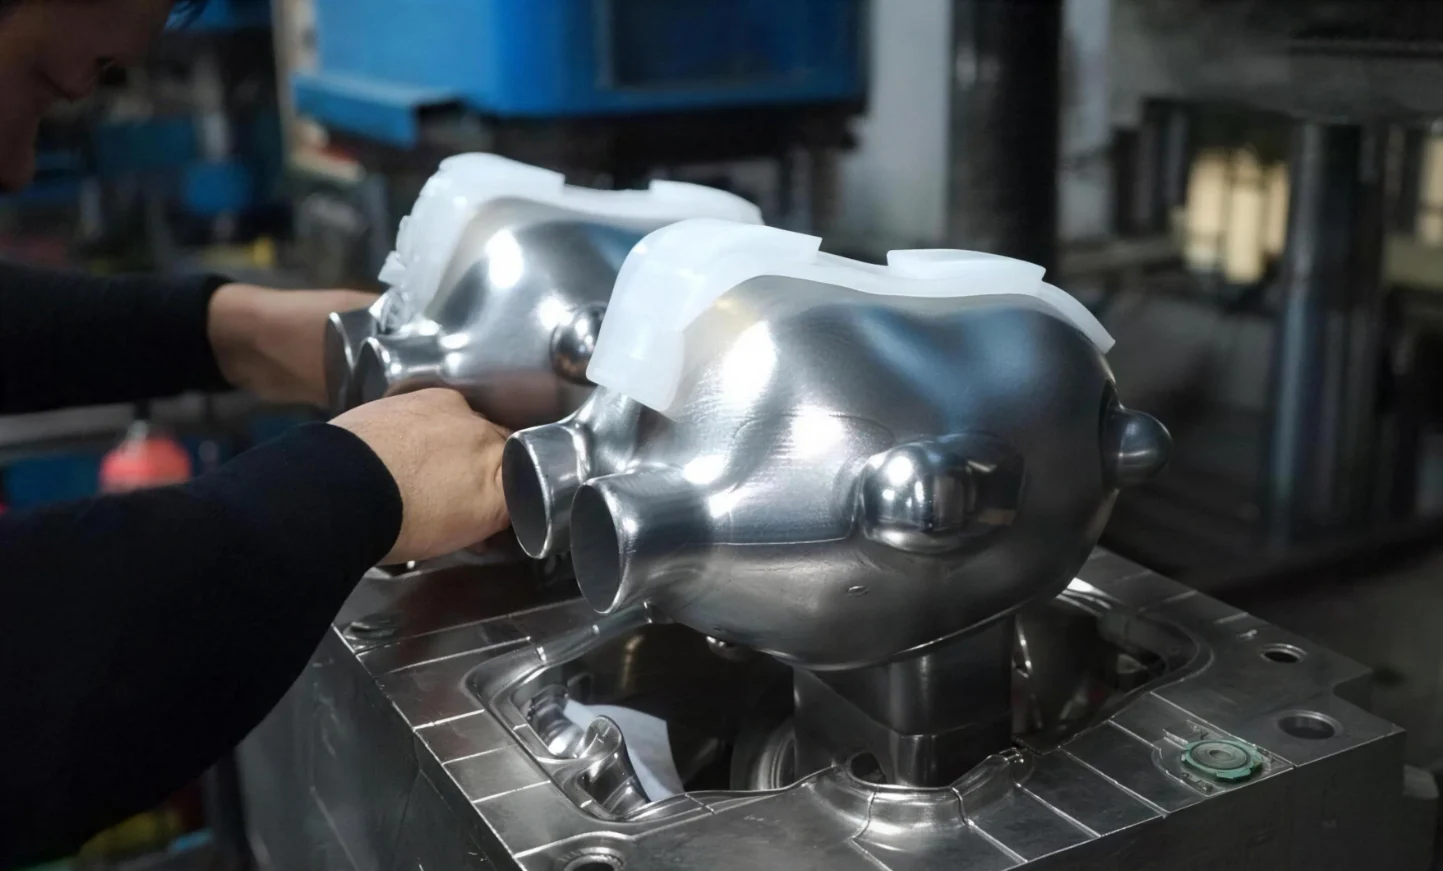
Nun beginnt der eigentliche Gießvorgang. Der Bediener mischt das Polyurethanharz an und gießt es in die Silikonform. Anschließend wird das Vakuumsystem erneut aktiviert. Da keine Restluft vorhanden ist, entstehen keine Lufteinschlüsse oder Poren. Das Harz härtet bei niedriger Temperatur aus. Nach 30 Minuten bis 2 Stunden wird die Form entnommen. Ein stabiles Kunststoffteil ist nun fertig.
Verschiedene Harze können die Eigenschaften verschiedener Materialien simulieren:
- Um eine hohe Steifigkeit und Schlagfestigkeit zu erreichen, werden ABS-ähnliche Harze verwendet.
- Polypropylenähnliche Harze bieten chemische Beständigkeit und Flexibilität.
- Nylonartige Harze vereinen Verschleißfestigkeit und Zähigkeit.
- Gummiartige Harze eignen sich hingegen zur Herstellung von Soft-Touch-Griffen oder Dichtungen.
Was ist 3d Drucken?
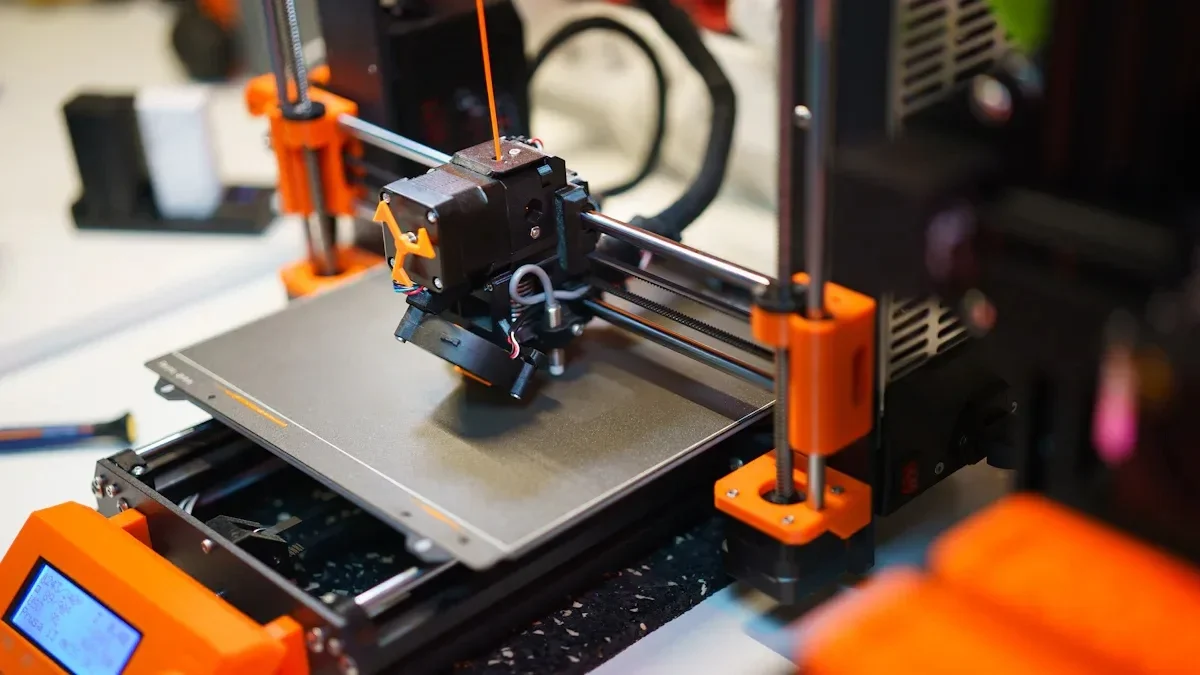
Schauen wir uns nun den 3D-Druck an. Der Fachbegriff dafür ist „additive Fertigung“. Das Material wird Schicht für Schicht aufgetragen, bis das Bauteil fertig ist. Es wird keine Form benötigt. Keine Werkzeuge. Man braucht lediglich eine digitale Datei und eine Maschine.
Unterschiedliche Probleme erfordern unterschiedliche Drucker. Drei gängige Technologien dominieren den Markt.
- SLA steht für Stereolithografie. Ein Laser härtet flüssiges Harz zu festem Kunststoff aus. Die Oberfläche ist glatt, Details sind scharf. Das Verfahren wird für visuelle Prototypen und Passungsprüfungen eingesetzt. Obwohl die Materialauswahl im Vergleich zu anderen Methoden eingeschränkter ist, ist die Qualität hoch.
- SLS verwendet Nylonpulver. Ein Lasersinterprozess verschmilzt die Partikel, ohne sie vollständig aufzuschmelzen. Stützstrukturen sind nicht erforderlich. Die so entstehenden Bauteile sind robust und langlebig. Ingenieure nutzen SLS für Funktionstests und die Herstellung von Baugruppen. Obwohl die Oberfläche eine leicht körnige Textur aufweist, sind die mechanischen Eigenschaften hervorragend.
- FDM ist das gängigste Verfahren. Thermoplastisches Filament schmilzt und wird durch eine Düse extrudiert. Die Maschine zeichnet dann jede einzelne Kunststoffschicht. Simpel. Und günstig. Allerdings ist es für komplexe Teile zu langsam. FDM wird für frühe Konzeptmodelle und große, einfache Formen verwendet. Die Schichtlinien sind sichtbar. Die Festigkeit ist anisotrop – sie nimmt in Druckrichtung ab.
Direkter Vergleich: Vakuumgießen vs. 3D-Druck
Vergleichen wir nun diese beiden Methoden. Die Unterschiede sind eklatant. Es sind die Menschen, die den Prozess an die Aufgabe anpassen müssen, nicht umgekehrt.
| Faktor | Vakuumgießen | 3D Druck |
| Optimale Lautstärke | 10–100 identische Teile | 1–20 einzigartige Teile |
| Kosten pro Teil (geringe Stückzahl) | Niedrig (nach dem Schimmel) | Hoch (keine Skaleneffekte) |
| Vorlaufzeit | 1-2 Wochen | 1–3 Tage |
| Oberflächengüte | Ausgezeichnet (beidseitig glatt) | Variiert (SLA gut, FDM rau) |
| Materialoptionen | Simuliert ABS, PP, PC, Nylon, Gummi (echte Shore A-Härte) | Proprietäre Harze oder Thermoplaste |
| Farboptionen | Unlimited (Pantone-Übereinstimmung) | Beschränkt auf Spulen-/Harzfarben |
| Interne Geometrie | Beschränkt (Unterbietungen müssen vermieden werden) | Ausgezeichnet (Gitter, Kanäle) |
| Toleranz | ±0.1–0.3 mm | ±0.05–0.2 mm |
| Werkzeugkosten | 500–2,000 US-Dollar (Silikonform) | $0 |
Die Tabelle zeigt einen deutlichen Unterschied. Vakuumgießen ist bei mittleren Stückzahlen hinsichtlich Stückkosten, Oberflächengüte , Materialrealismus und Farbauswahl klar im Vorteil. 3D-Druck hingegen punktet mit kurzen Lieferzeiten für Einzelteile, geometrischer Freiheit und dem Wegfall von Werkzeugkosten. Wer beide Verfahren kennt, kann eine fundierte Entscheidung treffen. Wer nur eines kennt, riskiert unnötige Ausgaben.
Detaillierter Vergleich nach Auswahlkriterien
1. Volumen und Kosten
Für ein bis zehn Einzelteile ist 3D-Druck die optimale Lösung. Es fallen keine Einrichtungskosten an. Die Kunden erhalten ihre Teile innerhalb von Tagen, nicht Wochen.
Bei 20 bis 100 identischen Teilen ist Vakuumgießen die bessere Option. Die Formkosten verteilen sich auf viele Teile. Die Stückkosten sinken unter die des 3D-Drucks. Der Break-Even-Punkt variiert je nach Teilegröße und -komplexität, das Grundprinzip bleibt jedoch gleich. Kleine Serien lassen sich besser drucken, größere Serien besser gießen.
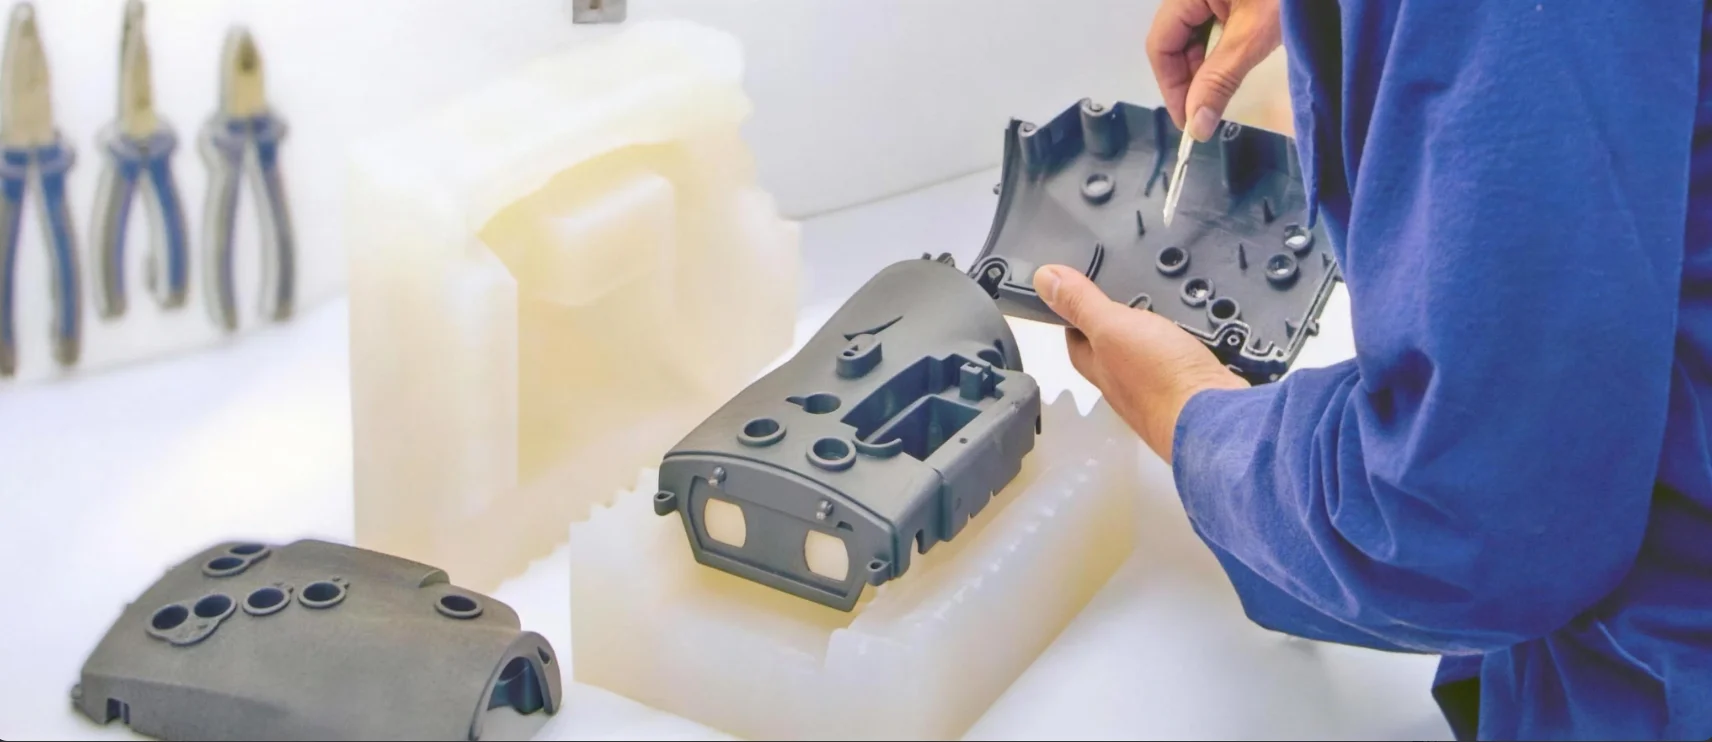
2. Geschwindigkeit (Vorlaufzeit vs. Produktionszeit)
Die beiden Geschwindigkeiten werden oft verwechselt. Gemeint ist die Vorlaufzeit für den ersten Teil. Der zweite Teil ist die Gesamtzeit, die für die Fertigstellung einer Charge benötigt wird.
Der 3D-Druck gewinnt das erste Rennen. Ein einzelnes Bauteil kann in 24 bis 72 Stunden fertiggestellt werden. Es werden keine Werkzeuge benötigt. Keine Einrichtung erforderlich. Einfach drucken!
Das Vakuumgießen gewinnt das zweite Rennen. Die Herstellung der Silikonform dauert drei Tage. Danach benötigt jeder Gussvorgang etwa eine Stunde. Für fünfzig Teile beträgt die Gesamtzeit für die Formherstellung etwa drei Tage plus fünfzig Stunden Gießzeit. Das sind insgesamt etwa fünf Tage. Der 3D-Druck von fünfzig Teilen benötigt die fünfzigfache Druckzeit. Ein zweistündiger Druckvorgang würde hundert Stunden dauern. Dies entspricht über vier Tagen Dauerbetrieb.
3. Materialeigenschaften und Simulation
Diese Diskrepanz ist beträchtlich.
Beim Vakuumgießen werden Polyurethanharze verwendet, die technische Kunststoffe imitieren. ABS-ähnliche Harze sorgen für Steifigkeit und Schlagfestigkeit. Polypropylenähnliche Harze eignen sich für Filmscharniere und Chemikalienbeständigkeit. Für Griffe und Dichtungen werden zudem gummiartige Harze mit echter Shore-A-Härte eingesetzt. Die Teile verhalten sich wie Serienbauteile.
Der 3D-Druck stößt hier an seine Grenzen. SLA-Photopolymere sind spröde und vergilben unter UV-Licht innerhalb weniger Wochen oder Monate. Sie eignen sich daher nicht für Funktionstests von langlebigen Produkten. SLS-Nylonpulver sind zwar fest, weisen aber raue Oberflächen auf. Dies beeinträchtigt Reibung und Verschleiß. FDM-Thermoplaste bestehen zwar aus realen Materialien wie ABS, PLA und PETG, doch die Haftung der Schichten führt zu Schwachstellen. Bauteile brechen eher entlang der Drucklinien als im Materialinneren.
Wenn es auf Materialsimulation ankommt, entscheiden sich Ingenieure für Vakuumguss. Filmscharniere erfordern eine hohe Biegefestigkeit. Schnappverbindungen benötigen eine gleichmäßige Durchbiegung. Falltests erfordern Stoßfestigkeit. 3D-gedruckte Teile können irreführende Ergebnisse liefern.
4. Oberflächenbeschaffenheit und Ästhetik
Das Vakuumgussverfahren erzeugt beidseitig glatte Ergebnisse. Die Silikonform bildet das Originalmodell perfekt ab. Es entstehen keine Schichtlinien oder Stützstrukturen. Die Teile können lackiert, strukturiert oder transparent belassen werden. Transparente Gussteile sind durchsichtig, nicht trüb.
Die Ergebnisse von 3D-Drucken variieren. SLA-Harzdrucke weisen glatte Oberflächen auf den Stützflächen auf. Die Unterseite zeigt Stützstrukturen. FDM-Drucke haben sichtbare Schichtlinien an allen Seiten. Durch Nachbearbeitung lassen sich einige dieser Probleme beheben: Schleifen, Spachteln, Grundieren, Lackieren. Jeder dieser Schritte erfordert zusätzlichen Aufwand und Zeit.
Für Investorenpräsentationen und marktreife Prototypen ist Vakuumgießen Standard. Man kann einem potenziellen Käufer nicht einfach ein grobes, schichtweise aufgebautes Teil in die Hand drücken und um Finanzierung bitten. Das Teil muss einem fertigen Produkt ähneln.
5. Geometrische Komplexität und Hinterschneidungen
Der 3D-Druck ist in dieser Kategorie eindeutig führend. Die Herstellung interner Kanäle ist unkompliziert. Gitterstrukturen sind Standard. Mit pulverbasierten Systemen lassen sich bewegliche Teile direkt vor Ort drucken – beispielsweise ein Zahnrad in einem Gehäuse. Da keine Form benötigt wird, gibt es keine Entformungsbeschränkungen.
Das Vakuumgießen hat seine Grenzen. Das Teil muss aus einer zweiteiligen Silikonform entnommen werden. Hinterschneidungen sind schwierig zu realisieren. Tiefe Löcher erfordern Seitenzüge oder lösliche Kerne.
Dies ist eine Faustregel aus der Praxis: Bei Konstruktionen mit komplexen internen Strukturen, die einen zusammenklappbaren Kern oder mehrere seitliche Eingriffe in einer Stahlform erfordern, ist 3D-Druck die bessere Wahl. Ist die Konstruktion hingegen formbar, ist Vakuumgießen in der Serienfertigung schneller und kostengünstiger.
6. Flexibilität (Mehrere Materialien in einem Bauteil)
Das Vakuumgießen ermöglicht das Umspritzen. Eine Form kann zwei verschiedene Kunststoffe aufnehmen. Zuerst wird ein harter Kunststoffkern gegossen. Anschließend wird ein weicher Gummigriff um diesen Kern gegossen. Der gesamte Prozess findet innerhalb desselben Silikonwerkzeugs statt. Die Verbindung ist sowohl chemisch als auch mechanisch. Eine Montage ist nicht erforderlich.
Hier stößt der 3D-Druck an seine Grenzen. Bauteile aus mehreren Materialien erfordern Spezialmaschinen mit mehreren Druckköpfen. Andernfalls muss der Drucker anhalten, um das Filament zu wechseln. Die Haftung zwischen den verschiedenen Materialschichten ist gering. Daher wird der Mehrkomponenten-3D-Druck selten für funktionale Bauteile eingesetzt.
Der hybride Workflow: Das Beste aus beiden Welten
Es gibt keine Regel, die besagt, dass man sich für eine Methode entscheiden und dabei bleiben muss. Kluge Fachleute nutzen beide. Sie kombinieren die Stärken und vermeiden die Schwächen. Das Ergebnis ist besser als mit jeder Methode allein.
Es gibt keine Regel, die besagt, dass man sich für eine Methode entscheiden und dabei bleiben muss. Kluge Fachleute nutzen beide. Sie kombinieren ihre Stärken und vermeiden die Schwächen. Das Ergebnis ist besser als mit jeder Methode allein.
So funktioniert der hybride Arbeitsablauf in der Praxis.
- Drucken Sie ein Urmodell im 3D-Druckverfahren. SLA ist hierfür die gängigste Methode. Hohe Auflösung. Die Oberfläche ist direkt nach dem Drucken glatt. Das Urmodell muss fehlerfrei sein, da sich jegliche Defekte auf die Form und somit auf jedes Gussteil übertragen.
- Das Urmodell fertigstellen. Drucken allein genügt nicht. Die Oberfläche wird geschliffen, grundiert und lackiert. Ziel ist eine Oberfläche der Klasse A, also der Qualität von Autolacken. Es dürfen keine Schichtlinien, Poren oder Kratzer sichtbar sein. Dieses fertige Urmodell dient als Vorlage für die Form.
- Von dem Urmodell wird eine Silikonform erstellt. Das fertige Urmodell wird in einem Behälter aufgehängt. Flüssiges Silikon wird darum gegossen. Ein Vakuum entfernt die Luftblasen. Nach dem Aushärten wird die Form geöffnet und das Urmodell entnommen. Zurück bleibt ein perfekter Negativhohlraum.
- Gießen Sie fünfzig oder mehr identische Teile. Polyurethanharz wird unter Vakuum in die Silikonform gegossen. Das Teil härtet aus. Das Entformen dauert nur wenige Sekunden. Die Form produziert ein Teil nach dem anderen, jedes identisch mit dem vorherigen. Eine Nachbearbeitung ist nicht nötig, da das Urmodell bereits perfekt war.
Ingenieure profitieren bei der Erstellung des Urmodells von der geometrischen Freiheit des 3D-Drucks. Komplexe Formen, Hinterschneidungen, organische Kurven – all das ist möglich. In der Konstruktionsphase gibt es keine Einschränkungen durch die Formgebung. Für die Endprodukte nutzen sie dann die Materialqualität und Produktionsgeschwindigkeit des Vakuumgussverfahrens. Realistische technische Kunststoffe kommen zum Einsatz.

Wähle NOBLE: Präzisions-CNC-Bearbeitung für die Produktion
Wir von NOBLE sind ein Full-Service-Fertigungsbetrieb, spezialisiert auf CNC-Bearbeitung und -Konstruktion. Wir beraten Sie bei der Auswahl des optimalen Verfahrens für Ihr Projekt – sei es 3D-Druck für schnelles Prototyping, Vakuumgießen für Kleinserien oder hochpräzise CNC-Bearbeitung zur Herstellung von Metall- und Kunststoffteilen mit engen Toleranzen.
Unsere Kernkompetenzen
Wir kombinieren traditionelle subtraktive Fertigungsverfahren mit fortschrittlicher Kunststoffverarbeitung, um eine wirklich umfassende Lösung anzubieten:
| Capability | Materialien | Typisches Volumen | Am besten geeignet für |
| CNC Dienstleister | Metalle (Aluminium, Stahl, Titan, Messing) und technische Kunststoffe (ABS, POM, PEEK, Nylon) | 1–1,000+ Teile | Funktionsteile mit hohen Toleranzen, Endproduktfertigung, Vorrichtungen und Lehren |
| Vakuumgießen | Polyurethanharze (ABS-ähnlich, PP-ähnlich, gummiartig, transparent) | 10–100 Teile | Brückenfertigung, marktreife Prototypen, Soft-Touch-Umspritzung |
| 3D Druck | SLA-Harze, SLS-Nylon, FDM-Thermoplaste | 1–20 Teile | Komplexe Geometrie, Designvalidierung, kundenspezifische Einzelteile |
Qualitätszertifizierungen, denen Sie vertrauen können
In der Fertigung sind Zertifizierungen mehr als nur Abzeichen – sie stehen für die Verpflichtung zu wiederholbaren, geprüften Prozessen. Wir sind stolz darauf, die folgenden Zertifizierungen zu besitzen:
ISO 9001:2015 (Qualitätsmanagementsysteme)
Zertifiziert für unseren gesamten Fertigungsablauf, einschließlich CNC-Bearbeitung, Vakuumgießen und 3D-Druck. Dies gewährleistet gleichbleibende Teilequalität, dokumentierte Rückverfolgbarkeit und kontinuierliche Verbesserung bei jedem Auftrag.
ISO 13485:2016 (Medizinprodukte – Qualitätsmanagement)
Diese Zertifizierung ist unerlässlich für medizinische, zahnmedizinische und chirurgische Anwendungen. Sie belegt unsere Fähigkeit, Komponenten herzustellen, die strengste regulatorische Anforderungen an Sicherheit, Risikomanagement und Reinheit erfüllen. Wir bieten umfassende Unterstützung bei der Dokumentation für Medizintechnikunternehmen, Hersteller von Diagnosegeräten und Entwickler chirurgischer Instrumente.
FAQ
Ist Vakuumgießen günstiger als 3D-Druck?
Die Kosten hängen vollständig von der Stückzahl ab. Bei ein bis fünf Teilen ist 3D-Druck die günstigere Option. Es fallen keine Kosten für die Form und keine Einrichtungsgebühren an. Einfach drucken! Bei zwanzig oder mehr identischen Teilen ist Vakuumgießen pro Stück kostengünstiger. Zwar entstehen durch die Silikonform Vorlaufkosten, diese verteilen sich jedoch auf viele Teile. Die Gewinnschwelle liegt üblicherweise zwischen zehn und zwanzig Stück. Darunter ist 3D-Druck die bessere Wahl, darüber hinaus Vakuumgießen.
Kann Vakuumgießen den 3D-Druck ersetzen?
Nein, wer diese Frage stellt, hat beide Verfahren missverstanden. Sie ergänzen sich, stehen aber nicht im Wettbewerb zueinander. 3D-Druck eignet sich ideal für iterative Fertigung und komplexe Innengeometrien, die mit herkömmlichen Formen nicht realisierbar sind. Vakuumgießen wird für die Kleinserienfertigung mit technischen Werkstoffen eingesetzt. Die beiden Verfahren ergänzen sich. Keines ersetzt das andere.
Was ist besser für PrototypingVakuumgießen oder 3D-Druck?
Für Form- und Passungsprototypen, bei denen Maße, Montage und Ergonomie geprüft werden müssen, ist der 3D-Druck schneller und kostengünstiger. Ein gedrucktes Teil kann nur wenige Stunden statt Tage lang geprüft werden.
Für funktionale, marktreife Prototypen, die reale Materialeigenschaften erfordern, ist das Vakuumgießen vorzuziehen.
Wie viele Teile kann man mit Vakuumguss herstellen?
Mit einer einzelnen Silikonform lassen sich in der Regel 20 bis 50 einwandfreie Teile herstellen. Die Oberflächengüte verschlechtert sich. Nach der Produktion von 50 Teilen steigt das Fehlerrisiko deutlich an. Wer größere Stückzahlen benötigt, fertigt mehrere Formen an.
Welche Materialien lassen sich beim Vakuumgießen verwenden, die beim 3D-Druck nicht möglich sind?
Die Liste ist umfangreich. Sie umfasst True Shore A-Gummis von 20A (sehr weich) bis 90A (so hart wie ein Reifen). Außerdem gibt es ABS-ähnliche Harze, die sich hinsichtlich Schlagfestigkeit und Steifigkeit wie spritzgegossenes ABS verhalten. Polypropylen-ähnliche Harze eignen sich für bewegliche Scharniere und Chemikalienbeständigkeit. Polycarbonat-ähnliche Harze bieten Transparenz und Hitzebeständigkeit. Auch flammhemmende Varianten gemäß UL94 V-0 sind verfügbar. Keines dieser Materialien ist in Standard-3D-Drucksystemen erhältlich. SLA-Photopolymere sind spröde. SLS-Nylon hat eine raue Oberfläche. FDM-Thermoplaste weisen eine schwache Schichthaftung auf. Für die Serienfertigung kleiner Stückzahlen ist Vakuumgießen hinsichtlich der Materialeigenschaften unübertroffen.






