
Herausforderungen in der Sheiß Met al BEnde Prozess?
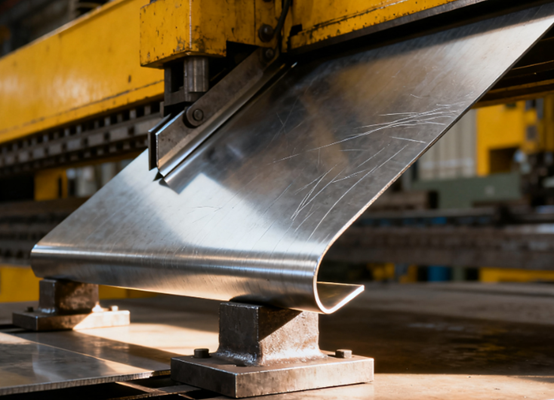
Das Blechbiegen ist eine Metallbearbeitungstechnik, bei der hauptsächlich eine Biegemaschine verwendet wird, um Druck auf Metallbleche auszuüben, wodurch diese an bestimmten Stellen plastisch verformt werden und so Teile mit vorgegebenen Winkeln und Formen entstehen.
Das Biegen von Blechen erfolgt üblicherweise mithilfe von Formen, bestehend aus einem Oberwerkzeug (Stempel) und einem Unterwerkzeug (V-förmige Nut). Das Blech wird durch Druck in die Öffnung des Unterwerkzeugs gepresst und so gebogen. Die Biegetechnik findet breite Anwendung in der Fertigung verschiedener Metallbauteile wie Gehäuse, Halterungen und Schränke. Sie zeichnet sich durch hohe Effizienz, Präzision und Anpassungsfähigkeit aus und ist ein wichtiger Schritt in der Blechbearbeitung.
Wie funktioniert das Blechbiegeverfahren?
Das Kernstück des Blechbiegeprozesses besteht darin, durch äußere Krafteinwirkung eine plastische Verformung des Blechs an einer vorgegebenen Stelle herbeizuführen und so bestimmte Winkel und Formen zu erzeugen. Dieser Prozess basiert hauptsächlich auf Biegemaschinen und speziellen Formen.
Metallische Werkstoffe, die beim Blechbiegen verwendet werden
Kaltgewalztes Stahlblech
Kaltgewalzte Stahlbleche sind Kohlenstoffstahlbleche, die bei Raumtemperatur gewalzt werden. Sie zeichnen sich durch hervorragende Festigkeit und Bearbeitbarkeit aus und eignen sich daher bestens für präzises Biegen, Stanzen und Schweißen.
Kaltgewalzte Stahlplatten benötigen in der Regel keine Vorbehandlung wie etwa Entrostung und können direkt galvanisiert oder lackiert werden.
Edelstahl
Edelstahl ist für seine hervorragende Korrosionsbeständigkeit bekannt, da das darin enthaltene Chromelement eine dichte Schicht aus Chromoxid-Passivierungsfilm auf seiner Oberfläche bilden kann.
Edelstahl 304 zeichnet sich durch hervorragende Eigenschaften aus und eignet sich für verschiedene Einsatzbereiche. Edelstahl 316 weist aufgrund des Molybdänzusatzes eine höhere Beständigkeit gegen Chloridkorrosion auf.
| 304L | Geeignet zum Schweißen; gute Korrosionsbeständigkeit |
| 321 | Enthält Titan; Gute Korrosionsbeständigkeit |
| 301 | Relativ hohe Härte; gute Festigkeit |
Aluminium
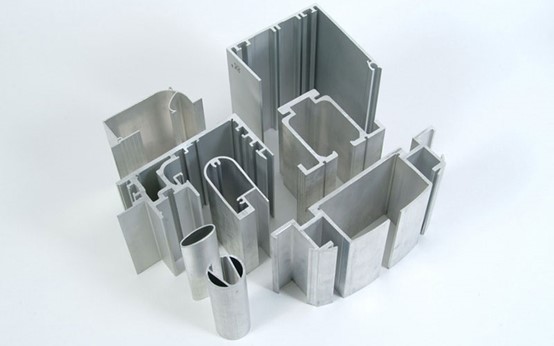
Aluminium ist ein Leichtmetall mit einer Dichte von etwa einem Drittel derjenigen von Stahl, was in Anwendungen, bei denen eine Gewichtsreduzierung erforderlich ist, von entscheidender Bedeutung ist.
Aluminiumwerkstoffe zeichnen sich zudem durch gute Korrosionsbeständigkeit und hervorragende thermische und elektrische Leitfähigkeit aus. Darüber hinaus ist Aluminium sehr formbar und lässt sich leicht biegen und dehnen.
Verzinktes Stahlblech
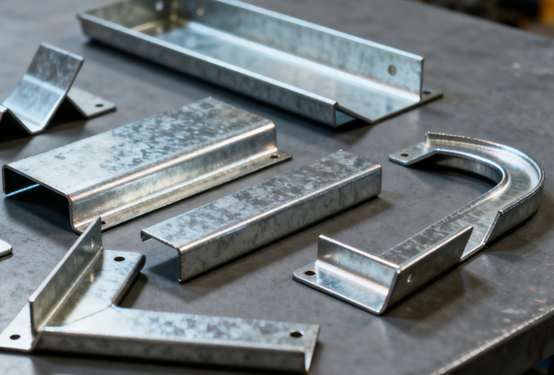
Verzinkte Stahlbleche werden hergestellt, indem eine Zinkschicht auf die Oberfläche von kaltgewalzten oder warmgewalzten Stahlblechen aufgebracht wird. Ziel ist es, den inneren Stahl durch die Zinkschicht zu schützen und die Stahlbleche wirksam vor Rost zu bewahren.
- Elektrogalvanisierter Stahl: Die Oberfläche ist fein und gleichmäßig, wodurch sie sich besser zum Sprühen eignet.
- Feuerverzinkter Stahl: Der Die Zinkbeschichtung ist relativ dick und weist eine hohe Korrosionsbeständigkeit auf, jedoch befinden sich Zinkblüten auf der Oberfläche.
Messing
Messing ist eine Kupfer-Zink-Legierung. Es besticht durch seine schöne goldgelbe Farbe und wird häufig für dekorative Elemente verwendet. Neben seiner ästhetischen Wirkung zeichnet sich Messing auch durch hervorragende elektrische und thermische Leitfähigkeit sowie ausgezeichnete antibakterielle Eigenschaften aus.
Messing ist in Bezug auf die Bearbeitung weich und besitzt eine ausgezeichnete Duktilität, wodurch es sich hervorragend für komplexe Stanz- und Schmiedevorgänge eignet.
Warmgewalztes Stahlblech
Warmgewalzte Stahlbleche sind Kohlenstoffstahlbleche, die bei hohen Temperaturen gewalzt werden. Im Vergleich zu kaltgewalzten Blechen weist ihre Oberfläche eine Oxidschicht auf, ist relativ rau und ihre Maßgenauigkeit ist etwas geringer.
Der Vorteil von warmgewalzten Stahlplatten liegt in ihrem vergleichsweise niedrigen Preis; außerdem ermöglichen sie dickere Blechmaterialien und eine höhere strukturelle Festigkeit.
Arten von Blechbiegeverfahren
Abkanten und Biegen
Das Faltbiegen wird durch Hoch- oder Herunterfalten des Balkens entlang der Kante des Werkstücks erreicht und wird häufig für kasten- und schalenförmige Teile verwendet.
Vorteile:
- Biegen ohne Formmarkierung: Beschädigt weder die Oberflächenbeschichtung noch die Dekorschicht.
- Hohe Präzision und gute Wiederholgenauigkeit.
- Geeignet für große Teller: Insbesondere Aluminiumplatten, dünne Edelstahlplatten usw.
Nachteile:
- Geringe Effizienz: Geeignet für die Produktion von mittleren und kleinen Serien.
- Komplexe Struktur: Die Wartungskosten für Faltmechanismen sind hoch.
- Nicht geeignet für die Bearbeitung dicker Bleche.
Rollenbiegen
Das Walzenbiegen ist ein Verfahren, bei dem mit einer Drei- oder Mehrwalzen-Blechbiegemaschine Bleche durch mehrere Biegungen schrittweise zu bogenförmigen, zylindrischen oder konischen Teilen gebogen werden.
Vorteile:
- Geeignet für Biegungen mit großer Krümmung: Es kann kontinuierlich Teile mit großem Radius oder vollständig kreisförmige Teile bilden.
- Gleichmäßige Verformung: Vermeiden Sie Spannungskonzentrationen, die durch einmaliges Biegen entstehen.
- Sie kann dicke Platten und großformatige Teile bearbeiten.
Nachteile:
- Die Winkelsteuerung ist schwierig: Der Rollenabstand muss mehrmals angepasst werden.
- Kleine Krümmungen oder spitze Winkel sind nicht leicht zu erreichen.
- Hohe Investitionskosten für die Ausrüstung.
Prägung
Der Stempel presst das Blech mit extrem hohem Druck in die untere Matrize, wodurch das Material einer vollständigen plastischen Verformung unterzogen wird. Der Winkel wird nahezu vollständig durch die Matrize bestimmt.
Vorteile:
- Extrem hohe Maß- und Winkelgenauigkeit: Nahezu keine Gegenbewegung.
- Scharfe Ecken oder charakteristische Kanten: Geeignet für die Präzisionsbearbeitung von Bauteilen.
- Gute Formbeständigkeit: Der Winkel wird vollständig von der Form vorgegeben.
Nachteile:
- Hohe Ausrüstungsanforderungen: Hochleistungspressen werden benötigt.
- Starker Verschleiß der Form: Hoher Druck, hohe Anforderungen an die Formmaterialien und Wärmebehandlung.
- Hohe Kosten: Die Kosten für die Herstellung und Instandhaltung der Formen sind hoch.
Luftbiegen
Das durch Luft gebogene Werkstück berührt lediglich die Spitze der oberen Matrize und beide Seiten der V-Nut der unteren Matrize. Beim Herunterdrücken des Stempels erfährt das Metall an den Kontaktpunkten eine elastisch-plastische Verformung, wodurch der gewünschte Winkel entsteht.
Der Winkel wird durch die Tiefe des Stempelhubs bestimmt.
Vorteile:
- Starke Winkelverstellbarkeit: Der Biegewinkel kann durch Steuerung des Stempelhubes verändert werden, was eine hohe Flexibilität ermöglicht.
- Geringer Formverschleiß: Aufgrund der geringen Kontaktfläche zwischen Ober- und Unterform hat die Form eine längere Lebensdauer.
- Gute Anpassungsfähigkeit: Mit dem gleichen Formensatz können Teile mit unterschiedlichen Winkeln und Plattenstärken bearbeitet werden.
Nachteile:
- Genauigkeit bei flachen Winkeln: Es ist stark vom Rebound beeinflusst und bedarf einer empirischen Korrektur.
- Größere Biegekraft: Im Vergleich zu anderen Methoden stellt sie höhere Anforderungen an die Tonnage der Ausrüstung.
Grundieren
Der Stempel presst das Blech in die V-Nut des unteren Werkzeugs, wodurch es sich vollständig an das Werkzeug anlegt und geformt wird. Im Verformungsbereich kommt es zu deutlichem plastischem Fließen oder sogar zu Prägungen.
Vorteile:
- Hohe Winkelgenauigkeit: nahezu kein Rückprall und stabiler Biegewinkel.
- Gute Wiederholgenauigkeit: Geeignet für die Massenproduktion von Teilen mit hohen Konsistenzanforderungen.
- Hervorragende Oberflächenqualität: Klare Falten und saubere Kanten.
Nachteile:
- Formverschleiß: Große Kontaktfläche, deutliche Reibung und Spannungskonzentration.
- Häufige Formwechsel: Für unterschiedliche Plattenstärken oder Winkel müssen die Formen ausgetauscht werden.
- Hoher Energieverbrauch: A Es ist eine größere Druckkraft erforderlich.
Die Bearbeitungsschritte des Blechbiegeprozesses
Prozessanalyse
Vor dem Biegen sollte die Teilezeichnung sorgfältig analysiert werden, um den Biegewinkel, den Biegeradius, die Abwickelgröße und -richtung zu bestätigen und zu prüfen, ob die Biegereihenfolge sinnvoll ist.
Ziel der Analyse von Teilezeichnungen ist es, Maßfehler oder Werkstückkollisionsprobleme aufgrund fehlerhafter Konstruktion zu vermeiden.
Wählen Sie Material
Die Abwickelgröße wird anhand des Biegewinkels und der Blechdicke berechnet, der Biegeausgleichskoeffizient berücksichtigt und anschließend das Material vorbereitet. Dieses Verfahren dient der Sicherstellung der Maßgenauigkeit der Rohmaterialien und bildet die Grundlage für das nachfolgende Biegen.
Formenvorbereitung
Wählen Sie entsprechend der Form, dem Winkel und der Dicke des zu biegenden Teils die passende Ober- und Untermatrize sowie die Presskraft der Biegemaschine aus und führen Sie die Installation und Inbetriebnahme durch.
Die Wahl der Formen beeinflusst direkt die Biegegenauigkeit und die Oberflächenqualität. Unterschiedliche Blechdicken erfordern unterschiedliche V-Nut-Größen.
Positionierung
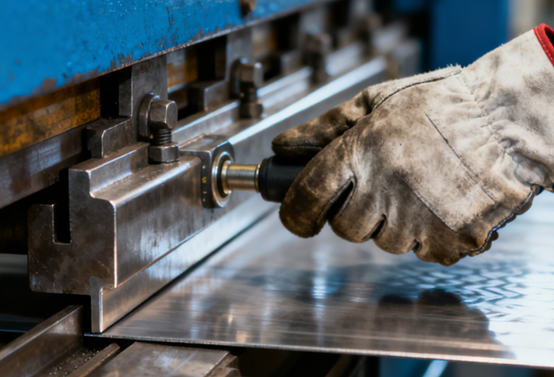
Der Bediener legt das Werkstück auf den Arbeitstisch der Biegemaschine und stellt dessen korrekte Position mithilfe des Anschlags und der Positioniervorrichtung sicher, indem er es an der Biegelinie ausrichtet. Dieser Schritt hat einen wesentlichen Einfluss auf die Gleichmäßigkeit von Biegewinkel und -größe; die Positioniergenauigkeit muss daher unbedingt eingehalten werden.
Biegevorgang
Starten Sie die Biegemaschine. Der Stempel drückt das Blech in die untere Matrize, um den gewünschten Winkel zu formen. Der Bediener muss die Tiefe des Drucks bzw. den Hub kontrollieren, um ein Umkippen oder übermäßiges Zurückfedern zu verhindern.
Beim Biegevorgang ist auf die Richtung der auf das Material wirkenden Kräfte und die Kontrolle der Eindringtiefe zu achten.
Maßprüfung
Nach Abschluss des Biegens der Teile wird mithilfe eines Winkelmessers, eines Messschiebers oder eines Drei-Koordinaten-Messgeräts überprüft, ob Winkel, Seitenlänge und Ebenheit den Konstruktionsanforderungen entsprechen.
Werden bei der Inspektion Abweichungen am Produkt festgestellt, können diese durch Feinjustierung des Hubs oder des Formspalts korrigiert werden.
Sekundär- und Verbundbiegung
Bei komplexen Bauteilen sind mehrere Biegungen oder Biegungen in verschiedene Richtungen erforderlich. Vor dem erneuten Biegen muss überprüft werden, ob der Biegewinkel des vorherigen Schritts korrekt war. Außerdem ist darauf zu achten, dass das geformte Bauteil nicht mit der Form kollidiert.
Entgraten
Nach dem Biegen des Werkstücks müssen Grate entfernt, die Kanten angefast und die Oberfläche vorbehandelt werden, um scharfe Kanten zu vermeiden, die die Montage oder Verwendung beeinträchtigen könnten. Falls anschließend Schweißen, Pulverbeschichten oder Eloxieren erforderlich ist, ist das Entgraten besonders wichtig, um die optische Qualität zu gewährleisten.
Endkontrolle
Letztendlich ist eine vollständige oder stichprobenartige Prüfung der Abmessungen, Winkel, Ebenheit und des Aussehens des Werkstücks erforderlich. Erst nach Bestätigung der Übereinstimmung mit den Zeichnungsvorgaben darf die Schutzverpackung erfolgen.
Stellen Sie sicher, dass die gebogenen Teile beim Transport und der Montage nicht beschädigt werden, und gewährleisten Sie die Qualität der gelieferten Endprodukte.
Vorteile des Blechbiegeverfahrens
Das Blechbiegen, eines der am weitesten verbreiteten Umformverfahren in der Blechbearbeitung, bietet zahlreiche Vorteile. Es gewährleistet nicht nur die strukturelle Festigkeit, sondern berücksichtigt auch die Produktionseffizienz und Kostenkontrolle.
Hohe Präzision
Moderne CNC-Biegemaschinen ermöglichen die präzise Steuerung von Biegewinkel, -position und -druck. Der Biegefehler liegt üblicherweise innerhalb von ±0.5°, wodurch die Gleichmäßigkeit von Größe und Form der Bauteile gewährleistet und die Anforderungen an eine präzise Montage erfüllt werden.
Hohe Produktionseffizienz
Das Blechbiegeverfahren ist einfach zu bedienen und zeichnet sich durch kurze Zykluszeiten aus. Insbesondere bei der Verwendung von CNC-Biegemaschinen lassen sich durch programmierte Abläufe mehrere Biegevorgänge nacheinander durchführen, was die Produktionseffizienz deutlich steigert. Es eignet sich sowohl für die Serien- als auch für die Kleinserienfertigung.
Flexibilität
Durch Biegen von Blechen lassen sich Teile unterschiedlicher Formen, Winkel und Blechdicken herstellen, indem man das Werkzeug wechselt oder die Hubparameter anpasst. Dieselbe Anlage kann für verschiedene Produkte verwendet werden und eignet sich für die kundenspezifische Fertigung von Kleinserien und Varianten.
Hohe Materialausnutzungsrate
Beim Biegen werden Formänderungen hauptsächlich durch plastische Verformung erzielt, es entsteht kein großer Schnittabfall, die Materialausnutzung ist hoch, Rohstoffkosten werden gespart und es entspricht dem Konzept der umweltfreundlichen Fertigung.
Hohe Oberflächenqualität
Beim Biegen entstehen keine sichtbaren Beschädigungen an der Materialoberfläche, die eine gute Glätte bleibt erhalten. Das Material kann direkt zu den nachfolgenden Sprüh-, Eloxier- oder Schweißprozessen weitergeleitet werden, wodurch Nachbearbeitungsschritte reduziert werden.
Breites Anwendungsspektrum
Die Biegetechnik eignet sich für alle Arten von Metallplatten, wie z. B. Kohlenstoffstahl, Edelstahl, Aluminium, Kupfer usw., und findet breite Anwendung in Branchen wie der Elektronik-, Elektrogeräte-, Automobil-, Maschinenbau- und Bauindustrie.
Nachteile des Blechbiegeverfahrens
Einschränkungen der Materialeigenschaften
Die Duktilität, Festigkeit und Elastizität verschiedener Metalle variieren stark, was sich leicht auf den Biegewinkel und die Maßgenauigkeit auswirken kann.
Beispielsweise neigt hochfester Stahl oder hartes Aluminium beim Biegen zu Rissen, während weiche Metalle übermäßige Verformungen oder ungleichmäßige Falten aufweisen können.
Rückfederungseffekt
Bei Metallen tritt nach dem Biegen ein elastisches Rückstellphänomen auf, das dazu führt, dass der tatsächliche Winkel entweder zu groß oder zu klein ist.
Insbesondere bei hochfesten Werkstoffen und großen Biegeradien ist die Schwierigkeit der Rückfederungskontrolle noch größer und muss durch Erfahrung oder Kompensationsprozesse behoben werden.
Komplexe Biegungen
Bei großen Blechdicken oder komplexen Biegewinkeln steigt der Bedarf an Umformkraft erheblich, die erforderliche Presskraft von Werkzeug und Ausrüstung ist hoch, und es treten häufiger Probleme wie Abweichungen von der Biegelinie, Risse oder Eindellungen auf, was den Umformprozess erschwert.
Hohe Qualifikationsanforderungen
Die Kontrolle der Biegewinkel, die Auswahl der Form und die Festlegung der Abfolge erfordern vom Bediener umfangreiche Erfahrung; andernfalls können Probleme wie ungleichmäßige Verformung, Winkelabweichung oder Werkstückinterferenzen auftreten.
Anwendungsbereiche des Blechbiegeverfahrens
Elektronik-Industrie
Blech wird häufig zur Herstellung von Produkten wie Gehäusen, Servergehäusen und Verteilerkästen verwendet. Diese Produkte stellen hohe Anforderungen an Maßgenauigkeit und Wärmeableitung. Die Blechkonstruktion schützt die internen elektronischen Bauteile effektiv und erleichtert Wartung und Installation.
- Netzwerkschrank
- Industrielles Computergehäuse
- Verteilerkasten
- Abschirmabdeckung
Kommunikationsausrüstung
Die Blechbearbeitung kann zur Herstellung von Gehäusen für 5G-Kommunikationsbasisstationen, Netzwerkschränken, Routergehäusen usw. eingesetzt werden.
Die Blechkonstruktion bietet eine ausgezeichnete elektromagnetische Abschirmleistung und erfüllt die Anforderungen an Kommunikationsgeräte hinsichtlich Staubdichtigkeit, Feuchtigkeitsbeständigkeit und Störungsfreiheit.
Automobilindustrie
Blech wird zur Herstellung von Karosserieteilen, Fahrgestellhalterungen sowie den Gehäusen von Motorrädern und Elektrofahrzeugen usw. verwendet. Durch Blechbiege- und Schweißverfahren lassen sich hochfeste und leichte Konstruktionen realisieren.
- Autotüren, Motorhaube, Kofferraumdeckel
- Rahmen- und Fahrgestellteile
- Batteriefach
Haushaltsgeräte
Die Blechbearbeitung findet breite Anwendung bei den Gehäusen und inneren Halterungen von Produkten wie Kühlschränken, Waschmaschinen und Klimaanlagen.
Blechteile ermöglichen ein präzises Erscheinungsbild und eine hohe Montagegenauigkeit bei gleichzeitig hervorragender Wärmeableitung und Schutzwirkung.
- Seitenwand des Kühlschranks
- Gehäuse der Waschmaschine
- Das Außengehäuse des Außengeräts der Klimaanlage
NOBLE: Ihr zuverlässiger Partner für Blechbearbeitung
Wir bieten maßgeschneiderte Blechbiegedienstleistungen, die Ihre Erwartungen übertreffen – und das zu wettbewerbsfähigen Preisen. Von der Prototypenentwicklung bis zur Fertigung Ihrer Blechbiegeteile setzen wir auf unser erfahrenes Team und modernste Produktionsanlagen. So garantieren wir Ihnen präzise und zuverlässige Blechbiegeteile. Erhalten Sie innerhalb weniger Minuten ein Angebot und Ihre Blechbiegeteile innerhalb weniger Tage!
NOBLE ist nach ISO 9001:2015 und ISO 13485:2016 zertifiziert und garantiert seinen Kunden hochwertige Prototypen und Serienteile. Ausgereifte und moderne Metallbiegemaschinen sowie qualifizierte Techniker gewährleisten präzise und qualitativ hochwertige Metallbiegedienstleistungen für schnelles Prototyping und die Serienfertigung.
Häufig gestellte Fragen
Wie wird die Rückfederung beim Blechbiegen kontrolliert?
Die Rückfederung lässt sich minimieren, indem die Biegekraft erhöht, Präge- oder Stempelverfahren angewendet, die Werkzeugwinkel angepasst oder die Rückfederung durch CNC-Programmierung kompensiert wird. Auch die Materialwahl spielt eine entscheidende Rolle für das Rückfederungsverhalten.
Welche Herausforderungen treten häufig beim Blechbiegen auf?
Typische Probleme sind Rückfederung, Rissbildung an Biegestellen, Werkzeugverschleiß und Maßungenauigkeiten beim mehrstufigen Biegen. Geeignete Werkzeuge, Materialvorbereitung und Winkelkompensation können diese Probleme vermeiden.
In welchen Branchen wird häufig Blechbiegen eingesetzt?
Dieses Verfahren findet breite Anwendung in der Automobilindustrie, der Elektronikindustrie, der Haushaltsgeräteindustrie, der Telekommunikation, der Luft- und Raumfahrtindustrie sowie im Maschinenbau, hauptsächlich für Gehäuse, Halterungen, Gehäusekonstruktionen und Strukturbauteile.
Wie kann man Blech leicht biegen?
Um Bleche einfach zu biegen, markieren Sie die Biegelinie, spannen Sie das Blech fest ein und üben Sie mit einer Abkantpresse oder einem Schraubstock gleichmäßigen Druck aus. Für dickere oder präzise Teile verwenden Sie eine CNC-Abkantpresse, um Winkel und Radius genau zu steuern.
Welche Hauptarten von Blechbiegeverfahren gibt es?
Zu den gängigsten Biegeverfahren zählen Freibiegen, Prägen, Abkanten und Walzenbiegen. Jedes Verfahren unterscheidet sich hinsichtlich Werkzeugeinstellung, Biegegenauigkeit und Kraftaufwand, sodass Hersteller die Methode je nach Materialstärke und Konstruktionskomplexität auswählen können.






