
Was ist Met al Die Cerstaunlich Produktion?
Metalldruckguss ist ein Metallgussverfahren. Dabei wird flüssiges Metall unter hohem Druck in eine präzise gefertigte Metallform eingespritzt und anschließend abgekühlt und verfestigt, um schließlich ein Gussteil mit der vorgegebenen Form und Größe zu erhalten.
Das Druckgussverfahren basiert im Wesentlichen auf drei Kernelementen: Druckgießmaschinen, Druckgussformen und Druckgusslegierungen. Charakteristisch für den Metalldruckguss ist das Befüllen der Form mit hohem Druck und hoher Geschwindigkeit. Dadurch lassen sich Metallteile mit komplexen Strukturen, dünnen Wänden, präzisen Abmessungen und glatten Oberflächen effizient und in großen Stückzahlen herstellen.
Die Druckgusstechnologie entstand im frühen 19. Jahrhundert. 1838 erfand ein Amerikaner namens Bruce die erste manuelle Kolben-Druckgussmaschine zum Drucken von Bleilettern.
Zu Beginn des 20. Jahrhunderts förderte die erfolgreiche Anwendung des Aluminium-Druckgussverfahrens die Entwicklung der Automobilindustrie und markierte den eigentlichen Beginn der modernen Druckgusstechnologie.
Wie funktioniert die Metall-Druckgussproduktion?
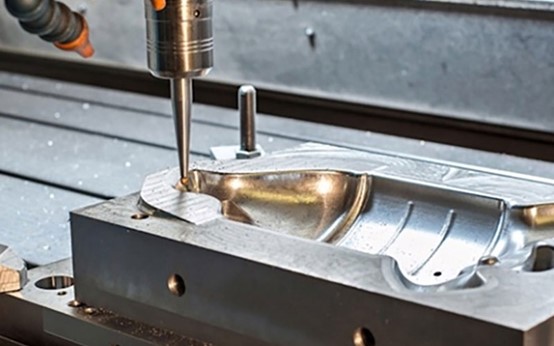
Formenvorbereitung
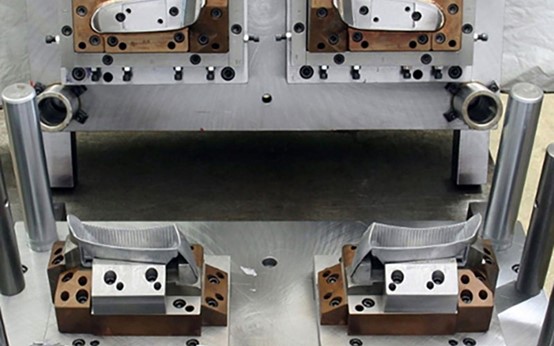
Vor Beginn des Druckgussverfahrens muss die Form eingesetzt und vorgeheizt werden. Anschließend sollte der Formhohlraum gereinigt und mit einem Trennmittel besprüht werden.
Trennmittel erleichtern das Auswerfen der Gussteile und können gleichzeitig die Formen kühlen. Nach der Formvorbereitung drückt die Druckgießmaschine die bewegliche Form fest an die feste Form und wendet eine hohe Schließkraft an, um ein Auslaufen des flüssigen Metalls zu verhindern.
Materialguss
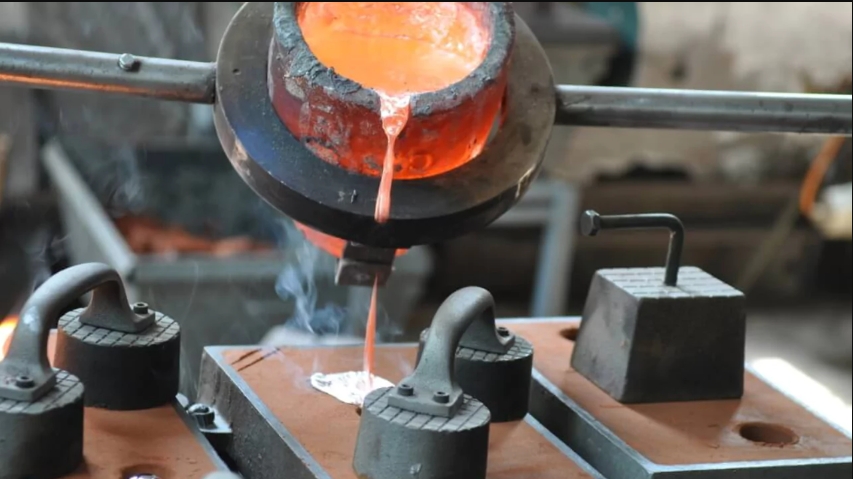
Nachdem die Druckgussform vorbereitet ist, wird die Legierung im Ofen geschmolzen und die Zusammensetzung gleichmäßig gehalten. Anschließend wird mit einem Messlöffel die benötigte Menge flüssigen Metalls aus dem Ofen entnommen und gleichmäßig in die geschlossene Einspritzdüse gegossen, um den Spritzvorgang vorzubereiten.
Injektionsprozess
Der Stempel der Druckgießmaschine bewegt sich mit extrem hoher Geschwindigkeit vor und presst das flüssige Metall in der Hülse augenblicklich in den verschlossenen Formhohlraum. Innerhalb weniger Hundertstelsekunden füllt das flüssige Metall den gesamten Hohlraum und gewährleistet so die präzise Wiedergabe dünner Wände und komplexer Strukturen.
Kühlung:
Nachdem das flüssige Metall den Formhohlraum gefüllt hat, zieht sich der Stempel nicht sofort zurück, sondern hält weiterhin einen hohen Druck aufrecht. Diese Phase wird als Nachdruck bezeichnet. Er bewirkt, dass das sich zusammenziehende und erstarrende Metall zusätzlich aufgefüllt wird, wodurch innere Lunker und Defekte reduziert und die Dichte des Gussteils erhöht wird.
Auswurf
Nachdem die Form eine Zeit lang unter Druck gehalten wurde und der Guss im Wesentlichen ausgehärtet ist, öffnet der Formschließmechanismus die Form.
Der Auswerfermechanismus im Inneren der Form bewegt sich unter dem Antrieb des Auswerferzylinders vorwärts, drückt das geformte Gussteil sanft aus der Form und schließt so den Entformungsvorgang ab.
Beschneiden
Die beim Druckgussverfahren ausgeworfenen Gussteile weisen üblicherweise zusätzliche Materialkanten auf, beispielsweise für Angusskanäle und Entlüftungsschlitze. Diese Materialkanten müssen manuell oder maschinell entfernt und die Gussteile anschließend einer Oberflächenreinigung unterzogen werden. Nach der Reinigung eines Gussteils wird die Form geschlossen und der nächste Druckgussvorgang beginnt.
Die in der Metalldruckgussproduktion verwendeten Metallwerkstoffe
Aluminium
Aluminium ist der am häufigsten verwendete Werkstoff für Druckguss . Es ist leicht und zeichnet sich durch gute mechanische Festigkeit, Korrosionsbeständigkeit sowie thermische und elektrische Leitfähigkeit aus.
Aluminiumlegierungen zeichnen sich durch gute Gießbarkeit aus und eignen sich zur Herstellung dünnwandiger Bauteile mit komplexen Strukturen. Sie finden breite Anwendung in der Automobil-, Elektronik- und Luftfahrtindustrie.
Zink
Zinklegierungen lassen sich sehr gut im Druckgussverfahren verarbeiten und ermöglichen die Herstellung von Teilen mit extrem hoher Maßgenauigkeit und extrem glatten Oberflächen.
Zinklegierungen weisen gute mechanische Eigenschaften auf und lassen sich verschiedenen galvanischen Verfahren unterziehen. Sie werden häufig zur Herstellung von Hardwareteilen, Spielzeugmodellen, Badaccessoires, Elektronikgehäusen und anderen Produkten verwendet.
Magnesium
Magnesiumlegierungen sind die leichtesten unter den praktischen Metallen, weisen eine hohe spezifische Festigkeit und spezifische Steifigkeit auf und besitzen ausgezeichnete Stoßdämpfungs- und elektromagnetische Abschirmungseigenschaften.
Magnesium wird häufig dort eingesetzt, wo das Gewicht eine strenge Anforderung ist, beispielsweise bei Laptop-Gehäusen, Kameragehäusen, Lenkradrahmen für Autos und Komponenten für die Luft- und Raumfahrt.
Kupfer
Die in der Druckgusstechnik hauptsächlich verwendeten Kupferlegierungen sind Messing und Bronze. Kupfer zeichnet sich durch hervorragende elektrische und thermische Leitfähigkeit sowie Verschleiß- und Korrosionsbeständigkeit aus.
Kupfer hat einen hohen Schmelzpunkt, was zu erheblichem Verschleiß an den Gussformen führt und das Druckgießen erschwert und verteuert. Kupfer wird typischerweise zur Herstellung von Spezialteilen verwendet, die hohe Festigkeit und elektrische Leitfähigkeit erfordern, wie beispielsweise Ventile, Zahnräder und elektrische Steckverbinder.

Arten des Metall-Druckgussverfahrens
Heißkammerdruckguss
Beim Warmkammer-Druckguss ist der Einspritzmechanismus in flüssiges Metall eingetaucht, und das Metall wird direkt durch die Einspritzkammer in die Form eingespritzt. Das Warmkammer-Druckgussverfahren ist hocheffizient und ermöglicht schnelle Produktionszyklen, wodurch es sich für niedrigschmelzende Metalle wie Zink, Magnesium und Blei eignet.

Kaltkammerdruckguss
Beim Kaltkammer-Druckgießen ist der Einspritzmechanismus vom Ofen getrennt, und das geschmolzene Metall muss manuell oder maschinell in die Einspritzkammer eingespritzt werden.
Das Kaltkammer-Druckgussverfahren eignet sich für Metalle mit hohem Schmelzpunkt wie Aluminium und Kupfer. Obwohl es etwas weniger effizient ist, kann es die Korrosion der Anlagen wirksam verhindern und die Produktqualität sichern.

Vakuum-Druckguss
Beim Vakuum-Druckguss wird die Luft während des Druckgussverfahrens abgesaugt, um das Gas im Formhohlraum zu reduzieren. Dadurch werden Porositätsfehler minimiert und die Dichte sowie die mechanischen Eigenschaften verbessert.
Das Vakuum-Druckgießen wird häufig für Produkte mit hohen Festigkeitsanforderungen eingesetzt, wie beispielsweise für Strukturbauteile im Automobilbereich und Komponenten für die Luftfahrt.
Niederdruck-Druckguss
Beim Niederdruck-Druckgießen wird geschmolzenes Metall durch ein Niederdruckgas langsam aus einem Tiegel in eine Form gedrückt, wodurch eine gleichmäßige Metallfüllung und eine dichte Struktur gewährleistet werden.
Das Niederdruck-Druckgussverfahren wird häufig bei der Herstellung größerer Aluminiumteile wie Autoräder und Motorblöcke eingesetzt.

Schwerkraft-Druckguss
Beim Schwerkraft-Druckguss wird das Eigengewicht des Metalls genutzt, um geschmolzenes Metall ohne externe Zufuhr in die Form einzuspritzen.
Das Schwerkraft-Druckgießen ist ein einfaches Verfahren und eignet sich für die Produktion von mittleren und kleinen Serien, wie z. B. Pumpengehäuse, Rohrverbindungsstücke, Maschinengehäuse usw.
Vorteile der Metall-Druckgussproduktion
3-dimensionale Genauigkeit
Durch Metalldruckguss lassen sich in einem einzigen Formgebungsprozess hochpräzise Produkte mit komplexen Formen herstellen, die sich durch geringe Maßtoleranzen und gute Wiederholgenauigkeit auszeichnen.
Die im Metall-Druckgussverfahren hergestellten Teile weisen eine glatte und feine Oberfläche auf, die direkt lackiert, galvanisiert oder poliert werden kann, wodurch die nachfolgenden Bearbeitungs- und Oberflächenveredelungsprozesse und -kosten erheblich reduziert werden.
Produktionseffizienz
Das Druckgussverfahren zeichnet sich durch einen kurzen Zyklus aus, der ein schnelles Einspritzen, Abkühlen und Entformen ermöglicht und sich besonders für die Serien- und automatisierte Produktion eignet.
Im Vergleich zu herkömmlichen Gieß- oder Bearbeitungsverfahren ermöglicht der Metalldruckguss die Herstellung von gleichmäßigeren Teilen innerhalb der gleichen Zeitspanne, wodurch die Kosten pro Stück deutlich gesenkt werden.
Komplexbildung
Durch Metalldruckguss lassen sich Teile mit komplexen Geometrien, dünnwandigen Strukturen und feinen Details wie Verstärkungsrippen, Gewindebohrungen und Einsätzen in einer einzigen Form herstellen. Dadurch werden mehrere Bearbeitungs- oder Montagevorgänge vermieden und die Fertigung von Produkten mit hoher Integration und hoher struktureller Integrität erreicht.
Mechanische Festigkeit
Beim Metalldruckguss wird durch die Hochdruckeinspritzung das Metall schnell in die Formkavität eingespritzt und erstarrt. Dadurch wird die innere Struktur der Druckgussteile dichter, es entstehen weniger Poren und Lunker, und sie weisen eine höhere mechanische Festigkeit, Härte und Verschleißfestigkeit auf.
Nach der Behandlung mit Vakuum-Druckguss- oder Halbfest-Druckgussverfahren können die Teile eine Leistungsfähigkeit erreichen, die der von Schmiedeteilen nahekommt.
Materialverwendung
Der Metallverlust im Metalldruckgussverfahren ist extrem gering. Das Anguss- und Überlaufsystem kann im Ofen wiederverwendet werden, und die Gesamtmaterialausnutzung kann über 90 % erreichen.
Im Vergleich zu herkömmlichen Gießverfahren spart der Metalldruckguss nicht nur Rohstoffe, sondern bietet auch Vorteile für den Umweltschutz und die Kostenkontrolle.
Nachteile der Metall-Druckgussproduktion
Hohe Schimmelkosten
Die Konstruktions- und Herstellungskosten von Metall-Druckgussformen sind relativ hoch, insbesondere bei komplex strukturierten oder mehrkavitätenförmigen Formen, die eine präzise Bearbeitung und hochtemperaturbeständigen Stahl erfordern. Daher ist die Anfangsinvestition hoch.
Bei Kleinserienfertigung oder Projekten mit häufigen Designänderungen lassen sich die Werkzeugkosten für Metalldruckguss nur schwer amortisieren und weisen eine geringe Wirtschaftlichkeit auf.
Ungeeignet für Metalle mit hohem Schmelzpunkt
Die Temperaturbeständigkeitsgrenze von Druckgussmaschinen und -formen gilt üblicherweise nur für Metalle mit mittlerem und niedrigem Schmelzpunkt wie Aluminium, Zink, Magnesium und Kupfer.
Hochschmelzende Werkstoffe wie Stahl und Eisen können nicht durch Druckgießen geformt werden, was den Anwendungsbereich dieses Verfahrens in gewissem Maße einschränkt.
Hohe Wartungskosten
Druckgussmaschinen und die dazugehörigen Systeme (wie Hydraulik-, Kühl- und Sprühanlagen) sind teuer und wartungsintensiv. Störungen während der Produktion können zu Schäden an den Formen oder Produktionsstillständen führen und somit die Wartungs- und Betriebskosten der Unternehmen erhöhen.
Herausforderungen im Metall-Druckguss-Produktionsprozess
Porositäts- und Schrumpfungsprobleme
Porosität und Lunkerbildung sind die häufigsten Probleme beim Druckgießen. Wird bei hoher Füllgeschwindigkeit die Luft im Formhohlraum nicht rechtzeitig abgeführt, gelangt sie in das flüssige Metall und bildet Poren. Gleichzeitig entstehen Lunker, wenn die dicken Wände des Gussteils beim Erstarren und Zusammenziehen nicht ausreichend mit flüssigem Metall nachgefüllt werden.
Defekte wie Poren und Schrumpfungshohlräume können die mechanischen Eigenschaften und die Dichtungsleistung von Bauteilen erheblich beeinträchtigen.
Steuerung komplexer Prozessparameter
Beim Metalldruckguss müssen zahlreiche Parameter wie Einspritzgeschwindigkeit, Druck, Temperatur und Zeit präzise aufeinander abgestimmt werden. Schon die geringste Abweichung eines Parameters kann zu fehlerhaften Produkten führen.
Beispielsweise kann unzureichender Druck zu einer unvollständigen Füllung führen, während eine zu hohe Geschwindigkeit den Mitreißen verstärkt, was extrem hohe Anforderungen an die Prozesssteuerung stellt.
Verformungskontrolle
Obwohl Druckgussteile eine hohe Präzision aufweisen, stellen die Schrumpfung der Gussteile nach dem Entformen und die durch die Freisetzung von Eigenspannungen verursachte Verformung immer noch Probleme dar, die streng kontrolliert werden müssen.
Dimensionsbedingte Faktoren können die Dimensionsstabilität und Montagegenauigkeit von Teilen beeinträchtigen und dadurch die Kosten für die nachfolgende Bearbeitung oder Korrektur erhöhen.
Anwendungsbereiche der Metall-Druckgussproduktion
Automobilindustrie
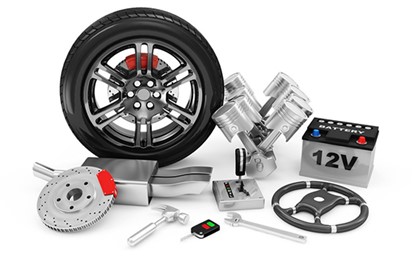
Die Automobilindustrie ist der größte Anwendungsmarkt für Druckgussteile. Metall-Druckguss kann zur Herstellung von Motorblöcken, Getriebegehäusen, Kupplungsgehäusen, Lenkgetrieben, Rädern sowie verschiedenen Halterungen und Strukturbauteilen verwendet werden.
Durch Druckguss lassen sich hochfeste und leichte Bauteile herstellen, die den Anforderungen der Automobilindustrie an Sicherheit und Kraftstoffverbrauch gerecht werden.
Elektronische Produkte
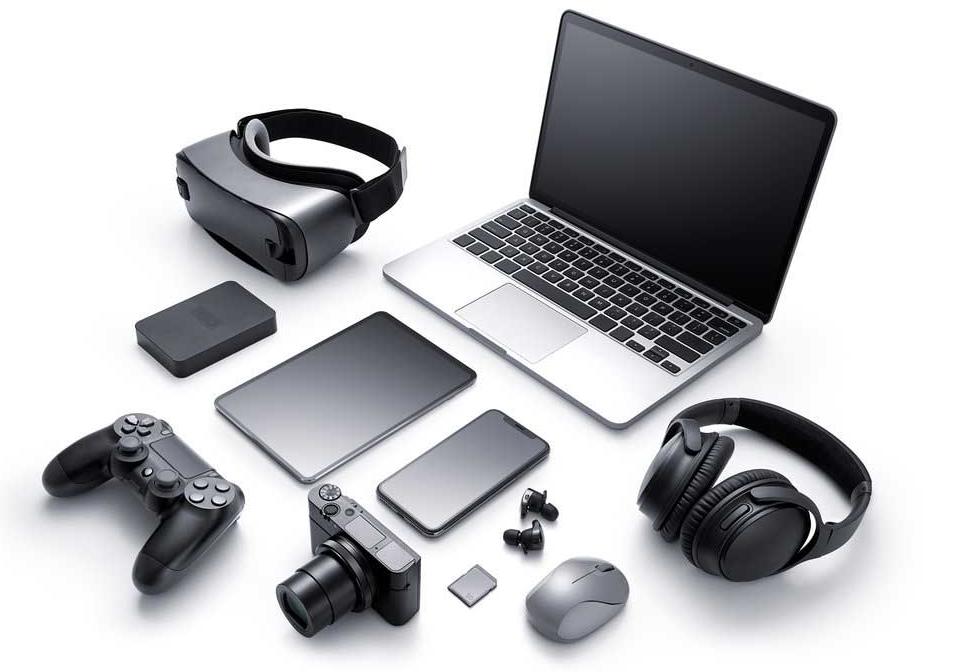
Metall-Druckguss kann zur Herstellung von Elektronikprodukten verwendet werden, wie zum Beispiel den Mittelrahmen von Smartphones, den Gehäusen von Laptops, Kühlkörpern, Steckverbindern usw.
Druckgussteile bieten elektronischen Produkten eine hervorragende elektromagnetische Abschirmung, strukturelle Festigkeit und Wärmeableitungsleistung und ermöglichen gleichzeitig ein ansprechendes Aussehen sowie eine dünne und leichte Bauweise.
Haushaltsgeräte
Die Kernkomponenten vieler Haushaltsgeräte werden im Druckgussverfahren hergestellt, beispielsweise das Kompressorgehäuse von Kühlschränken, die Flügel von Klimaanlagen, die Gehäuse von Elektrowerkzeugen, die Ventilkörper von Wasserhähnen, Türschlösser und verschiedene Küchengeräte.
Die Vorteile des Metalldruckgusses liegen in seiner Langlebigkeit, hohen Produktionseffizienz und guten Oberflächenbehandlungsergebnissen.
Luft- und Raumfahrt
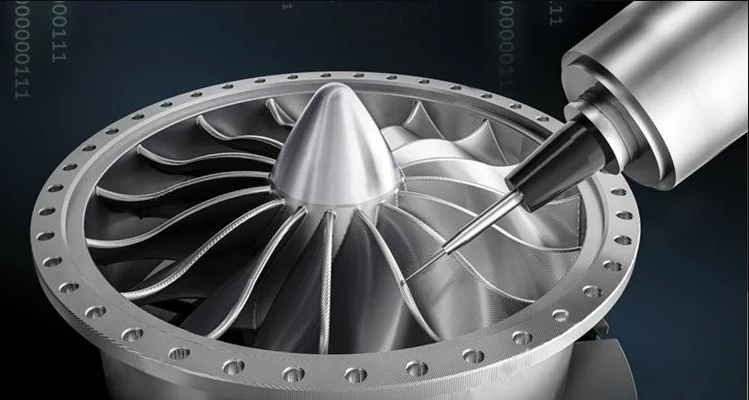
Die Luft- und Raumfahrtindustrie stellt extrem hohe Anforderungen an die Leistungsfähigkeit von Bauteilen. Druckguss wird unter anderem zur Herstellung von Triebwerksteilen, Raketenkabinen, Radarkomponenten und Gehäusen militärischer Kommunikationsgeräte eingesetzt.
Beim Metalldruckguss werden üblicherweise Hochleistungs-Aluminiumlegierungen und Magnesiumlegierungen verwendet, um die Anforderungen an geringes Gewicht und hohe Festigkeit zu erfüllen.
NOBLE's Metall-Druckguss-Produktionsservice
NOBLE ist Ihr zuverlässiger Komplettanbieter für kundenspezifische Fertigung – vom Prototypendesign bis zur Produktion. Mit umfangreichen Fertigungsressourcen, geeigneter Technologie, optimierten Prozessen, fachkundiger Beratung und einem perfekten Qualitätsprüfungsprozess setzen wir Ihre Ideen in die Realität um.
Wir bieten hochpräzise und langlebige Druckgussformen zu wettbewerbsfähigen Preisen. Durch die Kombination modernster Druckgussformtechnologie mit fortschrittlichen Produktionsanlagen arbeiten unsere erfahrenen Ingenieure daran, die Zykluszeiten um bis zu 50 % zu reduzieren. Dank schneller Bearbeitungszeiten erhalten Sie Ihre Druckgussform innerhalb weniger Minuten. Fordern Sie jetzt ein Angebot an und erhalten Sie Ihre Form innerhalb weniger Tage.
- ISO 9001- und ISO13485-zertifizierte Fabrik
- Über 10 Jahre Erfahrung im Bau von Druckgussformen
- Moderne Ausstattung & wettbewerbsfähiger Preis
- Erhalten Sie sofort ein Angebot für die Herstellung von Druckgussformen.
- Professioneller und kostenloser DFM-Bericht
- Technischer Support rund um die Uhr
- Lieferzeit ab 3 Tagen
FAQs von Druckguss
Worin besteht der Unterschied zwischen Warmkammer- und Kaltkammer-Druckguss?
Das Warmkammer-Druckgussverfahren eignet sich für niedrigschmelzende Metalle wie Zink und Magnesium, während das Kaltkammer-Druckgussverfahren für höherschmelzende Metalle wie Aluminium und Kupfer eingesetzt wird.
Können Druckgussteile bearbeitet oder oberflächenbehandelt werden?
Ja. Druckgussteile können Nachbearbeitungsprozesse wie CNC-Bearbeitung, Anodisieren, Pulverbeschichten und Galvanisieren durchlaufen, um engere Toleranzen oder eine verbesserte Ästhetik und Korrosionsbeständigkeit zu erzielen.
Ist Metall-Druckguss geeignet für Kleinserienfertigung?
Traditionell ist der Druckguss für die Massenproduktion wirtschaftlicher. Dank moderner Technologien für schnelles Werkzeug- und Prototyping ist es heute jedoch möglich, auch Kleinserien effizient herzustellen, insbesondere für Produkttests oder limitierte Sondereditionen.
Welche Faktoren sollten bei der Konstruktion eines Druckgussteils berücksichtigt werden?
Konstrukteure sollten Wandstärke, Entformungsschrägen, Angusslage und Kühlanordnung berücksichtigen, um eine gleichmäßige Füllung und ein problemloses Auswerfen zu gewährleisten. Eine durchdachte Konstruktion trägt dazu bei, Fehler zu reduzieren und die Werkzeuglebensdauer zu verlängern.
Was kostet Metalldruckguss?
Die Kosten hängen von Faktoren wie der Komplexität der Form, dem Produktionsvolumen, der Teilegröße und der Materialart ab.







