
Was ist Spritzguss?
Spritzgießen , auch bekannt als Spritzformverfahren, ist dank seiner hohen Effizienz, Präzision und der Möglichkeit zur Massenproduktion aus unserem Alltag nicht mehr wegzudenken. Es zeichnet sich durch hohe Produktionsgeschwindigkeit, hohe Effizienz, Automatisierung und die Fähigkeit aus, unterschiedlichste Formen – von einfach bis komplex – und Größen mit präzisen Abmessungen und großer Abdeckung herzustellen. Anwendungsgebiete sind beispielsweise Fahrzeuginnenausstattungen, Gehäuse für Haushaltsgeräte, Medizinprodukte und Alltagsgegenstände. Im Folgenden stellen wir den gesamten Produktionsprozess des Spritzgießens detailliert vor.
Wie funktioniert Spritzguss?
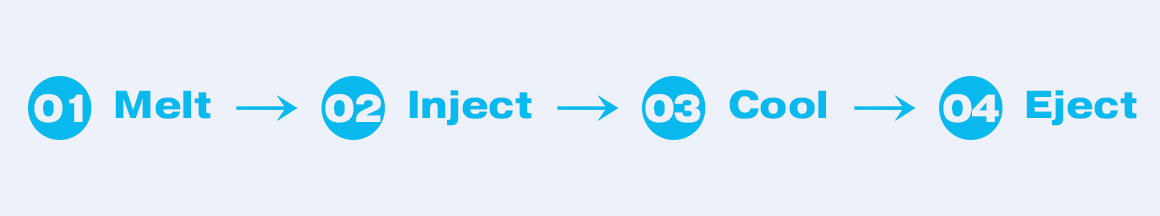
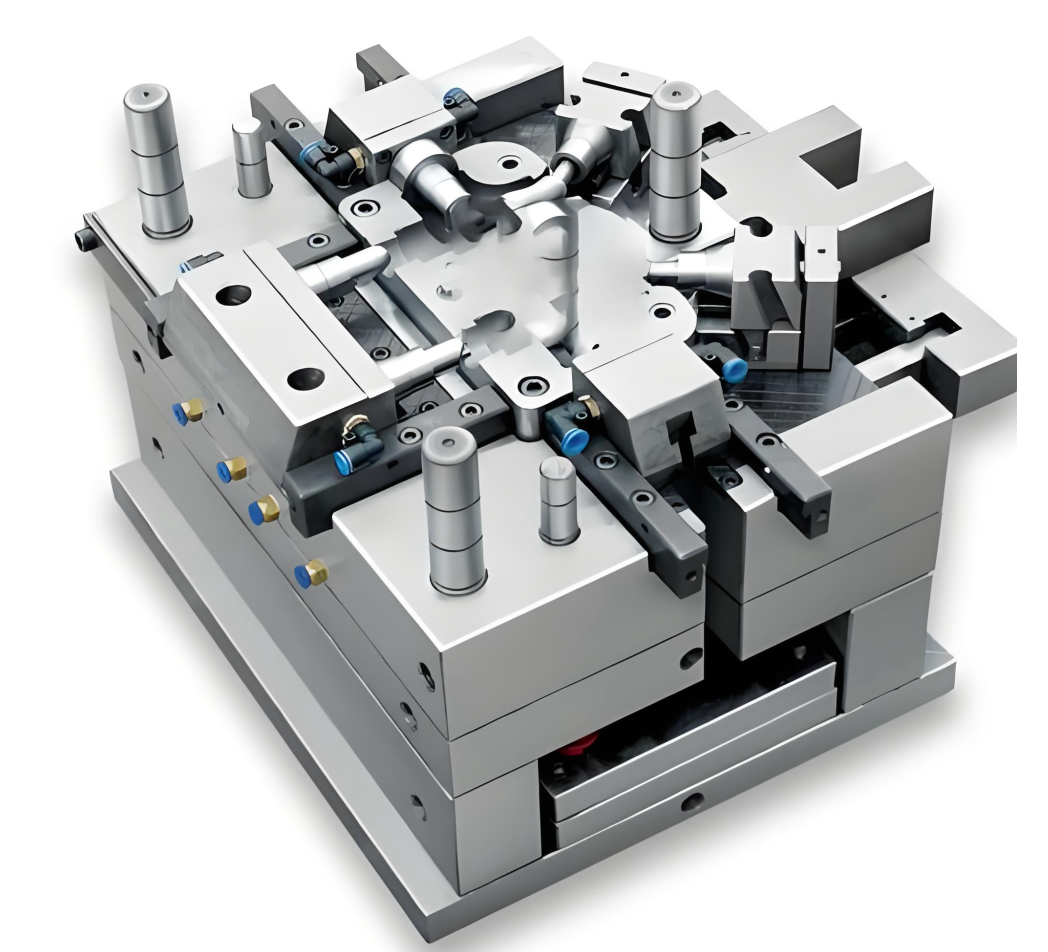
Spritzgießen ist das gängigste Herstellungsverfahren für Kunststoffteile. Spritzgießmaschinen verwenden Kunststoffrohstoffe und verschiedene Formen, um Teile unterschiedlicher Größe – langlebig oder Einweg – für zahlreiche Branchen und Anwendungen herzustellen. Das Funktionsprinzip besteht darin, dass die Spritzgießmaschine Rohmaterialien in eine Form einfüllt. Diese Form dient als Negativform für das fertige Teil und besteht aus zwei Teilen: der Spritzgießform (A) und der Auswerferform (B). Der Raum zwischen den beiden Teilen ist der Formhohlraum, in den das Material eingespritzt wird.
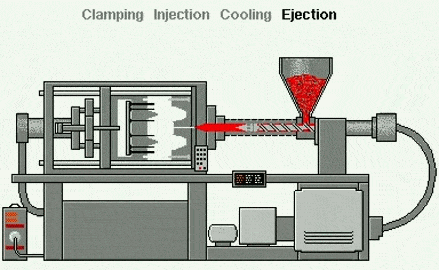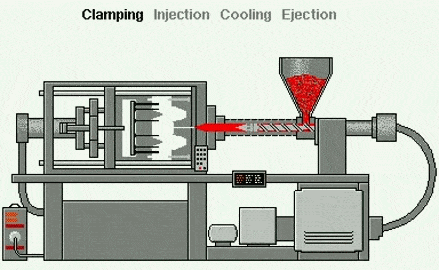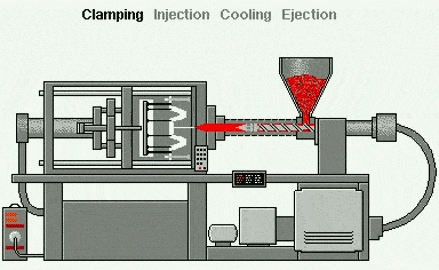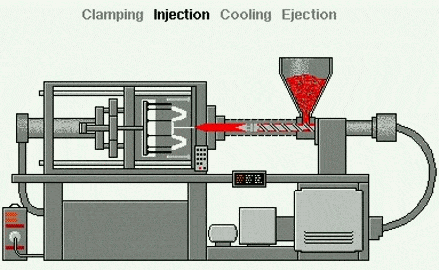
Spritzgießen ist ein Formgebungsverfahren – im Gegensatz zu subtraktiven (schneidenden) Verfahren (wie der CNC-Bearbeitung) oder additiven Verfahren (wie dem 3D-Druck ), bei denen Formen als Formgeber verwendet werden. Dieses Verfahren eignet sich für Werkstoffe wie Thermoplaste, die erhitzt und anschließend in eine Metallform eingespritzt werden, wo sie abkühlen und innerhalb der Form oder Kavität ihre endgültige Form annehmen. Der Prozess lässt sich in folgende Schritte unterteilen:
1. Zuführung von Kunststoffpartikeln:
Kleine Kunststoffpartikel (Kunststoffgranulat) werden in den Trichter gefüllt. Bei diesen Partikeln handelt es sich üblicherweise um Thermoplaste – Kunststoffe, die sich beim Erhitzen erweichen.
2. Schmelzen von Kunststoff:
Die Kunststoffpellets durchlaufen einen beheizten Zylinder mit einer rotierenden Schnecke.
3. Spritzguss:
Während sich die Schnecke dreht, schiebt sie die Kunststoffpellets nach vorne, während das Heizelement sie zu einer dickflüssigen Masse schmilzt.
4. Spritzguss:
Sobald sich der geschmolzene Kunststoff bis zu einem bestimmten Punkt angesammelt hat, wird er von der Schnecke unter hohem Druck in einen Formhohlraum aus Metall eingespritzt. Die Form entspricht exakt dem gewünschten Endprodukt (z. B. einem Flaschenverschluss, einer Handyhülle oder einem Armaturenbrett).
5. Kühlung:
Im Inneren der Form kühlt der Kunststoff ab und erstarrt. Kühlkanäle in der Form beschleunigen den Abkühlprozess.
6. Formöffnung:
Nachdem der Kunststoff ausgehärtet ist, öffnet sich die Form in zwei Hälften.
7. Auswurf:
Auswerferstifte drücken das fertige Produkt aus der Form.
8. Wiederholen:
Die Form schließt sich, und der gesamte Vorgang wird wiederholt – typischerweise alle paar Sekunden – was das Spritzgießen ideal für die Massenproduktion macht.
Gängige Spritzgießverfahren
Formteil einlegen
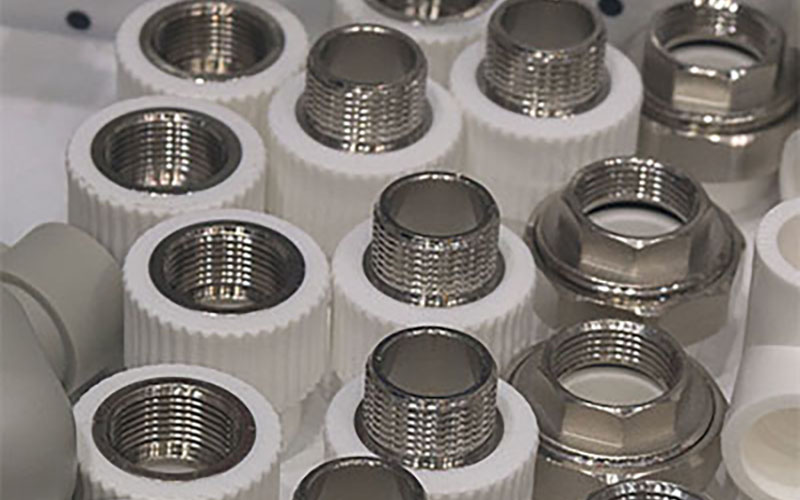
Insert Moulding ist der Prozess, bei dem thermoplastisches Material um eine vorgeformte Komponente herum geformt wird, um ein fertiges Teil zu schaffen, das mehrere Materialien enthält.
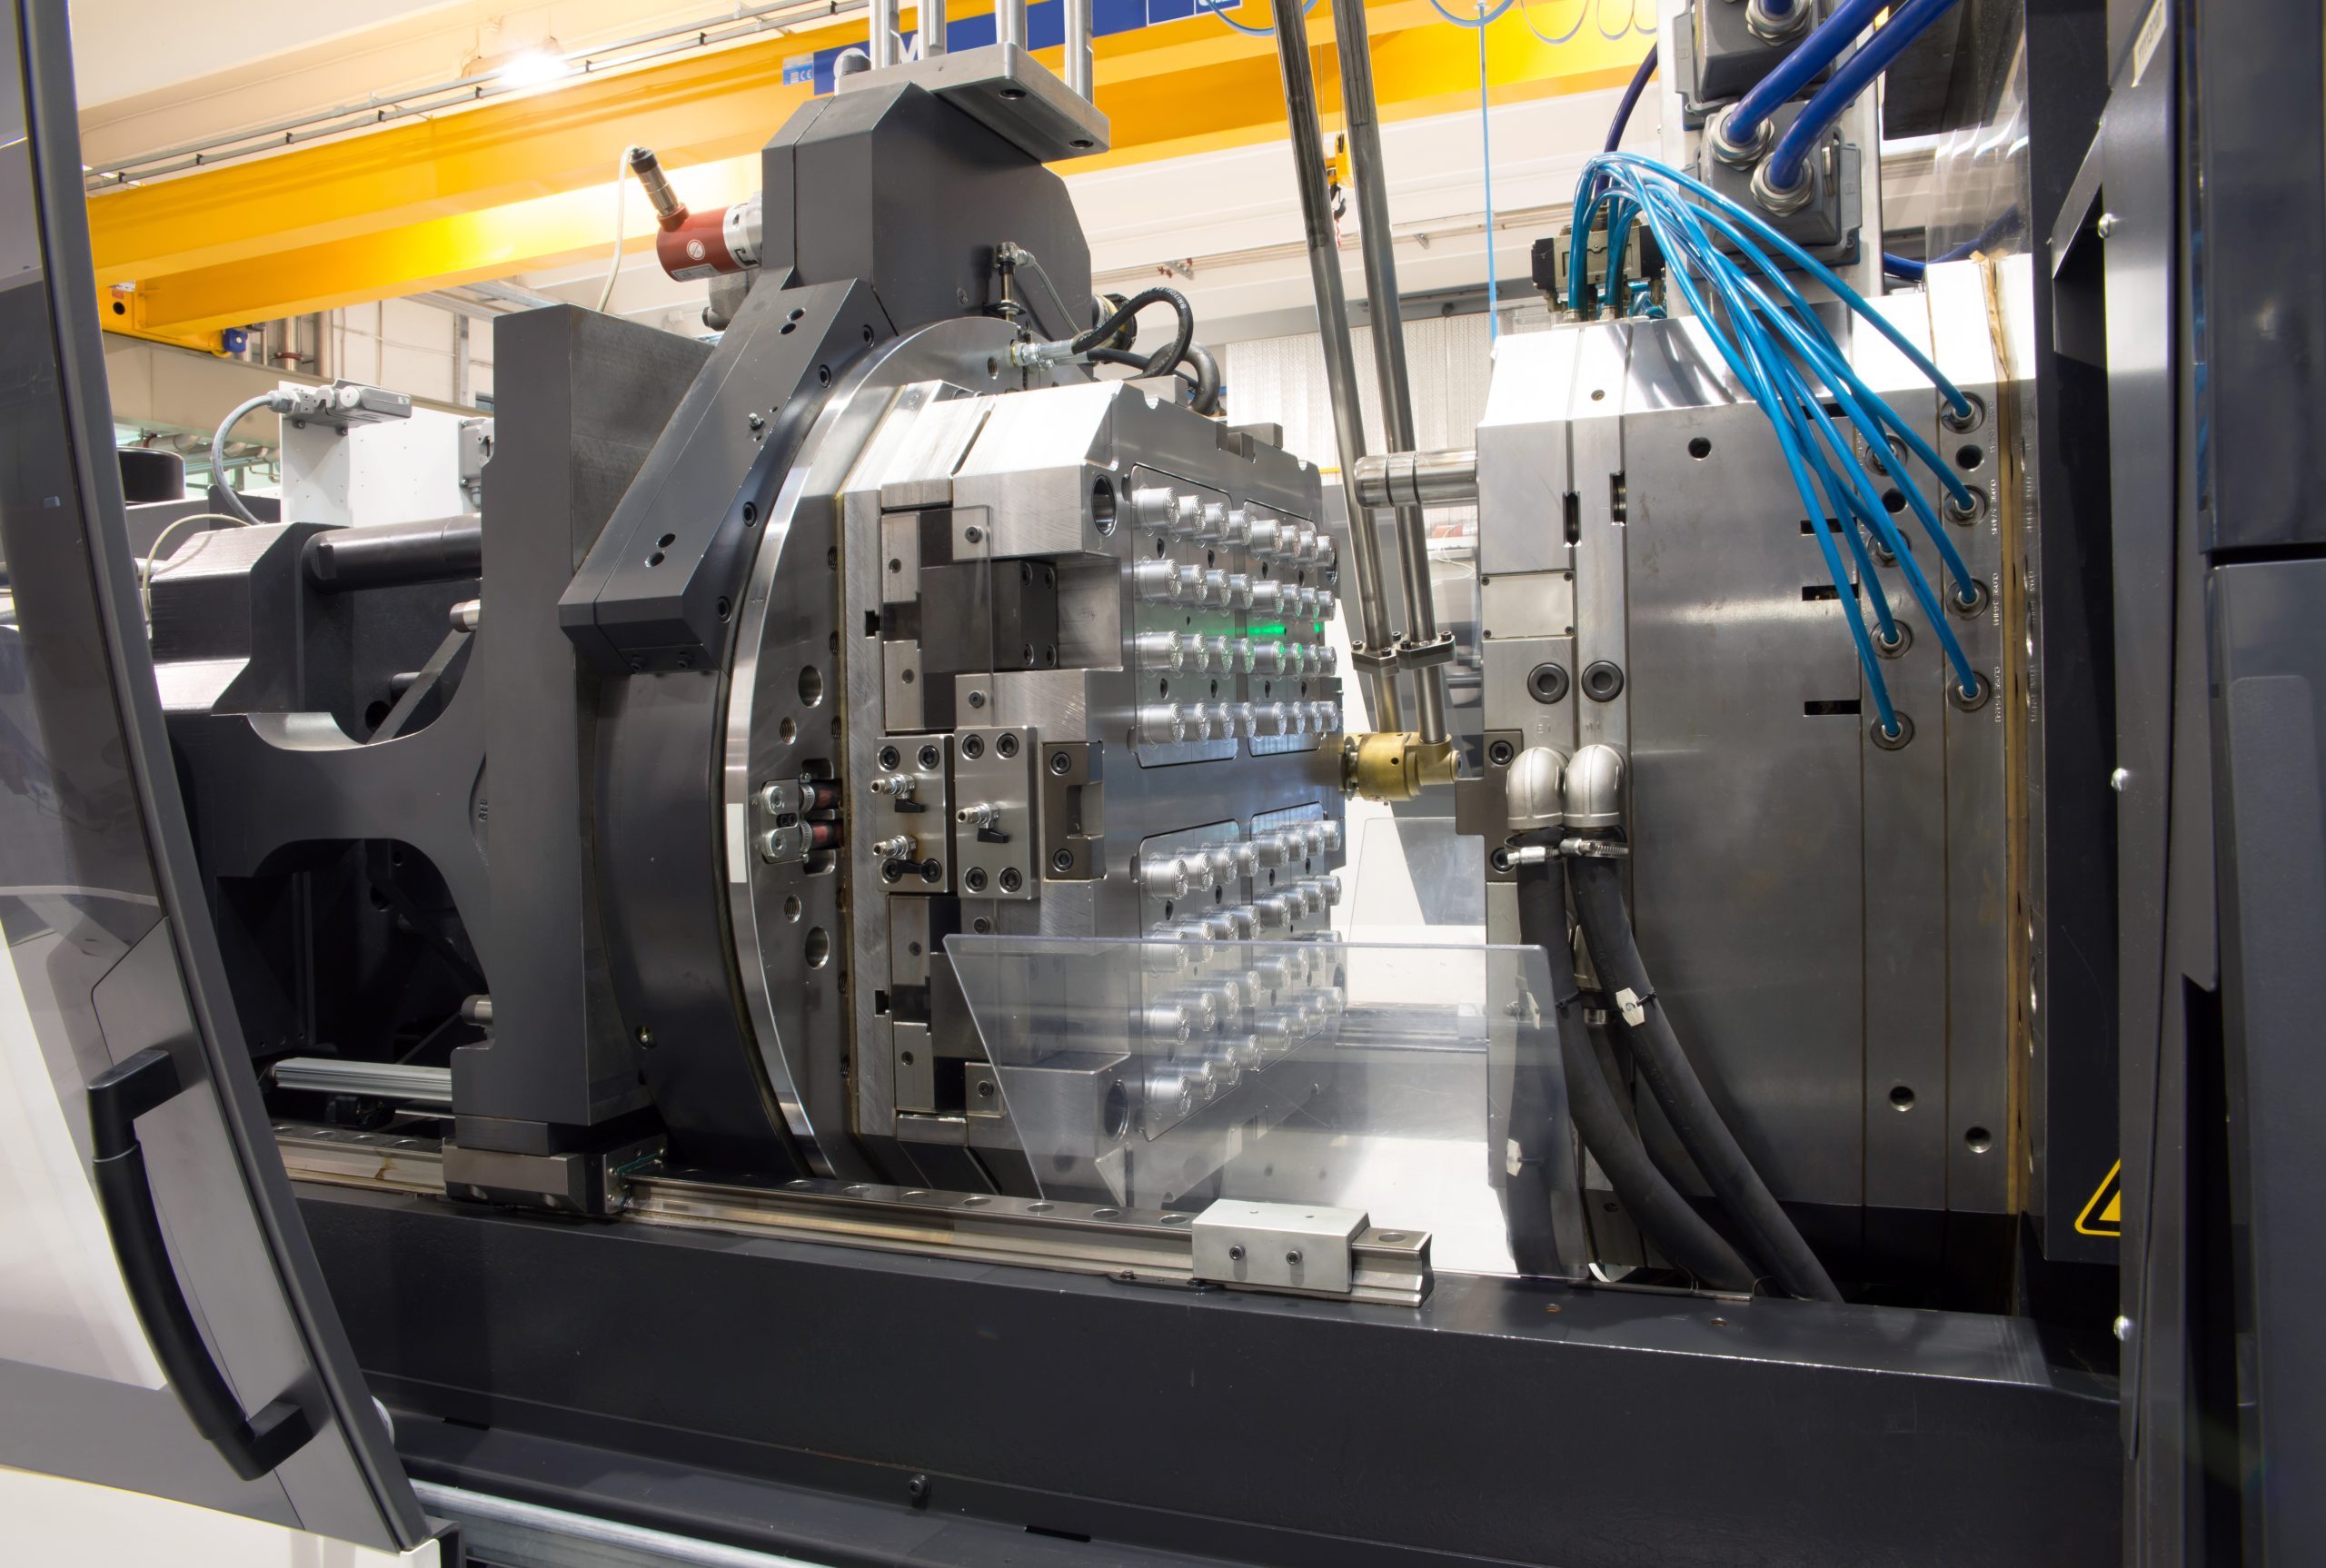
Unser Kunststoff-Spritzgussverfahren verwendet präzise Maschinen, um geschmolzenes Harz in eine Form zu schießen, um ein endgültiges thermoplastisches Teil in Produktionsqualität zu erhalten.
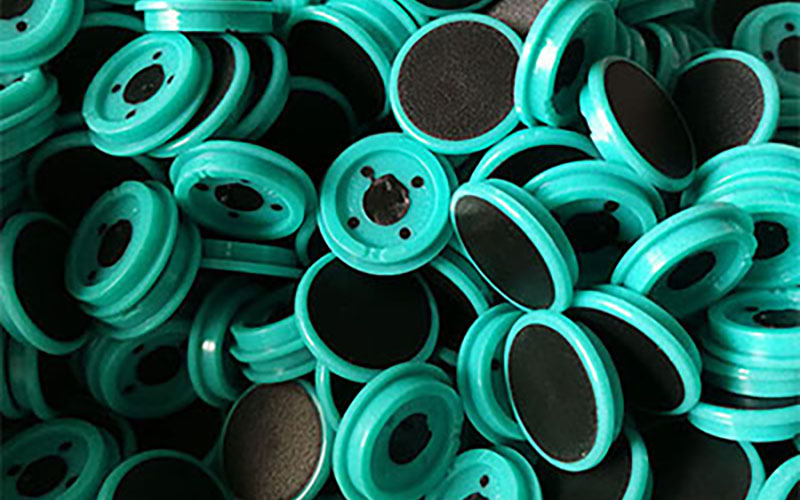
Durch das Übereinanderschichten von Kunststoff, Metall und Gummi durch chemische Bindung reduziert unser Umspritzen die Montagezeit und verleiht unseren Teilen eine größere Festigkeit und Flexibilität.
Flüssigsilikonkautschuk (LSR) ist ein duroplastisches Verfahren zur Herstellung großer Mengen an biegsamen, langlebigen, komplexen und präzisen Silikonkautschukteilen. Bei diesem Verfahren werden zunächst zwei Komponenten vermischt (in der Regel bestehend aus dem basisbildenden Silikon und dem Platinkatalysator).

Das Metall-Spritzgießverfahren (MIM) kombiniert die Gestaltungsflexibilität des Kunststoff-Spritzgießens mit der Festigkeit und Integrität von Schmiedemetallen und bietet so kostengünstige Lösungen für hochkomplexe Teilegeometrien.
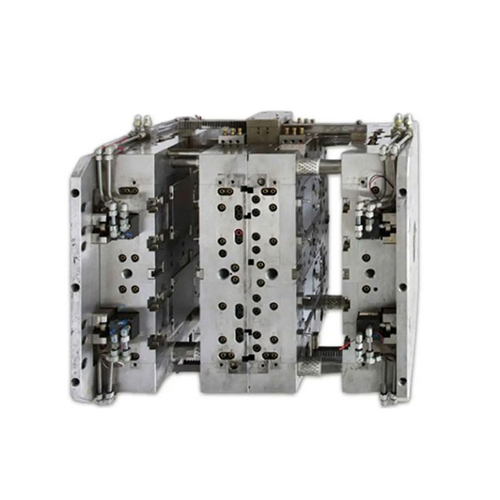
Mit unserer Erfahrung und unseren fortschrittlichen Maschinen zeichnen wir uns durch die Entwicklung und Herstellung einer Reihe von Kunststoff-Spritzgussformen aus, die an Ihre Toleranzen und Kosten angepasst sind.

Verschiedene Kunststoffarten werden in unterschiedlichen Verfahrensschritten in dieselbe Form eingespritzt, um in einem Arbeitsgang Teile mit unterschiedlichen Farben, Texturen oder Materialeigenschaften herzustellen. Aufgrund seiner Vielfalt und hohen Funktionalität findet es breite Anwendung, beispielsweise in Armaturenbrettern und Gehäusen für Bedienelemente in Autos.
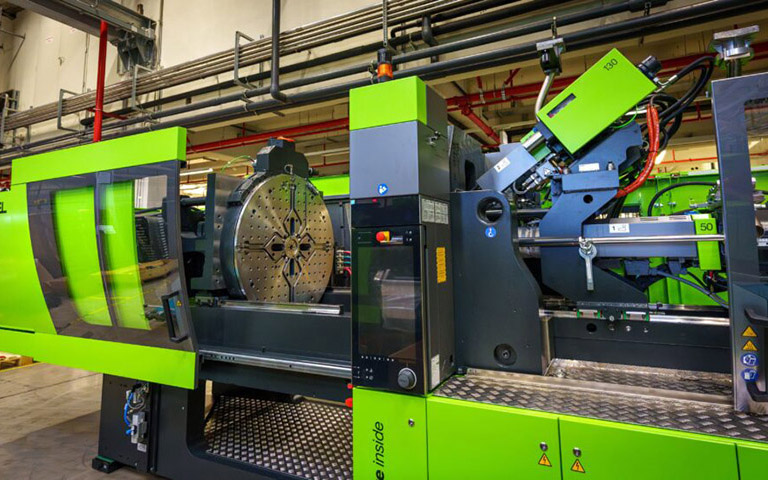
Zwei verschiedenfarbige Kunststoffe werden in einem Arbeitsgang in die Form eingespritzt. Die beiden Farben werden entweder in unterschiedlichen Schritten eingespritzt oder es werden zwei separate Spritzgießeinheiten verwendet, um Teile mit zwei Farben oder Materialien herzustellen. Das Verfahren findet aufgrund seiner ästhetischen Wirkung und verbesserten Funktionalität breite Anwendung bei Konsumgütern, Autoknöpfen und Handyhüllen.
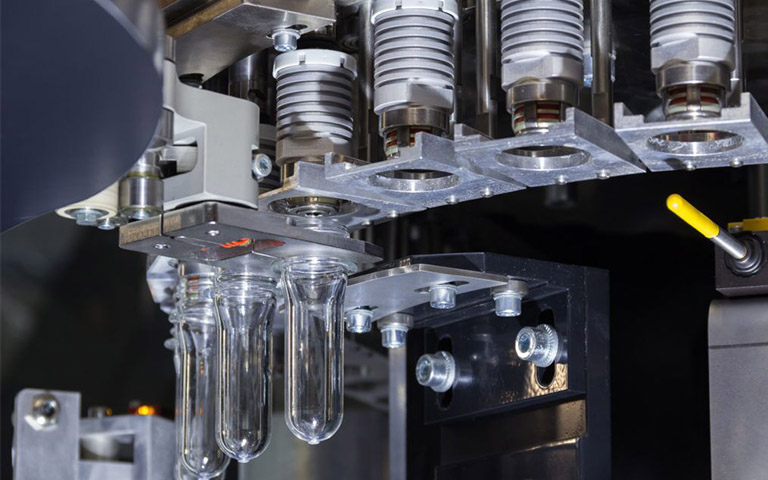
Beim Spritzgießen wird Stickstoff oder ein anderes Inertgas in die Kunststoffschmelze eingeblasen. Dieses Gas erzeugt einen Hohlraum im Inneren, wodurch der Materialverbrauch reduziert und das Bauteil leichter wird, ohne die Festigkeit zu erhöhen. Aufgrund seiner Energieeinsparung, des geringeren Bauteilgewichts und der verbesserten Oberflächenbeschaffenheit findet dieses Verfahren breite Anwendung bei Türverkleidungen für Automobile und Gehäusen für Mobilgeräte.
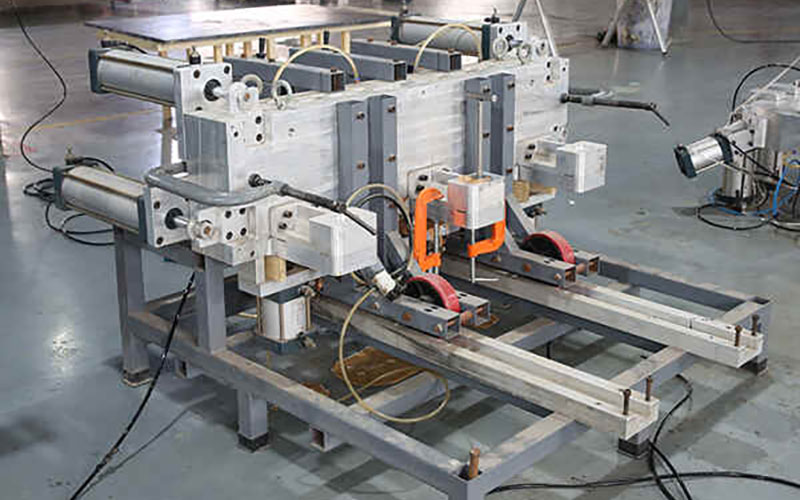
Dabei werden reaktive elastische oder duroplastische Materialien vermischt und in die Form eingespritzt, wo sie chemisch reagieren und aushärten. Aufgrund seiner Fähigkeit, sowohl flexible als auch harte Teile herzustellen, findet es breite Anwendung bei Stoßfängern für Automobile und Gehäusen für Industrieprodukte.
Es verwendet thermoplastische Materialien, die mehrfach geschmolzen und umgeformt werden können. Dazu werden sie erhitzt, bis sie geschmolzen sind, und anschließend in die Form gespritzt, wo sie aushärten. Da es recycelbar ist und schnell abkühlt, findet es breite Anwendung in Kunststoff-Konsumgütern und Bauteilen für medizinische Geräte.
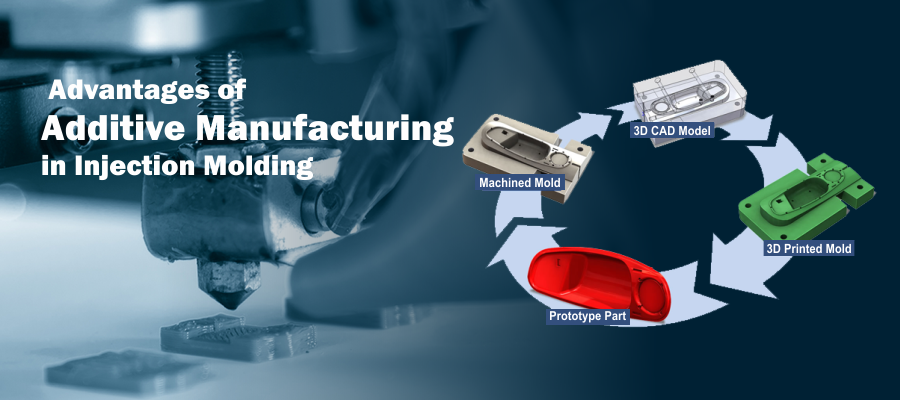
Vorteile des Spritzgießens
Spritzgießen ist die beste Option für die Massenproduktion von Kunststoffteilen. Schließlich gibt es einen guten Grund dafür, dass so viele Fertigungsunternehmen weltweit dieses Verfahren zur Herstellung von Präzisionsteilen einsetzen. Die Ingenieure von NOBLE fassen die folgenden sechs Vorteile der Spritzgießtechnologie zusammen:
High Efficiency
Spritzgießen ist ein hocheffizientes Verfahren; sobald die Form hergestellt ist, können große Auftragsmengen schnell produziert werden.
Bezahlbarer Preis
Hohe Zugfestigkeit
Spritzgegossene Teile können durch Zugabe von Füllstoffen zum flüssigen Harz verstärkt werden, wodurch die Zugfestigkeit verbessert wird.
Teilefertigungsprozess mittels Spritzguss
1. Formenkonstruktion und -fertigung
Formen und Spritzgießmaschinen stehen in engem Zusammenhang. Die Spritzgießmaschine bildet die Grundlage der Produktion, während die Form als Träger dient und dem Produkt seine Form gibt. Konstruktion und Fertigung der Form sind der Grundstein des gesamten Prozesses. Ihre Qualität bestimmt unmittelbar die Qualität, die Produktionseffizienz und die Kosten des Endprodukts.
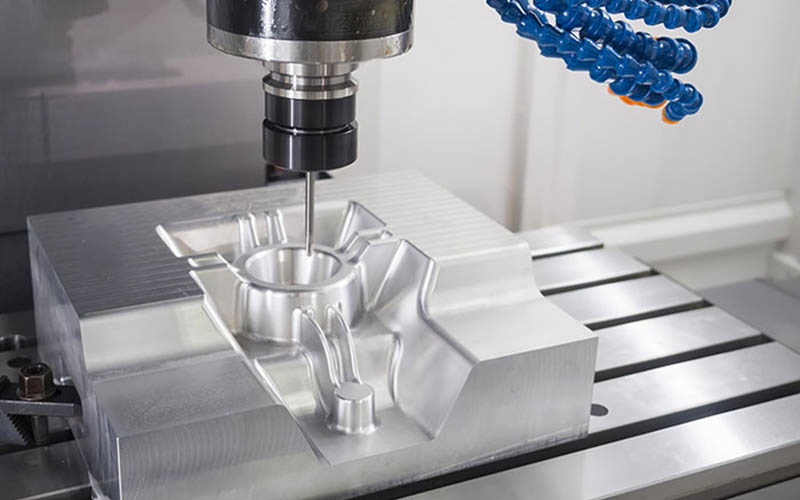
1.1 Produktanalyse und -gestaltung:
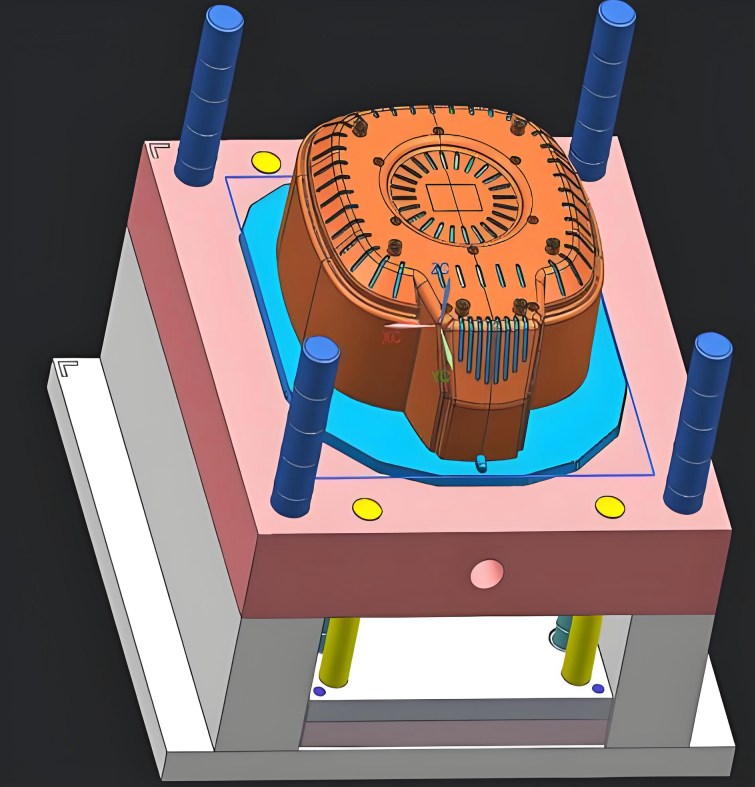
Alles basiert auf den Anforderungen des Endprodukts. Ingenieure müssen Funktionen, Aussehen, Struktur und Montagehinweise des Produkts umfassend berücksichtigen. In dieser Phase ist die Softwaremodellierung unerlässlich. Auch die Simulationsanalyse des Spritzgießprozesses ist notwendig, um Füllvorgang, Nachdruck, Abkühlprozess und mögliche Defekte vorherzusagen und so die Produktstruktur und die Werkzeugkonstruktion zu optimieren.
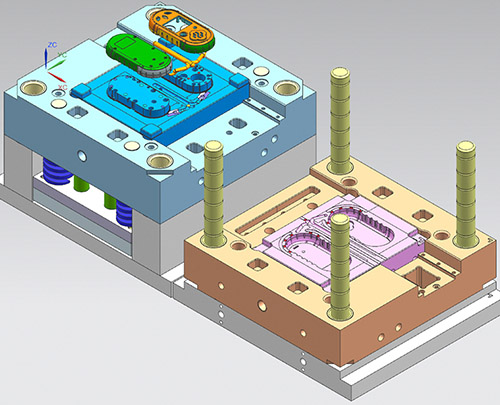
1.2 Formstrukturdesign:
Die Form selbst ist eine komplexe und präzise Konstruktion. Der Konstrukteur muss den Formhohlraum und den Formkern so planen, dass die Innen- und Außenflächen des Produkts geformt werden. Das Anguss-System umfasst den Hauptkanal und den Einspritzkanal. Das Kühlsystem beinhaltet Wasserkanäle im Inneren der Form, um die Formtemperatur schnell zu senken und den Formgebungszyklus zu verkürzen.
Das Auswurfsystem: Nachdem das Produkt abgekühlt und erstarrt ist, wird ein Stift, eine Druckplatte usw. benötigt, um es reibungslos aus der Form zu entnehmen.
Das Entlüftungssystem dient dazu, die Luft während des Schmelzfüllvorgangs aus dem Formhohlraum zu entfernen. Die seitliche Kernziehvorrichtung wird hauptsächlich bei Produkten mit umgekehrten Strukturen oder Löchern eingesetzt und erfordert eine zusätzliche Konstruktion zur Unterstützung des Entformens. Vor dem Öffnen der Form wird eine seitliche Bewegung durchgeführt, um das Entformen zu ermöglichen.
Auswahl und Bearbeitung des Formmaterials: Zu den gängigen Materialien gehören P20 und H13. Die Auswahl erfolgt anhand des Produktpreises, der Lebensdauer der Form und der Produktstruktur.
2. Rohstoffaufbereitung und Vorbehandlung
2.1 Auswahl der Kunststoffarten:
Wählen Sie den geeigneten Kunststoff entsprechend den Produktanforderungen. Jeder Kunststofftyp weist unterschiedliche Eigenschaften auf: ABS ist beispielsweise relativ robust, PP ist leicht, PC zeichnet sich durch gute Transparenz und Schlagfestigkeit aus und PA ist verschleißfest.
2.2 Vorbehandlung des Rohmaterials:
Dabei werden die Kunststoffrohstoffe mehrere Stunden in einem Trockner getrocknet, um Restfeuchte zu entfernen. Wird die Feuchtigkeit nicht entfernt, bilden sich unter dem Einfluss der hohen Formtemperatur Blasen im Produkt. Bei anderen Farbanforderungen ist außerdem eine Farbanpassung erforderlich. Diese erfolgt üblicherweise durch Zugabe von Farbmasterbatches oder Farbpulvern, um den gewünschten Farbton zu erzielen.
3. Spritzgussverfahren
Dies ist der entscheidendste Schritt. Das Produkt kann erst nach einem vollständigen Spritzgießprozess hergestellt werden.
1. Das Spannen und Verriegeln der Form bedeutet, wie der Name schon sagt, das Schließen der Form.
2. Beim Einspritzen rotiert die Schnecke im Zylinder unter dem Antrieb des Systems, um die Kunststoffpartikel zu transportieren, zu verdichten und zu plastifizieren. Nach Abschluss der Plastifizierung stoppt die Schnecke und spritzt das plastifizierte, geschmolzene Material mit hoher Geschwindigkeit in den geschlossenen Formhohlraum.
3. Druckhaltung: Der Formhohlraum ist gefüllt, die Einspritzgeschwindigkeit verringert sich und die Druckhaltungsphase beginnt. Die Schnecke hält den Druck so lange aufrecht, bis das Produkt geformt ist.
4. Abkühlung: Nach dem Einspritzen und dem Halten des Drucks beginnt das Produkt in der Form abzukühlen und zu erstarren. Da die Abkühlung in der Form viel Zeit in Anspruch nimmt, macht sie mindestens die Hälfte des gesamten Produktionszyklus aus.
5. Öffnen und Auswerfen der Form: Nachdem das Produkt abgekühlt und erstarrt ist, öffnet sich die Form, und das Auswurfsystem beginnt zu arbeiten und drückt das Produkt aus dem Formkern heraus.
4. Nachbearbeitung und Verfeinerung
Wenn das Produkt aus der Form genommen wird, befinden sich üblicherweise noch einige Zubehörteile daran, die eine weitere Bearbeitung erfordern.
4.1. Entfernung des Wasserschiebers:
Nachdem das Produkt geformt und das Gießsystem ausgehärtet ist, muss der überschüssige Wasseranschnitt vom Produkt getrennt werden. Bei kleinen Produkten kann dies bereits während des Auswurfvorgangs geschehen sein, während bei komplexen Produkten ein manuelles Nachschneiden des Wasseranschnitts erforderlich ist.
4.2 Nachbearbeitung:
Je nach Produktanforderungen kann eine zusätzliche Bearbeitung erforderlich sein.
4.3 Entgraten:
Nach der Formgebung des Produkts können an der Oberfläche, insbesondere an der Trennlinie oder der Stiftposition, Grate oder raue Kanten vorhanden sein, die entfernt werden müssen.
4.4Siebdruck / Sprühen:
Je nach den Nutzungsanforderungen des Produkts kann es erforderlich sein, das Logo der Siebdruckfirma oder eine Oberflächenlackierung anzubringen.
4.5 Ultraschallschweißen:
Mehrere spritzgegossene Produkte werden mittels Ultraschallschweißen zu einem vollständigen, integrierten Bauteil verbunden.
4.6 Montage:
Zusammen mit anderen Teilen montiert.
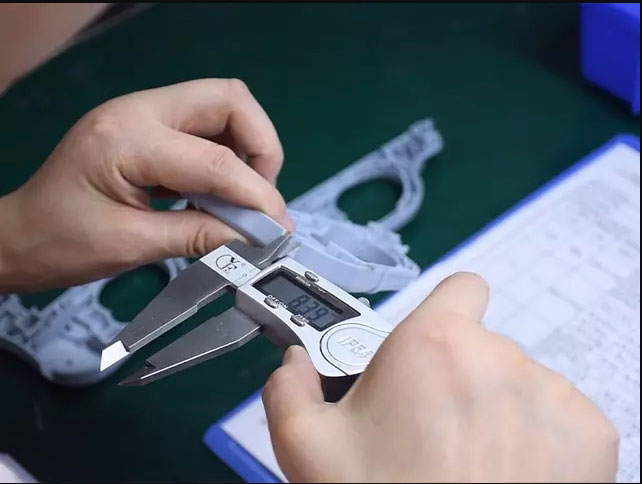
5. Die Qualitätsprüfung und -kontrolle sind ein wichtiger Bestandteil der Spritzgussproduktion.
1. Erststückprüfung:
Vor Beginn der Serienproduktion ist eine umfassende Prüfung des ersten Exemplars erforderlich, einschließlich Abmessungen, Aussehen und Funktionalität. Wir müssen sicherstellen, dass alle Parametereinstellungen korrekt sind und das Produkt vor Produktionsbeginn qualifiziert ist.
2. Inline-Inspektion und Stichprobenprüfung:
Auch während der Serienproduktion sind regelmäßige Kontrollen erforderlich. Wir müssen uns auf optische Mängel (wie fehlendes Material, Schwund) und wichtige Abmessungen konzentrieren, um sicherzustellen, dass das Produkt den Qualitätsstandards entspricht.
3. Präzisionsmessung:
Während des Inspektionsprozesses müssen wir Präzisionsinstrumente wie Messschieber, Mikrometer und 3-Koordinaten-Messmaschinen einsetzen, um strenge Prüfungen der Abmessungen und geometrischen Toleranzen durchzuführen.
4. Leistungstests:
Zugfestigkeit, Schlagfestigkeit und weitere Leistungsanforderungen müssen gemäß den Vorgaben geprüft werden.
Spritzgussfehler sind Probleme, die während des Produktionsprozesses von Kunststoffprodukten aufgrund von Faktoren wie Prozessparametern, Werkzeugkonstruktion oder Materialeigenschaften auftreten. Für diese Fehler gibt es auch eine Reihe entsprechender Maßnahmen.
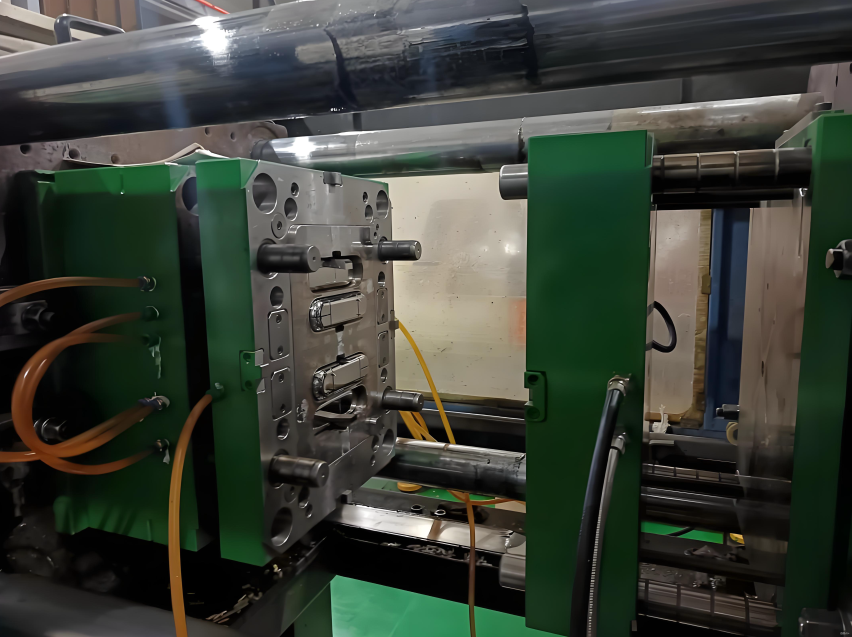
Häufige Fehler und Lösungen beim Teilespritzgießen
Spritzgussfehler sind Probleme, die während des Produktionsprozesses von Kunststoffprodukten aufgrund von Faktoren wie Prozessparametern, Werkzeugkonstruktion oder Materialeigenschaften auftreten. Für diese Fehler gibt es auch eine Reihe entsprechender Maßnahmen.
1. Aussehensbedingte Mängel an Spritzgussteilen
1.1 Materialmangel:
2.1 Flying Edge:
Hauptmerkmal ist die übermäßige Bildung von Graten an den Kanten von Kunststoffteilen, insbesondere an der Trennfläche der Form, der Passfläche des Schiebers oder im Spalt des Auswerferstifts. Ursachen für die Gratbildung sind zu hoher Einspritzdruck, unzureichende Schließkraft (wodurch sich der Spalt im Formhohlraum durch die Schmelze ausdehnt), hohe Materialtemperatur (die die Viskosität der Schmelze verringert und so deren Eindringen in den Formspalt ermöglicht), Fremdkörper auf der Trennfläche der Form, Verschleiß (der zu einem zu großen Passspalt führt) und eine ungeeignete Angusslage (wodurch die Schmelze gegen die Form prallt und Spannungen erzeugt).
3.1 Silberlinien:
Die Symptome sind silberweiße, fadenförmige Streifen auf der Oberfläche von Spritzgussteilen, die häufig bei Kunststoffen wie ABS, PC und PMMA auftreten. Ursachen für diese Streifen: Die Rohstoffe enthalten Feuchtigkeit oder flüchtige Substanzen. Während des Spritzgießprozesses verdampfen diese Substanzen und können nicht vollständig entfernt werden, wodurch sie auf der Oberfläche der Kunststoffteile zurückbleiben. Zu hohe Materialtemperaturen führen zur Zersetzung der Rohstoffe und zur Gasbildung. Eine unzureichende Oberflächenrauheit des Formhohlraums verursacht einen ungleichmäßigen Schmelzfluss.
4.1 Depression:
Hauptsächlich äußert sich dies in Form von Oberflächenvertiefungen an den Kunststoffteilen, die häufig dort auftreten, wo die Wandstärken inkonsistent sind, beispielsweise in der Nähe der Rippen oder der Einspritzöffnungen.
Die Ursache für die Verformung liegt in der ungleichmäßigen Wandstärke der Kunststoffteile. Es bestehen erhebliche Unterschiede in der Wandstärkenhomogenität, und die Abkühlgeschwindigkeit in den Bereichen mit geringer Wandstärke ist zu langsam. Beim Spritzgießen ist die Schmelze nicht dick genug, um vollständig zu schrumpfen. Die Nachdruckzeit ist unzureichend, der Druck zu niedrig, die Werkzeugtemperatur zu hoch und die Abkühlgeschwindigkeit der Kunststoffteile zu gering, was die Schrumpfungsrate erhöht.
2. Maß- und Präzisionsfehler bei Spritzgussteilen
2.1 Übermäßige/Unzureichende Dimension
Die Hauptauswirkungen sind folgende: Die tatsächlichen Abmessungen der Kunststoffteile überschreiten die in der Zeichnung angegebene Toleranz und sind entweder größer oder kleiner als die geforderten Abmessungen. Die Gründe für die Maßabweichung sind: Abweichungen in der Formhohlraumgröße verursachen Maßabweichungen der Kunststoffteile; instabile Spritzgießprozessparameter führen zu Schwankungen der Schwindungsrate; instabile Rohstoffe aufgrund unterschiedlicher Produktionschargen führen zu Unterschieden in den Materialeigenschaften; und ungleichmäßige Abkühlung verursacht ungleichmäßige Schwindung.
2.2 Transformation
Das Hauptproblem besteht darin, dass sich die Kunststoffteile nach dem Abkühlen verformen und die in der Zeichnung vorgegebene Form nicht beibehalten. Die Ursachen hierfür sind: Die Abkühlgeschwindigkeit ist in verschiedenen Bereichen der Kunststoffteile ungleichmäßig, was zu unterschiedlicher Schwindung und Spannungsentwicklung führt. Die Position der Einspritzdüse ist falsch eingestellt, wodurch es während des Füllvorgangs mit dem geschmolzenen Material zu Spannungskonzentrationen und beim Auswerfen der Form kommt, was wiederum zu Verformungen beim Auswerfen führt.
3. Strukturelle und leistungsbezogene Mängel von Spritzgussteilen
3.1 Schweißlinie
Das Hauptmerkmal ist, dass die Schmelze im Formhohlraum fließt und Linien bildet, die das Aussehen des Kunststoffteils beeinträchtigen und sich häufig am Einspritzkanal verteilen.
3.2 Blasen
Das Hauptmerkmal sind Luftblasen im Inneren der Kunststoffteile, die häufig in dickwandigen Bereichen und an den Einspritzöffnungen auftreten. Ursache ist die Verdunstung der Feuchtigkeit im Rohmaterial, die sich im Inneren der Kunststoffteile ansammelt. Die Entlüftung des Formhohlraums ist nicht gleichmäßig, und beim Einspritzen umschließt das geschmolzene Material die Luft und bildet so Blasen.
4. Sprödbruch:
Lösung:
Die Rohmaterialien müssen gründlich getrocknet werden, um die Feuchtigkeit zu entfernen. Durch Reduzierung der Einspritzgeschwindigkeit, Erhöhung der Werkzeugtemperatur und Verlängerung der Nachdruckzeit kann das Gas effektiver entweichen. Hauptsächlich äußert sich dies in einer geringen Zähigkeit der Formteile, die zu Rissen neigen. Dies tritt häufig bei spröden Kunststoffen wie PC, PMMA und PS auf.
Ursachen:
Die Zersetzung von Rohstoffen oder die Einbringung von Verunreinigungen führt zum Bruch von Molekülketten; übermäßige innere Spannungen beim Spritzgießen, wie z. B. schnelle Abkühlung oder übermäßiger Druck, die Rauheit der Formhohlraumoberfläche verursacht Mikrorisse auf der Oberfläche der Formteile; und ein unzureichender oder unwirksamer Gehalt an Härtemitteln in den Rohstoffen.
Dies sind gängige Formkunststoffe, die wir im Rahmen unserer Spritzgussdienstleistungen anbieten. Nachdem Sie sich mit den Grundlagen der Materialien wie gängigen Sorten, Marken, Vor- und Nachteilen vertraut gemacht haben, wählen Sie das passende Spritzgussmaterial entsprechend Ihren Anwendungsanforderungen aus.
Werkzeugmaterial:
Vor Beginn des Spritzgießprozesses ist für die Fertigung kleiner oder großer Stückzahlen ein hochpräzises, CNC-gefrästes Werkzeug erforderlich. Zu den am häufigsten verwendeten Materialien gehören:
| Werkzeugstahl: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 |
| Rostfreier Stahl: | 420, NAK80, S136, 316L, 316, 301, 303, 304 |
| Aluminium: | 6061, 5052, 7075 |
Plastik Materialien:
Der Service für Kunststoffspritzguss bietet eine breite Palette von Materialien mit unterschiedlichen Eigenschaften, darunter Schlagfestigkeit, Steifigkeit, Wärmebeständigkeit, Chemikalienbeständigkeit usw.
| ABS | Nylon (PA) | PC | PVC |
| PU | PMMA | PP | PEEK |
| PE | HDPE | PS | POM |
Zusatzstoffe und Fasern:
Standardkunststoffe erfüllen möglicherweise nicht die Anforderungen an kundenspezifische Spritzgussteile. In diesem Fall können Additive und Fasern hinzugefügt werden, um die ästhetischen und funktionellen Eigenschaften zu verbessern und Ihren Spritzgussteilen zusätzliche Funktionen zu verleihen.
| UV | absorber | Colorants |
| Die Flamme | Verzögerer | Glasfasern |
| Weichmacher |
Oberflächenveredelungen für Spritzguss
Spritzgießen umfasst die Herstellung von Spritzgießwerkzeugen, das eigentliche Spritzgießen von Kunststoffen und weitere Schritte. Die Oberflächenbehandlung der Form erfolgt üblicherweise während des Produktionsprozesses. Nach Abschluss des Spritzgießprozesses führen wir gemäß Ihren Anforderungen bestimmte Oberflächenbehandlungen am fertigen Produkt durch.
Glanz
Eine hochwertige Oberflächenveredelung wird durch ein Diamantpolierverfahren erzielt und führt zu glänzenden Oberflächen auf spritzgegossenen Teilen.
Halbglänzend
Oberflächenbearbeitungen der Güteklasse B verwenden Schleifpapier mit einer etwas raueren Oberfläche als Teile der Güteklasse A. Kundenspezifisch geformte Kunststoffteile, die einer Oberflächenbearbeitung der Güteklasse B unterzogen werden, weisen eine matte Oberflächenstruktur auf.
Matt
Oberflächenbearbeitungen der Güteklasse C verwenden Schleifsteine, um eine raue, unebene Oberfläche zu erzeugen. Spritzgussteile aus Kunststoff, die einer solchen Oberflächenbearbeitung unterzogen werden, weisen eine matte Oberflächenstruktur auf.
Strukturiert
Oberflächen der Klasse D verwenden Körnung und trockene Glasperlen oder Oxid, um eine sehr raue strukturierte Oberfläche zu erzeugen. Je nach Art des verwendeten Materials können die Produkte ein seidenmattes oder mattes Finish haben.
Anwendungen des Spritzgießens
Da Spritzgießen hohe Präzision bei guten Fertigungsgeschwindigkeiten ermöglicht, ohne die Materialstruktur zu verändern, findet es zunehmend Anwendung in der stetig wachsenden Palette an Maschinen, Steuerungssystemen und Werkzeugen für das Spritzgießen. NOBLE hat sich der Bereitstellung von Präzisionsbearbeitungsdienstleistungen für alle Branchen verschrieben. Unsere spritzgegossenen Präzisionsteile finden in allen Bereichen des täglichen Lebens Verwendung.
Automatisierungsgeräte
Mit dem Rapid-Prototyping-Service von NOBLE erstellen Sie schnell und einfach automatisierte Funktionsprototypen, um Ihr Design zu testen und zu optimieren, den richtigen Prozess auszuwählen, Kosten zu senken und Projektzyklen zu verkürzen. Dank On-Demand-Services fertigen wir automatisiert Bauteile mit hoher Genauigkeit.
Automobilindustrie
Unsere Kleinserienfertigungsdienstleistungen sind die ideale Fertigungslösung für bedarfsgerechte Automobilteile.
Medizintechnik
Hersteller von medizinischen Produkten, Technologie-Startups und Forschungslabore profitieren erheblich von den Prototyping-Lösungen, die wir anbieten.
Robotik
Unsere Dienstleistungen im Bereich der Prototypenentwicklung und Teilefertigung von Industrierobotern tragen zur kontinuierlichen Weiterentwicklung des Robotikmarktes bei.

Warum sollten Sie sich bei kundenspezifischen Spritzgussdienstleistungen für NOBLE entscheiden?
Spritzgießen ist eine hervorragende Wahl für die Massenproduktion von Kunststoffteilen. Jedes Jahr entscheiden sich weltweit zahlreiche Hightech-Unternehmen für NOBLE als Partner für die Verarbeitung ihrer Spritzgussteile. Was überzeugt so viele Kunden? NOBLE ist ein chinesisch-britisches Joint Venture mit eigener Forschung und Entwicklung, Produktion und Vertrieb. Wir verfügen über umfassende Erfahrung im Spritzgussverfahren und bieten Ihnen ein komplettes Leistungsspektrum für Ihre neuen Projekte – von der Konstruktion über die Fertigung und Montage bis hin zu Inspektion, Prüfung und Verpackung.
Material Vielseitigkeit
NOBLE bietet mehr als 200 Materialien zur Auswahl, darunter Standard- und Spezialkunststoffe, und hilft Ihnen so, das richtige Verhältnis zwischen Leistung und Kosten zu finden. Zudem werden alternative Materialoptionen aufgezeigt, mit denen sich die gesamten Herstellungskosten reduzieren lassen.
High Efficiency
Mit zertifizierten inländischen Produktionsstätten und einem leistungsstarken Lieferkettensystem können wir die Produktentwicklungszyklen beschleunigen und die Produktion Ihrer Spritzgussteile so schnell wie möglich abschließen.
Umfassende Funktionen
Wir bieten ein umfassendes Spektrum an Spritzgussdienstleistungen, von der Konstruktion und dem Prototypenbau bis hin zum Werkzeugbau und der Serienfertigung. Dank unserer umfassenden Kompetenzen können wir unseren Kunden Komplettlösungen anbieten.
Konsistenz und hohe Qualität
Dank zertifizierter Produktionsstätten, laufender Kontrollen und Maßprüfungen nach der Fertigung wird sichergestellt, dass die kundenspezifischen Formteile unabhängig von ihrer komplexen Form eine gleichbleibende Qualität und hohe Präzision aufweisen.
Konkurrenzfähiger Preis
Wir bieten Ihnen hochpräzise, kundenspezifische Spritzgussdienstleistungen zu wettbewerbsfähigen Preisen – von der Prototypenentwicklung bis zur Serienproduktion. Unsere maßgeschneiderten Spritzgusslösungen garantieren Ihnen hochwertige Spritzgussteile. Unser erfahrenes Team entwickelt wertschöpfende Lösungen, die Ihr Budget übertreffen.
Qualitätssicherung
Wir verfügen über ein strenges Qualitätssicherungsverfahren, um sicherzustellen, dass jedes von uns hergestellte Spritzgussteil höchsten Qualitätsstandards entspricht. Unser Team prüft jedes einzelne Formteil, um sicherzustellen, dass es unseren strengen Qualitätsstandards genügt.







