
Einführung in die Spritzguss
Spritzgießen ist ein bewährtes Verfahren zur Herstellung von Kunststoffteilen , insbesondere bei großen Stückzahlen. Dabei wird geschmolzener Kunststoff in eine Form gepresst. Nach dem Abkühlen ist das Teil fertig. Dieses Verfahren findet sich bei der Herstellung von Smartphones und Autoteilen. Es ist schnell, präzise und materialsparend.
Spritzgießen ist zwar schnell und präzise, aber nicht immer einfach. Temperatur, Druck und andere Details müssen genau im Auge behalten werden. Schon ein kleiner Fehler kann zu Problemen führen, beispielsweise zu Defekten oder Verzögerungen im Spritzgießprozess.
Dieser Artikel behandelt zwölf häufige Fehler beim Spritzgießen. Diese Fehler können die Qualität mindern, Maschinen verlangsamen und den Arbeitsablauf stören. Egal, ob Sie Anfänger oder erfahrener Profi sind: Die Vermeidung dieser Fehler hilft Ihnen, effizienter zu arbeiten und stabilere Spritzgussteile herzustellen.
Zwölf Tabus des Spritzgießens
1. Falsche Temperaturregelung
Wenn die Spritzgießmaschine oder die Form zu heiß oder zu kalt wird, kann das Formteil fehlerhaft werden. Es können Probleme wie Verzug, Füllprobleme, Schrumpfung oder Streifenbildung auf der Oberfläche (sogenanntes Spritzen) auftreten. Eine ungenaue Temperaturregelung kann auch die Abmessungen beeinträchtigen, sodass das Teil nicht passt oder nicht richtig funktioniert.
Auswirkungen :
- Maßungenauigkeiten: Wenn der Kunststoff beim Spritzgießen ungleichmäßig abkühlt, haben die Teile möglicherweise nicht die richtige Größe. Das kann die gesamte Montage beeinträchtigen.
- Oberflächenfehler: Beispielsweise entstehen Brandflecken (geschwärzte Stellen an der Oberfläche), wenn das Material in der Form überhitzt, während Spritzfehler (ein mattes oder streifiges Aussehen) durch Feuchtigkeit oder Luft entstehen, die während des Einspritzens eingeschlossen werden.
- Festigkeit des unteren Teils: Wenn das Teil ungleichmäßig abkühlt, halten manche Bereiche möglicherweise nicht gut zusammen, was dazu führen kann, dass das Ganze am Ende schwächer ist, als es sein sollte.
Lösung :
Temperaturregler:
Achten Sie darauf, zuverlässige Temperaturregler für Form und Zylinder zu verwenden. Gute Regler reagieren schnell auf Änderungen und tragen so zu einem gleichmäßigen und reibungslosen Spritzgießprozess bei.
Heiz- und Kühlsysteme für Formen:
Optimieren Sie die Heiz- und Kühlsysteme der Form für eine gleichmäßige Temperaturverteilung. Nutzen Sie konturnahe Kühlkanäle und die strategische Platzierung von Heiz- und Kühlelementen, um eine konstante Temperatur in der gesamten Form zu gewährleisten.
Regelmäßige Kalibrierung:
Wenn die Heizung und Kühlung der Form nicht ausgeglichen sind, entstehen ungleichmäßige Temperaturen, die das gesamte Bauteil beschädigen können. Ohne geeignete Kanäle und sorgfältige Positionierung der Heizelemente sind Fehler nahezu unvermeidlich.
Datenerfassung:
Wenn Sie die regelmäßige Kalibrierung vernachlässigen, können sich kleine Temperaturabweichungen summieren und Ihre Spritzgussteile unbrauchbar machen. Unterschätzen Sie nicht, wie stark selbst geringfügige Abweichungen den gesamten Spritzgießprozess beeinflussen können. Wir haben dies schmerzlich erfahren müssen, als eine kleine Sensorabweichung dazu führte, dass eine Charge Spritzgussteile fehlerhaft wurde. Nach der Einrichtung regelmäßiger Kalibrierungsprüfungen blieben die Temperaturen im optimalen Bereich und die Fehler hörten auf.
2. Unsachgemäß Formendesign oder Wartung
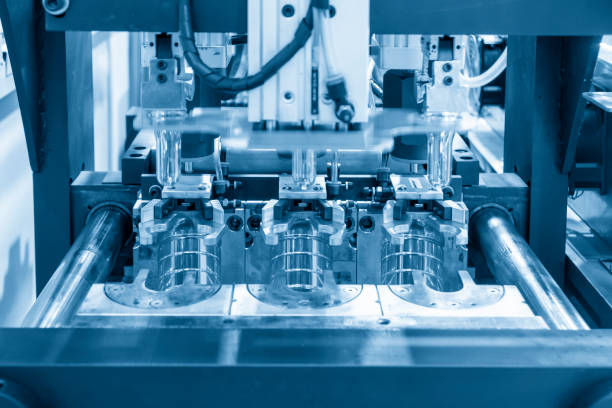
Wenn die Form nicht optimal konstruiert oder nicht in gutem Zustand gehalten wird, können sich Verschmutzungen, Abnutzung oder Fehlausrichtungen einschleichen. Dann treten beispielsweise Grate an den Kanten, raue Oberflächen und ungleichmäßige Spritzgussteile auf.
Auswirkungen :
- TeilemängelWenn beim Auswerfen des Teils Grate, raue Stellen oder Probleme auftreten, entspricht das Teil höchstwahrscheinlich nicht den Spezifikationen und besteht möglicherweise nicht einmal die einfachsten Tests.
- Erhöhte AusschussratenVernachlässigte Formenwartung führt direkt zu höheren Ausschussquoten. Jedes defekte Teil erhöht die Kosten und verursacht unnötigen Abfall – ein Problem, das sich schnell ausweitet.
- Verkürzte Lebensdauer des SchimmelsWenn man die Form nicht pflegt, verschleißt sie schneller. Das bedeutet mehr Reparaturen, längere Ausfallzeiten und wahrscheinlich einen früheren Austausch als gewünscht.
Lösung :
Überprüfung der Werkzeugkonstruktion : Sprechen Sie frühzeitig und regelmäßig mit dem Werkzeugkonstrukteur. So stellen Sie sicher, dass das Material gleichmäßig fließt und die Kühlung optimal funktioniert. Ein einfacher Materialfluss und gut zugängliche Kühlkanäle tragen wesentlich dazu bei, dass Ihre Spritzgussteile gleichmäßig abkühlen und sich nicht verziehen.
Regelmäßige Reinigung und Wartung : Es empfiehlt sich, Ihre Formen regelmäßig zu reinigen. Prüfen Sie sie auf Staub, Ablagerungen oder Materialreste aus früheren Produktionsläufen – diese können Ihre Spritzgussteile beschädigen. Vergessen Sie außerdem nicht, gelegentlich Trennmittel aufzutragen, um ein Anhaften zu verhindern.
Hochwertige Materialien : Bei der Verarbeitung von harten oder heißen Kunststoffen ist es wichtig, dass die Form aus robusten, verschleißfesten Materialien besteht. Hochwertiger Stahl oder spezielle Beschichtungen verlängern die Lebensdauer der Form und ersparen Ihnen spätere Probleme.
Formprüfung : Vernachlässigte Formprüfungen können zu schwerwiegenden Bauteilfehlern führen. Risse, Fehlausrichtungen oder Verschleißstellen im Kern und im Formhohlraum können erhebliche Qualitätsprobleme verursachen, und verstopfte Kühlkanäle können den gesamten Spritzgießprozess beeinträchtigen. Regelmäßige Kontrollen sind daher unerlässlich.
3. Unregelmäßiger Materialfluss
Wenn das Material nicht gleichmäßig fließt, kann dies an Faktoren wie einer falschen Schneckendrehzahl, einer verstopften Düse oder unzureichend getrocknetem Material liegen. In solchen Fällen kann es zu Problemen wie unvollständigem Auftragen, Blasenbildung oder Fehlstellen im Werkstück kommen.
Auswirkungen :
- Kurzaufnahmen: Fehlfüllungen entstehen, wenn die Form nicht vollständig gefüllt wird. Ursachen können ein zu niedriger Einspritzdruck, eine nicht ausreichend heiße Form oder eine ungeeignete Angussgestaltung sein, die den Materialfluss behindert.
- Hohlräume: Lufteinschlüsse sind kleine Luft- oder Gaseinschlüsse im Inneren des Bauteils. Sie entstehen meist, wenn die Form nicht ausreichend belüftet ist oder zu schnell abkühlt. Sie sind nicht immer sichtbar, können aber die Stabilität des Bauteils beeinträchtigen und die Wahrscheinlichkeit von Rissen erhöhen.
- Bläschen: Blasen bilden sich üblicherweise an der Oberfläche des Bauteils und entstehen durch Lufteinschlüsse während des Einspritzvorgangs. Faktoren wie zu schnelles Einspritzen oder zu geringer Gegendruck können Luft einrühren und diese unschönen kleinen Stellen hinterlassen.
Lösung :
Gleichmäßige Materialtrocknung: Achten Sie darauf, dass Materialien wie Nylon oder ABS vor dem Spritzgießen vollständig getrocknet sind. Restfeuchtigkeit kann verdampfen und Blasen im Bauteil verursachen. Ein guter Trockenmitteltrockner ist hierbei hilfreich.
Materialzufuhr: Verwenden Sie einen korrekt kalibrierten Zuführer, um einen gleichmäßigen Materialfluss in die Maschine zu gewährleisten. Dies trägt zu einer gleichbleibenden Qualität bei und verhindert unerwünschte Abweichungen in der Teilequalität durch ungleichmäßige Zuführung.
Wartung von Düse und Schnecke: Es ist wichtig, Düse und Schnecke regelmäßig zu reinigen und zu überprüfen. Wenn sie verstopfen oder verschleißen, fließt das Material nicht mehr richtig, und es treten Probleme an den Spritzgussteilen auf.
- Falscher Einspritzdruck
Stimmt der Einspritzdruck nicht, gibt es Probleme. Zu hoher Druck verursacht Gratbildung oder Verzug, zu niedriger Druck führt dazu, dass die Spritzgussteile nicht richtig gefüllt werden. In beiden Fällen ist es Zeit- und Materialverschwendung.
Auswirkungen :
- Überpacken: Überfüllung entsteht, wenn beim Nachfüllen zu viel Druck ausgeübt wird, wodurch sich die Form verformen kann. Dies äußert sich häufig in Form von Einfallstellen, Grat oder Spritzgussteilen mit falschen Abmessungen.
- Unzureichende Verpackung: Wird beim Nachfüllen zu wenig Druck angewendet, führt dies zu einer unvollständigen Formfüllung. Unterfüllung verursacht Fehler wie unvollständige Füllungen, Lufteinschlüsse und unvollständige Spritzgussteile – was allesamt die Qualität beeinträchtigt und Ressourcen verschwendet.
Lösung :
Korrekte Druckeinstellungen: Die Einstellung des richtigen Einspritzdrucks ist entscheidend. Ist er nicht auf Ihr Material oder Ihre Form abgestimmt, riskieren Sie Materialfehler. Die Echtzeit-Drucküberwachung während der Produktion hilft, Probleme zu erkennen, bevor sie die Spritzgussteile beschädigen.
Druckprüfung: Druckprüfungen sind unerlässlich, um Qualitätsprobleme zu vermeiden. Ohne die Prüfung jeder Materialcharge riskiert man die Verwendung des falschen Einspritzdrucks, was zu Defekten und Ausschuss bei den Spritzgussteilen führen kann.
Maschinenkalibrierung: Kalibrieren Sie Ihre Einspritzdrucksensoren regelmäßig. Schon kleine Fehler können Ihre Spritzgussteile beschädigen, daher ist Genauigkeit wichtig.
5. Über- oder Unterkühlung
Die Kühlung muss exakt stimmen. Ist das Kühlmittel zu kalt oder fließt es zu schnell, kann das Bauteil zu früh erstarren und sich verziehen. Ist es hingegen nicht ausreichend gekühlt, härtet das Bauteil nicht richtig aus und die Zykluszeit verlängert sich. In beiden Fällen leidet die Qualität.
Auswirkungen :
- Verzug: Verzug entsteht durch ungleichmäßige Abkühlung, die zu inneren Spannungen und ungleichmäßigem Schrumpfen führt. Dies kann die Maßgenauigkeit und die Leistung beeinträchtigen, wodurch Spritzgussteile oft unbrauchbar werden und die Ausschussquote steigt.
- Verzerrung: Wenn Spritzgussteile nicht gleichmäßig abkühlen, können sie unsauber aussehen und nicht die richtige Form haben. Das bedeutet, dass sie bei der Montage möglicherweise nicht richtig passen oder nicht wie vorgesehen funktionieren.
- Einfallstellen: Einfallstellen sind ein häufiger Fehler bei dicken Bauteilen, bei denen die Kühlung ungleichmäßig ist. Sie mindern die Oberflächenqualität, beeinträchtigen die Festigkeit und erfordern oft eine zusätzliche Nachbearbeitung – all dies erhöht die Produktionskosten.
Lösung :
Optimierung des Kühlsystems:
Die Verwendung von konturnahen Kühlkanälen, die der Form des Bauteils folgen, macht einen großen Unterschied. Sie tragen zu einer gleichmäßigen Wärmeabfuhr bei, was schnellere Arbeitszyklen und bessere Spritzgussteile ohne Hotspots ermöglicht.
Anpassung der Abkühlzeit:
Schätzen Sie die Abkühlzeit nicht einfach – orientieren Sie sich an Material und Bauteilkonstruktion. Ein Rechner oder eine Software hilft Ihnen, die Abkühlzeit präzise zu bestimmen und Auswurfprobleme zu vermeiden.
Temperaturüberwachung:
Ohne Echtzeit-Temperaturüberwachung tappen Sie im Dunkeln. Schwankungen bleiben unbemerkt und beeinträchtigen die Bauteilkonsistenz. Sensoren helfen, die Kontrolle zu behalten und kostspielige Qualitätsprobleme zu vermeiden.
6. Unzureichende Belüftung
Sind die Entlüftungsöffnungen Ihrer Form verstopft oder funktionieren sie nicht richtig, staut sich Luft im Inneren – und dann entstehen Blasen, Hohlräume oder sogar Brandflecken. Außerdem erschwert dies das Befüllen der Form, wodurch der Druck steigt und sich die Zykluszeit verlängert.
Auswirkungen:
- Hohlräume: Hohlräume beeinträchtigen die strukturelle Integrität erheblich. Diese inneren Lufteinschlüsse können die Last nicht tragen, wodurch das Bauteil unzuverlässig und anfällig für Ausfälle wird, insbesondere bei Anwendungen mit hoher Belastung.
- Bläschen: Oberflächenblasen sind nicht nur ein kosmetisches Problem. Sie sind Anzeichen für eingeschlossenes Gas und deuten oft auf Schwachstellen im Bauteil hin, die sowohl die Leistung als auch die Haltbarkeit beeinträchtigen können.
- Brandflecken: Brandflecken zeigen sich als dunkle Streifen oder Stellen, an denen eingeschlossene Luft zu heiß wird. Sie sehen unschön aus und können das Bauteil zudem schwächen.
Lösung :
Richtige Schimmelentlüftungskonstruktion:
Achten Sie darauf, Entlüftungsöffnungen an Stellen anzubringen, an denen sich üblicherweise Luft staut, beispielsweise an den Stellen, an denen das Material zuletzt eingefüllt wird. Die Entlüftungsöffnungen sollten so dimensioniert sein, dass Gase leicht entweichen können, aber keine Stichflamme verursachen.
Wartung der Lüftungsanlage:
Vergessen Sie nicht, die Lüftungslöcher regelmäßig zu reinigen – wenn sie mit Materialresten verstopft sind, kann die Luft nicht richtig entweichen, und es treten Probleme auf.
Druckentlastung:
Ohne Druckentlastungssysteme können eingeschlossene Luft und Gase schwerwiegende Defekte verursachen. Der Einbau dieser Systeme ist daher entscheidend für die Verbesserung der Bauteilfestigkeit und Oberflächenqualität.
7. Unsachgemäße Materialhandhabung
Wenn die Materialien Feuchtigkeit aufnehmen oder falsch gelagert bzw. mit unverträglichen Stoffen vermischt werden, treten Probleme auf. Feuchtigkeit kann das Material zersetzen und Oberflächenfehler verursachen, während unsachgemäße Lagerung zu Verunreinigungen führen kann, die das Ergebnis von Spritzgussteilen beeinträchtigen.
Auswirkungen :
- Feuchtigkeitsaufnahme: Hygroskopische Materialien wie Nylon und Polycarbonat nehmen leicht Feuchtigkeit auf. Wurden sie nicht ausreichend getrocknet, verdampfte die eingeschlossene Feuchtigkeit während des Spritzgießens, was zu silbrigen Streifen und Blasen sowie zu bruchanfälligen Spritzgussteilen führte.
- Materialabbau: Werden Materialien nicht ordnungsgemäß gelagert oder gehandhabt, können sie verunreinigt werden oder sich zersetzen, was die Leistung und das Aussehen des Endprodukts beeinträchtigt.
Lösung :
Richtige Lagerung: Bewahren Sie die Materialien an einem kühlen, trockenen Ort auf, damit sie keine Feuchtigkeit aufnehmen oder sich zersetzen. Am besten lassen Sie sie in ihrer Originalverpackung oder in verschlossenen Behältern, um sie vor Umwelteinflüssen zu schützen.
Vortrocknung: Verwenden Sie Trockner, um dem Material vor der Weiterverarbeitung jegliche Feuchtigkeit zu entziehen, insbesondere bei hygroskopischen Kunststoffen. Dieser Schritt ist entscheidend, um feuchtigkeitsbedingte Defekte zu vermeiden.
Materialprüfung: Es empfiehlt sich, die Materialien regelmäßig zu prüfen, beispielsweise den Feuchtigkeitsgehalt zu messen, um sicherzustellen, dass sie vor Beginn der Arbeiten in einwandfreiem Zustand sind. Frühzeitiges Erkennen von Problemen kann später viel Ärger ersparen.
8. Ungenaue Maschineneinstellungen
Sind die Maschineneinstellungen, wie z. B. Schneckendrehzahl oder Temperatur, nicht korrekt, kann das Material überhitzen oder nicht ausreichend erhitzt werden. Dies kann zu Farbveränderungen, Materialschäden oder Formfehlern bei Spritzgussteilen führen. Außerdem verlängert es die Zykluszeiten und verursacht mehr Ausschuss und unnötigen Aufwand.
Auswirkungen :
- Inkonsistente Farbe: Wenn die Temperatur oder die Schneckendrehzahl nicht konstant ist, kann sich die Farbe ungleichmäßig verteilen, was zu Streifen, glänzenden Stellen oder ungewöhnlichen Verfärbungen führt. Das beeinträchtigt das Aussehen der Spritzgussteile und deren Gesamtkonsistenz.
- Materialabbau: Sind die Maschineneinstellungen nicht korrekt, kann das Material überhitzen und sich zersetzen. Dadurch werden Spritzgussteile schwächer, spröde und versagen unter Druck leichter.
- Unvollständige Teilbildung: Sind die Einstellungen nicht korrekt, füllt sich die Form möglicherweise nicht vollständig, was zu unvollständigen Füllungen oder Lücken im Inneren führt. Das bedeutet, dass die Spritzgussteile nicht richtig funktionieren oder nicht korrekt aussehen.
Lösung :
- Automatisierte Prozesssteuerung: Nutzen Sie automatisierte Steuerungen, die die Maschineneinstellungen in Echtzeit anhand der Sensordaten anpassen. Dies trägt zu einer gleichbleibenden Teilequalität bei.
- Voreingestellte Prozessparameter: Richten Sie Standardverfahren für Ihre Maschineneinstellungen ein, die Sie schnell an verschiedene Materialien und Spritzgussteile anpassen können. Das sorgt für gleichbleibende Ergebnisse und reduziert Fehler.
- Schulung und Dokumentation: Kontinuierliche Schulungen der Bediener und eine detaillierte Dokumentation der Maschineneinstellungen sind unerlässlich. Ohne diese können die Konsistenz und Qualität der Produktionsläufe beeinträchtigt werden.
9. Unsachgemäße Verwendung von Zusatzstoffen oder Füllstoffen
Sind Füllstoffe, Stabilisatoren oder Pigmente nicht richtig gemischt – oder zu hoch dosiert –, kommt es zu einer ungleichmäßigen Verteilung. Dies kann die Farbe beeinträchtigen, die Festigkeit von Spritzgussteilen verringern oder zu ungleichmäßigen Oberflächenstrukturen führen. Bei ungleichmäßiger Verteilung der Additive können sich die Spritzgussteile anders verhalten und unter Umständen sogar versagen.
Auswirkungen:
- Farbinkonsistenzen: Eine ungleichmäßige Pigmentverteilung verursacht Streifen und Flecken und beeinträchtigt die optische Konsistenz der Spritzgussteile. Dies mindert die Produktgleichmäßigkeit und birgt das Risiko der Kundenunzufriedenheit.
- Kraftprobleme: Werden die Füllstoffe nicht ausreichend vermischt, können einige Spritzgussteile schwach werden, was die Stabilität des gesamten Produkts beeinträchtigt und die Wahrscheinlichkeit eines vorzeitigen Bruchs erhöht.
- Unebene Oberflächenstruktur: Eine mangelhafte Mischung der Additive führt zu Oberflächenfehlern wie Rauheit oder Glanzunterschieden, was die ästhetische Qualität mindert und die Kosten der Endbearbeitung erhöht.
Lösung :
Genaue Dosierung: Genaue Dosiersysteme sind unerlässlich, um sicherzustellen, dass Zusatzstoffe und Füllstoffe im richtigen Verhältnis gemischt werden; andernfalls können Qualitätsprobleme auftreten.
Mischausrüstung: Besorgen Sie sich gute Mischmaschinen, die zuverlässig arbeiten, um die Zusatzstoffe gleichmäßig im Material zu verteilen.
Lieferantenqualitätskontrolle: Kaufen Sie Ihre Zusatzstoffe und Füllstoffe von vertrauenswürdigen Lieferanten, die für die Qualität und Konsistenz ihrer Produkte einstehen.
10. Unzureichende Formschließkraft
Ist die Schließkraft nicht ausreichend, kann sich die Form etwas öffnen, was zu Gratbildung oder fehlerhaften Spritzgussteilen führt. Dies kann die Größe und Oberfläche des Teils beeinträchtigen und somit Nacharbeit und Ausschuss verursachen.
Auswirkungen:
- Blitz: Gratbildung äußert sich als unerwünschte Auswüchse entlang der Trennlinie, die durch überschüssiges Material entstehen, das aus dem Formhohlraum austritt. Dieser Defekt beeinträchtigt die ästhetische Qualität des Bauteils und kann eine zusätzliche Nachbearbeitung zur Entfernung des überschüssigen Materials erforderlich machen.
- Inkonsistente Teilegeometrie: Eine ungleichmäßige Druckverteilung beim Spritzgießen kann zu Verzug und Maßabweichungen führen. Dies hat zur Folge, dass die Spritzgussteile die Konstruktionsvorgaben nicht erfüllen und Passform, Funktion und Gesamtqualität beeinträchtigt werden.
Lösung :
Berechnung der Schließkraft: Die Berechnung der richtigen Schließkraft mithilfe von Software ist entscheidend, um Teilegröße, Material und Einspritzdruck aufeinander abzustimmen und so Defekte zu vermeiden.
Überwachung der Schließkraft: Behalten Sie die Schließkraft während jedes Spritzgießzyklus im Auge, um sicherzustellen, dass sie konstant bleibt, und passen Sie sie gegebenenfalls je nach Material oder Teileform an.
Regelmäßige Maschinenkalibrierung: Achten Sie darauf, Ihre Spannvorrichtung und Ihr Hydrauliksystem regelmäßig zu kalibrieren, damit die angewendete Kraft präzise bleibt.
11. Zykluszeitschwankungen
Sind die Zykluszeiten nicht konstant – beispielsweise aufgrund schwankender Abkühlraten, unterschiedlicher Wandstärken der Spritzgussteile oder einer mangelhaften Werkzeugkonstruktion –, kann dies zu Problemen wie Verzug, Einfallstellen oder unvollständiger Füllung der Spritzgussteile führen. Insbesondere ungleichmäßige Abkühlung verursacht Fließmarken und Maßabweichungen, was wiederum mehr Ausschuss bedeutet.
Auswirkungen :
- Verzerrung: Ungleichmäßige Abkühlung aufgrund schwankender Zykluszeiten kann durch innere Spannungen zu Verformungen führen. Diese Verformungen verursachen Maßungenauigkeiten und können die Funktionalität des Bauteils beeinträchtigen.
- Dimensionsverschiebungen: Ungleichmäßige Abkühlgeschwindigkeiten führen zu Maßabweichungen, wodurch Spritzgussteile die Spezifikationen nicht mehr erfüllen. Ungleichmäßiges Schrumpfen beeinträchtigt Passgenauigkeit und Funktion und gefährdet die Produktqualität.
- Unvollständige Füllung: Eine zu kurze Zykluszeit kann zu unvollständiger Formfüllung und damit zu Fehlstellen führen. Diese Fehlstellen beeinträchtigen die Bauteilintegrität und -verwendbarkeit.
Lösung :
Zykluszeit optimieren: Nutzen Sie Simulationssoftware, um den gesamten Spritzgießzyklus für jedes Teil und Material präzise abzustimmen. So werden Einspritzen, Kühlen und Auswerfen optimal aufeinander abgestimmt, um Zeit und Energie zu sparen.
Zykluszeitüberwachung: Durch die Hinzufügung einer Inline-Überwachung konnten wir schnell erkennen, wann die Zykluszeiten von der Norm abwichen, und Probleme beheben, bevor sie größere Probleme verursachten.
Automatisierung: Nutzen Sie Automatisierung für das Öffnen und Schließen der Form sowie den Teileauswurf, um die Zykluszeiten konstant zu halten und Verzögerungen zu reduzieren.
12. Fehlende Qualitätskontrollen
Werden Kontrollmaßnahmen wie Inline-Inspektionen oder Prozessprüfungen vernachlässigt, können Fehler unentdeckt bleiben. Das führt zu mehr Ausschuss, Materialverschwendung und unzufriedenen Kunden. Ohne regelmäßige Überwachung ist es schwierig, Probleme frühzeitig zu erkennen und die Qualität hoch zu halten.
- Auswirkungen:
Werden Kontrollmaßnahmen wie Inline-Inspektionen oder Prozessprüfungen vernachlässigt, können Fehler unentdeckt bleiben. Das führt zu mehr Ausschuss, Materialverschwendung und unzufriedenen Kunden. Ohne regelmäßige Überwachung ist es schwierig, Probleme frühzeitig zu erkennen und die Qualität hoch zu halten.
Lösung :
Inline-Inspektion: Installieren Sie automatisierte Kameras oder Sensoren, um Fehler wie falsche Abmessungen, Oberflächenprobleme oder Farbabweichungen direkt in der Spritzguss-Produktionslinie zu erkennen.
Stichprobenpläne: Entwickeln Sie strenge Stichprobenpläne, um kritische Abmessungen und Merkmale in jeder Produktionscharge regelmäßig zu überprüfen.
Endkontrolle: Führen Sie vor dem Versand abschließende Prüfungen durch, wie z. B. mechanische Tests, das Wiegen der Spritzgussteile und eine gründliche Sichtprüfung, um letzte Mängel zu erkennen.
Statistische Prozesskontrolle (SPC): Durch den Einsatz von SPC-Karten können wichtige Parameter und Qualitätskennzahlen kontinuierlich überwacht werden, wodurch Prozessabweichungen frühzeitig erkannt werden.
Über NOBLE
Spritzguss ist ideal, wenn große Mengen an Kunststoff-Spritzgussteilen benötigt werden. Deshalb entscheiden sich so viele Hightech-Unternehmen Jahr für Jahr für NOBLE. Was also gibt ihnen dieses Vertrauen?
- Mit über 200 verfügbaren Materialien bietet Ihnen NOBLE eine große Auswahl. Ob Sie einfachen Kunststoff oder ein robustes technisches Harz benötigen – wir helfen Ihnen, das optimale Material zu finden und zeigen Ihnen sogar, wie Sie beim Spritzgießen Kosten sparen können.
- Entwerfen. Testen. Bauen. Produzieren. NOBLE übernimmt alle Schritte im Spritzgussverfahren. Dank unseres umfassenden Leistungsspektrums im Bereich Spritzguss haben Sie von der Konzeption bis zur Auslieferung einen verlässlichen Partner an Ihrer Seite.
- Erhalten Sie genau das, was Sie brauchen – und mehr. NOBLE bietet kundenspezifische, hochpräzise Spritzgussteile zu wettbewerbsfähigen Preisen. Von der Prototypenentwicklung bis zur Serienproduktion entwickeln wir intelligente, kostensparende Lösungen, die erstklassige Ergebnisse zum fairen Preis liefern.
- Qualität ist bei uns nicht optional – sie ist in allem, was wir tun, fest verankert. Unser strenger Prozess prüft jedes Spritzgussteil und stellt sicher, dass es höchsten Ansprüchen genügt, bevor es in Ihre Hände gelangt.






