

Eksoskelet CNC-bewerking maak onderdele vir draagbare robotstelsels. Hierdie proses gee die presisie en herhaalbaarheid wat hierdie menslike-aanvullingstelsels benodig. Mediese eksoskeletone help met rehabilitasie en mobiliteit, terwyl industriële weergawes beserings verminder. Om 'n hoë sterkte-tot-gewig-verhouding te verkry, is die sleutel. Hoe hanteer die proses die spesiale eise van hierdie stelsels? Die antwoord lê in materiaalkeuse en ontwerpstrategieë wat prestasie met koste balanseer. Komplekse vorms verminder gewig terwyl strukturele integriteit behoue bly, en nou toleransies verseker dat beweging glad is.
Wat is eksoskelet CNC-bewerking?
Definisie en Kernwerkvloei
Subtraktiewe Vervaardiging vir Draagbare Robotika
Eksoskelet CNC-bewerking neem materiaal weg van 'n soliede blok om finale vorms te maak. Hierdie subtraktiewe metode laat ingenieurs toe om elke dimensie en oppervlak te beheer. Die benadering werk goed vir draagbare robotstelsels omdat pasvorm gemak en funksie beïnvloed. Die proses begin met 'n blok metaal of plastiek. Die masjien verwyder alles wat nie by die 3D-model pas nie. Wat oorbly, is 'n presiese komponent wat gereed is vir montering. Ingenieurs kies subtraktiewe metodes omdat soliede blokke geen interne defekte of laaglyne het nie. Die materiaalstruktuur bly dieselfde dwarsdeur die onderdeel.
Outomatiese sny, boor en slyp
CNC-toerusting volg digitale programme om self te sny, boor en slyp. Die masjien lees gereedskappaaie en beweeg snygereedskap langs hulle. Geen handmatige veranderinge vind plaas tydens die siklus nie. Hierdie outomatisering hou dinge konsekwent van een komponent na die volgende. Operateurs laai die materiaal en begin die program. Die masjien doen die res sonder menslike insette. Elke onderdeel pas presies by die ontwerp. Die program beheer spilspoed, voerspoed en snydiepte vir elke bewerking. Verskillende gereedskap hanteer growwe werk, afwerkingspasse en detailkenmerke.
Die HEI Junia Ingenieurskool-projek gee 'n werklike voorbeeld. Hul span het 'n aluminium-bewegingseksoskelet gebou met behulp van 'n CNC-werkvloei. Die outomatiese proses het hulle in staat gestel om betroubare komponente met presiese afmetings te maak. Die projek het getoon hoe subtraktiewe metodes liggewigstrukture vir menslike vergroting skep.
CNC-bewerking vir robotiese eksoskelette
3-As Ruwe Bewerking en 5-As Afwerking
Vervaardigers verdeel die werk in twee fases. Eerstens kom 3-as growwe bewerking. Hierdie stap verwyder vinnig grootmaatmateriaal. Groter gereedskap sny dik passe om vinnig naby die finale vorm te kom. Korter gereedskaplengtes maak die opstelling daarna meer rigied. Dan verfyn 5-as afwerking elke oppervlak om aan die ontwerpspesifikasie te voldoen.
Die 5-as-stadium bied duidelike voordele. Die gereedskap benader dit vanuit enige hoek. Die komponent bly in een posisie vasgeklem. Dit vermy foute as dit tussen opstellings beweeg word. Tipiese 5-as-werk hou toleransies van ongeveer ±0.01 mm vir verbindingskomponente. Komplekse strukture benodig dalk 'n reeks van ±0.005 mm tot ±0.05 mm. Hierdie noue getalle hou die samestelling glad beweeg tydens gebruik.
5-As-vermoëns vir anatomiese vorms
5-as gelyktydige bewerking skep vorms wat ooreenstem met menslike anatomie. Die gereedskap beweeg langs vyf asse gelyktydig. Dit produseer geboë skeletstrukture, hol interne kanale en asimmetriese meganiese behuisings. Hierdie onderdele sou onmoontlik wees met eenvoudiger opstellings. Die masjien kan ondersnydings en komplekse kontoere in 'n enkele bewerking bereik. Die gereedskap kantel en roteer om toegang tot verborge oppervlaktes te verkry sonder om met die werkstuk te bots. Hierdie vermoë maak 5-as die beste keuse vir draagbare robotika.
Masjientipes en -konfigurasies
Vertikale en horisontale bewerkingsentrums
Vertikale senters hanteer kleiner werkstukke. Hulle is maklik om te laai en te gebruik. Horisontale senters pas by groter raamafdelings. Swaartekrag verwyder skyfies uit diep sakke. Beide tipes het hul plek, afhangende van die komponentgrootte en geometrie.
| Masjien tipe | Rol in die vervaardiging van eksoskeletkomponente met anatomiese geometrieë | Ondersteunende Besonderhede |
| 5-as bewerking | Primêre ruggraat vir anatomiese geometrieë | Maak gereedskapbenadering vanuit enige hoek moontlik, elimineer veelvuldige opstellings, hou die onderdeel vasgeklem sodat geometriese verwantskappe vasgesluit is. |
| 3-as masjien | Nie aanbeveel vir anatomiese geometrieë nie | Verskeie opstellings veroorsaak stapelfoute wat 'n kritieke boor uit sy toleransieband kan stoot; kan nie ondersnydings bereik nie |
| Draaibanke / Switserse tipe masjiene | Sekondêr, vir aktuatorkomponente | Switserse-tipe presisie draaiwerk noodsaaklik vir klein, lang, dun komponente soos aktuator-asse, spilpunte en skroefdraad-insetsels |
| Presisie-draaisentrums met lewendige gereedskap | Vir harmoniese aandrywingskomponente | Laat die fresing van plat stukke, die boor van dwarsgate en die sny van drade in dieselfde opstelling toe |
Multi-as stelsels en Switserse-tipe draaibanke
Die 5-as-sentrum is die hoofgereedskap vir anatomiese werk. Dit hou kenmerke in lyn omdat die komponent nooit na 'n ander opstelling beweeg nie. Standaard 3-as-masjiene is hier 'n swak keuse. Veelvuldige opstellings skep stapelfoute wat 'n kritieke boor uit sy toleransieband kan stoot. Die 5-as-stelsel verwyder hierdie risiko heeltemal. Die masjien hou die onderdeel op 'n kantelbare roterende tafel. Dit laat die gereedskap vyf kante van die onderdeel in een opstelling bereik. Geen spesiale toebehore is nodig vir komplekse hoeke nie.
Switserse-tipe draaibanke hanteer klein roterende seksies. Hulle maak motorhuise, laerbane en spilpunte. Hierdie benodig noue konsentriteit. Die Switserse-tipe metode ondersteun materiaal naby die snygereedskap. Dit voorkom defleksie tydens die sny.
Draaiskolwe met lewendige gereedskap voeg buigsaamheid by. Hulle frees plat stukke, boor kruisgate en sny skroewe in dieselfde opstelling. Dit verkort siklustyd en verbeter akkuraatheid. Die 5-as-metode hanteer komplekse robotvorms in 'n enkele opstelling. Die kombinasie van hierdie masjientipes gee vervaardigers die volle reeks wat nodig is vir draagbare robotika-produksie.
Materiaal vir Eksoskelet CNC-bewerking
Titaanlegerings
Graad 5 en Graad 23
Titanium is 'n goeie keuse vir eksoskeletonderdele wat gewig dra. Graad 5 is die mees gebruikte tipe. Dit is sterk en weerstaan roes goed. Graad 23 is sagter en veiliger vir die liggaam. Dit is minder geneig om allergieë te veroorsaak wanneer dit aan die vel raak. Beide tipes bly sterk selfs na baie gebruike.
Draende verbindings en rame
Hierdie legerings werk uitstekend in verbindings en rame. Hulle het 'n uitstekende sterkte-tot-gewig-verhouding. Dus is onderdele sterk, maar nie swaar nie. Titanium weerstaan ook skade as gevolg van sweet en nattigheid. Dit maak dit veilig om te dra. Die nadeel is koste en hoe moeilik dit is om te sny. Dit is moeiliker om te sny as aluminium. Gereedskap slyt vinniger uit, en snywerk moet stadiger wees.
Aluminiumlegerings
6061 en 7075 vir Rame
Aluminium is 'n betroubare materiaal vir eksoskeletrame. Die HEI Junia Ingenieurskool-projek het aluminium vir sy bewegende eksoskelet gebruik. Graad 6061 is maklik om te sny en te sweis. Graad 7075 is sterker, maar moeiliker om te vorm. Beide is lig, wat belangrik is vir draagbare toestelle.
Anodisering en Oppervlaktebehandeling
Anodisering plaas 'n beskermende laag op aluminium. Dit verhoog slytasieweerstand en laat jou kleur byvoeg. Dit help ook om roes te voorkom. 'n Gladde oppervlak is belangrik vir gemak en netheid. Ekstra stappe soos kraalstraling of polering kan dit beter laat voel.
Koolstofvesel en Ingenieursplastiek
CFRP-bewerkingsuitdagings
Koolstofvesel-komposiete is baie sterk en styf. Hulle is baie lig. Hierdie eienskappe werk goed vir ledemaatondersteunings en rame. Maar CFRP is moeilik om te bewerkstellig. Die vesels rafel vinnig en maak gereedskap dof. Snystof moet versigtig hanteer word. Delaminering kan gebeur tydens boorwerk.
PEEK-, Delrin- en Nylon-koppelvlakke
Ingenieursplastiek doen verskillende werk. PEEK is goed vir warm of steriele omgewings. Delrin behou sy vorm en is maklik om te sny. Nylon absorbeer skokke en vibrasies. Hierdie materiale gaan dikwels tussen metaaldele en die liggaam. Hulle verminder gewig en voeg gemak by. Die keuse van die regte materiaal beïnvloed koste, hoe maklik dit is om te sny, en watter afwerking dit benodig. Elke tipe het sy eie afwegings.
Kritieke eksoskeletkomponente gemaak met eksoskelet CNC-bewerking
Eksoskelet CNC-bewerking maak die hoofrobotonderdele wat draagbare stelsels laat werk. Gewrigte, hakies, omhulsels en strukturele onderdele kom alles uit hierdie proses. Elke stuk moet aan presiese spesifikasies voldoen. Die Indego-projek toon dit goed. Ingenieurs het Protolabs se CNC-bewerking en 3D-drukwerk tydens ontwikkeling gebruik. Hulle het CNC-dienste gebruik om toebehore te bewerkstellig wat komponente vir ultrasoniese sweiswerk bevat het. Hierdie stap was die sleutel vir die bou van die robot-eksoskelet. Dieselfde presisie gaan in elke deel van 'n voltooide eenheid in.
Gewrigte en Artikulasiemeganismes
Skarniersamestellings en roterende verbindings
Skarniersamestellings en roterende gewrigte vorm die bewegende kern van enige eksoskelet. Hierdie dele hanteer konstante beweging en las. 'n Heupgewrig se bal-en-sokkel-koppelvlak moet fleksie, ekstensie, abduksie en adduksie ondersteun. Dit dra ook liggaamsgewig. Dit vereis hoë strukturele stabiliteit en baie min speling. CNC-bewerking gekombineer met CAD-modellering laat ingenieurs die sok ontwerp en sny vir die beste passing. Die balkomponent kan gemaak word tot toleransies so nou as 'n paar mikrometer. Die sok word gemasjineer om by hierdie toleransies te pas. Die gevolglike noue passing verminder speling in die gewrig. Gladde artikulasie volg. Betroubare biomeganiese werkverrigting kom volgende.
Toleransievereistes vir gladde beweging
Toleransiebeheer skei goeie verbindings van puik verbindings. Die tabel hieronder toon wat verskillende komponente benodig.
| Komponent | Presisievereiste | Vervaardigingsbesonderhede |
| Harmoniese redukseerders | ≤0.005 mm elliptisiteit op nokoppervlakke | Beheer vervorming van ultra-dunwandige buigsplines (0.2–0.8 mm wanddikte) deur middel van presisie-slypwerk |
| RV-verminderaars | ≤±0.01 mm posisie akkuraatheid | Toleransie-komplekse sikloïdale tandprofiele en penbehuisingsborings; krities vir swaargewig-robotbasisse |
| Gekruisde rollaers | ≤0.003 mm rondheid; Ra ≤0.2 μm ruheid | Handhaaf die presisie van die renbaan, selfs met dunwandige strukture |
| Gesamentlike behuisings | ≤0.02 mm posisionele akkuraatheid van meergate | Balanseer liggewig 6061/7075 aluminium ontwerp met strukturele rigiditeit |
| Proseskontroles | CPK > 1.33 vir hoëvolumeproduksie | Gespesialiseerde toebehore vir dunwandige vervormingsbeheer, meting in die masjien en slytasiekompensasie, SPC, en naverwerking soos anodisering en presisie-slypwerk |
Presisie-CNC-bewerking maak ook akkurate omhulsels en komplekse paaie vir sensors en beheerbedrading. Dit maak 'n egalige verspreiding van druksensors moontlik, soos dié onder die voete. Klein bewegings word opgetel en die reaksie word beter. Multi-as-presisiebewerking skep beskermende lae van aluminium- en polimeerlegerings. Hierdie lae is gevorm om by spesifieke voeggeometrieë te pas. Hulle beskerm sensitiewe sensors en beheereenhede teen humiditeit en omgewingskade. Vir bal- en pengewrigte onder las, verminder afwerkingsmetodes soos fisiese dampneerslag, chemiese dampneerslag, polering en presisiebewerking slytasie en wrywing. Spieëlafwerkingspolering deur presisiebewerking en skuurprosesse verminder oppervlakfoute. Dit help om die voegbeweging oor tyd glad te hou.
Strukturele rame en skakels
Topologie-optimalisering vir gewigsvermindering
Gewig maak saak in draagbare stelsels. Elke gram beïnvloed hoe gemaklik die gebruiker voel en hoe moeg hulle word. Topologie-optimalisering verwyder materiaal waar dit nie nodig is nie. Die resultaat is 'n raam wat sy sterkte behou, maar ekstra massa verloor. Hierdie optimalisering werk saam met masjinering. Ingenieurs simuleer eers laspaaie. Dan sny hulle enigiets weg wat nie spanning dra nie. Die finale vorm lyk dikwels organies. Dit volg kraglyne in plaas van eenvoudige geometriese vorms.
Dunwandige en Komplekse Geometrieë
Dunwandige profiele en komplekse geometrieë stoot bewerking tot sy uiterste. Hierdie kenmerke bespaar gewig sonder om rigiditeit prys te gee. Maar hulle buig ook tydens sny. Gespesialiseerde toebehore hou dun wande in plek. Meting in die masjien vang enige afwyking dadelik op. Slytasiekompensasie hou gereedskap skerp en akkuraat. Enkelstuk CNC-rame raak ontslae van verbindings en bevestigingsmiddels. Dit verminder gewig verder en verhoog algehele styfheid. Slytbare strukturele rame baat by hierdie benadering. Die ontwerp voel ligter op die liggaam. Dit hou ook langer onder herhaalde spanning.
Hakies, Behuisings en Konnektors
Pasgemaakte koppelvlakke vir menslike anatomie
Hakies en verbindings moet by die menslike liggaam pas. Elke gebruiker het 'n ander vorm. Pasgemaakte koppelvlakke los hierdie probleem op. CNC-bewerking sny elke hakie om by die draer te pas. Dit verbeter ergonomie en verlaag drukpunte. Geartikuleerde gewrigshulsels volg dieselfde logika. Hulle draai om gewrigte en beskerm interne meganismes. Heup-/kniegewrigshulsels benodig 'n presiese kontoer. 'n Swak passing veroorsaak ongemak en beperk beweging. 'n Goeie passing voel natuurlik. Die gebruiker vergeet dat die toestel daar is.
Geskroefde Insetsels en Bevestigingskenmerke
Geskroefde insetsels en bevestigingsfunksies hou alles bymekaar. Hierdie klein besonderhede besluit of 'n toestel styf bly of los rammel. CNC-bewerking sny skroewe met presiese steek en diepte. Dit boor ook kruisgate en frees plat gate in dieselfde opstelling. Dit hou elke kenmerk in lyn. Aktuatormonterings benodig hierdie vlak van sorg. 'n Skeefbelynde skroefdraad kan onder las stroop. 'n Goed gesnyde skroefdraad hou duisende siklusse. Die aktuator bly stewig. Die hele stelsel bly betroubaar.
Voordele van eksoskelet CNC-bewerking
Presisie CNC-bewerking en herhaalbaarheid
Die bereiking van streng toleransies
Nou toleransies bepaal of 'n draagbare toestel glad beweeg of vashaak. Presisie-CNC-bewerking bereik syfers wat ander metodes nie kan ewenaar nie. Slyp bereik ±0.005 mm tipies en ±0.001 mm die beste moontlike. CNC-freeswerk hou ±0.025 mm tipies en ±0.005 mm die beste moontlike. Draad-EDM gaan selfs strenger teen ±0.0001 duim (0.0025 mm) of beter. Hierdie syfers is belangrik vir verbindingskoppelvlakke en aktuatormonterings. 'n Slordige boor verwoes belyning. 'n Presiese een hou alles reguit.
Konsekwentheid oor produksielopies heen
Herhaalbaarheid is wat stokperdjie-bouwerk van regte produkte onderskei. Elke eenheid moet ooreenstem met die eerste een. CNC-outomatisering lewer dit. Die masjien volg dieselfde program elke siklus. Geen menslike variasie sluip in nie. Hierdie konsekwentheid help eksoskelet-CNC-bewerking om van een prototipe tot volle produksie te skaal. Kopers kry identiese geometrie en passing oor elke bondel.
Komplekse Geometrieë en Ontwerpvryheid
Ondersnydings, kontoere en organiese vorms
Volledige 5-as gelyktydige bewerking beweeg al vyf asse gelyktydig. Dit maak ondersnydings en gebeeldhouwde oppervlaktes oop. 'n Italiaanse ingenieur het saam met Lewei Precision gewerk om 'n passiewe eksoskelet vir die hele liggaam te bou met behulp van hierdie metode. Die gereedskap benader dit vanuit baie hoeke in een opstelling. Kumulatiewe foute van herposisionering verdwyn. Organiese vorms wat die menslike anatomie volg, word moontlik.
Vinnige Prototipering en Iterasie
CNC- en 3D-drukwerk werk dikwels saam. Die Indego-projek het albei tydens ontwikkeling gebruik. Ingenieurs het staatgemaak op CNC-bewerking vir toebehore en presiese onderdele. Additiewe vervaardiging het komplekse geometrieë en aanpassing hanteer. Hierdie kombinasie versnel iterasie. Ontwerpers toets vroegtydig regte metaalonderdele. Hulle identifiseer probleme voordat gereedskap gesny word.
Materiaalveelsydigheid en oppervlakafwerking
Metale, plastiek en saamgestelde materiale
CNC hanteer 'n wye reeks materiale. Aluminium, vlekvrye staal, titanium, koper, koper en verharde staal bewerk almal goed. Elkeen bring verskillende gewig- en sterkte-afwegings. Die tabel hieronder toon hoe CNC vergelyk met additiewe vervaardiging.
| kategorie | CNC bewerking | Addisionele vervaardiging |
| Meganiese sterkte | Sterk, digte dele van soliede materiaal | Laagbinding skep swak punte |
| Toleransies | Baie styf en konsekwent | Matig; wissel volgens tegnologie |
| oppervlak | Glad, dikwels gereed vir montering | Grower; benodig dalk naverwerking |
| scalability | Skaal glad na volle produksie | Die beste vir lae-volume lopies |
| Materiaal Opsies | Wye reeks, insluitend titanium | Beperk in sommige metale |
| Strukturele integriteit | Heeltemal dig; geen ondersteuningsstrukture nie | Mag hittebehandeling benodig |
| Deelgrootte | Nie beperk deur boukamer nie | Boukamer beperk grootte |
| Hittebestandheid | Stabiel by hoë temperature | Termiese vervormingsrisiko's |
Soos-bewerkte teenoor gepoleerde afwerkings
Oppervlakafwerking beïnvloed gemak en higiëne. Soos-bewerkte oppervlaktes werk goed vir interne hakies en behuisings. Gepoleerde afwerkings is geskik vir velkontakpunte. Spieël-EDM bereik ±0.00005 duim (0.0013 mm) of beter. Daardie vlak van gladheid verminder wrywing en slytasie. Dit maak ook skoonmaak makliker vir mediese gebruik.
Ontwerpoorwegings vir eksoskelet CNC-bewerking
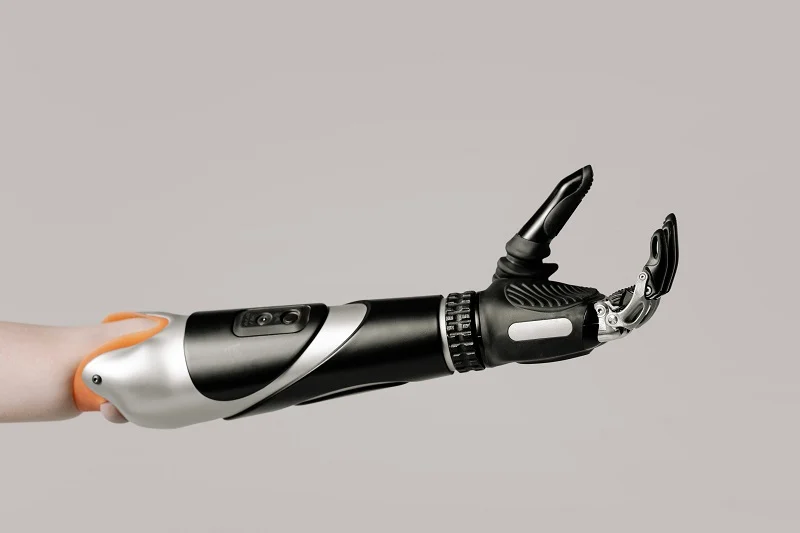
Balansering van Presisie en Koste
Toleransies beïnvloed hoe 'n draagbare toestel pas en voel. 'n Los verbinding wiebel en veroorsaak ongemak. 'n Stywe verbinding beweeg glad en voel natuurlik. Maar strenger toleransies kos meer omdat die masjien stadiger loop, gereedskap vinniger slyt en inspeksie langer neem. Ingenieurs moet die ideale plek vind. Kritieke koppelvlakke soos verbindingsgate benodig die strengste spesifikasies. Nie-kritieke hakies kan losser wees. Hierdie balans hou die toestel veilig sonder om die begroting te oorskry.
GD&T Beste Praktyke
GD&T vertel die masjinis wat werklik saak maak. Dit definieer datums, kenmerkkontroles en toelaatbare variasie. Goeie GD&T begin met duidelike datumverwysings deur stabiele oppervlaktes te kies. Gebruik posisietoleransies vir gatpatrone en profielkontroles vir geboë oppervlaktes. Vermy oortoleransie-eienskappe wat nie die funksie beïnvloed nie. Dit hou inspeksie eenvoudig en verminder afval. Die doel is om ontwerpbedoeling te kommunikeer sonder om onnodige koste by te voeg.
Ra-waardes vir gemak en higiëne
Oppervlakafwerking beïnvloed hoe die toestel op die vel voel. Ruwe oppervlaktes irriteer die vel en vang bakterieë vas, terwyl gladde oppervlaktes beter voel en makliker skoongemaak word. Ra meet gemiddelde oppervlakruheid. Laer Ra beteken 'n gladder afwerking. Die tabel hieronder toon tipiese vereistes.
| Aansoek | Ra-reeks | Notes |
| Velkontakpunte | Lae Ra | Gladde gevoel, maklik om skoon te maak |
| Interne hakies | Matige Ra | Funksioneel, nie aangeraak nie |
| Gesamentlike koppelvlakke | Lae Ra | Verminder wrywing en slytasie |
Naverwerking vir mediese en industriële gebruik
Mediese eksoskelette benodig ekstra sorg. Polering verwyder gereedskapmerke en skep 'n higiëniese oppervlak. Anodisering voeg 'n beskermende laag op aluminium by. Kraalstraalwerk gee 'n eenvormige mat voorkoms. Industriële eenhede kan kosmetiese stappe oorslaan en eerder op slytasiebestandheid fokus. Die regte naverwerking hang af van waar die toestel gebruik sal word.
Opsteltyd en Gereedskapveranderinge
Elke opstelling voeg koste by omdat die masjien stop, die operateur die onderdeel herposisioneer, en akkuraatheid kan dryf. Vyf-as-bewerking verminder opstellings aangesien die onderdeel vasgeklem bly. Minder gereedskapveranderinge bespaar ook tyd. 'n Goed ontwerpte onderdeel benodig minder bewerkings, wat arbeid en masjienure verminder. Ontwerp vir vervaardigbaarheid beteken om vroeg hieroor na te dink.
Materiaalkeuse-impak op koste
Materiaalkeuse dryf koste op twee maniere. Die prys van rou voorraad wissel baie. Titanium kos meer as aluminium. Masjineerbaarheid maak ook saak. Harde materiale slyt gereedskap vinniger en sny stadiger. 'n Kosteberamingsmodel vir hand-eksoskeletonderdele gebruik materiaaltipe as 'n inset. Dit tel materiaalkoste, arbeid, masjienonderhoud, waardevermindering en verwerkingstyd op. Die keuse van die regte materiaal balanseer sterkte, gewig en begroting. Die doel is duursaamheid sonder om te veel te bestee.
Die keuse van NOBLE vir eksoskelet CNC-bewerking

Voldiensontwerp tot Montering
NOBLE werk met metaal en plastiek. Maar ons doen meer as net onderdele sny. Ons sorg vir ontwerp, prototipering, produksie en montering. Een span hanteer alles van begin tot einde. Dit bespaar tyd en verminder foute. Kommunikasie bly duidelik van die eerste skets tot die finale produk.
'n Draagbare stelsel benodig hakies, aktuatormonterings en elektroniese behuisings wat bymekaar pas. NOBLE vervaardig al hierdie stukke in ons eie werkswinkel. Nou toleransies word deur die hele stelsel deurgevoer. Die finale toestel beweeg glad. Elke komponent stem ooreen met die oorspronklike ontwerp. Montering gaan met die eerste probeerslag aanmekaar.
ISO 9001:2015 en ISO 13485:2016
Sertifisering is belangrik vir dele wat op die liggaam gedra word. NOBLE beskik oor ISO 9001:2015 vir algemene gehaltebestuur. Ons beskik ook oor ISO 13485:2016 vir mediese toestelle. Hierdie standaard is noodsaaklik vir draagbare robotstelsels. Dit dek ontwerpbeheer, produksie en finale inspeksie.
ISO 13485 is nie 'n wetlike vereiste vir elke verskaffer nie, maar dit is die wêreldwye bedryfstandaard wat mediese robotvervaardigers verwag. Dit toon dat 'n vennoot 'n kwaliteitstelsel met beheerde, naspeurbare en gevalideerde vervaardiging bedryf.
Verskillende streke het verskillende reëls. Die tabel hieronder toon wat vennote vir mediese werk benodig.
| Sertifisering / Standaard | Provinsie | Vereiste Standaarde |
| ISO 13485 | Global | Gesertifiseerde KMS, gevalideerde parameters, Toestelgeskiedenisrekords |
| FDA 21 CFR Deel 820 | Verenigde State | Ontwerp-naspeurbaarheid, prosesvalidering (IQ/OQ/PQ), lot-naspeurbaarheid |
| EU MDR 2017/745 | Europa | Tegniese dokumente, materiaalsertifikate, risikobestuur (ISO 14971) |
| PMDA / MHLW | Japan | Vervaardigerregistrasie, JIS-voldoenende sertifikate |
| TGA | Australië | Essensiële Beginsels, bioversoenbaarheidsopsommings |
NOBLE voldoen aan hierdie standaarde. Jou onderdele slaag oudits vinniger.
Bedrywe wat ons bedien
Mediese toepassings
Mediese eksoskeletone help pasiënte om mobiliteit te herwin na besering of siekte. Hierdie toestelle benodig presiese gewrigte en gemaklike kontakpunte. NOBLE vervaardig komponente vir beide doelwitte. Gladde oppervlakafwerkings voorkom velirritasie oor lang draperiodes. Nou toleransies hou gewrigsbeweging bestendig en natuurlik. Die resultaat is 'n veilige, betroubare toestel wat herstel ondersteun.
Kliniese eksoskeletone word aan dieselfde eise gestel. Hulle word gesteriliseer en herhaaldelik gebruik. Ons vertrou op 'n gesertifiseerde vennoot met bewese prosesse om te verseker dat elke eenheid aan die spesifikasies voldoen.
Industriële en Militêre Toepassings
Industriële eksoskeletone verminder die risiko van beserings in fabrieke. Werkers dra hulle om swaar vragte sonder spanning op te lig. Militêre weergawes help soldate om toerusting oor lang afstande te dra. Beide benodig taai, liggewig onderdele wat swaar gebruik kan weerstaan. NOBLE gebruik aluminium en titanium vir hierdie take. Komplekse geometrieë van ontwerpoptimalisering is geen probleem nie. Die resultaat is 'n sterk raam wat die gebruiker nie swaarder maak nie.
Ons end-tot-end benadering
Ontwerpondersteuning en prototipering
Goeie ontwerp verlaag later koste. NOBLE help ingenieurs om materiale en kenmerke vir snywerk te kies. Ons kyk vroegtydig na toleransies, afwerkingsbehoeftes en kostedrywers. Prototipering volg vinnig. Jy kry regte onderdele om pasvorm en funksie te toets voor volle produksie. Dit vang probleme op wanneer veranderinge goedkoop en vinnig is.
Produksie, Montering en Gehalteversekering
Na ontwerpgoedkeuring begin ons met produksie. Ons masjiene loop elke siklus dieselfde program. Elke onderdeel stem ooreen met die eerste een. Ons inspekteer elke stuk voor montering. Dan sit ons alles bymekaar en kontroleer die finale eenheid. Gehalterekords bly by elke bestelling. Dit gee jou volle naspeurbaarheid van rou voorraad tot finale produk.
Eksoskelet CNC-bewerking lewer die presiese, duursame, liggewig onderdele wat mediese en industriële eksoskeletone vereis. Materiaalkeuse, ontwerpbesluite en proseskeuse vorm alles prestasie en koste. Geen ander metode ewenaar die presisie, herhaalbaarheid en ontwerpvryheid van CNC-werk nie. Daarom is die keuse van 'n vennoot wat beide bewerking en robotiese toepassingsbehoeftes verstaan, so belangrik. As ons vorentoe kyk, sal hibriede vervaardiging, KI-gedrewe gereedskapspadoptimalisering en gevorderde materiale gewig verlaag en oppervlakkwaliteit verhoog. Gereed om jou volgende eksoskelet te bou? Praat vandag nog met NOBLE oor jou CNC-bewerkingsbehoeftes.
Gereelde vrae oor eksoskelet CNC-bewerking
Waarvoor word eksoskelet CNC-bewerking gebruik?
Dit maak presies die onderdele wat draagbare robotte benodig. Gewrigte, rame, hakies en omhulsels kom alles uit hierdie proses. Mediese toestelle gebruik dit om mense te help herstel en beweeg. Industriële en militêre stelsels gebruik dit om vragte te dra en beserings te voorkom. Die metode gee streng toleransies en resultate wat elke keer dieselfde bly.
Watter materiale werk die beste vir eksoskeletonderdele?
Dit hang af van die werk. Titanium Graad 5 en Graad 23 werk goed vir lasdraende verbindings. Aluminium 6061 en 7075 is goed vir rame. Koolstofvesel bespaar gewig, maar is moeilik om te sny. Plastiek soos PEEK en Delrin hanteer koppelvlakke en absorbeer skokke. Elke keuse beïnvloed koste, hoe maklik dit is om te sny, en afwerkingsbehoeftes.
Waarom is 5-as-bewerking beter as 3-as-bewerking vir eksoskelette?
Vyf-as masjiene sny liggaamsvormige dele in een opstelling. Die onderdeel bly vasgeklem, sodat foute as gevolg van die beweging daarvan verdwyn. Drie-as werk benodig baie opstellings, en stapelfoute kan 'n boor buite toleransie druk. Vyf-as bereik ook ondersnydings en hol kanale wat eenvoudiger masjiene nie kan raak nie.
Hoe nou kan toleransies raak met eksoskelet CNC-bewerking?
Slyp bereik tipies ±0.005 mm en die beste moontlike ±0.001 mm. CNC-freeswerk hou tipies ±0.025 mm en die beste moontlike ±0.005 mm. Draad-EDM gaan stywer teen ±0.0001 duim of beter. Voegkoppelvlakke en aktuatormonterings benodig hierdie getalle om beweging glad en belyning waar te hou.
Kan CNC-bewerking en 3D-drukwerk saamwerk?
Ja, en hulle doen dit dikwels. Die Indego-projek het albei tydens ontwikkeling gebruik. CNC-vervaardigde toebehore en presiese metaalonderdele. Additiewe vervaardiging het komplekse vorms en pasgemaakte werk hanteer. Hierdie kombinasie versnel toetsing en laat ontwerpers toe om regte onderdele te probeer voordat volle produksie begin.
Watter oppervlakafwerking benodig mediese eksoskelette?
Velkontakpunte benodig 'n lae Ra vir gemak en maklike skoonmaak. Interne hakies kan 'n matige afwerking gebruik aangesien niemand aan hulle raak nie. Gesamentlike koppelvlakke benodig ook 'n lae Ra om wrywing en slytasie te verminder. Polering, anodisering en kraalstraalwerk is algemene naverwerkingstappe vir mediese eenhede.
Watter sertifikate moet 'n masjineringsvennoot besit?
Soek na ISO 9001:2015 vir algemene kwaliteitsbestuur. ISO 13485:2016 is die belangrikste vir mediese toestelle. Dit dek ontwerpbeheer, produksie en inspeksie. Streeksreëls soos FDA 21 CFR Deel 820 en EU MDR 2017/745 kan ook van toepassing wees. Hierdie standaarde toon dat 'n vennoot 'n beheerde, naspeurbare winkel bedryf.
Hoe verlaag ek die koste van eksoskelet CNC-bewerking?
Verminder die aantal opstellings en gereedskapveranderings. Vyf-as-bewerking hou die onderdeel vasgeklem, wat tyd en arbeid bespaar. Kies materiale wat sterkte, gewig en bewerkbaarheid balanseer. Maak toleransies op nie-kritieke hakies los. Goeie ontwerp vir vervaardigbaarheid verminder koste sonder om presisie in te boet waar dit saak maak.






