
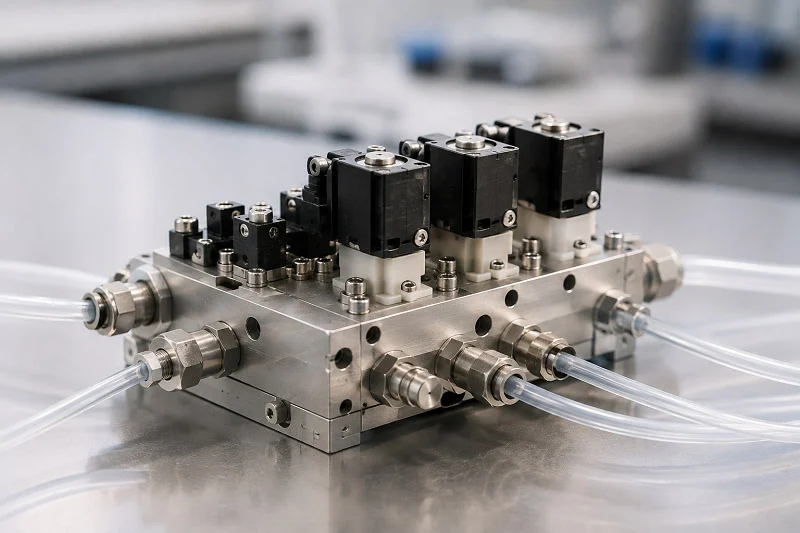
Die keuse van die regte hidrouliese klepblokke bepaal die sukses van jou hele stelsel. Daardie een keuse beïnvloed werkverrigting, koste en langtermynbetroubaarheid. Die hidrouliese mark toon werklike groei hier – verslae stel die globale markgrootte vir hierdie onderdele vir 2024 op ongeveer 2.2 miljard USD.
| Gerapporteerde Bron | 2024 Markgrootte (USD Miljoen) |
| Verslagkenmerktabel | 2190.4 |
| FAQ Afdeling | 2304.3 |
Elke hidrouliese werk benodig verskillende kompromieë. Sommige fokus op gewigsbesparing. Ander moet uiterste druk hanteer. Jou stelsel se omgewing, werksiklus en onderhoudskedule beïnvloed alles die beste vloeistofklepblokontwerp. Om te weet hoe hidrouliese klepblokke in werklike toestande werk, help jou om duur herontwerpe te vermy. Slim materiaalkeuses en presiese vervaardiging verander 'n eenvoudige klep in 'n betroubare werkesel. Hierdie gids lei stap vir stap deur daardie keuses.
Definisie van die Fluidiese Klepblok en sy Kernfunksie
Stel jou 'n vloeistofklepblok voor as die verkeersbeampte vir jou stelsel. Dit hanteer die moeilike take om vloeistof te beweeg, druk te beheer en aktuators te bestuur, alles in een netjiese pakket. Die hooftake van hidrouliese klepblokke is eenvoudig: hulle beheer waarheen vloeistof gaan, hoeveel druk dit het en wanneer dit aankom. Sonder hierdie sentrale spilpunt sou jou stelsel baie aparte pype en toebehore benodig. Dit voeg gewig, koste en plekke waar lekkasies kan begin by. Hidrouliese klepblokke help om hierdie stelsels goed te laat werk.
Die Rol van 'n Manifold in Vloeistofkragstelsels
'n Verdeelstuk is die basis van enige moderne vloeistofkragstelsel. Dit hou onderdele in plek en verbind hulle deur interne gange. Hierdie ontwerp verminder die gebruik van eksterne buise. Die hele opstelling bly meer kompak. Hidrouliese klepblokke dien as die hoofondersteuning en omskep 'n gemors van slange in 'n netjiese, georganiseerde eenheid. Die stelsel baat by minder kompleksiteit.
Rigting van vloeipaaie en regulering van druk
Die eerste taak van hidrouliese klepblokke is om vloeistof te stuur waarheen dit moet gaan. Verskillende interne dele blokkeer of laat vloeistof vloei. Sommige laat druk vry wanneer nodig. Ander stop terugvloei wat onderdele kan beskadig. Outomatiese keuses voeg beheer by vir komplekse take. Al hierdie onderdele werk saam binne die blok.
Drukbeheer is net so belangrik. Drukbeheeronderdele hou dinge in toom. Verminderende onderdele hou 'n vaste vlak stroomaf. Verligtingspaaie dreineer ekstra vloeistof terug na die tenk wanneer die druk te hoog word. Volgordebepalingsonderdele wag totdat 'n sleuteldruk bereik word, en stuur dan die vloei elders heen. Sommige stelsels gebruik loodsbedrywe tipes vir selfs meer gevorderde beheer. Dit stop lekkasies en barspype.
Konsolidering van komponente om lekpunte te verminder
Hier is 'n eenvoudige waarheid oor hidrouliese stelsels: elke lekpunt kan 'n mislukking veroorsaak. Elke passtuk, elke las, elke verbinding kan mettertyd breek. Deur baie dele in een blok te plaas, verminder jy die aantal eksterne verbindings aansienlik. Dit beteken minder plekke vir vloeistof om uit te lek. Hidrouliese klepblokke bied ook strukturele ondersteuning met hul aluminium- of gietysterliggaam. Pypverbindings hanteer inset, terugvoer en dreinering netjies. Die resultaat is 'n stelsel wat langer betroubaar bly en minder onderhoud benodig. Goeie werkverrigting hang af van slim konsolidasie.
Sleutelprestasie-maatstawwe vir klepblokke
Nie alle hidrouliese klepblokke werk dieselfde nie. Jy moet 'n paar sleutelgetalle nagaan. Vloeitempo, drukgradering, lektoleransie en verwagte sikluslewe maak alles saak. Die werkverrigting van hidrouliese stelsels hang af van die keuse van die regte getalle vir elke taak. Die dophou van hierdie getalle help om algehele doeltreffendheid te verbeter.
Vloeitempo-kapasiteit en drukgraderings
Die vloeitempo vertel jou hoeveel vloeistof die blok kan beweeg. Vir 'n topvloeibehoefte van 25 L/min, kies 'n onderdeel wat 30 tot 40 L/min gegradeer is. Daardie 25 tot 50 persent ekstra bokant die bokant gee jou beter beheer teen lae instellings. Die drukgradering maak net soveel saak. Vir 'n 40 bar werkdrukstelsel, kies onderdele wat ten minste 1.5 keer dit, of 60 bar, gegradeer is. Barsgraderings moet meer as 3 keer werkdruk wees. Verskillende tipes hanteer verskillende reekse. Lae vloeibeheeronderdele hanteer tot 50 ln/min teen 64 tot 200 bar. Hoëdrukbeheeronderdele kan tot 100 ln/min teen 400 tot 700 bar hanteer. Onderdele vir lae drukval beweeg tot 1000 ln/min.
Lekkasietoleransie en sikluslewensverwagtinge
Lekkasietoleransie hang af van jou gebruik. Die stelsel wat 'n fabriekspers aandryf, kan interne lekkasies hanteer. 'n Mediese toestel of lugvaartonderdeel kan nie. Die klepblokontwerp, seëlmateriaal en oppervlakafwerking help alles om dit te beheer. Die sikluslewe tel hoeveel keer die binnemeganisme kan oop- en toemaak voordat dit verslyt. Hoërgehalte hidrouliese klepblokke gebruik verharde spoele en nou toleransies om hierdie lewensduur langer te maak. Verwag duisende tot miljoene siklusse, afhangende van die ontwerp en hoe dit werk. Hidrouliese stelsels werk die beste wanneer die blok by die werksomgewing pas. Goeie doeltreffendheid en sterk werkverrigting hang af van die regkry van hierdie besonderhede.
Materiaal vir 'n vloeistofklepblok
Die keuse van die regte materiaal vir 'n vloeistofklepblok is die helfte van die ingenieurswese-stryd. Die materiaal bepaal gewig, sterkte, koste en hoe die blok druk hanteer. Verskillende hidrouliese take vereis verskillende grondstowwe. Sommige stelsels werk op mobiele toerusting waar elke pond saak maak. Ander is in fabrieke geleë waar duursaamheid gewigsbesparing oortref. Om hierdie kompromieë te verstaan, help jou om die blok by die taak te pas.
Aluminiumlegerings: Die bedryfstandaard
Aluminium oorheers die wêreld van hidrouliese klepblokke met goeie rede. Dit bied 'n sterkte-tot-gewig-verhouding wat staal eenvoudig nie kan ewenaar nie. 'n Tipiese aluminiumblok weeg ongeveer een derde van 'n staalekwivalent. Daardie gewigsbesparing is enorm belangrik in mobiele toepassings soos graafmasjiene, vurkhysers en landboutoerusting. Minder gewig beteken beter brandstofdoeltreffendheid en makliker installasie.
Aluminium gelei ook hitte goed. Hidrouliese stelsels genereer hitte soos vloeistof deur nou gange beweeg. Aluminium trek daardie hitte weg van kritieke seëls en kleppe, wat hul lewensduur verleng. Die materiaal weerstaan korrosie natuurlik en vorm 'n dun oksiedlaag wat teen vog en baie chemikalieë beskerm.
| Eiendom | Waarde reeks |
| Treksterkte | 185 – 250 MPa (27 – 36 ksi) |
| Opbrengs Sterkte | 125 – 185 MPa (18 – 27 ksi) |
Hierdie syfers wys waarom aluminium die meeste hidrouliese toepassings met vertroue hanteer. Die vloeigrens sê vir jou wanneer die materiaal permanent begin vervorm. Vir 'n blok wat teen 'n werkdruk van 250 bar gegradeer is, bied aluminium se vloeigrens 'n gemaklike veiligheidsmarge.
Nie alle aluminiumlegerings presteer dieselfde nie. Die legeringkeuse verander die bewerkbaarheid, sterkte en omgewingsnakoming.
- Alloy 6042Word gebruik in pneumatiese en hidrouliese spruitstukke en klepblokke, wat verbeterde bewerkbaarheid en RoHS-nakoming bied.
- Alloy 6061Word algemeen gebruik vir hidrouliese klepliggame, kleppe en kleponderdele, bekend vir goeie sterkte-tot-gewig-verhouding en korrosiebestandheid.
- Alloy 6262Spesifiek ontwikkel vir masjinering, gebruik in hidrouliese klepblokke, maar bevat lood en voldoen nie aan RoHS/ELV-vereistes nie.
Die RoHS-onderskeiding word elke jaar belangriker. Regulasies in Europa en elders beperk gevaarlike stowwe. As jou produk internasionaal verskeep word, kies 6042 of 6061 om te voldoen. Die bewerkbaarheid van hierdie legerings beïnvloed ook produksiekoste. Beter bewerkbaarheid beteken vinniger siklustye en minder gereedskapslytasie.
Staal en vlekvrye staal vir hoëdrukstelsels
Sommige hidrouliese toepassings gaan veel verder as wat aluminium kan hanteer. Uiterste druk, harde chemikalieë en skurende omgewings vereis staal. Koolstofstaal en legeringsstaal bring ernstige sterkte na die tafel. 'n Koolstofstaalblokliggaam kan graderings tot PN500 (7250 PSI) hanteer. Daardie vlak van druk sal aluminium vinnig vervorm.
Staal weerstaan ook moegheid beter as aluminium. Herhaalde druksiklusse skep spanning binne die blok. Staal hanteer miljoene siklusse sonder om te kraak. Hierdie duursaamheid maak staal die standaard vir industriële perse, mynboutoerusting en boorstelsels op see.
Vlekvrye staal voeg korrosiebestandheid by die mengsel. Soutwater, chemiese afspoelings en vogtige omgewings val koolstofstaal mettertyd aan. Vlekvrye staal bevat chroom, wat 'n beskermende laag teen roes vorm. Dit maak dit ideaal vir mariene hidroulika, voedselverwerkingstoerusting en farmaseutiese vervaardiging.
Die kompromie kom met gewig en koste. Staalblokke weeg aansienlik meer as aluminium. Hulle kos ook meer om te masjineer omdat die materiaal harder is op snygereedskap. Vir stilstaande toerusting waar gewig nie saak maak nie, maak staal sin. Vir mobiele toepassings sluit die gewigsstraf dit dikwels uit.
Alternatiewe Materiale: Koper, Plastiek en Komposiete
Behalwe vir die groot twee, dien verskeie ander grondstowwe gespesialiseerde hidrouliese behoeftes. Koper bied 'n koste-effektiewe opsie vir laedrukstelsels. Dit word maklik gemasjineer, weerstaan korrosie en hanteer matige druk sonder om bankrot te wees. Baie pneumatiese stelsels en laedruk-hidrouliese stroombane gebruik koperblokke suksesvol.
Gemanipuleerde plastiek soos PEEK bied heeltemal nuwe moontlikhede. Hierdie materiale weerstaan chemikalieë wat metaalblokke sou vernietig. PEEK weerstaan sure, basisse, koolwaterstowwe en ander korrosiewe media sonder om beskermende bedekkings te benodig. Daardie chemiese weerstand elimineer sekondêre verseëlingstelsels, wat klepontwerp vereenvoudig en vervaardigingskompleksiteit verminder.
Chemiese verenigbaarheidsoorwegings toon dat terwyl PTFE breër weerstand teen aggressiewe media handhaaf, PEEK voldoende verenigbaarheid met die meeste industriële vloeistowwe toon terwyl dit beter meganiese werkverrigting bied. Die afweging tussen chemiese traagheid en termies-meganiese stabiliteit word die beslissende faktor in materiaalkeuse vir toepassings wat 200°C oorskry.
PEEK voldoen ook aan UL94 V-0 vlamvertragerstandaarde. Dit maak dit geskik vir toepassings wat beide chemiese traagheid en veiligheid vereis. Die materiaal weeg baie minder as metaal, wat help in lugvaart en draagbare toerusting.
Komposiete meng vesels met polimeermatrikse om pasgemaakte eienskappe te skep. Hulle bied hoë sterkte met baie lae gewig. Komposiete kos egter meer en vereis gespesialiseerde vervaardigingsprosesse. Die meeste hidrouliese klepblokke bly by aluminium of staal, tensy 'n spesifieke vereiste 'n ander keuse afdwing.
Die keuse van grondstowwe kom uiteindelik neer op jou stelsel se vereistes. Drukgradering, gewigsbegroting, chemiese blootstelling en koste speel alles 'n rol in die besluit. 'n Kundige vervaardigingsvennoot help om deur hierdie keuses te navigeer. NOBLE, 'n toonaangewende vervaardigingsvennoot in China, spesialiseer in materiaalkeuse en -verwerking. Hul kundigheid strek oor beide metaal- en plastiekvervaardiging en help kliënte om met vertroue van prototipe na massaproduksie oor te skakel. Hulle verstaan hoe elke materiaal onder werklike hidrouliese toestande optree en kan die regte opsie vir jou spesifieke toepassing aanbeveel.
Die gietproses beïnvloed ook materiaalkeuse. Sommige legerings giet beter as ander. Aluminium giet maklik, wat dit ideaal maak vir hoëvolumeproduksie. Staal vereis meer komplekse gietprosedures. Om hierdie vervaardigingsbeperkings vroegtydig te verstaan, verhoed duur herontwerpe later.
Prosesse geskik vir Vervaardiging van vloeistofkleppe
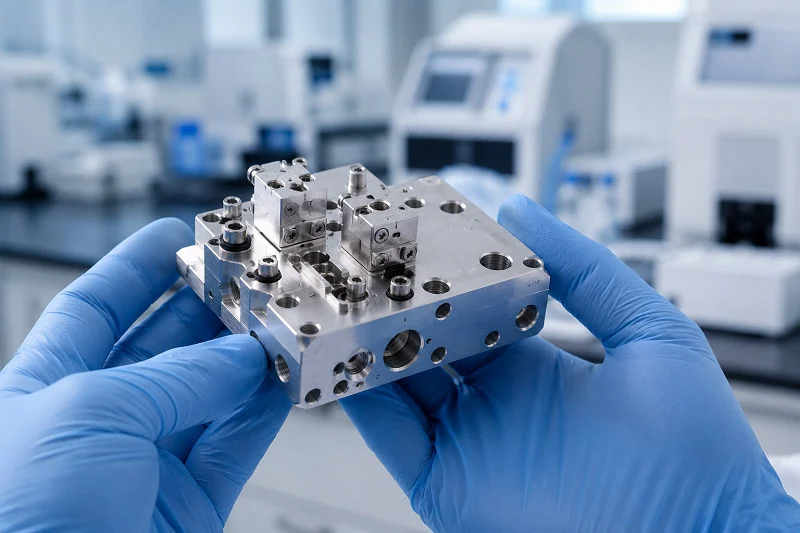
Om die beste materiaal te kies is nie genoeg nie. Jy benodig ook die regte manier om die onderdeel te maak. Hoe jy rou materiaal in 'n voltooide blok omskep, verander die koste, akkuraatheid en hoe goed dit werk. Daar is drie hoofstappe: die rowwe vorm maak, dit tot die presiese grootte sny en die oppervlak behandel. Elke stap bou voort op die vorige een. As jy al drie regkry, sal jou hidrouliese stelsel soos beplan werk.
Giet en Smee: Skep die Blank
Elke hidrouliese klepblok begin as 'n blanko. 'n Blanko is die rowwe vorm van die finale onderdeel. Twee hoof maniere om hierdie blanko te maak, is giet en smee. Elkeen pas by verskillende produksiehoeveelhede en prestasiebehoeftes.
Spuitgietwerk is die beste keuse om baie onderdele vinnig te maak. Warm aluminium word onder hoë druk in 'n staalvorm gedruk. Die resultaat is 'n vorm wat naby aan die finale onderdeel is. Dit beteken minder snywerk later. Spuitgietwerk gee jou 'n gladder oppervlak en meer presiese groottes as smeewerk. Vir klepblok-blanks beteken dit dat die binneste kanale skoner uitkom. Minder vloeistofturbulensie beteken beter werkverrigting. Die tabel hieronder toon die belangrikste verskille.
| proses | Oppervlakafwerking (RMS) | Dimensionele Toleransie |
| Die Casting | Gladder as smee | Styfder as smee |
| bewerk | 125 – 250 mikroduim | ±0.020 duim |
Smeewerk werk op 'n ander manier. Dit gebruik hitte en druk om die metaal te vorm. Die metaal se korrelstruktuur stem ooreen met die onderdeel se vorm. Dit maak die blok sterker. Smeewerk is uitstekend vir hoëdruk-hidrouliese stelsels waar sterkte meer saak maak as oppervlakgladdheid. Die afweging is duidelik. Gesmede spasies benodig meer snywerk om dieselfde akkuraatheid te bereik as gietstukke. Hulle kos ook meer per onderdeel wanneer baie gemaak word.
Die keuse tussen hierdie twee metodes hang af van hoeveel onderdele jy benodig en hoe sterk hulle moet wees. Spuitgietwerk werk goed vir duisende onderdele. Smeewerk pas by laer hoeveelhede of baie hoëdruk-werk. Baie vervaardigers gebruik beide metodes, afhangende van die werk. Om hierdie opsies te ken, help jou om die regte pad vir jou klepgietproduksie te kies.
CNC bewerking: Presisie bereik
Die blanko is net die begin. Ware akkuraatheid kom van CNC-bewerking. Hierdie proses omskep 'n growwe gietstuk of smeestuk in 'n voltooide hidrouliese klepblok met presiese groottes. Daarsonder sou die binneste kanale nie reg in lyn wees nie. Die hele stelsel sou lek of faal.
CNC-bewerkingsentrums gebruik spinnende snygereedskap om materiaal te verwyder. Hulle frees plat oppervlaktes, boor gate en maak komplekse binnekanale. Hierdie kanale is die are van die hidrouliese stelsel. Hulle beweeg vloeistof van een poort na 'n ander met min weerstand. Hoe akkuraat hierdie kanale is, bepaal hoe goed die blok werk.
Tipiese toleransies vir hidrouliese klepblokke wissel van ±0.001 tot ±0.005 duim op sleutelkenmerke. Boorgroottes vir klepspoele benodig dikwels selfs strenger beheer. Oppervlakafwerkings op seëlareas moet glad genoeg wees om lekkasies te stop. 'n Goeie CNC-masjien kan hierdie getalle oor honderde of duisende onderdele hou.
Moderne masjineringsentrums hanteer ook komplekse vorms. Ingenieurs kan binnekanale ontwerp wat drukval verlaag. Hulle kan poorte presies plaas waar nodig. Die masjien volg die CAD-model presies. Geen raaiwerk, geen handmatige aanpassings nie.
Vir hoëvolumeproduksie werk verskeie bewerkingsentrums gelyktydig. Een masjien maak die onderdeel grof. 'n Ander een werk die sleuteloppervlaktes af. 'n Derde boor die diep gate vir vloeistofpaaie. Hierdie verdeling van werk hou siklustye kort en kwaliteit stabiel. Elke masjien fokus op een tipe werk. Daardie benadering verminder omskakelingstyd en verhoog akkuraatheid.
Nabewerking en Oppervlak behandeling
Bewerking laat skerp kante en metaalbrame agter. Daardie brame moet verwyder word voordat die blok in gebruik geneem word. 'n Los braam in 'n hidrouliese stelsel kan seëls beskadig, kleppe verstop en groot mislukkings veroorsaak. Ontbramen is nie opsioneel nie. Dit is 'n belangrike stap in die maakproses.
Die eerste stap is ontbraaming. Werkers gebruik handgereedskap, skuurborsels of hittemetodes om elke skerp rand te verwyder. Outomatiese ontbraammasjiene hanteer groot hoeveelhede. Vir komplekse binnekanale bereik spesiale gereedskap elke hoek. Die doel is 'n blok sonder skerp kante nêrens nie.
Volgende kom skoonmaak. Masjineringsvloeistowwe, metaalskyfies en vuilgoed moet heeltemal verwyder word. Ultrasoniese skoonmaaktenks gebruik hoëfrekwensie-klankgolwe om elke oppervlak te skrop. Hoëdrukwaterstrale blaas hardnekkige vuilgoed weg. Die doel is 'n perfek skoon blok wat gereed is vir bedekking of montering.
Oppervlakbehandelings voeg die laaste laag beskerming by. Anodisering is algemeen vir aluminiumblokke. Dit skep 'n harde, roesbestande oksiedlaag op die oppervlak. Die geanodiseerde laag verbeter ook slytasieweerstand. Vir staalblokke bied platering met sink of nikkel roesbeskerming. Passivering behandel vlekvrye staal om sy natuurlike oksiedlaag te versterk.
Sommige werk benodig spesiale bedekkings. Harde anodisering vir uiterste slytasie. Elektrolytiese nikkel vir chemiese weerstand. PTFE-laag vir lae wrywing. Die regte behandeling hang af van die werksomgewing. 'n Bekwame vervaardigingsvennoot kan jou help om te kies.
Gehaltebeheer loop deur elke stap. Groottekontroles bevestig dat die blok aan die druk voldoen. Druktoetse verifieer dat die blok werkdruk kan hanteer sonder om te lek. Vloeitoetse meet hoe goed die binneste kanale presteer. Enige blok wat hierdie toetse druip, word verwerp.
NOBLE bring al hierdie vaardighede onder een dak bymekaar. Hul vervaardigingskundigheid dek beide metaal- en plastiekwerk. Hulle hanteer prototipering, klein lopies en volskaalse produksie. Hul span verstaan hoe elke proses die finale onderdeel beïnvloed. Hulle kan die regte gietmetode, masjineringsplan en oppervlakbehandeling vir u spesifieke werk voorstel. Daardie soort vennootskap bespaar tyd en verminder risiko.
Presisievereistes vir 'n vloeistofklepblok
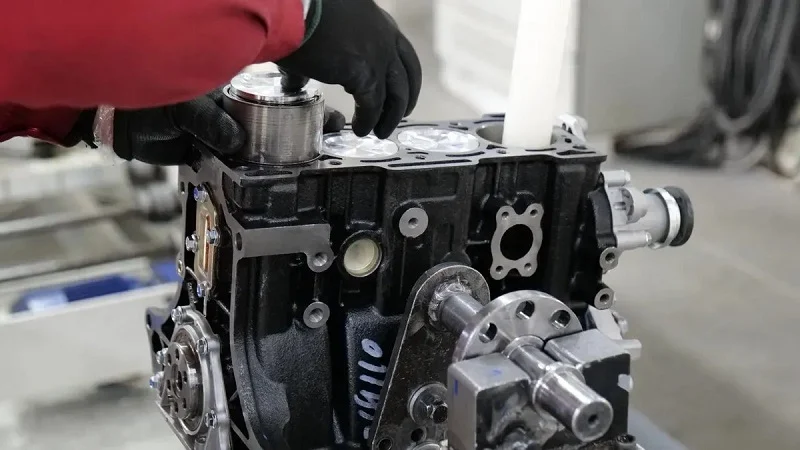
Presisie is wat 'n hidrouliese klepblok betroubaar maak in plaas van lekkend. Die binnevorm beheer hoe goed seëls hou, hoe glad onderdele beweeg en hoe lank die stelsel hou. Klein masjineringsfoute verander in groot probleme wanneer druk opbou. Om die syfers vroeg reg te kry, voorkom later probleme.
Kritieke Toleransies en Geometrieë
Die boordiameter is die belangrikste meting. Die boor hou die spoel vas wat die hidrouliese vloei lei. As die boor te groot is, gly vloeistof verby die spoel en lek binne. As dit te klein is, sit die spoel vas en die klep sit vas. Tipiese boortoleransies bly binne ±0.001 tot ±0.005 duim, gebaseer op die werk. Stelsels wat baie siklusse uitvoer, benodig die strenger kant van daardie reeks.
Oppervlakafwerking maak net so saak. Growwe oppervlaktes beskadig seëls en laat vloeistof ontsnap. Die seëlvlak op 'n hidrouliese klepblok moet Ra ≤0.8 μm meet. Daardie gladheid laat O-ringe en pakkings behoorlik pas. Metaal-tot-metaal seëloppervlaktes benodig dieselfde afwerking om te keer dat dit onder druk vloei.
Platheid en parallelisme beheer hoe die blok aan ander dele koppel. 'n Verdraaide monteeroppervlak verdraai die poortpatroon en veroorsaak interne lekkasies. Die platheidstoleransie van die verseëlingsvlak moet op ±0.003–0.005 mm bly. Daardie noue reeks verseker egalige kontak oor die hele vlak. Vir die monteeroppervlak voorkom 'n platheidstoleransie van 0.002 duim (0.0508 mm) oor die poortpatroonarea vervorming wat die seël sou breek.
Parallelisme werk met platheid. Die bo- en ondervlakke van die blok moet parallel bly. As hulle dryf, draai die blok wanneer dit vasgebout word. Daardie draai plaas spanning op die seëls en verkort hul lewensduur. Goeie bewerking hou parallelisme binne dieselfde reeks as platheid.
Die Rol van Metrologie in Kwaliteit Kontrole
Jy kan nie bestuur wat jy nie kan meet nie. Metrologie gee jou die data om te bevestig dat elke hidrouliese klepblok aan sy druk voldoen. Koördinaatmeetmasjiene (KMM's) doen die swaar werk. 'n KMM meet die blok op dosyne punte en vergelyk die lesings met die CAD-model. Dit kontroleer boordiameters, gatposisies, platheid en parallelisme in een opstelling.
CMM-data vang probleme op voordat onderdele verskeep word. 'n Boor wat buite toleransie dryf, word vroeg verwerp. 'n Monteringsvlak wat nie plat is nie, word herbewerk of geskrap. Hierdie toetsing beskerm jou stelsel teen vroeë mislukking.
Dimensionele toetse vertel slegs 'n deel van die storie. Funksionele toetsing bevestig werklike gedrag. Druktoetsing vul die blok met vloeistof en hou dit by werkdruk. Die blok moet daardie druk sonder eksterne lekkasies hou. Vloeitoetsing meet hoeveel vloeistof deur elke poort beweeg en kontroleer vir interne omleiding. Saam bevestig hierdie toetse dat die blok werk soos ontwerp.
Klepprestasietoetsing bind alles saam. Dit siklus die saamgestelde klep deur sy volle bewegingsreeks terwyl reaksietyd, drukval en lekkasie nagegaan word. Hierdie toetsing vang probleme op wat dimensionele toetse mis, soos 'n spoel wat by temperatuur vassteek of 'n seël wat onder vibrasie vloei.
Elke bondel hidrouliese klepblokke moet deur dieselfde metrologietoets gaan. Eerste-artikel-inspeksie verifieer die opstelling. In-proses-kontroles vang vroegtydig afwyking op. Finale inspeksie bevestig die voltooide onderdeel. Hierdie gelaagde benadering hou gehalte stabiel oor duisende onderdele. 'n Vervaardigingsvennoot met sterk metrologievermoëns verminder u risiko en lewer blokke wat betroubaar in die veld presteer.
Belangrike ontwerpoorwegings vir 'n vloeistofklepblok
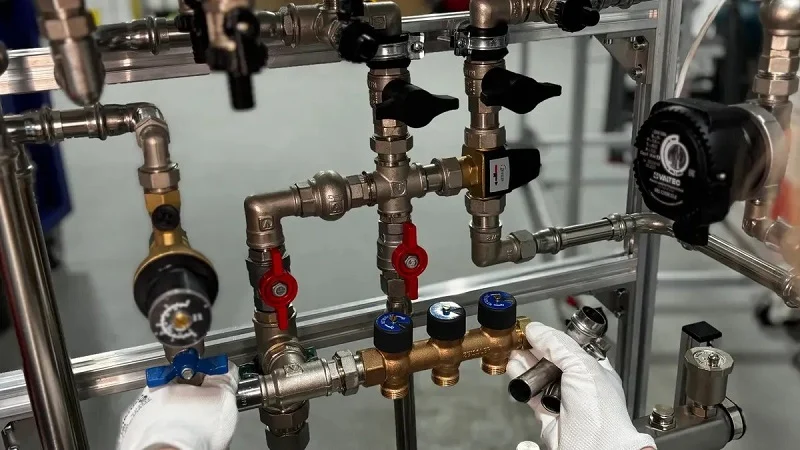
Goeie ontwerp verg beplanning. Ingenieurs moet dink aan hoe die blok gemaak word, hoe hitte daardeur beweeg en hoe dit met die res van die stelsel skakel. Deur hierdie drie areas reg te kry, hou 'n hidrouliese stelsel glad verloop in plaas daarvan om probleme by elke stap te veroorsaak.
Ontwerp vir Vervaardigbaarheid (DFM)
DFM het een eenvoudige doelwit. Maak die onderdeel maklik om te bou terwyl dit steeds sy werk doen. Elke ekstra sny, nou toleransie en vreemde hoek voeg koste by. Slim ontwerp verlaag daardie koste.
Begin met toleransies. Slegs oppervlaktes wat aan seëls of gidspoele raak, benodig die strengste getalle. Die res van die blok kan meer ontspanne wees. Deur 'n toleransie van ±0.01 mm na ±0.05 mm op 'n nie-parende vlak te verander, kan die koste van daardie kenmerk met die helfte verminder word. Dit bespaar regtig geld op elke onderdeel.
Dink vervolgens aan toegang tot gereedskap. Binnehoeke benodig 'n radius. 'n Goeie reël is om daardie radius ten minste 1/8ste van die holtediepte te maak. Dit laat die snyer toe om 'n korter, meer stewige gereedskap te gebruik. Minder geraas beteken 'n beter oppervlakafwerking en langer gereedskapslewe.
Wanddikte en kenmerkverhoudings maak ook saak. Vir metaalblokke, hou die wande bo 0.8 mm. Vir plastiek, gaan bo 1.5 mm. Gatdiepte moet minder as 10 keer die deursnee bly. Kenmerkhoogte moet nie 4 keer die breedte oorskry nie. Hierdie reëls voorkom vibrasie, kromtrekking en gebreekte gereedskap. Goeie hidrouliese klepblokke volg hierdie riglyne van die begin af. Die beste klepontwerp neem vroegtydig vervaardigingslimiete in ag. Goeie vloeibeheer begin met slim toleransie.
Termiese Bestuur en Vloeidinamika
Hitte is die vyand van alle hidrouliese stelsels. Vloeistof word dunner wanneer dit warm word. Seëls slyt vinniger. Die hele stelsel verloor doeltreffendheid. Goeie klepontwerp bestuur hierdie hitte.
Kanaalgrootte en -vorm beheer hoe vloeistof beweeg. 'n Wyer kanaal verlaag druk minder. Maar dit neem ook spasie op en voeg gewig by. Die truuk is om die balans te vind. Skerp draaie skep turbulensie. Turbulensie genereer hitte. Gladde, geleidelike buigings hou die vloei bestendig en koel. Die regte ontwerp help om die temperatuur van die vloeistof te beheer.
Die blokmateriaal speel ook 'n rol. Aluminium trek hitte weg van die vloeistof. Dit help die stelsel om op 'n stabiele temperatuur te bly. Staal hou hitte langer vas. Vir hoëvloei-stroombane help dit om die kanale uit te sprei. Meer oppervlakte beteken dat meer hitte die vloeistof verlaat.
Vloeipadoptimalisering is 'n kernonderdeel van moderne hidrouliese klepblokke. Ingenieurs gebruik simulasiesagteware om verskillende kanaaluitlegte te toets. Hulle soek na plekke waar vloei te veel vertraag of versnel. Elke verbetering in vloei beteken beter werkverrigting en langer komponentlewe. Die hidrouliese uitleg moet doeltreffendheid teen vervaardigingskoste balanseer. Goed ontwerpte hidrouliese klepblokke bestuur hitte beter. Goeie hidrouliese stelsels maak staat op slim vloeipaaie.
Integrasie met stelselkomponente
'n Klepblok bestaan nie alleen nie. Dit is verbind met pompe, aktuators en ander onderdele. Die koppelvlakke tussen hierdie onderdele moet presies ooreenstem. Standaardisering maak dit moontlik.
Die mees algemene monteringsstandaard is ISO 4401. Jy kan dit ook NFPA D03, CETOP 3 of NG6 noem. Hierdie name dui almal na dieselfde ding. Die standaard definieer waar poorte gaan, watter grootte hulle is en waar die boute sit. 'n Blok wat ISO 4401 volg, aanvaar kleppe van baie verskillende vervaardigers. Daardie buigsaamheid bespaar tyd en geld.
Die koppelvlakuitleg vir 'n subplaat van grootte 03 volg ISO 4401. Hierdie standaard dek ook CETOP 3 (NG6, D03) en CETOP 5 (NG10, D05) kleppe. Dit is die mees algemene patrone in die bedryf. Deur hulle te gebruik, werk jou blok met standaardonderdele.
Modulêre hidrouliese klepblokke bou voort op hierdie idee. Hulle laat jou toe om funksies saam te stapel sonder persoonlike bewerking. Benodig jy 'n ekstra funksie? Voeg nog 'n blok by. Hierdie benadering verminder ontwerptyd en maak toekomstige veranderinge makliker. Hierdie stelsels pas goed aan wanneer vereistes verander. Geïntegreerde hidrouliese klepblokke neem die teenoorgestelde pad. Hulle kombineer baie funksies in een persoonlike blok. Dit bespaar ruimte en gewig, maar hou die ontwerp vas. Verskillende stelsels het verskillende behoeftes.
Beide benaderings het hul plek. Die sleutel is om te weet watter een by jou stelsel pas. Gestandaardiseerde poorte, seëls en monteringspatrone laat alles saamwerk. Sonder hulle word elke verbinding 'n pasgemaakte taak. Dit dryf koste op en vertraag elke projek. Gestandaardiseerde hidrouliese klepblokke koppel makliker. Gestandaardiseerde onderdele gee jou meer beheer oor die finale montering. Betroubare hidrouliese stelsels is afhanklik van goeie integrasie. Geïntegreerde hidrouliese klepblokke werk goed vir vaste ontwerpe. Die hidrouliese werkverrigting verbeter met slim keuses.
Vennootskap met NOBLE vir u vloeistofklepblokbehoeftes

Ons omvattende vervaardigingsvermoëns
NOBLE bring alles bymekaar wat jy nodig het vir hidrouliese klepblokke. Hulle werk met beide metale en plastiek. Dit beteken een vennoot hanteer die hele werk. Jy hoef nie rond te soek vir verskillende winkels nie. Of jy nou 'n eenvoudige spruitstuk of 'n komplekse vloeistofklepblok benodig, hulle kan help.
Hul vervaardigingspan weet hoe om die regte materiale te kies. Hulle verstaan die afwegings vir verskillende hidrouliese stelsels. Vir hoëdrukwerk beveel hulle staal aan. Vir mobiele toerusting stel hulle aluminium voor. Vir chemiese weerstand gryp hulle na PEEK. Daardie soort kennis is waardevol vir enige hidrouliese tegnologieprojek.
Die produksievloer hanteer ernstige klepvervaardiging. Hulle bedryf gietlyne vir hoë-volume bestellings. Hulle het CNC-bewerkingsentrums wat streng toleransies handhaaf. Hulle hanteer oppervlakbehandelings intern. Anodisering, platering en skoonmaak vind alles onder een dak plaas. Hulle beheer die kwaliteit van elke blok.
Verbintenis tot kwaliteit en sertifisering
Kwaliteit is 'n stelsel by NOBLE. Hulle beskik oor ISO 9001:2015 vir algemene kwaliteitsbestuur. Daardie standaard dek alles van inkomende inspeksie tot finale toetsing. Hulle beskik ook oor ISO 13485:2016 vir mediese toestelle. Daardie sertifisering vereis strenger beheer oor die produksiewerk. Hul kwaliteitstelsels voldoen aan elke vereiste. As jou hidrouliese klepblokke mediese standaarde benodig, is NOBLE gereed vir die werk.
Toetsing is 'n kernonderdeel van hul werkvloei. Elke blok gaan deur dimensionele kontroles. Koördinaatmeetmasjiene verifieer kritieke kenmerke. Druktoetsing bevestig dat die blok sy gradering kan hanteer. Vloeitoetsing meet interne kanaalprestasie. Die toetswerk identifiseer probleme vroegtydig. Elke toets verbeter die algehele hidrouliese prestasie.
Die toetsing gaan verder. Hulle voer werkverrigtingstoetse uit op saamgestelde kleppe. Hulle kontroleer reaksietyd en sikluslewe. Hulle meet lektoleransie. Hulle kontroleer hoe die blok hidrouliese vloeistof onder druk hanteer. Daardie data help jou om jou hidrouliese ontwerp te valideer. Dit gee jou vertroue in die onderdele. Hulle behou beheer oor elke stap deur noukeurige hersiening.
'n Voldiensvennootskap van konsep tot montering
NOBLE doen meer as om onderdele te maak. Hulle help jou om hulle te ontwerp. Hul ingenieurs hersien jou CAD-model. Hulle stel verbeterings aan die ontwerpproses voor. Hulle soek maniere om bewerkingstappe te verminder. Hulle beveel beter materiale aan. Daardie vroeë terugvoer bespaar geld en verbeter doeltreffendheid.
Die werklike waarde kom van een vennoot vir die hele projek. NOBLE lewer volledige hidrouliese klepblokke gereed vir integrasie. Hulle hanteer prototipering, toetsing en produksie. Hulle bestuur die hele projek. Jy hoef nie tussen verskillende verskaffers te koördineer nie. 'n Enkele hidrouliese vennoot vereenvoudig alles. Dit verminder administratiewe werk en verbeter stelseldoeltreffendheid. Hulle hanteer alle hidrouliese vereistes en komponente op een plek.
Hulle hou elke projek teen doelwitte dop. Prestasie, koste en tydlyn word alles gemeet. Gereelde opdaterings hou jou ingelig. As iets verander, pas hulle vinnig aan. Die doelwit is 'n produk wat werk soos bedoel. Op skedule. Binne begroting. Hulle verstaan komplekse vloeistofstelsels. Dit is wat 'n voldiensvennootskap lewer.
Jou hidrouliese stelsel benodig hidrouliese komponente. Slim hidrouliese ingenieurs kies hidrouliese materiale versigtig. Hidrouliese druk maak saak. Hidrouliese vloeitempo's maak ook saak. Hidrouliese klepblokke konsolideer paaie en verminder mislukkingspunte. Goeie hidrouliese ontwerp neem termiese effekte in ag. Hidrouliese stelsels werk met beplanning. Kies hidrouliese kleppe verstandig. Posisie maak saak vir vloei. Elke klep benodig uitleg. Stelselintegrasie vereis beplanning. Stelsels benodig ontwerp. Moderne hidrouliese stelsels gebruik additiewe vervaardiging. Marotta Controls gebruik selektiewe lasersintering. Hul ontwerpe verminder massa met 79 persent terwyl vloei-effektiwiteit met 60 persent verbeter. 'n Vloeibare klepblok trek voordeel uit hierdie innovasie. Hidrouliese klepblokke kry nuwe vermoëns en word ligter. 'n Vennoot soos NOBLE lei hierdie besluite.
Gereelde vrae oor die vervaardiging van vloeistofklepblokke
Watter materiaal moet ek vir my klepblok kies?
Aluminium werk goed vir die meeste hidrouliese stelsels. Dit is lig en goed om hitte weg te vervoer. Staal kan hoër druk hanteer en hou langer onder spanning. Kies die materiaal gebaseer op jou werkdruk, gewigsbeperkings en omgewing. 'n Vervaardigingsvennoot kan jou help om hierdie kompromieë vir jou vloeistofklepblok te weeg.
Wat is die verskil tussen sterf beslissende en bewerk?
Spuitgietwerk druk warm aluminium in 'n staalvorm. Dit maak baie onderdele vinnig met gladde oppervlaktes. Smeewerk vorm verhitte metaal onder druk. Dit skep 'n sterker greinstruktuur, maar benodig meer bewerking. Kies spuitgietwerk vir volume, smeewerk vir sterkte.
Hoe streng moet toleransies wees?
Boordiameters hou gewoonlik ±0.001 tot ±0.005 duim. Seëlvlakke benodig 'n Ra ≤0.8 μm oppervlakafwerking. Platheid bly binne ±0.003-0.005 mm. Slegs kritieke oppervlaktes benodig die strengste getalle. Die losmaak van toleransies op nie-passende vlakke verminder koste aansienlik.
Hoe voorkom ek lekkasies in my klepblok?
Begin met goeie konsolidasie. Minder eksterne verbindings beteken minder lekpunte. Beheer dan die oppervlakafwerking op verseëlingsareas. Gebruik die korrekte seëlmateriaal vir jou vloeistof. Laastens, druktoets elke blok voor versending. Hierdie stappe identifiseer hidrouliese probleme vroegtydig.
Kan ek plastiek vir my klepblok gebruik?
Ja, vir spesifieke take. PEEK weerstaan chemikalieë wat metaal vernietig. Dit voldoen ook aan UL94 V-0 vlamvertragerstandaarde. Plastiekblokke weeg baie minder as metaal. Maar hulle kos meer en benodig verskillende vervaardigingsprosesse. Gebruik hulle wanneer chemiese weerstand of gewig die belangrikste is.
Hoe lank sal my klepblok hou?
Die lewensduur van die siklus hang af van die ontwerp en bedryfstoestande. Verharde spoele en nou toleransies verleng die lewensduur. Verwag duisende tot miljoene siklusse. Blokke van hoër gehalte met beter materiale hou langer. Pas die blok by jou werksiklus vir die beste resultate.
Watter sertifikate moet my vervaardiger besit?
Soek na ISO 9001:2015 as 'n basislyn. Dit dek algemene kwaliteitsbestuur. Vir mediese toestelle voeg ISO 13485:2016 strenger beheermaatreëls by. Hierdie sertifisering toon dat 'n vervaardiger gedokumenteerde prosesse volg. Dit bewys ook dat toetsing in elke stadium van produksie plaasvind.
Hoe kies ek die regte vervaardigingsvennoot?
Vind een wat beide metale en plastiek hanteer. Soek vir interne toetsing en oppervlakbehandeling. Vra oor hul kwaliteitsertifisering. 'n Enkele vennoot vir ontwerp, prototipering en produksie vereenvoudig jou voorsieningsketting. Dit verminder koördineringswerk en verlaag risiko.







