

Jou sorgrobotkomponente—gewrigte, omhulsels en raam—moet aan streng standaarde voldoen, maar watter boumetode en materiaal gee die beste balans? Die keuse van metodes en materiale vir sorgrobotkomponente is 'n groot besluit. Veiligheid, presisie en koste maak alles hier saak. Hierdie plasing vergelyk CNC-bewerking, spuitgietwerk, plaatmetaal, DMLS en 3D-drukwerk. Jy sal ook sien hoe vlekvrye staal 17-4 PH en Ti-6Al-4V hou. Ons sal ontwerp-vir-vervaardiging-wenke en 'n gids vir pasgemaakte teenoor standaard-sorgrobotkomponente deel. Op dié manier gaan jou robot van prototipe na produksie met minder verrassings.
Vereistes vir die komponent van die sleutelversorgingsrobot
Veiligheid en Voldoeningstandaarde
Regulasies vir Mediese Toestelle en Bioversoenbaarheid
Sorgrobotkomponente moet streng reëls volg. Die FDA sê baie robotstelsels is Klas II- of III-toestelle. Jy benodig dus 'n 510(k) of PMA voordat jy dit kan verkoop. Europa het soortgelyke reëls deur die MDR, en ISO 13485 stel die kwaliteitsstandaard. IEC 60601 dek elektriese veiligheid, en ISO 14971 help om risiko oor die produk se leeftyd te bestuur. ISO 62304 beheer sagteware. Hierdie standaarde lei elke ontwerpkeuse wat jy maak.
Bioversoenbaarheid is ook belangrik. Enige deel wat aan 'n pasiënt raak, moet nie slegte reaksies veroorsaak nie. Die materiaal wat jy kies, bepaal dit. Vlekvrye staal 17-4 PH en Ti-6Al-4V slaag albei bioversoenbaarheidstoetse. Hulle hanteer ook herhaalde sterilisasie sonder om swakker te word.
Skoonmaakbaarheid en Chemiese Weerstand
Hospitale maak toerusting heeltyd skoon. Jou robot moet sterk chemikalieë hanteer sonder om te kraak of te roes. Gladde oppervlaktes help. So ook materiale soos fluoropreen XP, wat bestand is teen oplosmiddels, smeermiddels en skoonmaakmiddels. EPDM bly buigsaam in koue temperature en weerstaan veroudering goed. Seëls wat van hierdie materiale gemaak word, hou vloeistowwe uit en handhaaf IP65-graderings wanneer dit in werklike omgewings gebruik word.
Presisie en Toleransies
Toleransievereistes vir bewegende gewrigte
Gewrigspresisie beheer robotakkuraatheid. Tipiese gewrigstoleransies is plus of minus 0.01 mm. Dit is IT5- of IT6-graad. Oppervlakafwerking moet onder Ra 0.8 mikrometer wees. Vyf-as-bewerking hou plus of minus 0.005 tot 0.01 mm. Laerborings gebruik H6- of H7-passings. Hierdie nou toleransies hou beweging glad en herhaalbaar.
Impak op Funksie en Monteringskoste
Stapelfoute benadeel prestasie. Wanneer enkele dele plus of minus 0.05 mm hou, kan die totale radiale speling 0.2 mm bereik. Dit verlaag die herhaalbaarheid van die voeg. GD&T beheer konsentrisiteit, ware posisie en parallelisme. 'n Goeie stapel bly onder 0.05 mm. Hierdie metode balanseer monteringskoste. Jy vermy om elke onderdeel te styf te maak terwyl jy steeds die akkuraatheid kry wat jou robot benodig.
Duursaamheid en Materiaal Langlewendheid
Slytweerstand in hoësiklustoepassings
Hoë-siklus gebruik slyt onderdele vinnig. Silikoon-elastomere faal na 10 000 tot 50 000 impaksiklusse. TPU vaar beter met treksterkte bo 40 MPa en beter skuurweerstand. OMRON TPU met versterkte veselmaas hanteer kragte van meer as 100 N en hou tot 40% langer. ISO/TS 15066 vereis bestendige werkverrigting oor ten minste 100 000 impaksiklusse. Kies materiale met hoë skeursterkte en moegheidsweerstand.
Omgewingsweerstand (Humiditeit, Temperatuur, UV)
Sorgrobotte werk in baie toestande. Humiditeit laat sommige materiale swel en afbreek. UV-lig breek ander af. Beskermende bedekkings en inkapseling help. So ook selfgenesende materiale wat klein skade self herstel.
Vervaardigingsprosesse vir Sorgrobotkomponente
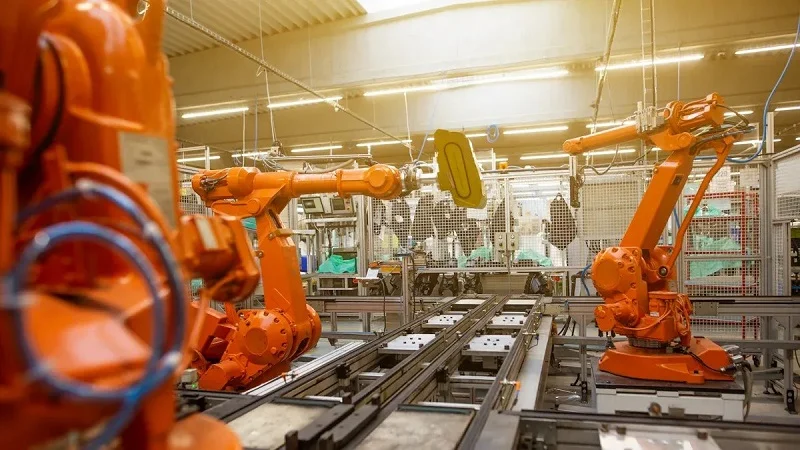
Die manier waarop jy jou robot se onderdele bou, beïnvloed koste, presisie en spoed tot die mark. Elke vervaardigingsproses het sterk punte vir verskillende take. Kom ons kyk na die hoofmetodes en waar hulle die beste pas.
CNC-bewerking vir presisiemetaalonderdele
CNC-bewerking bly die beste keuse vir onderdele wat stywe afmetings en sterk materiale benodig. Dit werk goed vir strukturele rame, verbindings en monterings wat herhaalde laste hanteer sonder om te skuif.
Toepassings: Strukturele rame, verbindings en monterings
Jou robot se raam dra die gewig. Gewrigte beheer beweging. Monterings hou sensors en aktuators in plek. Hierdie onderdele benodig styfheid en stabiliteit. CNC-bewerking lewer dit. Jy kan vlekvrye staal 17-4 PH of Ti-6Al-4V met hoë herhaalbaarheid sny. Vyf-as masjiene skep komplekse geometrieë in een opstelling. Dit sny foute van veelvuldige klampe. Die proses ondersteun skroefdraadgate, deuvelpenliggings en laerholtes wat ander metodes nie kan ewenaar nie.
Bereikbare Toleransies en Oppervlakafwerkings
Hier is 'n kykie na wat CNC-bewerking vir robotonderdele bereik:
| Bewerking / Kenmerk | Bereikbare Toleransie / Oppervlakafwerking |
| Algemene freeswerk | ± 0.01 mm |
| Presisiedraaiwerk en vyf-as werk | ±0.005 mm of stywer |
| Laersitplekke en seëlvlakke | Ra 0.4–0.8 oppervlakruheid |
| Kritieke robotkenmerke (met lineêre skale en in-masjien-peiling) | ±0.002–0.005 mm |
| Servomotor- en enkodeerderbehuisings (konsentrisiteit) | ≤0.01 mm TIR |
| Harmoniese-aangedrewe buigsame spline dunwandige rondheid | ≤ 0.005 mm |
| Verminder terugslag | ≤1 boogminuut |
| GD&T silindrisiteit-oproep | ⌭0.004 mm |
| GD&T konsentrisiteitsoproep | ◎0.005 mm |
| Herhaalbare beweging — chirurgiese robotte | ≤ 0.01 mm |
| Volumeproduksie kritieke dimensies | Cpk ≥ 1.33 met monsterneming tot AQL 1.0 |
Standaard oppervlakruheid vir plat oppervlaktes is 63 mikroduim. Geboë oppervlaktes is 125 mikroduim of beter. Ligte kraalstraling verbeter kosmetiese oppervlaktes. Algemene GD&T-kontroles soos ware posisie, platheid en loodregheid is van toepassing. Die presisie van CNC-bewerking ondersteun die akkuraatheid wat robotstelsels vereis.
Vir volumeproduksie kombineer NOBLE (’n toonaangewende vervaardiger in China) CNC-bewerking vir hoëpresisie-komponente met ander vervaardigingsprosesse om koste te beheer. Hul vervaardigingskundigheid help kliënte om vinnig van prototipe na massaproduksie oor te skakel. Hierdie geïntegreerde benadering is sentraal tot moderne vervaardiging vir robotika.
Vervaardigingsprosesse vir vloeistofhanteringsrobotonderdele
Vloeistofhanteringsrobotonderdele benodig spesiale sorg. Hierdie komponente raak vloeistowwe, moet dig seël en korrosie weerstaan. Twee sleutelvervaardigingsprosesse hanteer hierdie behoeftes: lasersny met sweiswerk, en oorgieting vir seëls. Die keuse van die regte vervaardigingsprosesse vir vloeistofhanteringsrobotonderdele beïnvloed direk hoe goed die finale montering in werklike gebruik presteer.
Lasersny en -sweiswerk vir vloeistofpaaie
Vloeistofpaaie moet glad en lekvry wees. Lasersny en -buiging skep presiese kanale in plaatmetaal. Die laser gee skoon rande sonder brame. Sweiswerk verbind afdelings sonder om materiaal by te voeg wat residu kan vasvang. Vlekvrye staal weerstaan korrosie van reagense en skoonmaakoplossings hier. Die samestelling bly skoonmaakbaar en chemies veilig. Dit is belangrik vir vloeistofhanteringstelsels wat diagnostiese toetse of geneesmiddelvoorbereiding uitvoer. Hierdie vloeistofhanteringsmasjiene benodig hoë betroubaarheid oor duisende siklusse.
Oorgiet- en insetgietwerk vir seëls en verbindings
Seëls en verbindings gebruik dikwels twee materiale. Oorgieting bind 'n sagte elastomeer op 'n stewige substraat. Die sagte laag skep die seël. Die stewige deel verskaf struktuur en monteerpunte. Invoeggieting plaas 'n voorafgevormde metaal- of plastiekinsetsel in die vorm en spuit dan materiaal daaromheen. Dit gee jou skroefdraadinsetsels, elektriese kontakte of sensorbehuisings met geïntegreerde verseëling. Hierdie vervaardigingsprosesse verminder monteerstappe en verbeter betroubaarheid vir vloeistofhanteringsrobotonderdele wat oor baie siklusse kontaminasievry bly. Vir outomatiese vloeistofhantering is seëlintegriteit van kritieke belang. Dit handhaaf akkuraatheid en voorkom kruiskontaminasie in hoë deursetwerkvloeie.
Sleutelvervaardiging vir Robotika: Inspuiting, Plaatmetaal en Additief
Benewens CNC- en vloeistofhanteringsprosesse, word vervaardiging vir robotika deur nog drie metodes afgerond.
Spuitgietwerk vir hoëvolume plastiekkomponente
Spuitgietwerk is uitstekend wanneer jy duisende identiese plastiekonderdele benodig. Omhulsels, deksels en hakies werk almal goed. Die vooraf gereedskapskoste is hoog, maar die koste per onderdeel daal vinnig met volume. Jy voeg klikpasse, lewende skarniere en monteerbasse direk in die vorm by. Dit bespaar monteringstyd. Ingenieursplastiek soos ABS, polikarbonaat en nylon gee goeie impaksterkte en kosmetiese afwerking. Mediese-graad variante voeg biokompatibiliteit by waar nodig. Hierdie proses ondersteun die volumebehoeftes van robotiese outomatiseringsonderdele.
Plaatmetaalvervaardiging vir onderstelle en ondersteuningsstrukture
Plaatmetaal vorm die ruggraat van baie robotiese stelsels. Lasersny, buig en sweiswerk verander plat metaal in stewige rame. Die proses is vinnig en koste-effektief vir lae tot medium volumes. Jy versterk hoëspanningsareas met knoopplate of gevormde ribbes. Plat panele maak dit maklik om elektronika, bekabeling en sensors te monteer. NOBLE se plaatmetaaldienste sluit in lasersny en buig, dan sweiswerk en afwerking. Dit skep 'n sterk, ligte onderstel vir jou robot.
DMLS en 3D-drukwerk vir komplekse geometrieë en prototipes
Direkte Metaallasersintering (DMLS) en 3D-drukwerk bied ontwerpvryheid wat bewerking nie kan ewenaar nie. Jy druk komplekse interne kanale, organiese vorms en roosterstrukture. Hierdie kenmerke ondersteun konforme verkoeling, ligte gewig en onderdeelkonsolidasie.
Die belangrikste sterkpunt van metaal 3D-drukwerk is die vermoë om onderdele met komplekse en geoptimaliseerde geometrieë te skep. Dit beteken dat dit ideaal is vir die vervaardiging van hoëprestasie-onderdele.
Vir prototipes laat 3D-drukwerk jou toe om vinnig te itereer sonder gereedskapvertragings. Jy toets pasvorm, funksie en montering voor produksiegereedskap. Vir eindgebruiksonderdele verminder DMLS die aantal komponente in 'n montering. Verskeie bewerkte onderdele kombineer in een gedrukte stuk wat sterker en ligter is. Dit pas by tendense in moderne vervaardiging vir robotika, waar kompleksiteit nie koste verhoog nie. Die presisie van DMLS ondersteun die akkuraatheid wat deur gevorderde robotstelsels vereis word. Hierdie additiewe metodes is noodsaaklike gereedskap in die vervaardiging vir die robotika-landskap.
Materiaal vir Sorgrobotkomponente
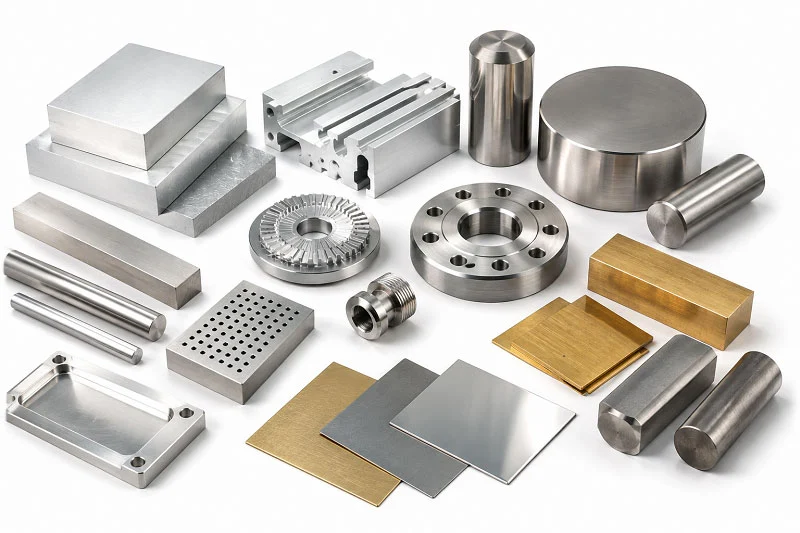
Die keuse van die regte materiaal vir jou sorgrobotkomponente beïnvloed alles wat volgende kom. Dit verander hoe lank onderdele hou, hoe goed hulle chemikalieë hanteer, en hoeveel jy spandeer. Sommige onderdele moet baie sterk wees. Ander benodig lae wrywing of moet veilig wees vir die liggaam. Kom ons kyk na die hoofmateriaalfamilies en waar elkeen die beste werk.
Onderdele vir vloeistofhanteringsrobotte: Materiaalkeuses
Vloeistofhanteringsrobotonderdele het 'n streng stel eise. Hulle raak reagense, oplosmiddels en biologiese monsters aan. Hulle moet korrosie weerstaan. Hulle mag nie chemikalieë in vloeistowwe lek nie. En hulle benodig dikwels lae wrywing sodat vloeistowwe glad vloei. Drie materiaalfamilies is toonaangewend in hierdie area: PTFE, PEEK en 316L vlekvrye staal. Elkeen bring verskillende sterk punte.
Vlekvrye staal vir korrosiebestandheid in vloeistofkontak
316L vlekvrye staal is bekend vir sy korrosiebestandheid. Die molibdeeninhoud beskerm teen chloriede, soute en industriële chemikalieë. Dit kan bleikmiddel, perasynsuur en verdampte waterstofperoksied hanteer sonder om af te breek. Dit maak dit 'n topkeuse vir naalde wat liggaamsvloeistowwe raak. Dit werk ook goed vir onderdele wat herhaaldelik gesteriliseer word. Die elastiese modulus is 193 GPa, ongeveer drie keer stywer as aluminium. Daardie styfheid verhoed dat presisienaalddele tydens gebruik buig. Wanneer sanitasiereëls streng is, bied 316L vlekvrye staal betroubare werkverrigting vir vloeistofhanteringsrobotonderdele.
Ingenieursplastiek vir lae-wrywing vloeistofpaaie
PTFE en PEEK bied verskillende voordele vir vloeistofkontak. PTFE weerstaan byna elke chemikalie. Geen algemene laboratoriumreagens breek dit af nie. Die wrywing is baie laag en dit het kleefvrye eienskappe. Dit maak dit ideaal vir seëls, punte en statiese, benatte dele. Die nadeel? PTFE het 'n lae treksterkte, tussen 20 en 35 MPa. Dit vervorm onder druk, dus kan dit nie strukturele laste dra nie. PEEK vul daardie gaping. Dit het 'n hoë treksterkte, ongeveer 90 tot 100 MPa. Dit behou sy vorm onder bestendige druk. PEEK weerstaan die meeste organiese en watergebaseerde vloeistowwe, hoewel sterk swaelsuur en sommige halogene dit kan beskadig. Vir bewegende dele wat streng toleransies benodig, werk PEEK goed. Vir chemiese afleweringstelsels en seëls wat aan harde reagense blootgestel word, is PTFE die veiliger keuse. Hierdie twee plastieksoorte werk saam in vloeistofhanteringstelsels waar chemiese veiligheid en meganiese sterkte albei saak maak.
Hier is 'n vinnige vergelyking van hierdie drie materiale vir vloeistofhanteringsrobotonderdele:
| materiaal | Korrosie / Chemiese Weerstand | Wrywing- en kleefvrye eienskappe | Meganiese sterkte | Beste gebruik in vloeistofhanteringsrobotte |
| PTFE | Weerstaan byna alle chemikalieë; geen algemene laboratoriumreagens breek dit af nie | Baie lae wrywing en kleefvrye | Lae treksterkte (20–35 MPa); vervorm onder druk | Chemiese afleweringstelsels, seëls en punte wat blootgestel is aan aggressiewe reagense |
| LOER | Weerstaan die meeste organiese en watergebaseerde vloeistowwe; beskadig deur sterk swaelsuur en sommige halogene | Goed vir bewegende dele wat noue toleransies benodig | Hoë treksterkte (90–100 MPa); behou vorm onder bestendige druk | Strukturele robotarms, posisioneringstoebehore en bewegende dele met hoë lading |
| 316L vlekvrye staal | Uitstekende korrosiebestandheid; molibdeen beskerm teen chloriede, soute en industriële chemikalieë | Nie bekend vir lae wrywing nie | Elastiese modulus 193 GPa (ongeveer 3× stywer as aluminium) | Naalde wat liggaamsvloeistowwe, dele wat sterilisasie ondergaan, raak |
Hoësterktemetale: 17‑4 PH en Ti‑6Al‑4V
Wanneer jou robot metaalonderdele benodig wat swaar laste dra of slytasie weerstaan, kom twee legerings by jou op: vlekvrye staal 17-4 PH en titanium Ti-6Al-4V. Beide werk goed met CNC-bewerking en DMLS. Beide bied uitstekende korrosiebestandheid. Maar hulle verskil in sterkte, hardheid en bewerkbaarheid.
Meganiese Eienskappe en Bewerkbaarheid
Vlekvrye staal 17-4 PH lewer indrukwekkende syfers. In die H900-toestand bereik die uiteindelike treksterkte 1275 MPa. Die vloeigrens bereik 1060 MPa. Die buigsterkte styg tot 1380 MPa. Die elastiese modulus is 200 GPa. Die hardheid meet 38 HRC. Die verlenging by breek is 10 persent. Die digtheid is 7.75 g/cm³. Soos bewerk, kom die oppervlakruheid uit by Ra 1.0 µm. Hierdie eienskappe maak 17-4 PH 'n sterk kandidaat vir strukturele rame, verbindings en monterings in sorgrobotkomponente.
Ti-6Al-4V bied 'n ander profiel. Die uiteindelike treksterkte wissel van 936 tot 1014 MPa, afhangende van die oriëntasie en ligging. Die rekbaarheid wissel ook. Wanneer dit loodreg op die afsettingslae getoets word, is die rekbaarheid 14 tot 21 persent. Parallel met die lae daal dit tot 6 tot 11 persent. Die elastiese modulus is 110 GPa. Die hardheid val tussen 302 en 340 HB in gegloeide staafvorm. Die maksimum dienstemperatuur bereik 315°C. Die beta-transus is ongeveer 999°C.
Bewerkbaarheid skei hierdie twee legerings. 17-4 PH bewerk goed met die regte benadering. Gebruik skerp, meerlaagse TiAlN- of PVD-bedekte karbiedgereedskap met positiewe hellinghoeke. Dit verminder snykragte. Keramiek-bedekte insetsels werk goed vir draaiwerk, veral in die H900-toestand. Hulle versprei hitte en verleng die gereedskap se lewensduur. Handhaaf bestendige toevoere en snelhede om werkverharding te vermy. Voldoende verkoeling behou dimensionele akkuraatheid. Die H900 piekhardheidstoestand maak bewerking moeiliker. Gereedskapslytasie versnel as parameters gly.
Ti-6Al-4V is moeiliker om te bewerk. Die termiese geleidingsvermoë daarvan is slegs 6.7 W/m·K. Dit is ongeveer 25 keer laer as 6061 aluminium en ses keer laer as 4140 staal. Hitte konsentreer by die snykant. Opgeboude snykant vorm. Werkverharding vind plaas. Ruwe snelhede moet begin by 80 tot 120 SFM (24 tot 37 m/min). Koelmiddeldruk moet 500 psi (35 bar) oorskry. Spaanlading moet op of bo 0.002 duim/tand (0.05 mm/tand) bly. Hierdie parameters voorkom werkverharding en hou die sny stabiel.
Oppervlakbehandelings vir slytasie en korrosie
Oppervlakbehandelings verleng die lewensduur van metaalonderdele. Die regte keuse hang af van die toepassing. Hier is 'n gids:
| Vereiste | Aanbevole oppervlakbehandeling |
| Hoë slytasie / moegheid | Skotstraling gekombineer met PVD- of DLC-laag |
| Buitelug / korrosieblootstelling | Poeierbedekking plus anodisering of passivering |
| Kosmetiese en liggewigbehoeftes | anodisatieproces |
| Voedsel- of farmaseutiese kontak | Passivering of elektropolering |
| Hoë-hitte gebiede | Harde chroom of keramieklaag |
Passivering gebruik salpetersuur of sitroensuur. Dit verwyder vry yster en vorm 'n passiewe chroomoksiedlaag. Dit lewer uitstekende korrosiebestandheid. Dit is geskik vir voedselgraadrobotte, mediese kobotte, buite-eenhede en verbindings. Anodisering (Tipe II en III) werk op aluminium-ekstrusies en gebuigde of gestempelde onderdele. Dit skep 'n harde, slytasiebestande oksiedlaag. Voordele sluit in korrosiebestandheid, elektriese isolasie en estetiese kleuropsies. Dit pas by onderstelspore, behuisings, hakies, sensormonterings en arms. PVD- en CVD-bedekkings soos TiN, TiAlN en DLC word toegepas op ratte, skagte en glyoppervlaktes. Hulle is uiters hard (2 000–3 000 HV), het lae wrywing en weerstaan slytasie. Rattaande, laertydskrifte, glyverbindings en eindeffektore trek die meeste voordeel.
In die veld van mediese toestelle voldoen oppervlakbehandelings aan streng vereistes vir biokompatibiliteit en korrosiebestandheid. Anodisering van inplantings vorm 'n aluminiumoksiedfilm met goeie biokompatibiliteit. Dit verminder nadelige reaksies met menslike weefsel. Mikroboogoksidasie produseer keramieklaaglae met uitstekende slytasieweerstand en biokompatibiliteit. Dit is geskik vir mediese toestelle soos kunsmatige gewrigte.
Ingenieursplastiek vir omhulsels en strukturele komponente
Nie elke onderdeel benodig metaal nie. Omhulsels, deksels en hakies werk dikwels beter in ingenieursplastiek. Hierdie materiale verminder gewig, weerstaan impak en bied kosmetiese buigsaamheid. Hulle kos ook minder as bewerkte metaal teen volume.
ABS, Polikarbonaat en Nylon: Impaksterkte en Kosmetiese Afwerking
ABS is die werkesel. Dit bied goeie impaksterkte en verdra verf, tekstuur en kleur goed. Polikarbonaat bied uitstekende impakweerstand. Dit hanteer ook hoër temperature. Nylon bied uitstekende slytasieweerstand en chemiese weerstand. Dit werk goed vir ratte, laers en strukturele knippies. Elke plastiek het 'n plek in robotontwerp. ABS is geskik vir kosmetiese deksels en behuisings. Polikarbonaat pas by onderdele wat helderheid of hoë impaksterkte benodig. Nylon hanteer bewegende dele wat vryf of gly.
Voedselgraad- en mediesegraadvariante
Standaardplastiek voldoen moontlik nie aan veiligheidsreëls nie. Voedselgraad- en mediesegraadvariante vul daardie gaping. Hierdie materiale slaag biokompatibiliteitstoetse. Hulle weerstaan herhaalde skoonmaak. Hulle loog nie skadelike chemikalieë uit nie. Mediesegraad ABS en polikarbonaat is algemeen in sorgrobotkomponente wat pasiënte raak of in steriele velde sit. Voedselgraadnylon werk in vloeistofhanteringsmasjiene wat medisyne voorberei of monsters hanteer. Kontroleer altyd die materiaalsertifikaat. Dit moet voldoening aan ISO 10993- of FDA-voedselkontakreëls bevestig.
Ontwerpoorwegings vir Sorgrobotkomponente
Vervaardigingsbeperkings en Onderdeelgeometrie
Konsephoeke, Wanddikte en Ondersnydings
Trekhoeke is belangrik vir gevormde onderdele. Hulle help onderdele om sonder skraapmerke uit die vorm te kom. Nylon benodig geen minimum trek nie, maar een graad werk die beste. Polikarbonaat benodig ten minste 1.5 grade, en twee grade is beter. Getekstureerde oppervlaktes benodig meer trek omdat tekstuur klein ondersnydings maak. 'n Goeie reël is om 1.5 grade trek by te voeg vir elke 0.001 duim tekstuurdiepte.
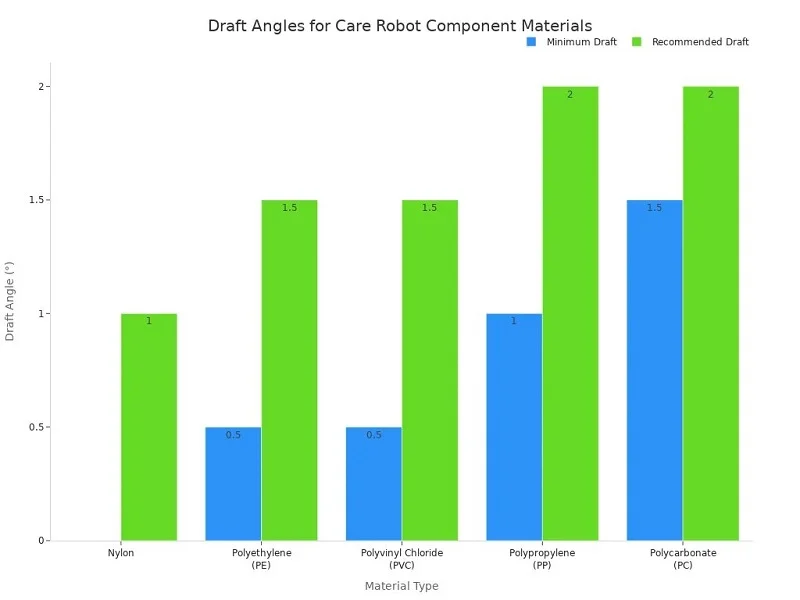
Wanddikte verander met hoe diep 'n kenmerk is. 'n Kenmerk van 0.25 duim diep benodig 0.040 duim muur en 0.5 grade diepgang. Met 'n diepte van twee duim benodig jy meer as 0.100 duim muur en twee grade. Rond alle rande af met binneste filette wat minstens 0.5 keer die wanddikte is. Buiteste filette moet 1.5 keer die wanddikte bereik.
Optimalisering vir CNC, spuitgietwerk of plaatmetaal
Elke proses het sy eie reëls. CNC hanteer nou toleransies sonder trekhoeke. Spuitgietwerk benodig trek en egalige mure. Plaatmetaal werk die beste met eenvoudige buigings en bestendige radiusse. Kies jou proses vroegtydig. Daardie keuse vorm jou geometrie en bespaar later herontwerptyd.
Monteer- en aansluitingsmetodes
Bevestigingsmiddels, sweiswerk en kleefbinding
Bevestigingsmiddels maak dit maklik om dit uitmekaar te haal. Sweising skep permanente, sterk verbindings. Kleefbinding versprei spanning oor 'n wyer area. Elke metode pas verskillende versorgingsrobotkomponente. Gebruik bevestigingsmiddels waar jy onderdele vir diens moet bereik. Sweis strukturele rame wat nooit uitmekaar kom nie.
Modulêre Ontwerp vir Diensbaarheid
Modulêre ontwerp hou slytasie en kontaminasie op een plek. Jy kan 'n bewegingselement vervang sonder om aan die raam te raak. Standaard bevestigingsmiddels en verbindings verkort hersteltyd. Toetspunte en foutkodes lei diensbesluite sonder raaiwerk. As 'n laekoste-slytonderdeel jou dwing om 'n hoëwaarde-samestelling te verwyder, is die ontwerp nie bruikbaar genoeg nie.
Koste-optimalisering en Materiaalkeuse
Balansering van materiaalkoste met prestasiebehoeftes
Liggewig-komposiete verminder gewig en energieverbruik. Hoësterkte-legerings soos titanium en aluminium hanteer lasdraende take. Gevorderde polimere werk vir omhulsels en nie-strukturele onderdele. Hibriede stelsels kombineer metale vir hoëspanningsareas met komposiete vir gewigsensitiewe afdelings. Streeksvraag maak ook saak. Asiatiese markte stel koste eerste, terwyl Noord-Amerikaanse markte op prestasie fokus.
Minimalisering van afval met naby-netto-vormprosesse
Prosesse met amper finale vorm verminder afval. DMLS en 3D-drukwerk bou onderdele naby die finale vorm. Dit verminder materiaalvermorsing en bewerkingstyd. Ontwerp vir vervaardigbaarheidsbeginsels lei hierdie keuses. Dit help jou om streng toleransies met produksiekoste te balanseer. Goeie ontwerp handhaaf streng toleransies waar dit saak maak en ontspan dit elders.
Pasgemaakte teenoor kant-en-klare sorgrobotkomponente
Vir elke komponent van die sorgrobot het jy 'n keuse om te maak. Ontwerp jy 'n pasgemaakte onderdeel? Of kies jy 'n gereedgemaakte opsie? Jou tydlyn, begroting en finale prestasie hang alles van hierdie antwoord af.
Wanneer om Pasgemaakte Vervaardiging te Kies
Unieke geometrieë, eie ontwerpe of streng toleransies
Sommige onderdele is net nie in enige katalogus nie. Miskien benodig jou robotarm 'n spesiale monteerbeugel. Miskien het jou eindeffektor 'n vorm waarin geen standaardonderdeel kan pas nie. Miskien benodig jy streng toleransies vir 'n sleutelverbinding - plus of minus 0.005 mm wat standaardlaers nie kan belowe nie. Pasgemaakte vervaardiging is jou enigste opsie in hierdie gevalle. Pasgemaakte presisieonderdele laat jou toe om elke dimensie en materiaal te beheer. Jy kry presies wat jou ontwerp vereis. Pasgemaakte vervaardiging hou ook jou intellektuele eiendom veilig. Kant-en-klare onderdele sal jou ontwerpbenadering aan mededingers wys. Pasgemaakte onderdele hou jou idees binne jou eie maatskappy beskerm.
Hoëvolumeproduksie met toegewyde gereedskap
Volume verander die wiskunde in 'n groot mate. Vir lae volumes werk CNC-bewerking goed. Maatskappye soos NOBLE bied hierdie dienste aan vir prototipering. Maar sodra jy duisende identiese sorgrobotkomponente benodig, verander spuitgietwerk die kosteprentjie. Voorafgereedskap kos baie. Koste per onderdeel daal vinnig op skaal. Toegewyde gereedskap betaal homself oor tyd terug. Elke onderdeel kom dieselfde uit. Daardie konsekwentheid is belangrik vir veiligheidskritieke sorgrobotkomponente wat elke siklus op dieselfde manier moet werk.
Gebruik van standaardkomponente vir vinniger ontwikkeling
Laers, Bevestigingsmiddels en Sensorbehuisings
Standaardkomponente bespaar maande se ontwikkelingstyd. Laers, bevestigingsmiddels en sensorbehuisings kom reeds in duisende groottes voor. Jy kies een uit 'n katalogus. Sensorlaers gee vandag intydse data oor las en slytasie. 'n Groot motorvervaardiger het 'n daling van 25% in onderhoudskoste gesien nadat sensorlaers bygevoeg is. SKF- en Schaeffler-ontplooiings verminder stilstandtyd met tot 30%. Daardie data help jou om slimmer sorgrobotkomponente te bou. Konfigureerbare gereedskapskyfkomponente verminder ingenieurspoging. Standaardlaers en -asse verwyder gereedskapskoste heeltemal. Hulle laat jou toe om vinnig te toets en te itereer tydens prototipering.
Vermindering van Leidtyd en Aanvanklike Belegging
Leweringstyd maak saak wanneer jy na die mark jaag. 'n Kant-en-klare laer word binne dae verskeep. 'n Pasgemaakte komponent neem weke of maande. Jy bespaar ontwerptyd, gereedskapwagtyd en toetssiklusse. Jou voorafbelegging bly laer. Jy loods 'n minimum lewensvatbare robot, toets dit in die veld en gradeer later op. Kant-en-klare onderdele gebruik bewese ontwerpe wat ander reeds gevalideer het. Dit verlaag jou tegniese risiko baie.
Balansering van prestasie, levertyd en begroting
Besluitmatriks vir Hibriede Benaderings
Mees suksesvolle robotte gebruik 'n slim mengsel. Kritieke strukturele onderdele kan pasgemaak wees. Laers en bevestigingsmiddels bly gereed vir gebruik . Hierdie hibriede benadering gee jou die beste van beide wêrelde. Jy kry pasgemaakte presisie waar akkuraatheid die belangrikste is. Jy kry gereed vir gebruik- besparings waar standaardonderdele goed werk. 'n Eenvoudige besluitnemingsmatriks help jou om te kies:
- Indien die onderdeel eie ontwerp of behoeftes het streng toleransies, gaan pasgemaak
- As die onderdeel 'n standaardgrootte en -funksie is, gaan van die rak af
Daardie balans hou jou begroting onder beheer. NOBLE se dienste ondersteun hierdie hibriede benadering goed. Hul Smart Manufacturing-afdeling bied pasgemaakte spuitgietwerk tesame met standaard plaatmetaalvervaardiging. Jy ontwikkel jou pasgemaakte komponente en standaardonderdele onder een dak.
Validering van standaardonderdele vir las- en veiligheidsvereistes
’n Standaardlaer mag dalk op papier reg lyk. Jy moet dit vir jou spesifieke lastoestande valideer. Kontroleer die gegradeerde las, spoedlimiet en temperatuurreeks. Voer ’n veiligheidsfaktoranalise vir jou toepassing uit. Maak seker dat die onderdeel aan ISO 13485 of IEC 60601 voldoen as dit in ’n mediese robot gaan. Moet nooit aanvaar dat ’n katalogusonderdeel aan jou behoeftes voldoen net omdat dit fisies pas nie. Toets dit onder werklike bedryfstoestande. As dit slaag, bespaar jy tyd en geld. As dit faal, herontwerp en gaan op maat. Daardie balans – op maat waar dit saak maak, van die rak af waar dit nie saak maak nie – gee jou die vinnigste pad na ’n betroubare sorgrobot.
Werk met NOBLE vir Care Robot-komponente

Volledige metaal- en plastiekverwerking
CNC, spuitgietwerk en plaatmetaalwerk
NOBLE sorg vir beide metaal- en plastiekversorgingsrobotkomponente op een plek. Hul CNC-bewerking gee jou die nou toleransies wat jou verbindings en monterings benodig. Spuitgietwerk hanteer jou omhulsel- en dekselbehoeftes wanneer jy baie onderdele maak. Plaatmetaalwerk bou sterk onderstelle en ondersteuningsrame. Jy hoef nie drie verskillende verskaffers te bestuur of na vermiste onderdele te soek nie. Een span bestuur die hele bouwerk.
Oorvorming en DMLS vir komplekse samestellings
Sommige onderdele benodig meer as een metode. Oorgieting heg sagte seëls aan stewige verbindings. DMLS druk komplekse metaalvorms wat masjinering nie kan maak nie. NOBLE gebruik hierdie metodes saam met hul hoofdienste. Dit beteken dat jou multi-materiaal samestelling as een voltooide eenheid aankom. Jy vermy die koördineringsprobleme en die verskepingsvertragings.
Gehaltesertifisering: ISO 9001:2015 en ISO 13485:2016
Streng Gehaltebestuur vir Veilige, Betroubare Komponente
NOBLE het ISO 9001:2015 en ISO 13485:2016. Die eerste een dek algemene kwaliteitsbestuur. Die tweede een is direk van toepassing op mediese toestelle. Hierdie kwaliteitsertifisering is belangrik wanneer jou sorgrobot pasiënte raak. Elke proses volg geskrewe prosedures. Elke onderdeel voldoen aan dieselfde standaard, bondel na bondel.
Naspeurbaarheid en Dokumentasie vir Oudits
Oudits verloop gladder wanneer jou verskaffer goeie rekords hou. NOBLE verskaf voldoenings- en naspeurbaarheidsdokumentasie as deel van hul kwaliteitsdienste. Hulle hanteer ook PPAP- en APQP-papierwerk. Jy kry die materiaalsertifikate, inspeksieverslae en prosesrekords wat jy benodig. Daardie papierspoor beskerm jou tydens regulatoriese hersienings.
Voldiensondersteuning van ontwerp tot montering
Ingenieursoorsig vir DFM en DFA
Goeie ontwerp vir vervaardigbaarheid begin vroeg. NOBLE se ingenieurspan kontroleer jou tekeninge voordat hulle metaal sny. Hulle wys kenmerke uit wat koste verhoog of defekte veroorsaak. Hul CAE-samewerking dek toleransie-opstapelings en monteringskontroles. Jy vind probleme op die skerm, nie op die produksievloer nie.
Prototipering, Produksie en Finale Integrasie Onder Een Dak
NOBLE help jou van die eerste idee tot die finale bou. Hul ingenieursdienste sluit in produk- en stelselontwerp, 3D-modellering en digitale tweelinge. Aan die vervaardigingskant hanteer hulle CNC-programmering, gereedskap, toebehore en prosesbeplanning. Gehaltedienste voeg CMM-programmering, skandering en metrologie by. Hierdie voldiensmodel hou jou robotikaprojek aan die gang. Jy kry een vennoot vir prototipering, produksie en integrasie. Dit bespaar tyd en hou jou robotstelsels konsekwent van begin tot einde.
Die keuse van metodes en materiale vir sorgrobotkomponente beteken om veiligheid, presisie, duursaamheid en koste te balanseer. Geen enkele antwoord werk vir elke onderdeel nie. 'n Mengsel van beide benaderings werk gewoonlik die beste. Kies pasgemaakte vir kritieke verbindings en strukturele rame waar nou toleransies saak maak. Kies gereedgemaakte laers, bevestigingsmiddels en sensorbehuisings om tyd en geld te bespaar. Hierdie mengsel gee jou presisie waar dit saak maak en besparings waar dit nie saak maak nie. Jy verminder ook leweringstyd en verlaag jou voorafkoste. Gereed om vorentoe te beweeg? Praat met NOBLE se ingenieurs vir 'n ontwerpoorsig. Hulle sal jou help om pasgemaakte werk met gereedgemaakte opsies te balanseer. Versoek vandag 'n kwotasie en kry jou sorgrobotkomponente reg gebou.
Gereelde vrae oor versorgingsrobotkomponente
Watter toleransies benodig sorgrobotkomponente vir bewegende gewrigte?
Gewrigspresisie beheer hoe akkuraat die robot is. Die meeste gewrigte benodig toleransies van plus of minus 0.01 mm, wat IT5- of IT6-graad is. Oppervlakafwerking moet onder Ra 0.8 mikrometer wees. Vyf-as-bewerking kan plus of minus 0.005 tot 0.01 mm hou. Laerborings gebruik H6- of H7-passings. Hierdie getalle hou beweging glad en herhaalbaar.
Watter metale werk die beste vir strukturele sorgrobotkomponente?
Vlekvrye staal 17-4 PH en Ti-6Al-4V is die beste keuses. In die H900-toestand bereik 17-4 PH 'n uiterste treksterkte van 1275 MPa en 'n hardheid van 38 HRC. Ti-6Al-4V het 'n laer elastiese modulus van 110 GPa en 'n maksimum dienstemperatuur van 315°C. Beide werk goed met CNC-bewerking en DMLS.
Waarom is biokompatibiliteit belangrik vir sorgrobotkomponente?
Enige deel wat aan 'n pasiënt raak, mag nie slegte reaksies veroorsaak nie. Vlekvrye staal 17-4 PH en Ti-6Al-4V slaag albei biokompatibiliteitstoetse. Hulle oorleef ook herhaalde sterilisasie sonder om swakker te word. Mediese-graad plastiek soos ABS en polikarbonaat doen dieselfde werk vir omhulsels en deksels.
Wanneer moet ek spuitgietwerk bo CNC-bewerking kies?
Volume bepaal dit. CNC-bewerking werk goed vir prototipes en lae lopies. Spuitgietwerk wen sodra jy duisende identiese plastiekonderdele benodig. Gereedskap kos baie vooraf, maar die koste per onderdeel daal vinnig op skaal. Jy kry ook klikpasse en monteerbase wat direk in die vorm ingebou is.
Wat maak vloeistofhanteringsrobotonderdele anders as ander komponente?
Hierdie dele raak vloeistowwe aan, daarom moet hulle dig seël en korrosie weerstaan. PTFE hanteer byna elke chemikalie, maar het lae treksterkte. PEEK behou sy vorm onder druk. Vlekvrye staal 316L weerstaan chloriede en soute. Lasersweising en oorgieting hou vloeistofpaaie skoon en lekvry.
Hoe weet ek of 'n standaardonderdeel veilig sal werk?
Moet nooit aanvaar dat 'n katalogusonderdeel aan jou behoeftes voldoen net omdat dit pas nie. Kontroleer die nominale lading, spoedlimiet en temperatuurreeks. Voer 'n veiligheidsfaktoranalise vir jou toepassing uit. Bevestig dat dit aan ISO 13485 of IEC 60601 voldoen as dit in 'n mediese robot gaan. Toets dit onder werklike toestande.
Watter sertifikate moet 'n verskaffer van sorgrobotkomponente besit?
Soek vir ISO 9001:2015 en ISO 13485:2016. Die eerste dek algemene kwaliteitsbestuur. Die tweede is direk van toepassing op mediese toestelle. Saam beteken hulle geskrewe prosedures, bondel-tot-bondel-konsekwentheid en die naspeurbaarheidsdokumentasie wat jy tydens regulatoriese oudits benodig.
Kan een verskaffer beide pasgemaakte en standaard sorgrobotkomponente hanteer?
Ja, en dit bespaar tyd. 'n Hibriede benadering werk die beste: pasgemaakte vervaardiging vir kritieke verbindings en rame, kant-en-klare laers en bevestigingsmiddels oral elders. NOBLE ondersteun dit onder een dak met CNC, spuitgietwerk, plaatmetaal, oorgietwerk en DMLS. Jy vermy die jongleren van verskeie verskaffers.






