
Inleiding tot Messing Vakuumgietwerk
Koper is 'n algemene legering wat uit koper en sink bestaan. Dit is maklik om te bewerk, bied goeie korrosiebestandheid en het 'n dekoratiewe voorkoms. Dit is egter baie moeiliker om dit te giet om 'n foutlose afwerking te verkry as wat dit lyk. Lug kan in die materiaal vasgevang word, wat lei tot die vorming van oksiede en die voorkoms van porositeit. Onderdele wat op hierdie manier vervaardig word, het swak oppervlakkwaliteit en kan selfs strukturele defekte toon.
Vakuumgiettegnologie vir koper los hierdie probleme op. Hierdie proses verwyder lug uit die vorm voor gieting, wat die metaal toelaat om die holte heeltemal te vul – sonder enige oorblywende gas of oppervlakdefekte – en lei tot digte, gladde oppervlakonderdele. Dit is ewe belangrik vir beide funksionele prototipes en dekoratiewe komponente.
Vakuumgieting van koper word ook gebruik vir koperprototipegieting—die produksie van enkele stukke of klein hoeveelhede wat dimensionele akkuraatheid en oppervlakkwaliteit vereis voordat 'n besluit geneem word om in 'n produksievorm te belê. Vakuumtegnologie elimineer onsekerhede tydens die gietproses.
Wat is kopervakuumgieting?
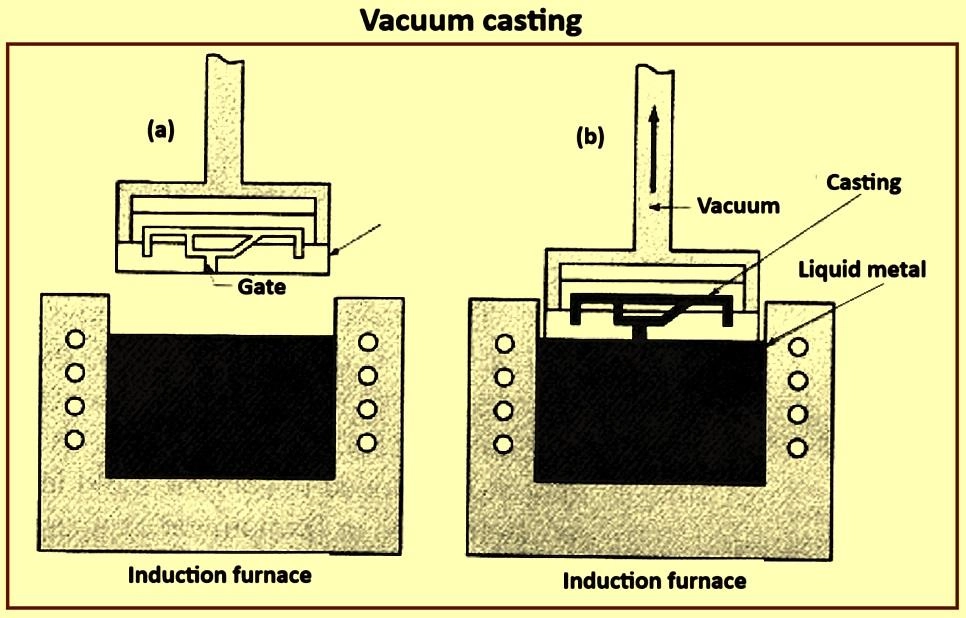
Die operateur plaas die vorm in 'n verseëlde kamer, verwyder die lug daaruit en spuit dan gesmelte koper in. Die vakuum trek die metaal in elke hoek van die vormholte en laat geen oorblywende gas agter wat borrels kan veroorsaak nie.
Tradisionele gietwerk maak staat op swaartekrag en die metaal se eie druk om lug deur ventilasiegate te verdryf. Hierdie metode is nie onfeilbaar nie: ventilasiegate kan verstop raak, wat lugpockets skep wat porositeit in die gietwerk tot gevolg het. In teenstelling hiermee verwyder vakuum-messinggietwerk lug heeltemal, wat die metaal toelaat om die vormholte skoon en volledig te vul.
Hoe Vakuum die Kwaliteit van Messinggiet verbeter
- Verminder luginsluiting. Geen lug beteken geen borrels nie. Hoër metaaldigtheid.
- Verbeter vormvulling. Vakuum trek metaal in dunwandige dele. Besonderhede wat nie in swaartekraggietwerk gevul kan word nie, kan volledig gereproduseer word.
- Verminder porositeit. Gasporositeit word uitgeskakel. Krimpporositeit bestaan steeds, maar kan deur die hek en stygbuis beheer word.
- Beter reproduksie van fyn besonderhede. Skerp kante, oppervlakteksture en komplekse patrone kan almal akkuraat gereproduseer word. Die metaal vul elke hoek van die vormholte.
- Meer konsekwente gietresultate. Alle veranderlikes word beheer. Vakuumvlak, vormtemperatuur en metaaltemperatuur word op konstante vlakke gehandhaaf. Gietkwaliteit is herhaalbaar.
Waarom koper vir vakuumgiet gebruik word?
Messing is 'n materiaal wat goed geskik is vir die gietproses van messing. Die eienskappe daarvan stem ooreen met die voordele van vakuumverwerking.
- Goeie weerstand teen korrosie. Koper roes nie. Alhoewel 'n oksiedlaag kan vorm, is die korrosietempo laag. Dit kan erosie in buitelug- en mariene omgewings weerstaan.
- Aantreklike voorkoms. Die goue glans is hoogs dekoratief. Wanneer dit gepoleer word, verkry dit 'n hoë glans, wat dit 'n premium voorkoms gee.
- Uitstekende bewerkbaarheid. Messing is maklik om te bewerk. Die bewerking van skroefdrade, gate en presisie-oppervlaktes is eenvoudig. Messing prototipe gietstukke kan aan streng toleransievereistes voldoen met minimale gereedskapslytasie.
- Goeie sterkte-tot-gewig-verhouding. Alhoewel koper nie die ligste materiaal is nie, is die sterkte daarvan voldoende om aan die eise van pyptoebehore, kleppe en dekoratiewe hardeware te voldoen.
- Premium voorkoms en gevoel. Die gewig en voorkoms daarvan gee 'n gevoel van gehalte. Koper word dikwels gebruik vir sigbare komponente in verbruikersprodukte.
Vakuumgieting van koper kombineer die materiaal se voordele met 'n proses wat defekte uitskakel. Onderdele beskik oor 'n goeie struktuur en gladde oppervlaktes, en die koste bly binne 'n aanvaarbare reeks vir klein- tot mediumvolumeproduksie. Dit is waar die waarde daarvan lê.
Hoe werk kopervakuumgieting?
Stap 1: Skep die Meesterpatroon
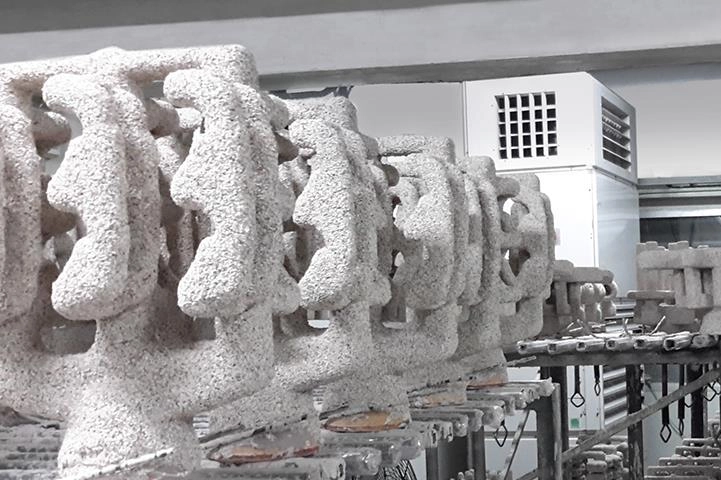
Die meestervorm definieer die vorm van die onderdeel. Daar is vier metodes om 'n meestervorm te skep. CNC-bewerking sny die meestervorm uit soliede materiaal. Dit bied hoë presisie en goeie oppervlakafwerking. SLA 3D-drukwerk gebruik vloeibare hars. Dit produseer gladde oppervlaktes en fyn besonderhede, en maak vinnige prototipering moontlik. SLS-drukwerk gebruik poeiermateriale. Dit bied hoër sterkte as SLA en is geskik vir funksionele toetsmonsters.
Bestaande produksieonderdele kan as meestervorms dien. Indien 'n gereedgemaakte onderdeel beskikbaar is, kan dit direk as 'n meestervorm gebruik word. Die presisie van die meestervorm is krities. Enige oppervlakdefekte sal na die gietstuk oorgedra word. 'n Growwe meestervorm sal 'n growwe gietstuk lewer, terwyl 'n gepoleerde meestervorm 'n gladde gietstuk sal lewer.
Stap 2: Skimmelvervaardiging
Daar is drie algemene tipes vorms wat in die kopergietproses gebruik word.
- Keramiese verlorewas-gietvorms. Hierdie kan hoë temperature weerstaan en fyn besonderhede reproduseer. Komplekse koperonderdele word tipies met keramiekvorms gegiet.
- Grafietvorms. Hierdie bied goeie termiese stabiliteit, is geskik vir spesifieke toepassings en is goedkoper as keramiekvorms.
- Metaalvorms. Hierdie is geskik vir massaproduksie; hoewel die aanvanklike vormbelegging hoër is, is die koste per eenheid laer.
Die spesifieke keuse hang af van produksievolume, kompleksiteit en koste.
Stap 3: Seleksie en smelt van koperlegering
Die allooi bepaal die eienskappe.
| Messinglegering | eienskappe | Tipiese gebruike |
| C260 Messing | Hoë rekbaarheid | Dekoratiewe dele, gevormde komponente |
| C360 Messing | Uitstekende bewerkbaarheid | Presisie komponente |
| C464 Vlootkoper | korrosiebestandheid | Marine toepassings |
Die beheer van die smelttemperatuur is van kritieke belang. Die smeltpunt van koper is ongeveer 900°C tot 950°C. Sink vervlugtig by laer temperature. Die verlies van sink uit die smelt veroorsaak veranderinge in die legeringsamestelling, wat weer die werkverrigting daarvan beïnvloed. Daarom moet die smelt bedek of onder 'n beheerde atmosfeer verwerk word.
Die konsekwentheid van die legering is krities. Dieselfde grondstowwe moet gebruik word, die smelttemperatuur moet gemonitor word, en aanpassings moet gemaak word gebaseer op sinkverlies. Dit verseker gietstukke met voorspelbare werkverrigting.
Stap 4: Vakuumondersteunde gietwerk
Die operateur plaas die vorm in die vakuumkamer, verwyder die lug en giet of spuit gesmelte koper daarin. Op hierdie punt trek die vakuum die metaal in die vorm in en vul die dunwandige gedeeltes. Komplekse geometrieë word dus gereproduseer.
Stap 5: Verkoeling, Verwydering van Vorm en Afwerking
Nadat die dele afgekoel het, verwyder die operateur die vorm en sny die spuitmond en lopende buis af.
Die spuitstompies word verwyder deur slyp, en die oppervlak word gepoleer om die vereiste oppervlakruheid te verkry. Sandblaas word gebruik om oorblywende vormmateriaal te verwyder. CNC-bewerking word gebruik om presisie-eienskappe te skep. Oppervlakbehandeling bied korrosiebeskerming of 'n dekoratiewe afwerking. Gehalte-inspeksie verifieer afmetings en oppervlakkwaliteit.
Dit is die volledige proses vir vakuumgieting van koper. Elke stap beïnvloed daaropvolgende prosesse. Vakuumtegnologie is die kerndryfkrag, wat die produksie van onderdele moontlik maak wat tradisionele gietmetodes nie kan ewenaar nie.
Messingvakuumgietwerk teenoor ander kopervervaardigingsprosesse
Koper Vakuumgietwerk vs CNC bewerking
| faktor | Vakuum giet | CNC bewerking |
| Materiaalafval | Laer | Hoër |
| Komplekse vorms | Uitstekend | Beperk |
| Oppervlak | Uitstekend | Uitstekend |
| Opstelkoste | Medium | Laagte |
CNC-bewerking begin met 'n soliede blanko. Die snygereedskap verwyder alle materiaal wat nie deel van die werkstuk is nie, wat lei tot aansienlike materiaalvermorsing. Komplekse interne strukture is moeilik om te bewerk. Klemkoste is laag. Die koste per eenheid neem toe met kompleksiteit.
Vakuumgieting van koper gebruik slegs metaal waar dit nodig is, wat lei tot minder materiaalvermorsing. Die bewerking van komplekse vorms is relatief eenvoudig. Die vormkoste is matig. Vir komplekse onderdele is gietwerk meer koste-effektief as om dit vanuit 'n soliede blanko te bewerk.
Koper Vakuumgietwerk vs Belegging beslissende
Hierdie twee prosesse is soortgelyk. Beide gebruik die verlore-was- of verlore-vorm-metode. Beide kan onderdele met ryk detail produseer. Beide is geskik vir kleinskaalproduksie.
Die verskil lê in die vakuumbehandeling. Beleggingsgietwerk maak staat op swaartekrag en ontgassing. Soos die metaal vloei, stoot dit lug vorentoe, terwyl lug in kopervakuumgietwerk verwyder word voor gieting. Gevolglik is die vulling meer deeglik, dunwandige gedeeltes word meer effektief gevul en porositeit is laer.
Metodes vir die voorbereiding van vorms verskil ook. In beleggingsgietwerk word 'n keramiekdop laag vir laag opgebou; in vakuumgietwerk kan keramiek-, grafiet- of metaalvorms gebruik word. Die keuse van die vormtipe hang af van die produksievolume en die spesifieke toepassing.
Koper Vakuumgietwerk vs Die Casting
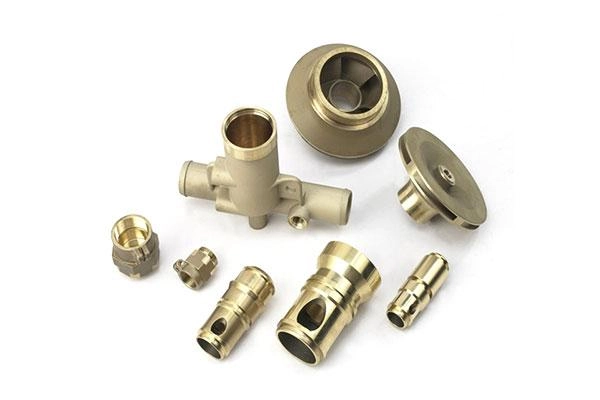
Spuitgietwerk is geskik vir massaproduksie. Vormkoste is hoog—staalvorms kan honderdduisende siklusse weerstaan. Die eenheidskoste is laag, maar die aanvanklike vormkoste is hoog.
Vakuumgieting van koper vereis 'n laer vormbelegging, en keramiekvorms is goedkoper as staalvorms. Hierdie proses is goed geskik vir prototipering en kleinskaalproduksie . Gietstukke met komplekse geometrieë is makliker om te produseer. Alhoewel die koste per eenheid hoër is as dié van spuitgietwerk, is die totale koste vir klein hoeveelhede laer.
Spuitgietwerk is die ideale keuse vir hoëvolumeproduksie. Vakuumgietwerk in koper dien as 'n oorgangsoplossing vir prototipering , toetsing en kleinskaalproduksie. Die spesifieke keuse hang af van die produksievolume en die kompleksiteit van die onderdele.
NOBLE: Jou Vennoot vir Koper Vakuumgiet en Geïntegreerde Vervaardigingsoplossings
NOBLE is 'n vervaardigingsvennoot. Hul besigheid fokus op metaalbewerking en plastiekverwerking. Prototipering en kleinskaalproduksie is hul kundigheidsgebiede. Finale monteringsdienste rond die volle reeks aanbiedinge af.
Die vermoëns daarvan strek oor 'n wye reeks gebiede. Vakuumgieting van koper produseer struktureel komplekse, foutlose komponente. CNC-bewerking maak die produksie van presisie-eienskappe volgens finale toleransievereistes moontlik. Spuitgietwerk hanteer hoëvolume-produksie van plastiekonderdele. Oppervlakbehandelings dien beide beskermende en estetiese funksies. Monteringsdienste integreer komponente in finale produkte.
'n Enkele verskaffer bestuur die hele proses en verseker naatlose koördinering sonder die behoefte aan oordragte.
Gehalteversekering en sertifisering
Ons kwaliteitstelsel is gesertifiseer. ISO 9001:2015 dek 'n algemene kwaliteitsbestuurstelsel, terwyl ISO 13485:2016 die nodige streng vereistes spesifiek vir die vervaardiging van mediese toestelle byvoeg.
Ons verbintenis is ondubbelsinnig. Prosesbeheer verseker herhaalbare resultate. Produkkonsekwentheid beteken dat elke komponent aan die spesifikasievereistes voldoen. Naspeurbaarheid stel ons in staat om grondstowwe deur die hele proses op te spoor, van ontvangs tot versending. Ons voldoen sonder uitsondering aan al ons kliënte se spesifieke vereistes.
Waarom NOBLE kies?
Eenstop-vervaardigingsoplossing. Ingenieursondersteuning van ontwerp tot produksie. Buigsame kleinskaalse vervaardiging. Gehalte-gefokusde produksieprosesse.
Vakuumgieting van koper is deel van 'n groter vermoë. Die proses pas in die volle vervaardigingswerkvloei. Ontwerpondersteuning, prototipering, produksie, afwerking, montering – alles onder een dak. Die kliënt bestuur een verskaffer. Die verskaffer bestuur die res.
Veelgestelde vrae oor kopervakuumgietwerk
Wat is kopervakuumgieting?
'n Metaalgietproses wat vakuumdruk gebruik om gesmelte koper in 'n vormholte te trek. Die vakuum verbeter die vormvulling, verminder luginsluiting en verbeter die oppervlakkwaliteit in vergelyking met konvensionele swaartekraggieting.
Watter tipe vorms word gebruik vir kopervakuumgieting?
Drie algemene opsies bestaan. Keramiek-beleggingsvorms bied uitstekende detailweergawe en hoëtemperatuurweerstand vir komplekse onderdele. Grafietvorms bied goeie termiese stabiliteit vir gespesialiseerde toepassings. Metaalvorms het 'n langer lewensduur en is geskik vir herhaalde produksielopies. Vormkeuse hang af van onderdeelgeometrie, produksievolume, oppervlakvereistes en begroting.
Watter koperlegerings kan in vakuumgietwerk gebruik word?
C260-koper het goeie rekbaarheid vir dekoratiewe en gevormde komponente. C360-koper bied uitstekende bewerkbaarheid vir presisie-onderdele. C464-vlootkoper bied sterk korrosieweerstand vir mariene toepassings. Die keuse hang af van meganiese vereistes, korrosieweerstand, bewerkingsbehoeftes en voorkomsvereistes.
Watter onderdele kan gemaak word met behulp van vakuumgieting van koper?
Industriële komponente soos kleppe, verbindings, meganiese behuisings en toebehore. Motorprototipe-komponente en dekoratiewe onderdele. Verbruikersprodukte soos handvatsels, hardeware en dekoratiewe komponente. Mediese en laboratorium-presisie-instrumentonderdele. Die proses is geskik vir onderdele wat detail en oppervlakkwaliteit vereis.
Is kopervakuumgieting geskik vir prototipes?
Ja. Dit produseer regte metaalonderdele in plaas van plastiekmodelle. Funksionele toetsing is moontlik. Voorkoms en gewig stem ooreen met produksieonderdele. Duur produksiegereedskap word vermy. Toepassings sluit in produkvalidering, ingenieurstoetsing en kliëntdemonstrasies. Dit is 'n kerngebruik van koperprototipe-gietwerk.
Watter oppervlakafwerkings is beskikbaar vir vakuumgietonderdele van koper?
Polering skep 'n helder, weerkaatsende oppervlak. Borselwerk bied 'n satyn- of mat afwerking. Kraalstraalwerk en sandstraalwerk produseer eenvormige teksture. Platering voeg 'n ander metaallaag by. Patinering skep beheerde aanslag vir 'n dekoratiewe effek. Beskermende bedekkings voorkom aanslag. Die afwerking beïnvloed voorkoms, korrosieweerstand en tekstuur. Kopergietoppervlakafwerkingsopsies dek dekoratiewe en funksionele vereistes.
Wat is die verskil tussen kopervakuumgieting en CNC-bewerking?
| faktor | Messing Vakuumgietwerk | CNC bewerking |
| Materiaal gebruik | Laer afval | Meer materiaalverwydering |
| meetkunde | Komplekse vorms | Beperk deur toegang tot gereedskap |
| Oppervlakdetail | Uitstekend | Uitstekend |
| Beste volume | Klein-medium hoeveelhede | Lae-medium hoeveelhede |
Hibriede vervaardiging is algemeen: giet die amper-netto vorm, en bewerk dan kritieke afmetings. Dit kombineer die sterk punte van beide prosesse.
Hoe kies ek 'n vervaardiger van vakuumgietstukke vir koper?
Evalueer gietervaring, materiaalkundigheid, ingenieursondersteuning, kwaliteitsinspeksievermoë, oppervlakafwerkingsopsies en sertifisering. Geïntegreerde verskaffers wat ontwerpbystand, gietwerk, CNC-bewerking en montering bied, bied eenstopdiens. Die regte vennoot verminder oorhandigings en vereenvoudig projekbestuur.







