
Inleiding: Wat is Aluminium Vinnige Prototipering?
As jy 'n vervaardigingsproses vir jou aluminium vinnige prototiperingsonderdele moes kies, watter een sou jy kies?
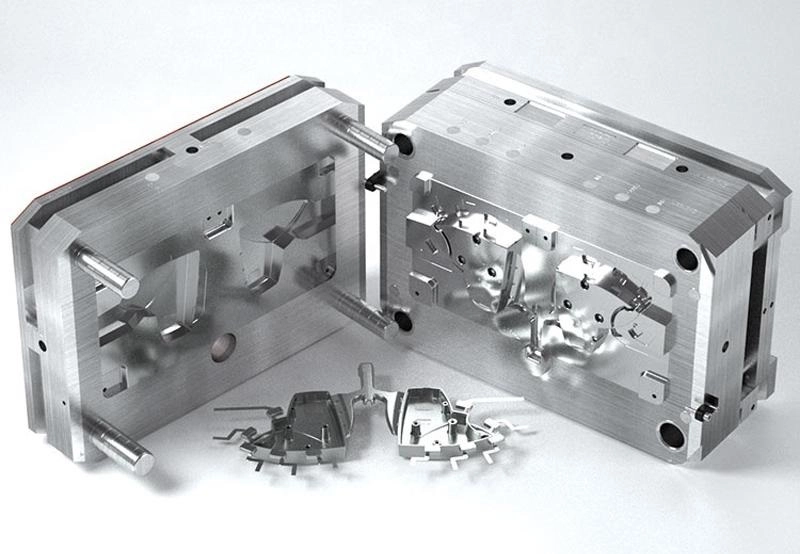
Daar is verskeie metodes om hierdie onderdele te vervaardig. CNC-bewerking vorm die onderdele deur dit in 'n soliede aluminiumstaaf te sny. Gieting – insluitend vakuum-aluminiumgieting – behels die giet van gesmelte metaal in 'n vorm. Verlore-was-gieting kan komplekse vorms hanteer en 'n goeie oppervlakafwerking verkry . Spuitgieting is geskik vir hoëvolumeproduksie. Hibriede prosesse kombineer 3D-drukwerk met bewerking.
Die konsep is redelik eenvoudig. Aluminium-snelle prototiperingstegnologie maak die vinnige produksie van funksionele metaalonderdele moontlik. Validering tydens die ontwerpfase kan vroegtydig uitgevoer word. Produksierisiko's word dienooreenkomstig verminder. Volskaalse vorms word eers vervaardig nadat die ontwerp suksesvol met werklike metaal gevalideer is. Dit is waar die waarde daarvan lê.
Algemene aluminium vinnige prototiperingsprosesse
CNC-bewerking van aluminium Prototipes (Mees Populêre Metode)
CNC-bewerking word bereik deur materiaal te verwyder. 'n Roterende snygereedskap volg 'n gereedskapspad wat uit 'n CAD-lêer gegenereer word om die stuk materiaal in sy finale vorm te bewerkstellig. Geen vorms of toebehore word benodig nie – die proses berus uitsluitlik op die verwydering van metaal.
Algemene legerings sluit in 6061, 7075 en 2024. 6061 is die primêre materiaal—dit bied hoë sterkte en korrosiebestandheid. 7075 is selfs sterker, maar het swakker vormbaarheid. Die 2024-legering het hoë moegheidsweerstand en is geskik vir die lugvaartbedryf. Die keuse van legering hang af van die prototipe se funksie.
Advantage
Hoë presisie—toleransies kan so nou as ±0.005 millimeter wees. Vinnige omsettyd—gemeet in dae eerder as weke. Geen gereedskapskoste beteken lae opstelbelegging. Produksiegraadmateriale word gebruik. Toetsresultate kan direk op die finale onderdeel toegepas word.
beperking
Daar is aansienlike materiaalvermorsing—die skyfies is afval. Komplekse interne strukture (soos verkoelingskanale of hol dwarssnitte) kan nie bereik word tensy die ontwerp in afsonderlike komponente verdeel word nie. Terwyl elektriese ontladingsbewerking (EDM) dit kan aanspreek, verhoog dit koste.
Aanbevole toepassings sluit in lugvaarthakies, elektroniese omhulsels, toebehore en meganiese komponente. Enige onderdeel wat presiese afmetings en produksiegraadmateriale benodig, is geskik vir hierdie metode.
CNC-bewerking is die maatstaf vir vinnige prototipering van aluminium. Ander metodes – gietwerk, additief – ding daarmee mee. Maar aluminiumvakuumgieting hanteer komplekse interne vorms wat bewerking nie kan bereik nie. Dit is waar gietwerk die beter keuse word. Die afweging is gereedskapskoste en levertyd. Bewerking wen vir eenvoudige, akkurate onderdele. Gietwerk wen vir komplekse, amper-finale vorms.
Aluminium Vakuumgietwerk vir klein-bondel prototipes
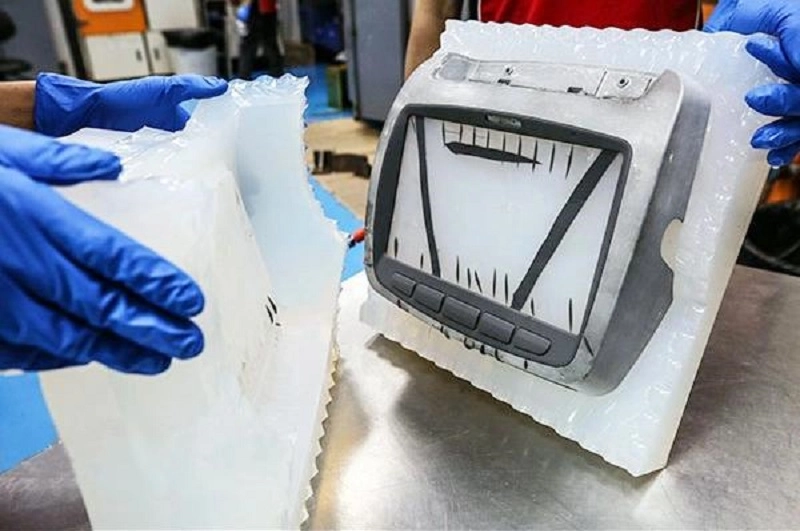
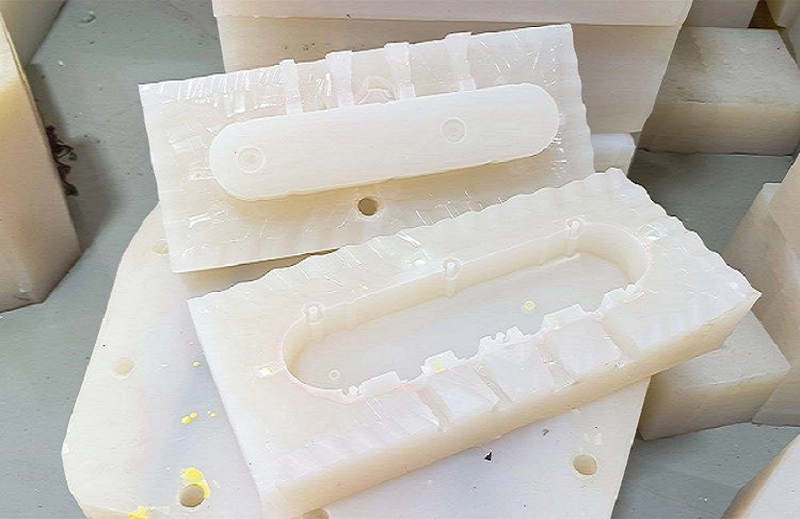
Aluminium vakuumgieting is 'n metode wat gebruik word om prototipes en kleinskaalse onderdele te vervaardig. Eers word 'n silikoonvorm geskep gebaseer op 'n meestervorm. Die vorm word dan in 'n vakuumkamer geplaas, waarin vloeibare materiaal ingespuit word. Die vakuum trek die materiaal tot in elke detail, wat lei tot 'n voltooide onderdeel vry van beide borrels en leemtes, en in staat om fyn kenmerke presies te reproduseer.
Die vakuumomgewing is die belangrikste onderskeid tussen hierdie proses en tradisionele gietmetodes. Swaartekraggieting maak staat op swaartekrag om die vorm te vul; drukgieting forseer materiaal onder druk in die vorm; terwyl vakuumgieting vasgekeerde lug verwyder wat materiaalvloei belemmer. Gevolglik lewer hierdie proses fyner besonderhede, gladder oppervlaktes en meer konsekwente onderdele.
Aluminium-snelle prototipering gebruik dikwels hierdie metode omdat dit die gaping tussen 'n enkele 3D-gedrukte onderdeel en massaproduksie oorbrug. Die levertyd is kort. Die koste is matig. Die uitset is herhaalbaar.
Voordele van aluminiumvakuumgietwerk vir prototipes
- Laer Gereedskapbelegging
Silikoonvorms kos aansienlik minder as staalinspuitvorms of gietvorms. 'n Staalvorm kan soveel as tienduisende dollars kos, terwyl 'n silikoonvorm slegs 'n paar duisend dollar kos.
Vir maatskappye wat produkkonsepte toets, verminder dit finansiële risiko. Indien ontwerpveranderinge nodig is, is die koste om die vorm te vervang minimaal; indien produktoetsing misluk, lei hierdie belegging nie tot 'n verlies nie. Dit bied buigsaamheid gedurende die vroeë stadiums van ontwikkeling.
- Vinniger ontwikkelingsiklusse
In vergelyking met harde vorms, is levertye korter. Vorms kan binne 'n paar dae voltooi word, wat dit moontlik maak om dadelik met gietwerk te begin. Ontwerpvalidering vind 'n paar weke vroeër plaas as wanneer produksievorms gebruik word.
Ingenieurs kan verskeie ontwerp-iterasies toets. Die proses van konsep tot mark word versnel. Elke iterasie bied werklike terugvoer voordat die finale vorm vervaardig word.
- Uitstekende Reproduksie van Komplekse Besonderhede
Aluminium vakuumgietwerk laat die materiaal toe om fyn teksture, klein besonderhede en nou hoeke te vul. Dit lewer 'n hoëglansafwerking en uitstekende reproduksie van fyn besonderhede.
Aluminium vakuumgietwerk is geskik vir produkvoorkomsmodelle, funksionele prototipes en kliëntdemonstrasiemonsters. Die finale produkte het 'n pragtige voorkoms en gevoel soortgelyk aan massavervaardigde items. Noukeurig gepoleerde prototipes laat 'n duidelik ander indruk op kykers.
- Koste-effektief vir klein hoeveelhede
'n Tipiese produksiereeks is 5 tot 100 stukke. Dit is dikwels prototipe-groepe of voorproduksiemonsters.
Vir hierdie volume is aluminiumvakuumgieting meer koste-effektief as CNC-bewerking. Terwyl bewerking vinnig is vir enkele stukke, neem doeltreffendheid af wanneer veelvuldige stukke geproduseer word. Elke werkstuk vereis aparte opstelling- en siklustyd, terwyl gieting parallelle produksie moontlik maak.
In vergelyking met spuitgietwerk, bied aluminium vakuumgietwerk groter buigsaamheid in die vroeë stadiums van produksie. Daar is geen lang levertye, geen behoefte aan duur staalvorms en geen minimum bestelhoeveelheidsvereistes nie.
Beperkings van aluminium vakuumgietwerk
- Beperkte vormlewe
Silikoonvorms verslyt vinniger. Die kompleksiteit van die onderdeel, die gietmateriaal en die moeilikheid om dit te verwyder, beïnvloed alles die lewensduur van die vorm.
Tipies kan elke vorm tussen twintig en vyftig dele produseer. Vir dele met eenvoudige vorms kan sommige vorms tot honderd dele bereik. Bo hierdie hoeveelheid begin akkuraatheid afneem. Op hierdie stadium moet die vorm vervang word.
- Verskille in Materiële Eienskappe
Vakuumgietmateriale is nie altyd identies aan produksiegraad gesmede aluminium nie. Alhoewel hul meganiese eienskappe soortgelyk is, is hulle nie presies dieselfde nie. Sterkte en moegheidsweerstand is laer. Werklike prestasie hang af van die materiaalkeuse.
Ontwerpvalidering is geskik vir montering, funksie en voorkoms. Hoëlas-toepassings mag bewerkte of gesmede onderdele vereis. Gietmateriale is geskik vir validering, nie vir finale massaproduksie nie.
- Dimensionele en Geometriese Beperkings
Groot onderdele benodig gespesialiseerde toerusting. Die vakuumkamer beperk die vormgrootte. Uiters dun wanddiktes of komplekse interne gange bied uitdagings. Die materiaal moet in die vormholte vloei voordat die uitharding begin. Groter onderdele benodig langer vloeiafstande, wat die risiko van onvolledige vulling verhoog.
Aluminium belegging giet
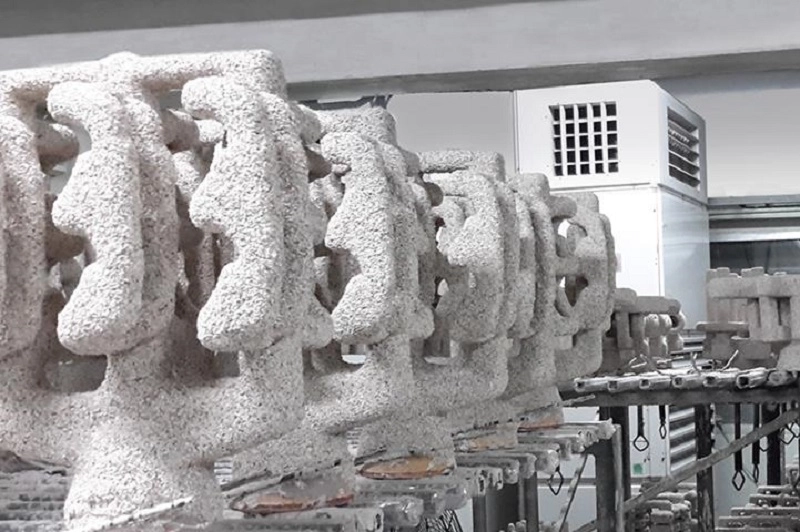
Hierdie proses begin met 'n waspatroon. Keramiekbrij word op die waspatroon aangewend. Die waspatroon word weggesmelt en laat 'n hol dop agter. Gesmelte aluminium word in die dop gegooi. Die dop kraak en val af, en die onderdeel word uit die vorm verwyder.
Verlorewasgietwerk word gekies wanneer 'n onderdeel se vorm te kompleks is om deur bewerking te verkry. Voorbeelde sluit in interne gange, geboë oppervlaktes en dunwandige strukture. Bewerking sal verskeie opstellings en gespesialiseerde snygereedskap vereis, terwyl gietwerk eenstapvorming moontlik maak.
Advantage
Dit maak nie net die produksie van komplekse vorms moontlik nie, maar dit verminder ook die masjineringsvereistes – aangesien die afmetings van die onderdeel reeds naby die finale afmetings is. Onderdele met 'n amper-netto vorm word vervaardig met dieselfde legerings as dié wat in massaproduksie gebruik word, en hul meganiese eienskappe is vergelykbaar met dié van gesmede materiale.
Aansoek
Industriële komponente soos pomphuise en klepliggame; motoronderdele soos turboaanjaerwaaiers en veringarms; en lugvaartkomponente soos strukturele hakies en enjinhardeware.
Beleggingsgietwerk beklee 'n middelgrond in aluminium-snelle prototipering. Dit kos meer as aluminium-vakuumgietwerk, maar minder as spuitgietgereedskap . Dit hanteer hoër temperature en groter onderdele. Dit is die brug van prototipe na lae-volume produksie.
Aluminium gietstuk vir Produksie-oorgang
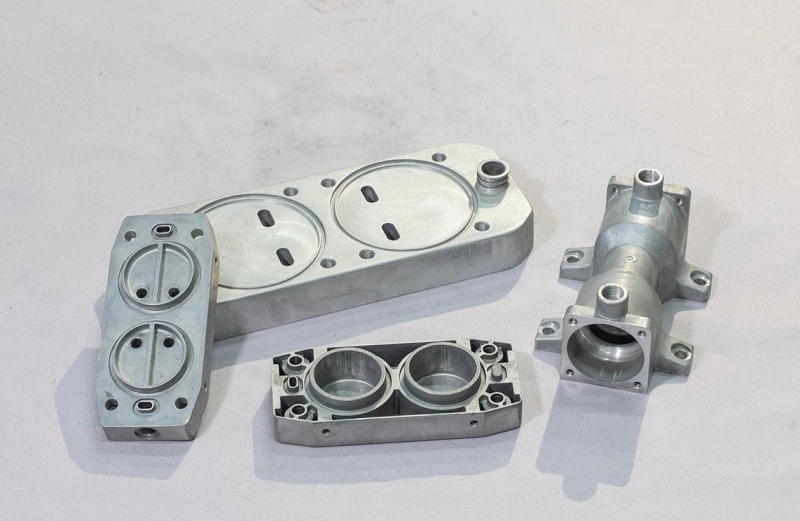
Spuitgieting is hoëvolume-vervaardiging. Gesmelte aluminium word onder druk in 'n staalvorm ingespuit. Die vorm word met water afgekoel. Siklustye is sekondes. Die proses is doeltreffend.
Vroeë prototipes gebruik selde spuitgietwerk. Die gereedskapskoste is te hoog. Staalmatryse kos tienduisende tot honderdduisende. Die levertyd is weke tot maande. Gereedskapveranderinge is duur en stadig.
Die belegging word die moeite werd by hoër volumes. Die gelykbreekpunt wissel. Tipies bo vyf tot tienduisend onderdele per jaar. Daaronder regverdig die koste per onderdeel nie die gereedskap nie.
voordele
Lae eenheidskoste. Uitstekende herhaalbaarheid. Hoë produksietempo's. Konsekwente kwaliteit. Dimensionele stabiliteit. Minimale naverwerking.
Vir vinnige prototipering van aluminium word spuitgietwerk gewoonlik oorgeslaan. Die prototipe word gemaak met masjinering, vakuumgietwerk of beleggingsgietwerk. Die produksieproses word afsonderlik ontwerp. Die oorgang vind plaas nadat die ontwerp gevries is. Die hoëvolume-gereedskap word eers gebou wanneer die produk gereed is vir die mark. Dit is die praktiese pad. Prototipeer eers. Produseer later.
Aluminium Vinnige Prototipering vs Ander Materiale
Materiaalkeuse vorm die prototipe. Kies die verkeerde een, en die toetsresultate is misleidend. Kies die regte een, en validering is betroubaar.
| materiaal | voordele | Beperkings | Beste gebruike |
| Aluminium | Liggewig, sterk genoeg vir funksionele toetsing, masjineerbaar en gietbaar, aanvaar hittebehandeling en oppervlakafwerkings | Hoër materiaalkoste as plastiek; vereis vaardige opstelling vir masjinering of aluminium vakuumgieting | Ingenieursprototipes wat meganiese toetsing, termiese siklusse of strukturele validering vereis |
| Vleklose staal | Baie duursaam, hoë sterkte, korrosiebestand | Moeiliker om te bewerkstellig, swaarder, stadiger siklustye | Swaargewig-toepassings—gereedskap, hakies, hoëlas-komponente |
| Plastiek (ABS, PC, Nylon) | Lae koste, vinnige produksie, maklik om te masjineer of te druk | Beperkte sterkte en styfheid, swak termiese werkverrigting | Voorkomsmodelle, ergonomiese studies, lae-las prototipes |
| Koolstofvesel-saamgestelde | Uitstekende styfheid-tot-gewig-verhouding, hoë sterkte | Duur verwerking, beperk tot eenvoudige vorms, lang levertye | Prestasietoepassings—lugvaart, sporttoerusting, strukturele demonstrateurs |
Oor NOBLE: Jou end-tot-end aluminium vinnige prototiperingsvennoot
NOBLE bied omvattende aluminium vinnige prototipering oplossings, met produkontwerp en ingenieursondersteuning as ons topprioriteit.
Hierdie geïntegreerde benadering stroomlyn die ontwikkelingsproses, verminder kommunikasiekoste en verkort die tyd tot marktoegang. 'n Enkele verskaffer dek die hele voorsieningsketting.
Omvattende vervaardigingsvermoëns
Ons onderneem enkelfunksie-prototipering, produseer klein hoeveelhede presisie-komponente en lewer volledig gemonteerde produkte. Ons span kies die mees geskikte vervaardigingsproses vir elke projek en vind 'n balans tussen prestasiedoelwitte, kwaliteitsvereistes en kostebeperkings.
Vir vinnige prototipering van aluminium is CNC-bewerking die primêre metode. Vir produkte met komplekse geometrieë en veelvuldige onderdele kan aluminiumvakuumgieting gebruik word. Die spesifieke keuse hang af van die onderdeeltipe en produksievolume.
Gesertifiseerde Gehaltebestuurstelsels
NOBLE werk onder internasionaal erkende kwaliteitsbestuurstandaarde, insluitend:
- ISO 9001: 2015-sertifisering — om konsekwente gehaltebestuur, prosesbeheer en voortdurende verbetering regoor ons bedrywighede te verseker.
- ISO 13485: 2016-sertifisering — wat ons vermoë demonstreer om te voldoen aan die streng kwaliteits- en regulatoriese vereistes wat verband hou met die vervaardiging van mediese toestelle.
Hierdie sertifikate weerspieël ons verbintenis tot die handhawing van streng gehaltebeheer dwarsdeur ontwerp, produksie, inspeksie en aflewering.
Gereelde vrae oor vinnige prototipering van aluminium
1. Wat is aluminium vinnige prototipering?
Vinnige vervaardiging van funksionele metaalonderdele. Bewerking van snitte uit 'n soliede staaf. Gieting vul vorms met gesmelte metaal. Beide gebruik regte aluminium. Die prototipe tree op soos die produksieonderdeel. Toetsing is geldig.
2. Is CNC-bewerking die beste metode vir aluminium prototipes?
Vir lae volumes—een tot tien dele—is CNC dikwels die eerste keuse. Geen gereedskapskoste nie. Vinnige ommeswaai. Ware allooi-eienskappe. Vir veelvuldige dele met komplekse geometrie word gietwerk—insluitend aluminium-vakuumgieting—mededingend. Die metode hang af van die onderdeel en die hoeveelheid.
3. Hoe lank neem die vervaardiging van aluminium prototipes?
Eenvoudige onderdele word binne dae verskeep. Komplekse onderdele neem weke. Masjinering is vinniger vir enkele onderdele. Gieting is vinniger vir veelvuldige kopieë van een vorm. Afwerking voeg tyd by. Anodisering, verf of polering verleng die levertyd met 'n paar dae.
4. Kan aluminium prototipes geanodiseer word?
Ja. Anodisering verhoog oppervlakhardheid. Dit voeg korrosieweerstand by. Dit bied 'n afgewerkte voorkoms. Deursigtige of gekleurde afwerkings is beskikbaar. Die proses is standaard op 6061- en 7075-legerings. Prototipes kan ooreenstem met produksie-estetika.
5. Watter aluminiumlegering is die beste vir prototipes?
6061 is die algemene legering. Goeie sterkte. Goeie bewerkbaarheid. Goeie korrosiebestandheid. Oral beskikbaar.
7075 is sterker—gebruik vir lugvaart en hoëspanningsonderdele. Moeiliker om te masjineer. Duurder.
2024 het hoër moegheidsweerstand. Word gebruik vir vliegtuigstrukture. Laer korrosiebestandheid. Benodig beskermende laag.
Kies gebaseer op die toetsvereiste. Masjineerbaarheid is die beste met 6061. Sterkte is die hoogste met 7075. Moegheidsprestasie bevoordeel 2024. Vir aluminium vinnige prototipering is 6061 die verstekwaarde. Die ander is spesiale gevalle.







