
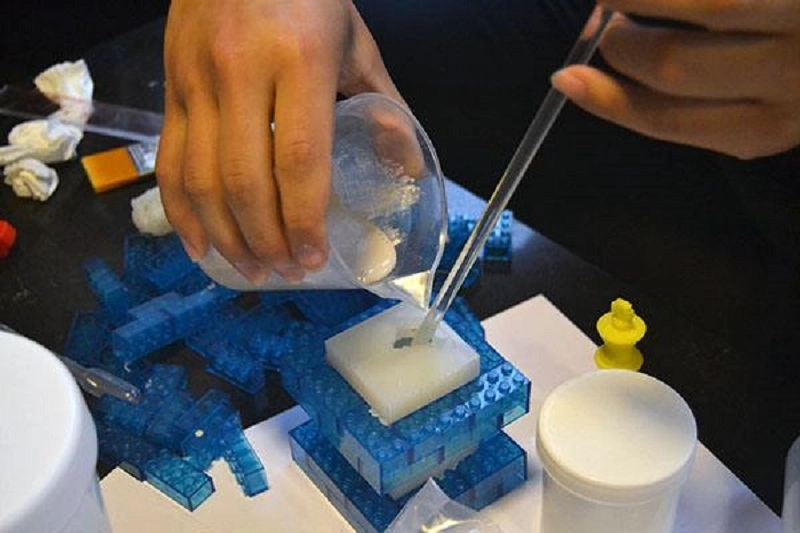
Silikoonvakuumgieting is 'n algemene moderne proses wat geskik is vir vinnige prototipering en kleinskaalproduksie. Onderdele word vinnig uit vorm gehaal, met 'n uitstekende oppervlakafwerking, en die materiaaleienskappe stem ooreen met dié van massaproduksiegraad-silikoon.
Defekte is egter onvermydelik—soos lugborrels, onvolledige vulling, oppervlakonvolmaakthede en kromtrekking. Hierdie proses is relatief sensitief; selfs geringe veranderinge in materiale, vorms of vakuumvlakke kan ernstige probleme veroorsaak.
Algemene defekte in Silikoon Vakuumgietwerk
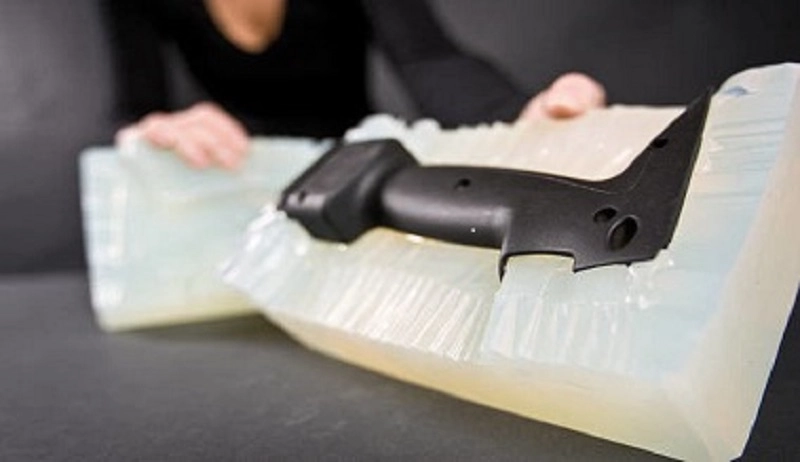
Het jy al ooit defekte in silikoonvakuumgietwerk teëgekom? Voorbeelde sluit in borrels, oppervlakruheid en flits. Elk van hierdie defekte kan voorkoms, afmetings, meganiese eienskappe of produksiedoeltreffendheid beïnvloed. Om hierdie defekte te verstaan, is die eerste stap om hulle uit te skakel.
Lugborrels (Leemtes)
Vasgevangde lug vorm leemtes. Interne porieë verswak die sterkte van die onderdeel, terwyl gaatjies in die oppervlak die oppervlakafwerking benadeel. Daar is verskeie oorsake—onvoldoende ontgassing, onvoldoende vakuumhoutyd en onbehoorlike ontwerp van die vorm se ontluchtingskanaal.
Voorkomende maatreëls sluit behoorlike ontgassing in. Die hars moet vir 'n voldoende tydperk onder vakuum rus. Die vorm moet toegerus wees met ventilasiekanale om lug te laat ontsnap tydens die harsvulproses. Die vakuumvlak moet aan die materiaal se vereistes voldoen.
Kort skote
Wanneer jy die vorm oopmaak, vind jy dat dit nie gevul is nie, die onderdeel onvolledig is, en die detailweergawe is swak. Die oorsaak is eenvoudig. Dit kan wees as gevolg van oormatige harsviskositeit of onvoldoende materiaalinspuiting. Alternatiewelik kon die mengsel begin uithard het voordat die holte volledig gevul was.
Die oplos van onvolledige vulling vereis prosesaanpassings. Verhoog die materiaalvolume. Verminder harsviskositeit deur voorverhitting. Verkort die tydsinterval tussen meng en inspuiting.
flits
'n Dun lagie hars sypel langs die skeidingslyn uit. Die rande van die onderdeel is oneweredig, met oormatige afskilfering. Skimmelslytasie kan lekkasie veroorsaak. Wanbelyning kan lei tot harsoorloop. Oormatige inspuitdruk kan die hars dwing om oor te loop.
Flits is 'n simptoom—jou vorm benodig onderhoud. Belyning moet nagegaan word. Inspuitdruk moet ooreenstem met die materiaal en geometrie.
Vervorming
Onderdele vervorm na ontvorming. Groot, dun dele is die kwesbaarste. Plat komponente krul. Lang dele buig. Die oorsaak is differensiële uitharding of verkoelingspanning. Een deel uithard vinniger as 'n ander. Interne spanning trek die onderdeel uit vorm.
Voorkoming fokus op eenvormige uitharding. Pas die oondtemperatuur aan. Verseker egalige hitteverspreiding. Verander die onderdeelgeometrie om dik-na-dun oorgange te verminder.
Oppervlakte defekte
Krappe. Putte. Growwe kolle. Die oppervlak is nie glad nie. Die meesterpatroon kan onvolmaakthede hê. Die vormoppervlak kan beskadig wees. Die hars self kan 'n growwe oppervlak vorm.
Die oplossing is kwaliteitsbeheer in elke stadium. Inspekteer die meesterpatroon. Beskerm die vormoppervlak. Beheer die harskondisies.
Dimensionele onakkuraatheid
Onderdele is buite toleransie. Gate pas nie. Koppelvlakke pas nie. Drie faktore veroorsaak die probleem. Krimping van die silikoonvorm. Krimping van die hars. Temperatuurveranderinge tydens uitharding.
Kompensasie vereis empiriese data. Meet krimping in die vorm en hars. Pas die meesterpatroon se afmetings dienooreenkomstig aan. Beheer die uithardingstemperatuur.
Onvolledige genesing
Dele bly sag. Hulle is klewerig. Hulle het nie meganiese sterkte nie. Die oorsaak is eenvoudig: die hars het nie volledig gekruisbind nie. Verkeerde mengverhouding. Onvoldoende vermenging. Swak uithardingsomstandighede. Kontaminasie deur vormvrystellingsmiddels.
Die oplossing is prosesdissipline. Verifieer die harsverhouding. Verleng die mengtyd. Handhaaf oondtemperatuur. Maak die vorm tussen siklusse skoon.
Kleurvariasie
Dele van dieselfde bondel lyk anders. Een is lig. Een is donker. Pigmentmenging is inkonsekwent. Harsbondels verskil. Uithardingstoestande verander kleur.
Standaardisering werk. Gebruik voorafgeweegde pigmentpakke. Kalibreer die mengtoerusting. Beheer die uithardingssiklus.
Hierdie agt defekte dek die meeste probleme in silikonvakuumgieting. Elkeen het 'n oorsaak. Elkeen het 'n oplossing. Die volgende afdeling wys hoe om daardie oplossings te implementeer.
Oorsake van vakuumgietdefekte
Defekte is bloot simptome; die ware oorsake lê op 'n dieper vlak. As slegs die oppervlakkige probleme aangespreek word, sal die probleem weer opduik; slegs deur die oorsaak te identifiseer, kan die probleem heeltemal opgelos word. Die volgende vyf kategorieë dek die meeste van die oorsake van mislukking in silikoonvakuumgietwerk.
Materiële kwessies
Hars is die sleutel tot die hele proses. Swak gehalte hars sal lei tot substandaard onderdele.
Vervalde hars het sy reaktiwiteit verloor, wat lei tot onvolledige uitharding en die dele sag laat.
Verkeerde mengverhoudings kan 'n stoïgiometriese wanbalans veroorsaak. Te veel basis sal die dele klewerig maak; te veel verhardingsmiddel sal hulle bros maak.
Vogkontaminasie spruit uit 'n klam bergingsomgewing. Water reageer met die hars en produseer borrels wat meganiese eienskappe afbreek.
Swak bergingstoestande—hoë temperature, ligblootstelling en lug—kan die materiaal se eienskappe afbreek selfs voordat dit die vorm binnedring.
Materiaalonversoenbaarheid kan lei tot delaminasie of bindingsversaking tussen lae of insetsels.
Die eerste stap is om die materiaal te inspekteer. As die hars van swak gehalte is, sal niks anders help nie.
Probleme met vormontwerp
Die vorm bepaal die vorm van die onderdeel. Onbehoorlike ontwerp sal onvermydelik lei tot swak onderdeelgehalte.
Die ligging van die poort bepaal die vloei van gesmelte materiaal. 'n Onbehoorlike ligging van die poort kan turbulensie veroorsaak. Turbulensie vang lug vas, wat lei tot die vorming van lugborrels.
Onvoldoende ventilasie verhoed dat lug ontsnap. Saamgeperste lug wat nie kan ontsnap nie, veroorsaak blaasgate in die onderdeel.
Onbehoorlike skeidingslynontwerp kan lei tot flits of skeur van die onderdeel tydens ontvorming.
'n Swak vormontwerp kan verhoed dat die hars egalig vloei, wat lei tot onvoldoende vulling en gevolglik kromtrekking van die onderdeel.
'n Vorm is 'n produksiemiddel, en die ontwerp daarvan moet aan prosesvereistes voldoen.
Prosesparameterfoute
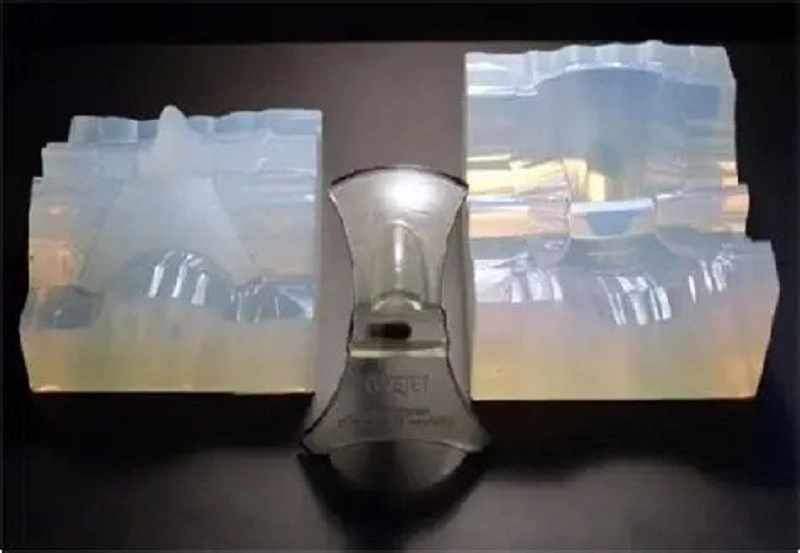
Die masjien werk streng volgens instruksies; verkeerde instellings sal tot verkeerde resultate lei.
Is die vakuum te laag? Lug wat in die hars vasgevang is, sal borrels vorm.
Is die gietspoed te vinnig? Turbulensie vang lug vas. Die gietspoed is te stadig. Die hars verhard voordat die vorm gevul word.
As die uithardingstemperatuur te laag is, sal die reaksie onvolledig wees; as dit te hoog is, sal dit veroorsaak dat die onderdeel brand.
As die uithardingstyd te kort is, sal die onderdeel nie voldoende uithard nie; as dit te lank is, sal die vorm agteruitgaan.
As die onderdeel te vroeg uit die vorm gehaal word, sal dit skeur; as dit te laat is, sal dit aan die vorm vassit.
Elke parameter het 'n optimale reeks. Solank dit binne hierdie reeks bly, sal die kwaliteit van die onderdeel bevredigend wees; sodra dit hierdie reeks oorskry, sal defekte voorkom.
Operator foute
Die silikoon vakuumgietproses kan outomaties wees, maar die operateur is steeds baie belangrik.
As handmatige bewerkings nie konsekwent is nie, begin die masjien elke keer vanuit 'n ander toestand. Gevolglik sal die finale onderdele nie konsekwent wees nie.
As die hars nie akkuraat gemeet word nie, sal die mengverhouding verkeerd wees, en die uithardingsresultaat sal nie soos verwag wees nie.
As die hars nie behoorlik gemeng word nie, sal 'n bietjie ongemengde hars onder in die houer agterbly. Hierdie ongemengde hars sal dan in die vorm vloei, en die onderdeel sal nie behoorlik uithard nie.
Algemene hanteringsfoute sluit in kontaminasie deur velolies, die gebruik van te veel vormvrystellingsmiddel en die per ongeluk laat val van gereedskap.
Die beste manier om hierdie probleme te vermy, is deur behoorlike opleiding, standaard bedryfsprosedures en noukeurige toesig.
Mould Dra
Silikoonvorms is verbruikbaar. Elke gietsiklus veroorsaak slytasie.
Die eerste teken is 'n flits. Die skeidingslyn begin slyt, en hars begin uit die vorm lek. Dan verskyn dimensionele veranderinge. Die vorm word sagter en begin rek. Kritieke afmetings begin verander.
Soos die vormoppervlak slyt, word die onderdeeloppervlak growwer, en fyn besonderhede gaan geleidelik verlore. Die onderdeelkonsekwentheid neem ook af. Die eerste paar dele is gewoonlik goed, maar die laaste paar kan afval word.
Om hierdie probleme te vermy, hou die lewensduur van die vorm dop en vervang die vorm op die regte tyd. Moenie dit langer as sy lewensduur gebruik nie.
Hierdie vyf kategorieë dek die hoofoorsake van defekte in silikonvakuumgietwerk. Deur hierdie probleme op 'n sistematiese wyse te vind en op te los, kan defekkoerse verminder word, opbrengs verbeter word en produksie gladder verloop.
Hoe om defekte in silikoonvakuumgietwerk te voorkom
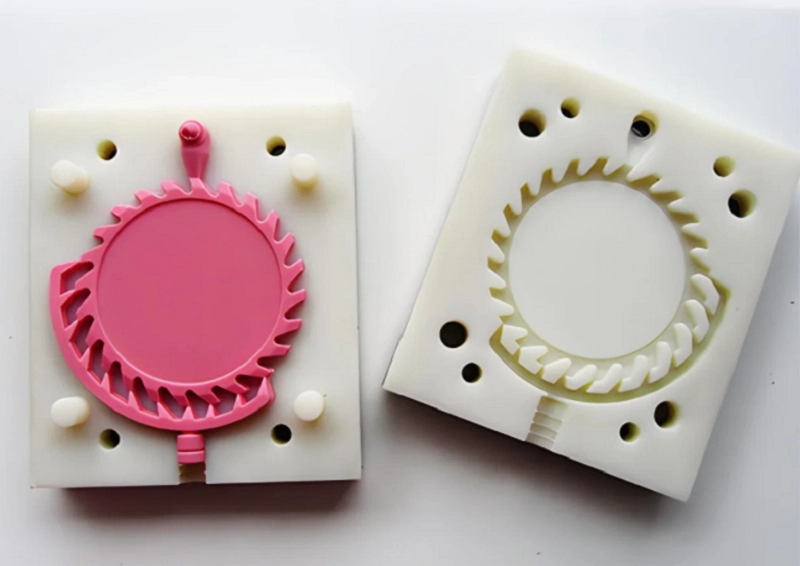
Voorkoming kos baie minder as herbewerking. Deur die oorsake van defekte op 'n sistematiese manier op te los, kan opbrengs verbeter word. Die volgende nege areas dek praktiese metodes wat bewys is dat dit effektief is in silikonvakuumgieting.
Verbeter die kwaliteit van die meesterpatroon
Die meesterpatroon definieer alles. Die oppervlakafwerking word die oppervlakafwerking van die finale onderdeel, en die dimensionele akkuraatheid bepaal die finale toleransies. 'n Swak meesterpatroon sal altyd tot swak onderdele lei.
Voltooi die meesterpatroon versigtig. Skuur en poleer die oppervlak om alle skrape te verwyder.
Maak die meesterpatroon deeglik skoon. Stof en vingerafdrukke kan na die silikoonvorm oordra, en die vorm sal hierdie defekte na elke gietstuk oordra.
Kontroleer dimensionele akkuraatheid. Meet kritieke kenmerke en bevestig dat die meesterpatroon aan die ontwerpvereistes voldoen. Dit is die eerste kwaliteitskontrolepunt in die produksieproses. Moenie dit ignoreer nie.
Optimaliseer Mould Design
Die vorm is die fondament van die hele proses. 'n Goed ontwerpte vorm maak produksie gladder, terwyl 'n swak ontwerp tot herhaalde defekte sal lei.
Plaas hekke op die regte plekke sodat die hars glad vloei en turbulensie vermy wat borrels kan skep.
Voeg genoeg ventilasieopeninge by. Lug moet glad ontsnap soos die hars die vorm vul. Swak ventilasie of geblokkeerde ventilasieopeninge sal lug vasvang, wat leemtes en lugborrels veroorsaak.
Ontwerp die skeidingslyn sorgvuldig. 'n Swak skeidingslynligging kan flits veroorsaak en ontvorming moeiliker maak.
'n Goeie vormontwerp volg die natuurlike vloei van die hars in plaas daarvan om dit teen die vloei te forseer.
Berei hars korrek voor
Harsvoorbereiding is die sleutelstap om konsekwente produksieresultate te verseker.
Gebruik 'n skaal vir akkurate meting. Volg die korrekte mengverhouding streng.
Meng deeglik. Skraap die kante en bodem van die houer af om seker te maak dat alle materiale eweredig gemeng is. Swak vermenging kan veroorsaak dat sommige areas ongehard bly.
Voer vakuumontgassing uit. Hou die hars lank genoeg onder vakuum om opgeloste lug te verwyder. Dit is nie genoeg om oppervlakborrels te verwyder nie. Lugborrels binne-in die hars moet ook verwyder word.
Hanteer materiale versigtig. Kontaminasie deur olie, vog of ou hars kan die hele bondel beskadig.
Beheer Vakuumtoestande
Vakuum word nie net vir ontgassing gebruik nie, maar ook om die hars te help om die vorm te vul.
Stel die korrekte vakuumvlak. As die vakuum te laag is, sal lug vasgevang bly. As dit te hoog is, kan die hars kook en nuwe defekte veroorsaak.
Beheer die vakuumtyd. Die hars moet onder vakuum bly tydens beide ontgassing en gieting. Die vorm moet volledig geëvakueer word voordat die hars inkom.
Handhaaf behoorlike uithardingstoestande
Uitharding verander vloeibare hars in vaste dele. Indien die toestande nie behoorlik beheer word nie, mag dele nie heeltemal uithard nie of kan hulle vervorm raak.
Beheer oondtemperatuur. 'n Temperatuurverskil van slegs 'n paar grade kan die uithardingspoed verander. Ongelyke temperatuur binne die oond kan inkonsekwente onderdeelprestasie veroorsaak.
Stel die korrekte uithardingstyd in. Onderuitgeharde dele sal sag en swak wees, terwyl ooruitgeharde dele bros kan word.
Monitor omgewingstoestande. Humiditeit en lugvloei kan die uithardingsresultaat beïnvloed.
Hanteer silikoonvorms versigtig
Silikoonvorms is relatief broos. Onbehoorlike gebruik sal die slytasie van die vorm versnel.
Verwyder die vorm versigtig. Moenie die onderdeel uitdruk nie. Gebruik lugdruk of trek die onderdeel versigtig van die vorm af.
Vermy die gebruik van skuurgereedskap om die vorm skoon te maak. Harde skoonmaakmetodes kan die oppervlak van die vormholte beskadig.
Bêre vorms plat en skoon. Beskerm hulle teen lig, hoë temperature en druk.
Inspekteer vorms gereeld. Kontroleer vir skeure, verslete skeidingslyne en oppervlakveroudering. Vervang die vorm voordat dit defekte onderdele begin produseer.
Ontwerponderdele vir vervaardigbaarheid
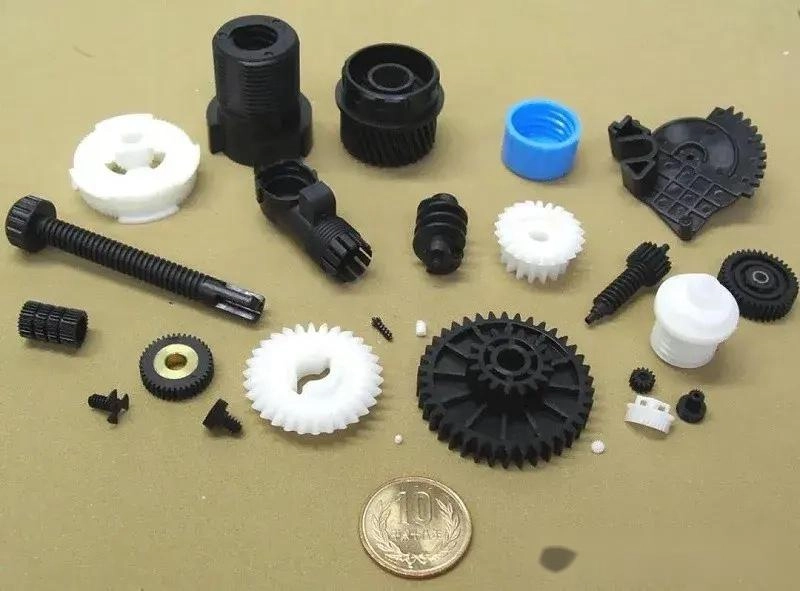
Handhaaf eenvormige wanddikte. Dik dele kan oneweredig krimp, terwyl dun dele dalk nie behoorlik vul nie.
Verminder ondersnydings. Diep ondersnydings verhoog spanning op die vorm tydens ontvorming en kan skade veroorsaak.
Voeg afgeronde hoeke by. Skerp hoeke skep spanningspunte en kan lug vasvang.
Verbeter vloeipaaie. Hars moet elke gedetailleerde area van die holte bereik. Die ontwerp moet nie harsvloei blokkeer nie.
Standaardiseer bedryfsprosedures
Dokumenteer elke stap, insluitend harsvoorbereiding, ontgassing, giet, uitharding, ontvorming en inspeksie.
Treinoperateurs. Almal moet dieselfde bedryfsprosedures volg. Verskille in bedryfsmetodes kan variasies in die kwaliteit van die onderdeel veroorsaak.
Gebruik prosesbeheer. Stel prosesparameters, monitor hulle voortdurend en maak aanpassings wanneer hulle afwyk.
Voer roetine kwaliteitsinspeksies uit
Inspeksie help om probleme vroegtydig op te spoor. Hoe vroeër 'n probleem gevind word, hoe makliker is dit om dit reg te stel.
| Visuele inspeksie | Oppervlakdefekte kan gewoonlik direk gesien word, insluitend krake, putte, flits en kleurverskille. |
| Dimensionele meting | Kritieke afmetings moet binne toleransie bly. |
| Gewig Vergelyking | Dele met interne leemtes weeg minder as soliede dele. |
| Samestelling toets | Onderdele moet korrek bymekaar pas. Indien nie, kan dit 'n verandering in die proses aandui. |
| Funksionele toetsing | Onderdele moet aan werklike gebruiksvereistes voldoen en onder verwagte toestande getoets word. |
Hierdie nege voorkomingsmetodes dek die hele silikoonvakuumgietproses. Pas hulle sistematies toe om defeksyfers te verminder, opbrengs te verbeter en produksie meer stabiel en voorspelbaar te maak.
Werk saam met NOBLE vir Silikoon Vakuumgietoplossings
NOBLE spesialiseer in metaal- en plastiekverwerking. Ons werk gaan nie net oor die maak van onderdele nie. Dit gaan oor die verskaffing van volledige oplossings. Kliënte wat betroubare, hoëgehalte-komponente en -samestellings benodig, kies om met ons saam te werk.
Ons ondersteun projekte van die vroeë stadiums af, insluitend ontwerpondersteuning, prototipering, vervaardiging, afwerking en montering. Alle prosesse kan onder een dak voltooi word.
Ons ingenieurskundigheid, gevorderde verwerkingsvermoëns en streng gehaltebestuur werk saam om die hele proses gekoppel te hou. NOBLE help kliënte om idees doeltreffend in produksiegereed produkte te omskep.
Omvattende vervaardigingsvermoëns van ontwerp tot montering
'n Enkele verskaffer kan die volledige produksieketting hanteer, wat die behoefte om verskeie vervaardigingsvennote te koördineer, uitskakel.
Ontwerpondersteuning en ingenieursbystand help om produkontwerpe te optimaliseer, vervaardigbaarheid te verbeter en materiaalkeuseleiding te verskaf, wat produksiedoeltreffendheid verhoog.
Prototipe-ontwikkeling ondersteun vinnige validering. Voordat daar met volskaalse produksie oorgegaan word, kan lae-volume produksie-oplossings gebruik word om die ontwerp te toets en te verbeter.
Metaalverwerking sluit in CNC-bewerking , plaatmetaalvervaardiging en oppervlakafwerking. Hierdie vermoëns ondersteun komplekse strukture en nou toleransies.
Plastiekverwerking dek verskeie vervaardigingstegnologieë, insluitend silikonvakuumgieting en spuitgietwerk . Die regte plastiekvervaardigingsmetode word gekies op grond van die produktoepassing.
Oppervlakafwerking en sekondêre verwerking verbeter die voorkoms en prestasie van die produk verder, insluitend bedekkings, teksture en bykomende naverwerkingsbedrywighede.
Montering en finale produkintegrasie bied volledige aflewering. Nie net individuele onderdele nie, maar voltooide samestellings gereed vir gebruik.
Gehaltebestuur gesertifiseer volgens internasionale standaarde
ISO 9001:2015 demonstreer 'n konsekwente kwaliteitsbestuurstelsel, insluitend prosesbeheer, deurlopende verbetering en kliëntetevredenheidsbestuur.
ISO 13485:2016 ondersteun die vervaardiging van mediese toestelle met beheerde prosesse, dokumentasie, naspeurbaarheid en streng kwaliteitsvereistes.
Hierdie sertifisering definieer NOBLE se daaglikse bedryfsstandaarde. Kliënte in veeleisende nywerhede vertrou op hierdie stelsels vir betroubare gehalteversekering.
FAQ
Hoeveel dele kan 'n silikoonvorm gewoonlik produseer?
'n Silikoonvorm produseer tipies 20 tot 30 dele. Eenvoudige dele kan ongeveer 40 dele bereik. Komplekse ontwerpe of dele wat meer slytasie tydens ontvorming veroorsaak, sal die vorm se lewensduur vinniger verminder.
Die lewensduur van die vorm hang ook af van die harstemperatuur, uithardingstoestande en hanteringsmetodes. Hou die vorm se werkverrigting dop en vervang die vorm voordat defekte gereeld voorkom.
Wat veroorsaak borrels in vakuumgietwerk?
Borrels kom gewoonlik van onvoldoende ontgassing. Die hars moet lank genoeg onder vakuum bly om opgeloste lug vry te stel.
Lug wat in die vorm vasgevang is, is nog 'n algemene oorsaak. Swak ventilasie verhoed dat lug ontsnap. Verkeerde gietmetodes kan ook lug tydens harsoordrag inbring.
Kan kromgetrekte vakuumgietonderdele herstel word?
Sommige misvormde dele kan herstel word. Ligte vervorming kan reggestel word deur beheerde verhitting en behoorlike toebehore.
Onderdele met komplekse krommes of ernstige vervorming kan egter gewoonlik nie herstel word nie. Voorkoming is beter as herstel. Beheer die uithardingstemperatuur en vermy skielike oorgange tussen dik en dun dele.
Hoe akkuraat is silikoon vakuumgieting?
Tipiese dimensionele toleransies is tussen ±0.10 mm en ±0.30 mm. Die kwaliteit van die meesterpatroon bepaal die maksimum bereikbare akkuraatheid. Harskrimping veroorsaak dimensionele veranderinge, en vormslytasie verhoog toleransies oor tyd.
Waarom verslyt silikoonvorms?
Silikoonvorms vergaan geleidelik as gevolg van verskeie faktore.
Herhaalde gietsiklusse veroorsaak meganiese moegheid. Spanning tydens die ontvorming kan die oppervlak van die vormholte beskadig. Chemikalieë in die hars kan die silikonprestasie geleidelik beïnvloed, en hoë temperature kan die veroudering van die vorm versnel.







