
Wat is Metal Die Cverbysterend produksie?
Metaalgietwerk is 'n metaalgietproses. Die kern daarvan is om gesmelte metaal onder hoë druk in 'n presies ontwerpte metaalvorm in te spuit, en dit dan af te koel en te stol om uiteindelik 'n gietstuk van die voorafbepaalde vorm en grootte te vorm.
Die spuitgietproses berus hoofsaaklik op drie kernelemente: spuitgietmasjiene, spuitgietvorms en spuitgietlegerings. Die kenmerk van metaalspuitgiet is om die vorm met hoë druk en hoë spoed te vul, wat spuitgiet in staat stel om doeltreffend en in groot hoeveelhede metaalonderdele met komplekse strukture, dun wande, presiese afmetings en gladde oppervlaktes te produseer.
Spuitgiettegnologie het in die vroeë 19de eeu ontstaan. In 1838 het 'n Amerikaner genaamd Bruce die eerste handmatige suier-spuitgietmasjien vir die druk van loodtipe uitgevind.
Aan die begin van die 20ste eeu het die suksesvolle toepassing van aluminiumlegering-spuitgietwerk die ontwikkeling van die motorbedryf bevorder en die ware begin van moderne spuitgiettegnologie gemerk.
Hoe werk metaalgietproduksie?
Vorm Voorbereiding
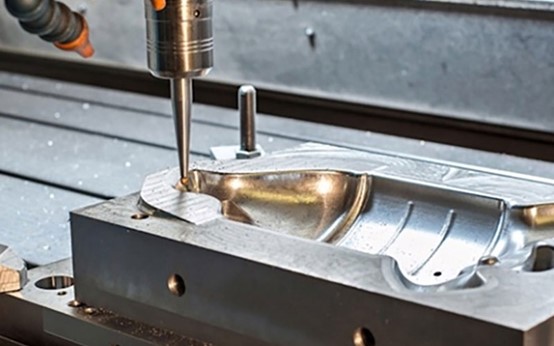
Voordat daar met die gietwerk begin word, moet die vorm eers geïnstalleer en voorverhit word. Daarna moet die holte skoongemaak word en 'n vormvrystellingsmiddel gespuit word.
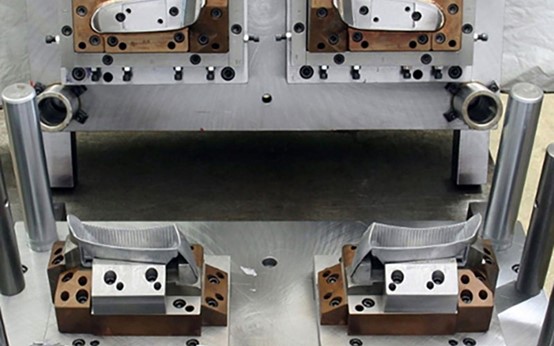
Vrystellingsmiddels vergemaklik die uitwerping van gietstukke en kan ook die vorms afkoel. Nadat die vorm voorberei is, dryf die gietmasjien die bewegende vorm om nou met die vaste vorm te sluit en pas 'n groot klemkrag toe om te verhoed dat die gesmelte metaal uitstort.
Materiaal Gieting
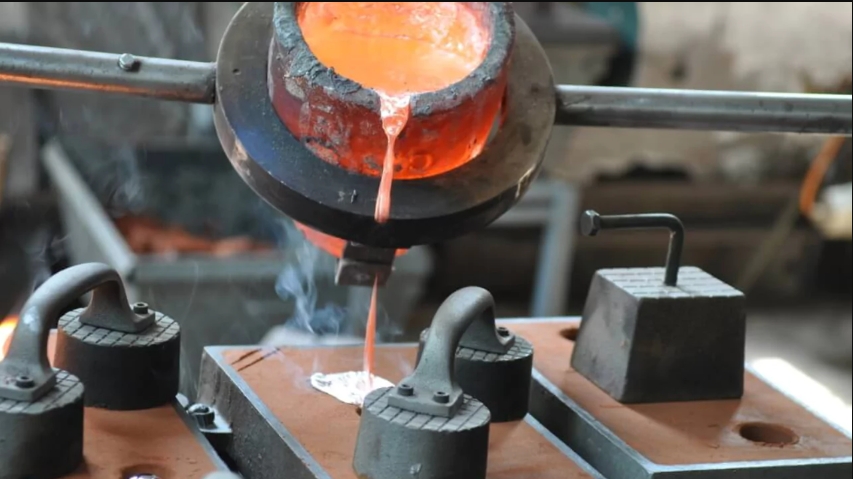
Nadat die gietvorm voorberei is, word die spesifieke allooi tot 'n gesmelte toestand in die oond verhit, en die samestelling word uniform gehou. Gebruik dan 'n maatlepel om die vereiste hoeveelheid gesmelte metaal uit die oond te neem en dit glad in die geslote inspuitmou te gooi, en voor te berei vir inspuiting.
Inspuitproses
Die pons van die gietmasjien beweeg teen 'n uiters hoë spoed vorentoe en druk die gesmelte metaal in die mou onmiddellik in die verseëlde vormholte. Die gesmelte metaal vul die hele holte binne 'n paar honderdstes van 'n sekonde, wat die presiese replikasie van dun wande en komplekse strukture verseker.
Verkoeling
Nadat die gesmelte metaal die holte vul, trek die pons nie onmiddellik terug nie, maar handhaaf steeds 'n groot druk. Hierdie stadium word houdruk genoem. Dit dwing die metaal wat saamtrek en stol om addisionele aanvulling te ontvang, waardeur interne krimpholtes en defekte verminder word en die digtheid van die gietstuk verhoog word.
uitwerping
Nadat die vorm vir 'n tydperk onder druk gehou is en die gietstuk basies gestol is, maak die vorm se sluitmeganisme die vorm oop.
Die uitwerpmeganisme binne die vorm beweeg vorentoe onder die aandrywing van die uitwerpsilinder, wat die gevormde gietstuk glad uit die vorm stoot en die ontvormproses voltooi.
snoei
Die gietstukke wat deur spuitgietwerk uitgewerp word, het gewoonlik ekstra materiaalrande, soos poortstelsels en ventilasiegleuwe. Die gietstukke moet met die hand of met toerusting afgesny word en die nodige oppervlakreiniging ondergaan. Nadat een gietstuk skoongemaak is, sluit die vorm, en die volgende spuitgietsiklus begin.
Die tipes metaalmateriale wat in metaalgietproduksie gebruik word
aluminium
Aluminium is die mees gebruikte gietmateriaal . Aluminium is lig in gewig en het goeie meganiese sterkte, korrosiebestandheid en termiese en elektriese geleidingsvermoë.
Aluminiumlegering het goeie gietvloeibaarheid en is geskik vir die vervaardiging van dunwandige onderdele met komplekse strukture. Dit word wyd gebruik in die motor-, elektroniese en lugvaartbedryf.
Sink
Sinklegering is baie maklik om te giet en kan onderdele met uiters hoë dimensionele akkuraatheid en uiters gladde oppervlaktes produseer.
Sinklegerings het goeie meganiese eienskappe en kan verskeie elektroplateringsbehandelings ondergaan. Sinklegering word dikwels gebruik om hardeware-onderdele, speelgoedmodelle, badkamerbykomstighede en elektroniese omhulsels, en ander produkte te vervaardig.
Magnesium
Magnesiumlegering is die ligste onder praktiese metale, met hoë spesifieke sterkte en spesifieke styfheid, en dit het uitstekende skokabsorpsie- en elektromagnetiese afskermingseienskappe.
Magnesium word dikwels gebruik in situasies waar gewig 'n streng vereiste is, soos skootrekenaaromhulsels, kameraliggame, motorstuurwielrame en lugvaartkomponente.
Koper
Die koperlegerings wat hoofsaaklik in gietwerk gebruik word, is messing en brons. Koper het uitstekende elektriese geleidingsvermoë, termiese geleidingsvermoë, slytasieweerstand en korrosiebestandheid.
Koper het 'n hoë smeltpunt, wat aansienlike slytasie op vorms veroorsaak en gietwerk moeiliker en duurder maak. Koper word tipies gebruik om spesiale onderdele te vervaardig wat hoë sterkte en elektriese geleidingsvermoë benodig, soos kleppe, ratte en elektriese verbindings.

Tipes metaalgietproduksieproses
Warm kamer Die beslissende
In warmkamergietwerk word die inspuitmeganisme in gesmelte metaal gedompel, en die metaal word direk deur die inspuitkamer in die vorm ingespuit. Die warmkamergietmetode is hoogs doeltreffend en het 'n vinnige siklusspoed, wat dit geskik maak vir metale met lae smeltpunte soos sink, magnesium en lood.

Die Casting van die koue kamer
In koue kamer gietwerk word die inspuitmeganisme van die oond geskei, en die gesmelte metaal moet handmatig of meganies in die inspuitkamer ingespuit word.
Kouekamer-spuitgietwerk is geskik vir metale met hoë smeltpunte soos aluminium en koper. Alhoewel kouekamer-spuitgietwerk effens minder doeltreffend is, kan dit toerustingkorrosie effektief voorkom en produkgehalte verseker.

Vakuum gietstuk
Vakuumgietwerk behels die evakuering van die lug tydens die gietproses om die gas in die vormholte te verminder, waardeur porositeitsdefekte geminimaliseer word en digtheid en meganiese eienskappe verbeter word.
Vakuumgietwerk word dikwels gebruik vir produkte met hoë sterktevereistes, soos motoronderdele en lugvaartkomponente.
Laedruk gietwerk
Laedruk-spuitgietwerk is 'n proses waarin gesmelte metaal stadig van 'n kroes in 'n vorm gedruk word deur laedrukgas, wat gladde metaalvulling en digte struktuur verseker.
Laedruk-spuitgietwerk word dikwels gebruik in die produksie van groter aluminiumonderdele soos motorwiele en enjinblokke.

Gravity Die Casting
Swaartekraggietwerk gebruik die eie gewig van die metaal om gesmelte metaal in die vorm in te spuit sonder die behoefte aan eksterne inspuiting.
Swaartekrag-spuitgietwerk is 'n eenvoudige proses en geskik vir medium- en kleinskaalse produksie, soos pompliggame, pyptoebehore, meganiese behuisings, ens.
Voordele van metaalgietproduksie
3-dimensionele akkuraatheid
Metaalgietwerk kan hoë-presisie produkte met komplekse vorms in 'n enkele vormingsproses behaal, met klein dimensionele toleransies en goeie herhaalbaarheid.
Die onderdele wat deur metaalgietwerk bewerk word, het 'n gladde en fyn oppervlak wat direk geverf, elektroplateer of gepoleer kan word, wat die daaropvolgende bewerkings- en oppervlakafwerkingsprosesse en -koste aansienlik verminder.
Produksiedoeltreffendheid
Die gietproses het 'n kort siklus, wat vinnige inspuiting, verkoeling en ontvorming moontlik maak, en is veral geskik vir bondel- en outomatiese produksie.
In vergelyking met tradisionele giet- of bewerkingsmetodes, kan metaalspuitgietwerk meer hoogs konsekwente onderdele binne dieselfde tydperk produseer, wat die koste per stuk aansienlik verminder.
Komplekse Vorming
Metaalgietwerk kan onderdele met komplekse geometrieë, dunwandige strukture en fyn kenmerke, soos versterkingsribbes, skroefdraadgate en insetsels, in 'n enkele vorm vorm, wat veelvuldige verwerkings- of monteringsprosedures vermy en die vervaardiging van produkte met hoë integrasie en hoë strukturele integriteit bereik.
Meganiese sterkte
Metaalgietwerk, as gevolg van hoëdruk-inspuiting, veroorsaak dat die metaal die vormholte vinnig vul en stol. Gevolglik word die interne struktuur van gietstukke digter, met minder porieë en krimpholtes, en hulle het hoër meganiese sterkte, hardheid en slytasieweerstand.
Nadat dit deur vakuumgiet- of semi-soliede gietprosesse behandel is, kan die werkverrigting van die onderdele dié van smeedstukke benader.
Materiaalbenutting
Die metaalverlies in die metaalgietproduksieproses is uiters laag. Die poortstelsel en oorloopdele kan in die oond hergebruik word, en die algehele materiaalbenuttingskoers kan meer as 90% bereik.
In vergelyking met tradisionele gietmetodes bespaar metaalgietwerk nie net grondstowwe nie, maar bevoordeel ook omgewingsbeskerming en kostebeheer.
Nadele van metaalgietproduksie
Hoë vormkoste
Die ontwerp- en vervaardigingskoste van metaalgietvorms is relatief hoog, veral vir vorms met komplekse struktuur of veelvuldige holtes, wat presiese bewerking en hoëtemperatuurbestande staal benodig. Daarom is die aanvanklike belegging groot.
Vir kleinskaalproduksie of projekte met gereelde ontwerpveranderinge, is die vormkoste van metaalgietwerk moeilik om te amortiseer en het dit swak ekonomiese doeltreffendheid.
Ongeskiktheid vir metale met hoë smeltpunt
Die temperatuurweerstandslimiet van gietmasjiene en vorms is gewoonlik slegs van toepassing op metale met medium en lae smeltpunte soos aluminium, sink, magnesium en koper.
Hoë-smeltpuntmateriale soos staal en yster kan nie deur spuitgietwerk gevorm word nie, wat die toepassingsomvang van hierdie proses tot 'n mate beperk.
Hoë Onderhoudskoste
Gietmasjiene en hul ondersteunende stelsels (soos hidrouliese, verkoelings- en spuittoerusting) is duur en het hoë onderhoudsvereistes. Indien toerusting tydens produksie wanfunksioneer, sal dit skade aan vorms veroorsaak of tot produksiestilstand lei, wat die onderhouds- en bedryfskoste van ondernemings verhoog.
Uitdagings in die metaalgietproduksieproses
Porositeit- en krimpprobleme
Porositeit- en krimpholteprobleme is die mees algemene uitdagings in gietwerk. Wanneer dit teen hoë spoed gevul word, as die lug in die vormholte nie betyds ontlaai word nie, sal dit in die gesmelte metaal ingetrek word en porieë vorm. Intussen, wanneer die dik wande van die gietstuk stol en saamtrek, as dit nie met voldoende gesmelte metaal aangevul word nie, sal krimpholtes vorm.
Die defekte van porieë en krimpholtes kan die meganiese eienskappe en verseëlingsprestasie van onderdele aansienlik verminder.
Komplekse Prosesparameterbeheer
In die metaalgietproses moet talle parameters soos inspuitspoed, druk, temperatuur en tyd presies ooreenstem. Selfs die geringste afwyking van enige parameter kan tot defekte produkte lei.
Onvoldoende druk kan byvoorbeeld lei tot onvolledige vulling, terwyl oormatige spoed die meesleuring sal versterk, wat uiters hoë eise aan prosesbeheer stel.
Vervormingsbeheer
Alhoewel gietstukke hoë presisie het, is die krimping van die gietstukke na ontvorming en die vervorming wat veroorsaak word deur die vrystelling van oorblywende spanning steeds kwessies wat streng beheer moet word.
Dimensionele faktore kan die dimensionele stabiliteit en monteringsakkuraatheid van onderdele beïnvloed, wat die koste van daaropvolgende verwerking of regstelling verhoog.
Toepassings van metaalgietproduksie
Automotive Industry
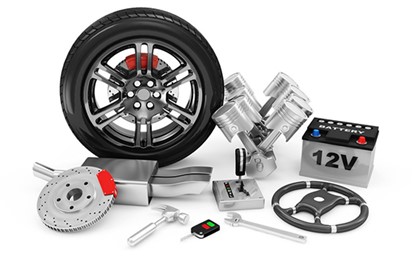
Die motorbedryf is die grootste toepassingsmark vir spuitgietstukke. Metaalspuitgietstukke kan gebruik word om enjinblokke, transmissiekaste, koppelaarhuise, stuurmeganismes, wiele, sowel as verskeie hakies en strukturele komponente te vervaardig.
Spuitgietwerk kan hoësterkte en liggewig onderdele verskaf, wat voldoen aan die vereistes van motors vir veiligheid en brandstofekonomie.
Elektroniese produkte
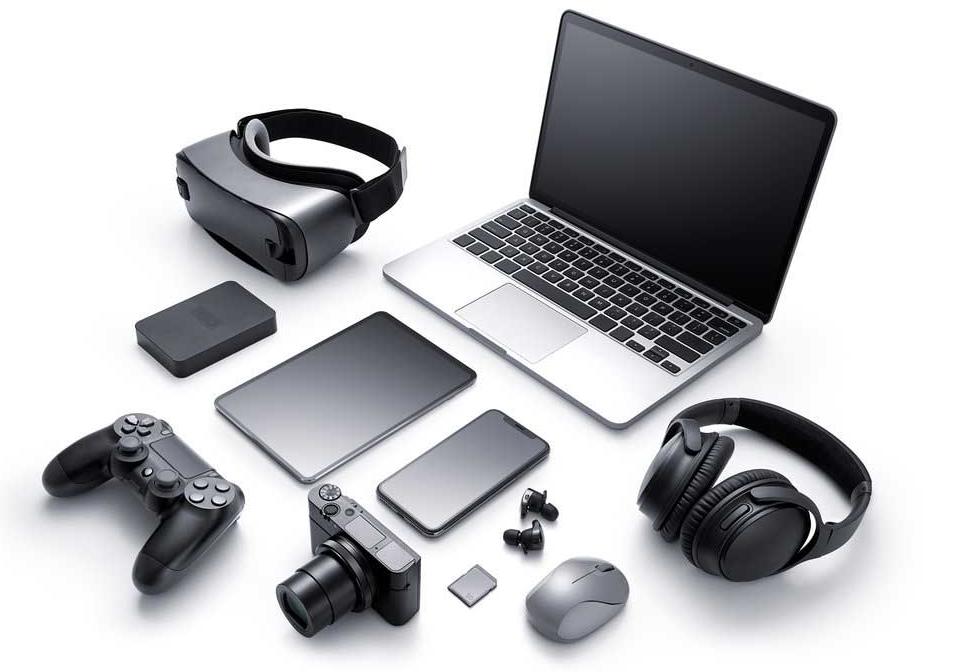
Metaalgietwerk kan gebruik word om elektroniese produkte te vervaardig, soos die middelste rame van slimfone, die doppe van skootrekenaars, hitteafleiers, verbindings, ens.
Gietstukke bied elektroniese produkte uitstekende elektromagnetiese afskerming, strukturele sterkte en hitte-afvoerprestasie, terwyl dit 'n pragtige voorkoms en 'n dun en ligte ontwerp verkry.
Huishoudelike toestelle
Die kernkomponente van baie huishoudelike toestelle word vervaardig deur middel van giettegnologie, soos die kompressoromhulsel van yskaste, die lemme van lugversorgers, die doppe van elektriese gereedskap, die klepliggame van krane, deurslotte en verskeie kombuisware.
Die voordele van metaalgietwerk lê in die duursaamheid, hoë produksiedoeltreffendheid en goeie oppervlakbehandelingseffek.
Lugdiens
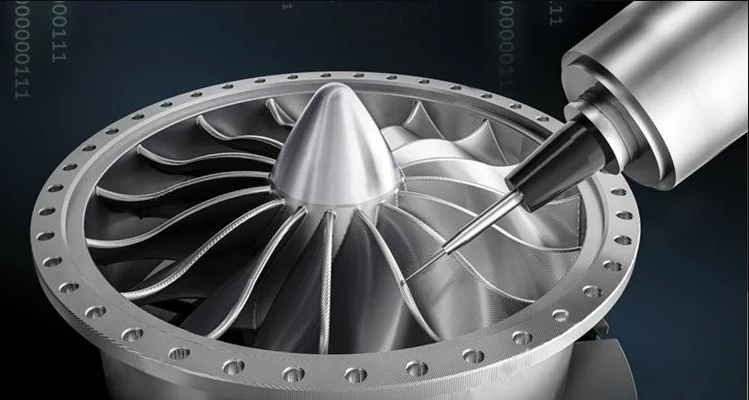
Die lugvaartveld het uiters hoë vereistes vir die werkverrigting van onderdele. Spuitgietwerk word gebruik om vliegtuigmotoronderdele, missielkajuite, radarkomponente en die omhulsels van militêre kommunikasietoerusting, ens. te vervaardig.
Metaalgietwerk gebruik gewoonlik hoëprestasie-aluminiumlegerings en magnesiumlegerings om aan die vereistes van liggewig en hoë sterkte te voldoen.
NOBLE"s Metaalgietproduksiediens
NOBLE is u vertroude eenstop-oplossing vir persoonlike vervaardiging, van prototipe-ontwerp tot vervaardiging, met enorme vervaardigingsbronne, geskikte tegnologie, vaartbelynde proses, kundige leiding en 'n perfekte kwaliteitsinspeksieproses om u idees in werklikheid te omskep.
Die verskaffing van hoë-presisie- en langlewe-gietvormdienste teen mededingende pryse, en kombineer die nuutste gietvorm-tegnologie met gevorderde produksietoerusting, ons kundige ingenieurs is toegewyd om siklustye met tot 50%+ te verminder, met vinnige omkeer , verkry in minute Kry 'n kwotasie en kry jou gietvorm binne dae.
- ISO 9001 & ISO13485 gesertifiseerde fabriek
- 10+ jaar se gietvorm maak
- Gevorderde Toerusting & Mededingende Prys
- Kry 'n direkte kwotasie vir die maak van die gietvorm
- Professionele en gratis DFM-verslag
- 24/7 Ingenieursondersteuning
- Leertyd so vinnig as 3 dae
Gereelde vrae van Die Casting
Wat is die verskil tussen warmkamer- en kouekamer-spuitgietwerk?
Warmkamergietwerk is geskik vir metale met 'n lae smeltpunt soos sink en magnesium, terwyl kouekamergietwerk gebruik word vir metale met 'n hoër smeltpunt soos aluminium en koper.
Kan gietstukke bewerk of oppervlakbehandel word?
Ja. Gietstukke kan sekondêre prosesse soos CNC-bewerking, anodisering, poeierbedekking en elektroplatering ondergaan om strenger toleransies of verbeterde estetika en korrosiebestandheid te bereik.
Is metaalgietwerk geskik vir Lae-volume produksie?
Tradisioneel is spuitgietwerk meer ekonomies vir hoë-volume lopies. Met moderne vinnige gereedskap- en prototiperingstegnologieë is dit egter nou moontlik om klein hoeveelhede doeltreffend te produseer, veral vir produktoetsing of beperkte-uitgawe onderdele.
Watter faktore moet in ag geneem word wanneer 'n gietstukonderdeel ontwerp word?
Ontwerpers moet wanddikte, trekhoeke, poortposisie en verkoelingsuitleg in ag neem om gladde vulling en maklike uitwerping te verseker. Behoorlike ontwerp help om defekte te verminder en die lewensduur van die vorm te verleng.
Hoeveel kos metaalgietwerk?
Die koste hang af van faktore soos die kompleksiteit van die vorm, produksievolume, onderdeelgrootte en materiaaltipe.







