
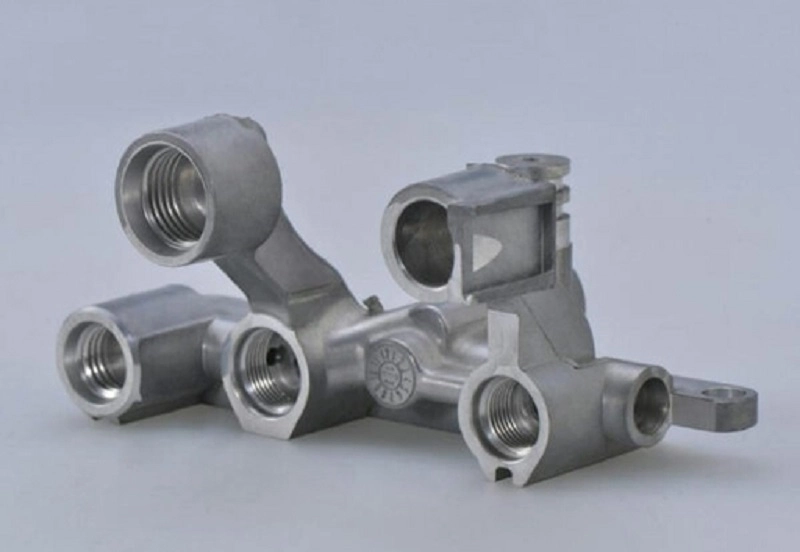
Inleiding: Hoekom Aluminium Vakuumgietwerk Sake vir Vinnige Prototipering
Produkontwikkeling beweeg vinnig. Ontwerpsiklusse verkort. Ingenieurs benodig onderdele om te toets, te pas en te valideer. Daardie onderdele moet soos produksiekomponente optree. Visuele modelle is nie genoeg nie.
Tradisionele gietmetodes vereis harde gereedskap. Staalmatryse neem weke om te bou. Koste loop hoog. CNC-bewerking bied 'n alternatief. Maar komplekse geometrieë dryf bewerkingstyd op. Koste volg.
Aluminium vakuumgietwerk sit in die middel. Dit produseer funksionele metaalprototipes sonder volledige produksiegereedskap. Die proses gebruik 'n silikoonvorm. Die vorm kom van 'n meesterpatroon. Die patroon kan 3D-gedruk of gemasjineer word. Dit verminder die levertyd dramaties.
Vakuumgiet-snelle prototipering met aluminium lewer onderdele wat naby produksiekwaliteit is. Meganiese eienskappe stem ooreen met gegote aluminiumlegerings. Oppervlakafwerking is uitstekend. Dimensionele akkuraatheid is konsekwent.
Wat is aluminium vakuumgietwerk?
Definisie van Aluminium Vakuumgietwerk
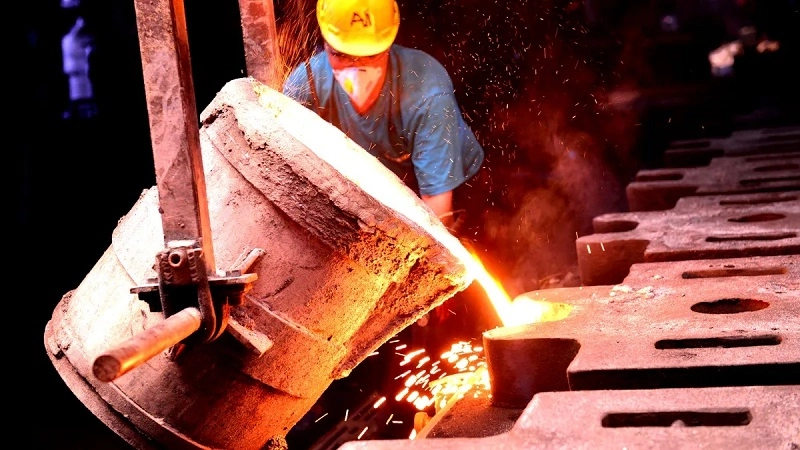
Dit is 'n metaalgietproses. Aluminiumvakuumgieting gebruik verminderde druk rondom die vorm. Die vakuum verwyder vasgekeerde lug uit die holte. Dit trek ook lug uit die gesmelte metaal. Die resultaat is skoner aluminiumgietstukke. Minder defekte. Minder porositeit. Beter meganiese eienskappe.
Hoe Aluminium Vakuumgietwerk Werk
Die proses volg 'n reeks. Elke stap beïnvloed die volgende.
- CAD-modelvoorbereiding. Die onderdeelgeometrie word in 3D-sagteware gedefinieer. Toleransies. Konsephoeke. Hekliggings. Alles word op hierdie stadium ingestel.
- Vinnige prototipe-patroonskepping. 'n Fisiese patroon word gemaak. Dit kan van metaal of hars gemasjineer word. Maar vakuumgiet-vinnige prototipering gebruik dikwels 3D-gedrukte patrone. Dit elimineer harde gereedskap vir die patroon self. Die levertyd daal dramaties. Dit is die kern van aluminium prototipe-gietwerk.
- Voorbereiding van keramiekvorms. Die patroon word met keramiekslurry bedek. Verskeie lae bou op. Die dop word gedroog en verhard. Die patroon word uitgebrand. Die vorm is gereed.
- Vakuum-ondersteunde metaalgiet. Gesmelte aluminium word in die vorm gegooi terwyl die kamer onder vakuum is. Die vakuum trek metaal in dun stukke. Dit verwyder gasborrels. Hierdie stap definieer die kwaliteit van vinnige aluminiumgietwerk.
- Verkoeling en skimmelverwydering. Die gietstuk stol. Die keramiekdop word afgeslaan. Die rou deel word onthul. Hekke en stygers is steeds aangeheg.
- Bewerking en oppervlakafwerking. Kritieke oppervlaktes word tot finale afmetings gemasjineer. Toleransies wat die gietstuk nie kan handhaaf nie, word ingesny. Oppervlaktes word gepoleer of bedek soos nodig.
Vakuumbeleggingsgietwerk met 3D-gedrukte patrone is die moderne weergawe van hierdie proses. Geen wasmatryse nie. Geen metaalmeesterpatrone nie. Net 'n gedrukte patroon en 'n keramiekdop. Dit is wat metaal-vinnige prototipering prakties maak vir aluminiumkomponente.
Die volledige werkvloei van CAD tot voltooide onderdeel is tipies twee tot drie weke. Dit is die voordeel bo harde gereedskap, wat maande neem. Vir produkontwikkeling maak daardie spoed saak. Dit maak iteratiewe toetsing moontlik. Dit verminder risiko voordat produksiegereedskap toegewy word. Daarom groei aluminiumgietprototipewerk in ingenieursdepartemente.
Wat is vakuumgiet-vinnige prototipering?
Die term kombineer twee idees. Vakuumgieting-vinnige prototipering beteken die gebruik van vakuum-ondersteunde metaalgietwerk om vinnig prototipes te produseer. Geen harde gereedskap nie. Geen lang levertye nie. Funksionele metaalonderdele in weke in plaas van maande.
Vakuumgieting teenoor tradisionele prototipering
Die keuse van metode hang af van die behoefte. Elke benadering pas by 'n ander stadium van ontwikkeling.
| Metode | materiaal | Beste gebruik |
| 3D druk | plastiek, hars | Konsepmodelle, visuele oorsigte |
| CNC bewerking | Aluminium billet | Presisie prototipes, noue toleransies |
| Aluminium vakuumgietwerk | Regte aluminiumlegering | Funksionele prototipes, meganiese toetsing |
| giet | Produksieonderdele | Hoëvolume produksie |
3D-drukwerk gee vorm. CNC-bewerking gee akkuraatheid. Aluminium-vakuumgieting gee materiaaleienskappe. Spuitgieting gee volume. Elke metode het sy plek.
Waarom vakuumgieting met vinnige prototipering kombineer?
Die kombinasie bied vier duidelike voordele.
- Vinniger ontwerpvalidering. 'n Gegote aluminiumonderdeel kan meganies getoets word. Spanning, moegheid en termiese reaksie kan gemeet word. Die data is geldig omdat die materiaal produksiegraad is.
- Laer gereedskapbelegging. Geen staalmatryse nie. Die vorm is keramiek, gemaak van 'n gedrukte patroon. Gereedskapskoste is 'n fraksie van produksiegereedskap. As die ontwerp verander, word die patroon digitaal opgedateer. Geen versinkte gereedskapskoste nie.
- Produksie-agtige materiaaltoetsing. Die allooi is dieselfde as produksie. Meganiese eienskappe stem ooreen. Termiese gedrag stem ooreen. Oppervlakrespons stem ooreen. Toetsing op aluminium gietprototipe-onderdele gee data wat direk na produksie vertaal word.
- Komplekse geometriese vermoë. Dun mure. Interne gange. Ondersnydings. Die vakuum trek metaal in ingewikkelde vorms. Geen trekbeperkings tipies van spuitgietwerk nie.
Hierdie voordele maak vakuumgiet-vinnige prototipering 'n praktiese stap in produkontwikkeling. Dit lê tussen 'n plastiek 3D-drukwerk en 'n produksiegietwerk. Dit bied die ontbrekende skakel - regte metaalonderdele vir werklike toetsing voordat daar tot hoëvolume-gereedskap oorgegaan word. Dit is die waardevoorstel vir vinnige aluminiumgietwerk. Dit verminder risiko. Dit versnel ontwikkeling. Dit bied vertroue in die ontwerp voor produksiebelegging.
Die Aluminium Vakuumgietproses Stap vir Stap
Stap 1 — Skep die digitale ontwerp
Aluminium vakuumgietwerk begin in CAD. Die model definieer geometrie, wanddikte en strukturele besonderhede. Ontsluitingshoeke word bygevoeg—tipies 2 tot 3 grade. Krimptoelaag is ingebou. Aluminium krimp ongeveer 1.5 persent tydens stolling. Die ontwerp moet daarvoor kompenseer.
Stap 2 — Skep 'n vinnige prototipepatroon
Metodes te gebruik:
Die patroon is die fisiese model van die onderdeel. Dit kan van metaal of hars gemasjineer word. Maar vakuumgiet-vinnige prototipering maak staat op additiewe metodes. SLA 3D-drukwerk is algemeen. Ander additiewe prosesse werk ook.
Die patroon benodig nie harde gereedskap nie. Tradisionele beleggingsgietwerk benodig 'n metaalmatrys vir wasinspuiting. Dit neem weke. Die gedrukte patroon is binne dae gereed. Dit is die sleutel tot vinnige aluminiumgietwerk.
Stap 3 — Bou die Beleggingsvorm
Die model word in keramiekslurry gedompel, en 'n fyn lagie gips bedek die nat oppervlak. Die siklus van onderdompeling en bedekking word herhaal, wat geleidelik verskeie lae materiaal opbou. Nadat elke laag aangewend is, droog die dop gedurende die interval tussen bedekkings.
Sodra die dop voldoende dikte bereik het, word die model verwyder. Dit word dan aan 'n uitbrandproses in 'n oond onderwerp. Die gedrukte hars smelt en verdamp, wat uiteindelik 'n keramiekdop agterlaat. Op hierdie stadium is die vorm gereed vir gebruik in vakuumgieting van aluminium.
Stap 4 — Vakuumgiet aluminium in die vorm
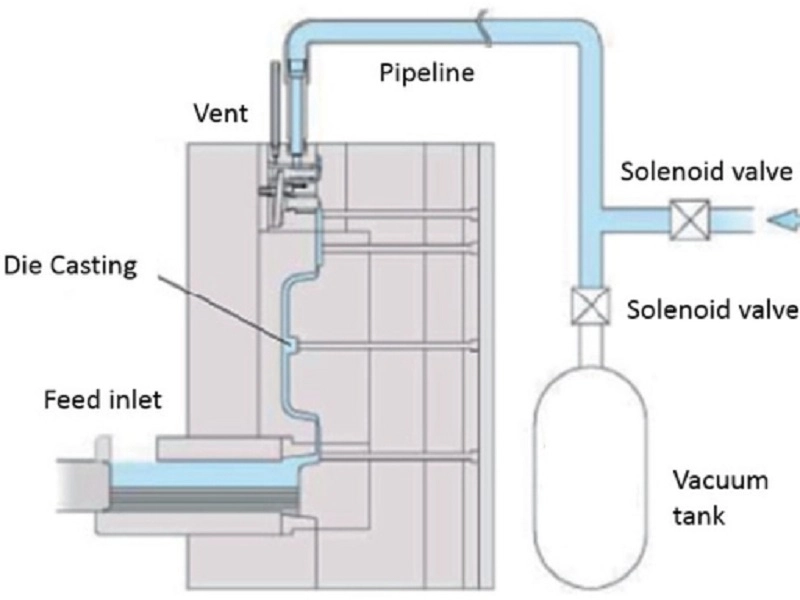
Die vorm word in die vakuumkamer geplaas. Die operateur giet gesmelte aluminium onder vakuumtoestande.
Die vakuumomgewing help om metaalvloei te verbeter. Dit laat gesmelte aluminium toe om dunwandige areas te bereik wat nie deur luggietwerk bedek kan word nie en verwyder opgeloste gasse uit die smelt voor stolling. Die gevolglike gietwerk het 'n hoë digtheid en reproduseer fyn besonderhede akkuraat.
Hierdie stap bepaal die kwaliteit van die aluminium vakuumgietprototipe. Porositeit word verminder en meganiese eienskappe word verbeter.
Stap 5 — Naverwerking
Die keramiekdop is afgeslaan. Die rou gietstuk is blootgestel. Hekke is weggesny.
CNC-bewerking bring kritieke oppervlaktes tot finale afmetings. Hittebehandeling verfyn die mikrostruktuur en verbeter meganiese eienskappe. Oppervlakafwerking voeg korrosieweerstand of estetiese kwaliteit by. Inspeksie verifieer afmetings, interne kwaliteit en oppervlaktoestand.
Dit voltooi die aluminium vakuumgietproses. Die finale onderdeel is gereed vir toetsing, montering of verdere ontwikkeling. Die volle siklus van CAD tot voltooide onderdeel is tipies twee tot drie weke. Dit is die voordeel vir metaal-vinnige prototipering. Die onderdeel is regte metaal. Die skedule word verkort. Die risiko word verlaag.
Voordele van aluminiumvakuumgieting vir vinnige prototipering
1. Toetsing van regte aluminiummateriaal
Plastiekprototipes het beperkings. Hulle vertoon verskillende buigeienskappe, het swak termiese geleidingsvermoë en is geneig om te breek in areas waar metaal plastiese vervorming sou ondergaan. Aluminiumvakuumgieting los hierdie probleem op. Die onderdele is gemaak van egte aluminiumlegering en het meganiese eienskappe wat ooreenstem met dié van produksieonderdele. Metrieke soos treksterkte, hardheid en moegheidsreaksie voldoen almal aan die vereistes.
Termiese eienskappe kan gemeet word. Termiese geleidingsvermoë, termiese uitbreiding en termiese siklusgedrag is alles akkuraat. Sweis- en masjineringsvalidering kan uitgevoer word. Aangesien dieselfde materiaal as die finale onderdeel gebruik word, tree die prototipe presies op soos die finale onderdeel.
2. Vinniger ontwikkeling in vergelyking met tradisionele gietwerk
Tradisionele gietwerk vereis harde vorms. Staalvorms neem maande om te vervaardig en is duur. Vakuumgiet-vinnige prototipering omseil hierdie stappe. Modelle word vervaardig via 3D-drukwerk, keramiekdoppe kan binne 'n paar dae voltooi word, en onderdele kan binne 'n week gegiet word.
Die oorgang van CAD-ontwerp na 'n fisiese onderdeel is uiters vinnig. Daar is geen nodigheid om 'n ontwerp vas te lê as gevolg van versinkte vormkoste voor ontwerpvalidering nie. Daarom word die vinnige aluminiumgietproses wyd gebruik. Dit maak die produksie van funksionele gietstukke gebaseer op digitale ontwerpe moontlik terwyl lang vormproduksiesiklusse vermy word.
3. Komplekse Meetkundevermoë
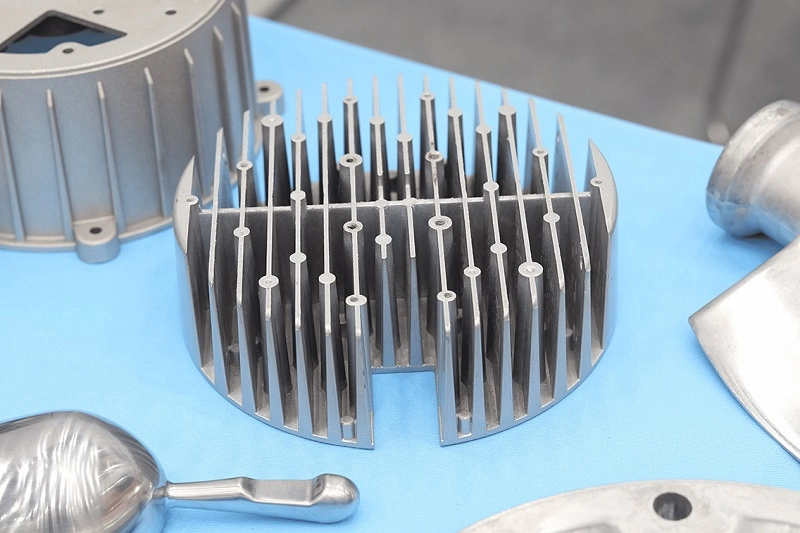
Vakuumtegnologie vergemaklik die vulling van dunwandige strukture met wanddiktes so laag as 1 mm. Interne kanale kan gegiet word. Liggewigstrukture met geribde en roosteragtige kenmerke kan vervaardig word. Geïntegreerde strukture verminder monteringstyd.
Hierdie proses kan besonderhede hanteer wat ontoeganklik is vir masjinering en nie deur spuitgietwerk gevul kan word nie. Dit is die geometriese voordeel van aluminiumgietprototipewerk.
4. Koste-effektiwiteit vir lae-volume produksie
Vormkoste is 'n groot struikelblok in metaalprototipering, maar aluminiumvakuumgieting elimineer hierdie hindernis. Keramiekvorms dien as produksiemiddele en is goedkoper as staalvorms.
Hierdie proses is geskik vir kleinskaalproduksie, insluitend prototipering, ingenieursmonsters en kleinskaalproefproduksiebestellings. Vir bestellings met 'n produksievolume van 50 tot 100 stukke bly die eenheidskoste binne 'n aanvaarbare reeks; vir hoër volumes is spuitgietwerk meer koste-effektief.
Kleinskaalse aluminiumonderdeelproduksie via vakuumgieting is 'n praktiese benadering vir voorproduksie en toetsing. Dit oorbrug die gaping tussen enkel-eenheid 3D-drukwerk en volskaalse spuitgietproduksie. Dit is presies waar die strategiese waarde van vinnige aluminium-prototipering lê.
Aluminium Vakuumgietwerk vs Ander Vervaardigingsmetodes
Aluminium Vakuumgietwerk vs CNC-bewerking
Beide metodes produseer metaalonderdele. Die pad is anders. Die resultaat is anders.
| faktor | Aluminium Vakuumgietwerk | CNC bewerking |
| materiaal | Gegote aluminiumlegering | Billet aluminium |
| meetkunde | Uitstekend vir komplekse vorms | Beperk deur toegang tot gereedskap |
| Opstelkoste | Laer gereedskapskoste | Hoër bewerkingstyd |
| Akkuraatheid | goeie | Uitstekend |
| Beste volume | Laag-medium | Laag-medium |
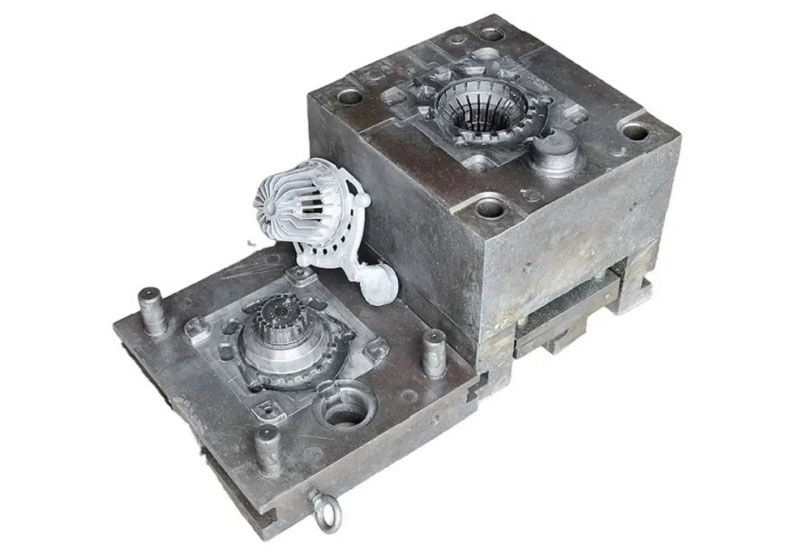
Masjinering begin met 'n soliede blok. Dit sny materiaal weg. Komplekse interne kenmerke is moeilik of onmoontlik. Aluminium vakuumgieting begin met 'n vorm. Komplekse vorms word gevul. Die geometrie word ingegiet, nie uitgesny nie.
Vir prototipes wat komplekse interne gange of dun wande benodig, is gietwerk die enigste praktiese pad. Vir onderdele met eenvoudige geometrieë en noue toleransies, kan bewerking meer direk wees.
Aluminium Vakuumgietwerk vs 3D Printing
3D-drukwerk produseer plastiek- of harsonderdele. Vakuumgieting en vinnige prototipering produseer metaal.
Die materiale self vertoon outentieke eienskappe. Die gedragseienskappe van gegote aluminium stem ooreen met dié van massa-geproduseerde aluminium, terwyl 3D-gedrukte onderdele nie is nie. Hulle het verskillende buigeienskappe en falingsmodusse, en kan nie soos metaal hittebehandel word nie.
Data verkry uit sterktetoetsing van 3D-gedrukte onderdele weerspieël die eienskappe van plastiek; data verkry uit sterktetoetsing van aluminiumgietprototipes weerspieël die eienskappe van aluminium. Hierdie resultate is van toepassing op massaproduksie.
Gegoten dele het 'n beter oppervlakafwerking. Keramiekdoppe kan fyn besonderhede reproduseer. Die vakuum trek die metaal in die vorm in, wat 'n gladde oppervlak tot gevolg het. 3D-gedrukte dele, aan die ander kant, het laaglyne en benodig naverwerking.
Aluminium Vakuumgietwerk vs Die Gietwerk
Spuitgietwerk is geskik vir massaproduksie. Staalvorms is duur en het lang levertye. Die eenheidskoste is egter laag vir grootskaalse produksie.
Aluminium vakuumgietwerk is vir prototipes en lae volumes. Keramiekvorms is goedkoop en het kort levertye, maar die eenheidskoste is hoër.
Vakuumgieting ondersteun ontwerp-iterasies. Deur die digitale model eenvoudig te wysig, kan 'n nuwe vorm binne 'n paar dae vervaardig word. In teenstelling hiermee, sluit spuitgieting die ontwerp in 'n staalvorm vas, wat wysigings duur en tydrowend maak.
Vinnige aluminiumgietwerk is die ideale keuse wanneer die ontwerp nog nie gefinaliseer is nie; spuitgietwerk is die beste opsie wanneer die ontwerp gefinaliseer is en die produksievolume voldoende is om die vormkoste te regverdig.
Die vergelyking toon dat elke metode sy plek het. Metaal-snelle prototipering met behulp van vakuumgietwerk oorbrug die gaping tussen 3D-drukwerk en massaproduksievorms. Dit verskaf regte metaalonderdele vir praktiese toetsing teen 'n redelike koste en binne 'n redelike tydsbestek. Dit is waar die waarde daarvan lê.
Werk saam met NOBLE vir aluminiumvakuumgiet en volledige vervaardigingsoplossings
Om hoëgehalte aluminium prototipes te vervaardig, is die gietproses alleen nie genoeg nie. Elke stadium is krities: ontwerp-evaluering, materiaalkeuse, vervaardiging, oppervlakbehandeling en montering. Elke stap beïnvloed die produk se werkverrigting en betroubaarheid.
By NOBLE bied ons omvattende vervaardigingsoplossings vir metaal- en plastiekkomponente. Ons help ons kliënte om hul idees in produksieklaar produkte te omskep. Ons kundigheid strek verder as vervaardiging; ons ondersteun die hele produkontwikkelingsproses—van ontwerpbystand en prototipering tot presisiebewerking, kwaliteitsinspeksie en montering.
Omvattende vervaardigingsvermoëns van ontwerp tot Vergadering
NOBLE bied 'n volledige reeks dienste om verskillende stadiums van produkontwikkeling te ondersteun, insluitend:
- Produkontwerpondersteuning en ontwerp-vir-vervaardiging (DFM) analise
- Vinnige prototipering en lae-volume produksie
- Metaalverwerking en presisiebewerking
- Plastiekvervaardigingsoplossings
- Oppervlakafwerking en sekondêre bewerkings
- Komponentsamestelling en finale produkintegrasie
Deur ingenieursondersteuning met vervaardigingskundigheid te kombineer, help NOBLE kliënte om ontwikkelingstyd te verminder, onderdeelontwerpe te optimaliseer en voorsieningskettingbestuur te vereenvoudig.
Gehaltebestuurstelsels en Bedryfsertifisering
Gehalte is ingebou in elke stadium van die NOBLE-vervaardigingsproses. Ons gehaltebestuurstelsels is ontwerp om konsekwentheid, naspeurbaarheid en voortdurende verbetering dwarsdeur produksie te verseker.
ISO 9001:2015 : Hierdie sertifisering demonstreer ons toewyding aan gestruktureerde kwaliteitsbestuur, prosesbeheer en voortdurende verbetering regoor vervaardigingsbedrywighede.
ISO 13485:2016 : Hierdie sertifisering ondersteun ons vermoë om komponente te vervaardig vir mediesverwante toepassings waar streng gehaltebeheer, dokumentasie en prosesbetroubaarheid noodsaaklik is.
Hierdie sertifikate gee kliënte die vertroue dat hul projekte bestuur word volgens internasionaal erkende kwaliteitsstandaarde.
Gereelde vrae: Oor vinnige prototipering van aluminiumvakuumgietwerk
Is aluminium vakuumgietwerk geskik vir vinnige prototipering?
Ja. Veral wanneer ingenieurs funksionele aluminiumonderdele benodig sonder om in produksievorms te belê. Die proses lewer vinnig regte metaalprototipes. Dit vul die gaping tussen plastiek 3D-afdrukke en volledige produksiegereedskap.
Hoe vinnig kan aluminium vakuumgietprototipes vervaardig word?
Die tydlyn hang af van die onderdeelgeometrie en die vormmetode. Eenvoudige vorms is vinniger. Komplekse geometrieë neem meer tyd. Maar vinnige prototipe-patrone – SLA-afdrukke of bewerkte meesters – verkort die levertyd aansienlik. 'n Tipiese projek van CAD tot voltooide onderdeel neem twee tot drie weke.
Watter aluminiumlegerings kan vakuumgiet word?
A356 is algemeen. Dit bied goeie gietbaarheid en meganiese eienskappe. Al-Si-legerings word ook gebruik. Hulle bied uitstekende vloeibaarheid en korrosiebestandheid. Die meeste aluminiumlegeringstelsels wat geskik is vir beleggingsgietwerk werk met aluminiumvakuumgietwerk. Die spesifieke legering hang af van die toepassingsvereistes - sterkte, rekbaarheid of termiese geleidingsvermoë.
Is aluminium vakuumgietwerk beter as CNC bewerking?
Die antwoord hang af van vier faktore.
- Geometrie maak saak. Gietwerk hanteer komplekse interne vorms. Bewerking kan hulle nie bereik nie.
- Hoeveelheid maak saak. Vir lae volumes is beide lewensvatbaar. Vir hoë volumes kan gietwerk meer ekonomies wees.
- Vereiste sterkte maak saak. Gegoten legerings het verskillende eienskappe as gesmeedde legerings. Die ontwerp moet akkommodeer.
- Oppervlakvereistes maak saak. Masjinering lewer gladder oppervlaktes. Gietwerk mag vereis sekondêre afwerking.
Vakuumgieting, vinnige prototipering en CNC-bewerking is nie mededingend nie. Hulle is komplementêr. Gieting produseer die amper-finale vorm. Bewerking bring kritieke oppervlaktes tot finale toleransie. Die regte keuse hang af van die onderdeel en die projekdoelwitte.







