
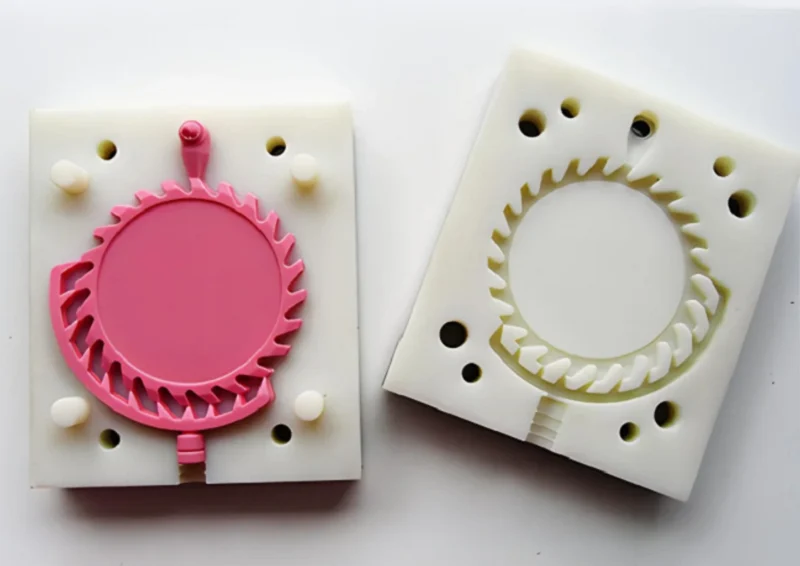
Silikoonvakuumgieting is 'n metode om klein hoeveelhede plastiekonderdele te maak. 'n Meesterpatroon sit in 'n boks. Vloeibare silikoon word daaroor gegooi. Die silikoon verhard in 'n buigsame vorm. Die meesterpatroon kom uit. Hars gaan in. Vakuum trek die lug uit. Die onderdeel verhard. Jy kry 'n kopie.
Hierdie proses word wyd gebruik in prototipering en kleinskaalproduksie. Hoekom? Dis vinnig—vorms kan binne net 'n paar dae vervaardig word. Dis goedkoop—hierdie vorms kos minder as staalvorms. En die gehalte is hoog—die voorkoms en gevoel van die finale produk is ononderskeibaar van massa-vervaardigde inspuitgietonderdele.
Hierdie gids dek die hele proses. Jy sal leer wanneer om silikoonvakuumgieting te gebruik en wanneer om ander metodes te kies.
Definisie van Silikoon Vakuumgietwerk
Silikoonvakuumgieting gebruik 'n buigsame silikoonvorm om plastiekonderdele te vervaardig. 'n Meesterpatroon – tipies 3D-gedruk of gemasjineer – word in 'n houer opgeskort. Vloeibare silikoon word daarom gegooi. Die silikoon verhard. Die meester word verwyder. Die gevolglike holte is 'n perfekte negatief van die oorspronklike.
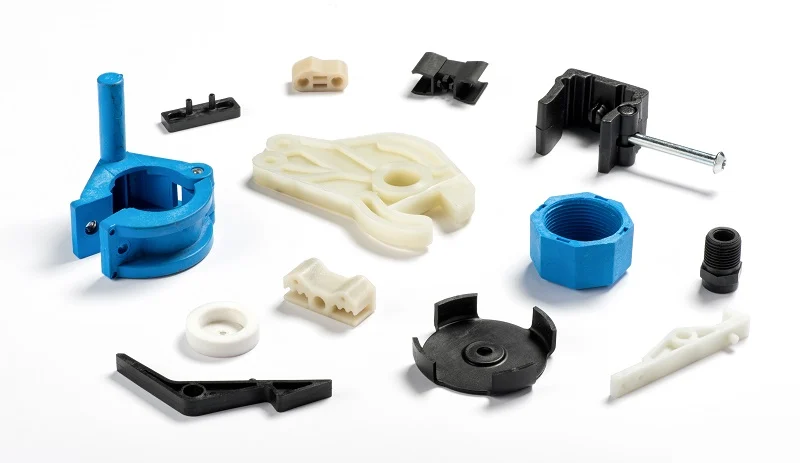
Die gietmateriaal is anders. Hars—poliuretaan, epoksie, of soortgelyk—word in die silikoonvorm gegooi. Vakuum trek lug uit. Die hars verhard. Die onderdeel kom uit. Die silikoon buig. Ondersnydings word vrygestel sonder skade.
Die onderskeid is krities. Die vorm is van silikoon. Buigsaam. Sag. Dit maak die gietwerk moontlik. Die gietmateriaal is van stewige plastiek. Hard. Duursaam. Twee verskillende materiale. Twee verskillende funksies. Een proses verbind hulle.
Dit is die kern van silikon vakuumgietwerk. 'n Buigsame vorm vir stewige onderdele. Beperkte hoeveelheid. Hoë getrouheid. Vinnige ommeswaai.
Silikoon Vakuum Gietproses Stap vir Stap
Stap 1: Skepping van die Meestermodel
Die meesterstuk is die beginpunt. Elke gietstukdeel kopieer dit. Onvolmaakthede op die meesterstuk verskyn op elke kopie. Krapmerke, growwe oppervlaktes, dimensionele foute – alles word direk oorgedra.
Die meester word tipies 3D-gedruk of CNC-gemasjineer. SLA-drukwerk gee 'n gladde oppervlak. CNC-bewerking gee nou toleransies. Die keuse hang af van die onderdeelvereistes. Die meester moet die silikoongiet oorleef. Dit sit in die vloeistof. Dit word verwyder. Dit moenie vervorm nie.
Stap 2: Vervaardiging van die silikoonvorm
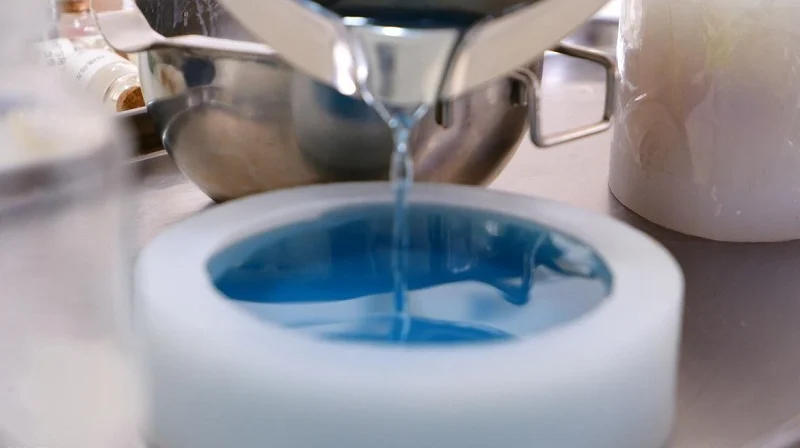
Vloeibare silikoon vloei om die meester. Dit vul elke ondersnyding. Dit repliseer elke oppervlakdetail. Sodra dit uitgehard is, word die meester uitgetrek. Die holte is 'n negatief van die oorspronklike.
Die vormmateriaal maak saak. Shore-hardheid bepaal buigsaamheid. 'n Sagter vorm stel komplekse ondersnydings maklik vry. 'n Harder vorm hou strenger toleransies. Die silikoon moet die giethars weerstaan. Dit moet nie swel of degradeer na herhaalde giet nie.
Stap 3: Vakuumontgassing en harsgieting
Die hars meng. Lugborrels word in die vloeistof vasgevang. Die vakuumkamer trek hulle uit. Die hars word dig en helder.
Dan gooi die hars in die silikoonvorm. Die kamer sluit. Vakuum trek weer. Die hars vloei in elke holte. Geen vasgekeerde lug nie. Geen leemtes nie. Silikoon vakuumgieting maak staat op hierdie stap vir konsekwente resultate.
Stap 4: Uitharding en Ontvorming
Die hars verhard by kamertemperatuur of in 'n laetemperatuuroond. Die verhardingstyd hang af van die harsstelsel. Vinniger verhardings genereer hitte. Stadiger verhardings verminder krimping.
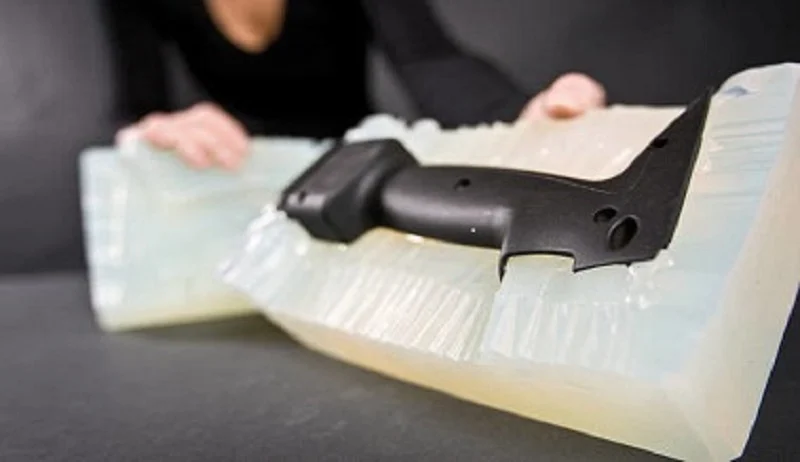
Ontvorming is versigtige werk. Die silikoon buig. Die onderdeel laat los. Geen krag nie. Geen geknoei nie. Die vorm bly ongeskonde. Dit kan weer gebruik word. Behoorlike ontvorming verleng die vorm se lewensduur. 'n Geskeurde vorm kan nie herstel word nie.
Stap 5: Naverwerking en oppervlakafwerking
Die gietstuk is nie die finale stuk nie. Oortollige materiaal by die gietpoort moet verwyder word. Oppervlakvlekke moet geskuur of gepoleer word. Verf en teksture word aangewend.
Sommige onderdele benodig sekondêre bewerkings. Tapgate. Bind insetsels. Verf van oppervlaktes. Die naverwerkingstap verfyn die onderdeel tot sy finale vorm en funksie.
Hierdie vyf stappe definieer die silikoon vakuumgietwerkvloei. Elke stap beïnvloed die volgende. Die meester bepaal die onderdeel. Die vorm bepaal die detail. Die vakuum bepaal die digtheid. Naverwerking bepaal die afwerking. Al vyf moet korrek uitgevoer word.
Materiaal wat in silikoonvakuumgietwerk gebruik word
Silikoonrubber vir Mould Making
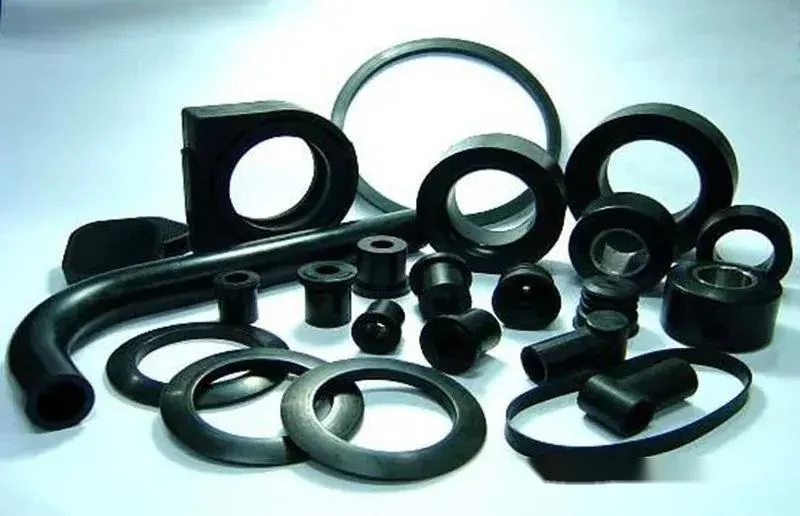
Die vormmateriaal is silikoon. Dit is buigsaam. Dit is duursaam. Dit vang fyn oppervlakdetail vas. Dit maak ondersnydings vry sonder skade.
Nie alle silikoonrubbers is dieselfde nie. Shore-hardheid wissel van sag (A20) tot ferm (A60). 'n Sagter vorm hanteer komplekse ondersnydings. 'n Stewiger vorm hou strenger afmetings. Die keuse hang af van die onderdeelgeometrie. Die silikoon moet ook die giethars weerstaan. Sommige harse val die vorm aan. Die verkeerde silikoon degradeer na 'n paar gietbeurte.
Poliuretaan Gietharse
Die giethars is poliuretaan. Dit is 'n tweekomponent-stelsel. Meng dit. Gooi dit. Dit verhard. Die meganiese eienskappe kom van die formulering.
ABS-agtige harse boots spuitgegoten ABS na. Styf. Taai. Goeie impakweerstand.
PP-agtige harse simuleer polipropileen. Semi-buigsaam. Chemies bestand. Goed vir lewende skarniere.
PC-agtige harse kopieer polikarbonaat. Hoë sterkte. Hoë hitte-afbuiging. Goed vir strukturele onderdele.
Rubberagtige harse is sag. Buigsaam. Hulle simuleer TPE of silikoon. Pakkings, grepe en seëls.
Deursigtige harse is helder. Optiese helderheid wissel. Sommige is kristalhelder. Ander het 'n effense geel tint. Hulle word gebruik vir lense en liggidse.
Vlamvertragende materiale voldoen aan UL 94 V-0-graderings. Word gebruik in elektriese en motorvoertuigtoepassings.
Die hars bepaal die onderdeel se werkverrigting. Kies die regte een vir jou silikoonvakuumgietprojek.
Kleur- en oppervlaktekstuuropsies
Voeg die kleurstof by die hars voor die gietproses. Die kleur is eenvormig dwarsdeur die onderdeel, wat die behoefte aan verf uitskakel.
Die oppervlaktekstuur word van die prototipe afgelei. Silikoon kan hierdie tekstuur presies naboots. Mat afwerkings, blink oppervlaktes en ingenieursgraad-tekstuurpatrone kan alles volledig na die gietstuk oorgedra word. Die onderdeel lyk net soos 'n massavervaardigde komponent. Dit is die ware waarde van silikoonvakuumgieting. Dit is nie bloot 'n prototipe nie, maar 'n voorproduksiemonster. Die voorkoms en gevoel daarvan is ononderskeibaar van die finale produk.
Voordele van Silikoon Vakuumgietwerk
Lae gereedskapskoste
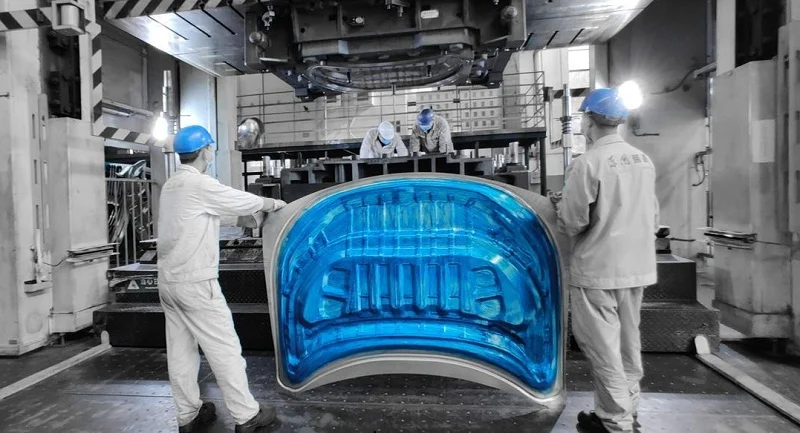
Die vorms word van silikoon gemaak. Anders as staal- en aluminiumvorms, is hierdie materiaal goedkoop en vinnig om te vervaardig, en die vormkoste is slegs 'n fraksie van dié van spuitgietwerk. Vir prototipering en kleinskaalproduksie is hierdie metode koste-effektief en vereis geen beduidende kapitaalbelegging nie.
Vinnige Lead Tyd
Silikoonvorms kan binne 'n paar dae voltooi word. Sodra die meestervorm klaar is en die silikoon gegiet is, kan produksie die volgende dag begin nadat dit oornag uitgehard het. Dit verkort die tyd tot markbekendstelling en versnel die tempo van ontwerp-iterasies.
Uitstekende oppervlakafwerking
Die silikoon repliseer die meesterstuk presies. Elke krap. Elke tekstuur. Elke politoer. Die gietstuk pas by die meesterstuk se oppervlak. Gladde, kosmetiese oppervlaktes is standaard.
Hoë detail reproduksie
Fyn besonderhede word betroubaar gereproduseer. Ribbes, teks, mikrogroewe… silikoon vul elke inkeping. Hars vul elke detail, wat lei tot 'n finale produk wat noukeurig ooreenstem met die oorspronklike.
Buigsame vormontwerp vir komplekse geometrieë
Silikoon is buigsaam, wat dit moontlik maak om onderdele uit die vorm te verwyder sonder om die afskuinste te beskadig. Wanneer die vorm oopmaak, word die onderdele uitgewerp sonder die behoefte aan hulpgereedskap soos skuifbalke of uitwerppenne. In vergelyking met stewige vorms, maak silikoonvakuumgieting dit makliker om onderdele met komplekse vorms te produseer.
ideaal vir Lae-volume produksie
Vir 3D-drukwerk kan bestellings met buitensporig hoë produksievolumes weke neem om te druk, en die koste per eenheid is te hoog; vir spuitgietwerk is produksievolumes te laag om die koste van die vorm te verhaal. Silikoon-vakuumgietwerk val net tussenin en vul hierdie gaping. Dit is die voordeel daarvan: dit bied 'n matige prys en matige spoed, wat dit net reg maak vir die toepaslike produksievolume.
Beperkings van Silikoon Vakuumgietwerk
Beperkte vormlewe
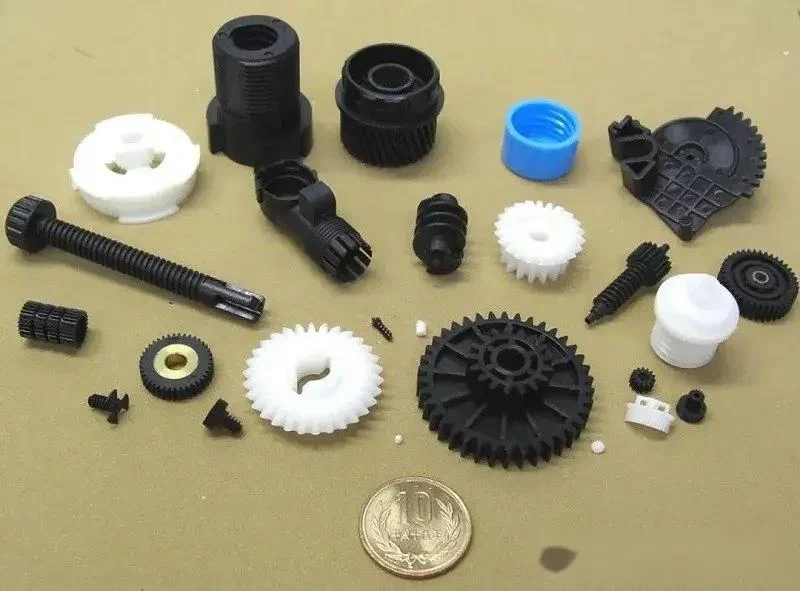
Silikoonvorms kan tipies slegs 20 tot 30 dele produseer. As die geometrie eenvoudig is en die harseienskappe mild is, kan hierdie getal soms 50 bereik. Daarna begin die vorm verouder. Die oppervlak word grof, besonderhede word vaag en afmetings dryf. Silikoonvorms is verbruiksgoedere wat in silikoonvakuumgieting gebruik word; hulle is nie produksiemiddele nie.
Laer dimensionele stabiliteit as metaalgereedskap
Silikoon is buigsaam. Dit buig onder druk. Hierdie buiging veroorsaak dimensionele veranderinge. Gevolglik sal dele wat uit die vorm verwyder word effens van die prototipe verskil. Soos die vorm verouder, neem hierdie verskil geleidelik toe. Metaalvorms buig nie en behou dimensionele stabiliteit nie. Silikoonvakuumgieting is 'n proses wat langtermynstabiliteit opoffer in ruil vir spoed- en kostevoordele.
Materiaalprestasie in vergelyking met spuitgegoten plastiek
Hierdie harse boots die eienskappe van produksiegraadplastiek na, maar kan dit nie ten volle ewenaar nie. Hulle het laer impaksterkte, laer hitte-afbuigingstemperature en korter moegheidslewe. Terwyl die werkverrigting van sekere harsstelsels dié van ABS of polipropileen benader, kan hulle dit nie ten volle vervang nie. Hierdie onderdele is bedoel vir prototipering, nie massaproduksie nie.
Produksievolumebeperkings
Produksievolume is 'n deurslaggewende faktor. Silikoonvakuumgieting is geskik vir lopies van 10 tot 50 dele. Sodra produksie 100 stukke oorskry, word die proses ekonomies onuitvoerbaar. Vorms verslyt, en die vervanging daarvan verhoog koste, wat lei tot hoër eenheidskoste. Vir hoeveelhede bo 'n sekere drempel is spuitgietwerk meer koste-effektief; vir hoeveelhede onder daardie drempel is 3D-drukwerk vinniger.
Silikoonvakuumgieting het 'n duidelik gedefinieerde operasionele reeks. Gebruik dit asseblief binne hierdie reeks. Indien u hierdie reeks oorskry, kies asseblief 'n alternatiewe metode. Dit is nie 'n mislukking nie, maar eerder 'n beperking van die proses.
Silikoon Vakuumgietwerk vs Spuitgieten
Kostevergelyking
Silikoonvorms is goedkoop en kos slegs 'n paar duisend dollar. Inspuitvorms, aan die ander kant, is duur en kos tienduisende dollars en soms selfs honderdduisende. Eenheidskoste skets 'n ander prentjie: die eenheidskoste van inspuitgiet is laer, terwyl dié van silikoonvakuumgiet hoër is. Die gelykbreekpunt vir totale koste hang af van produksievolume. As 50 eenhede vervaardig word, is vakuumgiet goedkoper; as 10 000 eenhede vervaardig word, bied inspuitgiet 'n groter kostevoordeel.
Produksie Speed
Silikoonvorms kan binne net 'n paar dae vervaardig word. Die eerste bondel onderdele kan binne 'n week vervaardig word. Inspuitvorms, aan die ander kant, neem etlike maande—gewoonlik agt tot sestien weke. Dit word gevolg deur prototipering, dan aanpassings en uiteindelik massaproduksie. Dit is presies waar die verskil in tyd tot mark lê. Silikoonvakuumgieting versnel die ontwikkelingsproses, terwyl inspuitgiet dit vertraag.
Deel kwaliteit
Beide silikonvakuumgieting en spuitgietwerk kan hoëgehalte-onderdele produseer. Hul kwaliteitsmetrieke verskil. Silikonvakuumgieting behaal uitstekende oppervlakafwerking en kan fyn besonderhede reproduseer, terwyl spuitgietwerk beter dimensionele stabiliteit bied en streng toleransies handhaaf, selfs na miljoene siklusse. Die materiaaleienskappe van die twee prosesse verskil ook: spuitgietwerk gebruik industriële termoplastiese plastiek, terwyl vakuumgietwerk poliuretaanhars gebruik. Alhoewel hierdie twee harse soortgelyk is, is hulle nie dieselfde nie.
Beste Produksievolumes
Die produksievolume bepaal die keuse van vervaardigingsproses. Silikoonvakuumgieting: 10 tot 100 stukke. Spuitgiet: 1 000 stukke of meer. Die situasie tussen hierdie twee is minder duidelik. Die spesifieke keuse hang af van die onderdeel se kompleksiteit, materiaalvereistes en begroting.
Watter proses moet jy kies?
Die keuse hang af van die stadium van ontwikkeling. Is jy in die vroeë ontwikkelingsfase? Silikoon vakuumgieting bied spoed en buigsaamheid. Benodig jy funksionele onderdele vir die valideringsfase? Vakuumgieting kan aan daardie behoeftes voldoen. Massaproduksie? Spuitgieting is die uiteindelike doelwit.
Die evalueringsproses is eenvoudig. Bepaal die produksievolume. Stel die tydlyn vas. Identifiseer die materiaalvereistes. Die keuse van proses sal natuurlik volg. Vakuumgieting is 'n brug. Spuitgietvorming is die finale bestemming.
Oor NOBLE: Jou vertroude vervaardigingsvennoot
NOBLE is 'n vervaardigingsmaatskappy. Presisiemetaal- en plastiekverwerking is die kern van hul besigheid. Hul kliëntebasis strek oor verskeie industrieë, insluitend mediese toestelle, industriële toerusting en verbruikersgoedere. Hul dienste wissel van vinnige prototipering tot grootskaalse produksie. Ons doel is om betroubare vervaardigingsoplossings te bied wat idees in hoëgehalte-produkte omskep.
Omvattende vervaardigingsvermoëns
Ons dienste dek die hele spektrum. Silikoonvakuumgieting word gebruik vir prototipering en loodsproduksie; CNC-bewerking voldoen aan streng toleransievereistes; plastiekspuitgietwerk is geskik vir hoëvolume-onderdele; plaatmetaalvervaardiging word gebruik vir omhulsels en rame; presisie-metaalbewerking word gebruik vir strukturele komponente; vinnige prototipering word gebruik vir ontwerpvalidering; en die vervaardiging van pasgemaakte onderdele voldoen aan gespesialiseerde behoeftes.
Integrasie is ons sterkpunt. Verskeie vervaardigingsprosesse word onder een dak gekonsolideer. Geen uitkontraktering, geen oordragte nie. Ons pas doeltreffende en koste-effektiewe oplossings vir elke projek aan.
Gesertifiseerde Gehaltebestuur
Kwaliteit is verifieerbaar. ISO 9001:2015 dek algemene kwaliteitsbestuur, terwyl ISO 13485:2016 spesifiek is vir die vervaardiging van mediese toestelle. Hierdie stelsels voldoen aan die streng vereistes van die mediese toestelle-, industriële toerusting- en verbruikersgoederesektore.
FAQ
Wat is silikoon vakuumgiet?
'n Buigsame silikoonvorm word van 'n meestervorm gemaak, en hars word onder vakuum in die vorm gegooi. Nadat die onderdeel uitgehard het, word dit uit die vorm verwyder. Hierdie proses kan gebruik word om klein hoeveelhede hoë-presisie plastiekonderdele te produseer.
Watter materiale kan in silikoon vakuumgietwerk gebruik word?
Poliuretaanharse is standaardmateriale. Hulle kan ABS, polipropileen, polikarbonaat en rubberagtige materiale naboots. Daarbenewens is deursigtige en vlamvertragende variëteite beskikbaar. Die keuse van hars bepaal die meganiese eienskappe van die onderdeel.
Hoeveel dele kan een silikoonvorm produseer?
Tipies is daar 20 tot 30 dele. Wanneer die geometrie eenvoudig is en die harseienskappe mild is, kan hierdie getal 50 bereik. Komplekse ondersnydings of harse met aggressiewe eienskappe sal die lewensduur van die vorm verkort.
Is silikon vakuumgiet geskik vir produksie?
Dit is waar vir kleinskaalse produksie—10 tot 100 stukke. Dit is egter nie die geval vir grootskaalse produksie nie. Vorms slyt uit, en die koste per eenheid styg. Sodra produksie 'n sekere hoeveelheid oorskry, word die koste van spuitgietwerk eintlik laer.
Wat is die verskil tussen silikon vakuumgieting en spuitgiet?
Silikoonvakuumgieting gebruik goedkoop silikoonvorms en het kort levertye, wat dit geskik maak vir kleinskaalse produksie. Spuitgietvorming, aan die ander kant, gebruik duur staalvorms en het lang levertye, wat dit geskik maak vir hoëvolumeproduksie.
Hoe akkuraat is silikoon vakuumgieting?
Akkuraatheid hang af van die prototipe. Silikoon kan die prototipe noukeurig naboots. Dimensionele toleransies kan ±0.1 millimeter bereik. Die buigsaamheid van die vorm kan 'n mate van afwyking veroorsaak. Langtermynstabiliteit is laer as dié van metaalvorms. Hierdie vlak van akkuraatheid is voldoende vir prototipes en kleinskaalproduksie. Vir hoë-presisie produksie, kies asseblief spuitgiet of masjinering.







