
Inleiding
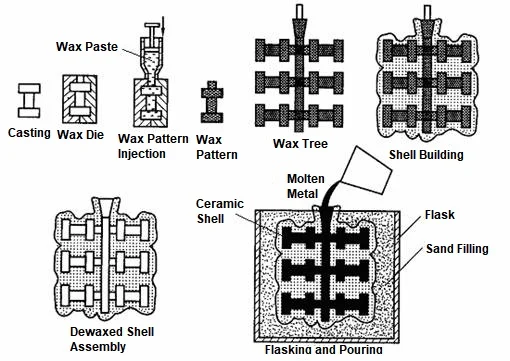
'n Waspatroon word gemaak. Keramiekslurry bedek dit. Die was smelt uit. Gesmelte metaal stroom in. Die keramiek breek af. 'n Voltooide onderdeel bly oor. Dit is die proses van beleggingsgietwerk—ook bekend as verlorewasgietwerk.
Beleggingsgietwerk het 'n lang geskiedenis. Juweliersware-makers het dit duisende jare gelede gebruik. Vandag is dit 'n presisie-vervaardigingsmetode wat onderdele met noue toleransies en gladde oppervlaktes produseer. Geen sekondêre bewerking is nodig vir die meeste kenmerke nie.
Waarom word beleggingsgietwerk so wyd gebruik? Hierdie proses kan komplekse geometrieë hanteer wat nie deur masjinering bereik kan word nie, is geskik vir materiale wat moeilik is om te smee of te sweis, en die oppervlakafwerking verminder die behoefte aan daaropvolgende masjineringsbewerkings.
'n Wye verskeidenheid nywerhede maak staat op beleggingsgietwerk. Die lugvaartbedryf gebruik dit vir turbinelemme en strukturele komponente; die mediese veld gebruik dit vir inplantings en chirurgiese instrumente. Die motorbedryf gebruik dit vir turboaanjaer-waaiers en brandstofstelselkomponente. In die industriële sektor word dit gebruik vir kleppe, pompe en vorms.
Wat is Investment Casting?
Definisie van Beleggingsgietwerk
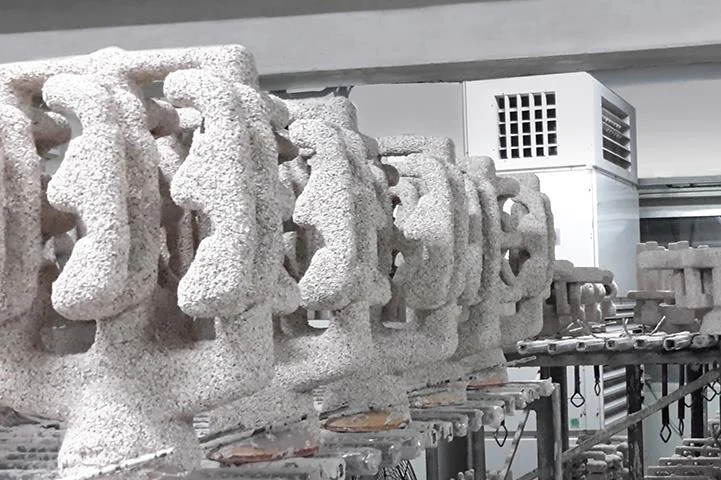
Beleggingsgietwerk is die verlorewasproses. 'n Waspatroon word gemaak. 'n Keramiekvorm word daarom gebou. Die was smelt uit. Metaal stroom in. Die keramiek breek af. Die onderdeel bly oor.
Die geskiedenis strek terug na antieke Egipte en China. Juweliers het dit vir goud- en bronsornamente gebruik. Industriële produksie het in die 20ste eeu begin. Die naam "belegging" beteken nie geld nie. Dit kom van die ou Franse woord "investir"—om te bedek of te omring. Die keramiekdop belê die waspatroon. Die term het vasgesteek.
Hoe die Beleggingsgietproses Werk
-
Skep 'n waspatroon
Nadat die metaalvorm gemasjineer is, word was daarin gegooi. Dit skep die waspatroon. Verskeie waspatrone word aan 'n sentrale wasspuit gekoppel. Die hele samestelling lyk soos 'n boom. Hierdie "boom" bepaal hoeveel onderdele in elke gietvorm vervaardig kan word.
-
Bou 'n keramiekdop
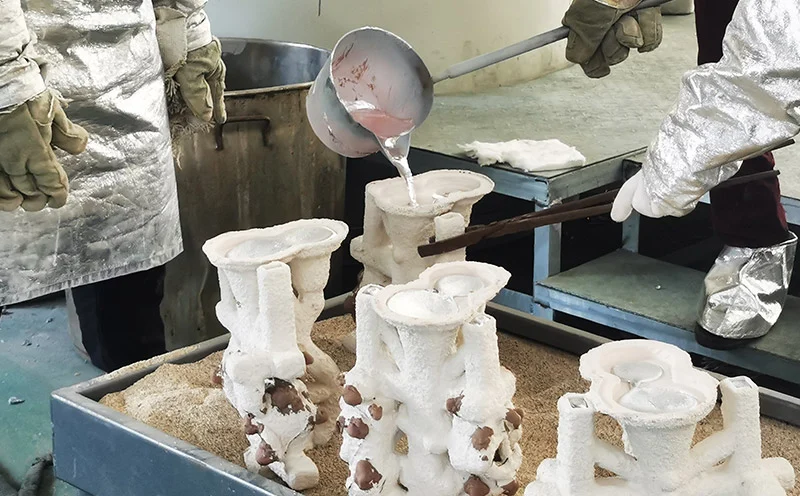
Doop die wasvorm in die keramiekslurry. Wend 'n laag fyn sand aan – dit wil sê gips. Herhaal hierdie proses nadat elke laag droog is. Na ses tot agt lae sal 'n stewige keramiekdop om die wasvorm vorm.
-
Verwyder die was
Die dop word in die oond geplaas. Die was smelt en verdamp, wat 'n holte laat. Hierdie holte pas presies by die vorm van die onderdeel.
-
Gooi gesmelte metaal
Gesmelte metaal word in 'n verhitte keramiekvorm gegiet. 'n Wye verskeidenheid materiale is beskikbaar, insluitend vlekvrye staal, koolstofstaal, aluminiumlegerings, titaniumlegerings, nikkel-gebaseerde superlegerings, kobaltlegerings, brons en koper. Elke materiaal het sy eie spesifieke gietparameters.
-
Laat afkoel en breek die dop
Die metaal stol. Die keramiekdop breek af. Pneumatiese hamers of vibrerende toerusting doen die werk. Die boom word gesny. Individuele gietstukke skei.
-
Voltooi die deel
Verwyder die hek en spuitgiet. Hittebehandeling kan volg. Masjineer die onderdeel om eienskappe te skep wat nie deur gietwerk alleen bereik kan word nie. Polering verbeter die oppervlakafwerking. Inspekteer die onderdeel om afmetings en integriteit te verifieer. Op hierdie stadium is die beleggingsgietwerk voltooi en gereed om na die volgende fase oor te gaan.
Belangrike voordele van beleggingsgietwerk
Beleggingsgietwerk word gekies vir hoëwaarde-komponente omdat dit 'n vlak van presisie bied wat ander prosesse nie kan ewenaar nie. Die voordele daarvan is wydlopend, en elkeen beïnvloed koste, kwaliteit of levertyd.
1. Uitstekende Dimensionele Akkuraatheid
Vervaardiging van amper-netto-vorm beteken dat onderdele vervaardig word met afmetings naby hul finale afmetings. Dit verminder die behoefte aan bewerking, verbeter produkkonsekwentheid en lei tot stywer samestellings. Dit bied direkte voordele vir onderdele wat streng toleransies vereis – soos turbinelemme en chirurgiese instrumente.
2. Beter oppervlak
Keramiek- en wasvorms het gladde oppervlaktes, wat lei tot 'n gladde oppervlak op die finale metaalonderdeel. Slyp en poleer word tot 'n minimum beperk, wat 'n beter voorkoms lewer. Verder, omdat oppervlakdefekte geminimaliseer word, word moegheidsprestasie verbeter.
3. Vermoë om komplekse geometrieë te produseer
Beleggingsgietwerk kan vorms produseer wat nie deur bewerking bereik kan word nie. Wanddiktes kan so dun as 1 millimeter wees. Interne verkoelingskanale kan gevorm word. Komplekse kurwes wat andersins vyf-as-bewerking sou vereis, kan bereik word. Ondersny-eienskappe wat andersins gespesialiseerde snygereedskap sou vereis, kan hanteer word.
Komplekse ontwerpe kan vervaardigingskoste verminder omdat verskeie prosesse in 'n enkele stap gekonsolideer word. Onderdele wat voorheen sweiswerk, masjinering en montering sou vereis het, kan nou as 'n enkele stuk gegiet word.
4. Wye reeks gietbare metale
| Ysterhoudende metale | koolstofstaal, vlekvrye staal, gereedskapstaal |
| Nie-ysterhoudend | aluminium, koper, brons |
| Hoëprestasie-legerings | titanium, nikkel-superlegerings, kobaltlegerings |
Die proses werk met byna enige gietbare legering. Daardie buigsaamheid is skaars in presisievervaardiging.
5. Uitstekende Herhaalbaarheid
Waspatrone is konsekwent. Die keramiekdopproses word beheer. Gehalte-inspeksie is streng. Produksielopies van duisende of miljoene onderdele handhaaf dieselfde afmetings. Massaproduksie met nou toleransies is haalbaar.
6. Verminderde Masjineringsvereistes
Aangesien gietstukke amper die finale vorm het, word masjineringskoste verminder. Produksiesnelhede word verhoog omdat minder materiaal verwyder hoef te word. Gereedskapslytasie word verminder. Arbeidskoste word verlaag. Dit is algemeen dat onderdele slegs afwerkingswerk benodig—soos ratstukke, klepliggame, strukturele toebehore.
7. Beter Materiaalbenutting
Vervaardiging van amper die finale vorm beteken minder afval. Bewerking van staafmateriaal verwyder 80% van die materiaal, terwyl beleggingsgietwerk slegs die verwydering van die poort en spuitmond vereis. Vir duur legerings – soos titanium en nikkel-gebaseerde superlegerings – is die kostebesparings beduidend. Met minder metaalafval word volhoubaarheid ook verbeter.
8. Groter Ontwerp Buigsaamheid
Komplekse ingenieursontwerpe is suksesvol geïmplementeer. Gewigsvermindering is bereik deur materiaal slegs waar nodig te gebruik. Die integrasie van onderdele het die behoefte aan gesweisde samestellings uitgeskakel. Aangesien die onderdele as 'n enkele stuk gegiet word eerder as uit verskeie komponente saamgestel, is produkprestasie verbeter. Die ontwerpvryheid wat deur beleggingsgietwerk gebied word, is die grootste voordeel daarvan.
Beperkings van beleggingsgietwerk
Elke vervaardigingsproses behels kompromieë. Beleggingsgietwerk is geen uitsondering nie. Die voordele daarvan is werklik, maar so ook die beperkings daarvan. Om hierdie beperkings te ignoreer, kan lei tot swak onderdeelontwerp en onverwagte koste.
1. Hoër Gereedskapskoste
Die wasinspuitmatryse is duur om te masjineer. Gereedskapvervaardiging vereis presisie en tyd. Die aanvanklike belegging is beduidend. Kosteherwinning vereis voldoende produksievolume. Vir lae-volume onderdele kan die gereedskapskoste per onderdeel onbetaalbaar wees.
2. Langer produksiesiklus
Elke stadium voeg tyd by die proses. Vormvervaardiging neem etlike dae; die lae moet toegelaat word om tussen toepassings droog te word; ontwas neem etlike ure; en die bak van die vorm vereis 'n presiese verhittingskurwe. Dit word gevolg deur gieting en afwerking. Beleggingsgietwerk kan onderdele binne sekondes produseer. Verlorewasgietwerk, aan die ander kant, neem dae of weke. Die levertyd is baie langer.
3. Groottebeperkings
Waspatrone is broos. Groot patrone vervorm onder hul eie gewig. Keramiekdoppe word swaar en moeilik om te hanteer. Groot gietstukke is onprakties. Die praktiese groottelimiet is ongeveer 300 mm in deursnee. Groter onderdele benodig sandgieting of ander prosesse.
4. Broosheid van waspatrone
Was buig. Was breek. Was vervorm onder temperatuurveranderinge. Berging vereis beheerde toestande. Vervoer vereis versigtige verpakking. Hanteringsmaatreëls is verpligtend. 'n Beskadigde waspatroon veroorsaak 'n gebrekkige gietstuk.
5. Keramiek Dop Sensitiwiteit
Skulpkrake vind plaas tydens verhitting of afkoeling. Vog beïnvloed die keramiekbinding. Termiese skok veroorsaak delaminasie. Die vormkwaliteit hang af van die vaardigheid van die operateur en omgewingsbeheer. Skulpdefekte word direk na die metaalonderdeel oorgedra.
6. Hoër koste vir eenvoudige onderdele
Vir eenvoudige geometrieë is beleggingsgietwerk oordrewe. Sandgietwerk is goedkoper. Bewerking van staafmateriaal is vinniger. Smeewerk produseer sterker onderdele. Stampwerk is meer ekonomies teen hoë volume. Beleggingsgietwerk is nie ekonomies vir onderdele wat deur eenvoudiger metodes vervaardig kan word nie.
7. Stadiger produksietempo
Verskeie stadiums word vereis. Handmatige bewerkings is betrokke. Dopbou is nie ten volle outomaties nie. Produksieskedulering is kompleks. Spuitgietwerk produseer duisende onderdele per dag. Beleggingsgietwerk produseer op sy beste honderde. Volume-eise moet realisties wees.
8. Potensiële gietdefekte
Gasporositeit vorm wanneer opgeloste gasse tydens stolling uitkom. Krimping skep leemtes in dik dele. Koue afsluitings vind plaas wanneer metaalstrome nie saamsmelt nie. Verkeerde loop is die gevolg van onvoldoende metaalvloei. Keramiek-insluitsels kom van dopfragmente. Warm skeure vorm tydens stollingskrimping.
Elke defek het 'n oorsaak. Elke oorsaak het 'n voorkoming. Behoorlike prosesbeheer verminder defekte. Maar beleggingsgietwerk is nie defekvry nie. Die proses vereis vaardigheid, dissipline en kwaliteitsbeheer in elke stadium.
Belegging beslissende teenoor Ander Gietprosesse
Beleggingsgietwerk vs. Sand Casting
| faktor | Belegging beslissende | Sand Casting |
| Akkuraatheid | Styf (±0.1 mm tipies) | Los (±1.0 mm tipies) |
| Oppervlak | Glad (3.2 µm Ra) | Ru (12.5 µm Ra) |
| Kos | Hoër per deel teen lae volume; laer teen hoë volume | Laer per onderdeel; beter vir groot onderdele |
| Deel grootte | Beperk (~300 mm maksimum) | Onbeperk (meterskaalse dele) |
| Kompleksiteit | Hoog (dun mure, interne gange) | Laag tot matig |
Beleggingsgietwerk wen op akkuraatheid en afwerking. Sandgietwerk wen op grootte en aanvanklike koste. Die keuse hang af van die onderdeelvereistes.
Beleggingsgietwerk vs. Die Casting
| faktor | Belegging beslissende | Die Casting |
| Produksiesnelheid | Stadig (dae per bondel) | Vinnig (sekondes per skoot) |
| Tooling | Wasmatryse, keramiekdoppe | Harde staalmatryse |
| Materiale | Wye reeks (ysterhoudende, nie-ysterhoudende, hoëtemperatuurlegerings) | Beperk tot nie-ysterhoudende (aluminium, sink, magnesium) |
| Presisie | Baie hoog | Hoogte |
| aansoeke | Kritieke komponente, lae-middel volume | Hoë-volume verbruikersonderdele |
Spuitgietwerk is vinniger. Beleggingsgietwerk hanteer meer materiale en meer komplekse geometrieë. Die oorgangspunt hang af van produksievolume en materiaalvereistes.
Beleggingsgietwerk teenoor masjinering
| faktor | Belegging beslissende | Machining |
| Materiaalafval | Laag (byna net-vorm) | Hoog (skyfie-generasie) |
| Kompleksiteit | Hoog (ingeboude interne kenmerke) | Beperk (beperkings op toegang tot gereedskap) |
| Kos | Laer teen hoë volume | Laer teen lae volume |
| Presisie | Goed, maar benodig dalk afwerkingsbewerking | Uitstekend |
| Produksie volume | Geskik vir produksielopies | Geskik vir prototipes en klein hoeveelhede |
Beleggingsgietwerk gebruik materiaal doeltreffend. Bewerking verwyder materiaal waarvoor reeds betaal is. Vir duur legerings bespaar gietwerk aansienlike koste. Vir eenvoudige onderdele met nou toleransies bly bewerking die beter keuse. Die twee prosesse is komplementêr, nie mededingend nie. Baie beleggingsgietwerke ontvang afwerkingsbewerking om kritieke afmetings te bereik. Die kombinasie bied die beste van beide benaderings.
Nywerhede wat voordeel trek uit beleggingsgietwerk
Beleggingsgietwerk bedien nywerhede met streng vereistes vir akkuraatheid, materiaalintegriteit en komplekse geometrieë. Elke bedryf het sy eie redes om hierdie proses te kies.
Lugdiens
Turboaanjaerlemme, vliegtuigrompstrukturele komponente en brandstofstelselkomponente. Hierdie komponente moet uiterste temperature en sikliese belastings weerstaan. Beleggingsgietwerk maak die produksie van interne verkoelingskanale en dunwandige strukture moontlik wat nie deur masjinering bereik kan word nie. Nikkel-gebaseerde superlegerings en titanium is die standaardmateriale. Mislukking word absoluut nie geduld nie.
Automotive
Turboaanjaerwiele. Uitlaatspruitstukke. Brandstofinspuitkomponente. Gewigsvermindering en hittebestandheid dryf die keuse. Beleggingsgietwerk lewer amper-netvorms wat minimale bewerking vereis. Produksievolumes is matig tot hoog. Die proses kompeteer met smee- en spuitgietwerk vir spesifieke toepassings.
mediese
Chirurgiese instrumente. Ortopediese inplantings. Tandprosteses. Biokompatibiliteit en korrosiebestandheid is verpligtend. Vlekvrye staal, kobalt-chroomlegerings en titanium word tot noue toleransies gegiet. Oppervlakafwerking moet glad wees om bakteriese adhesie te voorkom. Beleggingsgietwerk voldoen aan hierdie vereistes sonder oormatige naverwerking.
Olie en Gas
Klepliggame. Pompbehuisings. Onderdele vir boorgatgereedskap. Hierdie onderdele ervaar hoë druk, korrosiewe vloeistowwe en skuuromgewings. Materiaalkeuse is krities. Dupleks vlekvrye staal en nikkellegerings is algemeen. Beleggingsgietwerk produseer die komplekse interne vloeigange wat hierdie komponente benodig.

Industriële toerusting
Ratspasies. Hefboomarms. Beugelsamestellings. Landboumasjinerie. Konstruksietoerusting. Onderdelekonsolidasie is 'n groot voordeel. Verskeie komponente word as 'n enkele stuk gegiet. Samestelling word vereenvoudig. Gewig word verminder. Betroubaarheid verbeter.
Navy
Skroewe. Pompwaaiers. Seewaterstelselkomponente. Korrosiebestandheid in soutwater is noodsaaklik. Brons, aluminiumbrons en dupleks vlekvrye staal word volgens vorm gegiet. Beleggingsgietwerk bied die gladde oppervlakafwerking wat weerstand verminder en doeltreffendheid verbeter.
Food Processing
Kleppe. Toebehore. Pompkomponente. Sanitêre ontwerp vereis gladde oppervlaktes en korrosiebestandheid. Vlekvrye staal is die materiaal van keuse. Beleggingsgietwerk produseer onderdele sonder krake of skerp hoeke waar bakterieë kan wegkruip. Oppervlakafwerking voldoen aan FDA-vereistes sonder addisionele polering.
verdediging
Vuurwapenkomponente. Lugvaartonderdele. Voertuigkomponente. Militêre spesifikasies vereis hoë betroubaarheid. Materiaalintegriteit is krities. Beleggingsgietwerk bied die herhaalbaarheid en gehaltebeheer wat verdedigingsprogramme vereis.
Power Generation
Turbinelemme. Gasturbine-komponente. Stoomturbine-onderdele. Hoëtemperatuurlegerings word benodig. Beleggingsgietwerk produseer die vlerkprofielvorms en interne verkoelingsgeometrieë wat doeltreffendheidswinste moontlik maak. Die proses is onontbeerlik vir moderne kragopwekking.
Die primêre redes vir die keuse van beleggingsgietwerk wissel tussen verskillende industrieë. Die lugvaartsektor benodig komplekse verkoelingskanale; die mediese veld vereis biokompatibiliteit en oppervlakafwerking; die motorbedryf vereis gewigsvermindering; en die olie- en gassektor vereis korrosiebestandheid. Wat hierdie industrieë gemeen het, is dat die prestasie wat deur hierdie proses gebied word, ongeëwenaard is deur ander prosesse.
Wanneer moet jy beleggingsgietwerk kies?
Of beleggingsgietwerk gebruik moet word, hang grootliks af van verskeie praktiese oorwegings. Indien die antwoord op die meeste van hierdie vrae ja is, dan is hierdie proses waarskynlik 'n baie goeie pasmaat.
Komplekse geometrieë
Is die vorm van die onderdeel moeilik of onmoontlik om deur bewerking te verkry? Het dit interne gange, dun wande of komplekse kurwes? In vergelyking met enige ander gietmetode, is beleggingsgietwerk beter geskik om hierdie eienskappe te hanteer.
Presisievereistes
Vereis die onderdeel streng dimensionele beheer? Is oppervlakafwerking krities vir funksie of voorkoms? Hierdie proses produseer amper-finale vormgietstukke, waardeur sekondêre bewerking verminder of uitgeskakel word.
Duur materiale
Gebruik die onderdeel titanium, nikkel-gebaseerde superlegerings of ander duur legerings? Beleggingsgietwerk verminder materiaalvermorsing. Geen skyfies word geproduseer nie, en skroot word gevolglik verminder. Die gevolglike kostebesparings is voldoende om die vormkoste te verreken.
Medium tot hoë produksievolumes
Vervaardig jy honderde of duisende onderdele jaarliks? Vormkoste word oor die hele produksielopie versprei. Namate die koste per onderdeel afneem, word hierdie proses koste-effektief.
Verminderde Montagestappe
Kan verskeie komponente in 'n enkele gietstuk geïntegreer word? Beleggingsgietwerk elimineer gesweisde samestellings en elimineer die behoefte aan bevestigingsmiddels, wat monteringstyd verminder en betroubaarheid verbeter.
Oppervlakafwerking van hoë gehalte
Benodig die onderdeel 'n gladde oppervlak om behoorlik te funksioneer of om aan regulatoriese standaarde te voldoen? Keramiekbehuisings kan fyn besonderhede en 'n skoon oppervlak hê, wat die behoefte aan polering en slyp tot die minimum beperk.
Wanneer is beleggingsgietwerk nie die beste keuse nie?
Hierdie proses is nie geskik vir alle situasies nie. In sommige gevalle is 'n ander benadering nodig.
Ekstra Groot Onderdele
Onderdele met 'n deursnee of lengte van meer as 300 millimeter is nie geskik vir hierdie proses nie. Die waspatroon sal vervorm, en die keramiekdop sal lywig en bros word. Sandgietwerk kan groot onderdele teen 'n laer koste hanteer.
Klein hoeveelhede en eenvoudige onderdele
Eenvoudige hakies of plat plate vereis nie beleggingsgietwerk nie. Bewerking van staafmateriaal is vinniger, en sandgietwerk is goedkoper. Smeewerk kan beter meganiese eienskappe bied. In kleinskaalproduksie kan die vormkoste wat met beleggingsgietwerk verband hou, nie verhaal word nie.
Baie grootskaalse produksie
Spuitgietwerk kan onderdele binne sekondes produseer, terwyl beleggingsgietwerk minute of ure neem. Vir jaarlikse produksievolumes van meer as 100 000 eenhede, is spuitgietwerk of stempelwerk meer ekonomies. Die verskil in siklustyd is die deurslaggewende faktor.
Komponente beter geskik vir smeewerk of bewerking
Hoësterkte strukturele komponente word tipies deur smee vervaardig. Hulle bied 'n beter korrelstruktuur en 'n langer moegheidslewe. Eenvoudige silindriese of prismatiese onderdele is meer koste-effektief om deur masjinering te vervaardig. Verlorewasgietwerk is nie die ideale proses vir alle toepassings nie.
Hierdie proses is gespesialiseerd en blink uit in spesifieke velde. Wanneer toepassings buite hierdie bestek val, is ander metodes meer gepas. Die proses moet gekies word op grond van die eienskappe van die onderdeel, eerder as andersom.
Waarom NOBLE kies vir beleggingsgietwerk en Presisievervaardiging?
Die regte proses maak saak. Die regte vennoot maak net soveel saak. NOBLE bied meer as vervaardiging. Ons lewer ingenieurs- en produksieoplossings van konsep tot finale produk.
Omvattende vervaardigingsdienste
NOBLE hanteer metaal- en plastiekverwerking. Breë vermoëns. Diverse nywerhede. Enkele prototipe of hoëvolumeproduksie—die ingenieurs- en produksiespanne werk nou saam met kliënte deur elke fase van die projek.
Van Ontwerp tot Montering
Produksie is slegs 'n deel van die storie. NOBLE bied end-tot-end oplossings. Ons werk saam vanaf die vroegste ontwerpfase. Tegniese aanbevelings verbeter vervaardigbaarheid, verminder produksiekoste en verbeter produkprestasie.
Ons geïntegreerde werkvloei dek:
- Produkontwerpondersteuning
- Ingenieursoorsig
- Materiële seleksie
- Prototipe vervaardiging
- Massa produksie
- Oppervlak behandeling
- Vergadering
- Finale Inspeksie
- Verpakking en aflewering
Hierdie eenstopbenadering stroomlyn ontwikkeling. Konsekwente kwaliteit word dwarsdeur die proses gehandhaaf. Geen oordraggapings nie. Geen vingerwysery nie.
Kwaliteit wat jy kan vertrou
Gehalte is die fondament van elke projek. NOBLE werk onder internasionaal erkende gehaltebestuurstelsels.
Ons sertifisering sluit in:
- Die ISO 9001: 2015 – Kwaliteitbestuurstelsel
- Die ISO 13485: 2016 – Gehaltebestuurstelsel vir Mediese Toestelle
Hierdie sertifikate demonstreer ons toewyding aan kwaliteit, prosesbeheer, naspeurbaarheid en kliëntetevredenheid oor 'n wye reeks industrieë.
FAQ
Wat is die belangrikste voordele van beleggingsgietwerk?
Hoë dimensionele akkuraatheid, uitstekende oppervlakafwerking, vermoë om komplekse geometrieë te produseer, wye materiaalkeuse en minimale materiaalvermorsing.
Wat is die nadele van beleggingsgietwerk?
Hoë gereedskapskoste, langer levertye, groottebeperkings en stadiger produksietempo's in vergelyking met spuitgietwerk.
Waarom is beleggingsgietwerk duurder?
Die waspatroongereedskap en die bou van die keramiekdop is arbeidsintensief en tydrowend. Die proses vereis verskeie stadiums en bekwame operateurs, wat die koste per onderdeel teen lae volumes dryf.
Watter metale kan in beleggingsgietwerk gebruik word?
Koolstofstaal, vlekvrye staal, gereedskapstaal, aluminiumlegerings, koper, brons, titaniumlegerings, nikkel-gebaseerde superlegerings en kobalt-gebaseerde legerings.
Is beleggingsgietwerk geskik vir massaproduksie?
Ja, vir matige tot hoë volumes waar die gereedskapskoste oor groot produksielopies geamortiseer word. Vir uiters hoë volumes kan spuitgietwerk vinniger en goedkoper wees.
Hoe akkuraat is beleggingsgietwerk?
Tipiese toleransies is ±0.1 mm tot ±0.2 mm, afhangende van die onderdeelgrootte en geometrie. Sommige kenmerke kan strenger toleransies handhaaf met prosesbeheer.
Watter nywerhede gebruik algemeen beleggingsgietwerk?
Lugvaart, motorvoertuie, mediese, olie en gas, industriële toerusting, mariene, voedselverwerking, verdediging en kragopwekking.
Wat is die verskil tussen beleggingsgietwerk en sandgietwerk?
Beleggingsgietwerk bied strenger toleransies, gladder oppervlakafwerking en die vermoë om komplekse interne kenmerke te produseer. Sandgietwerk hanteer groter onderdele en het laer gereedskapskoste, maar produseer growwer oppervlaktes en losser toleransies.
Kan beleggingsgietwerk dunwandige onderdele produseer?
Ja. Wanddiktes tot 1 mm is haalbaar. Die keramiekdop en waspatroonproses maak dun snitte sonder vervorming moontlik.







