
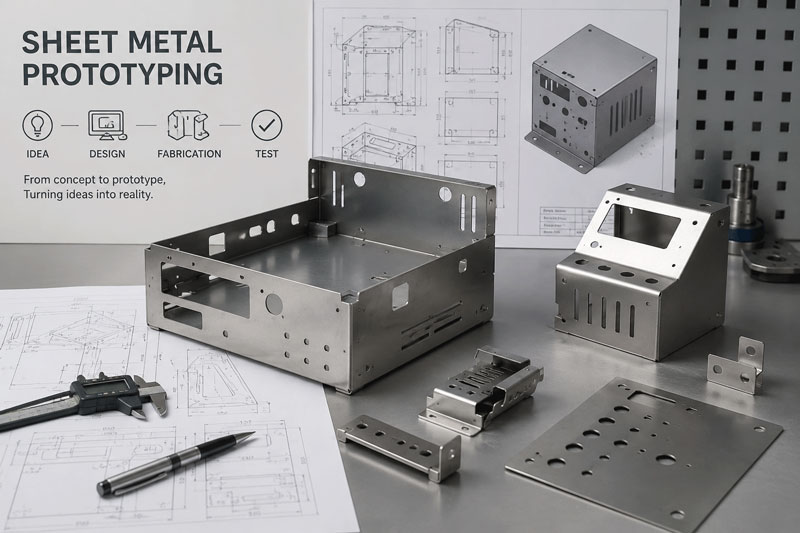
Inleiding: Die poort na hardeware-innovasie
Stel jou voor jy hou jou baanbrekende produkkonsep vir die eerste keer in jou hande – jy voel die gewig daarvan, toets die meganismes daarvan, stel dit aan beleggers voor, of stel dit deur werklike toestande. Hierdie transformerende oomblik, waar digitale ontwerpe fisiese werklikheid word, word moontlik gemaak deur die vervaardiging van plaatmetaalprototipes. In vandag se vinnige hardeware-ontwikkelingslandskap is die vermoë om vinnig en akkuraat funksionele prototipes te produseer nie net 'n voordeel nie – dit is 'n noodsaaklikheid vir oorlewing en sukses.
Plaatmetaalprototipering staan as die kritieke brug tussen konseptuele ontwerp en massaproduksie, wat innoveerders oor verskeie industrieë – van lugvaart-opstartondernemings tot mediese toestelontwikkelaars – in staat stel om hul ontwerpe te valideer, te verfyn en te vervolmaak voordat hulle tot duur produksiegereedskap verbind. Hierdie omvattende gids ondersoek elke aspek van plaatmetaalprototipering en bied die kennis wat jy nodig het om hierdie noodsaaklike fase van produkontwikkeling suksesvol te navigeer.
Hoofstuk 1: Verstaan van plaatmetaalprototipering
Wat is die vervaardiging van plaatmetaalprototipes?
Plaatmetaalprototipevervaardiging verwys na die gespesialiseerde proses om funksionele, dimensioneel akkurate plaatmetaalonderdele en -samestellings in lae volumes te skep vir ontwerpvalidering, toetsing en markevaluering. Anders as massaproduksiemetodes wat staatmaak op toegewyde gereedskap en hoëvolume-optimalisering, prioritiseer prototipevervaardiging spoed, buigsaamheid en presisie vir klein bondelproduksie.
Kernkenmerke van prototipevervaardiging:
- Lae Volume FokusTipies 1 tot 100 stukke
- Vinnige ommeswaaiDae of weke in plaas van maande
- Ontwerp buigsaamheidMaklike akkommodasie van ontwerpveranderinge
- Koste-effektiewe gereedskapMinimale of geen belegging in harde gereedskap nie
- 'n hoë presisieVoldoen aan streng toleransies vir valideringsdoeleindes
Die kritieke rol van prototipering in produkontwikkeling
Risikobeperking deur fisiese validering
Navorsing dui daarop dat produkte wat met funksionele prototipes gevalideer is, 67% minder ontwerpverwante probleme tydens produksie en 82% hoër markaanvaardingskoerse ervaar. Prototipering maak die volgende moontlik:
- Identifisering en oplossing van ontwerpfoute voor gereedskapbelegging
- Verifikasie van vervaardigingshaalbaarheid en monteringsprosesse
- Validering van materiaalkeuse en prestasie-eienskappe
- Demonstrasie van produkfunksionaliteit aan belanghebbendes en beleggers
Die kostebesparende noodsaaklikheid
Alhoewel prototipe-vervaardiging 'n belegging verteenwoordig, word dit oorskadu deur die potensiële koste van:
- Produksiegereedskapwysigings (gewoonlik 5-15 keer duurder as prototipeveranderings)
- Produksievertragings en gemiste markvensters
- Produkherroepings weens onopgespoorde ontwerpfoute
- Verlore mededingende voordeel weens vertraagde marktoetrede
Hoofstuk 2: Prototipe-vervaardigingsmetodes en -tegnologieë
Lasersny vir Prototipes
Tegnologie-oorsig:
Lasersny gebruik gefokusde laserstrale om materiaal met uitsonderlike presisie te smelt, brand of verdamp. Moderne vesellaserstelsels bied uitstekende spoed en kwaliteit vir prototipe-toepassings.
Prototipe-spesifieke voordele:
- Nul GereedskapskosteGeen fisiese gereedskap benodig nie
- Uiterste buigsaamheidVinnige ontwerpveranderinge sonder gereedskapwysigings
- Uitstekende presisieToleransies so nou as ±0.004″ (0.1mm)
- Komplekse geometrieëIngewikkelde vorms en fyn besonderhede word maklik bereik
- Materiële veelsydigheidSny verskeie metale, insluitend vlekvrye staal, aluminium en koper
Tipiese Aansoeke:
- Komplekse plat patrone en profiele
- Ventilasieroosters en dekoratiewe elemente
- Strukturele komponente met ingewikkelde uitsnydings
- Hakies en monteerplate
- Omhulselpanele en deksels
Tegniese spesifikasies:
- Maksimum dikteTot 1″ (25 mm) vir sommige materiale
- Posisionering Akkuraatheid: ±0.001″ (0.025 mm)
- Minimum kenmerkgrootte: 0.004″ (0.1mm) kerfwydte
- Rand kwaliteitUitstekend met minimale hitte-geaffekteerde sone
CNC-ponswerk vir prototipeproduksie
Tegnologie-oorsig:
CNC-ponswerk gebruik programmeerbare toringperse om gate, vorms en fatsoene in plaatmetaal deur meganiese krag te skep.
Wanneer om Ponswerk vir Prototipes te Kies:
- Standaard kenmerkeWanneer onderdele algemene gatgroottes en -vorms insluit
- VormingsbedrywighedeVir louvers, versinkers en reliëfkenmerke
- Medium Volume Behoeftes: 10-50 stukke waar laseropstellingstye ondoeltreffend raak
- Koste-effektiwiteitWanneer standaardgereedskap effektief gebruik kan word
Voordele vir prototipering:
- Geïntegreerde vormingSkep gevormde kenmerke in dieselfde bewerking
- Toegang tot die GereedskapbiblioteekUitgebreide standaard gereedskap beskikbaarheid
- Goeie Edge kwaliteitSkoon rande met minimale braam
- Redelike SpoedVinniger as laser vir sekere patrone
Beperkings:
- GereedskapbeperkingsBeperk deur beskikbare gereedskapgroottes en -vorms
- OpstelvereistesGereedskapopstelling benodig vir elke taak
- Geometriese BeperkingsMinder buigsaam vir komplekse kontoere as laser
CNC-persremvorming
Tegnologie-oorsig:
Moderne CNC-kantperse gebruik rekenaarbeheerde agtermeters en ramposisionering om presiese buigings in plaatmetaalkomponente te verkry.
Prototipe-spesifieke vermoëns:
- Vinnige opstellingOpstelling van digitale gereedskap en laai van program
- 'N hoë akkuraatheidHoektoleransies van ±0.5° is haalbaar
- Buigsame GereedskapVerstelbaar vir verskeie materiale en diktes
- Komplekse BuigingVerskeie buigings in enkele opstellings
Kritieke oorwegings vir prototipe-buiging:
- Materiaal TerugveringKompensasieberekeninge vir verskillende materiale
- Buigvolgorde-optimaliseringBeplanning vir toeganklikheid en akkuraatheid
- GereedskapseleksiePas gereedskap by materiaal- en radiusvereistes aan
- Prototipe-spesifieke uitdagingsKlein hoeveelhede benodig spesiale aandag aan konsekwentheid
Gevorderde kenmerke vir prototipes:
- 3D BuigKomplekse meervlakkige buigings
- Outomatiese gereedskapveranderingVir uiteenlopende prototipevereistes
- Laserhoekmeting: Hoekverifikasie in reële tyd
- BotsingsvermydingSagtewarebeskerming vir komplekse onderdele
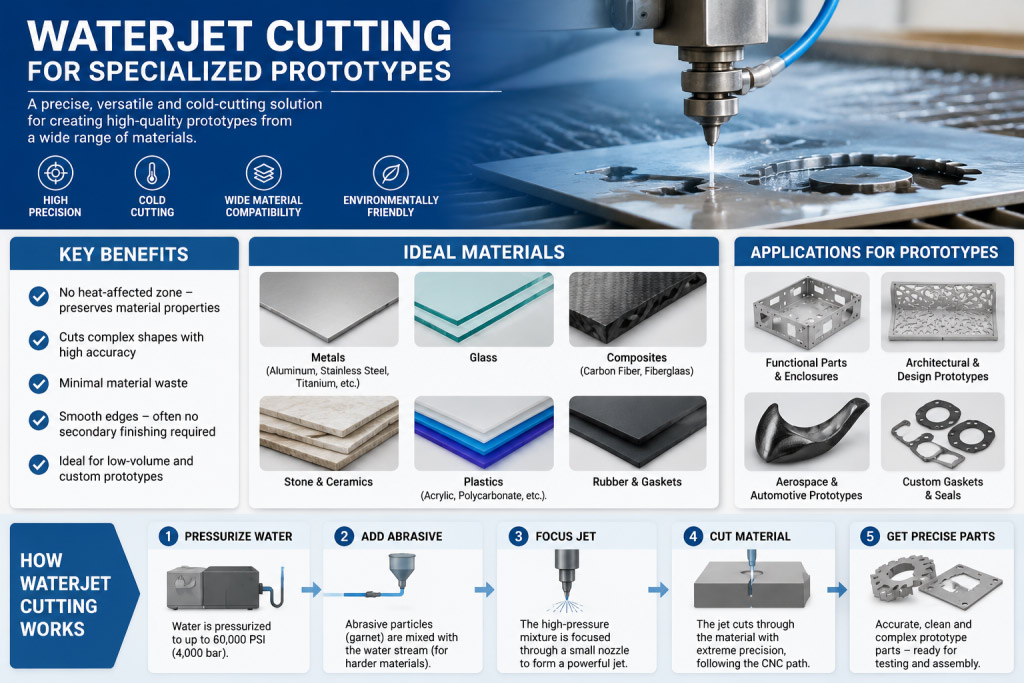
Waterjet Sny vir Gespesialiseerde Prototipes
Tegnologie-oorsig:
Waterstraalsny gebruik hoëdrukwater gemeng met skuurdeeltjies om deur materiale te sny sonder hitte-invoer.
Prototipe Toepassings:
- Hitte-sensitiewe materialeWaar termiese vervorming vermy moet word
- Dik materiaalTot 6″ (150 mm) diktevermoë
- Saamgestelde materialeGemengde materiaal sny
- Delikate KomponenteWaar klemkrag 'n bron van kommer is
Voordele:
- Geen hitte-geaffekteerde sone nieKrities vir sekere materiale en toepassings
- Materiële veelsydigheidSny metale, komposiete, glas en klip
- OmgewingsvoordeleGeen giftige dampe of termiese vervorming nie
- PresisievermoëGoeie akkuraatheid vir die meeste prototipebehoeftes
Additiewe vervaardigingsintegrasie
Hibriede benaderings:
Toenemend sluit plaatmetaal-prototipering 3D-drukwerk in vir:
- Komplekse hakies en monteringsWaar plaatmetaal onprakties is
- Monteringsmasjiene en toebehorePasgemaakte gereedskap vir prototipe-samestelling
- Nie-strukturele komponenteDekoratiewe of lae-spanning elemente
- Vinnige iterasieVinnige ontwerpveranderinge sonder metaalvervaardiging
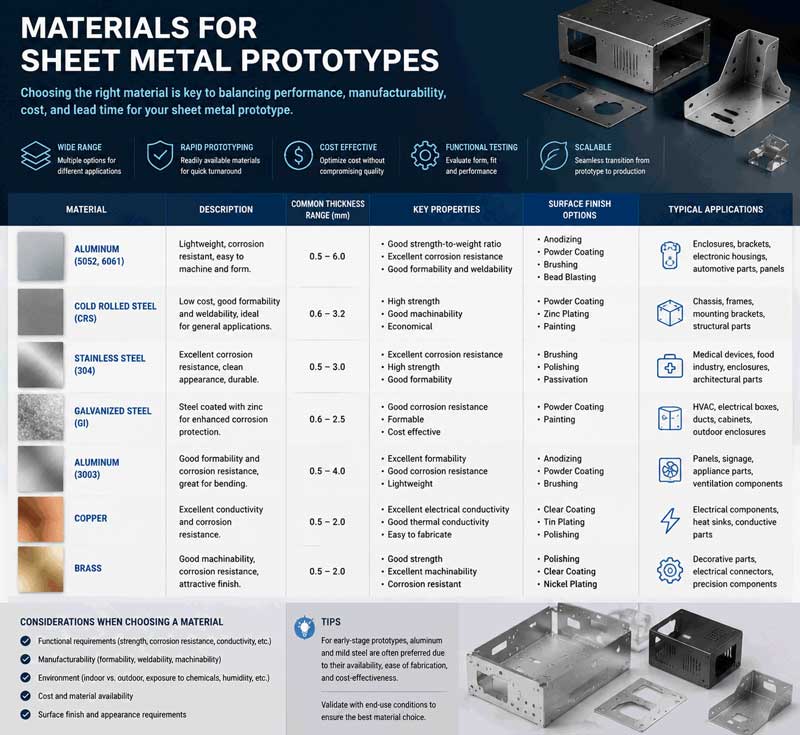
Hoofstuk 3: Materiaal vir Plaatmetaal Prototipes
Algemeen gebruikte materiale
Aluminiumlegerings:
- 5052-H32Uitstekende korrosiebestandheid, goeie vormbaarheid
- 6061-T6Hoë sterkte-tot-gewig-verhouding, goeie bewerkbaarheid
- 3003Uitstekende vormbaarheid, goeie sweisbaarheid
- Prototipe-oorwegingsLaer snykragte, makliker vorming as staal
Vlekvrye staal:
- 304Mees algemeen, goeie korrosiebestandheid en vormbaarheid
- 316Uitstekende korrosiebestandheid, mariene en chemiese toepassings
- 430Magneties, goeie vormbaarheid, laer koste
- 17-4 PHNeerslagverharding, hoë sterkte na hittebehandeling
Koudgewalste Staal:
- 1018Algemene doel, goeie sweisbaarheid en bewerkbaarheid
- CRS-gradeVerskeie temper en oppervlakafwerkings beskikbaar
- Prototipe VoordeleLae koste, geredelik beskikbaar, maklik om mee te werk
Koper en koper:
- Koper C110Uitstekende elektriese en termiese geleidingsvermoë
- Koper 260Goeie korrosiebestandheid, dekoratiewe voorkoms
- Spesiale toepassingsElektriese komponente, dekoratiewe elemente, hitteruilers
Spesiale materiaal:
- VeerstaalVir knippies en behoudfunksies
- Voorgeplateerde materialeGegalvaniseerde, gegalvaniseerde opsies
- Hoë-sterkte legeringsVir veeleisende toepassings
- Eksotiese AllooieTitanium, Inconel vir gespesialiseerde prototipes
Materiaalkeuseriglyne vir prototipes
Prestasiegedrewe Seleksie:
- KragvereistesOpbrengs- en treksterkte word benodig
- Weerstand teen korrosieOorwegings rakende omgewingsblootstelling
- GewigsbeperkingsDigtheid en sterkte-tot-gewig-verhouding
- Termiese eienskappeGeleidingsvermoë en uitbreidingskoëffisiënte
Vervaardigingsoorwegings:
- VormbaarheidMinimum buigradius en verlengingseienskappe
- SweisbaarheidVerenigbaarheid met beplande verbindingsmetodes
- oppervlakVoorkoms- en naverwerkingsvereistes
- Beskikbaarheid Leweringstye en minimum bestelhoeveelhede
Koste-optimaliseringstrategieë:
- StandaardmetersGebruik geredelik beskikbare diktes
- Algemene AllooieVermy eksotiese materiale waar moontlik
- Grootte optimeringMinimalisering van afval deur nesteling
- Alternatiewe materialeOorweging van plaasvervangers met soortgelyke eienskappe
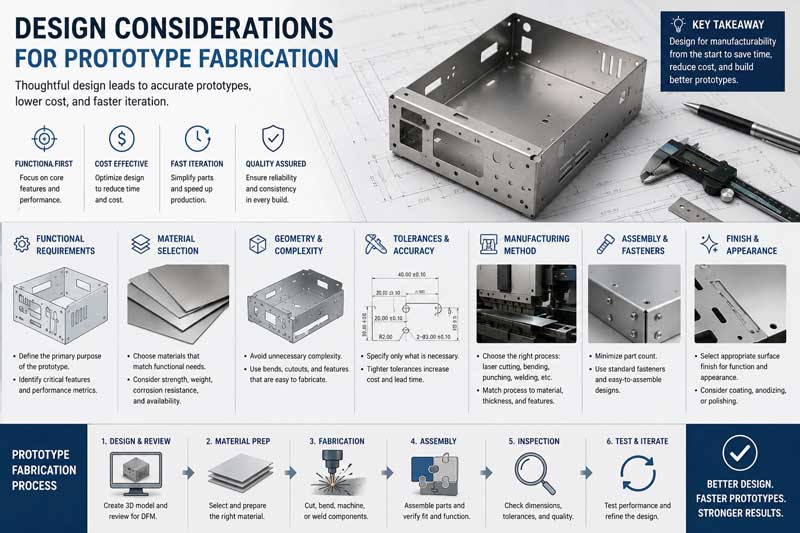
Hoofstuk 4: Ontwerpoorwegings vir Prototipevervaardiging
Ontwerp vir Vervaardigbaarheid (DFM) Beginsels
Belangrike DFM-riglyne:
- Standaardiseer kenmerke
- Gebruik algemene gatgroottes en buigradius
- Standaardiseer materiaaldiktes waar moontlik
- Ontwerp vir beskikbare gereedskap en vermoëns
2. Optimaliseer vir prototipeprosesse
- Ontwerp vir lasersny wanneer vinnige veranderinge verwag word
- Oorweeg dit om standaardfunksies in matige volumes te pons
- Beplan vir toeganklikheid en volgorde van kantperse
- Minimaliseer Kompleksiteit
- Verminder die aantal unieke dele
- Vereenvoudig monteringsvereistes
- Standaardiseer bevestigingsmiddels en hardeware
Kritieke ontwerpelemente:
Oorwegings vir buigontwerp
- Minimum buigradiusTipies 1x materiaaldikte vir staal, 1.5x vir aluminium
- Buig VerligtingBehoorlike reliëfsnitte om skeur te voorkom
- Flens lengteMinimum van 4x materiaaldikte plus buigradius
- Graan rigtingOorweging vir anisotropiese materiale
Gat- en Uitsnyontwerp
- Minimum gatgrootteDeursnee gelyk aan materiaaldikte (praktiese minimum 0.040″)
- RandafstandMinimum 2x materiaaldikte van gat tot rand
- Slot AfmetingsBreedte gelyk aan materiaaldikte
- NestdoeltreffendheidOntwerp vir optimale materiaalbenutting
Gevormde kenmerkontwerp
- Louvers en RibbesBehoorlike spelings vir gereedskap
- Versink en ReliëfdrukStandaardgroottes en dieptes
- Soom- en naatontwerpBehoorlike toelaes en klarings
- Spesiale kenmerkeOorweeg vervaardigbaarheid vroegtydig
Toleransie- en Spesifikasieriglyne
Standaard Prototipe Toleransies:
- Lineêre afmetings: ±0.010″ (0.25mm) vir die meeste kenmerke
- Gat liggings: ±0.005″ (0.13mm) vir presisietoepassings
- Buig hoeke: ±1° vir standaardbuigings
- Vlakheid: 0.010″ per duim (0.25mm per 25mm)
Kritieke kenmerkspesifikasies:
- OppervlakafwerkingvereistesSpesifiseer indien krities
- BraambeheerRigting en maksimum toelaatbare braam
- RandvoorwaardesOntbraamvereistes en -metodes
- Kosmetiese oppervlaktesGebiede wat spesiale hantering vereis
Hoofstuk 5: Die Prototipe Vervaardigingsproses
Stap-vir-stap werkvloei
Fase 1: Ontwerpoorsig en voorbereiding
- Aanvanklike Ontwerpassessering
- Hersiening van CAD-modelle en -tekeninge
- DFM-analise en aanbevelings
- Materiaalkeuse leiding
- Proseseleksie-optimalisering
2. Tegniese Dokumentasie
- Skepping van vervaardigingstekeninge
- Ontwikkeling van vervaardigingsinstruksies
- Dokumentasie van kwaliteitsvereistes
- Spesiale prosesspesifikasies
Fase 2: Programmering en Opstelling
- CAD/CAM-programmering
- Nestoptimalisering vir materiaaldoeltreffendheid
- Gereedskappadgenerering en -optimalisering
- Masjienkodegenerering en -verifikasie
- Simulasie en botsingskontrole
- Masjienopstelling
- Materiaalkeuse en voorbereiding
- Gereedskapinstallasie en kalibrasie
- Programlaai en verifikasie
- Prosedures vir die opstel van die eerste artikel
Fase 3: Vervaardigingsbedrywighede
- Snybewerkings
- Lasersny- of ponsuitvoering
- Kwaliteitsverifikasie tydens sny
- Materiaalhantering en -bestuur
- Skrootbeheer en -bestuur
2. Vormingsbedrywighede
- Opstelling en programmering van die persrem
- Uitvoering van die buigvolgorde
- Inspeksie en aanpassing tydens proses
- Sekondêre vormingsbewerkings
Fase 4: Sekondêre Bedrywighede
- Ontbraaming en randbehandeling
- Handmatige of outomatiese ontbraaming
- Randbreek en gladmaak
- Oppervlakvoorbereiding vir afwerking
- Kwaliteit verifikasie
2. Samevoeging en Montering
- Sweisvoorbereiding en -uitvoering
- Installasie van bevestiging
- Kleefmiddelbinding wanneer nodig
- Skepping van sub-assemblage
3. Oppervlakafwerking
- Skoonmaak en voorbereiding
- Verf of poeierbedekking
- Platering of anodisering
- Spesiale bedekkings en behandelings
Fase 5: Gehalteversekering en Lewering
- Inspeksie en Toetsing
- Dimensionele verifikasie
- Funksionele toetsing
- Materiaal sertifisering
- Voltooiing van dokumentasie
- Verpakking en verskeping
- Beskermende verpakkingsontwerp
- Dokumentasie-insluiting
- Versending voorbereiding
- Opsporing en afleweringskoördinering
Hoofstuk 6: Gehaltebeheer vir Prototipevervaardiging
Inspeksiemetodologieë
Eerste artikelinspeksie (FAI)
- Volledige Dimensionele VerifikasieAlle kenmerke gemeet en gedokumenteer
- MateriaalverifikasieBevestiging van materiaalspesifikasies
- Proses valideringVerifikasie van vervaardigingsprosesse
- dokumentasieOmvattende inspeksieverslae
In-proses kwaliteitbeheer
- OpstelverifikasieBevestiging van masjieninstellings
- Prosesmonitering: Opsporing van kwaliteitsparameters intyds
- Voorbeeld inspeksiePeriodieke onderdeelverifikasie tydens produksie
- Statistiese prosesbeheerVir groter prototipe-groepe
Finale Inspeksie Protokolle
- Visuele inspeksieOppervlakkwaliteit en kosmetiese evaluering
- Funksionele toetsingVerifikasie van montering en werking
- Dokumentasie HersieningVoltooi rekordverifikasie
- KliëntgoedkeuringVoorbeeld hersienings- en goedkeuringsproses
Meettoerusting en -tegnieke
Standaard meetinstrumente:
- Kalibers en MikrometersVir lineêre afmetings
- HoogtemetersVir vertikale metings
- OppervlakplateVir platheid en parallelisme
- Maatblokke en penneVir gatverifikasie
Gevorderde meetstelsels:
- Koördineer meetmasjiene (CMM)Vir komplekse geometrieë
- Optiese vergelykersVir profielverifikasie
- LaserskandeerdersVir vryvormige oppervlaktes
- Draagbare CMM'sVir groot of ongemaklike onderdele
Gespesialiseerde Prototipe Meting:
- 3D-skanderingVir omgekeerde ingenieurswese en verifikasie
- Digitale gradeboëVir hoekmeting
- OppervlakruwheidstoetsersVir voltooiingsverifikasie
- Hardheid toetsersVir verifikasie van materiële eienskappe
Hoofstuk 7: Toepassings oor nywerhede
Ruimte en verdediging
Prototipe Vereistes:
- Uiterste presisieStreng toleransies en streng standaarde
- Materiële kundigheidSpesiale legerings en komposiete
- dokumentasieVolledige naspeurbaarheid en sertifisering
- toetsStreng prestasievalidering
Tipiese Aansoeke:
- Strukturele hakies en monterings
- Avionika-omhulsels en -rakke
- Hitteskerms en termiese bestuurskomponente
- Toetstoerusting en grondondersteuningstoerusting
Mediese Toestel Ontwikkeling
Spesiale oorwegings:
- Bioversoenbare materialeFDA-goedgekeurde materiale en afwerkings
- NetheidsvereistesSpesiale hantering en verwerking
- Wetlike voldoeningDokumentasie vir FDA-voorleggings
- Sterilisasie verenigbaarheidOntwerp vir sterilisasiemetodes
Algemene prototipes:
- Onderdele van chirurgiese instrumente
- Toerustingbehuisings en rame
- Komponente van inplantingsproef
- Diagnostiese toerusting onderdele
Consumer Electronics
Prototipe Behoeftes:
- Estetiese kwaliteitUitstekende oppervlakafwerkings
- Pas en voltooiPresiese monteringsvereistes
- Termiese bestuurOorwegings vir hitteverspreiding
- EMI/RFI-afskermingElektriese werkverrigtingvereistes
Aansoeke:
- Toestelomhulsels en onderstelle
- Hitteafvoere en termiese oplossings
- Hakies en interne monterings
- Verbindingspanele en koppelvlakke
Motorontwikkeling
Prototiperingsvereistes:
- DuursaamheidstoetsingKomponente vir toetsing en validering
- Vorm en PasvormBakpanele en strukturele elemente
- Materiaal valideringToets van nuwe materiale en prosesse
- Verifikasie van samestellingProduksieprosesontwikkeling
Tipiese Aansoeke:
- Hakies en monteringshardeware
- Toetstoebehore en prototipes
- Konsepvoertuigkomponente
- Pasgemaakte bykomstighede en wysigings
Industriële toerusting
Prototipe-oorwegings:
- Funksie oor VormKlem op prestasie
- DuursaamheidsvereistesToetsing onder werklike toestande
- Koste optimeringBalansering van prestasie en koste
- vervaardigbaarheidOntwerp vir uiteindelike produksie
Aansoeke:
- Masjienbeskermers en veiligheidstoerusting
- Pasgemaakte hakies en stutte
- Komponente van toetstoerusting
- Prototipe masjinerieonderdele
Hoofstuk 8: Kostebestuur en -optimalisering
Kostestruktuuranalise
Direkte koste:
- Materiële kosteAankoop en verwerking van grondstowwe
- ArbeidskosteProgrammering, opstelling en bedryfstyd
- MasjientydToerustingbenutting en waardevermindering
- GereedskapskosteSpesiale gereedskap of toebehore benodig
Indirekte koste:
- IngenieurstydOntwerphersiening en voorbereiding
- gehalteversekeringInspeksie en toetsing
- Administratiewe bokosteProjekbestuur en koördinering
- FasiliteitskosteRuimte, nutsdienste en onderhoud
Versteekte koste:
- Herbewerking en KorreksiesOntwerpveranderinge en -wysigings
- Aflewering en LogistiekVersending en hantering
- Kommunikasie oorhoofseKliëntvergaderings en koördinering
- Risikobestuur: Voorsiening vir onverwagte probleme
Koste-optimaliseringstrategieë
Ontwerpoptimalisering:
- Materiële seleksieDie keuse van koste-effektiewe, geskikte materiale
- Ontwerp VereenvoudigingVerminder kompleksiteit sonder om funksie in die gedrang te bring
- standaardiseringGebruik van algemene kenmerke en afmetings
- NestdoeltreffendheidMaksimalisering van materiaalbenutting
Prosesoptimering:
- Tegnologie seleksieDie keuse van die mees doeltreffende vervaardigingsmetodes
- Batch optimeringGroepering van soortgelyke bewerkings
- OpstelminimaliseringVerminder omskakeltye
- AutomationImplementering van outomatiese prosesse waar voordelig
Projekbestuurstrategieë:
- Duidelike spesifikasiesVermindering van dubbelsinnigheid en herbewerking
- Doeltreffende kommunikasie: Stroomlynmaak van inligtingvloei
- Behoorlike beplanningVoldoende tyd vir elke fase
- GebeurlikheidsbestuurBeplanning vir verwagte uitdagings
Hoofstuk 9: Tydlyn en Projekbestuur
Tipiese Projek Tydlyne
Standaard Prototipe Vervaardiging Tydlyne:
- Eenvoudige dele: 3-5 werksdae
- Matige kompleksiteit: 5-10 werksdae
- Komplekse samestellings: 10-20 werksdae
- Baie Komplekse Projekte: 3-4 weke
Versnelde dienste:
- Spoedprototipering: 24-48 uur omkeertyd beskikbaar
- PrioriteitskeduleringVersnelde touplasing
- OortydbedrywighedeVerlengde ure en naweekwerk
- Parallelle verwerkingGelyktydige bewerkings waar moontlik
Kritieke Padaktiwiteite
Ontwerpfase (1-3 Dae):
- Ontwerpoorsig en DFM-analise
- CAD-voorbereiding en optimalisering
- Materiaalkeuse en verkrygingbeplanning
- Proseseleksie en -beplanning
Vervaardigingsfase (2-10 dae):
- Programmering en opstelling
- Sny bewerkings
- Vormingsbedrywighede
- Sekondêre bedrywighede
Afwerking en Montering (1-5 Dae):
- oppervlakafwerking
- Komponente-samestelling
- Kwaliteit inspeksie
- Verpakking en voorbereiding
Versnellingsstrategieë
Ontwerpfaseversnelling:
- Volledige en akkurate aanvanklike ontwerpe
- Vinnige reaksie op DFM-aanbevelings
- Digitale goedkeuringsprosesse
- Duidelike kommunikasiekanale
Vervaardigingsversnelling:
- Gevorderde skedulering en beplanning
- Parallelle operasiekoördinering
- Doeltreffende materiaalhantering
- Proaktiewe kwaliteitsbestuur
Administratiewe Versnelling:
- Gestroomlynde goedkeuringsprosesse
- Elektroniese dokumentasie
- Proaktiewe kommunikasie
- Doeltreffende logistieke beplanning
Hoofstuk 10: Oppervlakafwerkings en -behandelings
Meganiese afwerkings
Standaard afwerkings:
- Meul afwerking: Soos-vervaardigde oppervlaktoestand
- Geborsel AfwerkingEenvormige rigtinggewende korrelpatroon
- Kraal geblaasEenvormige matte tekstuur
- gepoleerdeVerskeie vlakke van glans en gladheid
Prototipe-spesifieke oorwegings:
- Koste teenoor VoorkomsBalansering van estetiese vereistes met begroting
- Proses seleksieDie keuse van gepaste afwerkingsmetodes
- Impak van LeweringstydIn ag genome die duur van die afrondingsproses
- Funksionele vereistesVoldoen aan prestasiebehoeftes
Chemiese behandelings
Omskakelingsbedekkings:
- FosfaatbedekkingsVir verfhegting en korrosiebestandheid
- Chromaat-omskakelingVir aluminiumkorrosiebeskerming
- anodisatieprocesDekoratiewe en beskermende aluminium afwerkings
- Chemiese filmsTydelike korrosiebeskerming
Prototipe-oorwegings:
- Minimum HoeveelheidsvereistesBaie prosesse het minimum bondelgroottes
- Lead TimesChemiese prosesduur
- KleurpassingKonsekwentheid oor bondels heen
- OmgewingsregulasiesNakomingsvereistes
Verf en poeierbedekking
Prototipe-skildery:
- SpuitverfBuigsaam vir lae volumes
- KleurpassingPasgemaakte kleurontwikkeling
- Meerstadium-afwerkingsOnderlaag- en bolaagstelsels
- MaskeringsvereistesVir selektiewe bedekkingstoepassing
Poeierbedekking vir prototipes:
- Duursame afwerkingsUitstekende slytasie- en chemiese weerstand
- Kleurseleksie'n Wye reeks standaardkleure
- OmgewingsvoordeleLae VOS-emissies
- Minimum Hoeveelheid BuigsaamheidBeter vir prototipes as sommige nat verf
Gespesialiseerde Coatings
Funksionele bedekkings:
- Teflon/Nie-kleeflaagVir vrystellingskenmerke
- Geleidende bedekkingsVir EMI/RFI-afskerming
- Slytvaste bedekkingsVir hoë-skuring toepassings
- Termiese BedekkingsVir hittebestuur
Dekoratiewe afwerkings:
- Getekstureerde afwerkingsPasgemaakte oppervlakpatrone
- MetaaleffekteGesimuleerde metaalvoorkoms
- Pasgemaakte grafikaLogo's en identifikasiemerke
- Spesiale effekteUnieke visuele eienskappe
Hoofstuk 11: Samestelling en Integrasie
Verbindingsmetodes vir prototipes
Meganiese bevestiging:
- Skroef BevestigingMees algemeen vir prototipes
- Klinknagel installasieVir permanente gewrigte
- Spesiale BevestigingsmiddelsPasgemaakte of eie stelsels
- PerspassingsVir presisie-samestellings
Sweisprosesse:
- TIG SweiswerkHoogste gehalte, mees beheerbaar
- MIG WeldingVinniger, goed vir dikker materiale
- Spot SweisVir plaat-tot-plaat verbinding
- LasersweiswerkPresisieverbinding met minimale vervorming
Kleefmiddel:
- Strukturele kleefmiddelsVir hoësterkte-bindings
- sealantVir omgewingsbeskerming
- Geleidende kleefmiddelsVir elektriese verbindings
- Tydelike ObligasiesVir montering en toetsing
Oorwegings vir die montering van prototipes
Ontwerp vir Montering:
- Toeganklikheid Gereedskapvrystelling en toegang vir operateurs
- VolgordebeplanningLogiese samestellingsvolgorde
- Verdraagsaamheid Stapel-upsBestuur van kumulatiewe variasies
- FoutvoorkomingOntwerpkenmerke om verkeerde montering te voorkom
Kwaliteit in Montering:
- FiksverifikasieKontroleer komponentversoenbaarheid
- Koppelbeheer: Behoorlike vasdraai van bevestigingsmiddels
- BelyningsverifikasieVerseker die korrekte posisionering van komponente
- Funksionele toetsingVerifieer monteringsoperasie
Spesiale Vereistes vir die Montering
Skoonkamer-montering:
- Vir mediese of elektroniese toepassings
- Vereistes vir beheerde omgewing
- Spesiale hanteringsprosedures
- Dokumentasie en verifikasie
Toets- en Valideringsassemblages:
- Instrumentasie-integrasie
- Toeganklikheid van toetspunte
- Modulêre ontwerp vir konfigurasieveranderinge
- Dokumentasie van toetskonfigurasies
Hoofstuk 12: Toekomstige neigings en innovasies
Tegnologiese vooruitgang
Digitale Vervaardigingstegnologieë:
- KI-gedrewe ontwerpoptimaliseringOutomatiese DFM-analise
- Digitale tweeling-integrasieVirtuele prototipering en validering
- Wolk-gebaseerde samewerkingOntwerpdeling en terugvoer intyds
- Gevorderde SimulasieMeer akkurate prosesmodellering
Gevorderde vervaardigingstegnologieë:
- Hibriede vervaardigingKombinasie van additiewe en subtraktiewe prosesse
- Slim gereedskapAanpasbare toebehore en gereedskapstelsels
- Robotiese outomatiseringVerhoogde outomatisering in prototipe-werkswinkels
- IoT-integrasieVerbonde toerusting en prosesse
Materiële innovasies:
- Gevorderde AllooieNuwe materiale met verbeterde eienskappe
- Slim materiaalMateriale met responsiewe eienskappe
- Volhoubare materialeOmgewingsvriendelike opsies
- Saamgestelde IntegrasieVervaardiging van gemengde materiale
Bedryfstendense
Versnelde Ontwikkelingsiklusse:
- Toenemende vraag na vinniger prototipering
- Net-betyds ontwikkelingsmetodologieë
- Agile hardeware-ontwikkelingsbenaderings
- Vinnige iterasievermoëns
Volhoubaarheidsfokus:
- Materiaaldoeltreffendheid en afvalvermindering
- Energie-doeltreffende prosesse
- Herwinbare en volhoubare materiale
- Oorweging van die omgewingsimpak
Demokratisering van Prototipering:
- Laerkoste-toegangspunte
- Verbeterde toeganklikheid vir opstartondernemings
- Opvoedkundige en makerbeweging-impak
- Skarefinansiering-geaktiveerde ontwikkeling
Strategiese implikasies
Mededingende voordeel:
- Spoed na die mark as primêre onderskeidende faktor
- Kwaliteit- en presisievereistes neem toe
- Kostedruk dryf doeltreffendheidsinnovasies aan
- Pasmaak- en verpersoonlikingstendense
Vennootskapsmodelle:
- Nouer samewerking tussen ontwerpers en vervaardigers
- Geïntegreerde ontwerp- en vervaardigingspanne
- Langtermyn-vennootskapsbenaderings
- Gesamentlike ontwikkeling en risikodelingsmodelle
Hoofstuk 13: Die keuse van 'n prototipe-vervaardigingsvennoot
Evalueringskriteria
Tegniese vermoëns:
- Reeks vervaardigingstegnologieë beskikbaar
- Materiaalkundigheid en verwerkingskennis
- Gehaltebeheerstelsels en -vermoëns
- Ingenieursondersteuning en ontwerpbystand
Besigheidsfaktore:
- Ervaring met soortgelyke projekte en nywerhede
- Rekord van betydse aflewering
- Deursigtige pryse en kommunikasie
- Skaalbaarheid en kapasiteit vir toekomstige behoeftes
Strategiese belyning:
- Begrip van jou ontwikkelingsdoelwitte
- Bereidwilligheid om saam te werk eerder as om net te verskaf
- Buigsaamheid om veranderinge te akkommodeer
- Langtermyn verhoudingspotensiaal
Vennootskapsontwikkeling
Aanvanklike betrokkenheid:
- Tegniese vermoë-assessering
- Projekoorsig en uitvoerbaarheidsanalise
- Verwysingskontroles en portefeuljehersiening
- Oorweging van die loodsprojek
Verhoudingsbou:
- Duidelike kommunikasieprotokolle
- Vasstelling van prestasiemetrieke
- Deurlopende verbetering samewerking
- Strategiese beplanningsbelyning
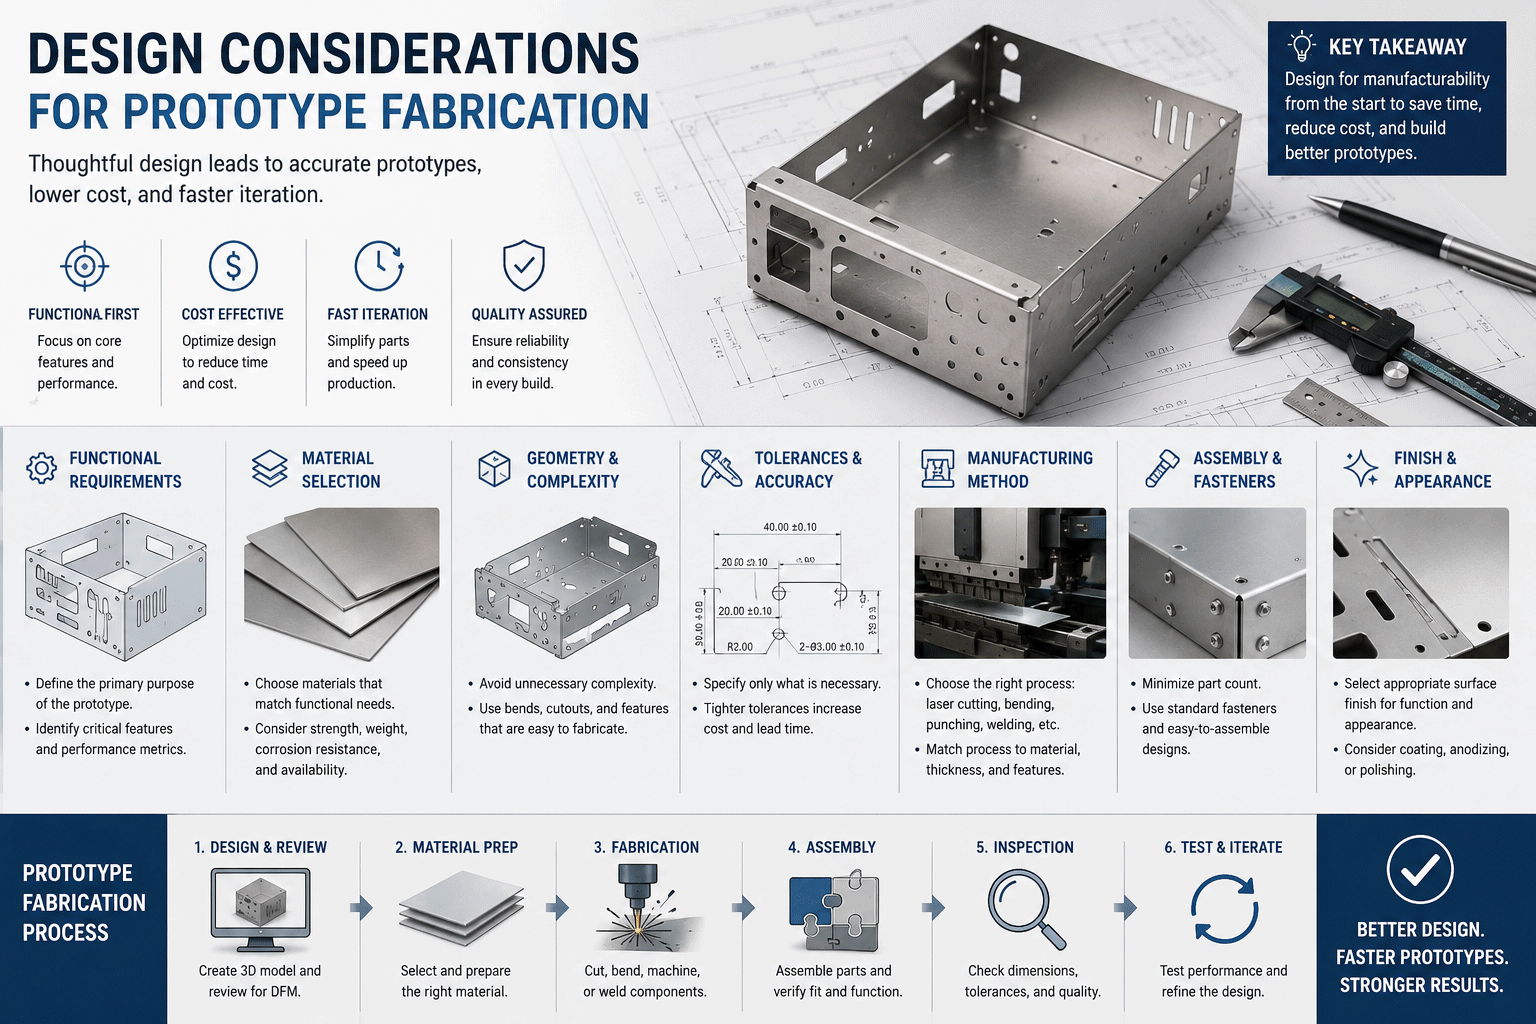
Gevolgtrekking: Omskep idees in werklikheid
Die vervaardiging van plaatmetaalprototipes verteenwoordig een van die mees kritieke fases in hardewareprodukontwikkeling. Dit is die oomblik wanneer abstrakte konsepte tasbare produkte word, wanneer ontwerpe teen werklike vereistes gevalideer word, en wanneer innovasies hul eerste stappe in die rigting van marksukses neem. In vandag se mededingende landskap kan die vermoë om vinnig en effektief funksionele prototipes te produseer, bepaal watter produkte slaag en watter nooit die mark bereik nie.
Die evolusie van prototipe-vervaardigingstegnologieë brei steeds uit wat moontlik is. Van lasersnystelsels wat komplekse onderdele binne ure produseer tot gevorderde vormingstegnologieë wat presiese komponente sonder harde gereedskap skep, het vandag se prototipe-vervaardigers ongekende vermoëns om produkontwikkeling te ondersteun. Hierdie vooruitgang, gekombineer met digitale ontwerp- en samewerkingsinstrumente, het die tyd en koste wat nodig is om van konsep na fisiese prototipe oor te skakel, dramaties verminder.
Suksesvolle prototipe-vervaardiging vereis meer as tegniese vermoë—dit vereis vennootskap, duidelike kommunikasie en strategiese denke. Die mees effektiewe verhoudings kombineer die kliënt se produkvisie en markkennis met die vervaardiger se vervaardigingskundigheid en proseskennis. Saam kan hulle die uitdagings van prototipe-ontwikkeling navigeer, spoed, koste, kwaliteit en funksionaliteit balanseer om optimale oplossings te skep.
Terwyl ons na die toekoms kyk, sal verskeie sleutelbeginsels suksesvolle prototipe-vervaardigingsstrategieë lei:
Vroeë samewerking
Om vervaardigingsvennote vroeg in die ontwerpproses te betrek, lewer beduidende voordele. Hul vervaardigingskundigheid kan ontwerpbesluite inlig, duur foute voorkom en ontwerpe optimaliseer vir beide prototipering en uiteindelike produksie.
Iteratiewe benadering
Aanvaar prototipering as 'n iteratiewe leerproses. Elke prototipe-weergawe bied waardevolle insigte wat verbeterings in die volgende iterasie inlig, wat uiteindelik tot beter eindprodukte lei.
Holistiese Denke
Beskou prototipe-vervaardiging as deel van 'n geïntegreerde produkontwikkelingstrategie wat ontwerp, validering, toetsing en voorbereiding vir produksie insluit. Elke fase beïnvloed en optimaliseer die ander.
Strategiese belegging
Beskou prototipe-vervaardiging nie as 'n uitgawe nie, maar as 'n strategiese belegging in produksukses. Die relatief beskeie koste van deeglike prototipering kan aansienlik duurder probleme in produksie of, erger nog, in die mark voorkom.
Vir maatskappye wat gereed is om hul hardeware-ontwikkeling te versnel, bied plaatmetaalprototipevervaardiging 'n bewese pad van konsep tot werklikheid. Deur spoed, presisie en buigsaamheid te kombineer, maak dit innovasie moontlik terwyl risiko bestuur word – 'n kombinasie wat noodsaaklik is in vandag se vinnig bewegende, mededingende markte.
Die reis van idee tot produk was nog nooit so opwindend of toeganklik nie. Met die regte prototipe-vervaardigingsvennoot en -benadering kan maatskappye van alle groottes hul innovasies tot lewe bring, dit in werklike toestande toets, dit verfyn op grond van tasbare terugvoer, en met selfvertroue na suksesvolle produksie en markbekendstelling beweeg.
Gereed om jou produkkonsepte in fisiese werklikheid te omskep?
Die regte prototipe-vervaardigingsoplossing wag op jou – een wat jou spesifieke behoeftes vir spoed, kwaliteit, kwantiteit en begroting balanseer terwyl dit die weg baan vir suksesvolle produksie en marksukses. Jou volgende innovasie verdien niks minder as 'n kundige vennootskap in sy reis van konsep tot werklikheid nie.
NOBLE is 'n Chinees-Britse gesamentlike onderneming wat in staat is om onafhanklike navorsing en ontwikkeling, produksie en verkope te doen.
Ons het twee hoofbesigheidsrigtings: “Sorgprodukte” en “Slim Vervaardiging”.
Die "Sorgprodukte"-besigheid is daartoe verbind om 'n toonaangewende verskaffer van intelligente sorgprodukte en -dienste te word, met 'n fokus op skoonheidsorg, gesondheidsorg en bejaardesorg. Tans verkoop ons hoofsaaklik IPL-haarverwyderingsprodukte.
Ons het uitgebreide ondervinding in plaatmetaalbewerking. Ons kan volledige diens lewer, insluitend ontwerp/vervaardiging/montering/inspeksie en toetsing/verpakking om u nuwe projekte te ondersteun. Kontak ons gerus indien u enige vereistes het. Ons is altyd hier om te dien. Deel asseblief die tekeninge met ons, insluitend die 3D-tekeninge en 2D-tekeninge.







