
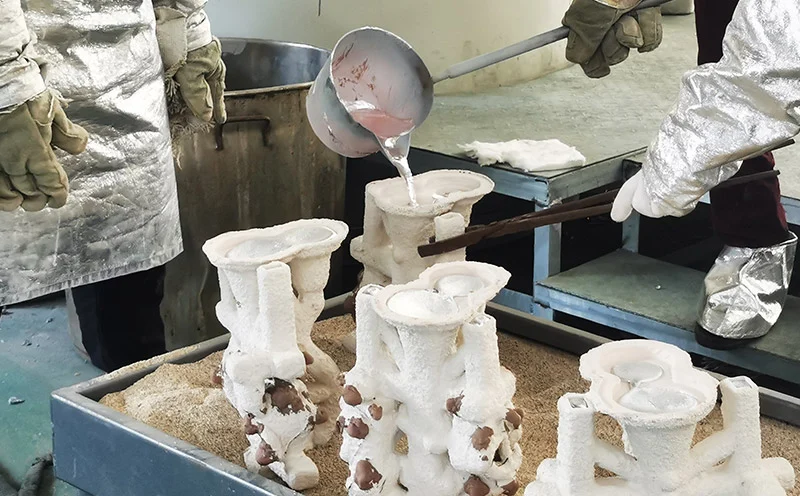
Vakuum-verlorewas-gietwerk is nie nuut nie. Die verlorewas-proses dateer duisende jare terug. Maar die vakuumdeel is modern. Oksidasie vind plaas, porieë vorm, en uiteindelik faal die komponente tydens gebruik.
Vakuumtegnologie verwyder lug en hou die gesmelte materiaal suiwer. Die keramiekvorm stel ook geen gasse vry nie. Die gevolglike dele is dig en vry van defekte. Om hierdie rede maak die lugvaart-, mediese en kragopwekkingsbedrywe staat op vakuum-verlorewasgietwerk om kritieke komponente te vervaardig.
Wat is vakuum verlore was gietwerk?
Definisie
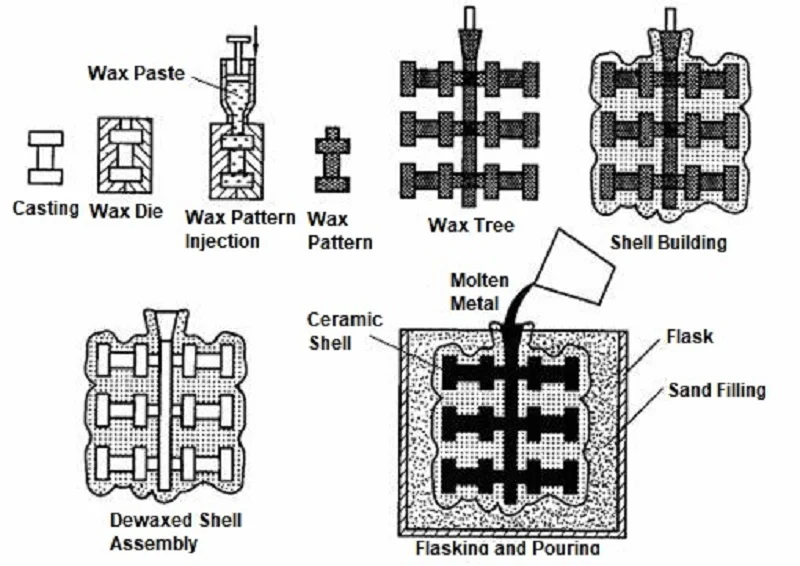
Onderdele begin met 'n waspatroon. Jy bedek dit met keramiek. Jy smelt die was uit. Jy het 'n vorm. Jy gooi metaal daarin. Dit is beleggingsgietwerk.
Vakuum-verlorewasgieting is dieselfde volgorde. Maar die giet vind binne 'n vakuumkamer plaas. Die vorm word geëvakueer. Die metaal word onder vakuum gesmelt. Die giet vind plaas sonder lugkontak. Daardie eenvoudige verskil verander alles.
Waarom Vakuum Gebruik Word
Vier redes dryf die gebruik van vakuum aan.
Verminder oksidasie. Reaktiewe metale vorm onmiddellik oksiede wanneer hulle aan lug blootgestel word. Titanium, sirkonium en superlegerings is veral geneig tot oksidasie. 'n Vakuumomgewing elimineer die bron van suurstof en hou die metaal skoon.
Voorkom gasabsorpsie. Waterstof en stikstof kan in gesmelte metaal oplos en tydens stolling ontsnap, wat porositeit vorm. Die vakuumproses verwyder hierdie gasse voordat hulle probleme kan veroorsaak.
Verbeter metaalskoonheid. Oksiede en insluitsels vorm tydens ooplugsmelting; hierdie stowwe word in die gietstuk vasgevang en dien as kraakinisiasieplekke. Vakuumsmelting elimineer hierdie bronne van kontaminasie.
Produseer digte gietstukke. Sonder porositeit is die gietstukke heeltemal dig. Meganiese eienskappe word verbeter, die moegheidslewe word verleng, en komponente kan die strawwe omstandighede van kritieke toepassings weerstaan.
Verbeter meganiese eienskappe. Hoër digtheid beteken groter sterkte. Skoon metaal beteken beter rekbaarheid. Die kombinasie van hierdie twee faktore lewer prestasie wat luggietonderdele nie kan ewenaar nie.
Vakuum-verlorewasgietwerk bied al vyf hierdie voordele. Om hierdie rede het dit die standaardproses geword vir turbinelemme, mediese inplantings en lugvaartstrukturele komponente. Vakuum is nie 'n opsionele kenmerk nie - dit is die kern van die proses.
Stap-vir-stap vakuum-verlorewas-gietproses
Stap 1 – Skep die waspatroon
Gesmelte was word in 'n metaalvorm gegooi. Hierdie vorm is presisie-bewerk. Die gesmelte was vul elke detail, wat verseker dat die gevolglike waspatroon perfek in die vorm pas. Die presisie wat in hierdie stadium bereik word, bepaal die presisie van die finale gietstuk.
Verskeie modelle word op 'n sentrale spuitmond gemonteer. Hierdie boomagtige struktuur ondersteun al die dele. Die oriëntasie en spasiëring van die dele is krities. Die ontwerp van die spuitmond bepaal hoe die metaal in elke holte vloei. 'n Onbehoorlike boomontwerp kan vloeistofturbulensie veroorsaak. Turbulensie vang gas vas, wat lei tot afvalonderdele.
Stap 2 – Bou van die keramiekdop
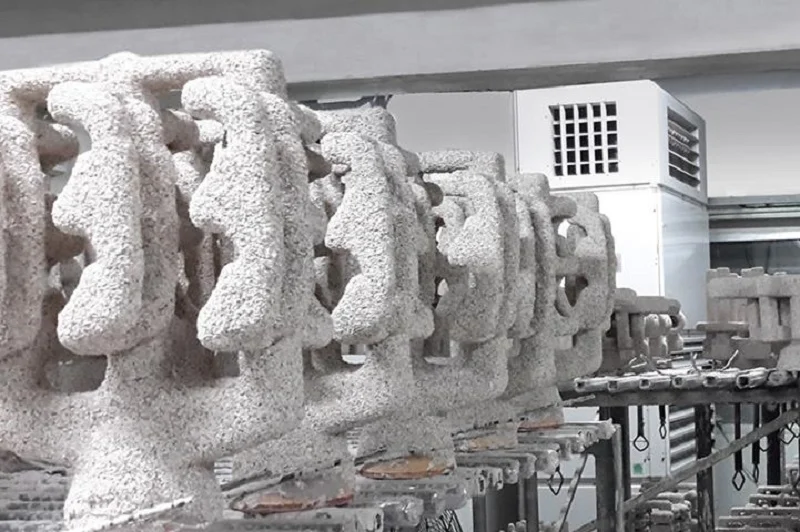
Dompel die waspatroon in die keramiekslurry. Wend vervolgens gipspoeier aan op die nat oppervlak. Herhaal die siklus van onderdompeling en gipsaanwending. Wend die volgende laag eers aan nadat die vorige een droog is. Die standaardproses behels ses tot agt lae. Dikker skulpe kan meer strawwe giettoestande weerstaan.
Keramiese materiale word gekies op grond van die legering.
Silika is die primêre materiaal. Dit is goedkoop en geskik vir 'n wye reeks legerings.
Sirkoon kan hoër temperature weerstaan en is bestand teen termiese skok.
Alumina is chemies stabiel en reageer nie met die meeste metale nie.
Mulliet vind 'n balans tussen sterkte en termiese stabiliteit.
Yttrium is vir titaan. Dit reageer nie met gesmelte titaan nie. Dit is krities omdat titaan die meeste ander keramiekmateriale oplos.
Stap 3 – Ontwas en Skulpvuur
Die was moet die dop verlaat voordat dit gegiet word. 'n Outoklaaf doen die eerste stap. Hoëdrukstoom smelt die was. Dit vloei deur die spuitmond uit. Die dop bly ongeskonde.
Dan gaan die dop in 'n oond. Die uitbrandingsiklus loop teen 800°C tot 1000°C. Oorblywende was brand heeltemal af. Die keramiek sinter en kry sterkte. Die dop word styf genoeg om die giet te weerstaan.
Die laaste stap is die voorverhitting van die vorm. Die dop word verhit tot giettemperatuur voordat dit die vakuumkamer binnegaan. Warm metaal wat 'n koue dop tref, veroorsaak termiese skok. Die dop kraak. Die metaal lek uit. Voorverhitting voorkom dit.
Hierdie drie stappe stel die dop op vir vakuum-verlorewasgietwerk. Die volgende fase – smelting en gieting – vind binne die vakuumkamer plaas. Dit is waar die proses werklik verskil van konvensionele beleggingsgietwerk.
Stap 4 – Vakuumsmelting en -gieting
Die voorverhitte dop word in die vakuumkamer geplaas. Die kamer word verseël en die lug word geëvakueer. Die druk word verminder tot 10⁻² tot 10⁻⁴ millibar—’n toestand amper soos ’n vakuum.
Vakuuminduksiesmelting vind plaas binne dieselfde vakuumkamer. 'n Induksiespoel omring die smeltkroes en smelt die metaal. Aangesien die gesmelte metaal nie aan suurstof of stikstof blootgestel word nie, bly dit suiwer.
Vakuumgieting behels die kantel van die vakuumkamer en die kroesie sodat die gesmelte metaal in die vorm vloei. Die hele proses vind plaas onder vakuumtoestande, wat oksidasie en gasabsorpsie voorkom, en verseker dat die metaal die vorm vul.
Hierdie stap is sentraal tot vakuum-verlorewasgietwerk. Vakuum speel twee kritieke rolle: dit verwyder opgeloste gasse uit die gesmelte metaal en verhoed dat nuwe gasse binnedring. Die resultaat is 'n digte, defekvrye gietwerk.
Stap 5 – Afkoeling en Stolling
Afkoeling begin na die gietproses. Die tempo maak saak.
Vinnige afkoeling lei tot fyn korrels—fyn korrels beteken hoër sterkte. Termiese spanning kan egter krake in dunwandige gedeeltes veroorsaak.
Stadige afkoeling lei tot growwer korrels—growwer korrels beteken beter kruipweerstand by hoë temperature. Turbinelemme benodig hierdie eienskap.
Rigtinggewende stolling beheer die korreloriëntasie. Wanneer die vorm uit die oond getrek word, word hitte van die een kant verwyder. Die korrels groei parallel met die rigting van ekstraksie. Kruipsterkte word dus verbeter.
Enkelkristalgietstukke verteenwoordig die beste in hierdie opsig. Met slegs 'n enkele korrel en geen korrelgrense, vind korrelgrensgly nie by hoë temperature plaas nie. Hierdie proses word gebruik om turbinelemme met die mees veeleisende vereistes te vervaardig. Vakuumverlorewasgietstukke is die enigste metode om sulke lemme te vervaardig.
Stap 6 – Verwydering en Afwerking van die Dop
Die keramiekdop word verwyder. Die hoofliggaam word deur meganiese impak uitmekaar gebreek. 'n Waterstraal verwyder die oorblywende lae. Op hierdie punt word die onderdeel blootgestel.
Die onderdeel word van die spuitmond weggesny; operateurs gebruik tipies 'n slypwiel of 'n bandsaag om hierdie bewerking uit te voer. In hierdie stadium is die oppervlak van die spuitmondarea grof, dus verwyder die operateur oortollige materiaal deur bewerking.
Hittebehandeling volg. Verhitting en verkoeling word gebruik om die korrekte meganiese eienskappe aan die onderdeel te gee: sterkte, rekbaarheid en hardheid. Spesifieke parameters hang af van die tipe legering.
Bewerking bring kritieke oppervlaktes tot hul finale afmetings. Toleransies wat die gietstuk nie kan nakom nie, word deur snywerk bereik. Areas wat gladde oppervlaktes benodig, word geslyp.
Inspeksie is die laaste stap. Dit sluit in dimensionele kontroles, X-straalinspeksie vir interne defekte, penetrasietoetsing vir oppervlakkrake en ultrasoniese toetsing vir ondergrondse porositeit. Slegs onderdele wat alle inspeksies slaag, word verskeep.
Hierdie ses stappe definieer die hele vakuum-verlorewas-gietproses van begin tot einde. Elke stap is onontbeerlik, en elkeen beïnvloed daaropvolgende prosesse. Vakuumtegnologie is geensins 'n klein detail nie; dit is presies wat hierdie proses suksesvol op kritieke legerings toepas.
Algemene metaallegerings wat in vakuumverlore-wasgietwerk gebruik word
Vleklose staal
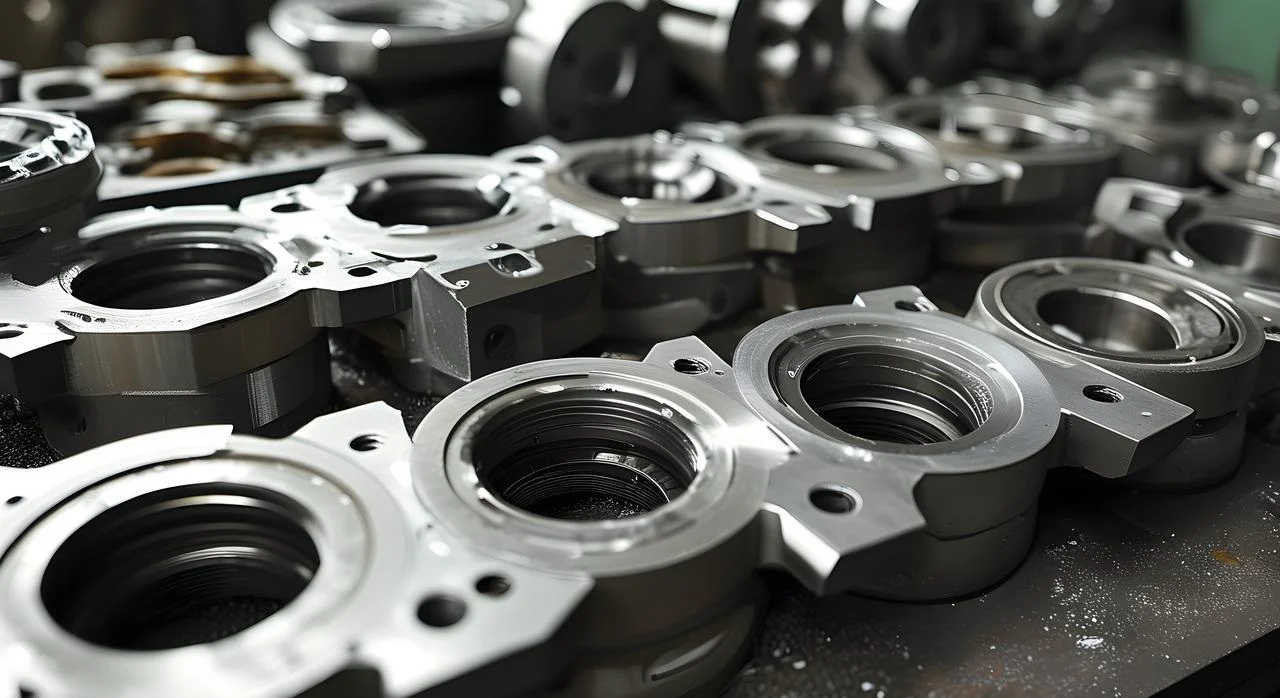
Vlekvrye staal is die primêre materiaal. Vir onderdele wat korrosiebestandheid en matige sterkte benodig, word die vakuumgietproses tipies gebruik. Pomphuise, klepliggame en mariene hardeware is tipiese voorbeelde.
Die voordeel daarvan lê in die konsekwente gehalte. Die vakuumomgewing verwyder waterstof. In vlekvrye staal wat by atmosferiese druk gegiet word, kan waterstof gaatjies en porositeit veroorsaak. Onderdele wat deur vakuumgieting vervaardig word, is van betroubare gehalte.
Die nadele? Vlekvrye staal het nie so streng vereistes vir vakuumprosesse soos titanium nie. Vir onderdele met eenvoudige geometrieë is vakuumgieting dalk nie koste-effektief nie.
Gereedskapstaal
Gereedskapstaal word in snygereedskap, matryse en slytkomponente gebruik. Die hoë koolstof- en legeringsinhoud verleen hardheid. Hittebehandeling word gebruik om die finale eienskappe te bereik. Die vakuumgietproses produseer 'n suiwer mikrostruktuur wat vry is van oksiede en insluitsels en 'n konsekwente hittebehandelingsreaksie toon.
Slytasiebestandheid is die primêre eienskap daarvan. Die suiwer mikrostruktuur verseker eenvormige karbiedverspreiding, wat die lewensduur van komponente verleng. Die vereiste vir vakuumgieting spruit uit hierdie legering se sensitiwiteit vir suurstof.
Nikkel-gebaseerde superlegerings
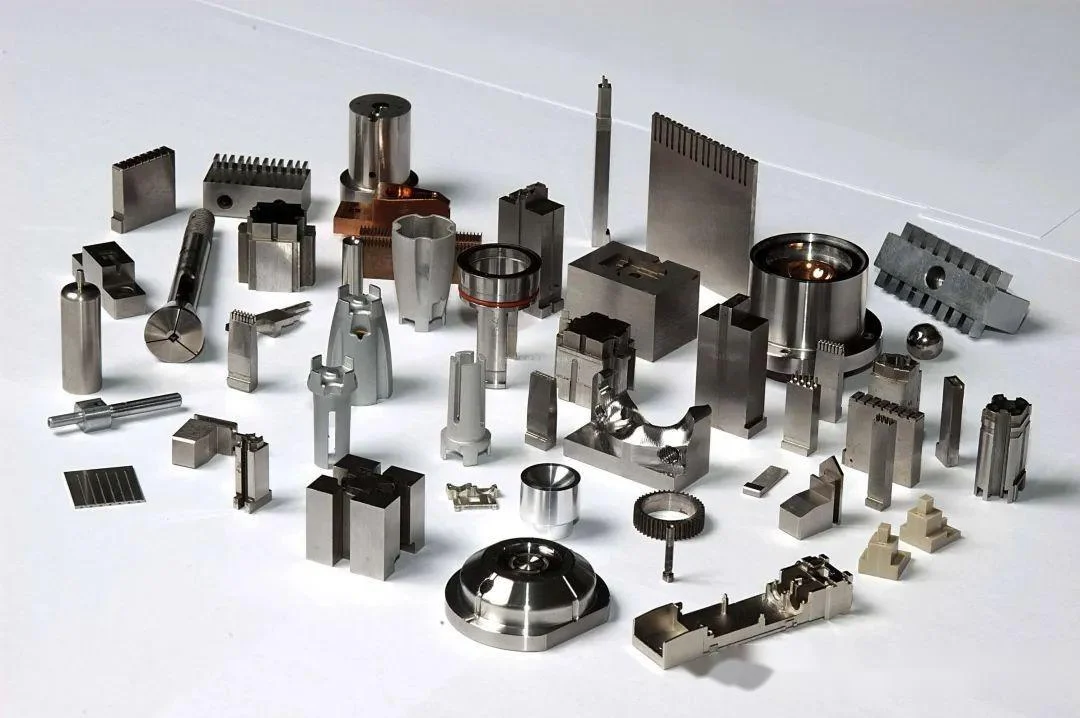
Inconel 718, Waspaloy, en René-legerings. Dit is hoëtemperatuurmateriale wat hul sterkte behou by temperature wat wissel van 700°C tot 1000°C. Hulle word gebruik in turbinelemme, verbrandingskamers en uitlaatspuitstukke.
Hul werkverrigting is uitsonderlik: kruipweerstand, oksidasieweerstand en moegheidssterkte. Wat is die beperkings? Hulle is duur, moeilik om te masjineer en vereis vakuumgieting.
Vakuum-verlorewasgieting is die standaard gietmetode vir hierdie legerings. Konvensionele gieting sal hierdie legerings beskadig, daarom is vakuumprosesse noodsaaklik.
Kobalt-gebaseerde legerings
Kobaltlegerings bied slytasiebestandheid en hoëtemperatuursterkte. Stelliet is die algemeenste. Klepsitplekke, busse en chirurgiese instrumente.
Die eienskappe kom van karbiedvorming. Chroomkarbiede gee hardheid. Die legerings weerstaan vrying en korrosie. Industriële toepassings sluit in pompwaaiers, ekstrusiematryse en turbine-skoepe.
Titaanlegerings
Titanium is die hoëprestasie-opsie. Ti-6Al-4V is die standaard. Die sterkte-tot-gewig-verhouding is uitstekend. Bioversoenbaarheid maak dit ideaal vir inplantings.
Die vereiste vir vakuum-verlorewasgietwerk is absoluut. Titanium absorbeer suurstof en stikstof in die lug. Die gevolglike brosheid vernietig rekbaarheid. Die vakuum beskerm die smelt. Die onderdeel behou sy eienskappe.
Aluminiumlegerings
Aluminium is minder algemeen in vakuumgietwerk. Die oksiedfilm is beskermend. Maar waterstofporositeit is 'n probleem. A356 en AlSi10Mg trek voordeel uit vakuumontgassing.
Die toepassings is gewigskrities. Lugvaarthakies en motorveringkomponente. Die vakuum verbeter eienskappe. Maar die koste is dikwels moeilik om te regverdig. Luggieting is gewoonlik voldoende vir aluminium.
Waarom NOBLE kies vir vakuumverlorewasgietwerk en presisievervaardiging?
NOBLE spesialiseer in presisie-metaal- en plastiekvervaardiging. Die werk gaan na kliënte in verskeie industrieë—medies, lugvaart, motorvoertuie, industrieel. Hoëgehalte-pasgemaakte komponente is die standaardlewering.
End-tot-end vervaardigingsdienste
Die proses begin voor produksie. Produkontwerpondersteuning identifiseer probleme vroegtydig. Ontwerp vir Vervaardiging (DFM)-oorsigte optimaliseer die onderdeel vir die proses. Materiaalkeuse-leiding verseker die regte legering vir die toepassing.
Vinnige prototipering valideer die ontwerp voor gereedskap. Dan begin produksie. Vakuum-verlorewasgietwerk skep komplekse, defekvrye metaalonderdele. CNC-bewerking bring kritieke oppervlaktes tot finale toleransies. Plastiekspuitgietwerk hanteer hoëvolume polimeerkomponente. Oppervlakafwerking voeg korrosiebestandheid en estetika by.
Gehalte-inspeksie vind deurgaans plaas. Montering bou substelsels. Verpakking en logistiek verskeep die finale produk.
Een verskaffer hanteer dit alles. Van konsep tot voltooide onderdeel. Geen oorhandigings nie. Geen gapings nie. Een kontakpunt.
Kwaliteit wat jy kan vertrou
Die kwaliteitstelsel is gesertifiseer en gedokumenteer.
ISO 9001:2015 dek algemene kwaliteitsbestuur. Konsekwente prosesse. Gedokumenteerde inspeksie. Naspeurbare rekords.
ISO 13485:2016 voeg die strengheid by wat vereis word vir die vervaardiging van mediese toestelle. Strenger naspeurbaarheid. Strenger prosesvalidering. Geen afwykings nie.
Vennoot met NOBLE
Die ingenieurspan is beskikbaar om te help. Materiaalkeuse. Vervaardigbaarheidsoptimalisering. Prototipering. Volskaalse produksie. Kontak NOBLE met spesifieke vereistes. Die span sal die regte oplossing vir die toepassing verskaf.
FAQ
Wat is vakuum verlorewasgietwerk?
'n Proses waar gesmelte metaal onder vakuum in 'n keramiekdop gegooi word. Die waspatroon smelt eers uit. Die vakuum elimineer oksidasie en gasporositeit.
Waarom word vakuum in beleggingsgietwerk gebruik?
Om oksidasie en gasabsorpsie in reaktiewe en superlegeringsmetale te voorkom. Die vakuum verwyder ook opgeloste gasse uit die smelt voor stolling.
Watter materiale kan met vakuum-verlorewasgietwerk gegiet word?
Vlekvrye staal, gereedskapstaal, nikkel-gebaseerde superlegerings, kobalt-gebaseerde legerings, titaniumlegerings en sommige aluminiumgrade. Die proses is krities vir materiale wat met lug reageer.
Wat is die beste keramiek dopmateriaal?
Dit hang af van die legering. Silika en sirkoon werk vir die meeste staalsoorte. Yttrium word vir titanium gebruik omdat dit nie met die gesmelte metaal reageer nie.
Kan titanium vakuumbeleggingsgietwerk wees?
Ja. Titanium moet onder vakuum of inerte gas gegiet word. Enige suurstofopname maak die materiaal bros en vernietig rekbaarheid.
Wat is die verskil tussen beleggingsgiet en vakuumgiet belegging giet?
Beleggingsgietwerk is die algemene proses. Vakuumverlorewasgietwerk is 'n spesifieke weergawe waar smelting en gieting onder vakuum plaasvind vir reaktiewe en hoëprestasie-legerings.
Is vakuum verlorewasgietwerk duur?
Ja. Die toerusting, gereedskap en prosesbeheer is duur. Vir hoëwaarde, kritieke onderdele word die koste geregverdig deur die foutvrye resultate.
Watter nywerhede gebruik vakuumbeleggingsgietwerk?
Lugvaart, mediese toestelle, kragopwekking, motorvoertuie en verdediging. Enige bedryf waar onderdeelversaking nie aanvaarbaar is nie.







