
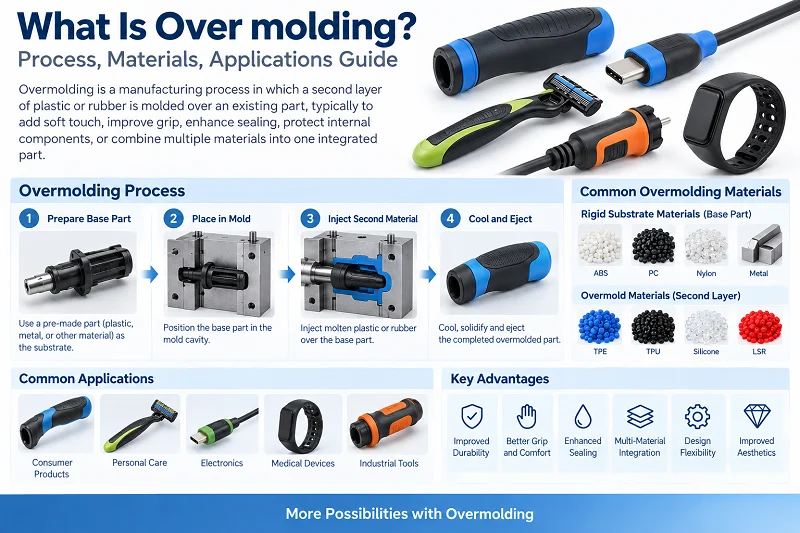
包覆成型是一種注塑成型工藝,它能將兩種材料牢固地粘合在一起,每種材料各司其職。此流程廣泛應用於航空航太、智慧機器人和醫療器材製造等眾多新興產業。本指南全面概述了包覆成型工藝,涵蓋了工藝原理、應用領域、常用材料和具體操作,並解答您的所有問題。
1. 什麼是包覆成型?
包覆成型是一種兩步驟注塑成型製程。首先,用一種塑膠製成一個基體,稱為基材。然後,將基材放入另一個模具中,在其表面注塑一層薄薄的外層。這層外層通常是軟塑膠或橡膠材質。最後得到的是一個內外兼具的零件。兩種材料在組合零件中通常會發揮不同的作用。包覆成型製程在許多行業中有著廣泛的應用。
2. 包覆成型製程的工作原理是什麼??
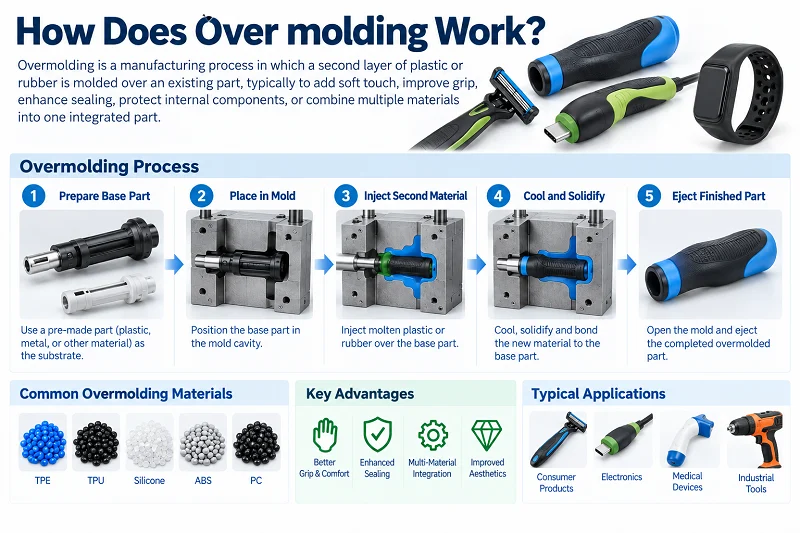
包覆成型分兩步驟完成。
第一步:用一種塑膠製作一個基礎部件。這個部件稱為基板。基板可以是硬塑膠或金屬。
第二步:將基材放入另一個模具中。然後注入第二種材料。這種材料通常是軟塑膠或橡膠。它會包裹住基材表面,形成一層薄薄的外層。
關鍵點:這兩種材料必須透過化學鍵或機械鍵結合。否則,外層很容易脫落。
常見組合:硬塑料+軟塑料,金屬+橡膠。
最終結果:該部件兼具兩種材料的優點。例如,它內硬外軟,既堅固又防滑。
3. 包覆成型設計
遵循以下最佳實務有助於確保包覆成型製程的成功。這可以生產出功能和外觀俱佳的高品質產品。
- 材料相容性。 選擇黏合性好且熔點相近的材料。這樣可以確保層間黏合牢固可靠。
- 黏合設計。 創造合適的表面特徵、倒扣和互鎖結構。這有助於模塑件與包覆材料之間的機械黏合。
- 合適的壁厚。 保持壁厚一致且合適。這可以確保材料均勻流動,並防止出現縮痕或空隙等缺陷。
- 起草角度。 拔模斜度有助於零件輕鬆脫模,降低零件在脫模過程中損壞的風險。
- 避免尖角。 圓角有助於防止應力集中,也有助於包覆成型過程中材料的流動。
- 在設計中加入排氣孔。這樣可以在註塑過程中排出空氣和氣體,防止空隙和氣泡。
- 包覆成型材料放置。 注塑點應遠離關鍵結構和邊緣,以避免材料夾帶或損壞。
- 模具設計。 設計模具時,應配備合適的澆口、流道和冷卻系統。這可以確保材料流動均勻,並提高生產效率。
- 考慮收縮率。 考慮模塑件和包覆材料之間材料收縮率的差異。這可以防止翹曲或尺寸不一致。

4. 包覆成型材料
4.1 基材(基礎材料)
基材通常是強度較高的硬質材料,用於提供結構支撐。
常見底物包括:
- 硬質塑膠: 例如ABS、PC、PA(尼龍)、PBT、PP等材料。這些材料具有良好的剛性和尺寸穩定性,是包覆成型中最常用的基材。
- 金屬: 例如不銹鋼和鋁合金。金屬基材用於需要更高強度或導電性的場合,例如把手框架或連接件。
- 彈性體: 例如TPE和TPU。用於需要一定柔韌性的基材。
4.2 包覆材料(外層材料)
包覆層通常比較柔軟,可以提供抓握力、密封性、緩衝性或舒適的觸感。常用材料包括:
- TPE(熱塑性彈性體): 最常用的包覆成型材料。觸感柔軟。硬度可調。與多種硬質塑膠黏合性良好。
- TPU(熱塑性聚氨酯): 優異的耐磨性。適用於高磨損應用。
- 矽膠(LSR): 耐高溫。生物相容性好。常用於醫療和嬰幼兒產品。
- 軟質PVC: 成本低,但環境性能差,正逐漸被熱塑性彈性體(TPE)取代。
- 橡膠: 例如EPDM和NBR。適用於需要耐候性或耐油性的場合。
4.3 材料配對的關鍵原則
這兩種材料必須能夠黏合。黏合方法有兩種:
- 化學鍵結: 這兩種材料在分子層面具有相容性,且黏合強度高。例如:TPE 與 ABS 的黏合,TPU 與 PC 的黏合。
- 機械黏合: 外層材料透過基材表面的凸起和凹槽或倒扣進行物理鎖定。
4.4 常見配對範例
| · 基質 | ·包覆成型 | · 應用 |
| · ABS | · TPE | · 電動工具手柄 |
| · 個人電腦 | · TPU | · 手機殼 |
| · PA | · 矽酮 | 醫療器材手柄 |
| · 金屬 | · 橡皮 | · 避震支座 |

5. 具體包覆成型操作
5.1 手工包覆成型
手工包覆成型是最基本的方法。其製程如下:
- 對基材進行成型: 首先,用一個模具將硬質基材零件成型。
- 去除基材: 將基板從模具中取出並冷卻。
- 手動放置: 操作員手動將基材放入第二個模具的型腔中。
- 第二次注射: 模具閉合,注入包覆材料,使其包覆在基材表面。
- 移除已完成的部分: 冷卻後,模具打開,取出最終零件。
功能:
- 需要兩套模具和兩台注塑機(或一台注塑機,但需要更換模具)。
- 基材必須冷卻後才能放置,因此需要等待一段時間。
- 取決於人工操作,因此一致性因操作者而異。
- 適用於小批量生產、多種產品類型或複雜結構。
優點:
模具結構簡單,投資少,靈活性高。
缺點:
生產週期長、人工成本高、基材容易受污染。
5.2 雙色注塑成型
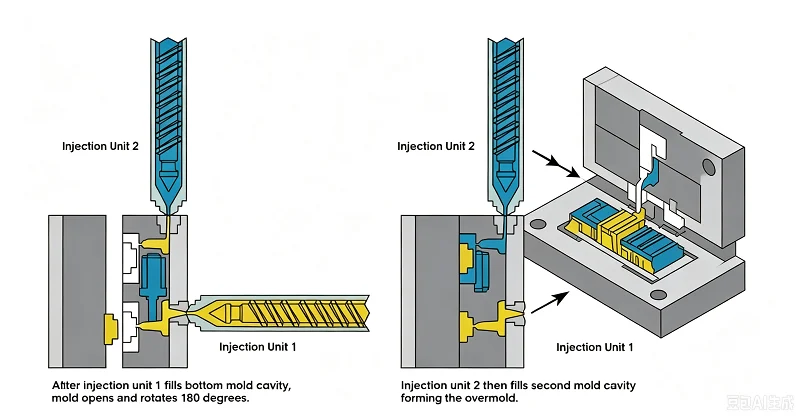
雙色射出成型是一種自動化程度較高的方法。它使用一台雙色注塑機和一個旋轉模具。
過程如下:
- 第一槍: 基材在模具的一個工位注入。
- 旋轉模具: 模具旋轉180度。基材移動到第二個工位。
- 第二槍: 在第二工位,射出成型材料被注入到基材上,直接包裹在基材表面。
- 冷卻並彈出: 成品冷卻後被彈出。然後下一個循環開始。
功能:
- 基板和包覆成型在同一模具中完成,無需人工操作。
- 包覆成型是在基材完全冷卻之前進行的,因此結合強度更高。
- 生產週期短,適合大量生產。
- 模具結構複雜,投資成本高。
優點: 效率高、一致性好、黏合強度高,適用於自動化生產線。
缺點: 模具成本高,更換模具困難,不適合小批量生產。
5.3 兩種方法的比較
| 比較項目 | 手工包覆成型 | 二次注塑 |
| 模具數量 | 2設置 | 1套(旋轉模具) |
| 人工參與 | 高 | 低 |
| 生產週期 | 長 | 強化- |
| 黏結強度 | 中度 | 高 |
| 合適的批量大小 | 小批量 | 大批量 |
| 模具投資 | 低 | 高 |

6. 包覆成型的優點是什麼
6.1 更佳的握持舒適度與防滑性
透過在產品外層包覆一層柔軟材料(例如TPE、TPU或矽膠),產品表面觸感更柔軟,摩擦力更大。使用者握持時不易滑脫,長時間使用也能減輕疲勞。因此,電動工具、牙刷和醫療器材手柄等產品通常採用這種工藝。
6.2 更好的密封防水性能
柔軟的外層緊密貼合基材,形成有效的密封層,可防止潮氣、灰塵或化學物質進入。這對於需要防水或防塵的產品非常有用,例如戶外電子產品和醫療器材外殼。
6.3 牢固的紐帶,難以分離
包覆層在成型過程中與基材形成化學或機械結合。其結合強度遠高於後期黏合或套覆的軟性材料。長期使用後,它不易剝落、脫落或分離。
6.4 零件更少,組裝更簡單
傳統工藝需要單獨製作軟面罩,然後再進行組裝。而包覆成型製程將這兩個步驟合而為一,減少了零件數量和組裝步驟,降低了人力成本和庫存管理難度。
6.5 靈活的設計,更佳的外觀
可以將不同顏色和硬度的塗層包覆到基材上,從而營造出雙色效果或局部軟握效果,設計自由度更高,產品外觀和觸感也更佳。
6.6 更佳的耐用性
柔軟的外層能夠吸收衝擊和震動,保護堅硬的內部結構,並在跌落或碰撞時起到緩衝作用,從而延長產品的使用壽命。

7. 包覆成型的缺點是什麼?
包覆成型需要兩套模具或一台雙色射出成型機,設備投資高。基材和包覆層必須在化學或機械性質上相容,材料選擇有限,且兩種材料的熱膨脹係數不同,冷卻後可能出現翹曲或分離現象。生產週期長,手工操作依賴人工,一致性差,缺陷件難以返工,基材和包覆層無法分離,小批量生產成本高,型號變更困難。

8. 包覆成型與嵌件成型
8.1 核心差異
嵌件成型是一種一步成型製程。它將預製嵌件(通常為金屬)放入模具中,然後注入塑膠包裹嵌件。最後得到一個金屬和塑膠一體成型的零件。嵌件的作用包括增強強度、提供螺紋或導電功能。
包覆成型是一個兩步驟製程。首先,將塑膠基材模塑。然後,將該基材放入另一個模具中。注入第二種材料,使其包裹在基材表面。最終得到的部件具有內硬外軟的雙層結構。包覆層能夠提供抓地力、密封性或更佳的手感。
8.2 製程比較
| 比較項目 | 嵌入成型 | 包覆成型 |
| 工藝步驟 | 一步 | 兩個步驟 |
| 基材 | 金屬或非塑膠嵌件 | 塑膠基板 |
| 外層材料 | 塑料 | 軟塑膠或橡膠 |
8.3 如何選擇?
如果需要金屬強度或導電性,請選擇嵌件成型。如果需要柔軟的外層以增強抓握力或密封性,請選擇包覆成型。
這兩種工藝也可以結合使用。首先,採用嵌件成型製程製作帶有金屬嵌件的基材。然後,採用包覆成型工藝製作兼具強度和舒適手感的最終零件。

9. 哪些產業使用包覆成型製程?
9.1醫療器械
手術器械手柄、內視鏡握柄、牙科器械等都採用包覆成型工藝來提高握持舒適度和防滑性。矽膠包覆層也具有生物相容性,能承受高溫滅菌。
9.2 電動工具
電鑽、角磨機、電鎚和其他工具的外殼通常採用硬塑膠基材,外覆TPE軟包覆層。這種設計具有防滑、減震和絕緣性能,從而提高了操作安全性。
9.3消費電子
手機殼、耳機外殼、智慧手錶錶帶等產品都採用包覆成型工藝,打造雙色外觀和柔軟觸感,同時還能提升防水防塵性能。
9.4汽車行業
方向盤、換檔桿、門把手和密封條均採用包覆成型製程。這可以改善手感、降低噪音並增強密封性。
9.5 日常消費品
牙刷柄、刮鬍刀、炊具手柄、運動水壺等產品均採用柔軟的包覆成型工藝,以提高舒適度和防滑性。
9.6 工業設備
控制面板、儀器手把、工業把手等都採用包覆成型製程來提高耐用性和操作安全性。

10. 為什麼選擇NOBLE作為您的包覆成型製造商
NOBLE 為包覆成型專案提供全方位支援。我們協助進行設計評審和材料選擇,並提供以製造為導向的設計 (DFM) 回饋以改善零件設計。我們為基材和包覆成型零件製造精密模具。我們提供手動和雙色包覆成型服務。我們還提供線上檢測,以確保黏合品質。我們的團隊能夠處理小批量和大規模生產。我們保留完整的流程記錄,以確保可追溯性。這符合 ISO 13485 對醫療項目的要求。從原型製作到大量生產,我們全程提供支援。
的常見問題 包覆成型:
1. 包覆成型和射出成型有什麼不同? 嵌件成型?
嵌件成型是將金屬嵌件放入模具中,然後向其周圍注入塑膠。包覆成型則是先製作塑膠基體,然後在基體上模壓一層軟質材料。嵌件成型是一個步驟,而包覆成型是兩個步驟。
2. 什麼是包覆成型?
包覆成型是一種兩步驟注塑成型製程。它將柔軟的外層注塑到堅硬的基材上。
3. 包覆成型製程成本高嗎?
包覆成型比標準射出成型成本更高,需要兩套模具或一台雙色射出成型機。但大批量生產時,它可以節省組裝成本。
4. 您的零件是否需要包覆成型或嵌件?
選擇包覆成型製程可獲得柔軟的握感、良好的密封性或更佳的手感。選擇嵌件製程可實現金屬螺紋、增強強度或實現電氣連接。
5. 模塑工藝有哪五種類型?
射出成型、吹塑成型、壓縮成型、旋轉成型及傳遞成型。






