
引言
你的設計需要製作數十個零件的原型。大量生產模具的成本太高;3D列印速度太慢;而且材料性能也不合適。矽膠快速成型技術正好可以解決這些問題。
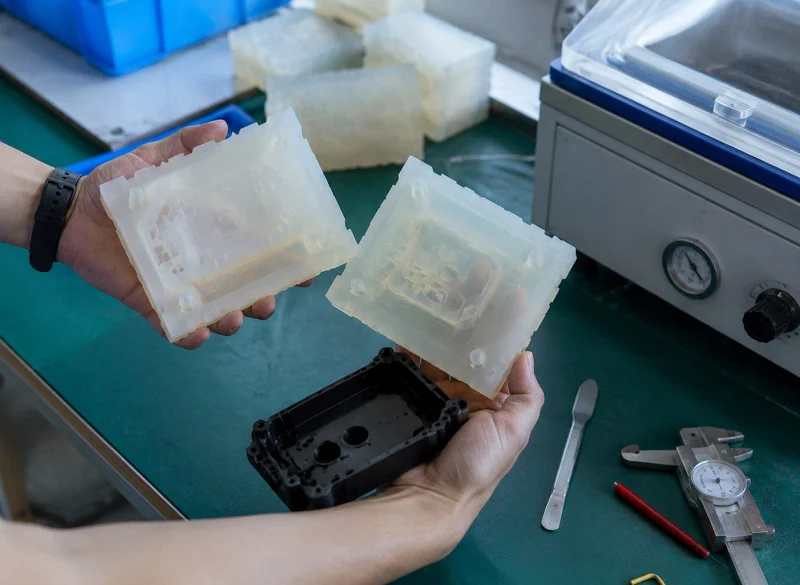
矽膠原型製作滿足特定需求。它可以生產多個外觀和性能都與批量生產零件高度一致的零件。這些零件可用於測試、驗證,甚至小批量生產。這種方法彌合了單件原型製作和大規模生產之間的差距。這正是它的目的,也是製造商採用它的原因。
為什麼快速原型製作中要使用矽膠?
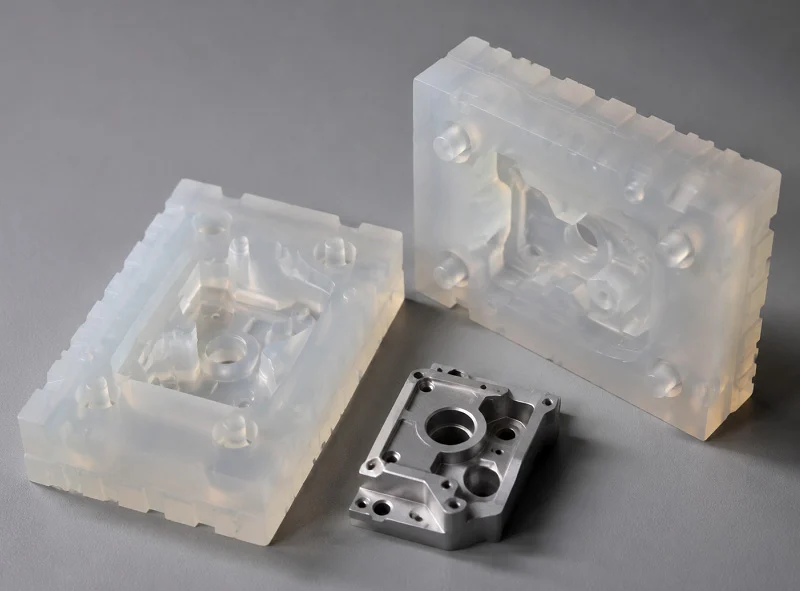
矽膠並非唯一的模具材料,但它是某些特定用途的最佳選擇,其特性與製程完美契合。
極佳的細節還原
矽膠能精準捕捉最細微的細節,忠實地再現表面特徵。複雜的幾何形狀也能完美複製,不損失任何細節。無論母模是銳利的邊緣、精細的文字還是複雜的圖案,最終成型的零件都能與之完美搭配。
柔性模具性能
矽膠的柔韌性是其關鍵優勢。帶有倒角的零件可以輕鬆脫模。曲面部件也能無損取出。在剛性模具中容易卡住的複雜結構,在矽膠模具中也能乾淨俐落地脫模。
這種模具具有柔韌性,無需用力即可自然脫模,避免撕裂的風險。這使得矽膠原型製作成為可能,尤其適用於那些無法用剛性材料成型的設計。
模具成本低,生產速度快
金屬模具造價可能高達數萬美元,製作週期長達數月。相較之下,矽膠模具的成本僅為金屬模具的幾分之一,而且只需幾天即可完成。模具可由母模切割而成,也可直接澆鑄成型。週轉時間短。對於原型製作和小批量生產而言,這種成本優勢十分顯著。
廣泛的材料相容性
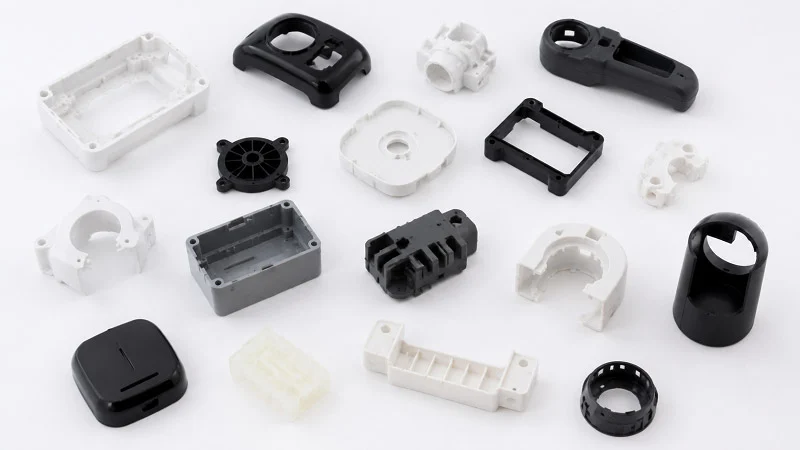
矽膠模具與多種材質相容。聚氨酯樹脂常用於製造剛性和柔性零件。橡膠基材提供彈性體特性,而工程塑膠則提供結構性能。將矽橡膠彈性體澆鑄到矽膠模具中,可產生適合皮膚接觸的柔軟部件。該工藝可根據具體應用進行客製化。
矽膠的這四大優勢使其成為矽膠快速成型的標準材料。它速度快、成本低、能夠複製精細細節,並且適用於複雜形狀。沒有其他模具材料能夠同時具備這四大優勢。正因如此,矽膠在該領域佔據主導地位。
矽膠快速成型技術是如何運作的?
建立主模型
主模具決定了零件的形狀。製作主模具有三種方法。
| 數控加工 | 採用實心材料切割,可實現高精度切割,並獲得極其光滑的表面。 |
| SLA 3D打印 | 使用液態樹脂可以實現光滑的表面和精細的細節。 |
| SLS打印 | 使用粉末材料比SLA製程能獲得更高的強度。 |
雖然還有其他快速原型製作技術,但這三種技術涵蓋了大多數應用場景。
主模具決定了最終原型精度和表面品質的上限。
粗糙的主模會產生粗糙的鑄件;拋光的主模會產生光滑的鑄件。主模的表面光潔度會直接傳遞到鑄件上。每一道刮痕、每一條層紋、每一條刀痕都會被精確複製。
在製造模具之前,必須先將主模具加工成符合要求的標準。
矽膠模具製作
工程師將主模放入模箱中,然後混合液態矽橡膠並進行脫氣處理以去除氣泡。最後,將矽橡膠澆注在主模周圍。待矽橡膠固化後,取出主模,模具即完成。
其優點顯而易見:能夠精確地再現表面細節;模具表面光滑,可以完全轉移到零件上;並且可以再現複雜的形狀,包括倒扣和曲面。
矽膠原型模具通常可承受 20 至 50 次澆鑄。具體次數取決於澆鑄材料、零件幾何形狀以及脫模過程中的操作。這足以滿足小批量生產的需求。對於大批量生產,可以使用同一個母模製作多個模具。
原型鑄造
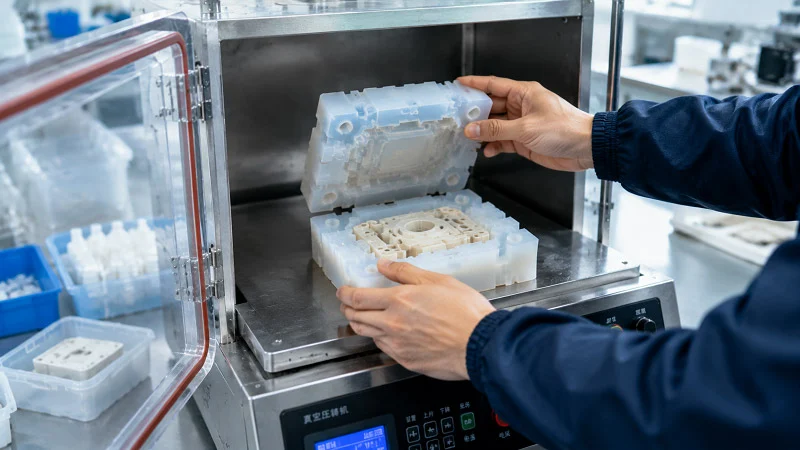
工人將澆注材料(樹脂或矽膠)倒入模具中。矽膠真空澆注製程可在澆注前後去除氣泡。真空環境確保模具完全填充,從而獲得無孔隙的部件。零件固化後,從模具中取出並進行後處理:修整澆口和清潔表面。矽膠原型零件即可進行檢驗與測試。
採用此工藝生產的零件在幾何形狀和表面光潔度方面與母模完全相同。其材料性能與大量生產的零件相當。雖然單位成本高於射出成型,但模具成本僅為後者的幾分之一。對於 20 至 50 件的生產批量,這是最具成本效益的解決方案。這就是矽膠快速成型的價值所在。
常用矽膠快速成型工藝
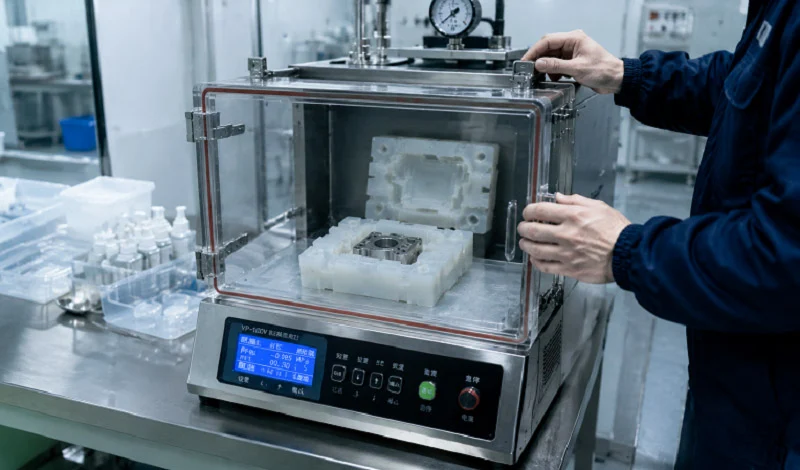
矽膠真空澆鑄
首先,製作一個母模,然後用它來製作矽膠模具。將模具放入真空室,在真空條件下倒入樹脂或矽膠以去除氣泡,待零件固化後,打開模具取出成品。
優點
模具直接賦予零件高品質的表面光潔度,確保其外觀與預期最終產品一致。此外,由於模具採用矽膠而非鋼材製成,因此小批量生產的成本更低。
矽膠真空澆鑄製程所生產的矽膠原型零件,其外觀和觸感與量產零件極為相似。這些原型零件表面光潔度高,細節清晰銳利。其材料性能接近量產級塑膠和彈性體。正因如此,該工藝成為矽膠快速原型製作中最常用的方法。
應用領域
此製程的應用範圍包括消費性電子產品的外殼和按鈕、汽車內裝零件和密封件,以及需要生物相容性材料和光滑表面的醫療器材原型。對於任何需要在投入批量生產模具之前驗證外觀、觸感和功能的應用,此工藝都適用。
矽膠模壓成型
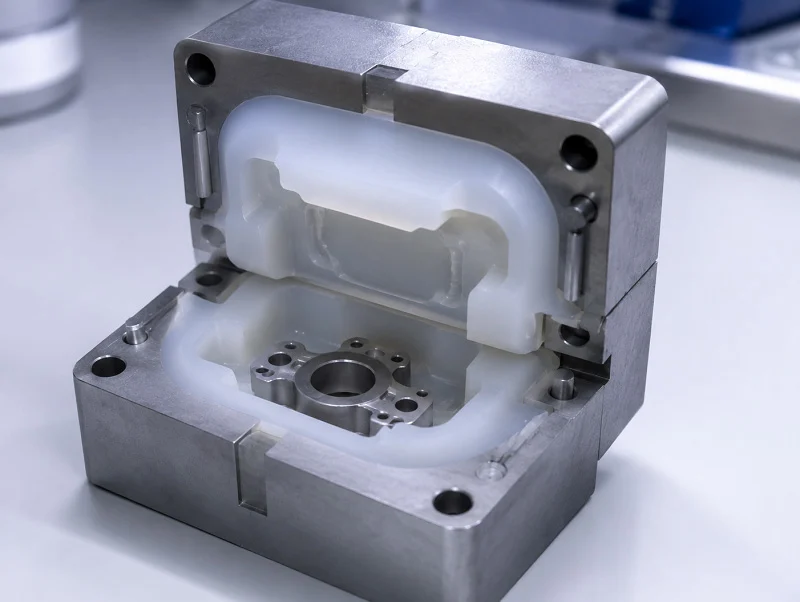
將矽膠材料放入加熱後的模腔中。模具閉合。熱和壓力使材料流入模腔,並在其中固化。模具打開,取出部件。
採用壓縮成型製程製作矽膠原型非常適合橡膠零件。密封件、墊圈和柔性組件是常見的應用領域。由於該工藝與大規模生產工藝相同(儘管規模較小),因此材料性能符合大規模生產標準。
對於小批量生產,壓縮成型比真空澆鑄速度慢。然而,它可以處理流動性差的材料。高黏度矽膠、氟矽膠和填充化合物更容易用壓縮成型製程成型,而真空澆鑄製程則不然。用這種方法生產的矽膠原型零件在功能上與量產零件完全相同。
權衡的關鍵在於時間。模具製作需要數週時間,而設定則需要數小時。對於小批量矽膠快速原型製作,真空澆鑄通常速度更快。然而,對於必須使用與批量生產完全相同的材料和製程的零件,壓縮成型是最佳選擇。具體選擇取決於應用場景。
液體矽橡膠 (LSR) 注射成型
將兩種液體成分混合。機器將混合物注入加熱的模具中,矽膠在模腔內固化。然後,工人將成品部件從模具中取出。
優點
一致性和速度。注塑件之間的差異極小,生產週期短。這是大批量矽膠零件的生產流程。當零件幾何形狀符合模具投資的合理性時,也可用於小批量矽膠零件的生產。
以液態矽橡膠(LSR)射出成型進行矽膠原型製作並不常見。模具成本高昂,調試過程也十分複雜。對於小批量生產,真空澆鑄通常更經濟;而對於大量生產,LSR注塑成型是唯一經濟的選擇。兩種製程的損益平衡點取決於零件的尺寸、幾何形狀和材質。
矽膠包覆成型
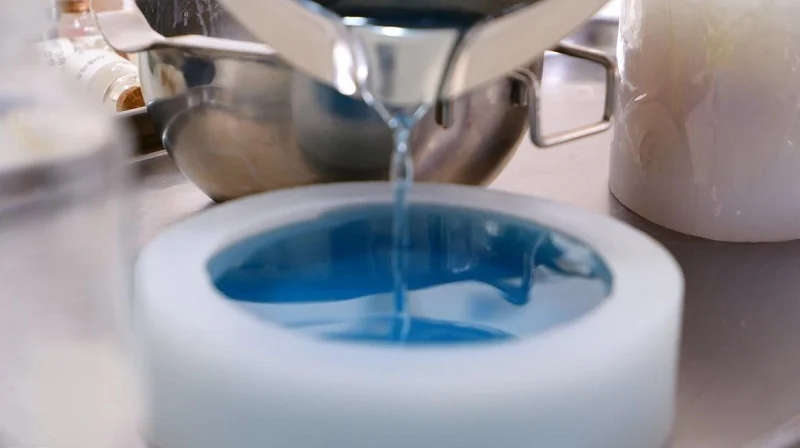
矽膠可以直接模壓到其他材料上,例如塑膠嵌件和金屬零件。在固化過程中,矽膠會形成化學鍵,無需使用黏合劑。
應用領域
工具和電子設備的軟觸感手柄;與皮膚接觸表面的可穿戴設備;以及需要防滑表面且易於清潔的醫療器械手柄。
對於矽膠快速原型製作而言,包覆成型極具挑戰性。首先需要製造嵌件,且模具必須能夠容納這些嵌件。其設置過程比簡單的澆鑄更為複雜。然而,對於組裝零件的功能測試而言,這有時是唯一的選擇。原型機的性能與最終產品保持一致,從而可以在製造生產模具之前驗證其手感、貼合度和性能。
NOBLE 的矽膠快速原型製作服務
NOBLE是一家領先的製造公司。其核心業務領域包括金屬加工、塑膠製造、快速原型製作、小批量生產和客製化零件製造。我們為客戶提供貫穿整個產品開發週期的支援。
NOBLE 幫助企業將概念轉化為功能原型和可直接投入生產的零件。與僅提供原型製作服務的供應商不同,NOBLE 提供從設計協助到最終組裝的一站式製造解決方案。
NOBLE的矽膠快速原型製作能力
NOBLE的矽膠快速原型製作與其他服務無縫整合。設計支援直接融入製造流程。 CNC加工生產母模。注塑成型滿足大量生產需求。組裝和表面處理使產品最終成型。整個流程由單一供應商管理。
品質標準和認證
品質系統已通過認證,並有完善的文件記錄。
ISO 9001:2015涵蓋一般品質管理。製造過程控制確保結果的可重複性;檢驗程序驗證尺寸和表面品質。
ISO 13485:2016增加了醫療器材製造所需的嚴格要求-更嚴格的可追溯性和更嚴格的製程驗證。
關於矽膠快速成型的常見問題
矽膠是用作原型材料還是模具材料?
兩者兼備。矽膠可以用於這兩種用途。在大多數矽膠快速成型應用中,矽膠用於製作柔性模具。這些模具用於透過將樹脂、聚氨酯或矽膠材料澆注其中來生產原型零件。
矽膠模具可以生產多少個零件?
典型的矽膠模具大約可以生產 20 到 50 個零件。實際使用壽命取決於零件的幾何形狀、澆鑄材料、模具設計以及操作條件。當幾何形狀簡單且使用低黏度樹脂時,可以生產更多零件;相反,當幾何形狀複雜且使用填充材料時,可生產的零件數量較少。模具會磨損,這是正常現象。
矽膠原型零件的精準度如何?
矽膠真空澆鑄能夠實現極佳的細節再現。精度取決於母模的品質、矽膠材料的選擇、零件的尺寸和幾何形狀以及澆鑄過程的控制。一個精加工的母模搭配一個穩定的矽膠模具,可以生產出符合設計要求和嚴格公差的零件;反之,一個粗糙的母模搭配一個製作粗糙的模具,則會導致零件缺陷。
矽膠快速成型與射出成型相比有何不同?
矽膠原型模具價格較低,設定時間也較短,因此更適合小批量生產。注塑模具價格較高,設定時間也較長,但其單位成本較低,較適合大量生產及長期製造。
何時該選擇矽膠快速成型?
當您需要 10 到 100 個或更多原型零件、柔性或橡膠組件、快速設計驗證或低成本過渡生產時,請選擇矽膠快速原型製作。此製程無需生產模具即可生產出品質與大量生產零件相當的零件。
NOBLE能否提供從設計到生產的矽膠快速原型製作服務?
當然! NOBLE 提供端對端支援。
設計評審有助於及早發現問題。原型製作用於驗證設計。矽膠注塑成型用於製造模具。塑膠和金屬加工用於製造其他零件。表面處理為零件進行最後的潤飾。裝配將所有零件組裝在一起。生產支援可隨著生產量的增加而靈活調整。






