
什麼是 數控 G騎車?
數控磨削是CNC工具機的一種精密加工方法。它透過預先編程的電腦系統精確控制磨床的運動和運行,主要用於工件的高精度表面加工。
數控研磨適用於加工各種硬質材料,如淬火鋼、硬質合金、陶瓷等,並可實現加工複雜形狀,如螺紋、齒輪、模腔等。
HCNC磨削的工作原理是什麼?
程式設計
工程師必須根據工件的圖紙和技術規格,使用專門的電腦輔助製造軟體進行程式設計。
該程序包含磨削過程中所有關鍵訊息,例如砂輪相對於工件的運動軌跡、主軸的轉速、進給速度、切削深度以及冷卻液的啟動和關閉時間。
編寫的程式通常被稱為 G 程式碼,然後透過資料傳輸介面或網路輸入到數控磨床的控制系統中,為整個加工過程提供精確的指令。
工件裝夾
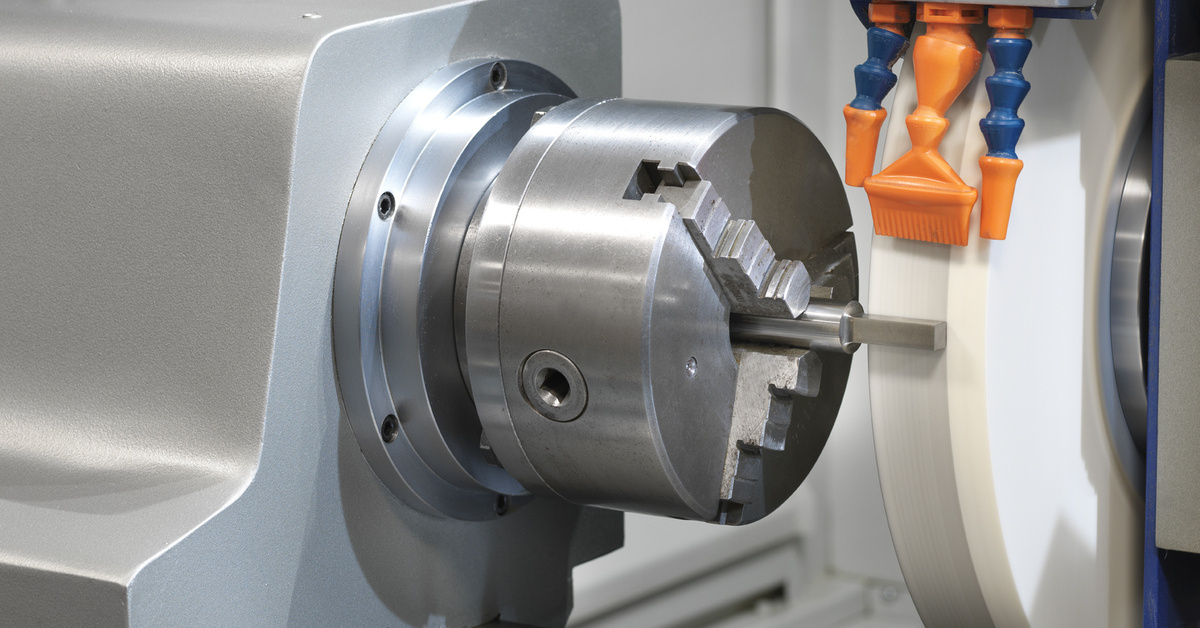
程式運作前,必須將工件牢固地安裝在工具機的工作台上。通常會使用虎鉗或專用夾具等精密工裝來確保定位準確。
隨後,執行關鍵的刀具設定操作。操作人員使用專用探針或工具確定砂輪與工件參考點之間的精確相對位置,並將此位置資料設為工具機座標系的原點。
研磨作業
準備工作完成後,操作員在CNC系統上啟動加工程序。工具機控制單元接著逐行解析G程式碼指令,並透過伺服驅動系統精確控制多個運動軸。這些運動軸通常包括X、Y和Z三個線性軸,有時還會包含旋轉軸。
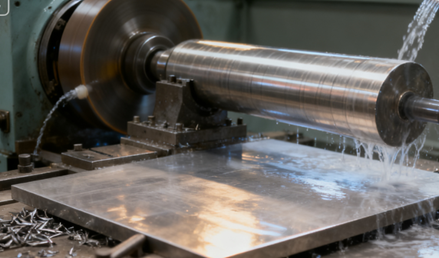
砂輪沿著預定路徑高速旋轉,對工件表面進行磨削,同時工作台精確定位並帶動工件移動。整個過程,包括砂輪修整和冷卻液噴射,均全自動運行,無需人工幹預。
過程檢驗
高階數控磨削中心通常會整合線上測量系統,例如探針或雷射測距儀。在加工過程中或加工間隔期間,這些測量裝置會自動對工件的關鍵尺寸進行即時檢測。
如果測試結果與理論值之間存在輕微偏差,控制系統將立即根據偏差值自動計算並發出補償指令,微調砂輪的進給速度,從而在後續加工步驟中修正此誤差。
零件卸載
程式執行完所有指令後,工具機主軸和冷卻液將自動停止運轉。工作台通常會被移動到便於操作的位置,操作員隨後將加工好的零件從夾具中取出。
對於配備自動上下料系統的現代化生產線,新物料的卸料和送料過程也完全由機械手臂或自動化系統完成,從而實現高效的連續生產。最後,可能還需要對零件進行最終清洗和離線精密檢驗,以確認其完全符合所有品質要求。
T數控磨削製程類型
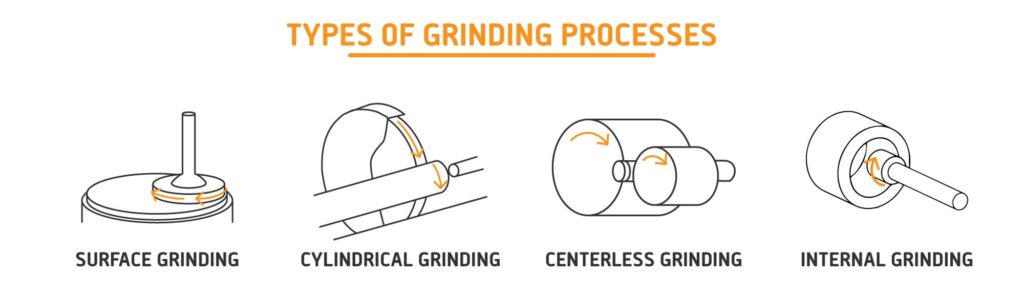
表面 G去皮
平面磨削主要用於加工平面。工件通常固定在工作台上的磁性或機械夾具上,工作台可進行往復或旋轉的橫向移動。根據工具機類型的不同,砂輪主軸也可能進行垂直進給運動。
平面磨削非常適合加工板材和塊狀零件的精確平面,能夠獲得極高的平面度和表面光潔度。它廣泛應用於模架底板、摩擦片和各種機械零件的精密平面加工。
外圓磨削
圓柱磨削是用於加工圓柱形或圓錐形工件外表面的製程。工件通常由主軸箱和尾架夾緊並旋轉。砂輪高速旋轉,並沿著工件徑向和軸向移動,從而磨削出精確的直徑和形狀。
圓柱磨削能夠有效率地加工軸類和銷類零件。它不僅能確保極高的尺寸精度和圓度,還能透過數控插補功能磨出複雜的輪廓形狀,例如多階軸和圓弧面。
內圓磨削
與圓柱磨削不同,內圓磨削專門用於加工工件上的圓柱形或錐形孔。由於砂輪的直徑必須小於孔的直徑,因此其主軸轉速通常非常高。砂輪安裝在伸入工件內部的細長砂輪桿上,進行高速旋轉和徑向進給,而工件或砂輪則沿軸嚮往復運動。
內圓磨削非常適合加工軸承環、齒輪孔、液壓閥體等零件的精密內孔,這對於確保孔的圓度、圓柱體和位置精度至關重要。
無心磨削
無心磨削是一種獨特的磨削方法。加工過程中,工件不借助任何中心或卡盤進行定位,而是自由地支撐在支撐板和導輪之間。導輪負責驅動工件旋轉並控制其進給速度,而砂輪則負責磨削工件的外圓。
無心磨削特別適合大量生產小型、簡單的旋轉零件,如軸承滾子和銷軸,因為它不需要夾緊,生產效率極高,而且容易實現全自動連續生產。
可用於數控磨削的材料
鋁
- 優點: 鋁質地柔軟,易於加工,但當需要極高的平面度、平行度或超光滑表面時,則需要進行研磨。
- 缺點: 它極易堵塞砂輪;必須使用專用砂輪和潤滑性良好的冷卻液。
不銹鋼
- 優點: 馬氏體不銹鋼經過硬化處理或耐磨奧氏體不銹鋼經過研磨處理後,通常可以獲得高精度和耐腐蝕的表面。
- 缺點: 較強的加工硬化傾向、不當的研磨力以及熱控制都會影響表面品質和零件壽命。
銅
- 優點:銅由於其優異的導電性和導熱性,常用於電子元件、散熱器等。
- 缺點: 銅的高延展性會導致砂輪容易被切屑堵塞,這種現象稱為「黏著磨損」。這將導致磨削力增大,工件表面品質下降。
鈦
- 優點: 鈦合金以其優異的強度重量比、良好的生物相容性和耐腐蝕性而聞名,廣泛應用於航空航天和醫療植入領域。
- 缺點: 鈦的導熱性差,研磨產生的熱量容易集中在工件表面,導致加工硬化、表面燒傷和產生有害的殘餘應力。
Acrylic(壓克力)
- 優點: 壓克力研磨的目的通常是為了獲得精確的尺寸和光滑透明的邊緣。
- 缺點: 亞克力研磨的困難在於其熔點低。研磨產生的熱量容易使其熔化並粘附在砂輪上,導致表面刮傷和霧化。要獲得透明效果,壓克力需要鋒利的砂輪、較小的進給速度和良好的冷卻。
玻璃和石頭
- 優點: 玻璃可用於光學元件、半導體製造設備、實驗室容器和窗戶等。
- 缺點: 玻璃和石材作為典型的硬脆材料,其研磨過程本質上是去除脆性斷裂面。這需要使用鑽石砂輪,且對精準度要求極高。
碳纖維複合材料
- 優點: 研磨是加工碳纖維材料的有效方法,尤其適用於纖維和樹脂混合材料,可以避免傳統切割造成的毛邊和分層。
- 缺點: 碳纖維數控研磨的挑戰在於其材料的各向異性和硬度不均勻性,這容易導致撕裂和拉絲等缺陷。因此,需要使用極其鋒利的磨粒和優化的加工參數,才能在去除材料的同時,最大限度地減少對纖維和基體結構的損傷。
CNC磨削的優勢
卓越的精確度和重複性
整個數控磨削過程由電腦程式精確控制,消除了人工操作固有的不穩定性及誤差。數控研磨能夠穩定地實現微米級的尺寸公差、極高的幾何精度和一致的表面光潔度。
程序驗證通過後,CNC磨削可以無限次重複進行,確保大量生產的每個零件都具有相同的精確尺寸。這對於航空航天和汽車發動機等高要求領域至關重要。

優異的表面質量
數控磨削不僅注重形狀和尺寸,還能獲得優異的表面品質。透過精確控制砂輪的轉速和進給速度,並使用細粒度的砂輪,可以實現極低的表面粗糙度值。
合理的磨削參數和充分的冷卻可以防止工件表面燒傷、微裂紋和其他損傷,從而提高零件的表面完整性,顯著提高其耐磨性、疲勞強度和耐腐蝕性,並延長其使用壽命。
複雜形狀加工
與只能加工簡單平面和圓柱面的傳統磨床不同,多軸聯動數控磨床可以透過編程在砂輪和工件之間產生複雜的相對運動。
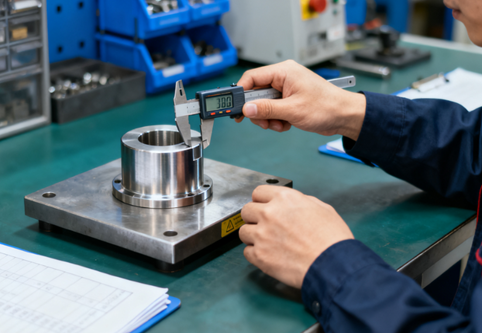
CNC磨削可以輕鬆加工複雜的輪廓曲線、非圓形橫截面、錐形以及各種成型表面,例如發動機渦輪葉片根部的榫齒、精確的模腔以及復雜的刀具刃口形狀,所有這些都是傳統磨削方法難以或無法實現的。
高生產力自動化
數控磨削將多個加工步驟整合到一台機床上,減少了工件在不同工具機之間的周轉、夾緊和調整時間。其自動化流程,包括自動測量、自動補償、自動換刀等,顯著縮短了單一產品的加工時間,並降低了對操作人員技能的依賴。
CNC研磨與自動上下料系統的結合可實現長期「無人化」生產,特別適合大規模生產,並顯著提高整體生產效率。
硬質材料加工
對於淬硬鋼、硬質合金、陶瓷和高溫合金等超硬材料,數控研磨是首選的,而且往往是唯一有效的精加工方法。這些材料的硬度通常超過了傳統車削和銑削刀具的加工能力。
然而,研磨製程採用硬度更高的磨料顆粒,以達到有效的材料去除效果,最終生產出高精度零件。這項工藝在現代工具製造、模具製造和高端設備生產中不可或缺。
影響數控磨削成本的因素
模具成本
砂輪是數控磨削加工中的主要“切削工具”,其成本不容忽視。不同的材料需要不同材質的砂輪;例如,加工硬質合金需要使用昂貴的鑽石砂輪,而加工高溫合金則需要使用特定陶瓷結合劑的立方氮化硼(CBN)砂輪。
砂輪會因鈍化和磨損而需要定期修整和更換。其使用壽命、修整頻率和單價共同構成了持續的刀具消耗成本,在加工高硬度材料時特別顯著。
材料成本
工件材料的成本構成直接原料費用。更重要的是,材料的「可加工性」對總成本有顯著影響。
硬質合金、陶瓷和高溫合金等難以加工的材料會導致砂輪磨損加劇、研磨效率降低、能耗增加,並且需要更頻繁地修整砂輪和更換冷卻液。
程序設計
在開始批量生產之前,需要進行製程規劃、電腦編程以及大量的工具機準備工作,包括工裝夾具的安裝和校準、砂輪的安裝和精密修整、首件產品的加工和檢驗等。這些非生產性時間需要由熟練的工程師或技術人員完成,勞動成本非常高。
對於小批量、多品種的生產模式,這部分準備成本在單位成本中所佔比例會非常高,直接影響經濟效益。
人工成本
數控磨床需要技術純熟的操作人員。高級技師的薪資水準相對較高,但他們優化製程、預測和解決問題的能力可以有效降低廢品率,提高設備利用率和生產效率。從長遠來看,這實際上有助於控制整體成本。經驗不足的操作人員可能會導致代價高昂的加工錯誤。
品質要求
零件的精度和表面品質要求是決定成本的關鍵因素。當公差要求從±0.01毫米提高到±0.001毫米,表面粗糙度要求從Ra0.8微米提高到Ra0.1微米時,成本將呈指數級增長。
使用更精密的工具機、更細的砂輪、進行更多的精細研磨、採用線上測量和補償系統,加工時間將大大延長,對環境穩定性和操作技能的要求也將更加嚴格。
輔助費用
磨削過程中使用的冷卻液是一項持續的消耗性成本。此外,冷卻液的管理,包括過濾、淨化、防止變質和最終的環保處理,都需要專門的設備和成本。
研磨過程中產生的金屬屑,連同廢棄的砂輪和冷卻液混合物,都屬於工業廢棄物。它們的收集、分類和無害化處理必須符合環境保護法規,並產生相應的廢棄物處理成本。
數控磨削加工技巧
流程規劃最佳化
在進行加工編程之前,必須對工件的材料特性、熱處理狀態以及最終精度要求進行全面分析。基於這些信息,合理規劃粗磨、半精磨和精磨的餘量分配和工藝參數,避免採用「一刀切」的加工策略。這樣可以有效平衡加工效率和精度,並防止變形和燒傷。
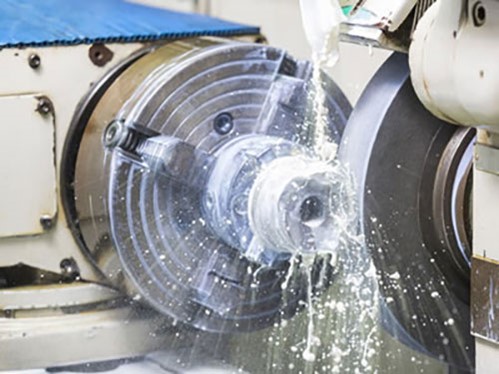
砂輪修整技術
砂輪的狀況直接決定了研磨效果。砂輪必須定期修整,並符合加工要求。
磨削參數的最佳化至關重要。鋒利且形狀良好的砂輪可以顯著提高研磨效率,改善表面質量,並降低研磨力。
模擬與驗證
在正式加工之前,特別是對於複雜或高價值零件,強烈建議使用工具機模擬軟體對加工程序進行模擬和驗證。這可以有效防止因程序錯誤而導致的碰撞、過切等嚴重事故,從而節省昂貴的試誤成本和時間。
預防性維護實施
數控磨床是精密設備,必須嚴格遵循定期預防性維護計畫。這包括對導軌、絲槓和軸承等關鍵運動部件進行清潔、潤滑和精密檢查,以確保工具機始終處於最佳工作狀態,從而確保加工精度的長期穩定性。
精密刀具投資
工件的穩定夾持是精密研磨的基礎。應投資並使用高精度夾具、磁性工作台或專用工裝,並確保其清潔且狀況良好。
每次夾緊工件時,都必須仔細校正工件基準。這是避免累積誤差、確保定位精確度的第一步,也是最關鍵的一步。
流程監控
積極利用機床上安裝的線上測量系統,在加工過程中或加工間隔期間對關鍵尺寸進行即時檢測。系統根據測量結果自動進行補償調整,建立「偵測-回授-補償」的閉環控制系統。這顯著提高了批量生產的一致性,同時降低了廢品率。
冷卻液管理系統
冷卻液不僅影響冷卻和潤滑性能,還會影響砂輪壽命和工件表面品質。因此,需要定期檢查冷卻液濃度、pH值和清潔度,並及時更換和清潔系統。
適當的冷卻液管理對於防止工件熱損傷和保持工具機內部清潔至關重要。
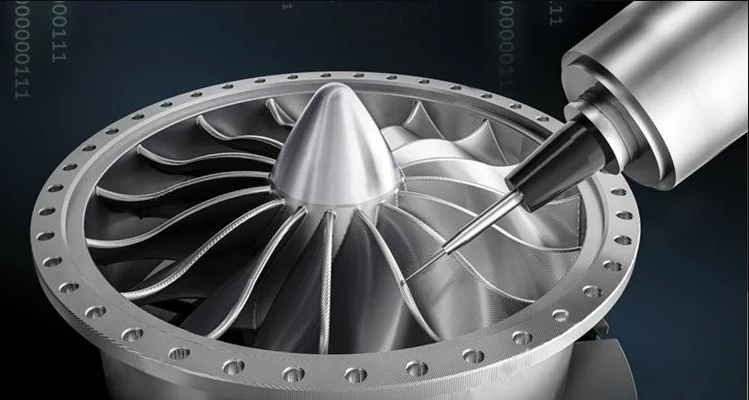
數控磨削的應用產業
航太
數控磨削用於加工關鍵的引擎零件,例如渦輪葉片齒、轉子軸頸和飛機起落架作動缸。這些零件通常由韌性強、加工難度高的高溫合金或鈦合金製成,尺寸公差要求極為嚴格。
CNC研磨不僅可以精確保證其複雜的輪廓形狀,而且可以獲得完整性高的表面,從而確保零件在極高的溫度和壓力環境下具有優異的疲勞強度和較長的使用壽命。
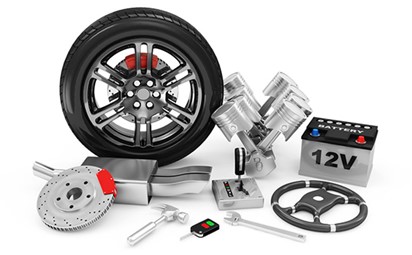
汽車產業
從高性能引擎到精密傳動系統,數控研磨的應用無所不在。數控研磨負責引擎曲軸、凸輪軸、活塞環以及變速箱內齒輪和傳動軸的精加工。
透過研磨工藝,這些關鍵運動部件可達到微米級的尺寸精度和極低的表面粗糙度。這顯著降低了摩擦、磨損和運行噪音,從而提高了引擎的功率密度和傳動效率。最終,這將為車輛帶來更高的燃油經濟性、更長的使用壽命和更強的可靠性。
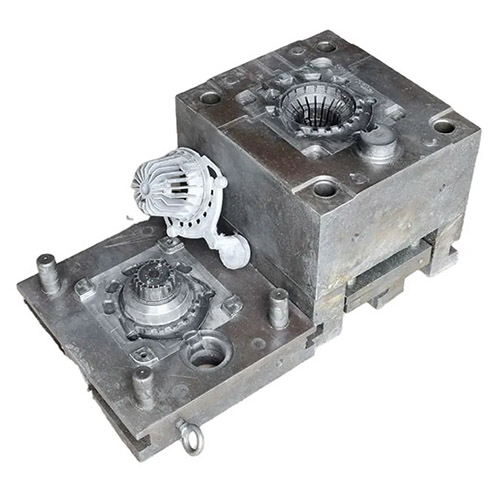
工具和模具製造
CNC研磨用於製造各種精密沖壓模具、射出模具和壓鑄模具的型腔和型芯。
數控磨削,尤其是數控成型磨削,能夠有效率且精確地加工模具的複雜輪廓、精細紋理和極高的表面光潔度。這直接保證了模具本身的使用壽命以及所生產產品的尺寸精度和外觀品質。它是消費性電子、家用電器和汽車零件等產業製造過程中至關重要的一環。
精密儀器液壓
CNC研磨廣泛應用於液壓伺服閥的閥芯和閥套、精密測量儀器的主軸和導軌以及高端液壓泵的分配盤的加工。
精密儀器的零件通常需要微米級的公差和鏡面般的表面質量,以確保極低的內部洩漏、靈敏的響應和超高的運動平滑度。數控磨削是實現這些性能指標的終極加工方法。
工具機製造
CNC研磨可用於對工具機本身的基本核心部件進行精細加工,例如床身導軌、主軸和螺桿支撐座。
磨削加工所獲得的直線度、平面度和表面硬度是確保工具機整體幾何精度、長期穩定性和保持性的基礎。沒有精密的磨削工藝,就不可能製造出高精度機床。
新能源產業
在能源領域,數控磨削用於加工燃氣渦輪機葉片和核電廠泵密封面等關鍵部件。在醫療領域,它用於製造手術機器人、精密關節臂以及人工膝關節和髖關節等植入物。
醫療行業
醫療領域的零件通常採用特殊的生物相容性材料或高強度材料,並對錶面清潔度、無損傷層以及複雜的生物形狀有嚴格的要求。 CNC研磨是滿足這些嚴苛標準的可靠選擇。
高貴 s CNC磨削 Service
NOBLE擁有各種先進的CNC工具機和精密的檢測設備。作為一家通過ISO 9001認證的企業,我們在經驗豐富的專業團隊的指導下,從始至終堅持嚴格的品質標準。
對於飛機零件以及各行各業使用的其他組件,NOBLE一直是精密磨削服務的領先供應商。我們能夠進行極其專業化的小型圓柱磨削加工,直徑範圍從0.2毫米到20毫米,加工形狀複雜,公差和表面拋光要求極高。
品質是我們的重中之重。我們在整個生產過程中實施嚴格的測試和品質控制措施,以確保每個原型都能滿足您的期望。
常見問題
什麼是數控磨削?
數控磨削是一種精密加工工藝,它利用電腦控制的機床,透過高速旋轉的砂輪從工件上去除材料。此工藝廣泛應用於對硬質或易碎材料進行加工,以獲得嚴格的公差、精細的表面光潔度和複雜的幾何形狀。
CNC磨削可以加工哪些材料?
數控磨削適用於多種材料,包括:
- 硬化鋼和工具鋼
- 不銹鋼、鋁合金和鈦合金
- 碳化鎢和陶瓷
- 塑膠和複合材料(用於特定應用)
CNC磨削和CNC磨削有什麼差別? CNC銑削?
雖然兩者都是減材加工工藝,但數控磨削使用砂輪通過摩擦去除材料,因此非常適合高精度精加工硬質材料。數控銑削則使用旋轉切削刀具切削材料,更適合快速去除材料和加工較軟的材料。
常見的數控磨削製程有哪些類型?
常見類型包括:
- 表面 磨碎 適用於平面
- 圓柱 磨碎 適用於外部/內部圓形
- 無心 磨碎 對於無固定中心的圓柱形零件
- 工具和切割器 磨碎 用於磨利切削工具
- 緩餵 磨碎 一次切割即可完成深切
數控磨床的主要組成有哪些?
典型的數控磨床由幾個關鍵部件組成:用於保持穩定的機床床身、用於旋轉砂輪的高精度主軸、用於運動控制的軸驅動裝置(如直線電機或滾珠絲槓)、作為大腦的數控控制器、用於散熱和清除碎屑的冷卻系統,以及通常用於保持砂輪形狀和鋒利度的自動砂輪修整裝置。






