
什麼是側銑?
那麼,側銑究竟是什麼呢?我們可以追溯到它的核心概念。側銑是一種利用刀具側面(即刀刃)加工工件垂直表面的機械加工方法。想像一下,用旋轉圓盤的邊緣來刮削零件的壁面。這就是側銑的基本原理。它的目的不是鑽孔或修整表面,而是加工出平整的垂直壁面,以獲得精確的寬度,並加工台階、槽等關鍵特徵。它是專業機械加工的關鍵環節。
樂樂的理念
工具與工件
側銑加工過程其實很簡單,但任何涉及切削刀具的加工操作都需要工程師格外謹慎——安全第一。
首要任務是確保旋轉刀具牢固地鎖定在CNC加工中心的主軸上。必須強調的是,剛性要求不容妥協。任何鬆動都會導致加工誤差。

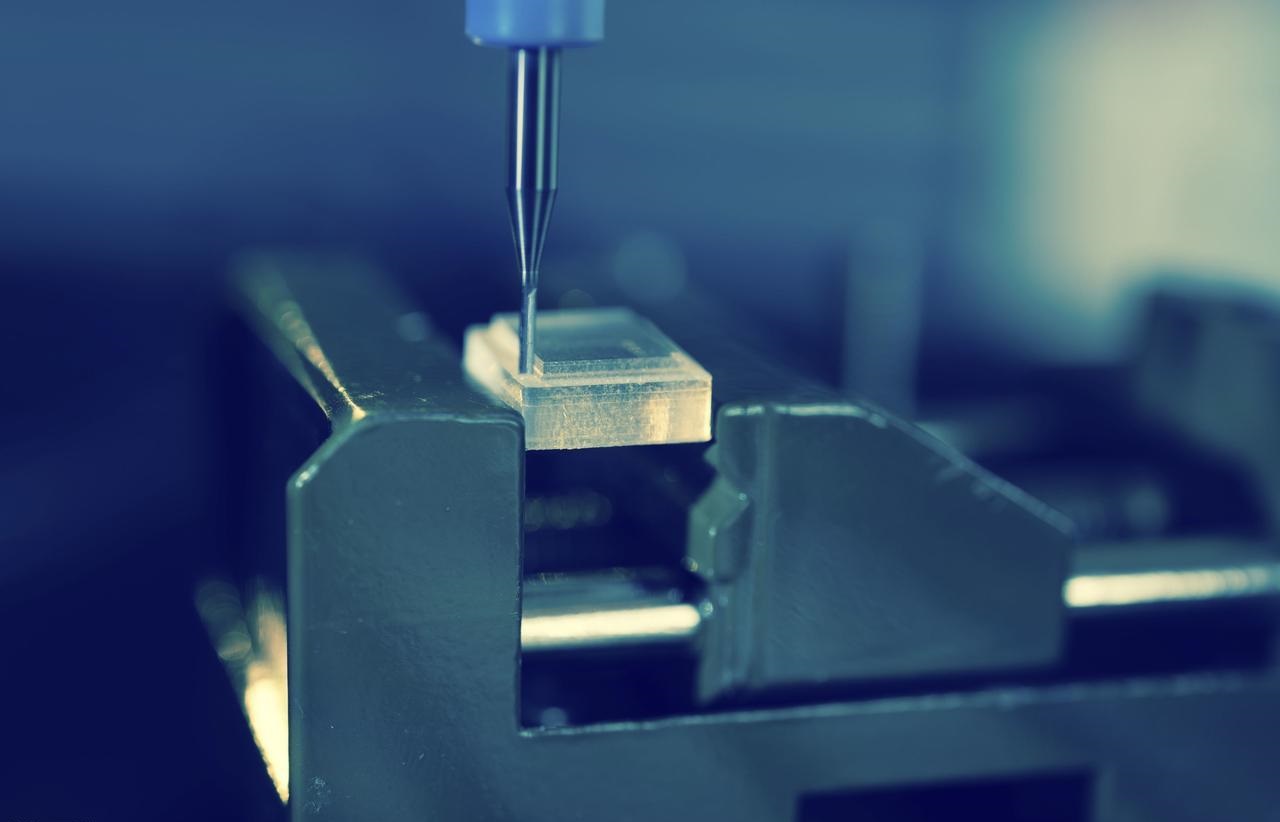
接下來,使用虎鉗或夾具將工件(例如汽車零件的鋁坯)固定在工具機工作台上。我曾親眼目睹因忽略這一步驟而導致整個銑削操作徹底失敗的案例。務必記住:側銑的成功完全取決於工件的絕對穩定性。
現在可以啟動機器了。主軸高速旋轉刀具,工作台則緩慢地將工件水平送至刀具切割刃處。切削刃的齒形透過一系列快速、精確的切削動作切入材料,將其切削成細小的切屑。每次進給都會去除精確計量的表面層,將粗糙的表面轉化為光滑、高度精確的垂直壁。這就是側銑的本質──可控機械侵蝕。
側銑的關鍵特性
要區分基礎機械加工和真正的精密製造,理解側銑的基本原理至關重要。這不僅是切削金屬,更重要的是能夠預測和控制加工過程的結果。
我們過去進行側銑加工時,發現有三件事至關重要。坦白說,這三件事決定了一個專案的成敗。
表面生成
我們知道,側銑的主要目的是加工出平整的垂直表面。但並不能保證每次切削都光滑平整。這取決於多種因素,例如所選刀具、進給速度以及工具機的剛性。
如果使用全新鋒利的立銑刀並進行正確的設置,就能獲得非常光滑的表面。 NOBLE 通常能在加工完成後直接滿足汽車零件的表面光潔度要求,從而省去二次精加工工序。這種高效性正是 NOBLE 專業加工概念的核心所在。
尺寸精度
這正是側銑的用武之地。我們發現,側銑削是確保兩側寬度和平行度都精準無誤的最佳方法。
想像一下,一個方塊必須隨時保持一定的寬度。我們不僅達到了目標尺寸,而且完美地實現了目標。
CNC加工工藝確保了此過程的可重複性。有一次,我們為客戶加工一個客製化設計的執行器外殼,寬度必須完全一致,這一點至關重要。這只是NOBLE工廠的常規工序之一。
工具嚙合
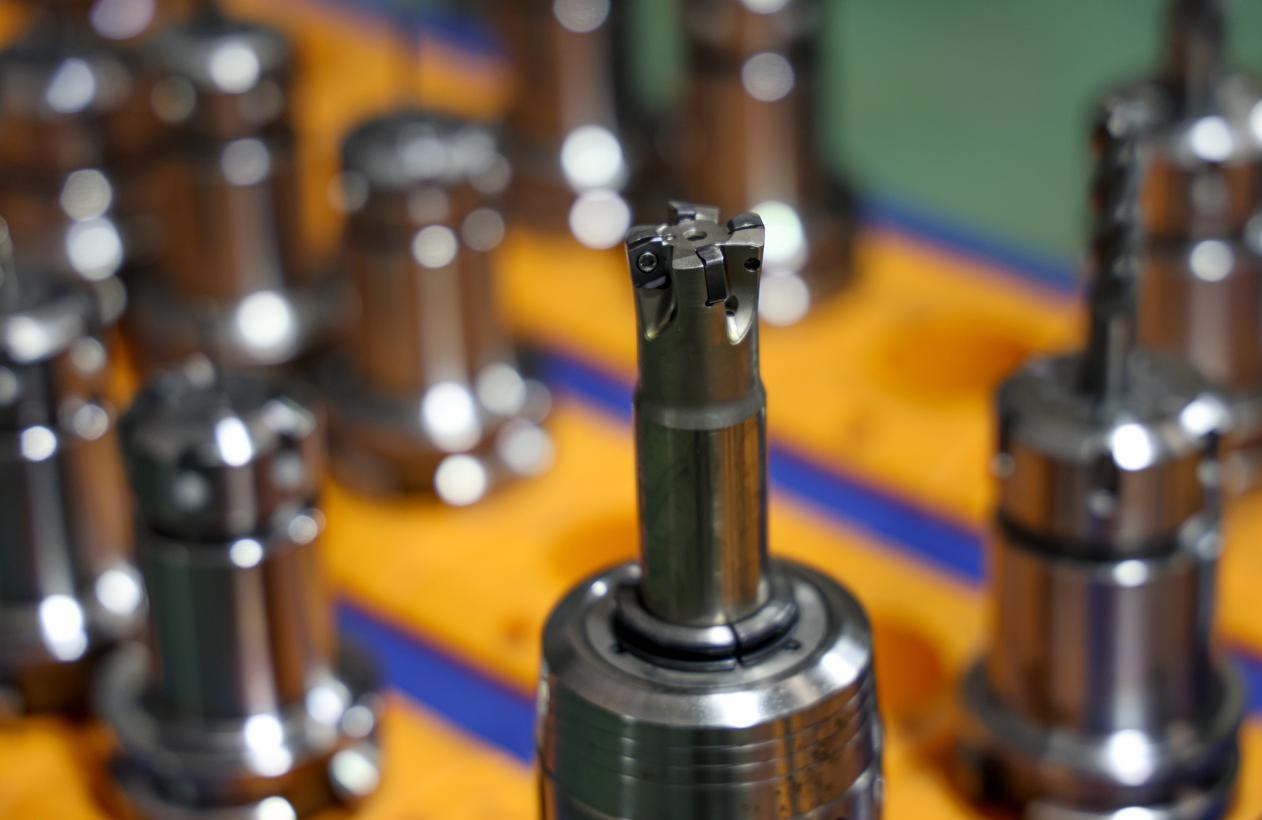
進行側銑加工時,主要的切削力從中心向外作用。在切削過程中,刀具其實是被推離中心的。這種力會使刀具發生輕微彎曲。這種情況在細長立銑刀上更為常見。如果忽略這種彎曲,刀具會偏離工件壁面,導致尺寸偏差,最終加工出錐度過大的缺陷零件。
NOBLE的工程師們透過三種方式來解決這個問題:選擇最短、剛性最好的刀具;調整進給速度;有時還會使用擺線銑削路徑來降低刀具應力。這需要在金屬切削理論和實際物理特性之間找到一種平衡。
側銑常用工具
選擇合適的切削刀具不僅僅是加工過程中的一個步驟;這是一個至關重要的決定,它決定了整個端面銑削操作是成功還是失敗。
在NOBLE,我們深知選錯刀具會影響加工精度、效率和成本。我們的工程部門擁有種類繁多的切削刀具,每種刀具都由我們的專家精心挑選,以確保我們能夠提供一流的加工服務。
這裡簡單比較幾種刀具。希望對您有幫助!
| 獨特之處 | 立銑刀 | 殼式磨機 | 側銑刀 |
| 產品說明 | 用途廣泛,末端和邊緣均有齒 | 大直徑,安裝在軸上 | 窄型,用於跨式銑削 |
| 主要用途 | 通用型、槽型、輪廓型 | 寬闊的表面積,高材料去除率 | 平行表面,同步加工 |
| 典型尺寸 | 小到中 | Large | 窄 |
| 主要優勢 | 多功能性、易用性 | 大面積穩定性、效率 | 平行特徵的尺寸精度 |
立銑刀
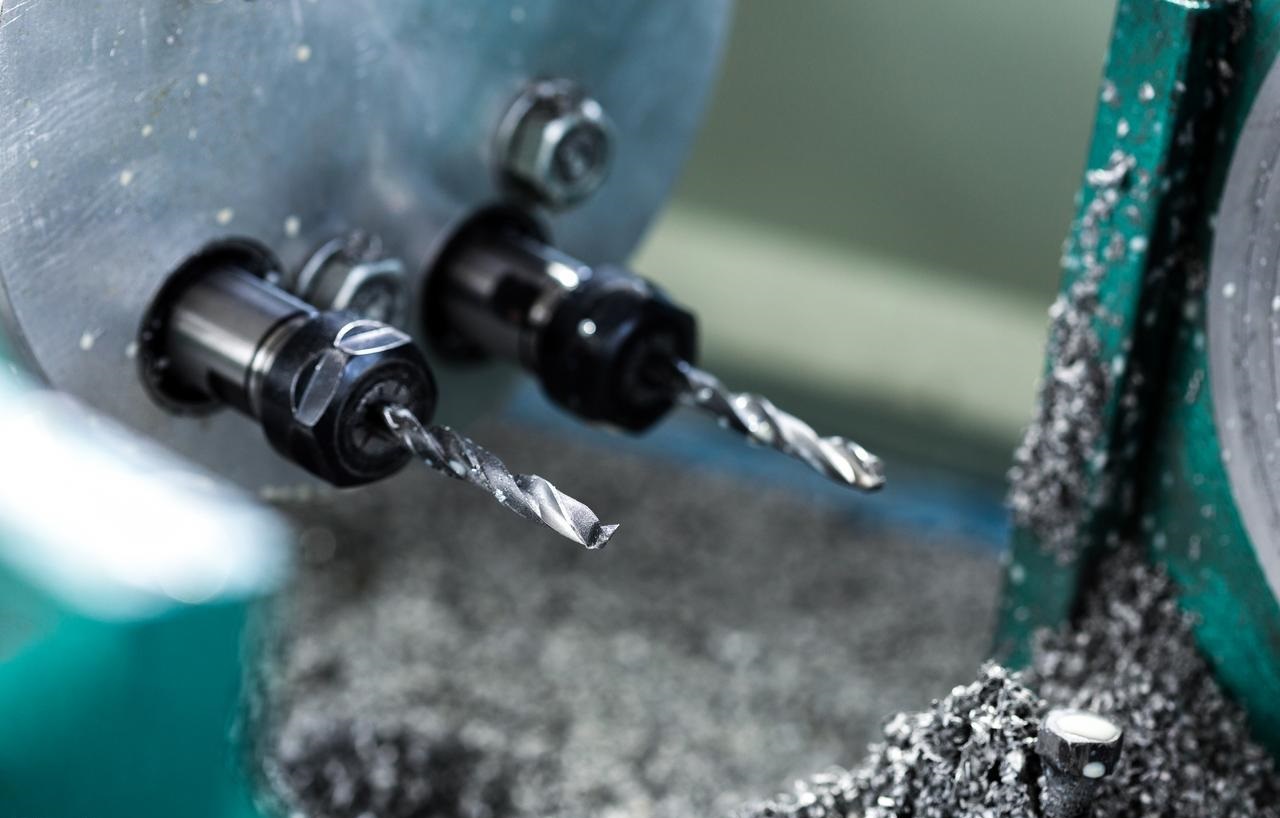
立銑刀無疑是側銑加工的首選刀具。其顯著特徵是切削齒分佈在刀面和刀刃上。
我們使用高強度方頭銑刀對工件進行精確的角度加工,加工出銳利的90度直角。在加工鋁製車進氣歧管原型時,我們選擇標準的四刃銑刀快速建立主要參考壁。這種方法既能保持較高的切削速度,又能加工出非常光滑的表面——有時甚至無需任何後處理。
殼式磨機
當我們銑削較大的零件或需要大面積加工時,我們會改用殼銑刀。殼銑刀基本上就是安裝在獨立刀架上的大型刀體。進行側銑時,只有側面的邊緣在進行切削。
這台殼銑床尺寸相當大,因此非常穩定。我親眼見過我們的工程師用它一次性銑削出鋼模底座的全高,這比使用較小的立銑刀分多次銑削要好得多。這對我們的大批量精密製造專案來說至關重要,因為在這些專案中,加工週期和刀具壽命是關鍵指標。
側銑刀(跨銑)
這是一種更專業、更經典的加工方法。側銑刀是一種非常窄的銑刀。它們最適合用於橫向銑削,可以將兩把刀具安裝到同一個刀架上,並根據需要精確調整間距。這種配置可以同時處理兩個平行的垂直表面,效率極高。
最近,NOBLE 的工程師在批量生產石墨電極時,採用了這種方法來確保他們能夠可靠地加工多組完全平行的鰭片。
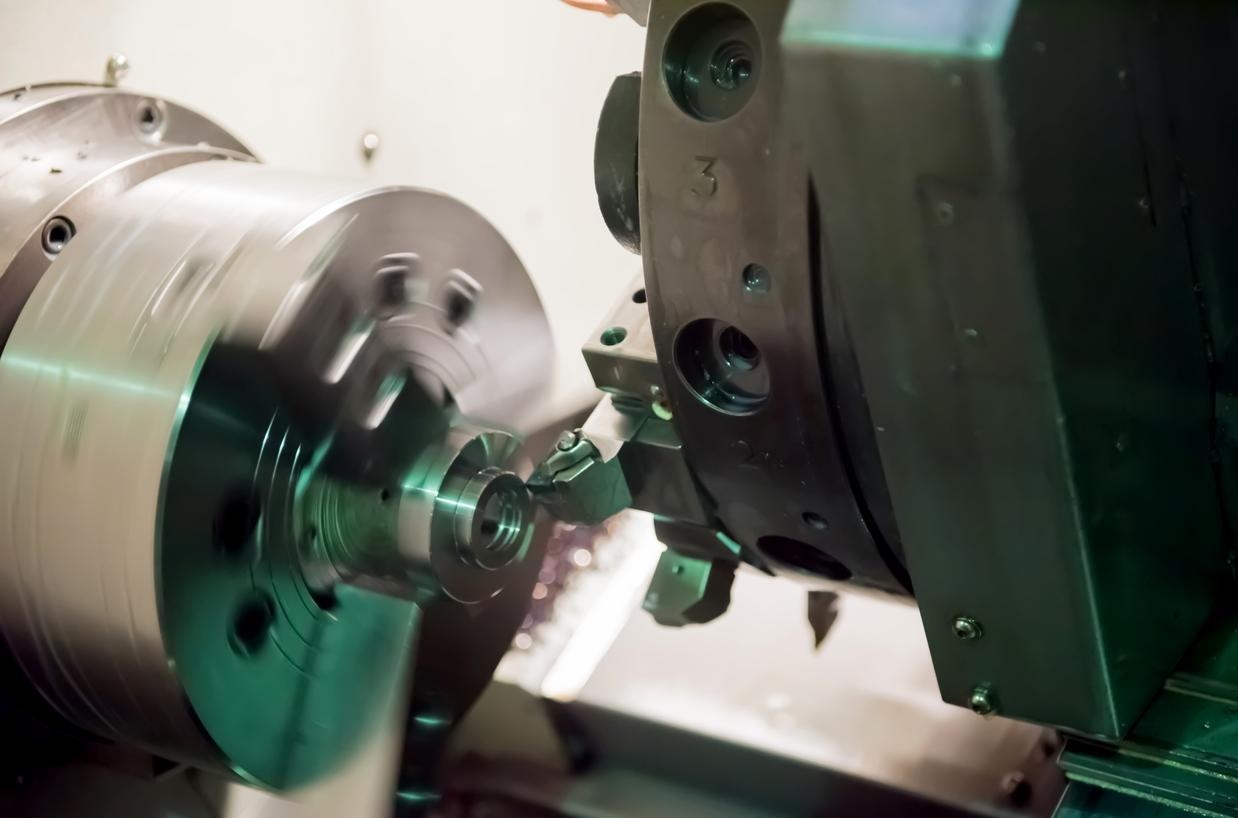
側銑加工的類型
側銑的原理很簡單,但具體操作方式會根據最終目標的不同而有很大差異。
平面銑削
平銑是最基本、最簡單的加工製程。一把刀具通過一次直線進給加工垂直表面。您可以將其想像成修整木板邊緣,使其筆直方正。這種方法簡單且高效,適用於大多數基本的輪廓加工。工程師經常使用它來客製化加工單一零件或對原料進行初步修整。
2.跨銑
現在,我們要介紹一種更有效率、更精確的加工技術。在進行跨銑加工時,我們將兩把側銑刀固定在同一個刀架上,並使用定位環來確定最終寬度。透過一次乾淨俐落的切削,即可在側銑過程中同時加工兩個平行的垂直表面。
它們的優勢顯而易見:刀具之間的距離直接影響工件的寬度,確保工件在整個側銑過程中始終保持平行。這非常適合使用客製化夾具來加工六角形平面,或無需重新定位即可將工件精確加工到特定尺寸。
3. 排銑
集群銑削技術將同步加工的概念提升到了一個新的高度。試想:眾多不同直徑、寬度和輪廓的切削刀俱全部安裝在同一個主軸上。這種配置使我們能夠一次完成不同表面、槽和輪廓的側銑加工。
設定過程確實有點麻煩,但對於大規模生產來說絕對值得。當你需要製造大量特殊零件時,例如需要多道工序加工的醫療植入物,組合銑削可以顯著提高生產效率。
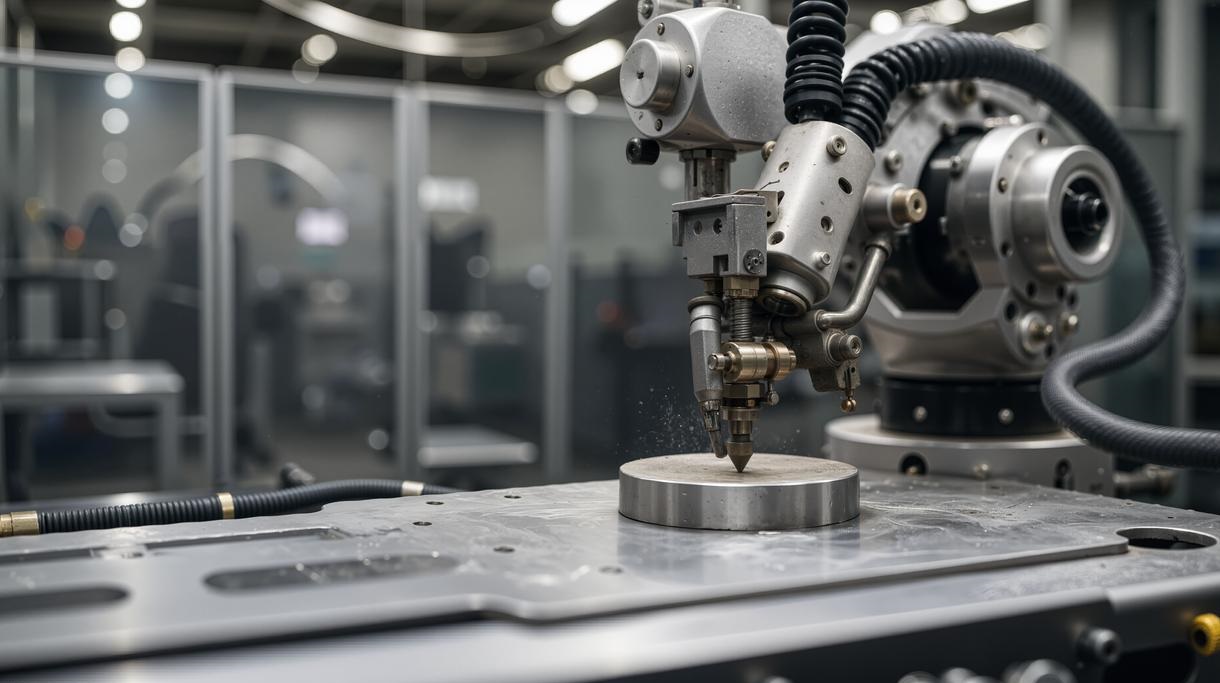
側銑的實際應用
在現代化機械加工車間裡,側銑加工隨處可見。它並非什麼抽象概念,而是將原料加工成功能性部件的日常基本工序。
使木塊方正
這通常是金屬毛坯加工的第一步。工程師需要將粗鑄件或坯料加工成尺寸精確的標準立方體。然後,透過一系列側面銑削操作,加工出所有六個面,為後續所有工序奠定基礎。
打造階梯和肩膀
我們經常需要加工垂直表面,以在零件上形成台階(例如安裝凸緣或定位特徵)。側銑加工可以乾淨俐落地去除材料,形成鋒利的垂直肩部。
開槽
在進行開槽加工時,切削刀具僅接觸槽的末端和兩側。槽壁的品質完全取決於側銑的品質。兩個垂直的側壁由切削刀具的外刃形成。槽的寬度取決於刀具直徑。
輪廓
透過在側銑床上沿著多個軸向移動零件,可以加工出複雜的垂直輪廓。這遠非簡單的線性加工——我們可以進行曲面壁加工、精密圖案雕刻和有機形狀成型。這種能力對於客製化加工零件(例如汽車專用葉輪或模芯)至關重要。
離別
這是最後也是強度更高的工序。我們使用特殊的側銑薄型切割鋸,將成品零件從棒材上切割下來。這是一次性加工,需要穩固的設置和合適的刀具,以確保切口乾淨俐落,切面平整。這是我們許多生產流程中常用的、高效的收尾方法。
CNC M 中的專用側銑策略修整
在現代數控加工中,基本的刀具路徑已經遠遠不夠用了,尤其是在高精度加工方面。我們正邁入一個由先進的軟體驅動加工策略的時代,這可以顯著提昇機床的性能。
動態銑削/擺線銑削
動態銑削使用特殊的刀具,以非常恆定的速度進行切削,每次只移除極薄的一層材料。這聽起來可能有些奇怪,但這種設計可以讓你一次切割到材料的全部厚度,從而大大提高加工效率。刀具始終處於運動狀態,每次只去除薄層材料,以防止過載。
NOBLE 利用這項技術有效率地對不銹鋼醫療器材零件進行粗加工,去除材料的速度比傳統方法更快,同時還能使工具的使用壽命更長。
高速加工(HSM)輪廓加工
這是我們加工關鍵垂直壁面的首選策略。目標是做到完美:表面光滑,尺寸精確。這基本上消除了刀具偏轉,而刀具偏轉是保證壁面筆直度的罪魁禍首。此外,它還能帶走切屑的熱量,防止熱量傳遞到零件上。最終得到的表面通常無需二次拋光。
關鍵控制參數概要
| 參數 | 控制/效果 | 典型考慮因素 |
| 切割速度(SFM) | 熱損耗、刀具磨損 | 取決於材料。鋁材較高,鋼材較低。 |
| 進給率 (IPM) | 生產率、晶片厚度 | 平衡設計,可在不使刀具過載的情況下實現良好的「切屑負載」。 |
| 徑向切削深度(Ae) | 切削力、刀具撓度、粗加工/精加工 | 大號用於粗加工,小號用於精加工。 |
| 軸向切削深度(Ap) | 功能深度,工具參與度 | 為了提高效率,通常會將其設定為該功能的最大深度。 |
| 工具長度 | 偏轉與顫動 | 影響精度最重要的因素是:使用盡可能短的工具。 |
選擇NOBLE作為您的銑削解決方案
我們擁有先進的3軸、4軸和5軸銑削設備,可提供可靠的按需CNC銑削服務,用於快速原型製作和批量生產零件。我們可依您的需求,以極具競爭力的價格,使用各種金屬和塑膠客製化高精度、逼真的銑削零件。先進的設備,極具性價比的價格。
只需4個簡單步驟即可與我們合作
憑藉多年的製造經驗,NOBLE 為所有快速原型製作和小批量生產需求提供最佳解決方案。我們將創新週期簡化為四個簡單而有效的步驟。
上傳您的設計
只需在線上上傳您的 CAD 檔案並提交包含清晰資訊的詢價單即可。
↓
接收設計分析
我們將向您發送可製造性分析設計方案和透明定價。
↓
開始生產
我們的專家將運用所需的技術和材料來生產您的零件。
↓
收到您的零件
您的零件將嚴格按照交貨期限直接送到您家門口。
的常見問題 側銑
側銑和端銑的主要差異是什麼?
關鍵在於切削麵。側銑利用刀具的外緣加工垂直表面。端銑主要利用刀具的底面加工水平表面、型腔和型槽。端銑刀既可以側銑也可以端銑,但它的名稱來自於其末端切削的能力。
什麼情況下應該選擇側銑而不是端銑?
選擇哪種銑削方式取決於您需要建立的幾何形狀。使用端面銑削可以在零件頂部創建平坦的水平表面。當您需要建立或精加工垂直壁、確定精確寬度或加工台階和槽等特徵時,請使用側銑。關鍵在於表面的方向。
為什麼刀具撓曲是側銑加工中的重要問題?
主要的切削力是徑向的,它推動刀具向側面移動。這種力就像一個槓桿,試圖使刀具偏離工件。這種偏轉會導致加工誤差—例如壁面不直或尺寸超出公差範圍。這是我們在精密製造中面臨的最根本的物理挑戰。
NOBLE 如何緩解刀具撓曲的挑戰?
我們從多個角度著手解決這個問題。我們的CNC加工流程要求使用最短、剛性最強的刀具。我們利用先進的刀具路徑,例如擺線銑削,來保持低而恆定的徑向切削力,從而降低切削力。此外,本廠投入巨資購置高品質的刀柄,確保最大程度的夾持力和最小的跳動,為整個加工過程提供穩定的基礎。
跨式銑削有哪些優點?
其優勢在於極高的效率和可靠的平行度。將兩把刀具安裝在同一刀軸上,我們可以在一次走刀中同時處理兩個平行的垂直面。刀具之間的距離直接決定了零件的寬度,從而消除了分別加工每一面所帶來的累積誤差。這是一種實現高精度、可重複性客製化加工的卓越方法。
可以用側銑加工深而薄的壁嗎?
是的,但這是側銑加工中最具挑戰性的難題之一。它需要精心設計的策略。我們使用具有特殊幾何形狀的長行程刀具來降低切削壓力。該工藝包括一系列輕柔的精加工走刀,並採用高速參數,以最大限度地減少刀具壓力,防止壁面振動或變形。






