
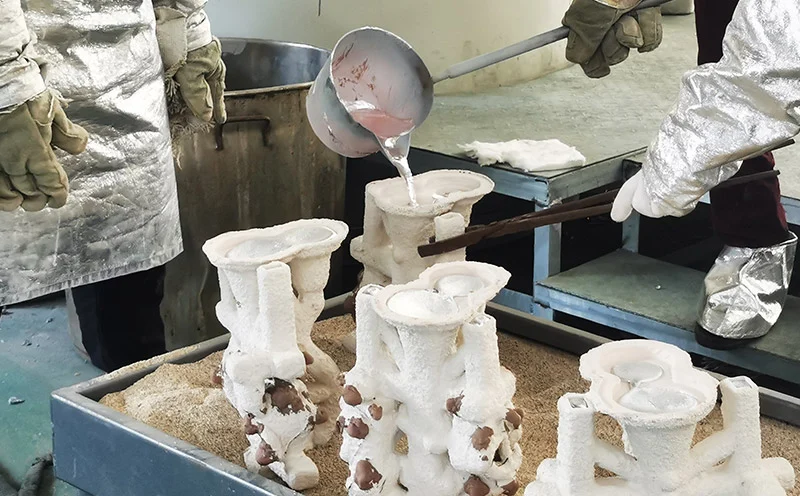
真空失蜡铸造并非新技术。失蜡工艺已有数千年历史。但真空部分却是现代技术。氧化现象会发生,气孔会形成,最终导致部件在使用过程中失效。
真空技术去除空气,保持熔融材料的纯净。陶瓷模具也不会释放任何气体。最终制成的零件致密且无缺陷。因此,航空航天、医疗和发电行业都依赖真空失蜡铸造来制造关键部件。
什么是真空失蜡铸造?
定义
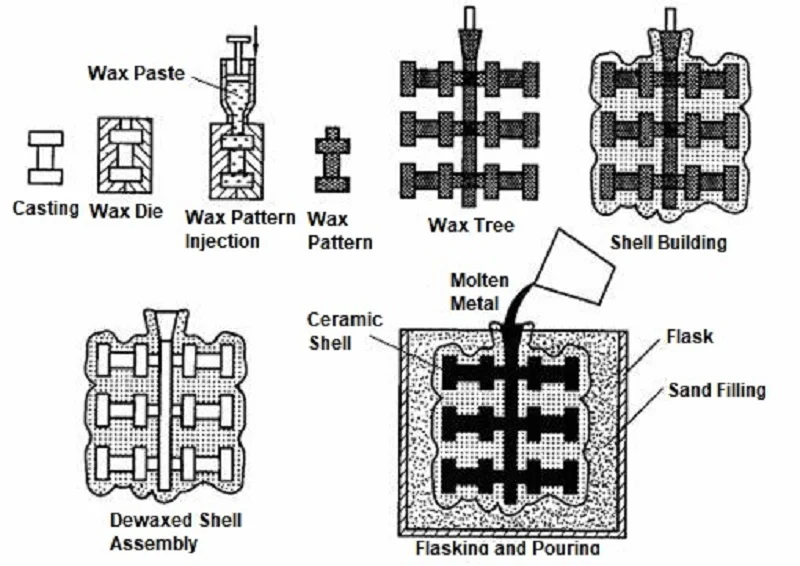
零件制作始于蜡模。在蜡模上涂覆陶瓷。熔化蜡模后,得到模具。然后倒入金属液。这就是熔模铸造。
真空失蜡铸造的步骤与传统铸造相同,但浇注过程是在真空室内进行的。模具抽真空后,金属在真空环境下熔化,浇注过程中金属与空气完全隔绝。这看似简单的差别却改变了一切。
为什么使用真空
使用真空吸尘器的原因有四点。
减少氧化。活性金属暴露在空气中会立即形成氧化物。钛、锆和高温合金尤其容易氧化。真空环境可以消除氧源,保持金属清洁。
防止气体吸收。氢气和氮气会溶解在熔融金属中,并在凝固过程中逸出,形成气孔。真空工艺可以在这些气体造成问题之前将其去除。
提高金属洁净度。氧化物和夹杂物在露天熔炼过程中形成;这些物质会滞留在铸件中,成为裂纹萌生点。真空熔炼可以消除这些污染源。
生产致密铸件。铸件完全致密,无气孔。机械性能得到提升,疲劳寿命延长,部件能够承受严苛的应用环境。
提升机械性能。更高的密度意味着更强的强度。更纯净的金属意味着更好的延展性。这两个因素的结合,造就了气铸件无法比拟的性能。
真空失蜡铸造工艺具备以上五大优势。因此,它已成为涡轮叶片、医疗植入物和航空航天结构件的标准制造工艺。真空并非可选项,而是该工艺的核心。
真空失蜡铸造工艺步骤详解
步骤一:制作蜡模
将熔化的蜡倒入金属模具中。该模具经过精密加工。熔化的蜡填充每一个细节,确保最终的蜡模与模具完美契合。这一阶段的精度决定了最终铸件的精度。
多个模型组装在中央浇注道上。这种树状结构支撑着所有零件。零件的方向和间距至关重要。浇注道的设计决定了金属如何流入每个型腔。不合理的浇注道设计会导致流体湍流。湍流会滞留气体,从而造成零件报废。
步骤二——构建陶瓷壳
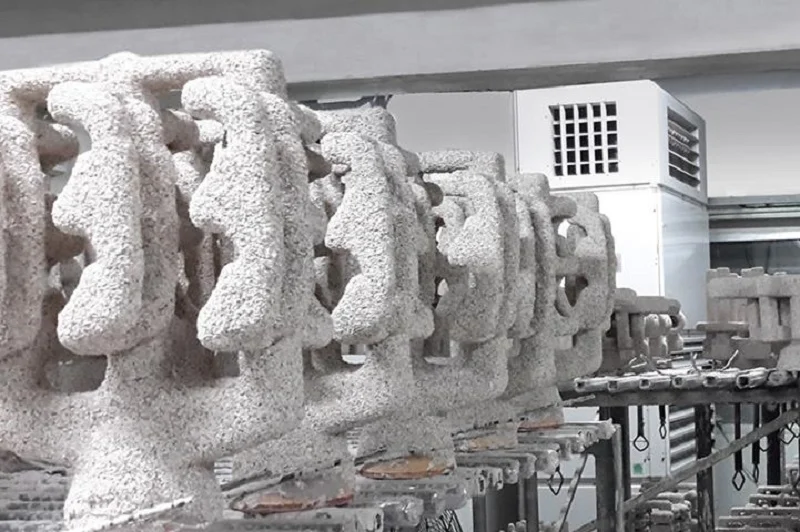
将蜡模浸入陶瓷浆料中。然后,在湿润的表面撒上石膏粉。重复浸蜡和撒粉的步骤。只有在前一层干燥后才能涂抹下一层。标准工艺需要六到八层。较厚的壳体可以承受更严苛的浇铸条件。
陶瓷材料的选择取决于合金的种类。
二氧化硅是主要原料。它价格低廉,适用于多种合金。
锆石能承受更高的温度,并且具有抗热冲击性。
氧化铝化学性质稳定,不与大多数金属发生反应。
莫来石兼具强度和热稳定性。
氧化钇是用来保护钛的。它不会与熔融钛发生反应。这一点至关重要,因为钛会溶解大多数其他陶瓷材料。
步骤 3 – 脱蜡和弹壳烧制
浇注前,蜡必须先从壳体中流出。第一步由高压釜完成。高压蒸汽熔化蜡,蜡液通过浇注口流出,壳体保持完整。
然后将壳体放入炉中。烧结循环在 800°C 至 1000°C 的温度下进行。残留的蜡完全烧尽。陶瓷烧结并增强强度。壳体变得足够坚固,可以承受浇注。
最后一步是模具预热。在模具进入真空室之前,需要将其加热到浇注温度。高温金属撞击低温模具会产生热冲击,导致模具开裂,金属泄漏。预热可以防止这种情况发生。
这三个步骤为真空失蜡铸造制作了模具。下一阶段——熔化和浇注——在真空腔内进行。这正是该工艺与传统熔模铸造真正不同的地方。
第四步——真空熔化和浇注
将预热好的壳体放入真空室中。密封真空室,抽空空气。压力降低至 10⁻² 至 10⁻⁴ 毫巴——接近真空状态。
真空感应熔炼就在这个真空室中进行。感应线圈环绕坩埚,熔化金属。由于熔融金属不接触氧气或氮气,因此保持纯净。
真空浇注法是将真空室和坩埚倾斜,使熔融金属流入模具。整个过程在真空条件下进行,防止氧化和气体吸收,并确保金属充满模具。
这一步骤是真空失蜡铸造的关键所在。真空发挥着两个至关重要的作用:它能去除熔融金属中溶解的气体,并阻止新的气体进入。最终得到致密、无缺陷的铸件。
第 5 步 – 冷却和凝固
浇注完成后就开始冷却。冷却速度很重要。
快速冷却会形成细晶粒——细晶粒意味着更高的强度。然而,热应力可能会导致薄壁截面开裂。
缓慢冷却会导致晶粒变粗——晶粒变粗意味着高温下具有更好的抗蠕变性能。涡轮叶片需要这种特性。
定向凝固控制晶粒取向。当模具从炉中取出时,热量从一端散失。晶粒沿出料方向平行生长。因此,蠕变强度得以提高。
单晶铸件在这方面堪称极致。由于只有单个晶粒且没有晶界,因此在高温下不会发生晶界滑移。这种工艺用于制造对性能要求极高的涡轮叶片。真空熔模铸造是生产此类叶片的唯一方法。
步骤六——去除外壳和精加工
陶瓷外壳被移除。主体部分通过机械冲击被破碎。剩余的层状结构被水射流去除。此时,零件就露出来了。
将零件从浇口上切割下来;操作人员通常使用砂轮或带锯来完成此操作。此时,浇口区域的表面较为粗糙,因此操作人员需要通过机械加工去除多余的材料。
接下来进行热处理。通过加热和冷却,使零件获得所需的机械性能:强度、延展性和硬度。具体参数取决于合金类型。
机械加工将关键表面加工至最终尺寸。铸造无法满足的公差通过切削实现。需要光滑表面的区域则通过磨削加工。
检验是最后一步。它包括尺寸检查、用于检测内部缺陷的X射线检测、用于检测表面裂纹的渗透检测以及用于检测次表面孔隙率的超声波检测。只有通过所有检验的零件才能发货。
这六个步骤完整地定义了真空失蜡铸造的整个工艺流程。每个步骤都不可或缺,并且都会影响后续工序。真空技术绝非无关紧要;正是它使得该工艺能够成功应用于关键合金的铸造。
真空失蜡铸造中常用的金属合金
不锈钢
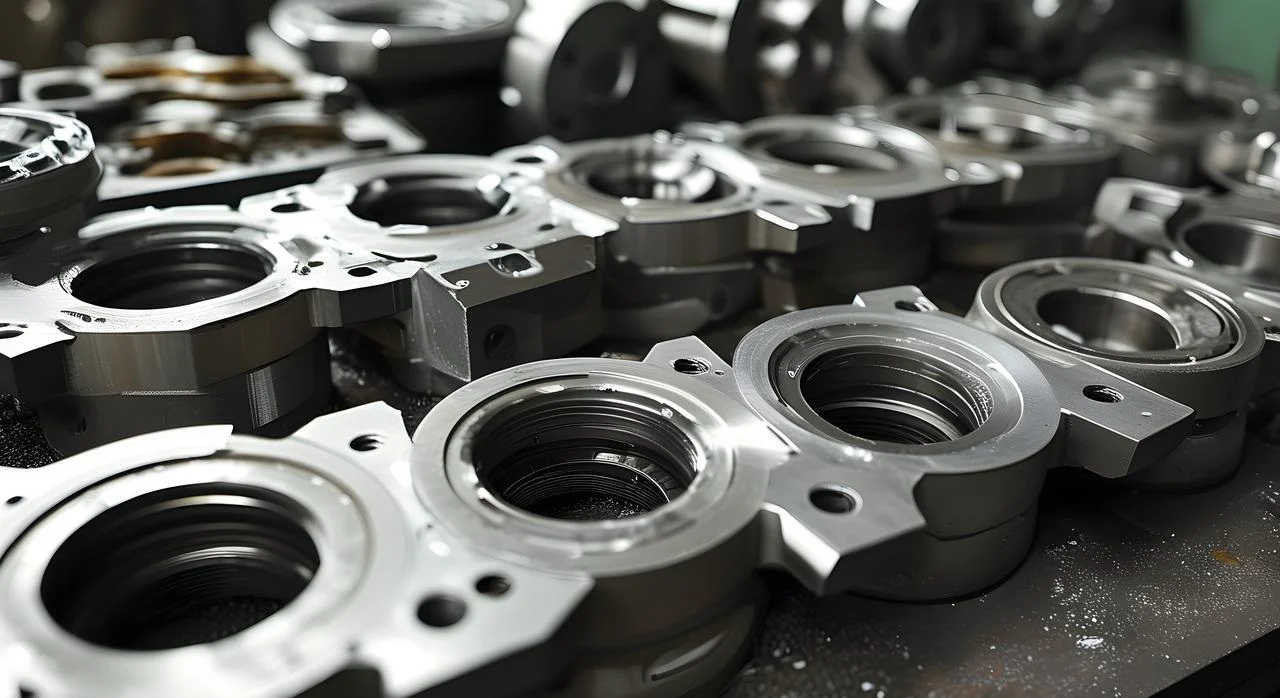
不锈钢是主要材料。对于需要耐腐蚀性和中等强度的部件,通常采用真空铸造工艺。泵壳、阀体和船用五金件都是典型的例子。
真空铸造的优势在于质量稳定。真空环境可以去除氢气。在大气压下铸造的不锈钢中,氢气会导致针孔和气孔。真空铸造生产的零件质量可靠。
缺点是什么?不锈钢对真空工艺的要求不如钛合金那么严格。对于几何形状简单的零件,真空铸造可能不划算。
工具钢
工具钢用于制造切削刀具、模具和耐磨部件。其高碳含量和合金成分赋予其高硬度。热处理用于获得其最终性能。真空铸造工艺可生产出纯净的微观结构,不含氧化物和夹杂物,并具有一致的热处理响应。
耐磨性是其主要特性。纯净的微观结构确保了碳化物均匀分布,从而延长了部件的使用寿命。由于该合金对氧敏感,因此需要真空铸造。
镍基高温合金
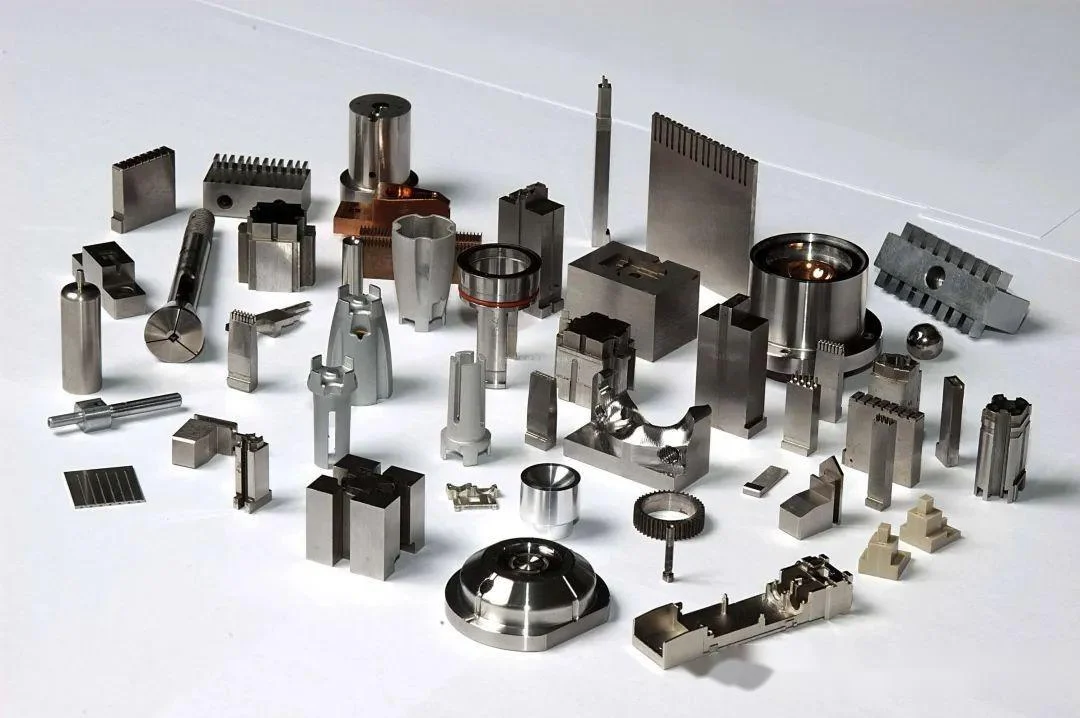
Inconel 718、Waspaloy 和 René 合金。这些都是高温材料,在 700°C 至 1000°C 的温度范围内仍能保持强度。它们用于制造涡轮叶片、燃烧室和排气喷嘴。
它们的性能非常出色:抗蠕变性、抗氧化性和疲劳强度。它们的局限性是什么?价格昂贵、加工难度大,而且需要真空铸造。
真空熔模铸造是这些合金的标准铸造方法。传统铸造方法会损坏这些合金,因此真空工艺必不可少。
钴基合金
钴合金具有耐磨性和高温强度。司太立合金是最常见的类型。应用领域包括阀座、衬套和外科器械。
这些特性源于碳化物的形成。碳化铬赋予合金高硬度。该合金具有良好的抗磨损和抗腐蚀性能。工业应用包括泵叶轮、挤压模具和涡轮叶片。
钛合金
钛是高性能之选,Ti-6Al-4V 是标准材料。其强度重量比极佳,且具有良好的生物相容性,是植入物的理想材料。
真空熔模铸造是绝对必要的。钛会吸收空气中的氧气和氮气,由此产生的脆化会破坏其延展性。真空环境可以保护熔体,从而使零件保持其性能。
铝合金
铝在真空铸造中并不常见。氧化膜具有保护作用,但氢孔隙率是一个问题。A356 和 AlSi10Mg 可以通过真空脱气处理得到改善。
这些应用对重量要求极高,例如航空航天支架和汽车悬架部件。真空铸造可以改善其性能,但成本往往难以承受。对于铝材而言,空气铸造通常就足够了。
为什么选择NOBLE进行真空失蜡铸造和精密制造?
NOBLE 专注于精密金属和塑料制造。其产品销往医疗、航空航天、汽车、工业等多个行业。高品质的定制零部件是其标准交付产品。
端到端制造服务
该流程始于生产之前。产品设计支持可以及早发现问题。面向制造的设计 (DFM) 评审可优化零件以适应生产工艺。材料选择指导可确保为应用选择合适的合金。
快速原型制作可在模具制造前验证设计。随后开始生产。真空熔模铸造可制造复杂且无缺陷的金属零件。数控加工可将关键表面加工至最终公差。注塑成型可处理大批量聚合物部件。表面处理可提高耐腐蚀性和美观性。
质量检验贯穿整个生产过程。组装环节构建子系统。包装和物流环节负责成品的运输。
所有环节均由同一供应商负责,从概念设计到成品零件,全程无缝衔接,没有交接环节,只有一个联系人。
值得信赖的品质
质量体系已通过认证并有文件记录。
ISO 9001:2015涵盖一般质量管理、一致的流程、有记录的检验和可追溯的记录。
ISO 13485:2016 为医疗器械制造增加了必要的严格要求。更严格的可追溯性。更严谨的流程验证。零偏差。
与诺布尔合作
我们的工程团队随时为您提供协助,包括材料选择、可制造性优化、原型制作和大规模生产。请联系NOBLE,告知您的具体需求。我们的团队将为您提供合适的解决方案。
常见问题解答
什么是真空失蜡铸造?
这是一种将熔融金属在真空条件下浇注到陶瓷壳体中的工艺。蜡模首先熔化。真空环境可以消除氧化和气孔。
为什么熔模铸造中要使用真空?
防止活性金属和高温合金发生氧化和气体吸收。真空还能在熔体凝固前去除溶解的气体。
真空失蜡铸造法可以铸造哪些材料?
不锈钢、工具钢、镍基高温合金、钴基合金、钛合金以及某些铝合金。该工艺对于会与空气发生反应的材料至关重要。
哪种陶瓷外壳材料最好?
这取决于合金的种类。二氧化硅和锆适用于大多数钢材。氧化钇用于钛合金,因为它不会与熔融金属发生反应。
钛可以进行真空熔模铸造吗?
是的。钛必须在真空或惰性气体环境下铸造。任何氧气的渗入都会使材料变脆并破坏其延展性。
熔模铸造和真空铸造有什么区别? 投资铸造?
熔模铸造是通用工艺。真空失蜡铸造是其一种特殊工艺,用于铸造活性合金和高性能合金,熔化和浇铸过程均在真空环境下进行。
真空失蜡铸造成本高吗?
是的。设备、工装和工艺控制成本都很高。但对于高价值的关键部件而言,零缺陷的最终效果足以抵消这些成本。
哪些行业使用真空熔模铸造?
航空航天、医疗器械、发电、汽车和国防。任何不允许零部件故障的行业。







