
介绍
首先制作蜡模。然后在蜡模上涂覆陶瓷浆料。蜡模熔化后,熔化的金属液注入其中。陶瓷浆料脱落,最终形成成品零件。这就是熔模铸造工艺,也称为失蜡铸造。
熔模铸造工艺历史悠久,珠宝匠早在数千年前就已开始使用。如今,它已成为一种精密制造方法,能够生产出公差极小、表面光滑的零件,大多数部件无需二次加工。
为什么熔模铸造应用如此广泛?这种工艺可以加工机械加工无法实现的复杂几何形状,适用于难以锻造或焊接的材料,而且其表面光洁度高,减少了后续机械加工的需要。
众多行业都依赖熔模铸造技术。航空航天业用它来制造涡轮叶片和结构件;医疗领域用它来制造植入物和手术器械;汽车行业用它来制造涡轮增压器叶轮和燃油系统部件;在工业领域,它被用于制造阀门、泵和模具。
什么是熔模铸造?
熔模铸造的定义
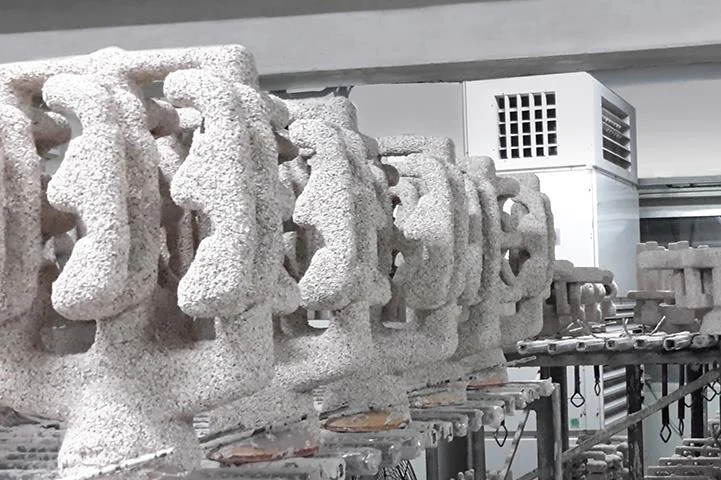
熔模铸造是一种失蜡法工艺。首先制作蜡模,然后在蜡模周围制作陶瓷模具。蜡模熔化后,金属熔体注入模具,陶瓷模具脱落,零件就成型了。
它的历史可以追溯到古埃及和古中国。珠宝商曾用它来制作金饰和铜饰。工业化生产始于20世纪。“investment”(投资)一词并非指金钱,它源自古法语单词investir,意为覆盖或环绕。陶瓷外壳包裹着蜡模,这个术语由此而来。
熔模铸造工艺流程
-
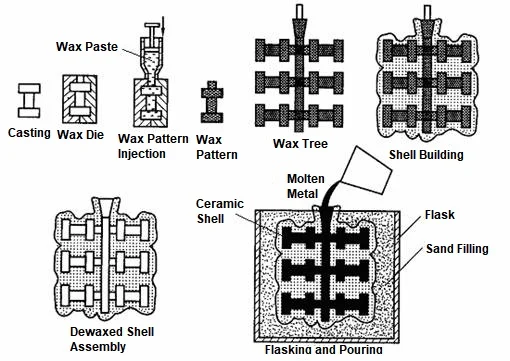
制作蜡模
金属模具加工完成后,将蜡液倒入其中,形成蜡模。多个蜡模连接到中央浇注道上,整个组件形似一棵树。这棵“树”决定了每次浇注可以生产多少个零件。
-
建造一个陶瓷壳
将蜡模浸入陶瓷浆料中。涂上一层细砂——也就是石膏。每层干燥后重复此步骤。六到八层之后,蜡模周围就会形成坚固的陶瓷壳。
-
去除蜡
将外壳放入烤箱。蜡熔化并蒸发,留下一个空腔。这个空腔的形状与零件的形状完全吻合。
-
浇注熔融金属
熔融金属被浇注到加热的陶瓷模具中。可供选择的材料种类繁多,包括不锈钢、碳钢、铝合金、钛合金、镍基高温合金、钴合金、青铜和黄铜。每种材料都有其特定的铸造参数。
-
冷却后打破外壳
金属凝固。陶瓷外壳脱落。气动锤或振动设备完成这项工作。树木被砍伐。各个铸件分离。
-
完成部分
移除浇口和浇注道。之后可能需要进行热处理。对零件进行机械加工,以形成仅靠铸造无法实现的特征。抛光可以改善表面光洁度。检查零件以验证尺寸和完整性。至此,精密铸造完成,可以进入下一阶段。
熔模铸造的主要优势
精密铸造因其精度高,是其他工艺无法比拟的,因此常用于制造高价值零部件。其优势众多,每一项都会影响成本、质量或交货时间。
1. Excellent Dimensional Accuracy
近净成形制造是指零件在生产过程中尺寸接近最终尺寸。这减少了机械加工的需求,提高了产品一致性,并实现了更紧密的装配。对于需要严格公差的零件,例如涡轮叶片和手术器械,近净成形制造具有直接的优势。
2。 优 表面处理
陶瓷和蜡模表面光滑,因此最终金属零件的表面也光滑。研磨和抛光工序被控制在最低限度,从而获得更佳的外观。此外,由于表面缺陷被最小化,疲劳性能也得到提升。
3. 制作复杂几何图形的能力
熔模铸造可以制造出机械加工无法实现的形状。壁厚可以薄至1毫米。可以形成内部冷却通道。可以实现通常需要五轴加工才能实现的复杂曲线。可以处理通常需要专用切削刀具才能实现的倒角特征。
复杂的设计可以降低制造成本,因为多个工序被整合为一个步骤。以前需要焊接、机械加工和组装的零件现在可以一次性铸造完成。
4. 多种可铸造金属
| 黑色金属 | 碳钢、不锈钢、工具钢 |
| 有色金属 | 铝、黄铜、青铜 |
| 高性能合金 | 钛、镍基高温合金、钴合金 |
该工艺几乎适用于所有可铸造合金。这种灵活性在精密制造领域非常罕见。
5. 极佳的重复性
蜡模一致性好。陶瓷壳工艺控制严格。质量检验严谨。即使批量生产数千或数百万个零件,尺寸也保持一致。可以实现高精度的大规模生产。
6. 减少加工需求
由于铸件接近最终形状,加工成本得以降低。由于需要去除的材料更少,生产速度得以提高。刀具磨损减少。人工成本降低。零件通常只需要进行精加工,例如齿轮毛坯、阀体和结构件。
7. 提高材料利用率
近净成形制造意味着更少的废料。棒材加工会去除80%的材料,而熔模铸造只需去除浇口和流道。对于钛基和镍基高温合金等昂贵合金而言,成本节省非常显著。金属废料的减少也有助于提高可持续性。
8. 更大的设计灵活性
复杂的工程设计已成功实施。通过仅在必要时使用材料,实现了减重。零件的集成化无需焊接装配。由于零件是一体铸造而非由多个组件组装而成,产品性能得到了提升。熔模铸造提供的设计自由度是其最大的优势。
熔模铸造的局限性
任何制造工艺都存在权衡取舍,熔模铸造也不例外。它的优势显而易见,但局限性也同样存在。忽视这些局限性会导致零件设计缺陷和意想不到的成本增加。
1. 更高的模具成本
蜡模加工成本高昂。模具制造需要高精度和高耗时,初始投资巨大。成本回收需要足够的产量。对于小批量零件,单件模具成本可能过高。
2. 更长的生产周期
每个步骤都会增加生产时间。模具制作需要几天时间;每层涂料之间必须等待干燥;脱蜡需要几个小时;而模具烧制则需要精确的加热曲线。之后是浇铸和精加工。熔模铸造可以在几秒钟内生产出零件。而失蜡铸造则需要几天甚至几周的时间。因此,熔模铸造的周期要长得多。
3.大小限制
蜡模易碎。大型蜡模会因自身重量而变形。陶瓷壳体沉重且难以搬运。大型铸件不切实际。实用尺寸的极限约为直径300毫米。更大的零件需要采用砂型铸造或其他工艺。
4. 蜡模的脆弱性
蜡模会弯曲、会断裂、会因温度变化而变形。储存需要受控环境,运输需要精心包装,操作注意事项必不可少。损坏的蜡模会导致铸件缺陷。
5. 陶瓷外壳的敏感性
壳体开裂发生在加热或冷却过程中。水分会影响陶瓷结合力。热冲击会导致分层。模具质量取决于操作人员的技能和环境控制。壳体缺陷会直接传递到金属部件上。
6. 简单零件成本较高
对于简单的几何形状,熔模铸造过于复杂。砂型铸造更便宜。棒材加工速度更快。锻造可以生产出强度更高的零件。冲压在大批量生产时更经济。对于可以用更简单方法生产的零件,熔模铸造并不经济。
7. 生产速度较慢
需要多个工序。涉及人工操作。壳体制造尚未完全自动化。生产计划复杂。压铸每天可生产数千个零件。熔模铸造最多只能生产数百个。产量需求必须切合实际。
8. 潜在的铸造缺陷
气孔是溶解气体在凝固过程中逸出形成的。收缩会在厚截面中产生空隙。冷隔是指金属流未能熔合的情况。浇铸不足是由于金属流量不足造成的。陶瓷夹杂物来源于壳体碎片。热裂纹是在凝固收缩过程中形成的。
每一种缺陷都有其原因,而每一种原因都有相应的预防措施。适当的工艺控制可以减少缺陷。但熔模铸造并非完美无缺。该工艺需要在每个阶段都具备精湛的技艺、严谨的纪律和严格的质量控制。
精密铸造 与其他铸造工艺相比
熔模铸造与 砂模铸造
| 因素 | 精密铸造 | 砂模铸造 |
| 准确性 | 紧密(通常为±0.1毫米) | 松动(通常为±1.0毫米) |
| 表面光洁度 | 光滑(Ra 3.2 µm) | 粗糙度 (12.5 µm Ra) |
| Cost | 低产量时单价较高;高产量时单价较低 | 单价更低;更适合大件零件 |
| 零件尺寸 | 有限(最大约 300 毫米) | 无限量(米级零件) |
| 复杂 | 高(薄墙,内部通道) | 低到中等 |
熔模铸造在精度和表面光洁度方面胜出,砂型铸造在尺寸和初始成本方面胜出。具体选择取决于零件的要求。
熔模铸造与 压铸
| 因素 | 精密铸造 | 压铸 |
| 生产速度 | 慢(每批次所需天数) | 快(每张照片拍摄所需秒数) |
| 工装 | 蜡模,陶瓷壳 | 硬钢模具 |
| 材料种类 | 范围广泛(铁基材料、有色金属材料、高温合金) | 仅限于有色金属(铝、锌、镁) |
| 平台精度 | 很高 | 高 |
| 应用 | 关键部件,中低产量 | 大批量消费品零部件 |
压铸速度更快。熔模铸造可加工的材料种类更多,几何形状也更复杂。哪种工艺更适合哪种工艺取决于生产规模和材料需求。
熔模铸造与机械加工
| 因素 | 精密铸造 | 加工 |
| 材料浪费 | 低(近净成形) | 高(芯片代数) |
| 复杂 | 高(内部特征铸造) | 受限(工具使用受限) |
| Cost | 高容量时价格较低 | 低成交量时价格较低 |
| 平台精度 | 良好,但可能需要精加工 | (卓越)等级 |
| 生产量 | 适用于生产运行 | 适用于原型制作和小批量生产 |
熔模铸造能高效利用材料。机械加工则会去除已经投入成本的材料。对于昂贵的合金,铸造可以显著节省成本。但对于公差要求严格的简单零件,机械加工仍然是更佳选择。这两种工艺是互补的,而非竞争关系。许多熔模铸造件还需要进行精加工以达到关键尺寸。这种结合方式能够兼顾两种工艺的优势。
受益于熔模铸造的行业
熔模铸造服务于对精度、材料完整性和复杂几何形状要求严格的行业。每个行业选择这种工艺都有其自身的原因。
航空航天
涡轮增压器叶片、机身结构件和燃油系统部件。这些部件必须承受极端温度和循环载荷。精密铸造能够制造出机械加工无法实现的内部冷却通道和薄壁结构。镍基高温合金和钛是标准材料。任何故障都绝对不允许发生。
汽車
涡轮增压器叶轮、排气歧管、燃油喷射部件。轻量化和耐热性是选择精密铸造工艺的关键因素。精密铸造能够制造出接近最终形状的部件,所需的机械加工量极少。其产量中等至较高。在某些特定应用领域,精密铸造工艺可与锻造和压铸工艺相媲美。
医疗行业
外科器械、骨科植入物、牙科修复体,生物相容性和耐腐蚀性是必备条件。不锈钢、钴铬合金和钛合金均需采用高精度铸造工艺。表面必须光滑,以防止细菌附着。熔模铸造无需过多后处理即可满足这些要求。
石油和天然气
阀体、泵壳、井下工具部件等,这些部件需承受高压、腐蚀性流体和磨蚀性环境的侵蚀,因此材料选择至关重要。双相不锈钢和镍合金是常用的材料。精密铸造工艺能够制造出这些部件所需的复杂内部流道。

工业设备
齿轮毛坯。杠杆臂。支架组件。农业机械。工程机械。零件一体化是一项主要优势。多个部件铸造成一个整体。装配更简便。重量更轻。可靠性更高。
海事 / 船舶
螺旋桨、泵叶轮、海水系统组件。耐海水腐蚀性至关重要。青铜、铝青铜和双相不锈钢被铸造成型。精密铸造工艺可提供光滑的表面,从而降低阻力并提高效率。
食品加工
阀门、管件、泵组件。卫生级设计要求表面光滑且耐腐蚀。不锈钢是理想材料。精密铸造工艺生产的零件无缝隙或尖角,细菌难以藏匿。表面光洁度符合FDA要求,无需额外抛光。
国防
枪械部件、航空航天零件、车辆部件,军用规格要求极高的可靠性,材料完整性至关重要。精密铸造工艺能够提供国防项目所需的重复性和质量控制。
电力
涡轮叶片、燃气轮机部件、蒸汽轮机零件都需要高温合金。熔模铸造工艺能够制造出提高效率所需的翼型和内部冷却结构。该工艺对于现代发电至关重要。
选择熔模铸造的主要原因因行业而异。航空航天领域需要复杂的冷却通道;医疗领域需要生物相容性和表面光洁度;汽车行业需要减轻重量;石油和天然气行业需要耐腐蚀性。这些行业的共同之处在于,熔模铸造工艺所提供的性能是其他工艺无法比拟的。
何时应该选择熔模铸造?
是否采用熔模铸造工艺主要取决于几个实际因素。如果大多数问题的答案都是肯定的,那么这种工艺很可能非常适合。
复杂几何
零件的形状是否难以或无法通过机械加工实现?它是否具有内部通道、薄壁或复杂曲线?与其他铸造方法相比,熔模铸造更适合处理这些特征。
精度要求
该零件是否需要严格的尺寸控制?表面光洁度对功能或外观是否至关重要?此工艺可生产近净成形铸件,从而减少或消除二次加工。
昂贵的材料
该零件是否使用钛、镍基高温合金或其他昂贵合金?熔模铸造最大限度地减少了材料浪费。由于不会产生切屑,废料也随之减少。由此节省的成本足以抵消模具成本。
中高产量
你们每年生产数百或数千个零件吗?模具成本会分摊到整个生产周期中。随着单个零件成本的降低,这种生产方式就更具成本效益。
减少组装步骤
能否将多个部件集成到单个铸件中?精密铸造无需焊接组件,也无需紧固件,从而缩短装配时间并提高可靠性。
高品质表面光洁度
该部件是否需要光滑的表面才能正常工作或符合监管标准?陶瓷外壳可以具有精细的细节和洁净的表面,从而最大限度地减少抛光和研磨的需要。
什么时候熔模铸造不是最佳选择?
这种方法并非适用于所有情况。在某些情况下,需要采用不同的方法。
超大零件
直径或长度超过300毫米的零件不适用于此工艺。蜡模会变形,陶瓷壳体也会变得笨重且易碎。砂型铸造可以以更低的成本加工大型零件。
小批量和简单零件
简单的支架或平板无需熔模铸造。棒材加工速度更快,砂型铸造成本更低。锻造可以提供更好的机械性能。在小批量生产中,熔模铸造的模具成本无法收回。
超大规模生产
压铸可以在几秒钟内生产出零件,而熔模铸造则需要几分钟甚至几小时。对于年产量超过100,000万件的产品,压铸或冲压更经济。生产周期的差异是决定性因素。
更适合锻造或机加工的部件
高强度结构件通常采用锻造工艺制造。锻造工艺能提供更优异的晶粒结构和更长的疲劳寿命。简单的圆柱形或棱柱形零件采用机械加工制造更具成本效益。熔模铸造并非适用于所有应用。
此工艺具有很强的专业性,尤其擅长特定领域。当应用超出此范围时,其他方法更为合适。工艺的选择应基于零件的特性,而不是反过来。
为什么选择NOBLE进行熔模铸造? 精密制造?
正确的流程至关重要,合适的合作伙伴同样重要。NOBLE提供的不仅仅是制造服务,我们还提供从概念到成品的工程和生产解决方案。
综合制造服务
NOBLE公司从事金属和塑料加工。业务范围广泛,服务于众多行业。无论是单个原型制作还是大批量生产,工程和生产团队都会在项目的每个阶段与客户紧密合作。
从设计到组装
生产只是故事的一部分。NOBLE 提供端到端的解决方案。我们从最初的设计阶段就开始合作。技术建议能够提高可制造性、降低生产成本并提升产品性能。
我们的一体化工作流程涵盖:
这种一站式服务模式简化了开发流程,确保了整个过程中质量的一致性,杜绝了交接环节的漏洞,避免了互相推诿。
值得信赖的品质
质量是所有项目的基础。NOBLE 采用国际认可的质量管理体系运营。
我们的认证包括:
- ISO 9001:2015 - 质量管理体系
- ISO 13485:2016 医疗器械质量管理体系
这些认证表明我们致力于在广泛的行业范围内实现质量、流程控制、可追溯性和客户满意度。
常见问题解答
熔模铸造的主要优势是什么?
尺寸精度高、表面光洁度好、能够加工复杂几何形状、材料选择范围广、材料浪费少。
熔模铸造的缺点是什么?
与压铸相比,模具成本高、交货周期长、尺寸受限、生产速度慢。
为什么熔模铸造更贵?
蜡模制作和陶瓷壳体成型都是劳动密集型且耗时的过程。该工艺需要多个步骤和熟练的操作人员,这导致小批量生产时单件成本较高。
熔模铸造可以使用哪些金属?
碳钢、不锈钢、工具钢、铝合金、黄铜、青铜、钛合金、镍基高温合金和钴基合金。
熔模铸造适合批量生产吗?
是的,对于中高产量来说,模具成本可以通过大批量生产摊销。但对于超高产量来说,压铸可能更快更便宜。
熔模铸造的精度如何?
典型公差为±0.1毫米至±0.2毫米,具体取决于零件尺寸和几何形状。通过工艺控制,某些特征可以达到更严格的公差。
哪些行业通常使用熔模铸造?
航空航天、汽车、医疗、石油和天然气、工业设备、船舶、食品加工、国防和发电。
熔模铸造和砂型铸造有什么区别?
熔模铸造具有更高的精度、更光滑的表面光洁度,并且能够制造复杂的内部结构。砂型铸造适用于制造尺寸较大的零件,模具成本较低,但表面粗糙度较高,精度也较低。
熔模铸造可以生产薄壁零件吗?
是的。壁厚可薄至1毫米。陶瓷壳和蜡模工艺可以实现薄截面而不变形。







