

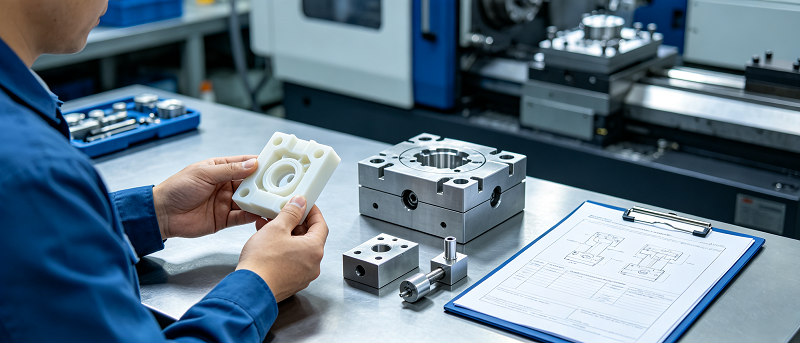
原型模具在产品早期开发和全面生产之间发挥着至关重要的作用。它们采用更接近实际生产条件的工艺和材料来制造模制零件。
对于 注塑成型 products, prototype molds can help teams evaluate part design, material properties, assembly performance, surface quality, tolerances, and manufacturing feasibility before investing in expensive production molds.
原型模具可以减少初始工具投资,同时提供足够的功能组件,用于测试、设计验证、客户评估、试生产和市场验证。
This guide explains how prototyping tools work, how they differ from production tools, the distinctions between direct and indirect rapid tools, how soft tools adapt to the process, and when prototyping tools should be chosen over 3D印刷 or 数控加工.
1. 什么是 原型工具 and Why Is It Used?
原型模具是指专门为生产原型或小批量零件而制造的模具、冲模、夹具或其他制造工具。
在塑料产品的开发中,它通常与由铝、低碳钢或其他材料制成的原型注塑模具相关,这些材料的加工速度比传统的硬化生产模具钢更快。
原型模具的主要目的是采用与预期生产方法非常相似的工艺来生产零件。
工程师不仅可以评估零件的形状,还可以测试实际成型材料的流动、冷却、收缩、喷涂以及制造后的执行情况。
因此,原型工具可用于:设计验证和工程测试、功能原型制作、材料性能评估、装配和公差测试、注塑成型工艺验证、市场测试和客户样品认证或监管测试、实验性生产、小批量桥梁框架生产。另一个重要优势是设计的灵活性。
由于原型模具通常比完整的生产模具需要更少的时间和投资,工程师可以进行设计修改,而无需承担修改复杂生产模具所带来的更高成本的风险。
典型的原型模具项目是在 CAD 设计达到相对稳定的阶段后开始的。
制造商审核壁厚、拉拔角度、缺口、加强筋、凸台、分型线、浇口位置、顶出器位置、公差和预期产量。
经过 DFM 分析后,可以对模具进行加工、组装、测试和调整。
然后对测试零件进行检验,以便工程师在制造最终生产模具之前确定尺寸或成型问题。
原型工具也是制造验证工具,有助于将产品设计与可扩展的生产联系起来。
2. Prototype Tooling vs. 生产工装:主要区别
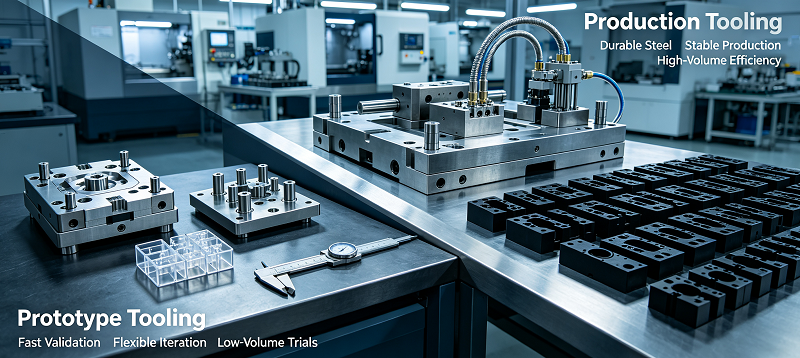
原型模具和生产模具使用了许多相同的基本成型原理,但它们的设计用途不同。
原型制作工具优先考虑速度、灵活性和较低的初始投资。生产工具则优先考虑耐用性、可重复性、自动化程度以及比大规模生产更低的单位成本。两者最明显的区别之一在于模具材料。
原型模具通常由铝或较软的钢材制成,因为这些材料可以快速加工。
当需要数十万次或数百万次的成型循环时,生产模具更有可能采用硬化工具钢。
因此,刀具寿命各不相同。
原型模具可能只需要生产几十个、几百个或几千个零件。
生产工具必须能够承受更长的工作周期,并反复暴露于高注射压力、高温、磨蚀性材料和自动化生产周期中。
工具的复杂程度也可能差异很大。
生产模具可能包括多个型腔、复杂的冷却通道、热流道系统、自动滑块、升降装置、传感器、可互换的嵌件和高度优化的顶出系统。
当这些特征对于工程验证并非必要时,原型模具通常会被简化。
交货时间是另一个重要的区别。
根据零件的复杂程度,注塑模具的原型可以在相对较短的开发时间内制造出来。
生产工具通常需要大量的工程设计、机械加工、精加工、验证和优化。
成本也遵循同样的规律。
与直接制作原型相比,原型制作工具需要前期投资,但通常比强化生产工具更便宜。
然而,在两者之间进行选择不应仅仅取决于模具的价格。
如果产品仍在频繁进行设计变更,立即投资生产工具将产生不必要的财务风险。
原型工具使工程师能够在投资更昂贵的制造系统之前验证产品。
一旦确定了几何形状、材料、公差、成型条件和市场要求,生产夹具就成为大规模生产的更好解决方案。
因此,在许多发展项目中,这两种方法是互补的,而不是相互竞争的。
原型工具用于验证设计和制造过程,而生产工具则提供大规模生产所需的耐用性和效率。
3. Direct vs. Indirect 快速模具 方法
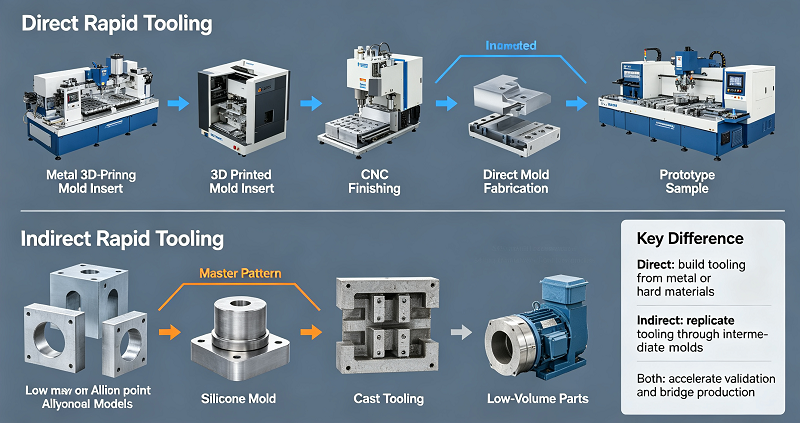
Rapid machining is generally divided into direct methods and indirect methods. Both of these methods aim to shorten the mold development time, but they create the final mold or mold components in different ways.
直接快速模具
直接快速模具是利用数控加工、金属增材制造或其他快速制造工艺等技术直接制造的,用于生产模具、嵌件或工具组件。
由于所需的中间步骤较少,直接工具可以缩短交付时间并简化开发工作流程。
间接快速模具
间接快速模具是从通过数控加工、3D打印或其他原型制作技术生产的主模型开始的。
然后,使用主模具制作二次模具或模具系统,例如硅胶模具、浇铸模具、环氧树脂模具或其他复制模具。
选择直接模具还是间接模具
当需要更高的尺寸精度、更强的模具材料或注塑成型条件时,直接模具通常更合适。
对于产量极低、几何形状复杂或速度要求高的项目,以及与较长的模具寿命相比模具投资较低的项目,间接模具具有吸引力。
The correct method depends on the production quantity, the material of the parts, the dimensional requirements, the lifespan of the tooling, the surface finish, the complexity of the parts, and the manufacturing process that needs to be simulated.
例如,当需要评估热塑性塑料的实际性能时,开发塑料外壳的公司可能会使用铝制原型注塑模具。
当只需要少量聚氨酯组件时,另一个项目可能会使用硅胶模具。
了解这些差异有助于工程师避免选择不必要、昂贵或无法重现所需生产条件的工具工艺。
4. 软模具和快速模具:深入探讨
软模通常是指用比淬火生产工具钢更容易、更快速加工的材料制成的模具。
Examples may include aluminum molds, silicone molds, polyurethane molds, epoxy resin molds, and certain low-hardness steel molds.
软模具的主要优点是缩短了制造时间。
较软的材料通常可以更快地进行加工、成型或铸造,因此适合原型生产和小批量生产。
然而,硬度降低通常意味着刀具寿命缩短。
如果目标是生产数百或数千个零部件,而不是数十万个,那么这种权衡是可以接受的。
当开发团队只需要 500 个组件进行测试时,投资一个设计寿命为一百万次的模具几乎没有任何好处。
快速加工是一个更广泛的概念,它侧重于减少制造功能性工具所需的时间。
根据应用的不同,快速模具可以使用软模材料、传统数控加工、增材制造、快速模具插入或其他制造方法的组合。
铝制原型模具是最常见的例子之一。
铝比淬火工具钢更容易加工,而且导热性好。
在原型生产过程中,更快的热传递有时可以缩短成型周期时间。
然而,铝的硬度较低,在加工高磨蚀性塑料或玻璃纤维增强塑料时,可能会更快磨损。
当需要更高的耐用性时,可以选择钢制原型工具。
预硬化钢在加工效率和模具寿命之间提供了一种有效的折衷方案,尤其是在原型生产可能过渡到桥接制造的情况下。
当产品需求不确定时,软性夹具也非常有价值。
制造商无需立即投资昂贵的生产工具,而是可以先生产少量产品,评估客户反馈,并在提高产能之前进行进一步改进。
这使得快速灵活的工具特别适用于新产品导入、医疗器械开发、消费电子产品、汽车零部件、机器人系统、工业设备以及其他在早期生产中经常进行工程变更的项目。
5. 与其他原型制作方法的比较:3D打印和CNC加工
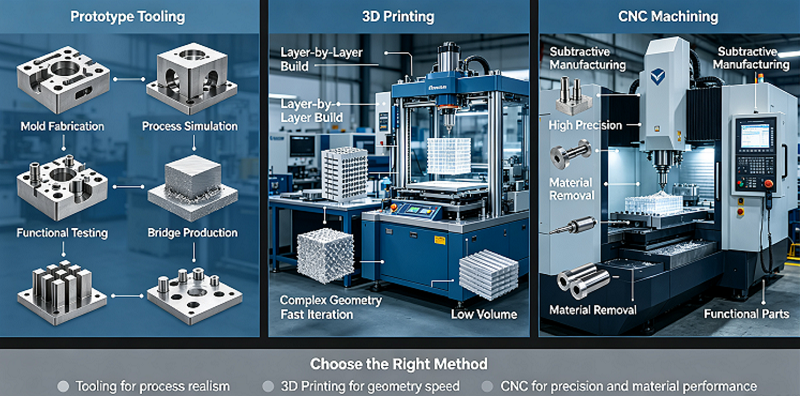
在产品开发过程中,原型模具并非总是首选的制造方法。工程师们经常将其与3D打印和CNC加工等直接原型制作技术进行比较。正确的选择取决于项目是只需要少量独立零件,还是需要能够高度还原未来生产零件的模制组件。
3D打印
3D打印无需特殊工具即可快速生产复杂几何形状,是理想之选。SLA、SLS、MJF和FDM技术使工程师能够在早期开发阶段评估形状、装配、人体工程学和基本功能。
数控加工
CNC加工可以直接用工程塑料或金属制造出精确的原型。
它特别适用于生产级材料的尺寸精度、机械性能和功能测试。
当最终部件用于成型时,其局限性就会显现出来,因为机械加工无法复制相同的材料流动、收缩、浇口标记、熔接线或成型纤维方向。
何时使用原型模具更有意义
当工程师需要使用预期的生产树脂制造多个相同的组件时,原型制作工具就变得更有价值了。
对于非常早期的概念开发,3D打印通常是最快的解决方案。
设计师无需制作模具即可生产多个版本,并快速比较不同的几何形状。
当需要高精度或生产级工程材料时,可以采用数控加工。
产量是另一个重要因素。
使用专用注塑模具来制造一两个零件通常并不经济。
生产成百上千个相同的塑料零件会改变计算方法,因为模具成本可以分配给更多零件。
零件的几何形状也应考虑在内。
由于切削刀具需要物理接触材料,因此使用数控机床加工的塑料原型可能需要改变其几何形状。
注塑成型可以生产薄壁、加强筋、凸台、夹具、集成特征和复杂的内部结构,这些结构可能难以直接加工或效率低下。
3D 打印提供了更大的几何自由度,但打印材料和逐层制造工艺的性能可能与最终成型的聚合物有所不同。
因此,原型制作工具填补了单个原型和完整生产之间的巨大差距。
它无需投入大量资金购买大批量生产工具,就能更好地展现生产的真实感。
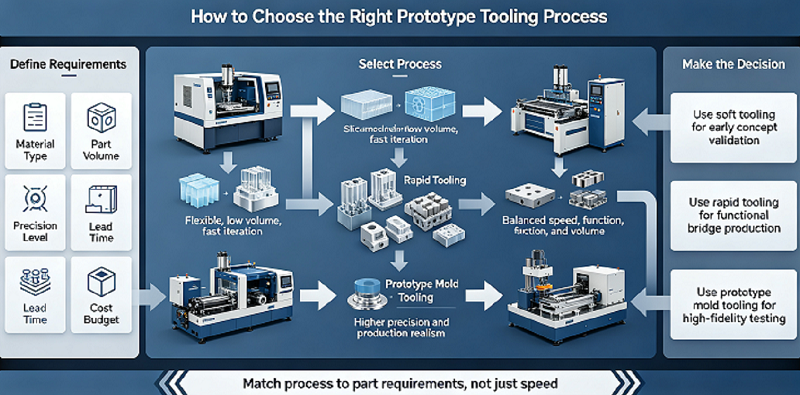
6. 如何选择合适的原型制作工艺
原型加工方法的选择应该从加工技术本身入手。
工程师首先应该确定需要测试的内容。
视觉原型、功能工程原型、认证样品、试生产组件和市场成型零件都需要不同的制造解决方案。
生产数量是最重要的考虑因素之一。
如果只需要五个零件,CNC加工或3D打印可能提供更好的经济效益。
如果需要数百个注塑成型零件,原型模具就更有吸引力了,因为初始模具投资可以分摊到生产数量上。
物料需求也应尽早评估。
如果项目需要实际生产热塑性塑料,例如 ABS、PC、PP、PA、POM、PC/ABS 或玻璃纤维增强尼龙,则原型注塑模具允许在实际成型条件下加工所选聚合物。
零件的复杂程度会影响加工成本和交货时间。
具有直接分型线和有限凹槽的简单模具通常可以更快地制造出来。
需要多个滑块、升降器、螺纹嵌件、复杂闭合装置、严格公差或复杂冷却系统的组件需要额外的工程设计。
刀具的预期寿命也会影响材料的选择。
铝材可能适合短期原型生产,而当预计生产数千或数万个零件时,预硬化钢可能更具价值。
公差要求也必须切合实际。
原型模具可以实现精确的成型零件,但尺寸变化会受到模具加工精度、聚合物收缩率、成型条件、浇口设计、冷却、壁厚和零件几何形状的影响。
因此,一个成功的项目需要产品设计师、模具工程师、数控机床操作员和注塑成型专家之间的密切合作。
制造可行性分析和设计应在模具生产开始之前完成。
工程师应审查图纸角度、均匀壁厚、肋条、凸起、缺口、半径、分型线、浇口、顶出位置、收缩和公差要求。
如果该项目有可能进入过渡生产或批量生产阶段,那么在原型模具生产过程中做出的决策应该为未来的制造策略提供支持。
在原型生产过程中确定的浇口位置、分型线选择、材料属性和成形参数,可以为最终生产模具的设计提供有价值的信息。
因此,应将成本与风险一起评估。
最佳原型制作工具策略能够在不增加不必要的工具复杂性的前提下,实现足够的制造真实性来回答项目的工程问题。
7. 为什么选择 N奥布尔 身为你的 原型工具 生产厂家
NOBLE是一家中英合资企业,被政府认定为“国家高新技术企业”。我们拥有两大业务方向:“智能制造”和“护理产品”。“智能制造”业务专注于为客户提供项目配套服务,包括零件加工和制造。
我们拥有超过10年的专业制造和快速原型制作经验。我们高效的团队为您的新项目提供强有力的支持,确保100%满足您的需求;标准化的管理确保零部件和产品的质量严格把控;合理的流程在保证质量的前提下降低成本。
经过多年的努力和发展,诺博已从一家拥有完整产业链配套服务能力的精密零件加工制造企业,逐步转型为一家为客户整个项目提供全面支持的服务型企业。
NOBLE 是您值得信赖的一站式定制制造解决方案,从原型设计到生产制造,凭借庞大的制造资源、适用的技术、精简的流程、专家指导和完善的质量检验流程,将您的想法变为现实。
NOBLE拥有以下资质证书:
ISO 9001:2015——适用于一般制造业的稳健质量管理体系。一致的流程。文件化的控制。可追溯的检验。
ISO 13485:2016——医疗器械部件更严格的质量标准。严格的流程验证。全程可追溯性。植入式和手术用部件的必要条件。
结语
原型制作工具为早期原型制作和全面生产之间搭建了有效的桥梁。
它使工程师能够在投资批量生产工具之前,测试生产材料、成型几何形状、公差、装配性能和制造可行性。
与 3D 打印和 CNC 加工相比,当项目需要实际成型的零件或大量功能原型时,原型制作工具就显得尤为重要。
通过选择合适的模具材料、制造方法、模具复杂程度和产量,制造商可以降低开发风险,增强产品验证,并实现从原型到生产的平稳过渡。
常见问题
1. 哪些后处理操作与原型模塑件兼容?
常用的加工方式包括喷漆、激光打标、超声波焊接和热冲压;可行性需要根据模具材料进行预先验证。
2. 原型模具能否在后期进行修改,使其成为可用于生产的模具?
可以进行局部修改,但大规模返工的成本通常比制作一个新的正式模具更高。
3. 使用玻璃填充材料制作铝制原型模具时可能出现哪些风险?
模具严重磨损会缩短模具寿命;对于长期生产需求,建议使用预硬化钢模具。
4. 环境温度如何影响原型注塑成型试验结果?
环境温度会影响零件的冷却速度和最终收缩率;测试环境应保持稳定。
5. 软原型模具能否实现表面纹理复制?
简单的纹理是可以实现的,但复杂的精细纹理磨损很快;硬化钢的性能更好。





