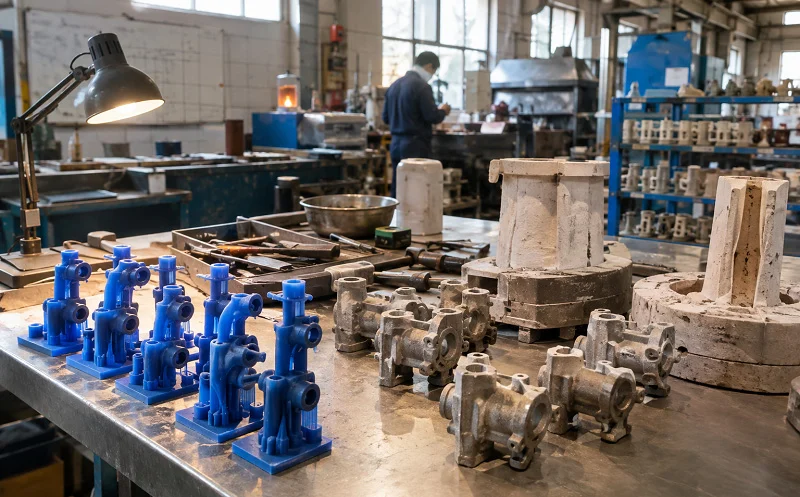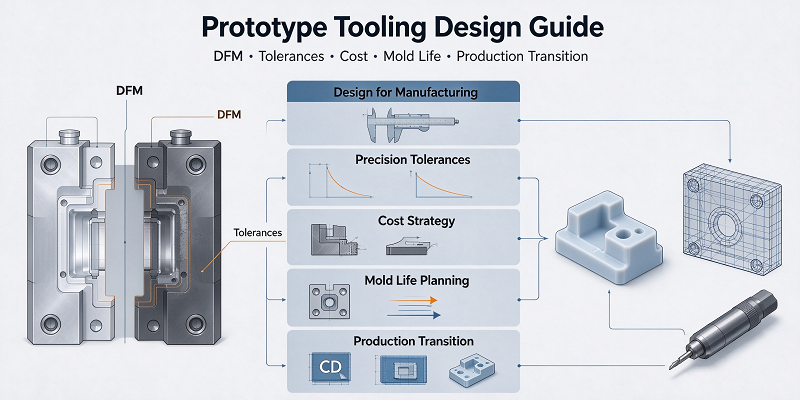
原型模具是产品开发和全面生产之间至关重要的桥梁。
它们使工程师能够在制造代表性零件之前测试产品性能,识别设计问题,并在投资昂贵的生产工具之前验证制造可行性。
原型工具所需的工具设计直接影响零件质量、尺寸精度和制造成本等因素。
设计不良的原型制作工具可能会导致脱模困难、尺寸不一致和毛刺等问题。
一个设计合理的原型工具应该考虑到生产要求,例如零件的几何形状、工具材料、生产数量和公差。
本指南解释了原型模具设计的关键考虑因素,并展示了制造商如何平衡成本、速度、精度、模具寿命和生产可扩展性。
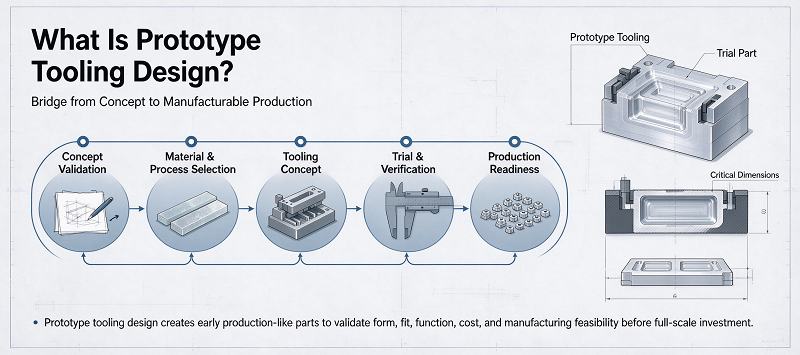
什么是 原型工具 设计?
原型模具设计是开发用于制造原型或小批量生产零件的模具、冲模、嵌件、夹具和其他工具的工程过程。
原型工具注重缩短交付时间、降低初始投资、便于修改以及满足测试或小规模生产所需的足够耐用性。因此,原型工具强调灵活性。
例如,原型注塑模具可以使用铝代替硬化工具钢。
复杂的自动滑动叶片可以替换为手动插入式叶片。冷却系统可以简化,标准模架可以替代完全定制的结构。这些方法可以降低模具成本并缩短制造时间。
然而,即使是简化的模具,也需要遵循基本的工程原理。拉深角度、壁厚、收缩率、浇口位置、顶出器位置、表面要求、模具分型线以及尺寸公差等因素都会影响最终的样模。因此,合适的模具设计取决于样模的用途。
用于制造 20 个视觉样品的模具和用于生产 5,000 个功能组件的原型工具需要截然不同的设计策略。
在模具设计开始之前,工程师应确定预期产量、原型材料、功能要求、尺寸公差、外观要求、预期模具寿命、所需交付时间、未来生产工艺以及预期设计变更。尽早明确这些要求有助于制造商避免过度设计,同时确保原型模具能够产生有意义的工程结果。
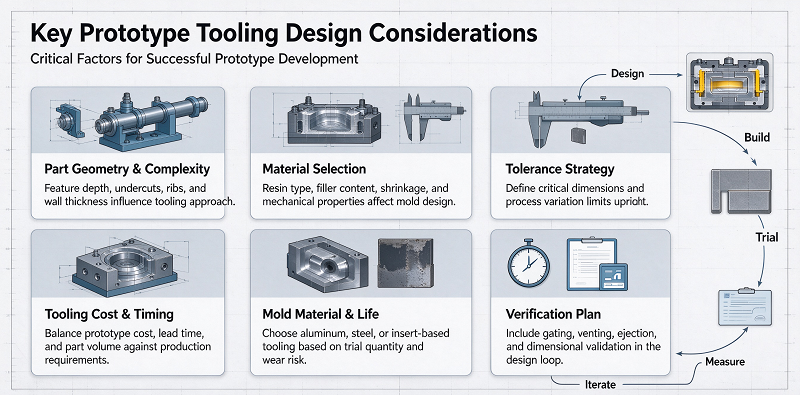
原型模具设计的关键考虑因素
原型模具设计涉及多个工程决策,这些决策会直接影响成本、质量和制造效率。
零件的几何形状、模具的材料和模具的结构是三个最重要的因素。
零件几何形状和可制造性
零件的几何形状对原型模具的复杂性有显著影响。
采用直接开模方向的简单零件通常制造速度更快,成本更低。
Parts with deep cavities, notches, internal threads, side holes, complex protruding ribs, thin walls, or irregular surfaces usually require more complex mold structures.
某些特征可以简化而不影响功能测试。拉伸角度在模塑部件中尤为重要。
如果在注塑过程中通风不足,成型的零件可能会粘在型腔或型芯上。
这可能会导致划痕、变形、尺寸问题或霉变。壁厚也必须考虑在内。
壁厚差异过大可能导致冷却不均匀、收缩、下沉痕迹、翘曲和内应力。工程师应尽可能保持壁厚相对均匀。
选择合适的原型模具材料
原型模具的材料会影响加工速度、模具成本、尺寸稳定性、表面光洁度、传热性能和模具寿命。
铝是制作原型模具最常用的材料之一。
其优异的加工性能使制造商能够比许多工具钢更快地生产模腔。
铝还具有良好的导热性,这有助于提高注塑成型的冷却性能。
基于这些原因,铝模通常适用于:小批量注塑成型、工程验证、产品开发、桥梁生产、设计验证、短生产周期。
然而,铝比传统的模具钢要软。
在生产玻璃纤维增强塑料等研磨材料或需要大规模生产时,它可能会更快磨损。
预硬化钢(例如 P20)具有更高的耐磨性和耐久性。当原型模具需要支持更高产量、使用更高级的材料、承受更高的成型压力或需要更长的生产周期时,通常会考虑使用预硬化钢。
模具结构、浇口、冷却和顶出
原型模具的结构应尽可能简单,同时还要能够生产出可靠的零件。
单腔模具通常用于原型模具,因为它们需要的加工较少,更容易修改,并且可以降低初始模具成本。
当产量增加时,多腔模具可能会变得很有吸引力,但它们需要对型腔平衡、流道设计、填充行为和尺寸一致性进行更严格的控制。
大门的设计是另一个重要的考虑因素。
浇口的位置会影响熔融材料进入和填充模腔的方式。
浇口位置不当可能导致熔接线、气穴、压力过大、灌装不完全、流痕或外观问题。
冷却系统也会影响原型机的质量。
虽然原型模具有时会使用简化的冷却通道,但冷却不足可能会导致收缩不一致、周期时间过长、翘曲和尺寸变化。
弹射系统也必须经过精心设计。
顶部销钉应放置在足够坚固的区域,以承受顶部销钉的力,且不会造成明显的痕迹或变形。
考虑浇口、冷却、模具结构和顶出方式可以帮助制造商简化原型模具,同时又不牺牲基本零件的质量。
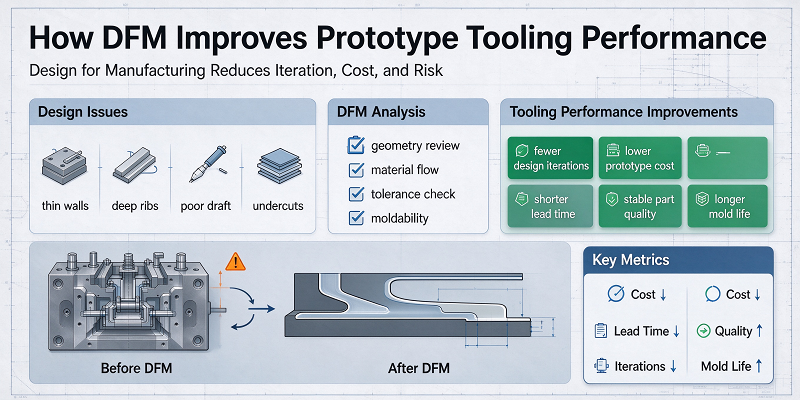
DFM如何提升原型模具性能
可制造性设计在原型模具的开发中起着至关重要的作用。
DFM(面向制造的设计)评估使用选定的工具和生产工艺是否能够有效地制造出某个部件。
目的是在模具生产之前发现潜在的制造问题。
对于原型注塑成型,DFM评审通常会评估:壁厚、顶针位置、材料收缩率、表面光洁度、模流以及关键尺寸。CAD模型可能看起来正确,但实际成型的零件可能难以脱模。
在 DFM 阶段增加适当的拉深量可以消除模具加工前出现的问题。
深腔加工可能需要更长的切削刀具,这会导致振动增大、切削速度降低和加工时间延长。
非常小的内角半径需要更小的刀具,这也会增加制造时间。
在许多情况下,对设计进行一些小的修改可以简化数控加工,而不会影响零件的功能。
在可制造性设计(DFM)过程中,也应评估公差要求。并非每个模具特征都需要相同的精度。
密封表面、装配基准面、光学安装面或轴承位置可能需要严格的尺寸控制,而非功能性外表面则无需如此。仅对功能性特征施加严格的公差有助于降低加工和检验成本。因此,面向制造的设计(DFM)应在原型模具制造之前开始。
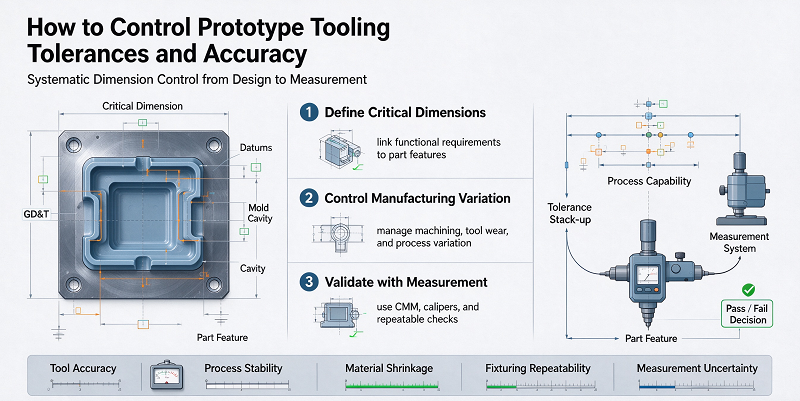
如何控制原型模具的公差和精度
The prototype tool must produce components precise enough for meaningful testing.
Dimensional control starts from CAD models and engineering drawings. These may include assembly interface hole positions, sealing surfaces, bearing positions, optical interface reference surfaces, and precision installation features. Then, manufacturers can focus processing and inspection resources on areas of greatest functional importance.
Material shrinkage is another important consideration. Plastic materials shrink when cooled. The final shrinkage rate depends on several variables, including the type of polymer, part geometry, wall thickness, reinforcing material content, fiber orientation, mold temperature, injection pressure, and machining conditions.
The prototype mold cavity must compensate for this behavior. After the first part is formed, the manufacturer can inspect it and compare the actual measured values with the original CAD model. Minor modifications to the mold can be made when necessary. This is one advantage of the prototype tool.
某些模具材料,特别是铝和可加工钢,通常比完全硬化的生产模具更容易进行修改。模具的公差也应与成型零件的公差区分开来。由于在成型过程中会引入额外的制造变更,模腔通常需要比成品模塑件更高的精度。
温度控制也会影响尺寸精度。模具材料会随着温度升高而膨胀,模具温度不均匀会导致零件不同区域收缩不一致。因此,稳定的成型条件和有效的冷却直接关系到尺寸一致性。
检测可能包括以下设备:卡尺、微米级三坐标测量机和表面粗糙度仪。然后,原型零件的测量数据可用于优化产品设计和未来的生产工具。
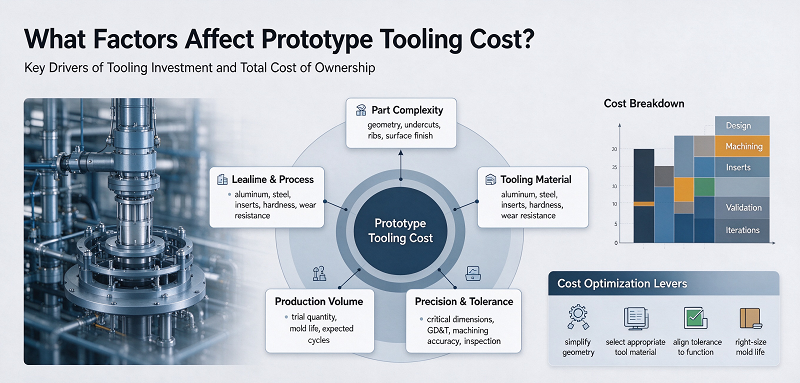
哪些因素会影响原型模具成本?
原型模具的成本受多种工程和制造因素的影响。
刀具尺寸只是计算的一部分。
几何形状、模具材料、加工难度、生产数量、公差、模具结构和表面处理要求都会对最终成本产生重大影响。
刀具复杂性和加工要求
工具的复杂性是原型工具成本的最大驱动因素之一。
A simple opening and closing mold may require basic 数控加工, standard pins, and traditional mold components.
更复杂的部件可能需要:可互换嵌件、手动嵌件、电火花加工、多种数控设置、深孔钻孔、精密磨削以及各种模具附件。每增加一项功能,都会增加工程设计、加工、装配和测试时间。
深腔也会增加加工成本,因为通常需要更长的刀具。长刀具通常需要更慢的加工速度以减少振动。较小的内半径也会增加加工时间,因为较小的刀具每次切削的材料量较少。因此,在面向制造的设计 (DFM) 阶段简化这些功能可以降低模具成本并缩短交货时间。
模具材料和生产数量
模具材料必须与所需的生产数量相匹配。
使用硬化的生产级工具钢,仅仅几十个原型零件就可能造成不必要的成本。
同时,对于成千上万个磨损性零件而言,使用相对较软的模具材料可能会导致快速磨损和维修成本。
铝模通常在加工速度和耐用性之间取得良好的平衡,适用于小批量生产。
当产量增加时,钢模可能更经济。
因此,决策应考虑项目的总成本,而不仅仅是模具的初始价格。
如果价格稍贵一些的模具能够减少维护成本、提高一致性,并且能够满足所有所需的生产数量,那么它可能就更经济实惠了。
公差、表面光洁度和二次加工
尺寸公差对原型模具的成本有显著影响。通常可以有效地实现标准加工公差。
Extremely strict tolerances may require slower cutting speeds, precision grinding, electrical discharge machining, specialized fixtures, or additional inspections. The requirements for surface finish also cause similar cost differences.
一个功能性工程原型可能只需要一个标准的数控加工流程即可完成。
二次加工也会增加项目的总成本。
这些工序包括:螺纹插入、安装、电镀、激光打标、装配、后加工和特殊检验。一种切实可行的成本控制策略是,仅在真正具有功能性或美观性时才采用高质量的表面处理和严格的公差。
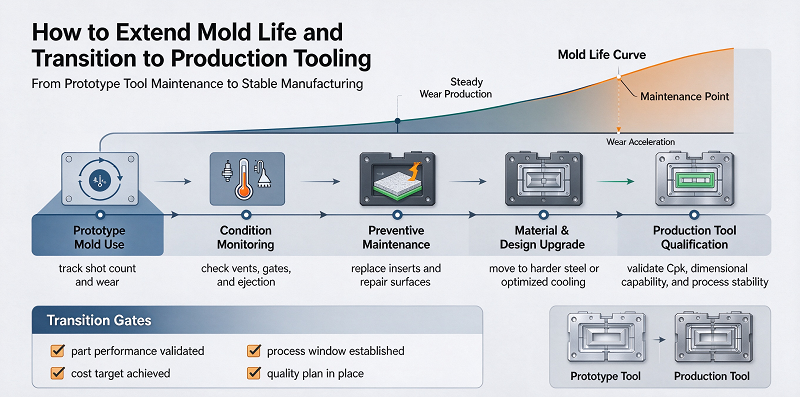
如何延长模具寿命并过渡到生产模具
原型工具的设计旨在缩短生产周期,但耐用性仍然很重要。
一种方法是根据预期的磨损量来选择刀具材料。
对于相对较小的数量,铝材可以提供足够的耐用性。
对于较大数量或具有磨蚀性的材料,预硬化钢可能更合适。
混合模具结构也是一种有效的方法。
例如,主模具可能由铝制成,而钢嵌件则安装在浇口、滑动面、螺纹特征或窄型芯等高磨损区域。
这种方法可以延长模具寿命,而无需将整个模具都用钢材制成。
可替换插件在产品开发过程中尤其有价值。
如果工程师预期某个功能在测试后会发生变化,那么可以将该区域设计成可拆卸的插件。
未来的修改可以通过更换或加工嵌件来实现,而无需重建整个模具。
模具维护也会影响原型模具的使用寿命。
应定期检查工具是否存在磨损、腐蚀、销钉损坏、通风口堵塞、污染和表面损伤。
对于钢模来说,妥善存放尤为重要,因为潮湿会导致腐蚀。
成形参数也应保持在合理的范围内。
过高的注射压力、锁模力或模具温度都会加速磨损。
原型测试完成后,工程团队可以利用原型制造过程中收集的信息来设计生产工具。
这种转变不应仅仅是用更坚固的材料复制原型模具。
原型制作通常可以揭示以下重要信息:尺寸稳定性、材料收缩率、弯曲度、焊缝压痕、闪光弹射击性能、冷却性能和循环时间。功能测试后,产品设计也可能需要进行调整。
可能需要调整壁厚,可能需要修改装配特性,可能需要加固肋条,或者某些公差可能被证明是不必要的。
这些变更应在生产工具启动前完成。
成品可能也需要不同的模具结构。
原型模具可以使用型腔、手工嵌件、基本冷却和简单的脱模装置。
模具的生产可能需要多个型腔、自动滑动装置、先进的冷却通道、热流道、传感器、自动顶出装置以及模具材料的硬化处理。
因此,原型阶段为开发更可靠的生产工具提供了宝贵的工程数据。
为什么选择NOBLE作为您的 prototype tooling manufacturer
NOBLE是一家中英合资企业,被政府认定为“国家高新技术企业”。我们拥有两大业务方向:“智能制造”和“护理产品”。“智能制造”业务专注于为客户提供项目支持服务,包括零件加工和制造。
我们拥有超过10年的专业制造和快速原型制作经验。我们高效的团队为您的新项目提供强有力的支持,确保100%满足您的需求;标准化的管理确保零部件和产品的质量严格把控;合理的流程在保证质量的前提下降低成本。
经过多年的努力和发展,诺博已从一家拥有完整产业链配套服务能力的精密零件加工制造企业,逐步转型为一家为客户整个项目提供全面支持的服务型企业。
NOBLE 是您值得信赖的一站式定制制造解决方案,从原型设计到生产制造,我们拥有丰富的制造资源、合适的技术、精简的流程、专家指导和完善的质量检验流程,将您的想法变为现实。
NOBLE拥有以下资质证书:
ISO 9001:2015——适用于一般制造业的稳健质量管理体系。一致的流程。文件化的控制。可追溯的检验。
ISO 13485:2016——医疗器械部件更严格的质量标准。严格的流程验证。全程可追溯性。植入式和手术用部件的必要条件。
结语
如果原型工具设计正确,它将成为验证产品设计、制造功能部件、控制开发成本以及为大规模生产做准备的重要工程工具。
成功的原型模具设计需要仔细考虑零件几何形状、模具材料、可制造性设计、公差、模具结构、冷却、浇注、顶出、表面光洁度、生产数量以及模具的预期使用寿命。
简化不必要的功能,选择合适的模具材料,只在需要的地方应用公差,以及使用可更换的刀片,可以在保持可靠的原型质量的同时降低成本。
DFM is particularly important because it can prevent many tool problems before 数控加工 or mold manufacturing begins.
原型生产还可以产生宝贵的制造数据。
Before investing in production tools, engineers can evaluate dimensional accuracy, shrinkage rate, cooling performance, molding defects, material behavior, and functional performance.
这些信息可用于改进产品设计和优化最终生产模具。
For medical devices, robots, automotive parts, electronics, industrial equipment, and other precision products, an effective prototyping tool strategy can shorten the development cycle and reduce the risk of directly transitioning from CAD design to mass production.
By balancing speed, cost, precision, flexibility, and mold life, prototyping tools help transform product design into a manufacturing process that can be reliably produced.