
在金属铸造领域,低压铸造和高压铸造是两种常用的技术,各有优势和用途。阅读本指南,您将更好地了解这些方法,并确定哪种方法最符合您的生产需求。
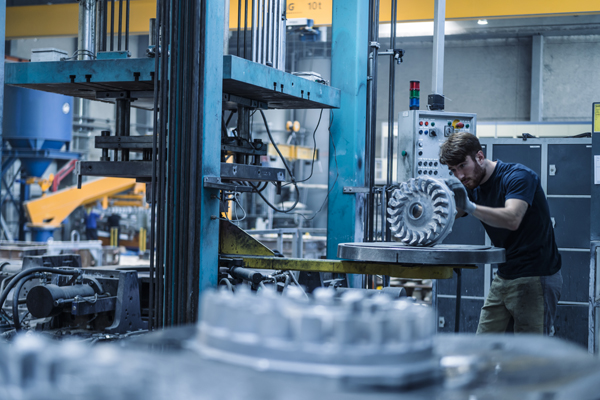
低压铸造和高压铸造简介
在现代制造业中,铸造工艺不可或缺,尤其是在生产金属零件时。低压铸造和高压铸造是两种常见的铸造技术,各有其独特的优势,能够满足不同的材料特性和生产需求。
低压铸造
- 定义: 低压铸造工艺是将熔融金属以通常在 0.5 至 1 巴的压力注入模具中,从而确保精确可控的填充。
- 主要特征:
轻轻地将材料填入模具。
适用于复杂几何形状。
常用于铝合金和镁合金。
高压铸造
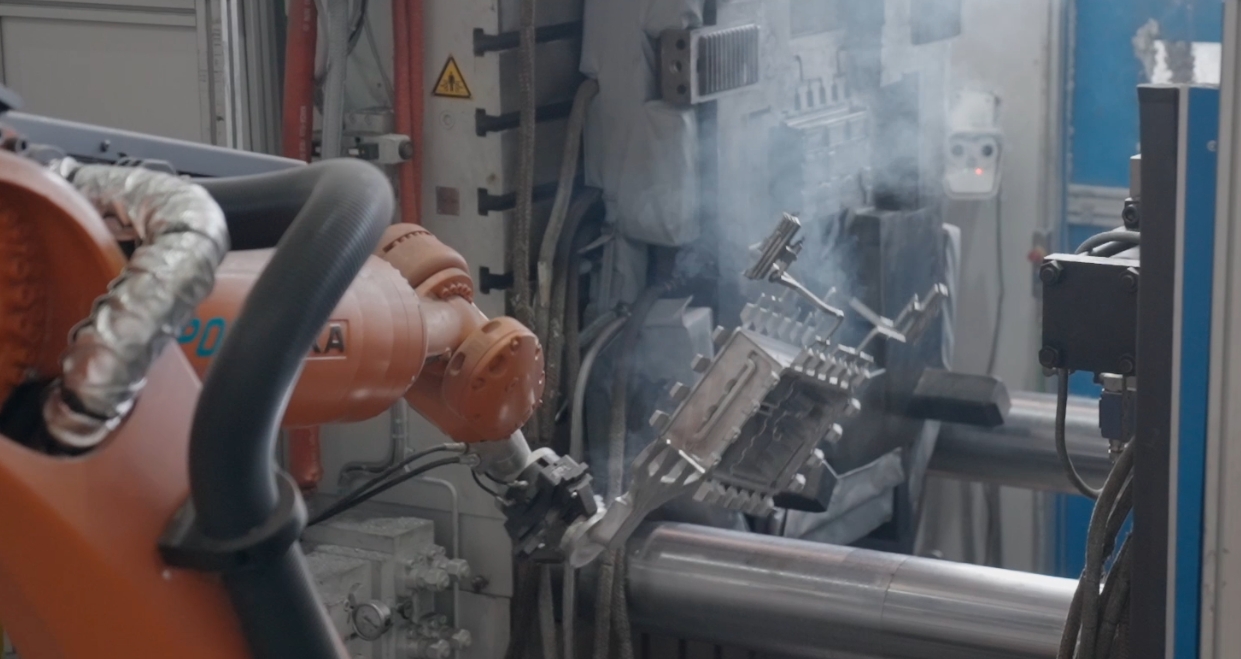
- 定义: 高压铸造法是将熔融金属在通常为 100 至 1000 巴的压力下注入模具,从而确保最终产品的高精度。
- 主要特征:
快速填充模具。
非常适合大批量生产。
常用于锌、铝和镁合金。
低压铸造和高压铸造的主要区别
1. 压力等级
低压铸造:低压铸造是指在低压(通常在 0.5 到 1 巴左右)下,将熔融金属注入模具。
高压铸造:在高压铸造中,由于压力很高(通常在 100 到 1000 巴之间),模具可以快速充满。
2. 模具填充速度
低压铸造:低压铸造缓慢地填充模具,这有助于减少湍流,防止气体滞留在模具内部。
高压铸造:高压铸造采用快速填充技术,对于制造需要精密加工的薄壁零件尤其有效。
3. 模具材料
低压铸造:在低压铸造中,砂型或永久性金属模具是成型材料的首选。
高压铸造:高压铸造采用钢模,因为钢模足够坚固,能够承受高压。
4. 零件复杂度
低压铸造:如果您要加工形状复杂的零件或较大的零件,低压铸造是您的理想选择。
高压铸造:高压铸造最适合需要薄壁的中小型零件。
5. 表面处理
低压铸造:采用低压铸造,由于填充速度慢,可以获得更光滑的表面和更少的缺陷。
高压铸造:采用高压铸造工艺时,可能需要进行一些额外的精加工,以消除表面缺陷。
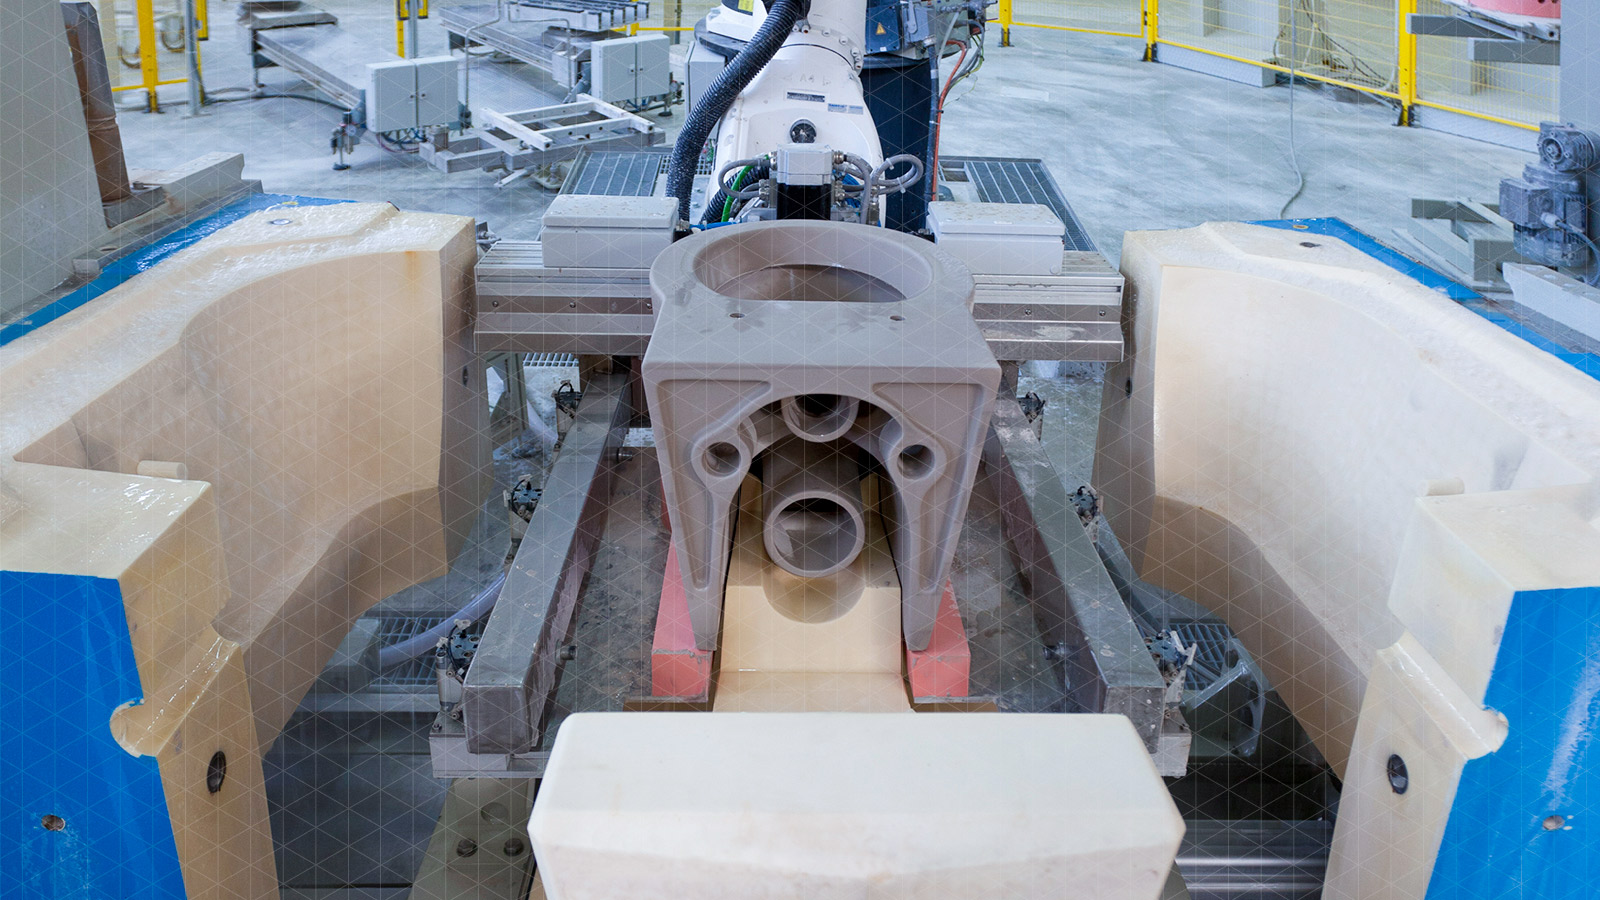
低压铸造与高压铸造
低压铸造和高压铸造各有优势,适用于不同的制造用途。本文将对比分析这两种方法在质量和成本效益等方面的优势。
低压铸造的优势
卓越的表面质量
光滑表面:湍流的减少可使表面更加光滑,从而最大限度地减少粗糙度等常见缺陷。
缺陷更少:较低的压力有助于避免气体滞留和气孔,从而确保铸件更清洁、无缺陷。
更好的机械性能
强度提升:通过控制填充过程,零件能够保持更好的强度和结构完整性。
降低应力:低压铸造可最大限度地减少可能削弱零件的内部应力。
适用于中小批量生产的成本效益
降低模具成本:该工艺与砂模或永久模具兼容,可降低模具费用。
减少浪费:铸造过程中材料的高效利用可减少浪费,从而进一步节省成本。
高压铸造的优势
生产速度快
快速循环时间:高压铸造能够实现快速循环时间,因此非常适合大批量生产应用。
薄壁零件:高铸造工艺能够生产厚度低至 1 毫米的薄壁零件,从而可以高效地生产精密部件。
精确度和一致性
严格的公差:铸造中的高压注射工艺确保模具被精确填充,从而实现严格的公差。
重复性:高压铸造具有极佳的重复性,可确保大批量生产均获得相同的高质量结果。
高产量的成本效益
规模经济:通过优化大批量生产,高压铸造实现了规模经济,降低了单位成本。
耐用模具:使用以耐用性著称的钢制模具,可显著降低模具更换成本,使生产过程更具成本效益。
总结低压铸造和高压铸造的特点
| 特性 | 低压铸造 | 高压铸造(压铸) |
|---|---|---|
| 压力范围 | 低(0.2 – 1.5 巴) | 高(100 – 1500 巴) |
| 模具类型 | 可重复使用的金属模具(永久模具) | 钢模(复杂、高精度) |
| 灌装方式 | 熔融金属在低压下上升到模具中。 | 熔融金属被强力注入模具中。 |
| 零件复杂度 | 中度到高度复杂度 | 可以实现高度复杂性和精细细节。 |
| 表面处理 | 不错,但可能需要收尾。 | 出色的表面光洁度 |
| 多孔性 | 由于逐渐填充,孔隙率降低 | 由于空气滞留,孔隙率风险较高 |
| 室壁厚度 | 适用于中等至较厚的部件 | 适用于薄壁部件 |
| 冷却时间 | 较慢的自然冷却 | 快速,配备主动冷却系统 |
| 加工成本 | 中 | 高(由于模具和设备复杂) |
| 生产量 | 中到高 | 非常高(大规模生产) |
| 材料使用 | 铝镁合金 | 铝、锌、镁、铜合金 |
| 机械强度 | 较高(由于孔隙率低) | 除非采用真空压铸,否则价格会降低。 |
| 常见的应用 | 汽车车轮、气缸盖、制动部件 | 发动机缸体、齿轮箱和电子元件外壳 |
如何选择低压铸造和高压铸造工艺
| 如果你需要… | 选择… |
|---|---|
| 大批量生产,细节精良 | 高压铸造 |
| 结构稳固且孔隙率低的部件 | 低压铸造 |
| 薄壁部件和快速循环 | 高压铸造 |
| 更好的机械强度和密度 | 低压铸造 |
| 经济实惠的小中型运行 | 低压铸造 |
低压铸造和高压铸造的应用
接下来,我们将了解这两种铸造方法在不同行业的应用,展示它们在满足特定需求方面的灵活性和有效性。
低压铸造
汽车行业:低压铸造技术应用于汽车行业,用于生产发动机缸体、气缸盖和车轮等关键部件。
航空航天:该工艺广泛应用于航空航天领域,用于制造耐用的结构部件和涡轮叶片。
工业领域:在工业应用中,低压铸造技术在制造泵壳和阀体方面表现出色。
高压铸造
汽车行业:高压铸造常用于汽车行业的变速箱壳体和发动机支架。
消费电子产品:在消费电子产品中,它被用于制造外壳和连接器。
家用电器:在家用电器领域,高压铸造用于制造框架和把手。
选择正确的铸造方法
选择合适的铸造方法对于提高生产效率和产品质量至关重要。低压铸造和高压铸造之间的选择取决于多种因素,例如零件的复杂程度、所需数量、所用材料以及预算。
零件复杂度
低压铸造:低压铸造非常适合生产形状复杂、尺寸较大的零件,因为精度和精细的细节至关重要。
高压铸造:另一方面,高压铸造更适合需要薄壁和高精度的小型或中型零件。
生产量
低压铸造:低压铸造更适合中低产量的生产,因为这种生产方式需要灵活性和较慢的生产速度。
高压铸造:高压铸造循环时间短,非常适合以速度和一致性为关键的大批量生产。
材料注意事项
低压铸造:低压铸造非常适合处理铝镁合金,能够更好地控制金属流动并减少缺陷。
高压铸造:高压铸造用途更广泛,可处理包括锌、铝和镁合金在内的更广泛的材料,并确保最终产品的精度。
预算和工具成本
低压铸造:由于初始模具投资较低,低压铸造对于小批量生产来说更具成本效益。
高压铸造:虽然高压铸造的前期模具成本较高,但由于单位成本降低,在大批量生产中反而更具经济效益。
结语
低压铸造和高压铸造各有优势,具体取决于应用领域、零件复杂程度和生产规模等因素。了解这些差异有助于您做出明智的决策,从而优化生产效率和零件质量。






