
压铸概述
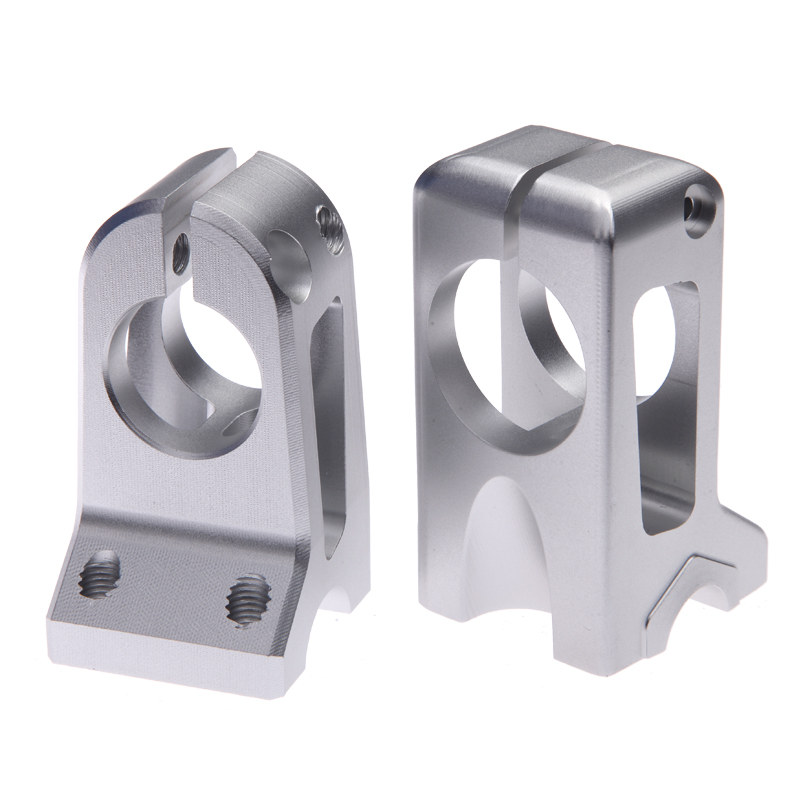
压铸是一种快速、精确且可重复的金属生产技术,适用于制造各种尺寸的零件,从发动机缸体到门把手。压铸件具有优异的表面质量,并且可以使用多种有色金属。
由于压铸工艺启动成本较高,通常用于大批量生产。在这种情况下,生产规模可以弥补较高的机械和模具成本。以下为NOBLE的客户提供特殊的压铸方案。
本文详细探讨了金属压铸,概述了其定义、种类、适用材料、表面抛光、应用以及如何选择最佳压铸服务。
什么是压铸?
压铸是一种制造技术,能够生产尺寸精度极高的金属制品。它类似于塑料生产中常用的注塑成型方法。压铸工艺是将熔融金属(通常是镁、锌或铝等有色金属合金)在高压下注入可重复使用的钢模中。在0.7至700兆帕的压力下,熔融金属被压入模具并凝固成金属铸件。模具的设计目的是为了将成品塑造成所需的形状。
压铸工艺使用由两部分组成的模具,即“顶模”和“顶出模”,这两部分通过夹具固定在一起。在注塑成型前,模具表面会涂覆脱模剂。熔融金属通过液压或机械压力机被压入模腔。金属冷却后,两部分模具分离,凝固的零件(铸件)被顶出。铸件能够高精度地保持模具的形状和表面光洁度,并且只需极少的后处理。压铸工艺能够生产表面光洁度极佳的复杂零件,广泛应用于汽车外壳、电子元件和玩具等领域。该工艺还可以与钣金冲压、锻造和其他铸造技术相结合。
压铸的工作原理?
压铸是一种制造高精度、高细节金属零件的工艺。它包括将熔融金属(通常是镁、锌或铝)在高压下注入模具或模腔。熔融金属在模具内迅速凝固并成型后,被挤出成为成品。以下是具体步骤:

1. 模具准备
模具的制备是整个工艺流程的第一步,模具分为盖模和顶出模。这些模具通常由硬化钢制成,其目的是使成品具有正确的形状。
2. 锁模
模具的两半夹紧在一起,形成一个封闭的模腔,可以承受注塑过程中的高压。
3.注射
准备阶段结束后,熔融金属从熔炉通过向下浇注的浇口流入模具。这一过程可以手动完成,也可以使用自动浇包,但都是利用重力推动金属流动。无需施加任何额外的力或压力。液态金属从垂直位置注入模具,并依靠重力自然流动到铸件中。避免高压可以减少湍流,从而有助于防止气孔产生,并最终生产出表面更光滑的部件。
4、冷却凝固
熔融金属充满模腔后,与温度较低的模具表面接触,迅速冷却凝固。模具内部的冷却通道加速了凝固过程,并促进了散热。
5. 弹出
在重力压铸机中完成铸造过程后,铸件需要足够的时间冷却。冷却后,打开模具,松开夹具,小心地取出铸件。铸件可以手工取出,或者在某些情况下,使用顶针将铸件安全地推出机器。
6. 修整和整理
零件从模具中取出后,分型线附近可能会出现多余的材料,称为飞边。为了去除这些飞边,零件需要进行修整,该工序可以手动完成,也可以使用自动化设备完成。为了获得所需的最终产品,还可以进行其他精加工工序,例如机械加工、抛光或表面处理。

压铸的优点和缺点
压铸优势
1、成本低:
压铸件能够大批量生产并保证质量稳定,而且价格相对较低。部分或全部自动化的生产流程可以降低人工成本。
2.高效率
熔融金属充满模腔后,与温度较低的模具表面接触,迅速冷却凝固。模具内部的冷却通道加速了凝固过程,并有助于散热。
3. 复杂形状和薄壁
压铸工艺可以生产形状复杂、尺寸范围从25克到25公斤的零件。这些零件采用其他制造方法可能难以实现或成本过高。此外,压铸工艺还可以生产壁厚薄至0.38毫米的零件,在保持强度的同时减轻重量。
4. 尺寸精度和一致性
压铸工艺具有极佳的尺寸精度和可重复性。精心设计的模具确保了严格的公差和一致的零件尺寸。因此,压铸工艺适用于需要尺寸恒定且精确的零件的应用。
5. 良好的表面光洁度
压铸工艺可生产表面光滑、细节精细、表面粗糙度Ra为-0.8–3.2 μm的零件。模具的设计可以实现所需的表面纹理,从而减少后续表面处理工序的需求。
6. 材料的多功能性
压铸工艺可以使用多种材料,例如黄铜、锌、镁和铝。每种材料都具有独特的性能,例如耐腐蚀性、轻质或高强度,因此可以根据特定应用的需求选择合适的材料。

压铸的缺点
初始模具成本高:
压铸工艺需要制作复杂精密的模具,其制造和生产成本可能很高。模具费用可能成为一大障碍,尤其是在制作原型或小批量生产的情况下。
尺寸和重量范围有限:
一般来说,压铸适用于中小型零件的制造。对于大型重型零件,由于压铸机的尺寸和产能限制,可能需要采用其他制造工艺。
孔隙率和收缩率:
压铸过程中液态金属的快速冷却和凝固可能导致铸件出现气孔或缩孔缺陷。这些缺陷会影响铸件的机械性能和结构完整性。为了减少这些问题,需要进行合理的设计考量和工艺管理。
设计限制:
压铸工艺的固有特性决定了其设计必须遵循特定的约束条件。例如,为了确保均匀充型和凝固,零件的壁厚应保持一致。倒扣和复杂的内部结构也可能需要进一步的设计考虑或后处理工序。
压铸工艺因其诸多优势,至今仍是一种广泛应用的制造方法。制造商会仔细考虑其产品的具体要求,以确定压铸是否是满足其生产需求的合适选择。
压铸工艺的应用
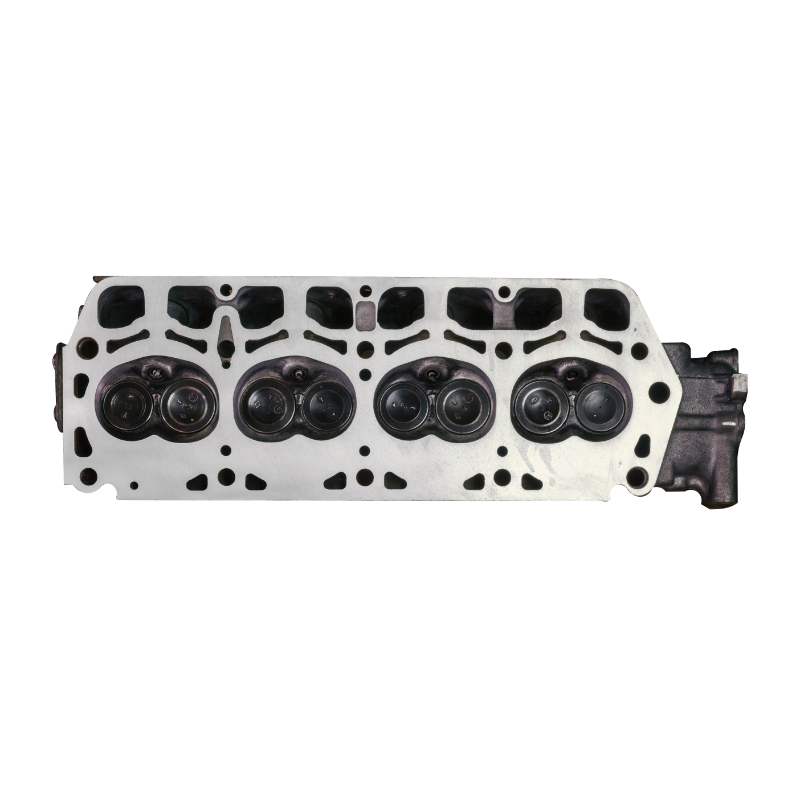
发动机零件和电子元件外壳都可以采用坚固耐用、适应性强的压铸工艺制造。压铸工艺的众多优势包括:成型范围广、材料选择多样,以及能够生产复杂、可重复性高、壁薄的零件。
1. 汽车行业的压铸工艺
由于铝压铸可以制造轻量化零件,例如变速箱壳体、发动机支架和液压缸,因此在汽车行业得到广泛应用。镁压铸适用于制造车身面板和座椅框架,而锌压铸则适用于制造燃油系统、制动系统和动力转向系统部件。

2. 航空航天工业中的压铸
压铸工艺对航空航天领域至关重要,因为它能够生产出结构精密、重量轻、质量卓越的零部件。航空航天制造商选择这种生产技术,是因为它成本效益高,并且能够满足行业严格的标准。
3. 医疗行业的压铸技术
压铸技术在航空航天和医疗行业至关重要。它能够生产出轻质、高质量的零件,并符合严格的行业标准。该技术尤其适用于生产关键部件。
4. 能源行业的压铸
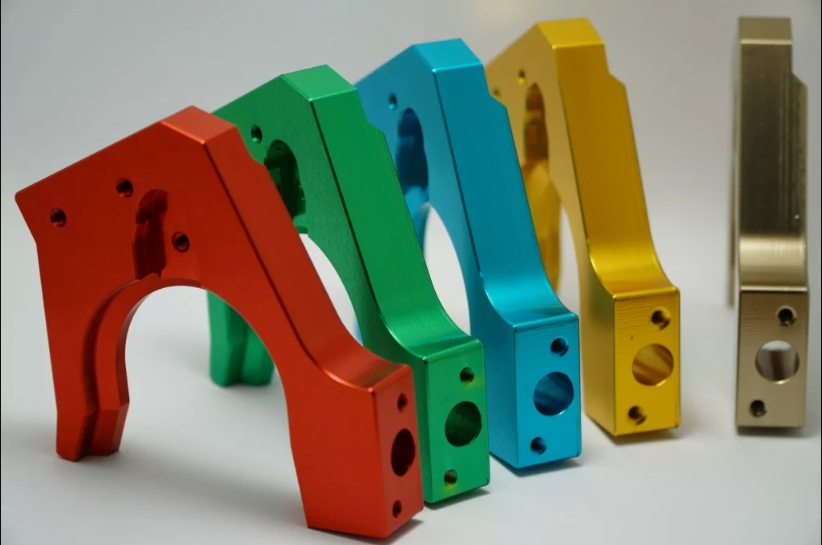
压铸工艺对能源行业至关重要,因为它能够生产用于热交换器、燃料电池、电气元件、可再生能源系统和储能系统等应用的高精度、长寿命和高质量零部件。该工艺是能源行业一种极具优势的制造方法,因为它能够满足行业对性能、效率和成本效益的需求。
如何铸造压铸件?
压铸工艺的类型
热室压铸工艺(热铸)
热模铸造法或鹅颈铸造法是热室铸造技术的另一种名称。该工艺适用于熔点较低的金属,以避免对浸入式柱塞组件造成化学损伤。注射机构的柱塞和腔室浸入金属炉的熔融金属槽中(见下图)。柱塞在模具关闭的情况下缩回,打开腔室端口,使熔融金属进入腔室。随后,柱塞关闭端口,将熔融金属通过喷嘴和鹅颈管压入模腔。熔融金属在模腔内保持压力直至凝固。热室铸造工艺中更高的压力使其生产效率远高于冷室铸造技术。热室铸造对熔点较低的合金和金属(例如锡和锌)尤为有效。

冷室压铸工艺
冷室压铸工艺与热室压铸工艺非常相似。在该工艺中,熔融金属被浇注到注射缸的注射套筒或腔室中,然后再被推入模具。由于套筒不加热,因此该工艺被称为冷室工艺。金属炉是封闭式的,从而避免了腐蚀问题。冷室工艺始于熔融材料通过浇注孔从炉内输送到注射腔室。液压缸密封冷室端口,并将金属在压力下推入模腔。
压力范围介于 30 MPa 至 150 MPa 之间。该工艺的设计重点在于最大限度地减少机器腐蚀,而非提高生产效率。熔融金属通过自动或手动方式注入注射系统,无需将注射机构浸入熔融金属槽中。对于热室压铸浸没式设计腐蚀性过强的应用,冷室压铸工艺是一个不错的替代方案。该工艺适用于铸造熔点较高的金属,例如铝和铝合金。

压力压铸工艺:
压铸是一种快速、可靠且价格合理的制造方法,适用于生产大批量近净成形、高精度金属零件。其基本原理是,在压铸过程中,熔融金属合金在高压下注入钢模(或模具)中。合金迅速凝固,在几毫秒到几秒内形成近净成形零件。之后,零件会自动取出。
1. 高压压铸:
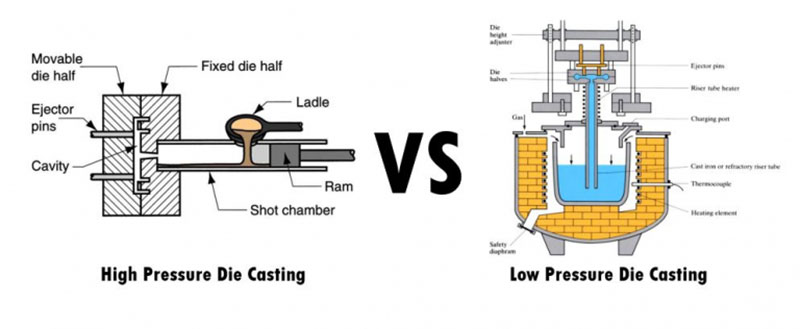
高压压铸 (HPDC) 是一种高效的制造方法,可以生产各种形状的产品。该工艺中,液态金属在高压高速下注入金属模具。基本装置由两个垂直压板组成,工作台放置在模具上方时,压板将模具的两半固定到位。其中一个压板是固定的,另一个是可移动的,用于辅助模具的开合。为了填充模腔,将预定量的金属添加到注射套筒中,然后通过液压活塞驱动套筒进行注射。金属凝固后,铸件即可从模具中取出。

2. 低压压铸:
低压压铸最理想的应用是制造具有旋转轴的对称铝制零件。例如,汽车车轮通常采用低压压铸工艺制造。这种工艺使用冒口管连接模具,模具垂直位于熔融金属槽上方。当腔室压力达到一定值(通常在 20 至 100 kPa 之间)时,金属被向上吸入模具。通过取消这种低压铝铸造工艺中的浇注装置,可以显著提高铸造成品率。
3.真空压铸工艺:
真空压铸和冷室压铸技术联系最为紧密。在熔融金属进入模腔之前,真空源会去除残留的空气和气体。这是一种相对较新的压铸技术,能够降低气孔率、提高强度,并使铸后热处理更加便捷。这种铸造工艺具有诸多优势,包括提升机械性能、改善表面光滑度、增强尺寸稳定性、缩短生产周期以及减少因残留气体引起的缺陷。此外,该工艺还允许对零件进行热处理。

4. 挤压压铸工艺:
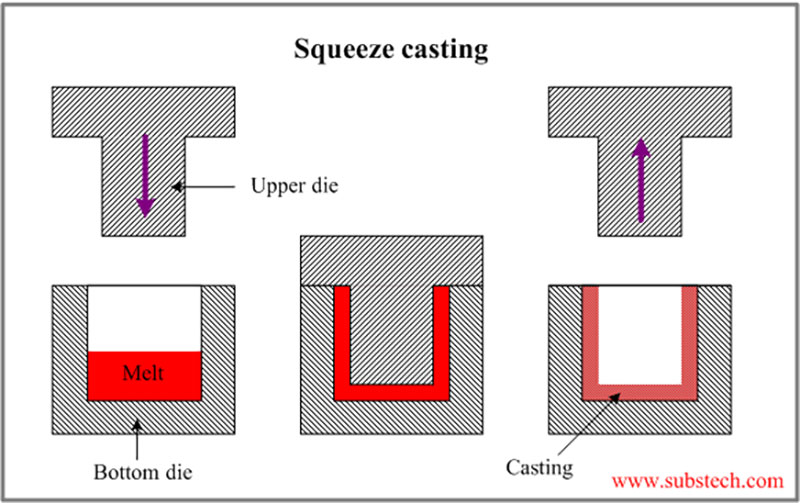
低流动性金属和合金可以铸造,挤压铸造作为一种实用方法应运而生。它也被称为液态金属锻造。
该工艺通过将熔融金属注入敞开的模具中,然后挤压成型,使熔融金属渗入模具的凹槽内。挤压铸造可获得密度极高的产品,并适用于后续的热处理。该工艺也应用于增强金属基复合材料的制造,其中熔融铝渗入纤维增强结构中。
5. 重力压铸工艺:
一种名为重力压铸的制造技术用于生产形状复杂、表面光滑的优质金属零件。这种特殊的铸造技术是压铸工艺的一个分支。重力压铸与其他铸造技术的主要区别在于两点:(1) 铸造金属完全依靠重力进入模具;(2) 使用可重复使用的(或“永久性”)金属模具。通常,模具由铸铁或钢材制成。

普通压铸服务
压铸工艺中使用的主要金属之一是铝,冷室压铸则采用铝合金。这些合金通常由镁、铜和硅组成。由于铝合金重量轻、尺寸稳定性好,因此是制造复杂精细零件的理想选择。此外,铝铸件还具有良好的耐温性、导电性和导热性以及耐腐蚀性。
常用的压铸铝合金包括:
| 360
360.0 |
A360
A360.0 |
380
380.0 |
A380
A380.0 |
383
383.0 |
|
| 密度 | 2.63克/ cm3 | 2.63克/ cm3 | 2.74克/ cm3 | 2.71克/ cm3 | 2.74克/ cm3 |
| 熔程 | 557-596.C | 557-596.C | 540-595.C | 540-595.C | 516-582.C |
| 电器类
电导率 |
30
%IACS |
29
%IACS |
27
%IACS |
23
%IACS |
23
%IACS |
| Thermal——热
电导率 |
113
W/(m' K) |
113
W/(m' K) |
96.2
W/(m' K) |
96.2
W/(m' K) |
96.2
W/(m' K) |
| 终极抗拉强度 | 300兆帕 | 320 兆雷 | 320 兆雷 | 320 兆雷 | 310 兆雷 |
| 屈服强度 | 170兆帕 | 170兆帕 | 170兆帕 | 170兆帕 | 170兆帕 |
| 硬度 | 75 BHN | 75 BHN | 75 BHN | 75 BHN | 75 BHN |
| 疲劳强度 | 140兆帕 | 140兆帕 | 140兆帕 | 140兆帕 | 140兆帕 |
| 剪切强度 | 190兆帕 | 190兆帕 | 190兆帕 | 190兆帕 | 190兆帕 |
| 伸长 | 2.5% | 2.5% | 2.5% | 2.5% | 2.5% |
锌合金是压铸工艺中一种重要的金属。锌合金铸造是电镀的理想选择,并具有冲击强度和延展性等额外优势,使其成为制造商最便捷的压铸替代方案。锌合金可采用热室压铸机进行铸造,并且由于其良好的铸造性能,模具磨损较小。由于锌比镁和铝重,因此通常与铜、镁和铝合金化。
常用的压铸锌合金包括:
| 合金牌号 | 扎马克 2 | 扎马克 3 | 扎马克 5 | 扎马克 7 | ZA-8 |
| 密度g /cm³ | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| 熔点 (℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| 热导率(W/m·K) | 109 | 116 | 113 | 113 | 116 |
| 热膨胀系数 (10^-6/K) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| 电导率 (% IACS) | 27 | 27 | 27 | 27 | 26 |
| 主要化学成分 | 3.5-4.3% 铝 0.02-0.05% 镁 0.035-0.06% 铜 |
3.5-4.3% 铝 0.03% 镁 0.03% 铜 |
3.5-4.3% 铝 0.035% 镁 0.035% 铜 |
3.5-4.3% 铝 0.03-0.06% 镁 0.03-0.06% 铜 |
3.5-4.3% 铝 0.05-0.5% 镁 0.005-0.03% 铜 0.005-0.03% 镍 0.005-0.03% 铁 |
| 拉伸强度(MPa) | 295 | 255 | 310 | 345 | 380 |
| 屈服强度 (MPa) | 240 | 215 | 230 | 275 | 320 |
| 伸长率(%) | 2 | 3 | 6 | 3 | 1 |
| 硬度(HB) | 82 | 70 | 90 | 95 | 100 |
| 主要区别 | 镁和铜含量较低,适用于较大尺寸的零件。 | 镁和铜含量较低,适用于较大尺寸的零件。 | 镁和铜含量较低,适用于较大尺寸的零件。 | 镁和铜含量较高,适用于复杂形状的零件。 | 含有镁、铜、镍和铁,具有更高的强度和硬度 |
| 主要铸造应用 | 汽车、家具、家电和机械部件 | 电器、手动工具、玩具 | 机械、建筑和汽车 | 汽车、电气、五金 | 工业、汽车、电气 |
选择压铸合金时需要考虑的因素
压铸合金的选择将取决于最终产品的应用和功能。
合金的选择直接影响压铸件的性能、成本和制造工艺,因此至关重要。选择压铸合金时,请牢记以下重要标准:
1. 机械性能:
合金的选择直接影响压铸件的性能、成本和制造工艺,因此至关重要。选择压铸合金时,请牢记以下重要标准:
2、耐腐蚀:
考虑一下工作环境以及可能接触到的化学物质、潮湿环境和温度变化等因素。某些金属,例如锌和铝,具有良好的耐腐蚀性,而其他合金则可能需要额外的保护涂层。
3. 热导率:
评估组件是否需要维持特定温度或高效散热。由于铜等合金具有高导热性,因此在需要高效传热的应用中非常有用。
4. 可加工性:
如果需要进行后加工处理,则应考虑合金的可加工性。虽然有些合金比其他合金更容易加工,但有些合金则需要更复杂的设备或方法。
5. 低成本:
合金的总成本包括材料成本、生产工艺效率以及任何额外的精加工或处理需求。每种合金的成本各不相同,有些合金可能需要更复杂的加工方法,这会增加零件的总成本。
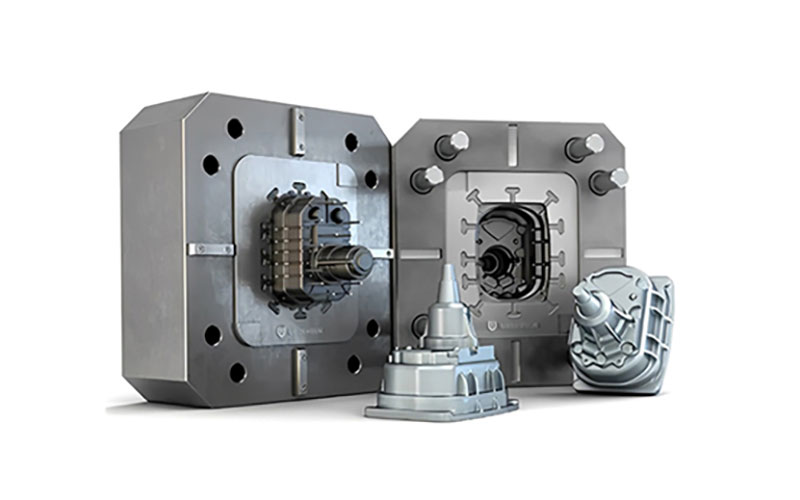
如何制作 压铸模具
压铸模具由固定在底板上的盖面和安装在活动板上的顶出面组成。为了制造更复杂的零件,例如带有孔和螺纹的零件,某些模具还包含滑块和型芯等额外组件。
为了在每个循环中生产大量零件,压铸模具可能具有多个型腔,具体数量取决于被制造零件的尺寸。这些模具分为多腔模具和单元模具。多腔模具具有许多相同的型腔,而单元模具则包含多种不同的型腔,用于制造不同的零件。
压铸模具除了需要具备良好的延展性和耐磨性外,还需要非常坚固、耐热。因此,它们的结构设计使其能够承受每小时数百次的铸造循环,在其使用寿命内可承受高达两百万次的循环。它们采用高性能硬化工具钢制造,并经常进行热处理。压铸模具必须能够在极强的锁模力下正常工作。
将铸造专用设计和仿真工具与计算机辅助设计 (CAD) 相结合,是压铸模具制造过程的第一步。与注塑模具一样,压铸模具也需要浇口、流道和浇注口,以便将熔融材料引入模腔。此外,还需要顶出销和锁销来固定模具,使脱模更加容易。通过数字化模具设计,可以实现高精度和复杂形状的模具制造。数控加工 (CNC) 被广泛用于压铸模具的制造。通常,压铸模具的制造始于模具形状的粗加工,然后对金属模具进行热处理,最后进行精加工。原型模具也可以使用快速模具制造,采用数控加工或其他工艺,例如选择性激光烧结 (SLS)。
压铸材料
熔点较低的金属,例如铝、锌、镁、铅和铜,常用于压铸。然而,一些铁基金属和不常用金属也可以使用。一些常用材料如下:
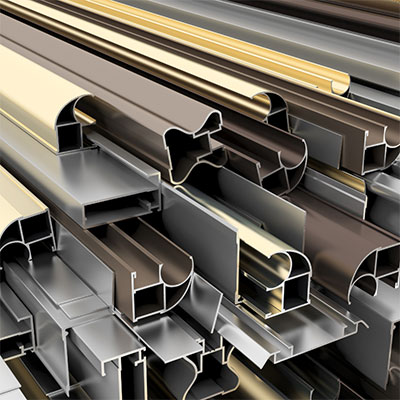
1. 铝
铝压铸具有诸多优势,包括轻质、高强度重量比、优异的加工性能、良好的导热性、耐腐蚀性、设计灵活性、成本效益和可回收性。这些特性使铝成为各种应用领域的热门选择,并促进了其在压铸工艺中的广泛应用。
2。 镁
镁具有重量轻、强度重量比高、加工性能优异、散热性能好、尺寸稳定性强、电磁干扰/射频屏蔽能力出色以及可回收利用等优点,使其成为压铸的理想材料。其独特的性能组合为汽车、航空航天、电子和消费品等行业的轻量化高性能零部件提供了广阔的应用前景。
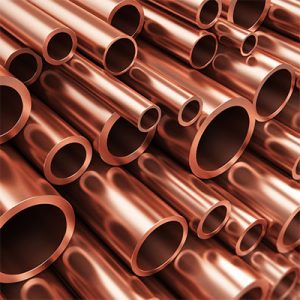
3。 铜
由于铜的熔点高且性能复杂,传统的压铸工艺通常避免使用铜。然而,一种名为铜合金压铸的特殊工艺专为铸造铜基合金而设计。这种特殊技术能够生产出高质量的铜基部件,这些部件具有优异的耐腐蚀性和强度。尽管铜合金压铸并不常用,但它能够充分发挥铜基合金的独特性能和要求,使其适用于众多行业和应用领域。

4。 锌
锌压铸具有诸多优势,包括优异的铸造性能、高强度、耐腐蚀性、设计灵活性、高生产效率和可回收性。这些特性使锌成为众多应用领域的热门选择,尤其适用于那些需要复杂形状、高精度和低成本生产的场合,例如汽车、电子、电信、消费品等行业。常见的锌压铸件包括汽车零部件、电气连接器、门把手、铰链、水龙头和各种家用电器。
压铸 整理选项
NOBLE 提供多种表面处理工艺,可帮助您提升产品的表面质量。定制零件的表面处理旨在改善其外观、表面硬度、粗糙度、耐化学腐蚀性等性能。此外,表面处理还有助于掩盖使用动力刀具加工区域留下的可见刀痕。以下是一些最佳选择。
| 姓名 | 描述 | 材料种类 | 颜色 | 质地 | |
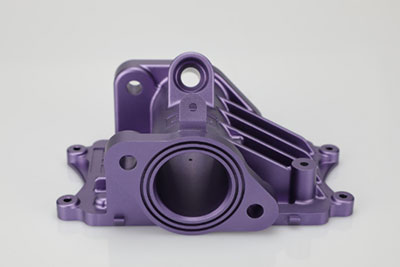 |
阳极氧化 | 阳极氧化处理可提高耐腐蚀性、耐磨性和硬度,并保护金属表面。广泛应用于机械零件、航空航天零件、汽车零件、精密仪器等领域。 | 铝 | 透明、黑色、灰色、红色、蓝色、金色。 | 光滑,哑光效果 |
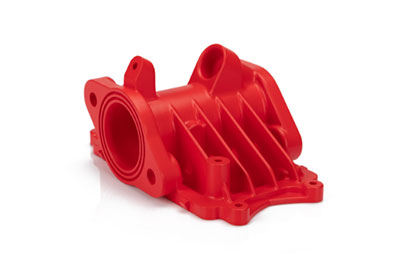 |
粉末涂料 | 粉末涂料是一种以自由流动的干粉形式涂覆的涂料。与通过挥发性溶剂输送的传统液体涂料不同,粉末涂料通常采用静电喷涂,然后在加热或紫外线下固化。 | 铝、不锈钢、钢 | 黑色,任何 RAL 代码或 Pantone 编号 | 光泽或半光泽 |
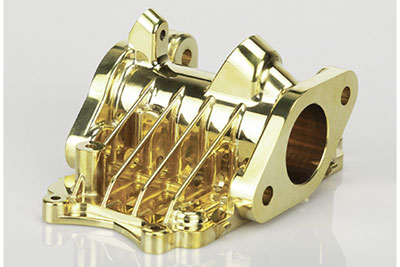 |
电镀 | 电镀可用于功能性、装饰性或防腐蚀等用途。许多行业都采用这种工艺,包括汽车行业,其中对钢制汽车零部件进行镀铬是一种常见的做法。 | 铝、钢、不锈钢 | 无 | 光滑亮泽的表面 |
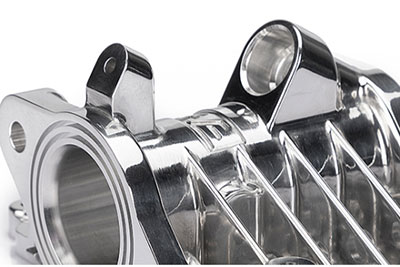 |
抛光 | 抛光是指通过物理摩擦或化学方法,使工件表面光滑闪亮的过程。该工艺能使表面具有显著的镜面反射,但在某些材料中,也会降低漫反射。 | 铝、黄铜、不锈钢、钢 | 无 | 光滑 |
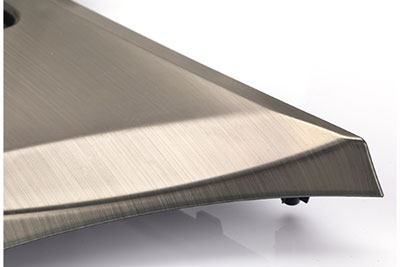 |
打磨 | 刷光是一种表面处理工艺,其中使用砂带在材料表面绘制痕迹,通常用于美观目的。 | ABS、铝、黄铜、不锈钢、钢 | 无 | 缎 |
选择策略 压铸制造商
在选择压铸制造商时,必须考虑多个因素,以确保合作成功和高质量生产。以下策略可指导您选择合适的压铸制造商:
1.定义您的要求:
明确定义您的项目需求,包括所需零件的规格、数量、质量标准、表面处理以及交货时间。这将有助于您与潜在制造商进行有效沟通并评估其能力。
2. 经验和专业知识:
寻找拥有丰富压铸经验和良好口碑的生产商,确保他们能够生产高质量的产品。考察他们使用与您的项目相关的特定金属和材料的经验。考虑他们曾涉足的行业领域以及他们成功制造过的复杂部件。
3、制造能力:
评估制造商的生产能力,包括其压铸机的尺寸和产能、可用的模具选项以及二次加工(如机械加工、精加工和装配)。确保其设备和设施能够满足您的项目要求和产量需求。
4. 质量控制措施:
询问制造商的质量控制流程和认证情况。寻找已实施完善的质量管理体系(例如通过 ISO 认证)的制造商。询问他们的检验方法、测试程序以及对行业标准的遵守情况。
5. 设计和工程支持:
考虑制造商是否提供设计和工程支持。经验丰富的制造商可以在设计阶段提供宝贵的意见,帮助优化零件的可制造性、成本效益和性能。他们的专业知识还可以帮助进行材料选择和工艺优化。
6.沟通与协作:
评估制造商的沟通渠道和响应速度。有效的沟通对于成功的合作至关重要。确保他们能够及时回复问询,定期提供项目进度更新,并愿意在整个项目过程中与您密切合作。

为什么选择NOBLE的压铸服务
NOBLE采用先进技术,拥有一支技术精湛的专业团队,始终将客户放在首位。我们的压铸服务精准、高效、经济,并能交付高质量的成果。选择我们的压铸服务,助您将业务提升至新的高度。
1. 价格实惠,品质优良
我们以最低的价格提供同等质量的产品。我们严格把控加工质量和表面处理工艺,确保您收到的产品与您设计完全一致。
2. 强大的制造能力
NOBLE 以其卓越的制造能力而自豪,可提供种类繁多的材料和表面处理工艺。无论生产规模大小,我们都能为所有项目需求提供一站式综合解决方案。我们拥有无与伦比的制造能力,确保每一件压铸件都品质卓越、尺寸完全符合要求,并具有优异的性能。
3.严格的质量控制
作为一家通过 ISO 9001 和 ISO 13485 认证的工厂,NOBLE 致力于提供精密压铸服务。我们的工程团队在生产过程的各个阶段进行严格的质量检验,包括生产前检验、生产中检验、首件检验以及交付前检验,以确保产品达到最高质量标准。
4. 交货周期短
我们拥有国内认证工厂和强大的供应链体系,同时还拥有国内车间和最先进的机械设备,可以加快产品开发周期,并尽快为您的铝合金压铸件做好准备。
5. 高精度压铸件
我们严格执行质量管理体系,确保产品质量始终如一,符合预期。此外,我们还进行全面细致的检验,以确保您收到的精密加工零件没有任何不必要的缺陷。
6.24/7 工程支持
无论您身处世界何处,我们全年无休、全天候提供工程支持。我们经验丰富的工程师能够根据您的需求,提供最合适的零件定制设计、丰富的材料选择、精湛的表面处理工艺,甚至包括交货时间。






