
介绍
走进任何一家机械加工车间,你会看到流水线上生产的零件。有些零件完美契合,有些则只能报废。而造成这种差异的往往不是操作员或机器,而是固定工件的那根简单的工具。正是这块金属或一排销钉决定了一切。
人们总是把这两个词混用。一会儿叫它夹具,一会儿叫它固定装置。在日常对话中,似乎没什么区别。但在工程领域,这却至关重要。它们并非同一回事。一句话概括:夹具用于引导切削刀具,而固定装置用于将工件固定到位。这就是它们之间的全部区别。
我们将进一步讲解。您将了解每种设备是什么,它们之间的区别,它们的基本设计规则,您在生产车间会看到的不同类型,以及它们在现代自动化制造中的应用。
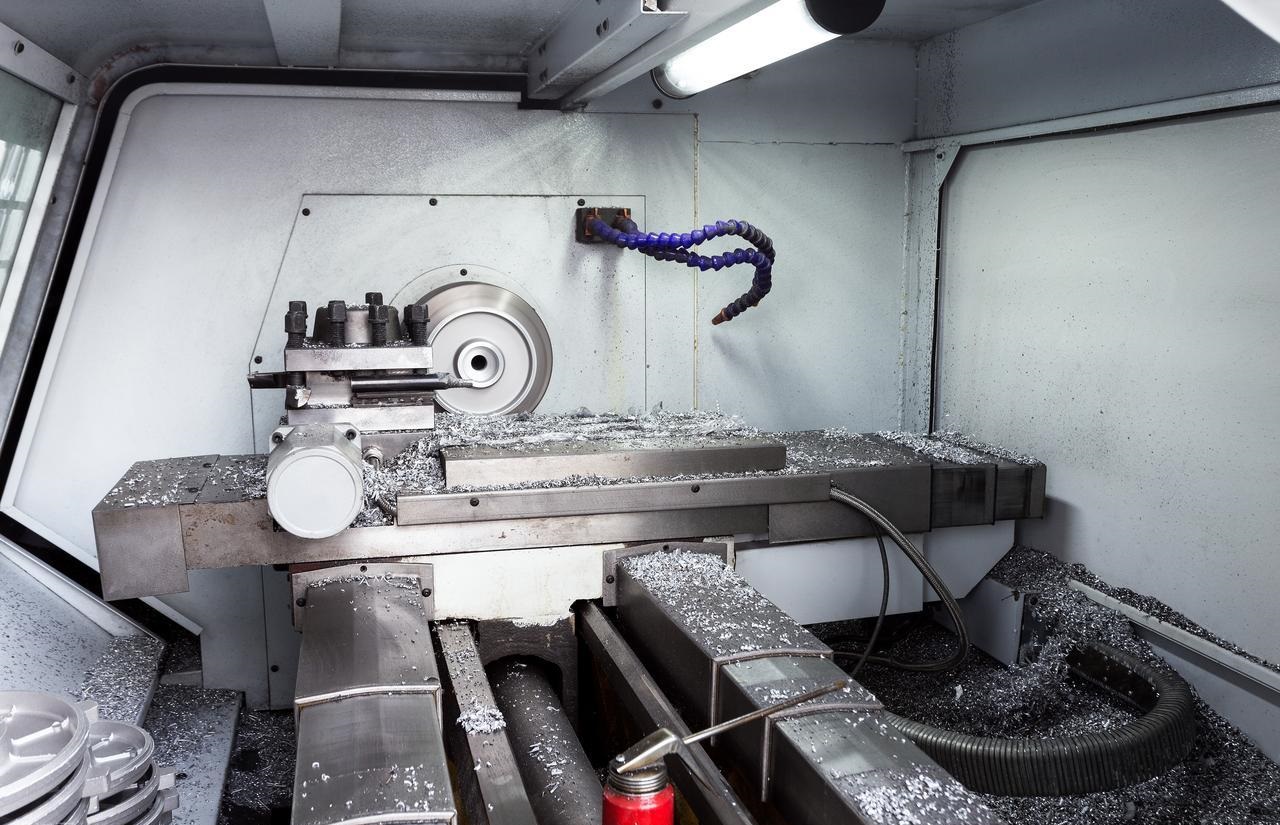
什么是夹具?(用于引导工具)
夹具的关键在于控制。不是控制工件,而是控制你手中的工具或主轴上的工具。
定义:夹具是一种控制切削刀具运动方向的装置。它起到导向作用。
想象一下用手钻孔。钻头会跑偏,在金属表面滑动。结果要么孔的位置不对,要么钻头断了。夹具就能解决这个问题。它的主要功能是提高精度和重复性。它每次都能引导工具精确地钻到工件上的位置。零件一和零件一百的孔的位置完全相同。
你要找的关键部件是衬套。这些是压入夹具中的硬化钢套。钻头穿过它们。衬套承受磨损,而不是夹具本体。它就像钻头的导向孔,防止钻头在进入材料时发生偏移。
你会发现夹具最常用于钻孔作业,也用于将孔扩至精确尺寸,以及攻丝。任何需要用手动工具或旋转刀具反复击打同一位置的作业都需要用到夹具。
夹具通常比工装更轻便,可以拿起来,也可以在车间内移动。有时需要用夹具将工件夹紧,有时工件则被夹在夹具内部。夹具会随工具一起移动。
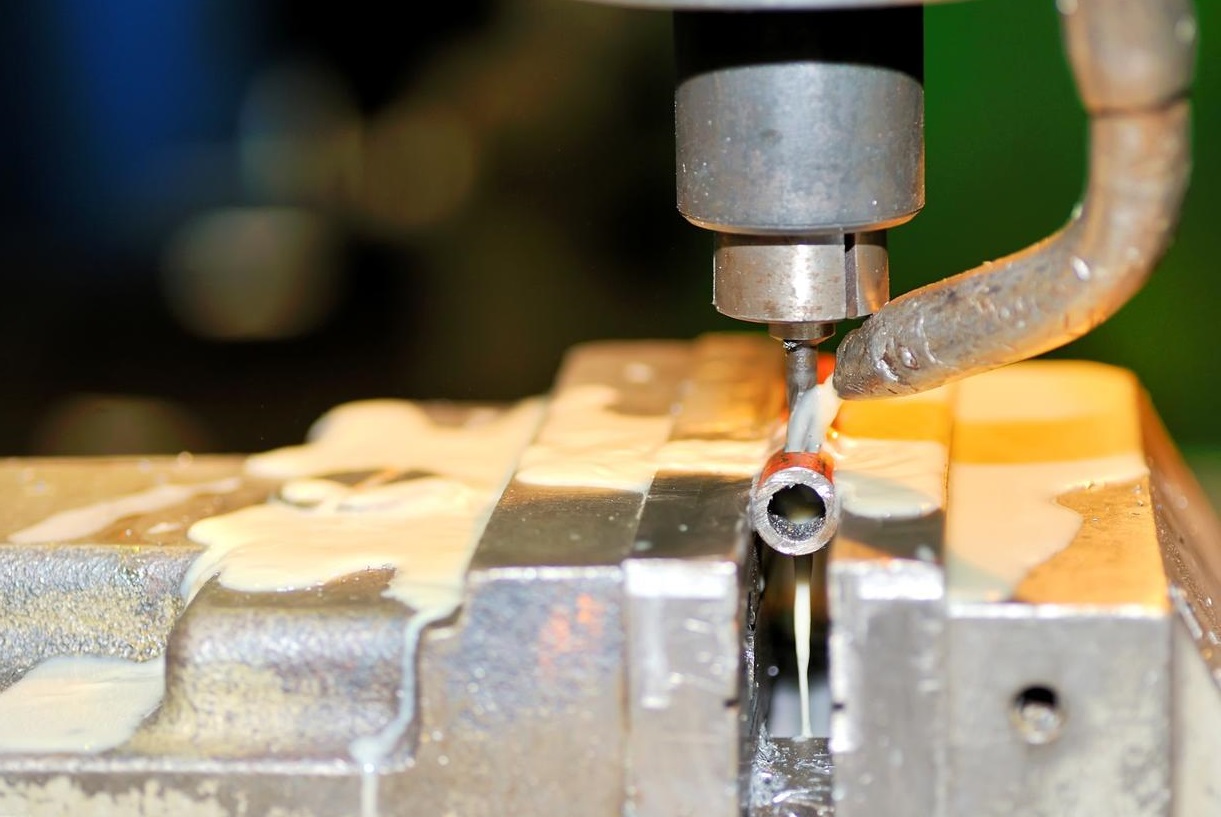
什么是夹具?(用于固定工件)
夹具的概念很简单,但实际操作起来却很难。它的作用就是固定工件,仅此而已。
定义:夹具是一种用于定位和支撑工件的装置。它的作用是防止工件移动。仅此而已。
首要任务是对抗机器的切削力。切削力非常强大。铣刀甚至能将零件从不牢固的夹具中拉出来。夹具必须能够抵抗这种力,将零件牢牢固定住,抵御这些切削力。
这与夹具的关键区别在于:工装夹具本身并不引导刀具,刀具的移动由机床完成。在手动铣床上,操作员移动工作台;而在数控机床上,计算机控制各轴的运动。工装夹具则固定在原地,刚性且不动,提供稳固的基础。它的全部作用在于精确定位并牢固夹紧工件。
夹具无处不在。铣床使用夹具。焊工使用夹具来固定组件。装配线使用夹具来定位零件,以便工人或机器人操作。研磨作业使用夹具。检测实验室使用夹具将零件送至传感器或三坐标测量机探头处。
夹具结构坚固,需要足够的重量和刚度。它们直接用螺栓固定在机床工作台上,不会移动。工件送到夹具前,夹具将其牢牢固定。
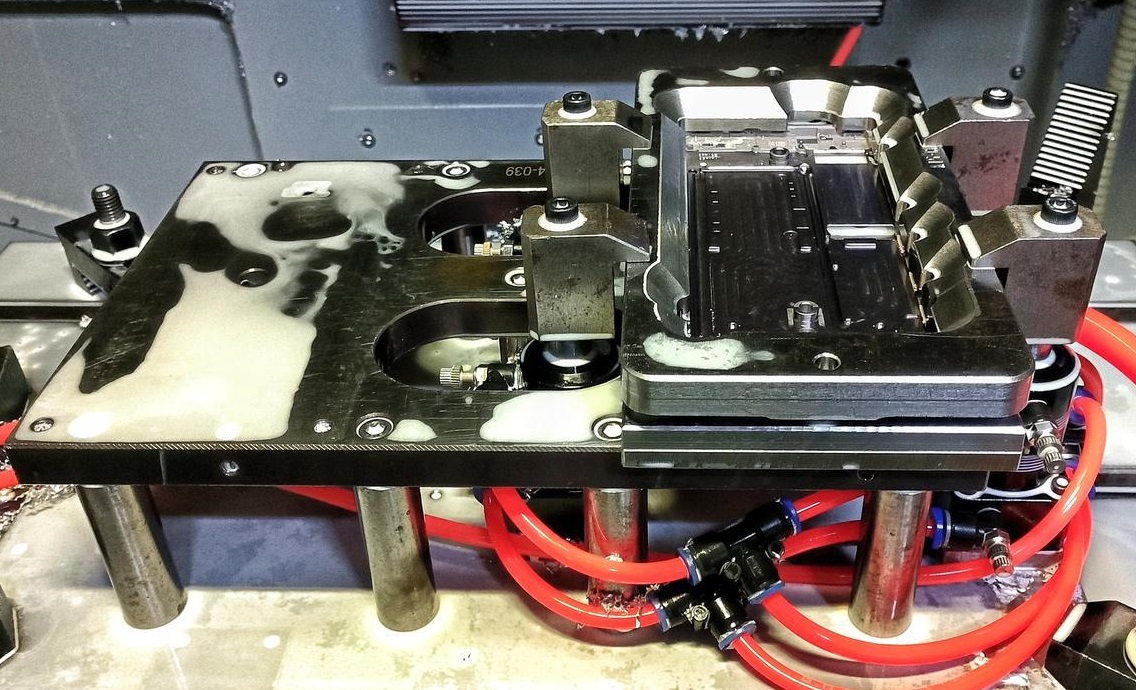
夹具与工装:并排比较
把它们放在一起比较,区别就显而易见了。
| 特性 | 夹具 | 赛期 |
| 功能 | 引导切割工具。 | 牢固地固定工件。 |
| 工具联系方式 | 该工具通过衬套与夹具接触。 | 该工具不会接触夹具。 |
| 建筑业 | 结构更轻,包含硬化衬套。 | 结构厚重坚固,确保稳定性。 |
| 典型操作 | 钻孔、攻丝、扩孔。 | 数控铣削、焊接、组装和研磨。 |
记住这个方法很简单,只需要两个字。
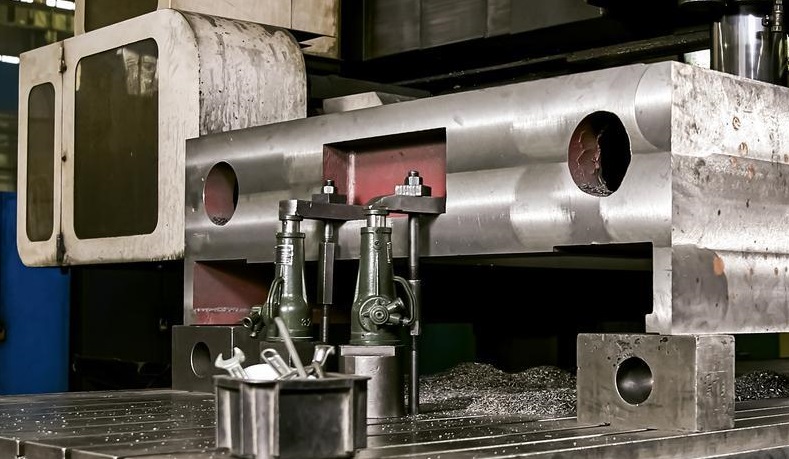
夹具导轨。夹具固定装置。
就是这样。如果它是用来引导工具的,那就是夹具;如果它是用来固定零件的,那就是工装夹具。名称已经说明了它们的功能。
深入探讨:选址的“3-2-1”原则
让我们深入探讨一下。3-2-1 规则不仅仅是一个建议,它是所有优秀夹具设计的基础。如果这个规则错了,你的零件就无法重复生产。
空间中的每个物体都想移动。它有九种移动方式。有直线移动——上下、左右、前后。其他六种呢?等等,这个计算有误。让我来修正一下。
一个零件实际上有六个自由度。三个平移自由度:沿 X、Y 和 Z 轴移动。三个旋转自由度:绕 X、Y 和 Z 轴旋转。总共六个自由度。3-2-1 方法使用六个接触点来控制所有六个自由度。
击穿
三(主要数据)
在底面上放置三个点。这构成一个平面。这样可以阻止三件事:向下移动(Z轴平移)、绕X轴旋转和绕Y轴旋转。零件不会摇晃。三个点,阻止三种运动。
两个(次要基准)
在零件的一侧设置两个点,形成一条直线。这样可以阻止两种运动:横向移动(X轴平移)和绕Z轴旋转。零件既不能横向滑动,也不能在桌面上旋转。两个点,两种运动都被阻止了。
一(第三纪元)
将一个点抵住相邻边。这就是一个单点接触。这样就能阻止最后一个动作:向前或向后移动(Y轴平移)。一个点,一个运动就停止了。
这种模式为何重要
三加二加一等于六。你用六个点就消除了所有六个自由度。
现在,陷阱来了。如果第七个点的位置不对,就会过度约束零件。比如说,你在第三边放了两个点而不是一个。如果零件的表面不是完全垂直且平整(而它们永远不可能完全垂直或平整),第二个点就会对零件施加压力。它要么会把零件从基准面上抬起来,要么会使零件略微弯曲。这样一来,零件的定位就无法重复了。每个零件的安装方式都不一样。
3-2-1 定位法能够确保零件位置的可重复性和稳定性,同时避免零件自身缺陷的影响。这正是我们追求的目标:每个零件都以相同的方式进入、放置和加工。
探索不同类型的夹具和工装
工装夹具种类繁多,每种类型都旨在解决车间生产中的特定问题。以下是您会遇到的几种常见工装夹具的详细介绍。
夹具
夹具的设计会根据其需要覆盖的零件面积而变化。
- 模板治具这些工具很简单。就是一块带有合适孔位的金属板。把它放在工件上,然后通过孔进行钻孔即可。快速、便宜、高效,适合基本工作。
- 板夹具比模板更进一步。它带有一个带内置支腿的底板,可以立在零件上。衬套直接安装在底板上。它是一个独立的组件,可直接使用。
- 盒式夹具这些夹具能将零件完全包裹起来。想象一下一个可以打开的盒子。你把零件放进去,用夹具固定好,然后在多个面上钻孔穿过衬套。这样就可以在不重新定位夹具的情况下加工不同的表面。
- 分度夹具专为圆形零件设计。安装法兰或圆形零件后,钻一组孔,然后将夹具旋转到精确位置,再钻下一组孔。每次都能确保完美的圆形图案。
赛程
设备以其所服务的机器或其所执行的工作命名。
- 数控铣床 赛程刚性在这里至关重要。铣削加工非常剧烈。夹具必须足够坚固,并牢牢地夹紧在工作台上,以吸收振动并防止颤动。
- 数控车削 或车床夹具这些部件安装在旋转的主轴上。平衡至关重要。高速旋转时,不平衡的夹具会导致机器解体。它们必须设计成能够平稳旋转。
- 钣金焊接 赛程热量是焊接的敌人。这些夹具在焊接过程中能保持零件对齐。它们通常包含铜制部件,因为铜耐热,能防止焊缝熔化到夹具本身。
- 组装 赛程结构更简单的装置。它们能将两个或多个零件固定在正确的位置,方便工人用螺丝、压机或卡扣将它们组装在一起。其目标是提高组装速度并简化装卸过程。
- 检测装置用于质量控制。它们能将零件精确地固定在特定位置,以便量规或三坐标测量机探头能够检测关键尺寸。它们不会切割任何部件,只是将零件呈现给检验员。
材料:硬模具与软模具
夹具或工装的材料选择取决于一个因素:它的使用寿命。这就是硬质模具和软质模具的区别。
硬质模具
硬质模具指的是钢制或铸铁模具。它适用于需要长期运行、加工数年甚至数百万个零件的作业。这种模具必须能够经受住这样的考验。
钢制夹具能够承受重切割,不易磨损。衬套可以更换,但主体结构保持不变。铸铁夹具也很受欢迎。它重量大,可以吸收振动,而且经久耐用,不易变形。
软工具
软模具指的是铝、环氧树脂或3D打印塑料。它适用于小批量生产或原型制作。也许你只需要五十个零件。也许设计尚未最终定稿。
铝材很常见,加工速度快,价格便宜,但容易磨损。衬套会随着时间推移而松动。小批量生产的话,这没什么大不了的。
3D打印塑料现在非常流行。你可以设计一个复杂的夹具,连夜打印出来,第二天就能用。它不会永久耐用,但也不需要。它能完成任务,用完之后你就可以继续做其他事了。
关于“祭祀用具”的说明
这是一个特例,在航空航天领域很常见。薄铝蒙皮很脆弱,加工过程中容易振动和变形,不能用力夹紧而不变形。
所以你要制作一个牺牲夹具。通常是一块环氧树脂或其他软性材料。你在上面加工出一个与零件形状相匹配的凹槽。零件就放在这个定制的凹槽里。然后你继续加工,直到穿过零件到达夹具。夹具会损坏,但零件不会。用过一次就扔掉。这就是代价。你牺牲工具来保护昂贵的零件。
现代趋势:自动化和模块化
生产车间正在发生变化,车间里的工具也在变化。工装夹具也无法避免自动化。以下是现代制造业的现状。
零点夹紧系统
这是最大的转变。想象一下你机床工作台上的接收器。它由一排精确排列的孔组成,并带有锁定机构。你的夹具则配备了与之匹配的连接器。
只需将夹具放到接收器上,拉动控制杆或按下按钮,几秒钟内即可夹紧。精度可达微米级。换模时间从十分钟缩短到不到一分钟。您可以取下夹具,换上新的,然后继续运行。无需指示,无需扫描。只需装载即可开始。
液压/气动夹具
别再用T型扳手了。现代的固定装置都用强力夹钳。
液压夹具可施加巨大而稳定的力。只需拨动开关,即可夹紧工件。操作人员不会感到疲劳,也无需猜测夹紧程度是否合适。
气动夹具速度更快,但动力稍弱。非常适合用于装配夹具,在这些夹具中,零件需要被固定,但不需要进行高强度加工。
更妙的是,这些功能与机器循环完美契合。数控系统可以发出信号,自动控制夹具的开合。操作员只需装载零件,机器即可完成其余工作。
模块化夹具
这就像组装玩具一样。你购买一套标准组件:底板、定位块、夹具、垫片和销钉。
需要为新零件制作夹具?用套件自行组装即可。用它完成一次生产。然后拆卸下来,把同样的部件用于下一次生产。
无需昂贵的定制加工,也无需闲置的专用夹具。只需可重复使用的组件,即可适应各种需求。这既节省成本又节省空间。对于小批量生产或小型加工车间来说,这几乎是最佳选择。
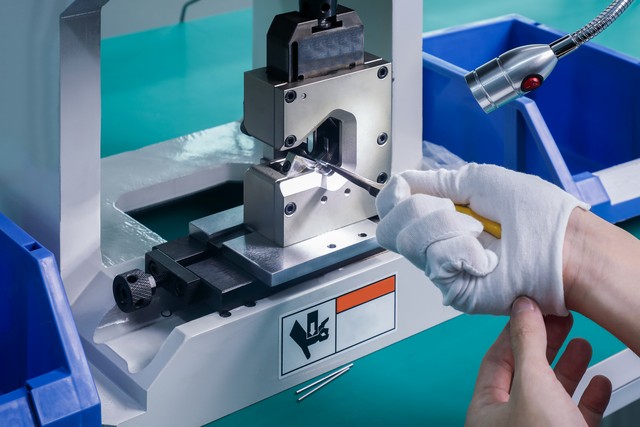
经济学原理:为什么要费心打造好的工具?
成本与时间节省
你可能会看到灯具的价格标签后犹豫不决。一块金属块加几个夹子就要一千五百美元?这价格似乎太贵了。但当你把它放在地上时,情况就完全不同了。
简单算算这活儿:一千个零件。不用夹具的话,每个零件的安装和校准需要十分钟,一共一万分钟。按每小时五十美元计算,大约需要167个工时。总人工成本:8,350美元。
现在加上夹具。预付1500美元。但每个零件的安装时间缩短到1分钟。总共1,000分钟,大约17个小时。人工费:850美元。
把固定装置的成本加到人工费里,总共是 2,350 美元。相比之下,如果没有固定装置,总成本是 8,350 美元。固定装置一次就能节省 6000 美元。而且你还可以把固定装置用在下一个项目上。
这就是经济学原理。
质量保证
夹具的使用使操作员无需参与精度控制流程。无需再目测边缘,无需再逐个标记零件。零件放入夹具,夹具安装到机床上,完成。
第一部分正确。第一百部分完全相同。第一千部分两者匹配。互换性并非侥幸,而是设计之初就已实现。废料减少,返工消失,客户信心提升。
安全
这比金钱更重要。一个好的安全措施能保护双手免受伤害。
想象一下铣刀以每分钟 10,000 转的速度旋转。你绝对不想靠近它。使用液压或气动夹具意味着你只需装上工件,后退一步,然后启动加工程序。剩下的工作都由机器完成。无需用手扶住工件,也无需将手伸入危险区域。
焊接夹具也是如此。高温表面、火花、烟雾。夹具将所有部件固定到位,操作人员的双手始终保持安全距离。
设计中消除了夹点,避免了锋利的边缘。该夹具既是生产工具,也是安全装置。仅凭这一点,就物有所值。
结语
让我们把这些都总结起来。区别很简单,但却至关重要。
夹具引导刀具,工装夹具固定工件。这一个概念就将工件夹持方式划分为两个截然不同的领域。
我们已经讲解了基本原理。3-2-1定位原则可以防止零件移动,同时避免过度约束。不同的夹具类型——模板式、平板式、箱式、分度式——可以应对不同的钻孔挑战。不同的夹具适用于不同的机床——铣床、车床、焊接机、装配机和检测机。材料的选择取决于产量:大批量生产使用硬钢,小批量生产使用软铝或印刷塑料。
现代趋势改变了它们的使用方式。零点定位系统可在数秒内更换夹具。液压夹具可减轻操作人员的疲劳。模块化组件让您无需定制加工即可进行构建和重建。
经济效益显而易见。一套好的夹具只需一次生产就能收回成本。它能消除人为错误,确保零件可互换,并保障人员安全。
最后一点。如果你从事机械加工、制造工程或产品设计,你必须明白这一点:合理的刀具设计并非无关紧要的细节,而是捷径,是实现盈利和精度的直接途径。刀具设计正确,其他一切都会迎刃而解。
为什么选择NOBLE? 精密加工 需求
现在你理解了理论。你知道夹具如何导向,工装如何固定。你明白了正确的工件夹持如何提高精度和利润。下一个问题很实际:谁来制造零件?
这就是NOBLE的优势所在。我们将这里讨论的理念运用到日常生产中。复杂的几何形状、严格的公差、难加工的材料,我们都能轻松应对。
我们的核心能力
我们专注于为高要求行业提供精密数控加工服务,包括多轴铣削、瑞士型车削以及复杂几何形状的零件加工。我们拥有先进的设备和丰富的经验,能够将您的设计变为现实。从原型制作到批量生产,我们都能胜任。
质量认证
认证很重要。它们不是墙上的装饰品,而是流程的证明。
ISO 9001:2015 是我们的基石。它意味着我们拥有一套行之有效的质量管理体系。我们追踪每一个环节,并持续改进。对于工业应用而言,这确保您每次发货都符合标准。
ISO 13485:2016 更进一步。这是医疗器械标准。它意味着我们了解受监管的行业。可追溯性至关重要。风险管理贯穿每个环节。如果您的产品最终会用于患者,那么这项认证就意义重大。
诺布尔优势
这就是我们的独特之处。我们将深厚的技术知识与精准的执行力相结合。您刚才了解到的关于工件夹持、定位和夹紧的原理——我们每天都在实践中运用。我们设计夹具,我们制造夹具,我们用它们来确保您的零件加工精准无误。
理论固然重要,但执行才是关键。在NOBLE,我们两者兼备。
常见问题
一个装置可以既是夹具又是固定装置吗?
很少见,但确实存在。箱形夹具就是一个典型的例子。它像工装一样将零件包裹起来并牢固地固定住。但它也带有衬套,可以引导钻头穿过多个面。因此,它兼具这两种功能。大多数设备都只用于一种用途。箱形夹具就是一个例外,恰恰证明了这条规则。
我需要固定装置吗? 3D印刷?
并非指打印机本身。这台机器逐层构建零件,无需切削力。也无需任何夹具固定。
但也要考虑后处理。如果需要在打印零件上钻孔或加工特征,那么确实需要夹具。打印零件的形状可能很奇特。如果没有定制夹具,在进行二次加工时固定零件既费力又容易出错。
夹具和模板有什么区别?
模板是最简单的夹具。它就是一块带有孔洞或边缘的板子。将其放在零件上,然后沿着孔洞或边缘进行描绘或钻孔。
夹具更先进。它有支腿可以支撑工件。它有衬套来精确引导工具。它可能还有夹具来固定自身。模板起到导向作用。夹具不仅起到导向作用,而且通常还能自动定位。
我该如何在软和软之间做出选择? 硬模具?
查看数量和时间线。
当您需要快速生产零件时,可以选择软性模具——铝、3D打印塑料、环氧树脂。例如制作原型、小批量生产或进行设计迭代。这种方法成本低、速度快。虽然它会磨损,但您不需要它很长时间。
当生产规模达到数千件零件,设计方案确定,且需要夹具经久耐用时,应选择硬质模具——例如钢制或铸铁模具。虽然前期投入较高,但从长远来看,其耐用性和精度优势能够带来更高的回报。







