
对于注塑行业的从业人员来说,机器调校是日常工作。但无论你是经验丰富的老手还是初出茅庐的学徒,要让每台机器都达到最佳状态始终是一项真正的挑战。为什么呢?因为材料、模具温度、机器状态、模具,甚至车间环境都有不同的要求。合格的产品和高效率是调校的最终目标。本文将以这些目标为指导,探讨机器调校的方方面面。
注射成型 机器检查
1. 射击容量
直接在机器上查看。铭牌通常会标明最大喷射量。如果没有铭牌,请将喷射量设置为最大值,进行一次完整的喷射,排出熔融物并称重。这就是您机器的实际最大喷射量。
注意:射量会随材料密度而变化——有些材料的密度比其他材料高。
2. 螺钉和止回阀密封完整性
螺杆与止回阀之间的良好密封对于稳定的工艺参数至关重要。
如何检查:
安装模具后,运行一次正常的半自动循环。冷却开始后,切换到手动模式。再次塑化直至螺杆充满,然后手动注射。观察螺杆位置。释放注射压力,观察螺杆是否回弹。如果回弹,则密封良好,螺杆和止回阀均正常。
为了提高精度,您可以使用钢板代替模具。只需将喷嘴压在钢板上,手动注射,然后检查是否有回弹。此外,还要确保喷嘴没有熔化液泄漏。
如果螺丝没有弹回,则止回阀可能存在故障,需要进行检查和修理。
3. 注射压力测试
安装方法:将压力传感器放在钢板上,传感器上方再放一块铝板。将喷嘴压向铝板。
步骤:按如下方式设置机器注射压力,每个压力水平注射三次:
- 10 巴(3 倍)
- 50 巴(3 倍)
- 90 巴(3 倍)
- 130 巴(3 次)——如果您经常使用此压力范围,请更频繁地进行测试。
- 150 巴(3 倍)
每次都要检查压力测试仪上显示的实际压力是否与设定压力相符。所有数据都要记录下来。
如果偏差超过 5%,则机器的显示值需要调整,或者设备需要维修。
4. 熔点测试
温度测试分为两种类型:
- 干燥(料斗)温度
使用温度探头测量料斗上方和下方的温度。这很简单,大多数干燥设备都已配备温度探头。(如果您需要更多详细信息,请留言——我很乐意讨论。)
- 注射熔体温度
这比较棘手。机器显示4-5个温度区域,但运行过程中,你很难验证这些读数是否准确——你主要只能相信显示屏。第三方检测也很难进行。
一种粗略的方法:收回注射单元,排出熔体,然后立即用探针测量挤出材料的温度。将该读数与第一区温度设定值进行比较。如果差异超过约 10%,则机器的温度读数可能不准确——更换热电偶或重新校准。
测量 内部 熔化温度的测量就更难了。你需要拆卸螺杆和喷嘴,然后用夹具将探针插入料筒深处。
也就是说,极高的精度在这里并不总是至关重要的——大部分热量实际上来自螺杆剪切,而不仅仅是筒体加热器。
注意:在老旧机器上,加热带在升温过程中可能会出现明显的温度过冲。这可能会导致材料局部变色(泛黄/烧焦)。这种情况通常发生在更换了来自不同批次、未经校准的加热器、热电偶或控制板时,从而导致温度一致性差。
模具维护
模具种类繁多:单板模具、双板模具、侧拉式模具等等。最终选择哪种模具,取决于产品本身的特性。
好的模具能让我们的工作轻松许多。反之,设计糟糕的模具则会带来无穷无尽的麻烦。但最终,完美的解决方案往往取决于沟通或模具的修改。
正确的霉菌清除工作至关重要——而这是我们可以控制的。所以我们应该尽可能做好这项工作。
生产后
生产完成后,请务必:
- 用气枪吹出模具内的水或冷却液。
- 用塞子密封端口,防止储存过程中锈蚀或异物进入。
- 在模具表面涂抹防锈油,以防止表面腐蚀。
- 将模具存放在合适的模具架上——切勿直接放在地板上。
安全提示:搬运模具时务必小心谨慎。安全和健康至关重要——这是谋生的根本。如果感觉有任何危险(或潜在危险),请务必注意并采取措施消除隐患。
内部模具维护
生产过程中,模具内会积聚大量气体和碎屑。随着时间的推移,这会影响顶针和嵌件的顺畅运动以及排气。此外,还会导致零件上出现黑点,严重时甚至会卡住顶针。
因此,每次生产运行前后,每个部件都应该拆卸并清洗。
顶针和嵌件上的油脂和残留物可能很难清除。目前我发现最有效的方法是用砂纸打磨。
我还没找到能快速去除这种顽固油渍的清洁剂。强酸或许有效,但气味难闻——我们的除霉技师受不了,所以他们还是更喜欢用砂纸。而且,化学清洁剂难以妥善处理,还可能触犯环保法规。
维修 模具温度控制器(水/油恒温器)
模具温度控制器(恒温器)负责在生产过程中散发模具产生的热量。温度设定取决于零件外观和生产效率,因此模具温度控制器起着关键作用。
温度检查
应使用流量水温计检查温度。将温度计安装在模具的进水口和出水口。这样可以全面监测温度状态和流量。
要检查水流情况,请将一根透明软管连接到出水口。这样就可以观察水流是湍流还是层流:
- 湍流——你可以清楚地看到水在流动和混合。
- 层流— 水面看起来静止不动或平稳流动,没有混合。
模具需要的是湍流。层流无法有效地将热量从模具中带走。
冷却介质
冷却介质的选择至关重要:
| 中 | 最高温度 |
| 纯净水 | 100°C(212°F) |
| 带压力罐的水 | 120°C(248°F) |
| 石油 | 180°C(356°F) |
请记住:热量总会在管道中散失,因此模具处的实际温度可能略低于设定温度。
注塑成型工艺关键参数
1. 料筒温度
塑料只有在熔融状态下才能注入模具。料筒由加热带加热,加热带将热量传递给内部的塑料使其熔化。根据料筒长度,可能需要安装多个加热带,并且每个区域的温度必须根据加工材料单独设定。这些设定的温度最终会影响实际熔体温度。此外,螺杆旋转产生的剪切力也会对熔体温度产生显著影响。推荐的熔体温度可从材料供应商处获取。
2.模具温度
注塑成型是一种热传递过程——熔体在模具内逐渐冷却。模具温度由模具温度控制器(温控器)设定,该控制器循环输送热传递流体,例如水或油。通常,模具温度低于100°C时使用水,而温度较高时使用油。在某些情况下,也可以使用电加热棒。一些注塑机允许通过控制面板直接控制这些模具温度装置。推荐的模具温度可从材料供应商处获得。
3. 注射速度
注射速度是指螺杆将塑料熔体推入模具的线速度。
注射速度应尽可能快,以确保熔体在型腔充满之前保持熔融状态。模具充满后,注射过程结束。
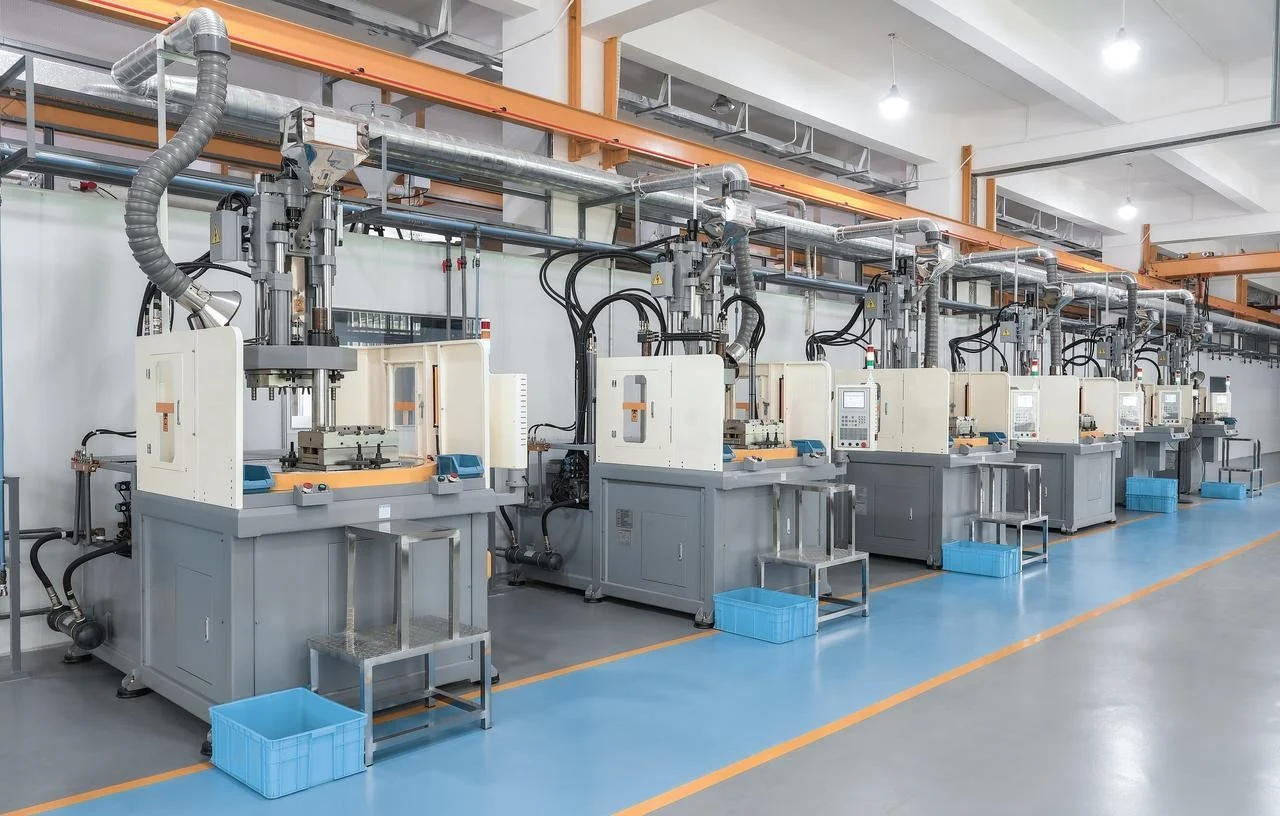
4. 注射压力
注射压力是指施加在螺杆尖端熔体上的压力,用于维持设定的注射速度。如果塑料的粘度增加,维持设定速度所需的力(或压力)也会增加。因此,在注射过程中保持恒定的速度至关重要。为了确保工艺稳定,机器应始终保持足够的压力。可以通过压降测试来优化注射压力。
5. 包装压力
保压是补偿阶段的第一个子阶段。注塑过程中,模具充满后,必须注入额外的塑料进行保压,以补偿后续的收缩。此阶段施加在熔体上的压力称为保压压力。保压压力是决定零件收缩率和尺寸的最重要参数之一。
6. 包装时间
压实时间是指施加压实压力的持续时间。闸门冻结试验可用于获取数据,以优化压实时间。
7. 保压
保压是补偿阶段的第二个子阶段。它是施加在熔体上的压力,以确保熔体既不会溢出型腔,也不会从型腔中回流。理论上,在此阶段,浇口冻结之前不会发生塑性流动。
8. 保持时间
保压时间是指施加保压的持续时间。闸门冻结试验也可用于优化保压时间。
9. 螺杆转速
螺杆转速是指塑化过程中螺杆的旋转速度(螺杆回弹速度)。通常,结晶材料比非晶材料需要更高的螺杆转速。目前尚无成熟的技术可以直接优化螺杆转速。通常采用间接方法,例如测量熔体温度和检查熔体中是否存在烧焦或未熔化的颗粒。
10. 背压
背压是指在塑化过程中施加在螺杆后方的压力,其目的是促进均匀熔化并去除挥发性物质。目前,尚无成熟的技术来优化背压。
11. 冷却时间
冷却时间是指模具保持闭合状态,塑料冷却至脱模温度的时间段。冷却阶段结束后,模具打开,零件被取出。然而,设定的冷却时间并非实际冷却时间。冷却从熔体接触模具表面的那一刻就开始了。因此,实际冷却时间等于:注射时间(填充时间)+设定的保压时间+设定的保压时间+设定的冷却时间。冷却时间也可以通过实验设计进行优化。
12. 拍摄尺寸(测光)
注射量也称为计量。螺杆零位是指螺杆位于料筒最前端的位置。当螺杆向后移动时,会积聚熔融塑料。螺杆向后移动的设定距离称为注射量。注射量可以用线性距离或体积来表示。注射量可以根据总注射重量和熔体密度来计算。然而,由于熔体密度取决于温度(温度难以精确测量),因此计算出的注射量通常只是一个估计值。在保压和保载过程中,还必须根据实际的缓冲情况来调整注射量。
13. 转换位置(切换点)
注射阶段切换到补偿阶段的点称为过渡点。当此切换由螺杆位置触发时,称为过渡位置或切换点。切换也可以由时间、液压或外部信号触发。理论上,在过渡位置,模具应100%充满熔融金属。然而,在实际应用中,补偿阶段开始前,模具的填充量通常略低于100%。
其他参数(次要参数)
以下参数不需要像上述 13 个参数那样频繁地进行调整,也不会对产品质量产生实质性影响。
减压或回吸距离
由于螺杆回弹(塑化)是在背压下进行的,螺杆前端的熔体受到压缩并产生内压。在螺杆回弹过程中,成型件和流道仍在模具内。一旦模具打开,浇口与喷嘴分离,熔体内部压力释放,熔体即可从喷嘴流出。因此,当螺杆回弹结束时,螺杆应再后退一段距离以释放内部压力。这段距离称为减压距离或回吸距离。通常,该距离较短(小于10毫米)。过长的回吸距离会导致零件表面缺陷。
包装速度
保压速度是指螺杆在补偿阶段的线速度。在某些注塑机上,这只是一个可选参数。
最后的最后
如果您查看现代注塑机的控制面板,可能会被琳琅满目的参数和选项弄得眼花缭乱。机器通常配备多个监控屏幕,用于跟踪产品质量和生产效率。机器制造商有时还会添加一些不必要的控制功能。例如,有些机器在保压和蓄压阶段提供十个压力等级。在大多数系统化的注塑工艺开发中,两个压力等级就足够了。然而,在某些情况下——为了弥补零件或模具的设计缺陷——工艺工程师可能需要使用多阶段工艺。
结语
机器调校看似只是拧螺丝、调整参数,实则是与材料、设备、模具和环境进行深入的对话。每台机器都有其独特的个性,每种材料的特性也各不相同。只有通过持续的观察、记录和总结,才能真正掌握这种对话的精髓。
关于诺布尔
我们是一家精密数控加工车间,专注于质量和一致性。这是我们的立身之本。
本文主要介绍注塑成型,但我们真正的专长在于其他领域。我们提供数控加工服务,包括铣削、车削,以及金属和塑料定制零件加工。我们可加工的材料范围广泛。
我们的认证至关重要:
ISO 9001:2015 — 质量管理体系。基准。
ISO 13485:2016——医疗器械质量管理体系。更严格。更易追溯。
这些不是徽章,而是我们掌控流程的标志。我们追踪所有环节,不断改进。无论是医疗行业、汽车行业还是一般工业领域,都适用同样的标准。
我们坚信,良好的生产制造遵循我们在此列出的原则:了解你的机器,控制你的变量,永不停歇地追求更高的质量。
常见问题解答
我应该多久检查一次止回阀密封圈?
更换材料时要检查。如果工艺流程开始出现偏差,也要检查。观察零件重量——如果重量波动较大,那就是个信号。许多技术人员会在更换模具时进行密封性测试。要在造成零件缺陷之前发现问题,而不是事后。
为什么我的熔化温度与料筒温度设置不符?
有两种情况会发生。首先,料筒的设置只是问题的一部分。螺杆旋转时会剪切塑料,这会产生实际的热量。其次,硬件可能存在误差。老旧的机器,例如加热带不匹配或热电偶损坏,都会导致读数不准确。使用探针测量实际熔化温度,才能了解实际情况。
霉菌温度高于100°C时,可以使用水吗?
不。水在大气压下沸点为100°C。如果需要更高的沸点,有两种选择:一是使用加压水系统提高沸点;二是改用油。油系统最高工作温度可达180°C,这是高温应用的标准配置。
如何防止储存过程中出现霉锈?
用压缩空气吹净所有冷却通道,然后堵住接口。在所有裸露表面(型腔、型芯、安装板)涂抹防锈油。切勿将模具放在地板上,务必使用支架。保持模具干燥。疏忽大意,锈蚀就会立即发生。







