
介绍
选择错误的塑料成型工艺可能会使项目成本翻倍,并导致生产延误数月。在一种工艺下运行良好的零件,在另一种工艺下却可能变成一场噩梦。模具开裂、材料流动性差、生产周期延长。
塑料零件的制造有三种常用方法:注塑成型、压缩成型和旋转成型。每种方法的工作原理都不同,分别适用于不同的形状、体积和材料。
什么是注塑成型?
这就是大多数人听到“塑料成型”时脑海中浮现的画面。一台机器将塑料颗粒熔化,然后将熔融的塑料喷射到封闭的金属模具中。塑料填充每个型腔,冷却并凝固。之后,模具打开,将零件取出。整个过程周期很短,小型零件通常只需30秒。
它是如何运作用的?
加热筒内的螺杆旋转,熔化塑料颗粒。然后螺杆像柱塞一样向前运动,将熔化的塑料通过喷嘴压入模腔。模具在夹紧压力下保持闭合,直至零件冷却。冷却凝固后,模具打开,顶针将零件顶出。整个循环自动重复,无需人工干预。
最佳应用
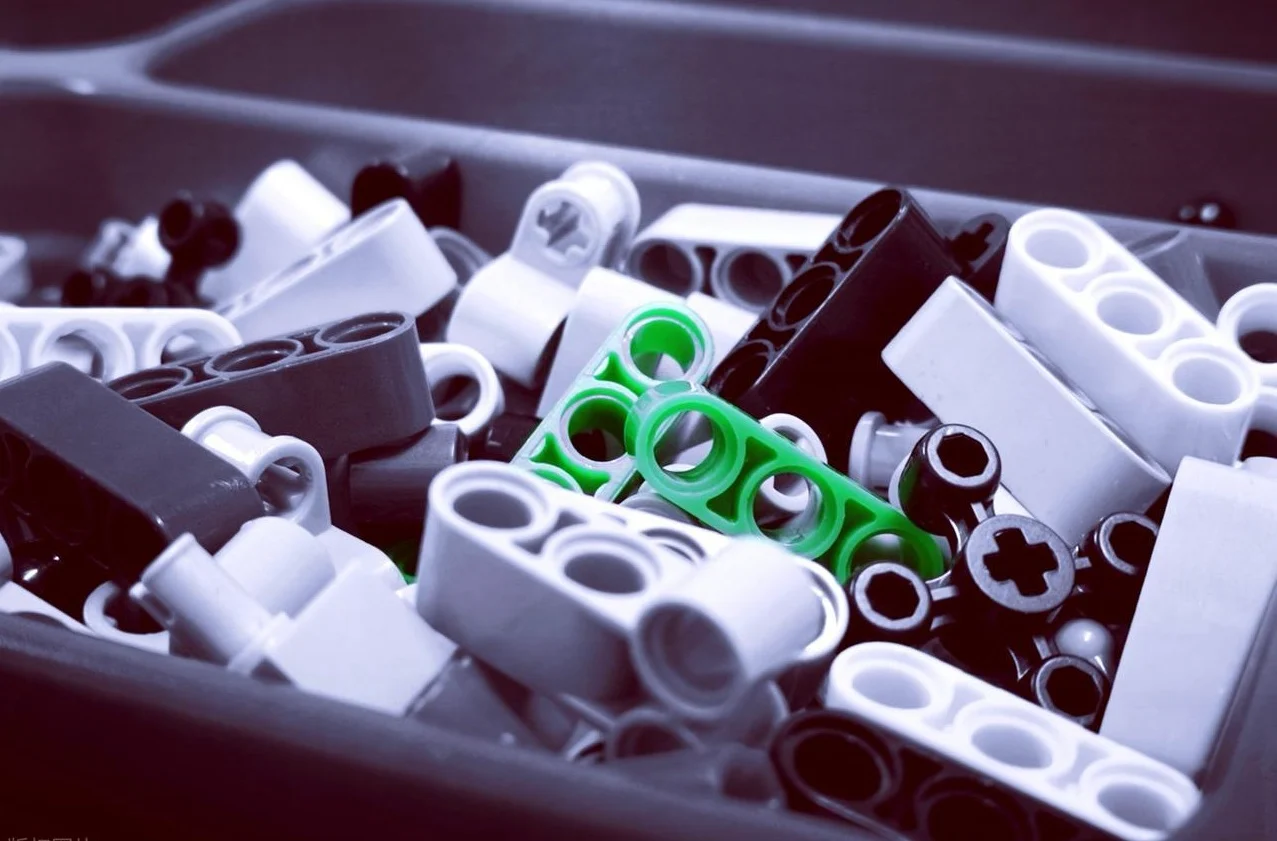
注塑成型在大批量生产中占据主导地位。它能够加工复杂的几何形状,实现严格的公差控制,并确保数百万个零件的质量一致。例如乐高积木、瓶盖、医疗器械外壳、汽车连接器、电子开关等等。任何需要高精度和大批量生产的产品都离不开注塑成型工艺。
小型、复杂的零件非常适合注塑成型。薄壁设计也易于实现。加强筋、凸台和卡扣等特征也很容易添加。当客户需要批量生产数十万个相同的零件时,注塑成型是他们的首选。
主要优势
- 模具一旦开始运转,生产周期就非常短,通常每个零件的生产时间为 15 到 60 秒。精度极佳,使用合适的模具和材料,公差可达 ±0.05 毫米。表面光洁度直接来自模具,许多应用无需二次加工。自动化操作也十分简便,机器人可以取出零件并插入组件。
- 材料浪费很少。流道和浇口可以磨碎后作为再生料重复使用。机器运转起来后,每个零件的人工成本非常低。
主要缺点
- 模具成本非常高。一套生产级钢模通常要花费两万到十万美元甚至更多。交货周期也很长。一套复杂的模具通常需要八到十六周的时间。模具切割完成后,任何设计变更都既昂贵又耗时。
- 注塑成型只有在大批量生产时才具有经济效益。如果产量低于五百或一千件,单件模具成本就会高得令人望而却步。需要小批量生产的客户应该首先考虑其他工艺。前期投资是实实在在的,如果产品在市场上失败,这些投资将无法收回。
什么是压缩成型?
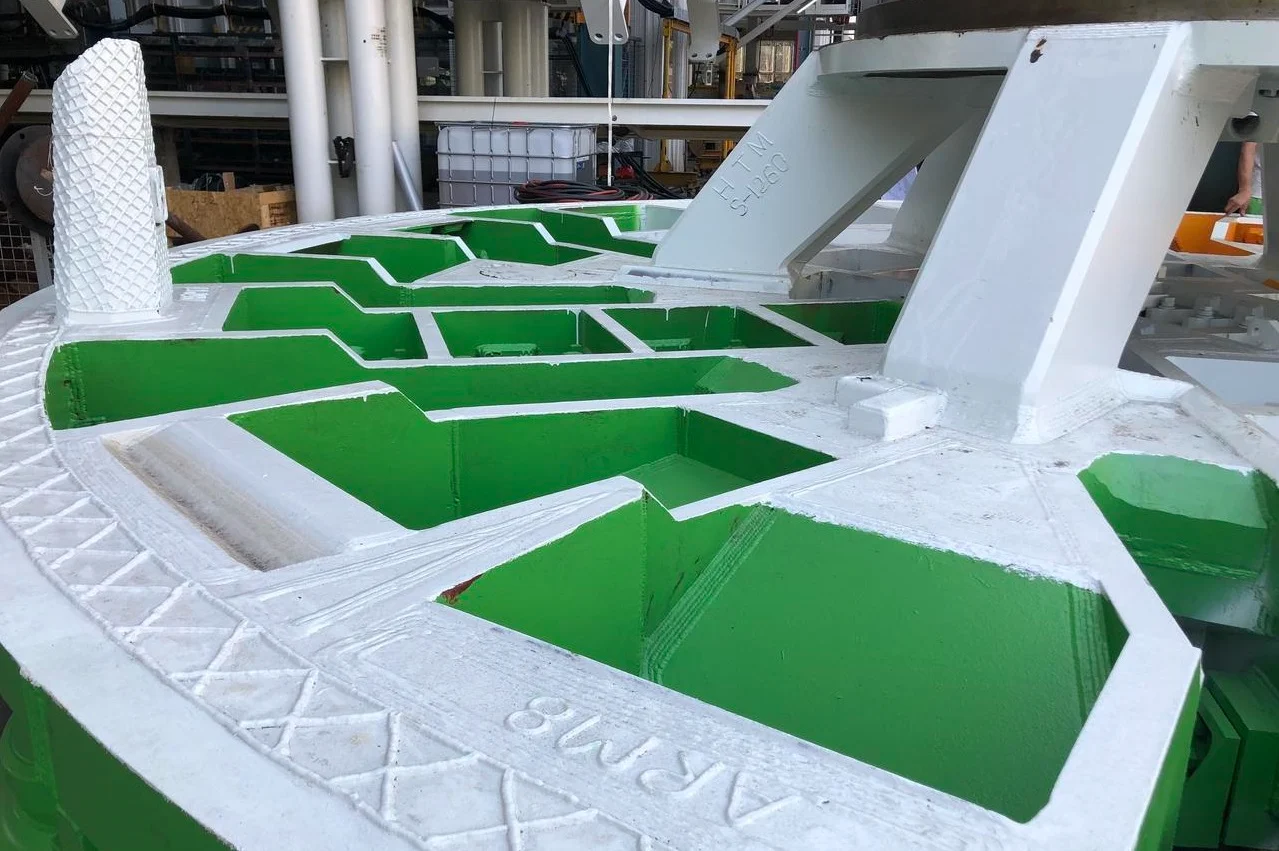
这个工艺与注塑成型截然不同。它没有螺杆,也没有高压注射。取而代之的是,将预先计量好的材料放入敞开的模腔中。模具缓慢闭合。在高温高压的作用下,材料流入模腔并成型。然后零件固化。模具打开。取出成品。设备简单,压力较低。这是一种完全不同的工艺。
运作模式
操作员将一定量的物料(通常是预成型件或一定量的料块)放入模腔中。压机将上半部分模具向下压紧。加热使物料软化。压力将物料压入模具的每个角落。对于热固性塑料,会发生化学反应。物料交联并永久硬化。对于橡胶或硅胶,过程类似,但物料保持柔韧性。固化后,模具打开。有人取出零件并修剪掉多余的毛边。
成型周期比注塑成型长,通常需要两到五分钟。固化步骤不能操之过急。
最佳应用
压缩成型工艺擅长加工注塑成型难以处理的材料,例如酚醛树脂、环氧树脂和三聚氰胺等热固性塑料,天然和合成橡胶部件,电子产品用硅胶键盘,以及大型、扁平或略微弯曲的物件,如电气外壳、容器盖和家电部件。
汽车轮胎就是一个典型的例子。橡胶化合物在冷态下被注入模具,经过加热和加压固化,最终形成带有胎面花纹和胎侧标识的轮胎形状。
主要优势
- 模具成本低于注塑成型。模具结构更简单,无需复杂的流道系统或浇口设计,也无需高压锁模机构。铝制模具甚至复合材料模具都适用于小批量生产。
- 该工艺能很好地处理纤维增强材料。长玻璃纤维或碳纤维能够保持完整。在注塑成型中,螺杆运动可能会使纤维断裂并降低强度。而压缩成型则能保持增强材料的完整结构。该工艺也适用于制造大型零件。
- 材料浪费极少。装料重量与最终零件重量接近。型腔内剩余材料极少。
主要缺点
- 注塑成型的生产周期较长,每个零件通常需要两到五分钟。而注塑成型每三十秒就能生产一个零件。在大批量生产的情况下,这种差距会迅速累积。
- 飞边是个问题。多余的材料会从模具两半之间挤出来。脱模后需要有人将其修剪掉。这通常需要人工操作。人工成本会增加总成本。
- 零件复杂度有限。倒扣难以成型。由于材料流动性不如液体,更像是浓稠的面团,因此难以形成深肋和复杂特征。需要复杂几何形状的零件,应考虑注塑成型。
- 一致性可能存在差异。操作人员的技能至关重要。装料重量和位置都会影响最终零件的质量。虽然已有自动化系统,但许多工厂仍然依赖人工装料。零件间的差异比注塑成型更高。对于非关键性应用而言,这无关紧要。但对于精密医疗或汽车零部件而言,这就成了一个问题。
什么是旋转成型?
这个工艺几乎与注塑成型截然相反。它没有高压,也没有复杂的流道系统。操作人员将塑料粉末放入空心模具中。模具在烘箱内缓慢旋转,通常使用两个轴,有时甚至更多。粉末熔化并均匀地涂覆在模具内壁上。然后模具移动到冷却站,塑料凝固。操作人员打开模具,取出一个中空、无缝的零件。
运作模式
操作员打开模具,倒入一定量的塑料粉末,然后合上模具。模具被送入烘箱。烘箱绕两个相互垂直的轴同时旋转。重力驱动着粉末落到高温的内表面上,熔化并融合形成均匀的涂层。待所有粉末熔化并覆盖型腔后,模具被送入冷却室。冷空气或水喷淋降低温度。塑料凝固。模具打开。操作员取出成品。
循环时间较长,通常需要20到60分钟。加热和冷却步骤不能操之过急,否则会影响质量。
最佳应用
旋转成型工艺尤其擅长制造大型、中空、无缝零件。这些零件如果采用其他工艺则需要组装或复杂的型芯。例如:皮划艇和小型水上交通工具;容量从50加仑到5000加仑的储水罐;交通锥;散装物料箱;需要光滑内表面且无焊缝的医疗器械外壳;农业储罐;以及汽车油液储罐。
一体成型是其主要优势。没有接缝,不会发生泄漏。也没有焊接点,因此不会出现焊接失效的情况。零件从模具中取出时是一个完整的连续壳体。流体处理组件或户外设备的制造商通常会选择这种方法。
主要优势
- 与注塑或压缩成型相比,旋转成型的模具成本较低。模具由金属板材或铸铝制成。由于该工艺采用低压(通常低于 10 psi),因此无需高强度钢。一个旋转模具的成本可能在 500 到 3000 美元之间。而用于生产类似零件的注塑模具的成本可能是其十倍。
- 零件内部无应力。无高压意味着无残余内应力。这对于户外应用至关重要,因为温度循环和紫外线照射会导致注塑件产生应力开裂。壁厚均匀。旋转使材料分布均匀。
- 设计变更更容易。修改旋转模具比修改硬化钢注塑模具要简单得多。复合材料模具可以使用标准加工工具进行修补或改造。
主要缺点
- 旋转成型周期非常长,每个零件需要20到60分钟。而注塑成型每30秒就能生产一个零件。对于大批量生产来说,这种差异非常显著。旋转成型仅适用于年产量较低或零件尺寸非常大的情况,因为在这些情况下,使用多个注塑模具的成本会非常高昂。
- 内表面光洁度较差。零件外表面光洁度取决于模具,通常抛光后会很光滑。然而,内表面则保持铸态,未熔化的颗粒和流动痕迹较为常见。对于可视性应用或需要原位清洗的情况,内表面可能需要二次精加工,这会增加成本和时间。
- 材料选择有限。大多数旋转成型工艺使用聚乙烯——LLDPE、MDPE、HDPE。尼龙或聚丙烯等其他材料也可以使用,但不太常见。需要工程塑料(如ABS、PC)或增强复合材料的用户会发现这种工艺难以满足需求。
- 壁厚控制精度不如注塑成型。目标厚度为三毫米,实际厚度可能存在正负半毫米的偏差。对于结构件而言,这尚可接受;但对于公差要求严格的精密零件而言,则无法接受。
- 零件尺寸存在实际限制。超大型模具需要巨大的烘箱和冷却室。直径十英尺的模具是可行的,但二十英尺的模具则非常罕见且成本高昂。大多数工厂专注于以英尺而非米为单位的零件。任何更大的尺寸都属于定制工程项目,并会产生相应的成本。
三个过程的相似之处
乍一看,注塑成型、压缩成型和旋转成型似乎截然不同。不同的机器,不同的成型周期,不同的零件几何形状。但深入了解后,你会发现它们有四个共同的基本特征。
- 这三种工艺都需要用到模具。 所有塑料零件的成型都始于型腔。注塑成型使用封闭的两件式模具。压缩成型使用在压力下闭合的开放式模具。旋转成型使用旋转的空心多件式模具。模具材料各不相同,可以是钢、铝或金属板材。但其目的始终不变:模具决定最终形状。没有模具,所有这些工艺都无法进行。
- 这三种方法都需要加热。 冷塑料不会流动,也无法成型。注塑成型是在料筒中熔化材料后再进行注塑。压缩成型则是在材料压缩的过程中,通过模架加热。旋转成型则是在模具旋转的同时,将其置于烘箱中加热。虽然方法不同,但加热的必要性却相同:这三种成型工艺都离不开加热。
- 这三种方法都包含冷却阶段。 熔融塑料必须凝固后才能取出零件。注塑成型是在封闭模具内,在压力下冷却零件。压缩成型则允许材料在压机保持关闭状态下冷却固化。旋转成型将热模具移动到专用冷却室。冷却介质各不相同——空气、水雾,有时甚至是油。但物理原理不变:塑料在失去热能的过程中会硬化。所有工艺都遵循这一规律。
- 这三种方法均为聚合物加工方法。 这些工艺用于加工合成或天然聚合物,例如热塑性塑料(如聚丙烯和ABS)、热固性塑料(如酚醛树脂和环氧树脂)以及弹性体(如橡胶和硅胶)。每种工艺都更擅长加工特定的聚合物系列。但它们共同的目标都是将聚合物原材料转化为成品。它们在同一大类制造技术中既相互竞争又相互补充。
这些相似之处至关重要,因为它们解释了塑料成型工艺所能达到的极限。二者的区别在于每种方法施加热量和压力的方式,而非基本步骤本身。
如何选择合适的成型工艺
选择的关键在于三个问题:零件几何形状、材料类型和年产量。如实回答这些问题,正确的工艺流程自然就显而易见了。
以下是基于以上总结的简单决策框架。
- 数百万个微小、精密的零件→ 注塑成型。例如瓶盖、医疗连接器、乐高积木。模具成本高。单件成本极低。模具交付周期长。只有大规模生产才划算。
- 大型扁平橡胶或热固性部件→ 压缩成型。适用于硅胶键盘、电子外壳、垫圈等。模具成本低于注塑成型。成型周期较长。需要进行毛刺修剪。适用于纤维增强复合材料。
- 大型、中空、一体式物品→ 旋转成型。皮划艇、水箱、交通锥。低压工艺意味着模具成本低廉。生产周期很长。内表面粗糙。无接缝或焊缝。
实用提示
有些零件适用于多种工艺。例如,一个简单的圆形盖子,根据产量和材料的不同,可以采用压缩成型、注塑成型甚至滚塑成型。人们不应该想当然地认为只有一种工艺可行。要多方询价,仔细计算成本。最便宜的模具并不总是意味着项目总成本最低。反之,如果产量足够大,最昂贵的模具也可能在一年内收回成本。
上述决策框架仅提供了一个起点,并非放之四海而皆准的规则。但对于大多数工厂生产的大多数塑料零件而言,它指明了正确的方向。

关于NOBLE——您值得信赖的塑料制造合作伙伴
NOBLE是一家专业的塑料零件制造工厂。我们专注于高精度成型解决方案,并拥有多种工艺流程。客户选择我们,是因为他们需要的是工程技术专长,而不仅仅是机械制造厂。我们的服务涵盖消费品、医疗器械等众多行业。我们始终秉持的理念是:质量。持续稳定、可衡量、有据可查的质量。
我们的核心处理能力
注射成型
我们承接大批量、高精度复杂零件的生产任务。多腔模具降低了单个零件的成本,客户每次生产周期都能获得更多零件。内部模具维护确保模具持续高效运转。嵌件成型和包覆成型等二次加工工序均在同一楼层完成。
压缩成型
这就是我们在热固性材料方面的能力。酚醛树脂、环氧树脂、三聚氰胺树脂。橡胶密封件和垫圈。需要耐热性的大型电子元件。我们还拥有纤维增强复合材料方面的专业知识。长玻璃纤维或碳纤维在压缩成型过程中能够保持完整。
旋转成型
我们专长于生产大型中空无缝零件,例如水箱、工业容器和农业料仓。与注塑成型相比,模具投资成本低。壁厚均匀,无焊缝,无需组装多个半片。
附加功能
原型制作用于设计验证。CNC加工用于次要特征。精加工和组装。包装和物流。客户无需管理五个不同的供应商。我们负责从原材料到成品交付的整个供应链。
认证——值得信赖的品质
ISO 9001:2015 ISO 9001:2015
我们的质量管理体系始终满足客户和监管要求。持续改进并非一句口号,而是融入到每一个流程之中。我们有完整的审计追踪记录,所有纠正措施都会被记录在案,任何环节都经过严格审查。
ISO 13485:2016 ISO 13485:2016
这是医疗器械制造的全球标准。严格的风险管理。符合法规要求。从设计到生产全程保障产品安全。并非所有工厂都拥有这项认证。而我们拥有。
为什么选择与NOBLE合作?
- 端到端支持。 我们协助您选择材料,协助您进行模具设计,并负责生产和物流。您只需对接一位联系人,无需担心供应商之间的互相推诿。
- 质量保证。 过程检验可以及早发现问题。尺寸报告提供证据。完整的材料可追溯性意味着每个零件都可以追溯到其原材料证书。
- 小批量试生产用于临床试验或市场测试。大批量生产用于成熟产品。我们根据零件需求灵活选择注塑成型、压缩成型和旋转成型工艺。客户无需三个不同的供应商。
- 监管信心。 我们的 ISO 认证降低了供应链风险。审核员看到认证后即可继续处理其他问题。负责质量和法规事务的人员知道 NOBLE 在供应商名单上,可以更加安心。
常见问题解答
小批量生产中最经济的成型工艺是什么?
旋转成型。模具成本低廉,可使用金属薄板或铸铝。无需高强度钢材。低压成型意味着结构更简单。
可以用注塑成型工艺制造空心零件吗?
是的,但有一些需要注意的地方。气体辅助注塑成型使用氮气来形成中空通道。抽芯成型技术则使用可伸缩的销钉从较厚的部件中去除材料。这两种方法都会增加模具的复杂性和成本。对于真正中空、无缝的零件——例如水箱或皮划艇——旋转成型是更好的选择。
压缩成型是否仅适用于热固性树脂?
主要(但不限于)是热固性材料,例如酚醛树脂、环氧树脂和三聚氰胺树脂,它们是最常见的材料。这些材料在高温高压下固化,且该反应不可逆。然而,一些热塑性材料也适用于压缩成型。超高分子量聚乙烯(UHMWPE)就是一个很好的例子。UHMWPE在注塑机料筒中的流动性较差,因此需要通过压缩成型才能制成片材、棒材和简单的零件。
哪种工艺能生产出强度最高的部件?
对于未填充的热塑性塑料,注塑成型通常能获得最高的强度和精度。其熔体温度稳定,保压压力高,可制成致密无空隙的部件。然而,压缩成型更适用于纤维增强复合材料。由于没有螺杆作用导致纤维断裂,长玻璃纤维或碳纤维能够保持完整。由此制成的部件具有更优异的刚度和抗冲击性。对于采用连续纤维增强的结构应用,压缩成型始终优于注塑成型。







