
根据 QYR(杭州博智)的统计和预测,2023 年全球原型注塑成型服务市场销售额达到 3,562 亿美元,预计到 2030 年将达到 4,700 亿美元,复合年增长率 (CAGR) 为 4.1%(2024-2030 年)。
如何选择合适的注塑成型材料?设计缺陷如何导致生产失败?对于您的项目而言,最合适的材料是什么?
深入阅读这本内容全面的指南,您将从中了解注塑成型工艺的方方面面,到材料选择、成本节约和实际应用,所有这些都将帮助您掌握这项重要的制造技术。
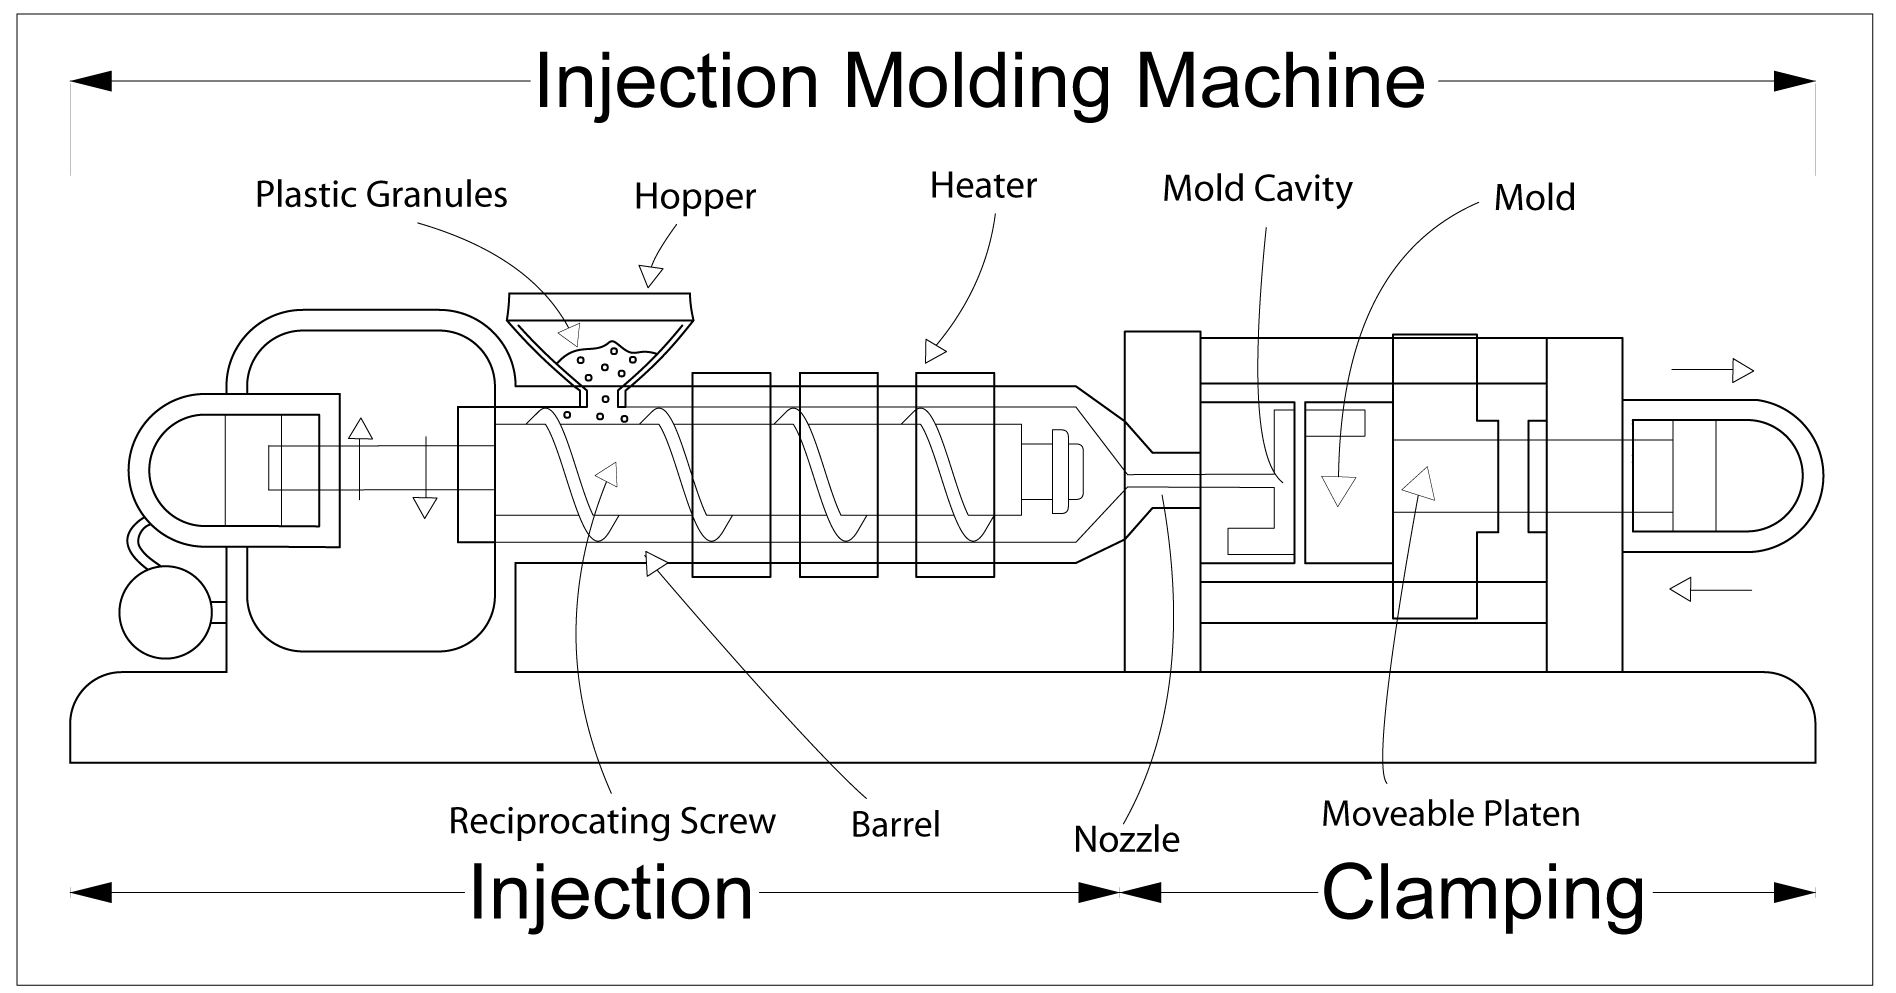
什么是注塑成型?
注塑成型(在英国称为注塑成型)是一种精密制造工艺,它将熔融材料在高压下注入模具。由于其卓越的效率和对各种设计规范的适应性,这种方法被广泛应用于大规模塑料部件生产。
基本定义和历史背景
1846年,英国发明家查尔斯·汉考克(与托马斯·汉考克有亲属关系)获得了第一台注塑机的专利。四分之一世纪后,1872年,美国发明家约翰·韦斯利·海厄特和他的兄弟以赛亚获得了美国最早的注塑机之一的专利,从而声名鹊起。
多年来,注塑成型已发展成为应用最广泛的制造技术之一。该工艺包括将塑料颗粒熔化,然后将熔融材料注入模腔,使其冷却凝固,从而形成所需的形状。
注塑成型的工作原理是什么?
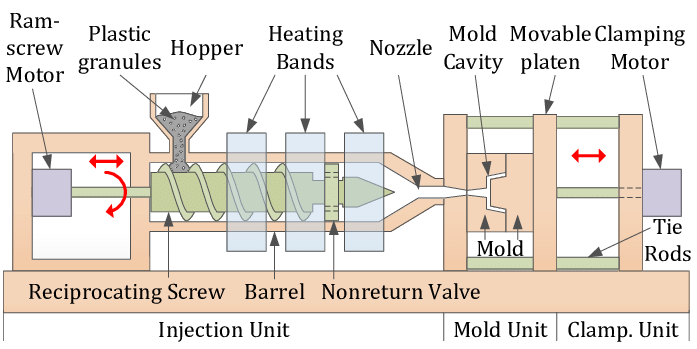
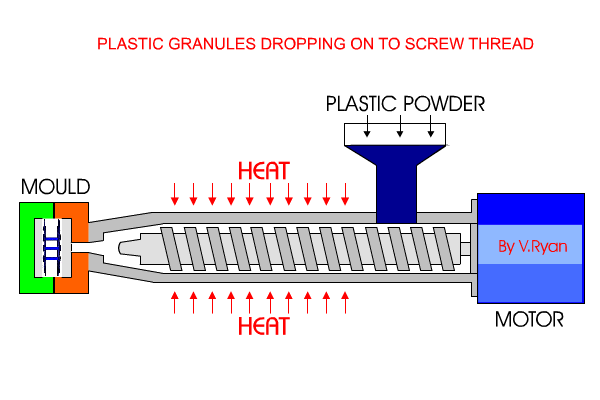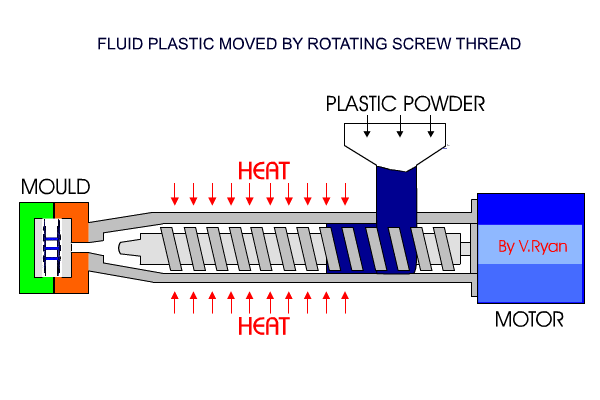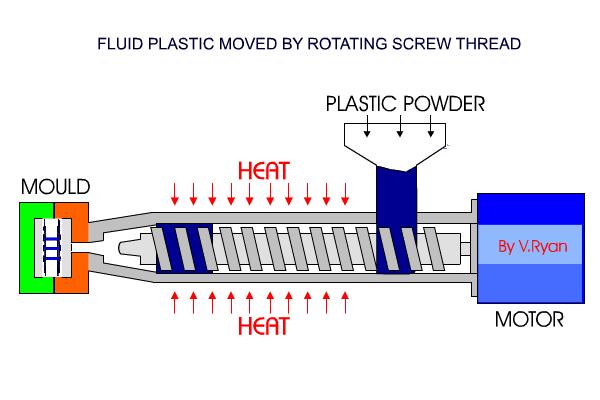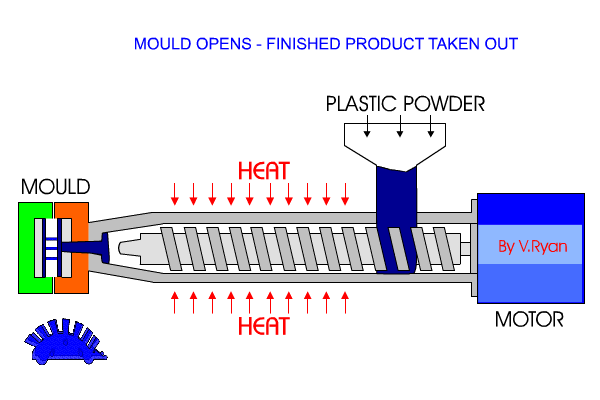
注塑机由几个关键部件组成:料斗、注射单元和模具。首先,塑料颗粒被送入料斗,在料斗中受热熔化。然后,熔融塑料在高压下被注入模腔。待塑料冷却凝固后,打开模具,将零件取出。
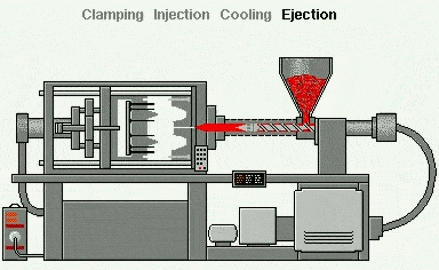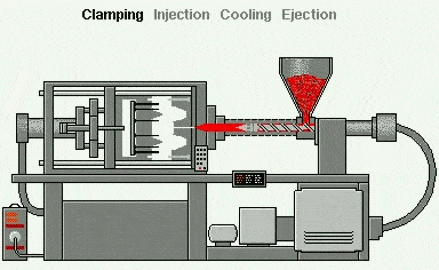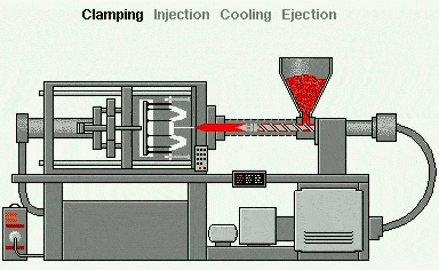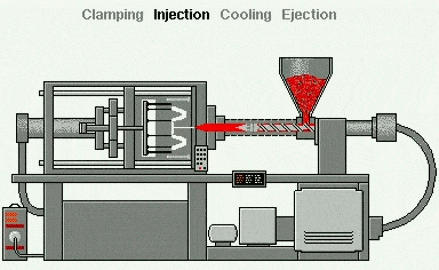
注塑成型工艺步骤详解
注塑成型是一个循环往复的制造过程,包含多个关键步骤,所有步骤都旨在将塑料原料转化为成品。以下是其工作原理的逐步介绍:
1. 产品设计与模流分析
在正式投产前,工程师会仔细研究设计,并进行模流分析,以预测熔融塑料如何填充模具。这有助于发现潜在问题,例如气泡或冷却不均匀,这些问题可能会导致后续缺陷。
2. 材料准备
塑料颗粒经干燥后,被送入料斗。进入料斗后,颗粒被加热直至熔化,变成浓稠的液体,即可进行注射成型。
3. 注射阶段
熔融塑料在高压下被注入模具。注射装置中的螺杆将熔融材料推过喷嘴进入模具。
4、冷却凝固
模具注满后,塑料会冷却硬化。冷却时间取决于零件的材料和厚度。准确掌握冷却时间至关重要,以避免变形等问题。
5. 开模和脱模
塑料凝固后,模具打开,顶针将零件推出。然后模具关闭,整个过程再次开始。
6. 注塑成型表面处理
有时,产品表面需要进行一些额外的处理,例如抛光、粉末涂层或增加纹理。这非常重要,因为它可以提升产品的外观、性能和使用寿命,而且还有助于减少生产过程中的浪费。
7质量检验
制造过程完成后,最后也是至关重要的一步是质量检验。这一步骤旨在确认零件符合所需的规格要求。
常见缺陷及解决方法:
- 缩痕当冷却过程不均匀时,就会出现这种情况。要解决这个问题,您可以优化冷却时间和模具温度,以确保整个冷却过程均匀。
- Flash这种缺陷是由于模具中材料溢出过多造成的。增加夹紧力或调整模具对准可以防止这种情况发生。
- 气泡模具内滞留空气会导致气泡产生。您可以改进模具的排气系统或调整注射速度来解决这个问题。
热塑性塑料与热固性塑料加工差异
| 方面 | 热塑性 | 热固性 |
| 熔化行为 | 可以熔化并重新塑形 | 无法重新熔化 |
| 应用 | 包装、消费品 | 电子元件、粘合剂 |
| 可回收性 | 可回收 | 不可回收 |
注塑成型材料指南
选择合适的材料是确保注塑成型项目顺利进行的关键。以下简要介绍最常用的几种材料:
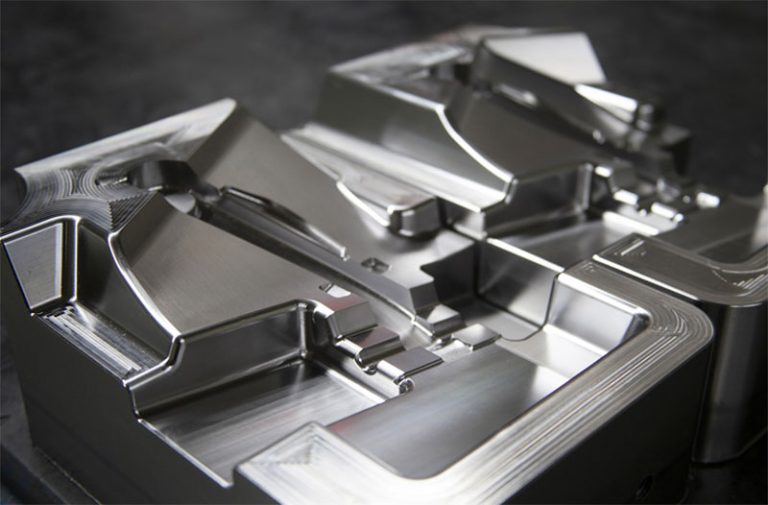
模具材料
- 工具钢工具钢以其耐用性和卓越的耐磨性而闻名,是需要大批量生产的应用的理想选择。
- 不锈钢不锈钢以其优异的耐腐蚀性而闻名,广泛应用于医疗和食品级应用领域。
- 铝铝材重量轻、成本低,因此常用于生产的原型制作阶段。
塑胶原料
- 通用塑料:
- PP(聚丙烯)超轻且耐化学腐蚀,常用于包装和汽车零部件。
- ABS(丙烯腈丁二烯苯乙烯)它坚韧耐冲击,从电子产品到玩具,无所不包。
- PE(聚乙烯)柔韧而坚固,非常适合用于瓶子和容器。
- 工程塑料:
- PC(聚碳酸酯)它坚固透明,常见于眼镜和医疗器械中。
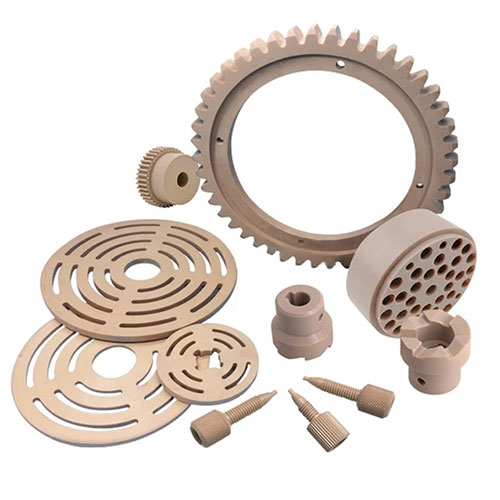
- 尼龙:因其耐磨性而闻名,常用于齿轮和轴承中。
- POM(聚甲醛)摩擦系数低,刚性极强,适用于精密零件。
- 高性能塑料:
- PEEK(聚醚醚酮):具有超强的耐热性和耐化学性,是航空航天和医疗领域的首选材料。
- LCP(液晶聚合物)形状稳定,主要用于电子产品。
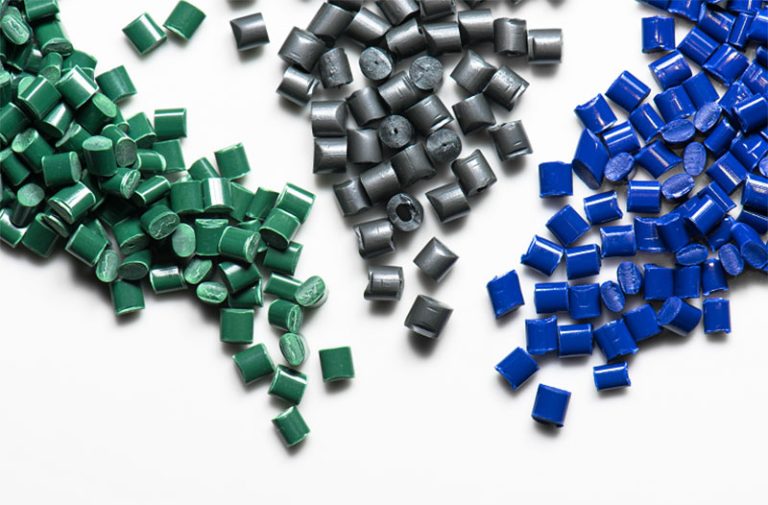
添加剂和纤维
- 紫外线稳定剂帮助保护材料免受紫外线损伤。
- 阻燃剂使材料更耐火。
- 玻璃纤维增强材料强度,使其更坚硬。
- 着色剂赋予材料鲜艳、吸引人的外观。
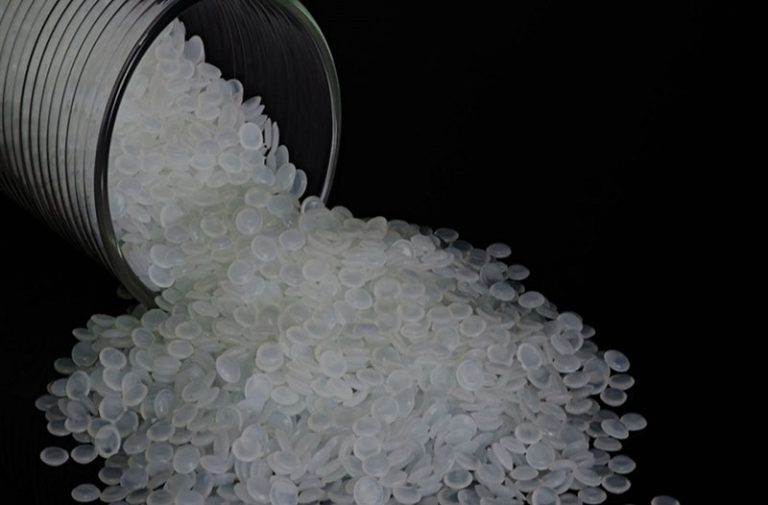
注塑成型的优点和缺点
优势:
- 高效能该工艺针对大规模生产进行了优化,确保了快速的周期时间和高产量,使其成为大批量生产的绝佳选择。
- 平台精度能够制造出精度极高、公差非常小的零件,通常在±0.1mm以内,确保每个组件的精度。
- 材料效率注塑成型产生的废料极少,因为任何多余的材料都可以回收再利用到生产过程中,从而有助于减少对环境的影响。
限制:
- 初始成本高模具的前期投资很大,因此对于小规模生产来说经济效益不高。
- 设计约束为了获得最佳性能,零件必须设计成壁厚均匀,以避免出现翘曲或冷却不均匀等潜在缺陷。
注塑成型、3D打印和吹塑成型
| 方面 | 注射成型 | 3D打印 | 吹塑 |
| Cost | 初始成本高,单位成本低 | 初始成本低,单位成本高 | 适中的初始成本和单位成本 |
| 速度 | 快速适用于大规模生产 | 速度慢,适合用于原型制作 | 中 |
| 应用 | 复杂、大批量生产的零件 | 原型,定制零件 | 空心部件(瓶子、容器) |
注塑成型的工业应用
注塑成型凭借其卓越的效率和适应性,已成为众多行业的首选解决方案。让我们来看看它的一些主要应用领域:
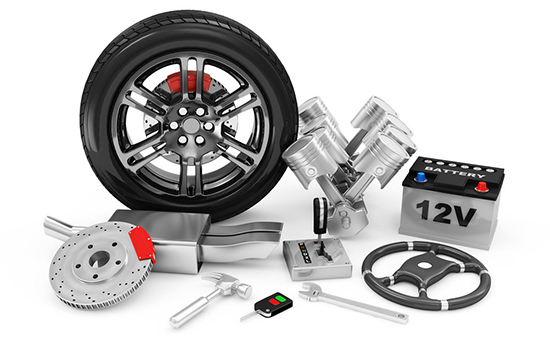
- 汽車注塑成型用于制造仪表板、灯罩和连接器等重要部件,确保耐用性和精度。
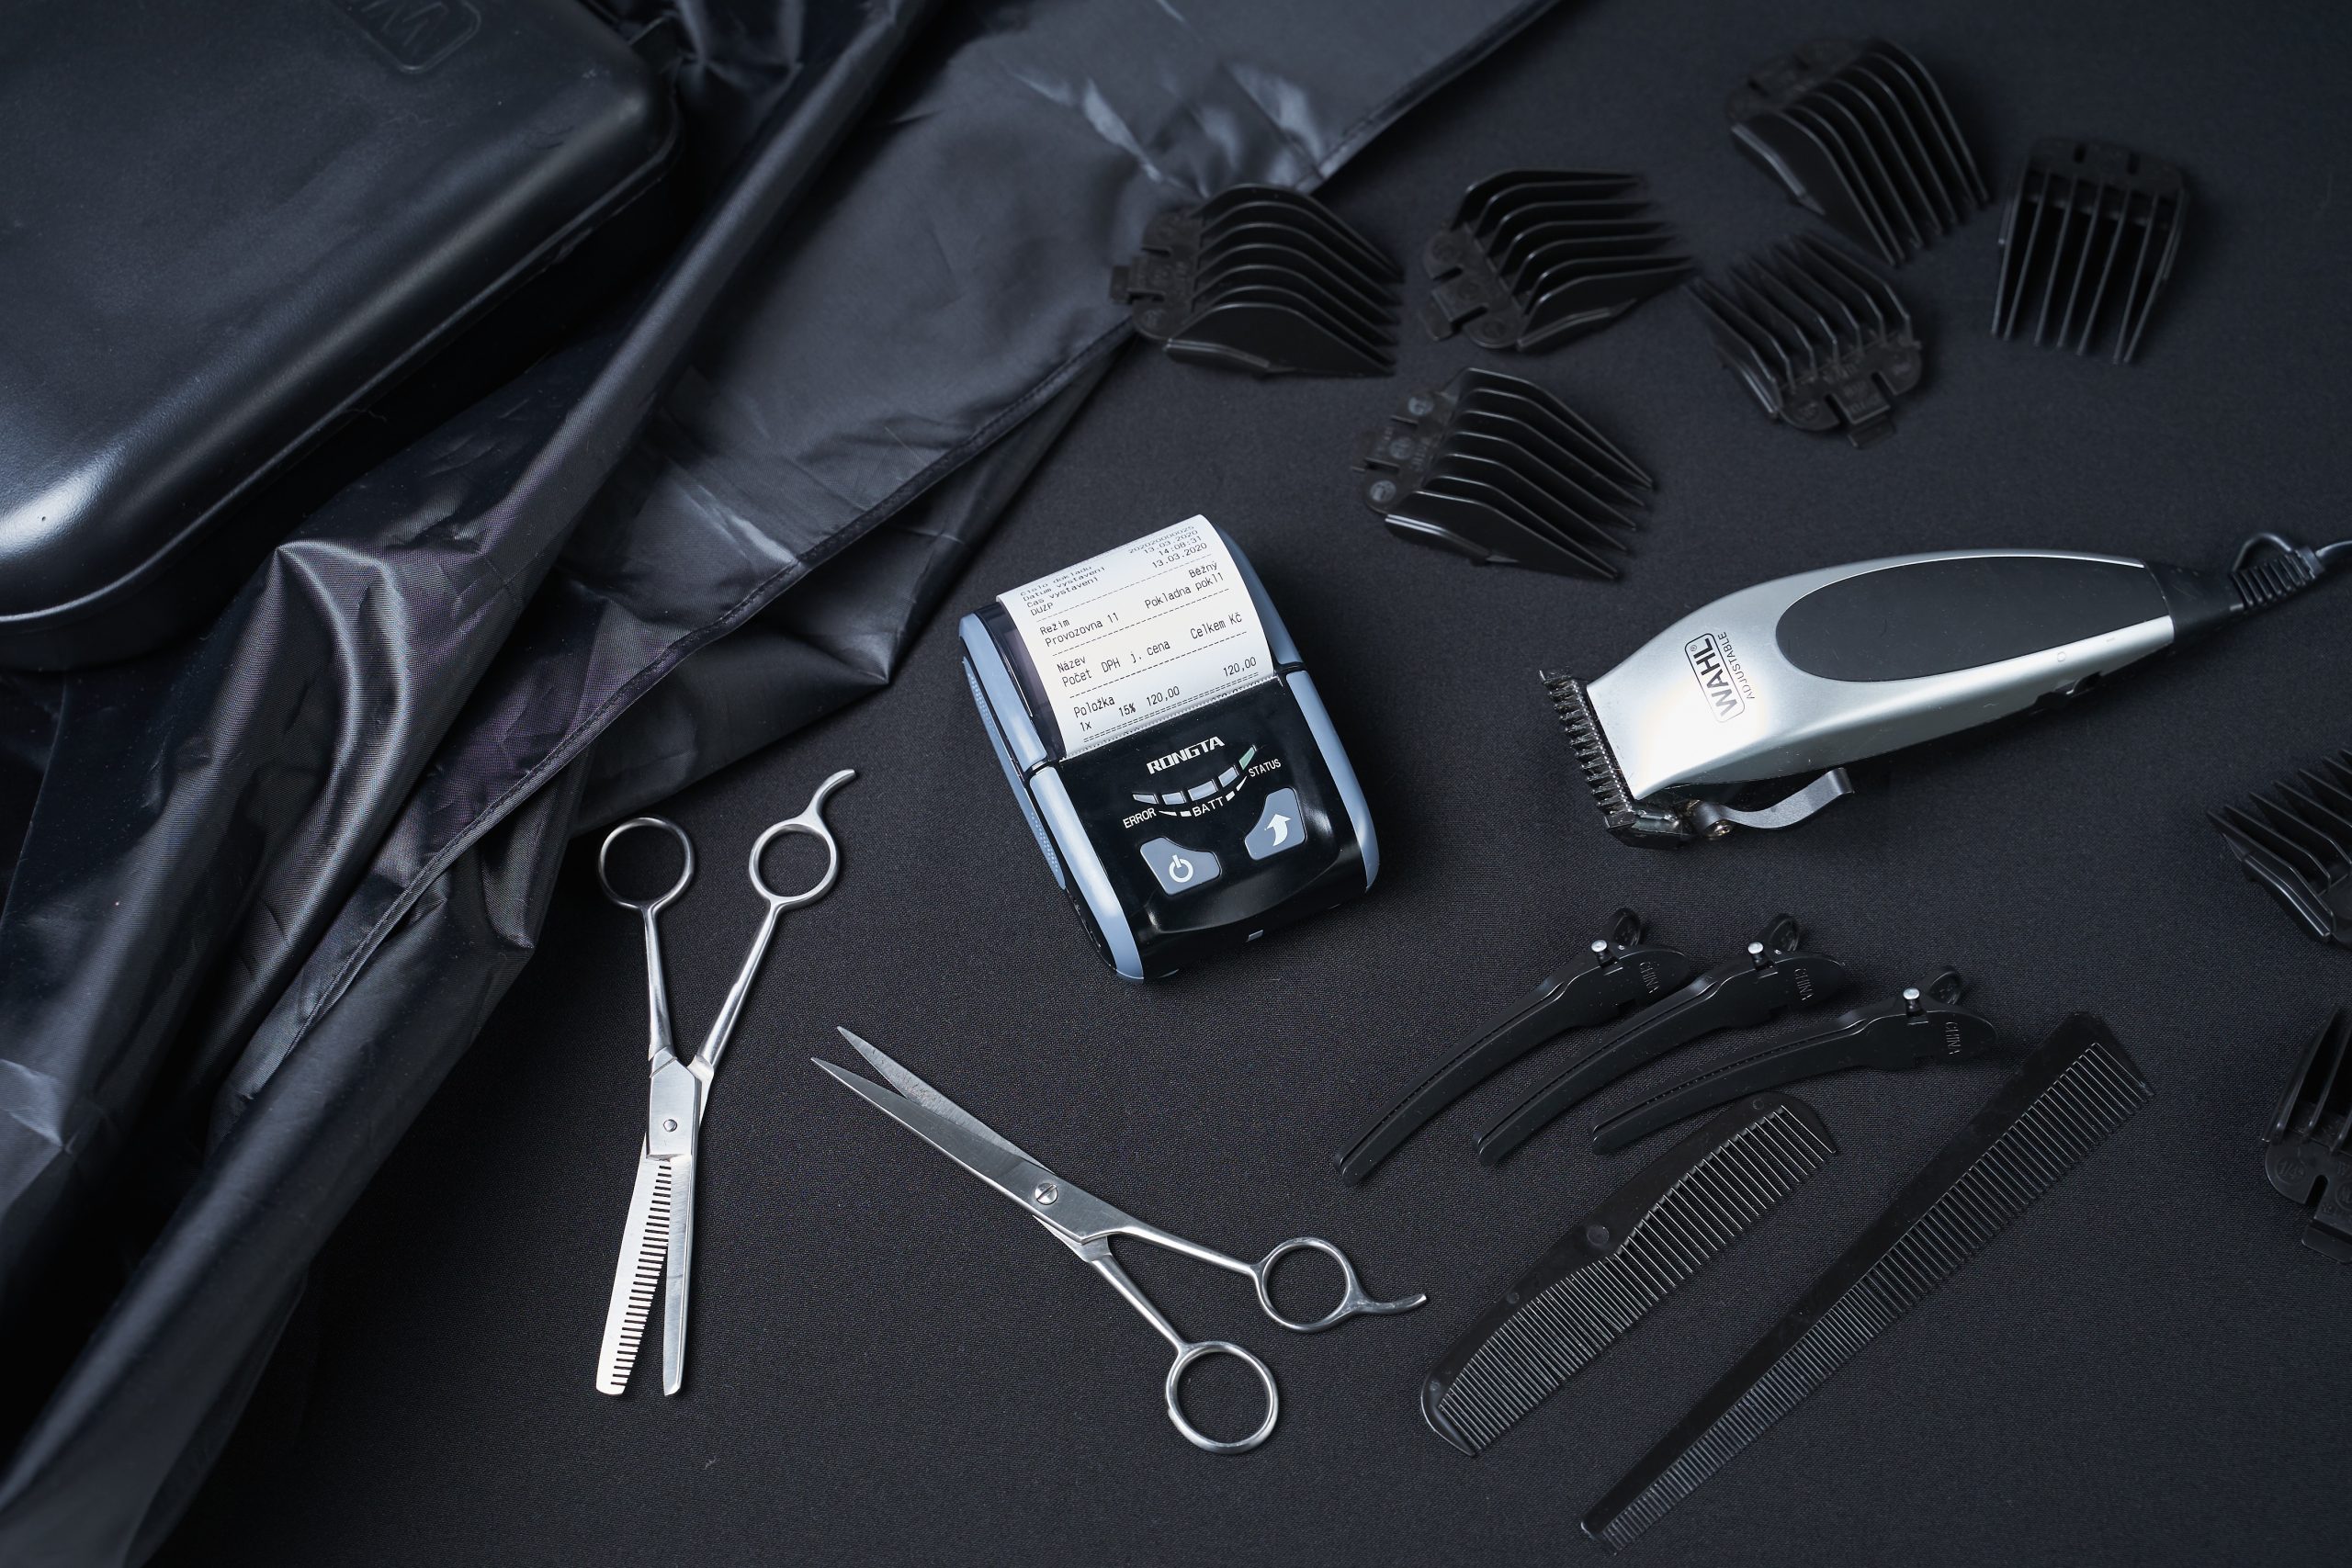
- 消费类电子产品从时尚的手机壳到触感舒适的按钮和保护性充电器外壳,注塑成型在消费电子产品中发挥着关键作用。
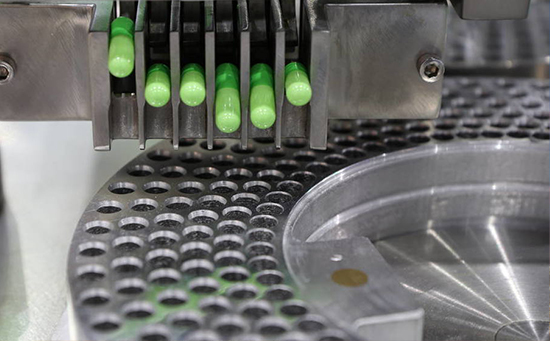
- 医疗器械医疗领域依靠注塑成型来生产注射器和手术器械等无菌设备,以确保安全性并符合严格的无菌要求。
成本分析和优化策略
费用明细:
- 模具成本钢模虽然前期投入较高,但其耐用性使其成为长期大批量生产的理想选择。铝模虽然初始成本更低,但由于磨损,可能需要更频繁地更换。
- 材料成本材料成本会根据所选塑料种类和生产所需数量而波动。
- 劳动力和能源劳动力和能源成本包括机器运行成本以及为确保最终产品符合规格而必须采取的任何后处理步骤成本。
成本优化技巧:
- 设计简化通过减少倒扣和确保壁厚均匀来简化设计,可以降低成型工艺的复杂性,从而显著节省成本。
- 批量生产折扣下大订单时,协商批量生产折扣可以降低单位成本,使大规模生产更加经济实惠。
- 仿真软件利用 Moldflow 等仿真软件可以帮助您及早发现潜在缺陷,从而在实际生产开始之前进行纠正,进而防止代价高昂的返工。
如何选择注塑成型服务供应商
评价标准:
- 设备精度确保注塑机的吨位和锁模力足以满足您所需的公差和生产量。
- 行业认证确认供应商拥有相应的认证,例如 ISO 9001 认证,或者如果您的产品需要,则确认供应商拥有医疗相关的认证。
- 样品质量和交货时间:要求提供原型或样品零件,并评估其尺寸精度以及供应商按时交货的能力。
红旗:
- 低价异常低的价格可能表明使用了不合格的材料或过时的模具,这可能会危及零件质量。
- 缺乏透明度如果供应商不愿公开其生产流程和材料,他们可能为了节省成本而偷工减料。为了确保生产过程顺利,请避免选择此类公司。
结语
注塑成型是目前最高效、用途最广泛的制造工艺之一,应用遍及汽车、医疗器械等众多行业。通过充分了解注塑成型的工艺细节、选择合适的材料并考虑成本因素,您可以实现最佳的生产效率和卓越的产品质量。
行动号召:立即联系我们的团队,让我们为您的项目打造量身定制的注塑成型解决方案!






