
简介:为什么 铝真空铸造 事项 快速成型
产品开发节奏飞快,设计周期不断缩短。工程师需要测试、装配和验证各种零部件,而这些零部件的性能必须与量产组件完全一致。仅仅依靠可视化模型是远远不够的。
传统铸造方法需要使用精密模具。钢模的制造耗时数周,成本高昂。数控加工提供了一种替代方案,但复杂的几何形状会显著增加加工时间,从而推高成本。
铝真空铸造工艺介于两者之间。它无需完整的生产模具即可制造功能性金属原型。该工艺使用硅胶模具,而模具则由母模制成。母模可以通过3D打印或机械加工获得。这大大缩短了生产周期。
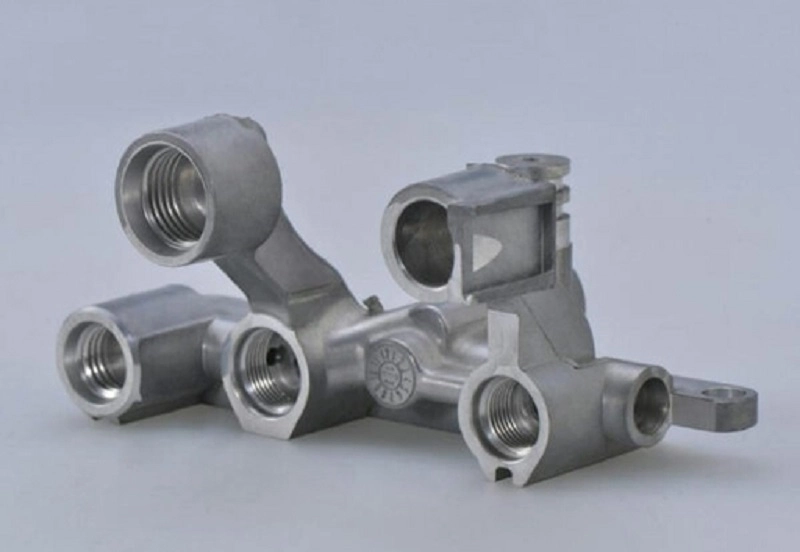
采用真空铸造技术快速制造铝制原型,可获得接近量产质量的零件。其机械性能与铸造铝合金相当,表面光洁度极佳,尺寸精度稳定。
什么是铝真空铸造?
铝真空铸造的定义
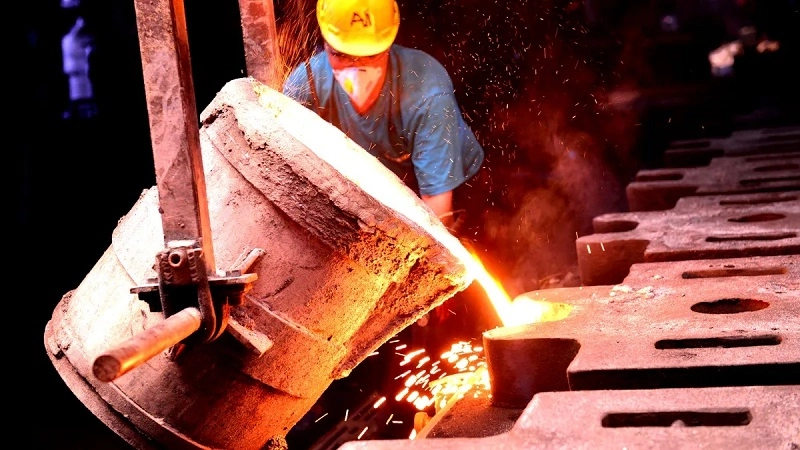
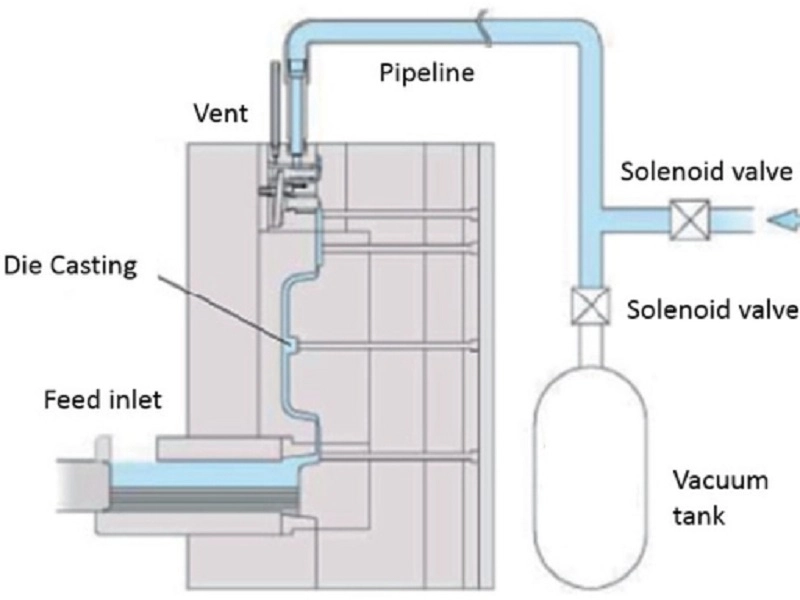
这是一种金属铸造工艺。铝真空铸造利用模具周围的低压环境。真空可以去除型腔中滞留的空气,同时也能将熔融金属中的空气抽出。这样可以得到更洁净、缺陷更少、气孔更少、机械性能更佳的铝铸件。
铝真空铸造的工作原理
这个过程遵循一定的顺序。每一步都会影响下一步。
- CAD模型准备。 零件几何形状在三维软件中定义。公差、拔模角度、浇口位置等参数均在此阶段设置。
- 快速原型图案创建。 首先要制作一个实体模型。这个模型可以用金属或树脂加工而成。但真空铸造快速原型制作通常使用3D打印模型。这样就省去了制作模型本身所需的硬质模具,大大缩短了制作周期。这正是铝制原型铸造的核心所在。
- 陶瓷模具制备。 将图案涂覆上陶瓷浆料。层层堆积。外壳干燥硬化。图案烧制完成。模具就做好了。
- 真空辅助金属浇注。 在真空环境下,熔融铝被浇注到模具中。真空将金属拉薄,并去除气泡。这一步骤决定了快速铝铸造的质量。
- 冷却和除霉。 铸件凝固后,敲掉陶瓷外壳,露出毛坯。浇口和冒口仍然连接在上面。
- 机械加工和表面处理。 关键表面经机械加工至最终尺寸。铸件无法保持的公差通过切削加工实现。根据需要对表面进行抛光或涂层处理。
采用3D打印模具的真空熔模铸造是该工艺的现代版本。无需蜡模,也无需金属母模,只需打印模具和陶瓷外壳即可。这使得金属快速成型技术能够应用于铝制部件的制造。
从CAD设计到成品零件,整个流程通常只需两到三周。这比耗时数月的硬模具制造更具优势。对于产品开发而言,速度至关重要。它能够实现迭代测试,并在投入生产模具之前降低风险。正因如此,铝铸造原型制作在工程部门中日益普及。
什么是真空铸造快速成型?
这个术语融合了两个概念。真空铸造快速成型是指利用真空辅助金属铸造技术快速生产原型。无需硬模具,无需漫长的制作周期,几周内即可获得功能性金属零件,而非几个月。
真空铸造与传统原型制作
方法的选择取决于具体需求。每种方法都适用于不同的发展阶段。
| 付款方式 | 材料 | 最佳用途 |
| 3D印刷 | 塑料、树脂 | 概念模型、视觉评论 |
| 数控加工 | 铝坯 | 精密原型,严格的公差 |
| 铝真空铸造 | 真正的铝合金 | 功能原型,机械测试 |
| 压铸 | 生产零件 | 大批量生产 |
3D打印赋予形状,CNC加工赋予精度,铝真空铸造赋予材料特性,压铸赋予体积。每种方法都有其适用的领域。
为什么要将真空铸造与快速成型相结合?
这种组合可带来四大显著优势。
- 更快的设计验证速度。 铸铝零件可以进行机械性能测试,包括应力、疲劳和热响应测试。由于材料为生产级,因此测试数据有效。
- 降低模具投资。 无需钢模。模具为陶瓷材质,由印刷图案制成。模具成本仅为生产模具成本的一小部分。如果设计发生变更,图案只需进行数字化更新。无沉没模具成本。
- 类似生产环境的材料测试。 合金成分与量产合金相同。机械性能、热性能和表面响应均匹配。对铝铸造原型零件的测试数据可直接应用于量产。
- 具备复杂几何能力。 薄壁。内部通道。倒扣。真空将金属吸入成复杂的形状。没有压铸常见的拔模斜度限制。
这些优势使得真空铸造快速原型制作成为产品开发中切实可行的步骤。它介于塑料3D打印和生产压铸之间,弥补了缺失的一环——在投入大批量模具生产之前,提供用于实际测试的金属零件。这就是快速铝铸造的价值所在:降低风险,加快开发速度,并在生产投资前增强对设计的信心。
铝真空铸造工艺步骤详解
步骤 1 — 创建数字设计
铝真空铸造始于CAD设计。模型定义了几何形状、壁厚和结构细节。通常会添加拔模角度(2至3度)。设计中已考虑收缩率。铝在凝固过程中会收缩约1.5%,因此设计必须补偿这种收缩。
步骤 2 — 制作快速原型图案
方法:
模型是零件的物理模型,可以由金属或树脂加工而成。但真空铸造快速成型依赖于增材制造技术,其中SLA 3D打印较为常见,其他增材制造工艺也同样适用。
这种模型无需硬质模具。传统的熔模铸造需要金属模具进行蜡模注射,耗时数周。而打印模型只需几天即可完成。这正是快速铝铸造的关键所在。
步骤 3 — 构建投资模型
将模型浸入陶瓷浆料中,然后在湿润的表面涂覆一层薄薄的石膏。反复进行浸渍和涂覆,逐渐形成多层材料。每涂覆一层后,壳体会在两次涂覆之间的间隔时间内干燥。
当壳体达到足够厚度后,即可取出模型。然后将其放入窑炉中进行脱蜡处理。打印的树脂熔化并汽化,最终留下陶瓷壳体。此时,模具即可用于铝的真空铸造。
第四步——将铝真空铸造到模具中
将模具放入真空室中。操作人员在真空条件下浇注熔融铝。
真空环境有助于改善金属流动性。它使熔融铝能够到达空气铸造无法覆盖的薄壁区域,并在凝固前去除熔体中溶解的气体。由此产生的铸件具有高密度,并能精确地再现精细细节。
这一步骤决定了铝真空铸造原型件的质量。孔隙率降低,机械性能提高。
步骤五——后期处理
陶瓷外壳被敲掉,露出铸件本体,浇口被切除。
数控加工可将关键表面加工至最终尺寸。热处理可细化微观结构并改善机械性能。表面精加工可提高耐腐蚀性或美观度。检验可验证尺寸、内部质量和表面状况。
至此,铝真空铸造工艺完成。最终零件即可进行测试、组装或进一步开发。从CAD设计到成品零件的完整周期通常为两到三周。这就是金属快速原型制作的优势所在:零件是真正的金属,工期缩短,风险降低。
铝真空铸造在快速原型制作中的优势
1. 实际铝材料测试
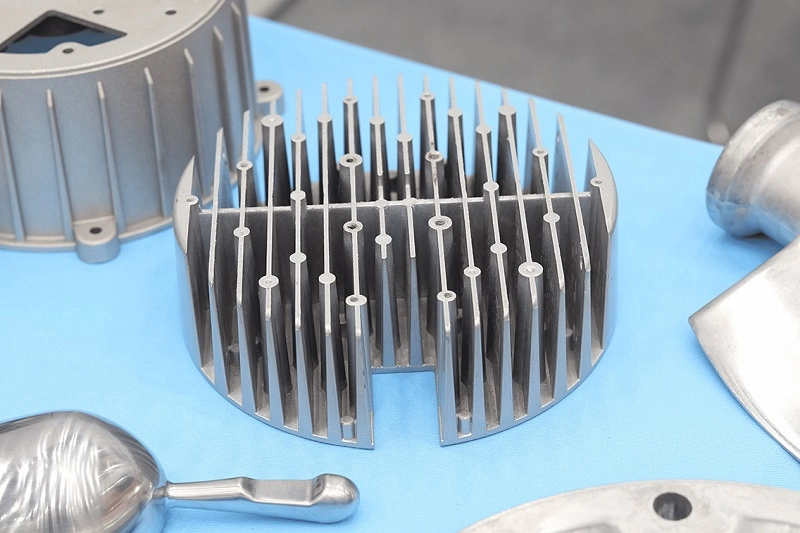
塑料原型存在一些局限性。它们的弯曲特性与金属不同,导热性差,而且在金属会发生塑性变形的区域容易断裂。铝真空铸造解决了这些问题。铸造出的零件采用真正的铝合金制成,其机械性能与量产零件一致。抗拉强度、硬度和疲劳性能等指标均满足要求。
可以测量热性能。导热系数、热膨胀系数和热循环性能等参数均准确无误。可以进行焊接和加工验证。由于原型与最终零件使用相同的材料,因此原型的性能与最终零件完全相同。
2. 与传统铸造工艺相比,开发速度更快
传统铸造需要硬质模具。钢模的制造耗时数月,成本高昂。真空铸造快速成型技术则省去了这些步骤。模型通过3D打印制作,陶瓷外壳可在几天内完成,零件可在短短一周内完成铸造。
从CAD设计到实物零件的转化速度极快。无需在设计验证前因模具成本而锁定设计方案。正因如此,快速铝铸造工艺得到了广泛应用。它能够基于数字设计生产功能性铸件,同时避免冗长的模具生产周期。
3. 复杂几何能力
真空技术能够填充壁厚低至1毫米的薄壁结构,并可浇铸内部通道。此外,还能生产具有肋状和网格状结构的轻质结构。集成式结构可缩短组装时间。
这种工艺可以处理机械加工无法实现、压铸也无法填充的细节。这就是铝铸造原型制作的几何优势。
4. 小批量生产的成本效益
模具成本是金属原型制作的一大障碍,但铝真空铸造可以消除这一难题。陶瓷模具可用作生产工具,且比钢模具更经济实惠。
该工艺适用于小批量生产,包括原型制作、工程样品和小批量试生产订单。对于50至100件的订单,单位成本保持在可接受的范围内;对于更大的产量,压铸工艺更具成本效益。
采用真空铸造技术进行小批量铝零件生产,是预生产和测试的实用方法。它弥合了单件3D打印和大规模压铸生产之间的差距。这正是快速铝原型制作的战略价值所在。
铝真空铸造与其他制造方法的比较
铝真空铸造与数控加工
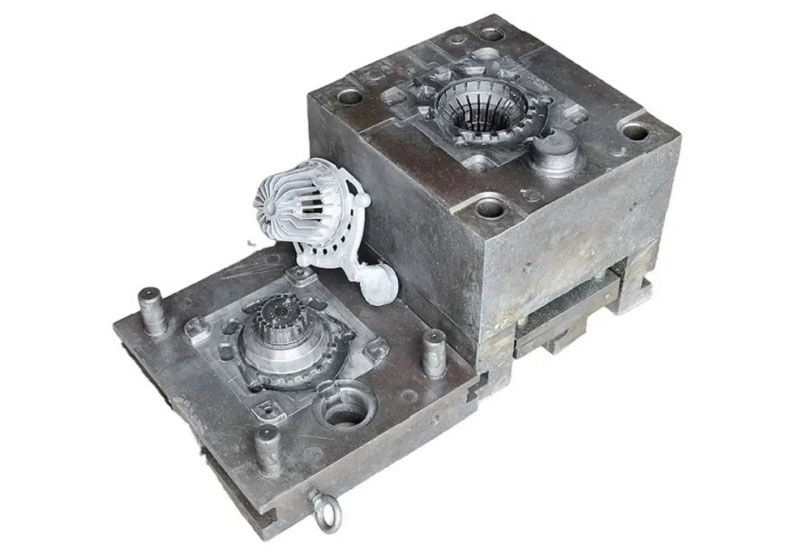
两种方法都用于生产金属零件。工艺流程不同,结果也不同。
| 因素 | 铝真空铸造 | 数控加工 |
| 材料 | 铸造铝合金 | 铝坯 |
| 几何 | 非常适合复杂的形状 | 受工具访问限制 |
| 设置成本 | 降低模具成本 | 加工时间更长 |
| 准确性 | 良好 | (卓越)等级 |
| 最佳音量 | 中低档 | 中低档 |
机械加工始于一块实心坯料,通过切削去除材料。复杂的内部结构加工难度很大,甚至不可能完成。铝真空铸造则始于一个模具,通过填充复杂的形状来实现。几何形状是铸造出来的,而不是切割出来的。
对于需要复杂内部通道或薄壁的原型件,铸造是唯一可行的方法。而对于几何形状简单、公差要求严格的零件,机械加工可能更为直接。
铝真空铸造与 3D打印
3D打印技术生产塑料或树脂零件。真空铸造快速成型技术生产金属零件。
这些材料本身展现出真实的特性。铸铝的性能特征与量产铝材一致,而3D打印部件则不然。它们的弯曲特性和失效模式不同,也不能像金属那样进行热处理。
对3D打印部件进行强度测试获得的数据反映了塑料的特性;对铝铸造原型进行强度测试获得的数据反映了铝的特性。这些结果适用于批量生产。
铸造件表面光洁度更好。陶瓷外壳可以再现精细细节。真空将金属吸入模具,从而形成光滑的表面。而3D打印件则存在层纹,需要进行后处理。
铝真空铸造与压铸
压铸工艺适用于大批量生产。钢模价格昂贵且交货周期长。然而,对于大批量生产而言,其单位成本较低。
铝真空铸造适用于原型制作和小批量生产。陶瓷模具价格低廉且交货周期短,但单位成本较高。
真空铸造支持设计迭代。只需修改数字模型,即可在几天内生产出新的模具。相比之下,压铸将设计固定在钢模中,使得修改既昂贵又耗时。
当设计尚未最终确定时,快速铝铸造是理想的选择;当设计已经最终确定且产量足以抵消模具成本时,压铸是最佳选择。
对比结果表明,每种方法都有其优势。真空铸造金属快速成型技术弥合了3D打印和批量生产模具之间的差距。它能够以合理的成本和时间提供用于实际测试的真实金属零件。这正是它的价值所在。
与 NOBLE 合作,获取铝真空铸造和完整的制造解决方案
要生产高质量的铝制原型,仅靠铸造工艺是不够的。每个环节都至关重要:设计评估、材料选择、制造、表面处理和组装。每一步都会影响产品的性能和可靠性。
在NOBLE,我们为金属和塑料部件提供全面的制造解决方案。我们帮助客户将创意转化为可量产的产品。我们的专长不仅限于制造,我们还支持整个产品开发流程——从设计协助和原型制作到精密加工、质量检验和组装。
从设计到制造的综合能力 组装
NOBLE提供全方位的服务,以支持产品开发的各个阶段,包括:
- 产品设计支持和面向制造的设计 (DFM) 分析
- 快速原型制作和小批量生产
- 金属加工和精密加工
- 塑料制造解决方案
- 表面处理和二次加工
- 组件组装和最终产品集成
NOBLE 将工程支持与制造专业知识相结合,帮助客户缩短开发时间、优化零件设计并简化供应链管理。
质量管理体系 以及行业认证
质量贯穿NOBLE生产流程的每一个环节。我们的质量管理体系旨在确保生产过程中的一致性、可追溯性和持续改进。
ISO 9001:2015 :该认证表明我们致力于在整个制造运营中实施结构化的质量管理、过程控制和持续改进。
ISO 13485:2016 :该认证支持我们为医疗相关应用制造组件的能力,在这些应用中,严格的质量控制、文档和流程可靠性至关重要。
这些认证让客户确信他们的项目是按照国际公认的质量标准进行管理的。
常见问题解答:关于铝真空铸造快速原型制作
铝真空铸造是否适用于快速原型制作?
是的。尤其当工程师需要功能性铝制零件但又不想投资生产模具时,这种工艺尤其适用。它能快速制作出真正的金属原型,填补了塑料3D打印件和完整生产模具之间的空白。
铝真空铸造原型件的生产速度能有多快?
制作周期取决于零件几何形状和模具制作方法。简单的形状制作速度更快,复杂的形状则需要更长时间。但快速原型制作——例如SLA打印或机加工母模——可以显著缩短制作周期。从CAD设计到最终成品,一个典型的项目需要两到三周时间。
哪些铝合金可以进行真空铸造?
A356铝合金很常用,它具有良好的铸造性能和机械性能。铝硅合金也常被使用,它们具有优异的流动性和耐腐蚀性。大多数适用于熔模铸造的铝合金体系都采用铝真空铸造工艺。具体选择哪种合金取决于应用需求,例如强度、延展性或导热性。
铝真空铸造比 数控加工?
答案取决于四个因素。
- 几何形状至关重要。铸造工艺可以加工复杂的内部形状,而机械加工则无法实现。
- 数量很重要。对于小批量生产,两种方法都可行。对于大批量生产,铸造可能更经济。
- 所需强度至关重要。铸造合金与锻造合金的性能不同,设计必须考虑到这一点。
- 表面要求很重要。机械加工可获得更光滑的表面。铸造可能需要…… 二次加工.
真空铸造、快速成型和数控加工并非相互竞争,而是相辅相成。铸造可获得接近最终形状的零件,而数控加工则可将关键表面加工至最终公差。正确的选择取决于零件本身和项目目标。







