

工程师和产品经理需要了解护理机器人外壳的制造过程。五大主要工艺包括:数控加工、注塑成型、钣金加工、精密压铸和3D打印。每种方法都有其最佳适用场景。数控加工适用于复杂形状的加工,而注塑成型则适合批量生产零件。
本指南将介绍公差和材料选择,以及面向制造的设计。您还将了解如何根据产量和复杂程度选择合适的工艺。我们的目标很简单:帮助您与像NOBLE这样的制造商从始至终顺利合作。您可以将本指南视为制造护理机器人外壳的实用指南。
护理机器人外壳的常用制造工艺
制造护理机器人外壳最常用的五种方法各有优势。CNC加工、注塑成型、钣金加工、精密压铸和3D打印都发挥着各自的作用。要选择合适的方法,首先需要了解每种方法的功能。
用于护理机器人外壳的数控加工
CNC加工是从实心材料块上切削材料,直至得到所需形状。这种工艺非常适合制造外壳和盖板等复杂形状的零件。例如,关节支架、变速箱外壳和传感器支架。这些零件通常具有曲线、凹槽和孔洞,需要精确控制加工精度。
高精度处理复杂几何形状
精密数控加工能够将关键特征的公差控制在±0.0002英寸(±5微米)甚至更低。表面光洁度可达到Ra 0.8微米,进一步加工还能使其更加光滑。这些参数对于关节运动的重复性和传感器的精确安装至关重要。对于机器人关节壳体而言,孔的同轴度是关键的公差。电机侧孔和输出侧孔在整个零件长度范围内必须保持同轴度在0.015毫米以内。配备机载测头的五轴机床能够很好地满足这一要求。一般轮廓尺寸通常在±0.02毫米至±0.05毫米之间。采用零点夹紧时,位置公差约为±0.01毫米至±0.02毫米。
适用于原型制作和小批量零件生产。
当您需要快速加工零件且不想花费模具费用时,CNC 加工是理想之选。对于 100 到 500 件以下的低批量订单,这种方法最为有效。由于无需模具成本,每个零件的加工时间直接决定了价格。CNC 原型制作通常需要 1 到 10 天。而专注于原型制作的供应商可能只需 1 到 3 天即可完成。对于简单的棱柱形零件,如果无需额外加工且材料充足,CNC 加工甚至可以超越 3D 打印。
用于护理机器人外壳的注塑成型
注塑成型是将熔融塑料注入钢模。模具打开后,零件脱模,然后循环往复。这种方法在大批量生产时可以节省成本。钢模准备就绪后,零件只需几秒钟即可取出,而且每个零件所需的人工成本极低。
经济高效的大批量生产
盈亏平衡点取决于零件的尺寸和复杂程度。简单的盖子比带有滑轨的复杂外壳更容易达到盈亏平衡点。产量超过 500 到 1,000 件时,注塑成型在成本方面更具优势。采用铝或软钢嵌件的快速模块化模具比硬化生产模具的成本低 40% 到 60%。这在试生产阶段可以节省 15,000 到 30,000 美元的模具前期资本支出。
优异的表面光洁度和重复性
模制零件光滑且一致性良好。模具表面直接与塑料接触。纹理、光泽度和颜色在数百万次的循环中保持不变。这种可重复性对于必须每次都外观和尺寸完全一致的送货护理机器人外壳至关重要。
增材制造、钣金和压铸选项
3D打印用于快速原型制作和定制功能
3D打印逐层构建零件,交货周期从当天到3天不等。这种速度优势在您需要在正式开模前进行试装和成型测试时尤为重要。内部通道或晶格结构等定制功能均免费提供,复杂程度不收取额外费用。
用于制造耐用、轻质结构件的金属板材
用于制造送货机器人外壳的钣金加工包括切割、弯曲和焊接。重型激光切割和机器人焊接约占底盘成本的 40%。最终成品是一个坚固轻便的框架。保护性外罩占底盘成本的剩余 25%。这种方法适用于结构面板和安装板。
用于高精度金属外壳的精密压铸
压铸工艺是将熔融金属在高压下注入钢模中,可实现卓越的尺寸精度和高结构刚性。优异的导热性能有助于散热。此外,压铸件还具备良好的导电性和电磁干扰/射频干扰屏蔽功能。该工艺速度快,适用于大规模生产,通常可以省去或减少二次加工。对于内部组件组装,压铸工艺能够确保医疗机器人部件所需的严格公差和同轴度。
护理机器人外壳的精度和表面光洁度
对于任何一款医疗机器人外壳来说,精度都至关重要。您选择的公差会影响零件的装配精度,也会影响成本。让我们来看看每种工艺流程对智能医疗机器人零件的影响。
塑料和金属外壳的典型公差
每种工艺都有其正常的公差范围。材料也很重要。对于送货机器人的外壳来说,你需要的是严丝合缝的零件。了解每种工艺的特点有助于你更好地进行设计。
注塑成型零件的精度可达±0.1毫米
在为送货机器人外壳注塑塑料时,公差通常控制在±0.1毫米左右。这对于大多数设计来说都适用。塑料冷却后会收缩,这使得保持更严格的公差变得更加困难。不过,±0.1毫米的公差对于卡扣配合和面板缝隙来说已经足够了。许多智能护理机器人的部件都采用这种标准,因为它能有效降低成本。对于送货机器人外壳的外部盖板来说,这种公差完全可以满足要求。
CNC加工和压铸金属的精度可达±0.05毫米
金属零件可以保持更高的公差。CNC加工和压铸都能达到±0.05毫米左右的精度。这对于高精度医疗机器人零件至关重要。例如齿轮箱或关节座,这些零件需要精确对准。哪怕是微小的偏差都可能导致卡滞。用于医疗机器人外壳的精密CNC加工能够帮助您达到这些精度要求。该工艺能够以极高的精度去除材料,并且CNC加工能够很好地处理复杂形状。压铸则利用高压将材料填充到模具中,从而保证了成品的一致性。这种尺寸精度确保了内部组件的精准对齐。许多医疗机器人零件都需要达到这种精度水平。
护理机器人外壳的表面处理方案
表面处理可以保护零件免受磨损,同时也能提升外壳的美观度。不同的表面处理工艺能为送货机器人外壳带来不同的益处。
| 疗程 | 最适合 | 耐磨性优势 | 在机器人领域的典型应用 |
| 阳极氧化(II型和III型) | 铝挤压型材、弯曲/冲压件 | 硬质氧化层;优异的耐腐蚀性 | 底盘导轨、外壳、支架、传感器安装座 |
| 粉末涂装/电泳涂装 | 钢铝成型件 | 厚实耐用的表面;抗冲击和抗刮擦 | 外壳、盖板、框架、结构板 |
| PVD/CVD涂层(TiN、TiAlN、DLC) | 齿轮、轴、滑动表面 | 极硬;低摩擦;高耐磨性 | 齿轮齿、轴承轴颈、滑动关节 |
阳极氧化、涂层和抛光处理以提高耐用性
硬质阳极氧化处理将铝表面转化为氧化铝。这层氧化物与金属融为一体,不会剥落或脱落。对于送货护理机器人的外壳而言,这意味着更强的耐刮擦性。经过III型阳极氧化处理后,表面硬度从约95 HV提升至600-700 HV。这对智能护理机器人的部件来说是一个巨大的飞跃,能够显著延长外壳在日常使用中的使用寿命。
实现美观且耐磨的表面处理
您还可以选择粉末涂层或PVD涂层。粉末涂层能形成较厚的涂层,具有良好的抗冲击性。PVD涂层则更加坚硬。对于送货机器人外壳而言,这种涂层非常适合用于活动部件。对于智能护理机器人部件,选择合适的表面处理工艺可以确保外壳多年保持美观。CNC加工可以获得光滑的基底表面,从而增强涂层的附着力。CNC加工和良好的表面处理工艺相结合,能够打造出经久耐用的智能护理机器人部件。
智能护理机器人外壳材料
为医疗机器人外壳选择材料意味着要找到平衡点。重量、强度、耐锈蚀性和成本之间需要相互制约。选择重型金属会导致机器人更快疲劳;选择廉价塑料则可能导致外壳在日常使用中开裂。因此,医疗机器人部件的材料选择标准需要在设计初期就得到充分重视。金属、塑料和弹性体的最佳组合能够确保外壳坚固、轻便且经济实惠。
金属:不锈钢和钛合金
金属外壳能够承受载荷、保护电子元件并保持严格的公差。在先进的机器人设计中,有两种合金反复出现。
采用17-4 PH不锈钢,强度高,耐腐蚀性好。
这种合金是结构件制造中的主力军。它具有良好的抗锈蚀性能,并且在受力情况下能够保持形状。以下是它的具体参数:
| 特性 | 价值 |
| 终极抗拉强度 | 1275兆帕 |
| 屈服强度 | 1060兆帕 |
| 抗弯强度 | 1380兆帕 |
| 弹性模量 | 200加仑 |
| 在休息时延长 | 10% |
| 硬度 | 38 HRC |
这些数据来自一种热处理工艺。其他资料显示,该金属的极限抗拉强度为 170,000 PSI (1,170 MPa),屈服强度为 150,000 PSI (1,030 MPa),硬度为 35–45 HRC。无论采用哪种工艺,这种金属都非常适合用于制造医疗机器人外壳中的连接件和承重支架。
Ti-6Al-4V钛合金适用于轻量化、高强度应用
钛合金强度高,重量却只有钢的一半左右。其极限抗拉强度范围为 936 至 1014 MPa。H 取向的平均抗拉强度约为 983 ± 22 MPa,V 取向的平均抗拉强度约为 953 ± 14 MPa。对于必须保持轻量化的送货机器人外壳而言,这种合金虽然价格较高,但物有所值。
工程塑料和复合材料
塑料可以减轻重量、降低成本,还能一次性成型复杂形状。智能护理机器人部件常用的机器人材料主要依赖于几种成熟的树脂。
用于护理机器人外壳的ABS、聚碳酸酯和尼龙
ABS材质坚韧且价格低廉,因此是制作外壳的首选材料。聚碳酸酯在抗冲击强度和透明度方面更胜一筹。尼龙则能增强活动部件的耐磨性。这三种材料几乎涵盖了所有用于医疗机器人外壳的塑料部件和外壳。它们在医疗机器人塑料外壳领域也占据领先地位,因为医疗机器人对消毒和耐用性要求很高。
阻燃性和抗冲击性考量
安全法规通常要求阻燃等级。添加剂会降低抗冲击强度,因此需要在韧性和防火性能之间做出取舍。在决定购买之前,务必同时测试这两种性能。医院里的送货机器人外壳会受到碰撞、跌落和清洁剂的侵蚀。抗冲击性至关重要。
用于密封件和把手的弹性体
软性部件可以密封缝隙并缓冲接触,还能使外壳触感舒适。
用于包覆成型和柔软触感区域的硅胶和TPU
硅胶包覆成型的硬度通常在邵氏A 10到70之间。这个范围涵盖了医疗器械密封件和可穿戴健康设备。它也适用于送货机器人外壳的把手。TPU(热塑性聚氨酯)具有类似的柔软触感,但耐磨性更佳。两者在成型过程中都能与刚性基材粘合,从而形成一个具有硬区和软区的一体式部件。对于人们每天都要触摸的智能护理机器人部件来说,软区至关重要。
每一个选择都会对设计产生连锁反应。更重的金属会改变电机尺寸;更软的弹性体会改变握持感;阻燃塑料会增加成本。选对了材料,外壳的其他部分也就水到渠成了。
护理机器人外壳设计基础
易于建造的设计规则
好的设计,如果易于制造,就能降低成本,提高质量。这些原则适用于塑料外壳和金属外壳。
拔模角度、均匀的壁厚和加强筋
制图是正确制造零件的必要条件,而不仅仅是一个好主意。
如果没有拔模斜度,零件就会卡在模具里。
| 没有拔模角度的问题 | 怎么了 |
| 将零件推出时摩擦力较大 | 需要更坚固的顶针,以免零件弯曲。 |
| 模具中残留的零件 | 这会减慢速度,使每个周期耗时更长。 |
| 持续的高压和摩擦力 | 会磨损模具表面并缩短模具寿命。 |
| 硬喷射产生的应力 | 导致零件取出后发生变形 |
较小的拔模斜度可以解决这些问题。零件可以顺利滑出,模具的使用寿命也会更长。
均匀的壁厚也能防止翘曲。较厚的区域冷却速度比薄的区域慢,这会导致缩痕和扭曲。因此,应保持零件各处的壁厚一致。如果需要更高的强度,可以增加加强筋,而不是增加壁厚。加强筋可以在不产生过厚区域的情况下增加刚度,并且有助于在成型过程中引导塑料流动。
避免尖角和深切角
尖锐的边角容易造成应力集中。护理机器人的外壳如果受到碰撞,这些位置可能会开裂。使用光滑圆润的圆角可以分散应力,并有助于塑料更好地流动。
深倒扣会增加模具设计的难度,需要使用滑动型芯或顶杆。这些额外的部件会增加成本,也需要更多的维护。应设计模具外壳,使所有部件都能直接从模具中取出。简单的模具运行速度更快,制造成本也更低。
使用现成的零件
定制零件会增加成本。标准零件可以降低成本,并简化组装过程。
标准紧固件、连接器和电缆管理
M3 和 M4 等常用螺丝尺寸适用于大多数组装。标准 USB 和圆形连接器易于查找和更换。线缆布线可使用市面上常见的线夹和应力消除装置。使用标准部件组装的外壳发货速度更快。
降低定制模具成本
定制支架需要定制模具,这些模具价值数千美元。尽可能将元件安装在标准DIN导轨上,并使用标准PCB支架。选择标准零件可以节省模具成本并缩短交货时间。
将电子元件和传感器集成到系统中
护理机器人的外壳必须能够安全地容纳其电子元件。传感器、印刷电路板和执行器都需要稳定的安装。
安装凸台、支撑件和散热管理
安装凸台用于固定电路板。设计时,凸台壁厚应与外壳其他部分保持一致。在每个凸台上增加加强筋,以增强强度。电机发热时,散热至关重要。在塑料凸台中使用金属嵌件,以提高散热效果。在机身上设计气流通道。对于高功率部件,应加装金属散热片。
防止灰尘和湿气进入
护理机器人常用于家庭和医院,每天都会沾染灰尘和液体。达到 IEC 60529 标准的 IP54 防护等级是一个不错的起点。在接缝处使用硅胶垫圈,并在塑料件上开槽以固定垫圈。对于传感器窗口和按钮开口,请使用小型 O 型圈。密封设计取决于安全性、清洁便捷性、强度重量比和成本。每个因素都会影响最终选择。建议尽早使用原型进行密封测试。
选择护理机器人外壳的制造工艺
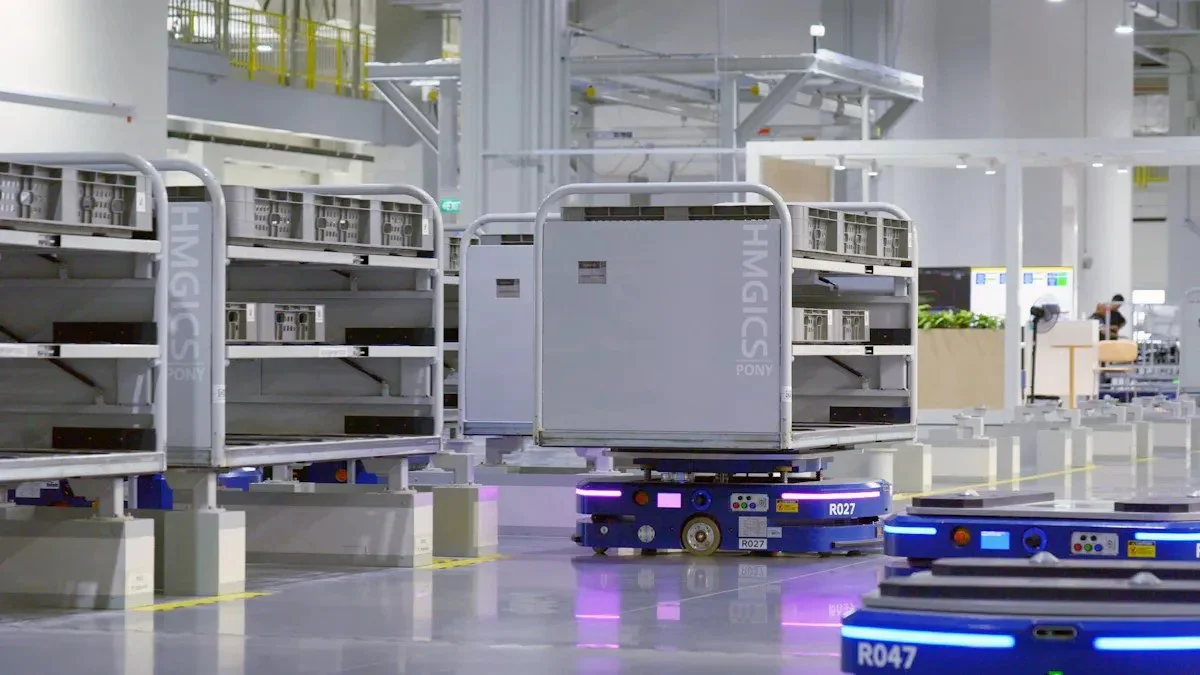
选择合适的流程主要取决于三个因素:数量、复杂性和精确度。如果这三点都考虑周全,配送护理机器人的外壳就能保持经济实惠且高效运行。
产量考量:从原型到大批量生产
用于小批量生产的数控加工和3D打印
小批量生产指的是少于100台。CNC加工和3D打印非常适合这种需求。您无需支付模具费用,只需支付机器使用时间。一个配送机器人外壳原型只需几天即可完成。
大批量注塑成型和压铸
当您需要超过 10,000 个部件时,注塑成型和压铸是最佳选择。模具成本可以分摊到众多部件上。对于送货机器人外壳而言,这可以迅速降低单个部件的价格。
如果机械加工一个零件的成本是每个 15 美元,批量生产 200 个,那么使用价值 3,000 美元的铝制模具进行注塑成型,同样数量的零件每个可能只需 4 美元。这意味着模具成本在第一次生产后就能收回。对于 500 个以上的塑料零件,注塑成型几乎总是更经济。
复杂性和精确性之间的权衡
将工艺能力与设计要求相匹配
零件的形状有助于您做出决定。简单的平面盖板适合用钣金加工。带有加强筋、凸台和电缆布线的送货机器人外壳更适合压铸,因为这些特征可以在模具中成型。
| 零件复杂性场景 | 推荐流程 |
| 简易平盖 | 钣金 |
| 复杂铝制零件,重复体积 | 压铸+数控加工 |
| 肋条、凸台、安装孔 | 压铸 |
金属薄板适合用于制作防护罩、盖板和外壳。但它并非总能提供连接件、驱动系统或精密安装所需的平整度、垂直度或轴承配合精度。
更严格的公差会导致成本迅速上升。从粗加工到精密加工,成本大约会增加4倍。超精密加工的成本可能高达24倍左右。
成本和交货期评估
平衡模具投资与单件成本
模具是最大的前期成本。铝制模具的成本在 1 美元到 10 美元之间。钢制模具的成本在 10 美元到 100 美元甚至更高。小批量生产时,定制的配送护理机器人外壳可以避免这笔成本。而大批量生产时,模具的成本就能收回来。
交货周期也很重要。在美国,模具制造需要 8 到 12 周,而在海外则需要 12 到 20 周。首件检验需要 2 到 6 周。生产爬坡还需要 2 到 4 周。
中国领先的制造商NOBLE致力于帮助客户平衡这些权衡取舍。他们的团队会根据原型制作和批量生产的房屋需求,匹配合适的工艺流程。
与NOBLE合作打造护理机器人之家

金属和塑料加工核心能力
数控加工、注塑成型和钣金
NOBLE 将先进的数控加工和注塑成型技术整合于一体。这种技术融合对于制造您的护理机器人外壳至关重要。与同一合作伙伴携手完成两种工艺,将为您带来诸多实实在在的优势。
首要优势是供应商管理更加便捷。您只需与一个团队对接,无需与多家供应商沟通。行政工作量大幅减少,日程安排也更加简单,信息传递始终清晰透明。效率自然随之提升。不同供应商之间不会出现发货延迟,也不会出现因进度安排不合理而导致的工作延误,生产中断的情况也大大减少。
质量控制也得到了提升。所有零件的尺寸都保持一致。同一批人负责检查零件的装配和功能。反复生产出同样优质的零件成为常态,而非罕见现象。工程团队的协作也得到了改进。同一个团队负责考虑特征的位置、材料的性能以及如何用机器加工到每个零件。他们会在一个整体方案中考虑所需的夹具以及如何处理尺寸限制。
交接环节减少,整体风险降低。运输过程中的损坏减少。信息传递的漏洞减少。整个项目所需的文件保持一致。
精密压铸和3D打印服务
除了CNC加工和注塑成型,NOBLE还提供精密压铸金属外壳和3D打印快速模型制作服务。压铸工艺能够实现精确的尺寸控制和坚固的形状,尤其适用于需要耐高温的铝制零件。3D打印可以快速制作零件,当天或几天即可完成,因此您可以在购买钢模之前测试零件的尺寸和形状。无论您处于产品开发的哪个阶段,这些选择都能为您提供多种方案。
质量认证:ISO 9001:2015 和 ISO 13485:2016
确保一致性和合规性
NOBLE 的质量管理体系已通过 ISO 9001:2015 认证。该标准确保每个步骤都有书面记录并受到严格控制,从而保证每一批零件的质量始终如一。对于可能用于医院的护理机器人,ISO 13485:2016 标准则提供了更高层次的保障。该标准专为医疗器械制造而设计,涵盖风险管理、跟踪记录和规则遵守。同时拥有这两项认证意味着 NOBLE 可以自信地处理需要满足严格行业规范的零件。
从设计到组装的全方位服务合作伙伴关系
设计评审、DFM反馈和交钥匙装配
NOBLE 不仅仅生产零件。他们的团队会在早期阶段参与设计评审,并在模具制作开始前就提供反馈,帮助简化零件的制造流程。这不仅能节省前期成本,还能减少时间浪费。之后,他们负责模型制作、生产和最终组装。交钥匙组装服务意味着您最终得到的是一个成品,而不仅仅是一盒散装零件。
护理机器人的住房由单一来源负责
从始至终,由同一合作伙伴全权负责。一旦出现问题,您知道该联系谁。设计公司和工厂之间不存在互相推诿的情况。这种单一来源模式大大简化了项目管理,也确保您的工期和预算得到保障。对于尺寸精准、可靠性至关重要的住宅项目而言,这种安心感弥足珍贵。
为您的护理机器人外壳选择合适的工艺取决于产量、精度和材料需求。CNC加工、注塑成型、钣金加工、精密压铸和3D打印各有其适用场景。表面光洁度和材料选择也至关重要。像17-4 PH和Ti-6Al-4V这样的先进合金能够提供其他廉价材料无法比拟的强度和耐久性。
护理机器人市场正在快速增长。Grand View Research预测,从2025年到2030年,该市场将以17.6%的复合年增长率增长。这种增长意味着对结构坚固的机器人外壳的需求将会增加。
与经验丰富的制造商 NOBLE 合作。他们拥有 ISO 9001:2015 和 ISO 13485:2016 认证,并提供全方位服务,从设计到交付全程指导您。联系 NOBLE 进行设计审核或获取报价,并浏览其博客上的相关资源。
护理机器人住房常见问题解答
护理机器人的住所能承受多大的损坏?
注塑成型的塑料零件精度可达±0.1毫米。CNC加工或压铸的金属零件精度可达±0.05毫米。这些精度确保了内部组件的精准配合。
对于护理机器人外壳,我应该选择注塑成型还是数控加工?
产量决定一切。产量在 500 到 1,000 件以下时,CNC 加工在成本上更胜一筹。产量超过 1000 件时,注塑成型则更具优势。CNC 加工无需模具成本,而注塑成型周期短。
哪些材料最适合用作护理机器人的外壳?
17-4 PH不锈钢的抗拉强度为1,275兆帕。Ti-6Al-4V钛合金可减轻一半重量。ABS、聚碳酸酯和尼龙可满足大多数塑料需求。
我可以使用3D打印技术来生产零件吗?
通常不适用于批量生产。3D打印最适合制作原型和定制功能。交货时间为当天或3天。非常适合在开模前进行尺寸测试。
哪些表面处理工艺能使护理机器人的外壳经久耐用?
硬质阳极氧化处理可将铝的硬度提升至 600-700 HV。粉末涂层可增强抗冲击性。PVD 涂层则能显著提高硬度。每一种处理都能有效抵御日常磨损。
制造一个新型护理机器人外壳需要多长时间?
在美国,钢模的制作需要 8 到 12 周,在海外则需要 12 到 20 周。首件检验还需要额外 2 到 6 周。
护理机器人外壳应该何时选择金属而非塑料?
对于公差要求严格、散热或电磁干扰屏蔽等需求,请选择金属材料。对于重量轻、成本低以及需要复杂模塑形状的需求,请选择塑料材料。






