
介绍
在数控加工零件时,工程师经常会遇到一些难以解决的问题,这些问题有时在设计阶段很难被发现。其中一个最常见的问题是如何处理薄壁结构。薄壁结构刚度低,在切削力的作用下会发生弯曲,导致振动,表面出现颤纹,变形造成尺寸偏差,废品率上升。
本指南涵盖了工程师在零件加工中面临的主要薄壁挑战。我们还将探讨哪些数控加工工艺能够成功加工这些棘手的零件。五轴加工彻底改变了薄壁加工的格局。让我们深入了解一下。
为什么数控加工薄壁零件很困难?
薄壁零件在数控加工中主要面临哪些问题?NOBLE 的工程师总结了以下 6 个关键领域:
低刚度和静态挠度
想象一堵薄墙。它背后没有任何质量。切削刀具对材料施加压力。这种力会使墙体向远离刀具的方向弯曲。切削结束后,墙体会反弹回原状。这就是静态挠度。
结果就是尺寸误差。零件从机器上下来时尺寸偏小或不圆。操作员测量后发现不合格。随着壁厚变薄,这个问题会更加严重。快速原型制作通常能及早发现问题,但批量生产会放大每一个误差。
颤振与谐波振动
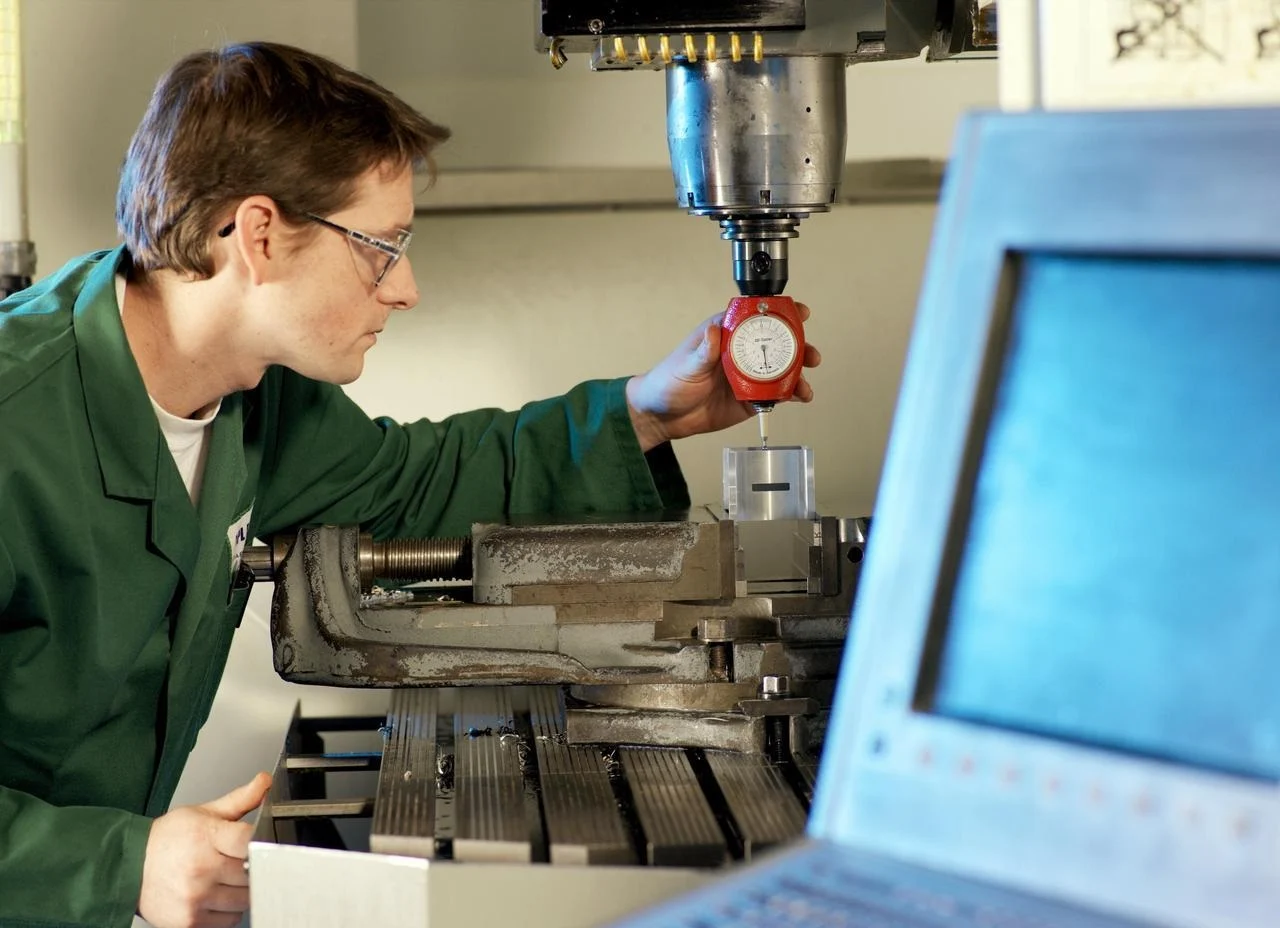
每个部件都有其固有频率。薄壁的固有频率较低。切削刀具的齿切频率可能与该固有频率相匹配。当这种情况发生时,就会产生共振。壁面会剧烈振动。
加工表面出现颤纹,刀具寿命缩短,表面光洁度下降。有时振动非常剧烈,操作员甚至在整个车间都能听到。五轴加工可以缓解这种情况,因为刀具方向改变了啮合动力学。但其物理原理仍然不变:低刚度容易导致颤动。
热量积聚和热变形
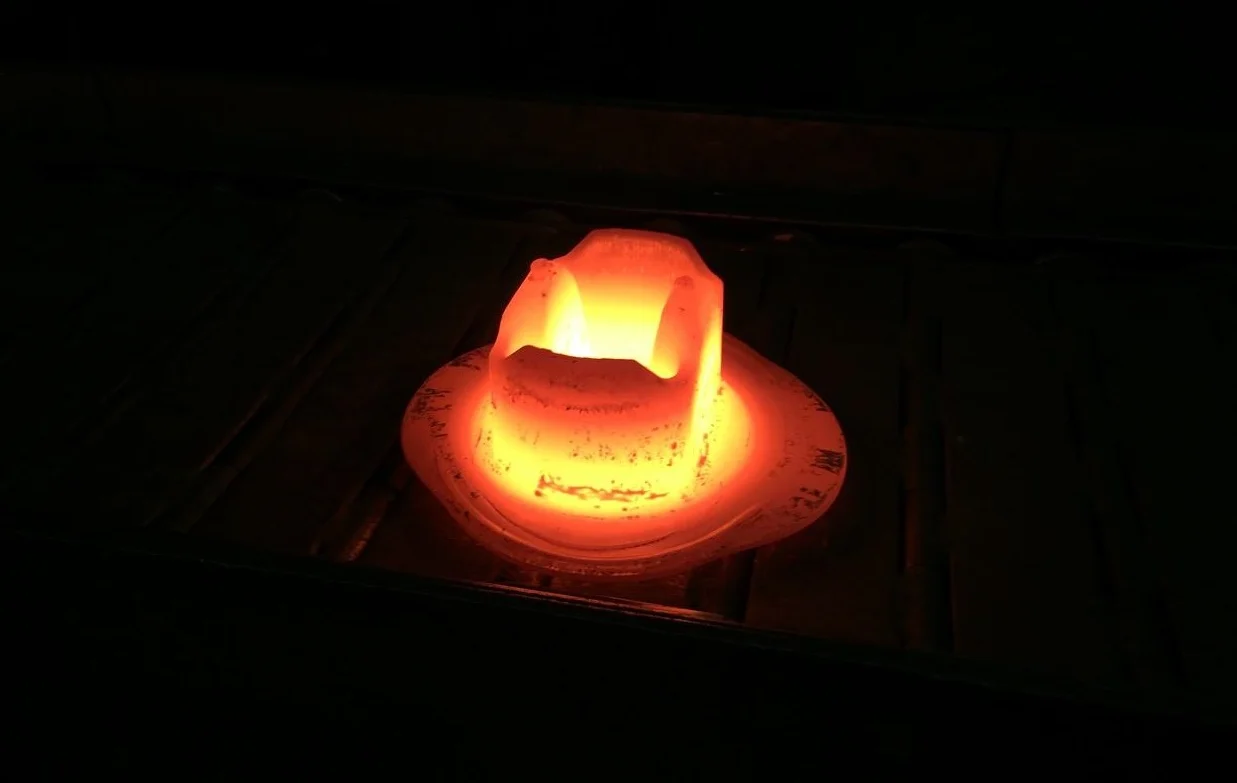
薄壁材料散热性能差。实心金属块能将热量从切割区域带走,而薄壁材料则无法做到这一点,导致热量在材料内部积聚。
壁面会发生局部膨胀。加工后冷却,形状发生变化。热变形会破坏切割后看似正常的公差。操作人员一小时后测量零件,发现它已经变形。这对精密数控加工来说简直是噩梦。解决方案在于控制热输入,而不仅仅是切削力。
工件夹持与夹紧变形
对于实心块材,普通虎钳效果很好。用力夹紧,块材纹丝不动。但如果是薄壁零件呢?情况就完全不同了。虎钳钳口会压扁壁材,或者在切割开始前就使零件整体变形。
操作人员经常在加工后测量零件,然后松开夹具。壁厚会回弹到原来的变形状态,导致零件无法通过检验。问题不在于加工本身,而在于夹紧方式。解决方案包括使用软爪、罐形夹具或粘合剂安装。对于薄壁零件,标准的数控加工方法需要重新设计。
残余应力和翘曲
金属坯料从轧机出来时内部就存在应力。轧制、挤压和热处理——所有这些工艺都会在材料中留下应力。当机械师从实心坯料上切削材料时,这些应力释放不均匀,导致零件翘曲。
对于厚壁零件,翘曲变形较小。而对于薄壁零件,同样的应力释放会导致显著的变形。原本平坦的壁面会变成曲面,圆形特征会变成椭圆形。粗加工和应力消除循环可以有所帮助。快速原型制作可以使用铝等低应力材料,这样可以在使用更硬金属进行生产之前发现翘曲变形的模式。
刀具偏转
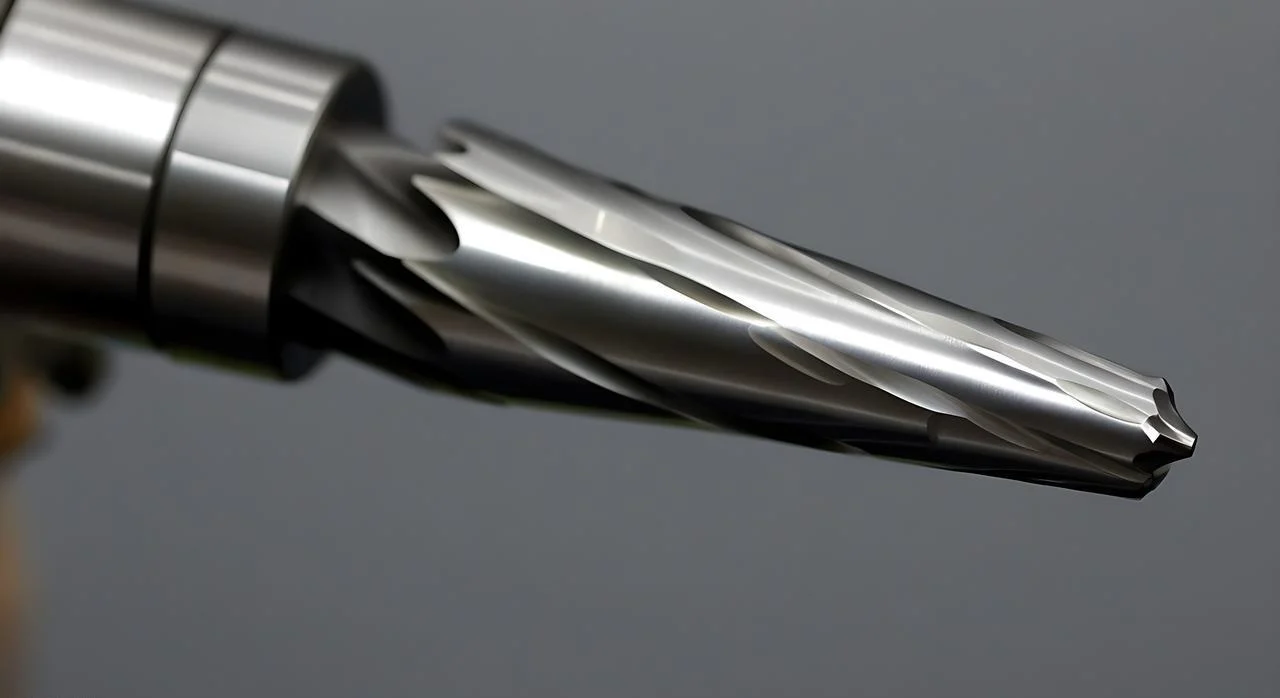
切削刀具会发生弯曲。短而粗的立铣刀刚性强,而长而细的立铣刀则刚性较弱。薄壁零件通常需要长刃刀具才能加工到较深的特征。而长刃刀具的加工能力是有代价的。
刀具在切削载荷作用下会发生挠曲。随着刀具切削不同厚度的壁面,挠曲程度也会发生变化。这会导致表面光洁度下降,公差漂移,甚至刀具断裂。五轴加工允许使用更短的刀具,因为工件可以重新定位。更短的刀具意味着更小的挠曲。这在加工壁薄且空间狭窄的工件时尤为重要。
提高薄壁数控加工效率的有效策略
以下是四类行之有效的策略。将它们应用到生产车间,薄壁零件的生产将不再是难题,而是触手可及的现实。
1. 夹具和工件支撑
填充材料效果很好。低熔点合金可以浇注到空心结构中,然后进行机械加工,最后熔化取出。蜡适用于塑料,聚氨酯适用于异形结构。牺牲支撑和连接片将薄壁与较厚的材料连接起来。最后将连接片切除。
真空吸盘能够牢固地夹持扁平、纤薄的零件,而不会将其压扁。贴合的软爪经过精密加工,与零件完美贴合。无点载荷,无变形。支撑塞位于凹槽和薄壁的后方,从下方支撑壁面。刀具施加推力,支撑塞提供反作用力。数控加工再次变得可预测。
2. 刀具路径和切削策略
减小切削力。切削力越小,偏转越小。
高速加工改变了加工方式。径向啮合量小,进给速度高。摆线铣削采用圆形刀具路径,从而保持较低的啮合量。这种方法在薄壁加工中取得了显著的改进。
逆铣。始终采用逆铣。绝不采用传统铣削方式。切屑由厚变薄。刀具是拉入工件而不是推离工件。交替的切削方向可以平衡相对壁面上的残余应力。向上切削一侧壁面,向下切削另一侧壁面。这样,两个壁面的力相互抵消。
斜坡进给和螺旋进给始终优于直插进给。直插进给是垂直向下推进,力大,温度高。斜坡进给将切削力分散到一定距离上,螺旋进给则以圆周运动的方式实现同样的效果。五轴加工能够为薄壁型腔提供更佳的进给角度。
3. 工具选择与设置
尽可能提高工具的刚度。悬伸长度必须尽可能短,这一点不容商榷。工具伸出的距离应以实际需要为准,切勿过长。
变槽和变螺旋角立铣刀能够消除谐波振动。不规则的槽间距可以防止共振的累积。标准刀具会产生颤动,而变几何刀具则能实现平稳切削。
芯径较大的刀具比标准立铣刀刚性更高。外径相同,但芯部钢材用量更多。硬质合金是基准材料。立方氮化硼 (CBN) 和相变金刚石 (PCD) 硬度更高、刚性更强,但价格也更高。对于薄钛壁加工而言,额外的成本是值得的。
4. 操作顺序
通过工艺流程控制应力。首先阅读零件说明。在零件壁上保留材料。将零件送去进行应力消除处理——热处理或低温处理。然后将其送回进行精加工。
粗加工去除大部分材料。应力消除使零件在精加工过程中自然变形,而不是在精加工过程中变形。然后精加工去除最后少量材料。壁面承受的切削力很小,也没有残余应力释放。
自适应精加工也很重要。采用多次轻度精加工,而不是一次重度精加工。第一次精加工去除大部分剩余材料,第二次精加工达到最终尺寸。由于每次精加工去除的材料较少,墙体变形也更小。快速原型制作有助于在批量生产确定具体方法之前,先优化这些工序。
薄壁零件最佳数控加工工艺
并非所有数控加工工艺都能以相同的方式处理薄壁零件。需要根据零件的几何形状选择合适的加工工艺。以下是主要加工方法的比较。
数控铣床 (3轴、4轴、5轴)——用途最广泛
车床加工适用于圆柱形薄壁工件,例如管材、套筒、波纹管和薄壁环。工件旋转,刀具直线运动。
反向车削使刀具远离卡盘,从而减少长而薄壁工件的推离。剥离车削采用多次轻切削,而非一次重切削。中心架支撑工件与刀具的接触点。对于极薄壁管材,人们会在车削前先在内径中填充低熔点合金,然后再将其熔化去除。支撑结构使得切削成为可能。
数控车削 (车床)——用于圆柱形零件
车床加工适用于圆柱形薄壁工件,例如管材、套筒、波纹管和薄壁环。工件旋转,刀具直线运动。
反向车削使刀具远离卡盘,从而减少长而薄壁工件的推离。剥离车削采用多次轻切削,而非一次重切削。中心架支撑工件与刀具的接触点。对于极薄壁管材,人们会在车削前先在内径中填充低熔点合金,然后再将其熔化去除。支撑结构使得切削成为可能。
瑞士型车床——适用于小型、薄型零件
这台机器尤其擅长加工小型、薄壁零件,直径小于1.5英寸,例如医疗元件、电子连接器本体和微型薄壁套管。
其优势在于导向衬套。它能精准地支撑刀具切削位置的材料,几乎没有悬伸,材料也不会被挤压变形。这样就能获得壁厚薄适中、圆度极佳且表面光洁度高的产品。在瑞士车床上进行快速原型加工,往往能揭示出传统车削方法无法加工的零件其实是可以加工的。
放电加工 (电火花加工)——适用于超薄壁
有时,切削力反而会成为敌人。即使是轻微的铣削力也会使墙体发生偏转。电火花加工则解决了这个问题。它没有切削力,而是通过火花放电来侵蚀材料。
这种方法适用于厚度小于 0.3 毫米的壁厚。硬化钢是常见的应用对象。此外,它还适用于带有薄肋的模具和具有精细结构的医疗器械。缺点是速度较慢。电火花加工速度较慢。但对于硬金属的极薄壁加工而言,它是唯一可靠的方法。
激光和水刀切割——适用于二维薄型材
这些工艺适用于二维薄型材、平面零件、垫片、薄支架等。材料不会受到切削力。激光加工利用热能,而水刀加工则利用高压水和磨料进行切割。
两种方法都不会产生挠曲。它们的局限性在于几何形状。激光和水刀都无法切割深槽或内部三维结构。它们最适合对平面材料进行贯穿切割。
快速参考故障排除表
工厂一线操作人员需要快速找到答案。这里有一个简明指南:将问题与解决方案匹配。无需理论,只需实践经验。
| 挑战 | 最佳策略 |
| 抖动 | 采用摆线刀具路径和可变槽立铣刀。不规则的槽间距可以消除谐波振动。 |
| 坍塌(墙体倒塌) | 型腔内填充材料。低熔点合金或蜡。随形软爪经精密加工,与零件形状完美贴合。无点载荷。 |
| 热量积聚 | 高速加工以减轻切屑负荷。刀具内冷却液可将热量从切削区域带走。 |
| 松开夹具后的翘曲 | 粗加工零件。送去进行应力消除处理。再送回来进行精加工。零件在应力消除过程中发生翘曲,而不是在精加工过程中。 |
| 薄地板提升 | 真空吸盘将地板拉平。用于将小零件固定在牺牲板上的强力胶夹具。用热力或溶剂将零件掰下来。 |
操作人员采用这些策略可以降低废品率,提高机器正常运行时间,并提高零件通过检验的概率。
薄壁零件数控加工中应避免的常见错误
以下是NOBLE工程师在加工薄壁零件时遇到的一些错误。避免这四个错误,工作就会轻松得多。
在薄壁上使用常规开槽工艺
全宽开槽加工会使刀具与整个直径接触,切削力急剧增大,工件壁面发生偏转,颤动开始,工件表面也容易出现刮擦。相比之下,摆线铣削或径向切削力较小的高速加工效果更佳。此外,还应采用较小的步距和较高的进给速度,这样工件壁面受力更小,也能保持在正确的位置。
忽略爬升铣削方向
对于薄壁加工,顺铣是必不可少的。刀具切入材料,切屑由粗到细逐渐变薄。刀具向工件方向拉动。而顺铣则相反,刀具先摩擦工件,然后切削,切屑由粗到细逐渐变厚。刀具向外推离工件,切屑立即发生偏转。
刀具悬伸过大
超出所需长度的每一毫米悬伸都会降低刀具刚度,导致刀具弯曲、颤振和表面光洁度下降。许多机械师会直接使用长刀具进行加工,这是个错误的做法。应该使用能够到达加工特征的最短刀具。如果无法避免长悬伸,则应使用锥形颈立铣刀或更大芯径的刀具。刚度比便捷性更重要。
忘记在完成之前缓解压力
粗加工会去除大部分材料。残余应力被锁在毛坯内部。零件会发生位移。如果操作员直接进行精加工,精加工工序会加工出不再对齐的形状。废品率会上升。
解决方法很简单,但常常被忽略。先粗加工零件,然后将其从机床上取下,进行应力消除处理——热处理或低温处理。之后再重新装车进行精加工。应力消除过程中零件会变得稳定,精加工时零件不会移动。快速原型制作过程中如果省略这一步骤,会给人一种错误的信心。批量生产才能揭示真相。切勿省略应力消除步骤。
关于NOBLE – 精密数控加工 薄壁零件
NOBLE是一家专业的数控加工工厂。人们来我们这里加工高精度、复杂的零部件。
我们专注于解决难题。其他工厂拒收的薄壁零件,对加工精度要求极高、挑战机床极限的精密公差,以及钛、因科镍合金和硬化钢等难加工材料,我们都能胜任。我们在精密制造领域拥有多年经验。
我们的核心数控加工能力
数控铣削(3轴、4轴和5轴)
高速加工薄壁和深腔。五轴联动加工复杂轮廓和倒角。五轴联动加工能力可实现更短的刀具和更便捷地加工难以触及的特征。
数控车削(动力刀具和多轴)
直径最大可达 300 毫米。动力刀具可实现一次装夹完成车铣复合加工。减少操作次数意味着更高的精度,更低的出错几率。
走心式车床
滑动式主轴箱设计。适用于小直径、薄壁医疗和电子元件的加工。导向衬套在切削点处支撑材料。挠度极小。精度高。
附加流程
线切割放电加工适用于硬质材料和薄槽加工。表面磨削可确保表面平整度和光洁度。激光打标可实现可追溯性。必要时可提供内部组装服务。此外,我们还提供表面处理服务,包括去毛刺、钝化和阳极氧化。一站式工厂,多道工序。
质量认证
在精密工作中,信任至关重要。我们的认证证明了系统的有效性。
ISO 9001:2015
质量管理体系。质量稳定。持续改进。严格的过程控制和文件记录。
ISO 13485:2016
医疗器械质量管理。此认证确认我们有能力生产手术器械、植入物和诊断设备所需的组件。增强可追溯性。风险管理。符合法规要求。
为什么选择与我们合作生产薄壁零件?
我们在夹具和刀具路径策略方面拥有成熟的专业技术。我们致力于消除变形,而非与之对抗。经认证的质量体系确保每个薄壁零件都符合图纸规格。无需猜测,无需返工。
先进的CAM编程驱动着我们的机床。高速铣削(HSM)、摆线铣削、自适应清毛,所有这些都针对低刚度特征进行了优化。在薄壁上使用标准刀具路径的人会报废零件。我们不会。
快速原型制作让客户在正式投产前即可测试各种策略。无论是一件还是上万件,我们都能轻松应对。适用于原型制作的策略同样适用于批量生产。这就是NOBLE的独特之处。
常见问题解答
为什么薄壁零件的数控加工被认为很困难?
薄壁零件刚性不足。刚度低是核心问题。切削力会挤压壁面,导致其变形,进而引发振动,表面出现颤纹。由于薄壁无法有效散热,热量会积聚。加工过程中,原材料的残余应力会释放,回弹会破坏尺寸。标准夹具会使情况更加糟糕。虎钳钳口会在切削开始前就压扁壁面或使整个零件变形。
对于薄壁加工,最佳刀具路径策略是什么?
摆线铣削结合高速加工被广泛认为是最佳加工方法。较小的径向切削深度效果显著,通常为刀具直径的 5% 到 10%。较大的轴向切削深度可确保刀具持续切削,从而实现低且稳定的切削力,并大幅降低颤振。从传统开槽加工转向摆线铣削的用户能够立即看到加工性能的提升。
哪种数控加工工艺最适合加工薄壁零件?
答案取决于零件的几何形状。
- 数控 铣削 - 高速或摆线切削策略最适用于加工壳体、凹槽和加强筋。五轴加工增加了刀具倾斜功能,从而可以降低切削力。
- 数控 转折点 - 稳固的支架或可伸缩芯轴能很好地处理管材和套管。支撑装置可防止切割过程中管材和套管发生塌陷。
- 瑞士型 车床 Excel中 适用于小直径薄壁零件,直径小于 1.5 英寸。导向衬套在切削点处支撑材料。
- 线 EDM is 适用于极端情况。壁厚小于 0.3 毫米。硬化材料。零切削力意味着完全没有偏转。
- 激光或水刀 切割 运作方式 适用于二维薄型材。垫片、垫圈、简易支架。
您能否同时胜任薄壁零件的原型制作和大批量生产?
是的。我们提供1至10件的快速原型制作服务,让客户在投入批量生产前测试设计方案。同样的生产流程可以扩展至10,000件甚至更多。NOBLE通过ISO认证的质量管理体系确保我们始终如一地做到最好。无论是第一件还是第10,000件,我们始终保持一致。我们严格遵守规则,始终将产品控制在设定的公差范围内。这就是我们努力的目标。







