
介绍
真空吸盘在日常生活和工业领域都非常常见。无论是吊装大型零件还是将手提包挂在墙上,它们都无处不在。
它们通常由两部分组成:吸盘主体和柔性密封唇。金属真空吸盘常见于工业领域,而人们在日常生活中通常选择塑料或硅胶材质的吸盘。本章我们将重点介绍塑料真空吸盘。
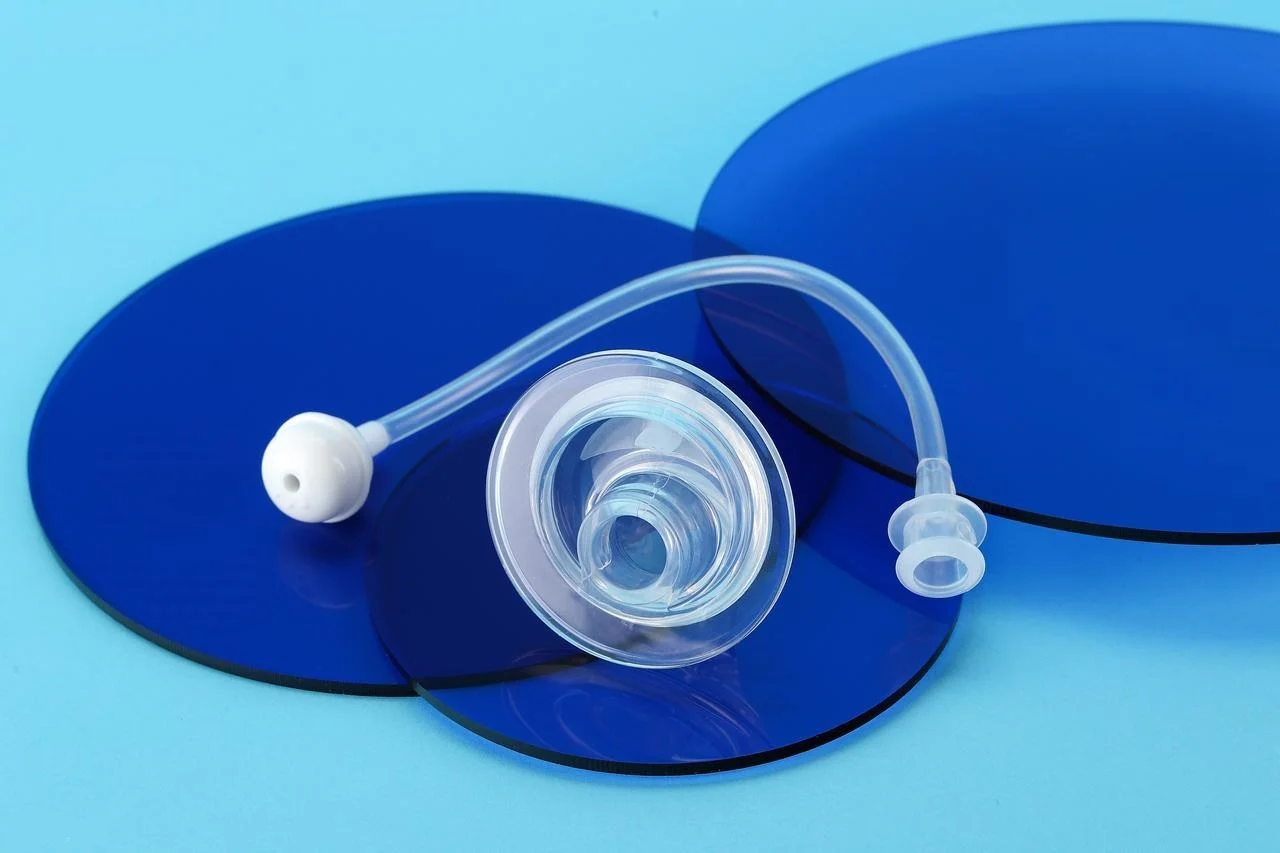
塑料提供了坚硬的框架结构。杯子需要坚实的骨架来传递压力而不塌陷。硅胶则提供了柔韧的密封唇。这个密封唇可以贴合不平整的表面,从而形成真空密封。
逐步讲解:核心制造工艺
真空吸盘的批量生产不涉及金属加工。无需焊接,也无需对毛坯进行机械加工。其主要技术是模塑工艺。人们将材料倒入模腔中,模腔自然成型零件。
1. 塑料机身 注射成型 (刚性部件)
客户采用注塑成型工艺制造刚性体件。常用材料包括ABS、PC和尼龙。注塑机熔化塑料颗粒,熔融材料被注入钢模腔中。成型周期为15至60秒,具体取决于零件尺寸和壁厚。
快速原型制作在这里往往发挥着重要作用。3D打印的塑料模型可以让人们无需等待实体模具即可测试产品的尺寸和功能。一旦设计定型,即可切割生产模具。
2. 硅胶唇形模具(柔性密封元件)
这里主要有两种工艺流程。人们会根据产量和精度要求来选择。
- 压缩 成型 运作方式 适用于小批量生产。模具成本较低。将预成型的硅胶坯料放入加热的模腔中。压机闭合。热量和压力使材料成型。生产周期较长,但前期投资较小。
- 液体硅橡胶(LSR)注塑成型适用于大批量生产,精度更高。两种液态组分混合后直接注入加热的模具中,固化过程在型腔内完成。注塑周期更短,但模具成本更高。液态硅橡胶(LSR)则适用于对一致性要求极高的应用。
3. 关键连接:硅胶与塑料的连接
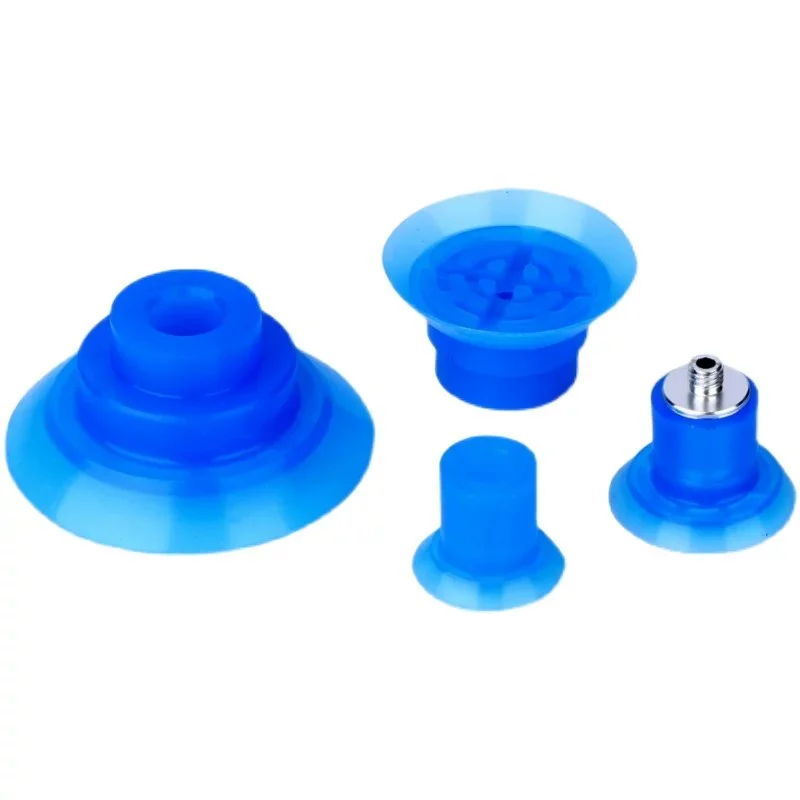
这一步决定了杯子的成败。硅胶唇边必须牢固地粘在塑料杯身上。有两种方法可以实现这一点。
- 包覆注塑成型 is 这是大规模生产的首选方法。将塑料本体放入第二个模具中,然后直接注入液态硅胶。界面处会形成化学键,无需粘合剂,连接处永久牢固。
- 成型后 胶粘剂 粘合是一种替代方案。当材料不相容或没有包覆成型模具时,人们会采用这种方法。首先在塑料表面涂上底漆,然后在硅胶唇上涂上粘合剂,最后将部件压合在一起。这种粘合是机械性的,而非化学性的。它虽然可行,但在高循环应用中可靠性较低。
4. 完成 & 后期处理
模制杯子还没有完成,接下来还有几个步骤。
去毛刺可以去除多余的硅胶。模具分型线处会形成细小的毛刺。人们通常采用手工或自动低温去毛刺的方法去除这些毛刺。硅胶质地柔软,如果模具设计合理,毛刺可以干净利落地剥离。
后固化是在烤箱中进行的。硅胶需要在高温下放置数小时。这一步骤可以完成交联反应,提高稳定性,并使机械性能稳定。跳过此步骤将带来风险。
泄漏测试和检查可以发现缺陷。每个杯子都要进行真空保持力测试。通常采用压力衰减或流量测量法。目视检查可以检查空隙、飞边和粘合完整性。泄漏的杯子不合格。测试是必须的,没有可选项。
真空杯制造中面临的七大挑战
1. 硅胶中的气泡(空隙)
混合过程中会产生气泡,这些气泡会在成品中形成空隙。空隙会削弱密封性,并形成泄漏通道。
解决方案:真空脱气设备必不可少。首先将硅胶组分混合,然后将混合物送入真空室。真空会将残留的空气抽出,然后再进行浇注或注射。
2.固化不均匀(粘稠或柔软的部分)
零件从模具中取出时发粘,或者太软,或者某些地方没有完全固化。这几乎都是由于混合比例不正确造成的。
解决方案:使用精确的称重设备和完善的混合流程。工作人员需要称量每种成分,并按照规定的时间进行混合,还要刮擦容器内壁。任何偏差超过2%的批次都将被判定为无效。快速原型制作通常采用小批量手工混合,这些小批量生产可能会掩盖一些在大规模生产中才会显现的混合误差。因此,在扩大生产规模之前,必须先在生产设备上验证混合流程的有效性。
3. 部分变形(扭曲)
硅胶唇口在受力时会塌陷。或者杯子在脱模过程中无法保持形状。这种材料对于零件的几何形状来说太软了。
解决方案:根据零件的尺寸和形状选择合适的邵氏A硬度。30A的硅胶适用于小型厚零件。大型薄唇则需要50A或更高的硬度。工程师在原型制作过程中会测试不同硬度的硅胶,以找到能够保持形状的最小硬度。硬度过高会影响密封性能,硬度过低则会导致零件变形。
4. 墨守成规(模具问题)
固化后的硅胶难以脱落,导致部件在脱模过程中撕裂,模具也遭到损坏。
原因:脱模剂不足或模具设计中存在复杂的倒扣。某些硅胶等级比其他等级更粘。
解决方案:合理的模具设计是第一道防线。避免尖锐的倒扣。使用拔模斜度。然后,小心涂抹脱模剂。脱模剂太少,零件会粘连;太多,表面光洁度会下降。人们会为每个模具制定一套标准的涂抹工艺。
5. 塑料与硅胶粘合力弱或失效
硅胶唇边与塑料杯身分离。杯子无法正常使用。粘合强度一直不够。
原因:材料不相容是常见原因。硅胶未经表面处理无法粘附在大多数塑料上。
解决方案:尽可能优先采用包覆成型工艺。包覆成型在液态硅橡胶(LSR)注塑过程中形成化学键,无需粘合剂。如果包覆成型不可行,则使用带有表面底漆的专用工业粘合剂。使用粘合剂需要严格的工艺控制。
6. 化学物质浸出和污染(食品/医疗)
用于食品接触或医疗用途的部件不能渗出化学物质。普通硅胶含有不安全的添加剂。
原因:使用了未经认证的原材料。供应商偷工减料。
解决方案:选用符合FDA标准的硅胶。相关法规为21 CFR 177.2600。医疗应用可能需要ISO 10993认证。人们在购买材料前通常会索取相关证书。
7. 异物污染风险
一块金属或硬塑料碎片掉入食品生产线。真空吸盘破碎或脱落碎片。污染导致产品召回。
原因:普通硅胶无法被金属探测器检测到。破损的硅胶碎片会瞒过质量检查。
解决方案:使用金属可探测硅化合物。这些材料含有铁添加剂,能够触发生产线上的金属探测器。这些添加剂已获得美国食品药品监督管理局 (FDA) 批准,可用于意外接触。人们通常会指定使用可探测等级的材料用于食品加工和制药行业。与产品召回相比,额外的材料成本微不足道。
关键材料选择标准 in V阿库姆 CUPS 制造业生产环境
硬度(肖氏 A)
硅胶的硬度以邵氏A硬度计测量。数值越低,材料越软;数值越高,材料越硬、越耐用。
35A适用于轻柔、精细的用途,例如拿起刚出炉的羊角面包或挑选抛光镜片。其唇形贴合度极佳,握感轻柔。缺点是使用寿命较短,柔软的硅胶更容易撕裂。
50A适用于牢固、耐用的应用,例如提起金属板或移动粗糙的塑料部件。其唇缘耐磨损,夹持力更强。但50A对不规则表面的贴合性不如35A。
食品级合规性
食品接触领域受到严格监管,禁止使用任何未经授权的硅胶制品。
美国食品药品监督管理局 (FDA) 21 CFR 177.2600是美国标准。它规定了允许的萃取物和测试方法。获得认证的化合物必须通过这些测试。即使外观相同,没有认证也意味着该物质不符合标准。
欧盟法规1935/2004是欧洲框架。具体的测试方法来自其他标准,但该法规规定了基本要求。向欧洲销售产品的企业需要获得材料供应商的合规性声明。
两种标准都很重要。烘焙用杯需要符合其中一种标准,具体取决于设备发货地。人们在订购材料前都会要求提供相关文件。
特殊属性
有时候,标准配方无法满足需求。人们需要额外的功能。
金属可探测性适用于食品和制药生产线。含铁添加剂被混合到硅胶中。如果硅胶碎片脱落,金属探测器就能检测到。否则,产品将被召回。
耐高温性能使其能够应对高温环境,例如烤箱和消毒循环。普通硅胶在 200°C 以上会降解,而特殊配方则可在 250°C 或更高温度下保持性能。
防静电可以防止灰尘吸附。电子产品制造需要这种特性。静电荷会将颗粒物吸附到产品上。杯子必须能够消除这些电荷。当标准硅胶导致污染问题时,人们会指定使用防静电化合物。
没有一种材料能满足所有需求。人们会根据应用场景来确定材料的优先级。硬度第一,柔韧性第二,特殊性能第三。如果顺序错了,无论制造工艺多么精湛,杯子都会失效。
结语
真空吸盘的批量生产并非易事。三个环节必须完美配合:硅胶固化必须稳定;注塑成型必须保持严格的公差;三者之间的粘合必须经受住数千次的循环。任何一个环节出现偏差,吸盘都会在生产线上失效。
给正在筹备生产线的各位一些建议:在设计阶段早期就应优先考虑塑料-硅胶粘合方式。包覆成型是批量生产的最佳选择。粘合剂粘合虽然可行,但需要更严格的工艺控制。务必在切割模具钢材之前做出决定。
从一开始就选用经过认证的材料。符合FDA标准。符合欧盟声明。必要时选用金属可探测等级的材料。项目后期切勿更换材料。固化特性会发生变化,粘合强度会发生变化,整个工艺流程都会受到影响。
投资真空脱气设备。密封表面不能有气泡。没有真空处理的手工混合批次会失败。大规模生产需要彻底脱气,没有捷径可走。杯子要么密封好,要么密封不好。人们会记住那些密封不好的杯子。
关于NOBLE:您在精密塑料和硅胶制造领域的合作伙伴
我们的团队
NOBLE是一家专业塑料制品制造公司。客户来找我们进行高精度注塑成型和硅胶加工。
弥合复杂产品设计与可靠量产之间的鸿沟。难点在于双材料组件——塑料加硅胶。真空吸盘就是一个完美的例子。坚硬的塑料主体需要柔软的硅胶唇边。两种材料必须永久粘合。而我们做到了。
我们的核心处理能力
注塑模具制造
NOBLE的工程师使用工程级树脂,包括ABS、聚碳酸酯(PC)、尼龙(PA)和其他定制化合物。客户提供材料规格,我们负责模具制造。
大批量生产在自动化单元上进行。我们的目标是保证产品质量始终如一。生产周期短。人们每天需要数千个零件。我们的机器能够以稳定的质量满足这一产量需求。
液体硅橡胶 (LSR) 注射成型
柔性硅胶部件的精密成型是真空吸盘制造的核心技术。真空吸盘复杂唇形的制造是常规操作。液态硅胶(LSR)工艺能够实现高速、大批量生产,飞边极少,部件间一致性极高。
包覆注塑成型 (塑料与硅胶粘合)
这是我们的专长。我们采用化学粘合技术,在一次成型过程中将硅胶直接粘合到硬质塑料基材上。无需二次粘合,也不会出现粘合线不牢固的情况。
一站式加工服务
自有模具制造是一项重大优势。我们能够根据每种产品的几何形状设计和制造精密模具——无需等待外部模具加工厂。
后处理工序均在我们的工厂内完成。去毛刺去除多余材料。后固化稳定硅胶。超声波清洗处理表面。泄漏测试在零件发货前发现缺陷。
我们可提供材料定制服务。我们生产符合FDA标准的硅胶配方。我们也为食品和制药行业生产金属可检测化合物。
认证与合规(质量承诺)
ISO 9001:2015(质量管理体系)
这项认证彰显了我们对品质的承诺:始终如一的品质、持续改进以及客户满意度。该标准涵盖我们所有的生产流程。
ISO 13485:2016(医疗器械——质量管理)
这是医疗行业至关重要的认证。我们生产用于医疗、制药和保健领域的零部件。该标准验证了我们满足严格监管要求的能力,包括安全性、可追溯性和风险管理。
常见问题解答
在真空杯制造中,硅胶的压缩成型和LSR注射成型有什么区别?
压缩成型采用预成型的硅胶坯料。模具成本较低,但生产周期较长。客户通常在小批量生产或生产几何形状较为简单的产品时选择此工艺。
LSR注塑成型采用液态硅橡胶。两种组分自动混合,液体直接注入加热的模具中,在模腔内固化。该工艺周期更短,精度更高,但模具成本较高。LSR适用于大批量生产和复杂零件。
我可以用胶水把硅胶粘到塑料上,而不是用包覆成型法吗?
是的,粘合粘合是可行的。它与包覆成型不同。包覆成型是在注塑过程中形成化学键,没有粘合剂层。粘合粘合则需要进行表面处理。首先在塑料表面涂底漆,然后在硅胶表面涂粘合剂,最后将部件压合在一起。
这种粘合方式是机械粘合,而非化学粘合。因此,对于高循环应用而言,其可靠性较低。人们通常在无法使用包覆成型模具或材料不相容时才使用粘合剂粘合。对于真空吸盘的批量生产,包覆成型是更佳选择。
硅胶真空杯可以回收利用吗?
大多数硅胶真空吸盘无法通过标准的市政回收项目进行回收。硅胶是一种热固性聚合物,它不像热塑性塑料那样会熔化和重新塑形。
一些专业的回收设施会接收硅胶。它们将硅胶研磨成粉末,用作填料或用于降级回收用途。但这类设施并不常见。大多数用过的硅胶杯最终都被送往垃圾填埋场或焚烧。重视报废处理方式的人们在为大批量应用选择材料时,应考虑这一限制。







