
什么是 面铣 工艺应用?
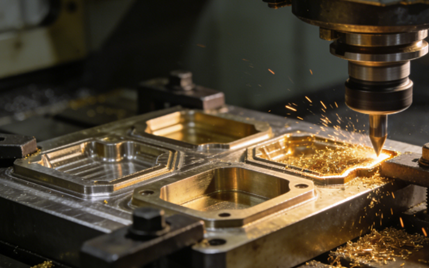
端面铣削是一种机械加工方法,它使用旋转铣刀对工件表面进行切削。切削过程的主要目的是加工出一个光滑平整的平面,并确保该平面垂直于刀具的旋转轴线。
端面铣削的核心工艺是将铣刀安装在垂直于主轴的平面上,其圆周和端面上的多个切削齿同时参与切削。工件通常固定在工作台上,由旋转的铣刀进行加工。
面铣加工技术的类型
通用面铣
普通端面铣削作为机械加工中最基本、应用最广泛的工艺类型,使用标准端面铣刀头进行操作。
一般端面铣削通常配备方形或圆形刀片,通过在轴向和径向方向上的轻微重叠运动来实现对加工表面的完全覆盖。
如果需要对材料进行粗加工或半精加工,通常采用端面铣削来建立基准面。该方法加工效率高,但获得的表面光洁度通常不是最佳。
精密铣削或高进给铣削
高进给铣削工艺采用具有特殊小主偏转角的铣刀。其核心特点是每齿进给量非常高,但切削深度却很浅。
精铣或高进给铣削非常适合加工薄壁零件。虽然切削深度较小,但极高的进给速度使得金属去除率非常可观,同时还能获得优异的表面质量,使其成为高效精加工的理想选择。

重型面铣削
重型面铣采用坚固耐用的铣头,即使在高冲击和极端负载下也能提供稳定的切削性能。
重型端面铣削工艺特别适用于铸件、锻件和其他毛坯的初次粗加工,能够以最高的效率去除多余的材料,为后续的精加工工艺奠定基础。
斜面铣削
斜角端面铣削是一种特殊的端面铣削工艺。其核心特点是使用主偏转角不等于90度的端面铣刀进行加工。
与产生平面的标准面铣削不同,角度面铣削允许刀具以特定角度进行切削,使其成为斜面、倒角和倾斜参考平面的理想选择。
此 M端面铣削所用材料
合金钢
钢材是面铣加工中最大的材料类别,涵盖低碳钢、高碳钢以及各种合金钢。它们具有优异的综合力学性能,是最常用的加工材料。
不锈钢
不锈钢因其优异的耐腐蚀性而被广泛应用。然而,它的导热性差,且在加工过程中容易硬化,因此是一种典型的难加工材料。
铣削不锈钢时,必须使用锋利的切削刀具,并配合适当的断屑槽设计以及充分的冷却和润滑,以防止刀具粘连和异常快速的磨损。

铸铁
灰铸铁、球墨铸铁等材料也可以进行铣削加工。这些材料硬度高、脆性大,加工过程中容易产生切屑。铣削加工通常需要中等或较高的切削速度,因此对刀具的耐磨性能提出了更高的要求。
铝合金
铝合金是最常见的轻金属,它质地柔软,具有良好的塑性和优异的导热性。然而,在铣削加工过程中,这种材料容易产生积屑瘤,并且容易粘附在刀具上。
因此,铣削铝合金时,通常建议使用切削刃锋利、前角较大的刀具,并采用切削速度高、进给量大的工艺参数,以实现高效加工和优异表面光洁度的统一。

非金属和复合材料
工程塑料,例如尼龙、聚碳酸酯、PEEK等,硬度低但弹性高,导热性极差。铣削这些材料时,摩擦产生的热量很容易导致工件软化和变形,同时毛刺的形成也是一个重要问题。
因此,加工时应采用极其锋利的切削刀具,并采用高速、浅切削参数,同时采取有效的排屑和冷却措施。
高效端面铣削的必备工具和设备
立铣刀
立铣刀是一种多刃切削刀具,其切削刃位于圆柱面和端面上。进行端面铣削时,通常采用较小的轴向切削深度。
立铣刀非常适合铣削窄平面、阶梯面等。它广泛应用于多功能加工和模具精加工。
飞刀
飞刀通常指的是一种简易的自制端面铣削装置。其结构是在刀柄末端安装一个或两个可转位刀片。它非常适用于单件或小批量生产、维修车间或加工大型工件上的局部凸台。
由于涉及的切削刀片稀少且不对称,飞刀的平衡性和刚性相对较差,其切削效率和表面光洁度通常不如标准面铣刀。
壳式磨机
壳形铣刀是最典型、最常用的标准面铣刀之一。
壳式铣刀是制造业中铣削大型平面最常用的工具。典型应用包括:加工机床床身、箱形零件的配合面、模具的基准面、大型板材零件的上表面,以及任何其他需要高效获得平面的场合。

A面铣削工艺的优势
高加工效率
面铣刀通常直径较大,加工宽度较宽,并且配备有多个切削齿同时参与切削,因此金属去除率非常高。
在粗加工阶段,端面铣削可以采用较大的切削深度和较高的进给速度,快速去除工件表面的大量多余材料,为后续工序奠定基础,并显著缩短零件的整体加工时间。它是高效批量生产的理想选择。

优异的表面质量
由于端面铣刀切削齿在切削过程中发生轴向和径向重叠,每次走刀可以对加工表面进行多次修整,从而获得光滑平整的表面。
通过选择精细研磨的刀片,调整合理的切削参数,并使用高精度机床,很容易获得非常高的平面度公差和优异的表面光洁度,甚至可以替代一些磨削工序,实现“铣削代替磨削”。
工艺灵活性
端面铣削工艺具有很高的灵活性。通过更换不同主偏转角、材料和槽型的刀片,同一台机床和刀体即可满足从软铝合金到高硬度淬火钢等各种材料的加工要求。
端面铣削不仅可以进行重型粗铣,还可以实现高速精铣,并能完成倾斜面和阶梯面的加工。一次加工即可完成从粗加工到精加工的多个阶段。
加工稳定性
端面铣刀具有优异的结构刚性和与主轴的牢固连接,可有效抑制加工过程中的振动和颤动。这有助于最大限度地减少工件变形,使其特别适用于加工薄壁或低刚性零件。端面铣削固有的稳定性可确保加工尺寸的一致性和可预测性。

良好的经济效益
端面铣削主要采用可转位刀片。刀体可以长期重复使用,只需更换成本相对较低的刀片即可。这大大降低了刀具的长期使用成本和管理成本,提高了整体经济效益。
D面铣削工艺的优点
高机器要求
由于端面铣削,特别是重型粗铣,需要同时驱动多个切削齿来去除大量材料,从而产生巨大的切削力。
如果在功率不足或刚性差的机床上进行强力端面铣削,很可能导致振动、刀具异常磨损,甚至损害机床的精度。
更高的模具成本
为了实现高效的端面铣削,需要高质量、大直径的专用端面铣刀头和大量的可转位刀片。这方面的初始刀具投资相当可观。
面铣床通常需要安装大功率、高端的数控机床或加工中心,设备购置成本非常高。
仅限于平面
面铣刀的主要优点在于能够加工开阔宽阔的表面。它们可以快速去除材料并保持表面平整。但是,当零件具有复杂的曲面、深而窄的凹槽或尖锐的内角时,刀具的性能就会受到限制。刀具通常尺寸较大,容易与工件发生干涉。因此,它无法到达所需区域,也无法有效地进行表面切削。
薄壁变形风险
加工薄壁零件、细长件或夹具支撑不足的工件时,强大的径向或轴向切削力容易导致工件弹性变形,甚至刀具偏转。这些问题使得保持良好的尺寸精度和平面度变得困难。在许多情况下,需要多次轻切削或采用特殊的加工策略来修正变形。
易振动和颤动
铣削宽曲面或使用长悬伸刀柄时,刀具与工件之间的接触可能变得不稳定。这种不稳定状态容易导致周期性振动。这种振动会影响切削平顺性、表面质量和刀具寿命。
这种振动不仅严重降低表面质量,留下明显的振动痕迹,而且加速刀具磨损,甚至导致崩刃,对加工精度和安全构成威胁。
面铣削与周边铣削:主要区别详解
| 比较维度 | 面铣 | 周边铣削 |
| 基本定义 | 利用刀具的刀面和外缘加工出垂直于刀具轴线的表面。 | 利用圆周齿加工平行于刀具轴线的表面,例如轮廓或边缘。 |
| 工具种类 | 端面铣刀(圆盘式刀具),刀面和外缘均装有刀片。 | 立铣刀、板坯铣刀等,切削刃主要位于圆周上。 |
| 表面生成 | 平面(水平面、台阶等)。 | 垂直墙面、槽口、曲面等。 |
| 主要目标 | 高效生产大面积平面。 | 加工轮廓、凹槽或复杂的三维特征。 |
| 典型应用 | 机床工作台、壳体端面、模具分型面等。 | 键槽、齿轮齿、凹槽、零件轮廓等。 |
| 切削力特性 | 轴向力较大,将工件压向工作台,通常更稳定。 | 径向力较大,容易导致刀具偏转和振动。 |
| 表面质量 | 通常能获得更高的平整度和更光滑的表面。 | 可能会留下工具痕迹或波纹;需要精细调整才能获得更好的表面效果。 |

常见的端面铣削问题及其解决方法
表面质量差
加工表面出现规律的振动纹;表面异常粗糙,有划痕或粗糙不平。
解决方案
- 增强刚性:选择更厚更坚固的刀柄;确保工件和夹具的刚性。
- 调整参数:改变切削速度、进给率或切削深度以打破共振频率;采用非对称切削宽度或变速切削。
刀具寿命短
刀片严重磨损、开裂或损坏,远远未达到预期使用寿命。
解决方案
- 优化参数:根据工件材料和刀片推荐值选择合适的线速度和进给速度。避免“低速轻切削”造成的摩擦。
- 处理积屑瘤:提高切削速度;使用具有正前角的锋利刀片;增加冷却液的润滑性。
平坦度差
加工后的平面不平整,中间凹陷,边缘凸起,或者多次刀具加工之间有明显的接缝。
解决方案
- 减少变形:选择刚性更大的刀具和刀架;优化夹紧方案,防止工件在加工过程中变形。
- 校准机床:定期检查和调整主轴的垂直度。
毛刺和边缘崩裂
当刀具切割工件时,工件边缘会出现毛刺或材料崩裂。
解决方案
- 改变切割方法:在切割边缘之前稍微降低进给速度。
- 优化切削工具:使用锋利且具有正前角的刀片;确保切削工具始终处于良好的切削状态,避免使用磨损的刀片。
- 增加工序:安排专门的去毛刺工序。
A面铣削工艺的应用
通用机械
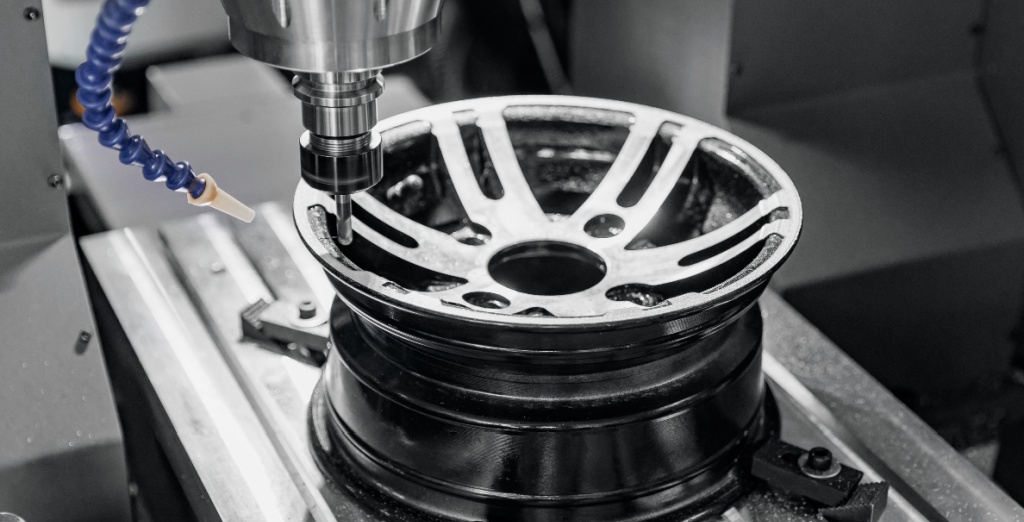
大型机械是面铣加工应用最广泛的领域。它主要用于加工各种类型机床的床身、工作台和导轨安装面。
汽车 行业中的应用:
在汽车工业中,端面铣削用于加工发动机的缸体和缸盖配合面、变速箱壳体以及底盘框架的安装面。
在铁路运输中,端面铣削用于在重要的承重部件上加工出精确的平面。这些部件包括高速机车转向架、发动机底座和其他关键结构件。该工艺有助于确保部件在严苛的运行条件下保持稳定性、强度和正确装配。
模具制造行业
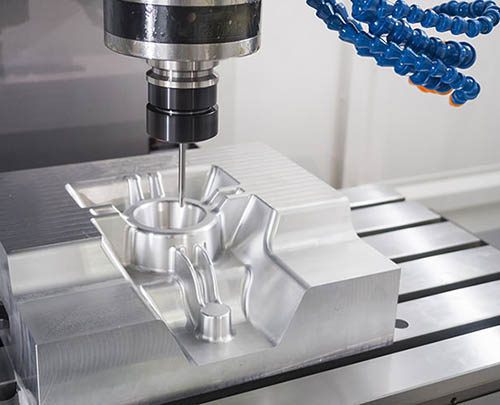
模具制造高度依赖端面铣削。端面铣削用于加工模具的分型面。该面的质量直接决定产品的精度和模具的使用寿命。
端面铣削也用于加工模架和模板的基准面。由于其对表面光洁度、平面度和加工效率的要求极高,因此通常采用高速硬铣削技术。
航空航天
在航空航天工业中,端面铣削用于加工机翼肋条、隔框和蒙皮面板的配合面。它也应用于发动机安装底座和航天器结构件的精密接口面。这些表面必须满足极高的精度要求,因此该工艺是航空航天生产中的重要环节。
为什么选择NOBLE作为您的 面部 磨 加工供应商
NOBLE的端面铣削工艺旨在为金属和塑料零件提供高精度、高效率的表面加工。我们采用先进的数控铣床,配备刚性主轴和高品质可转位端面铣床,能够加工出平整、光滑、尺寸均匀且重复性极佳的表面。
NOBLE 根据每个项目的材料和公差要求,选择最合适的刀具直径、刀片几何形状、切削参数和刀具策略。
NOBLE凭借其强大的实力、稳定的加工技术和严格的质量检验,能够处理小批量和大批量生产订单,同时保证所有零件表面质量的一致性。
常见问题
哪些材料可以用端面铣削加工?
端面铣削可以加工多种材料,包括铝、不锈钢、碳钢、黄铜、铜、钛和工程塑料。根据每种材料的硬度和可加工性,选择合适的刀具并调整切削参数。
面铣削和端铣削有何区别?
端面铣削使用大直径刀具加工宽而平坦的表面,主要追求良好的平面度和较高的加工效率。而立铣削则使用较小的刀具加工型腔、槽以及更复杂的形状,主要用于工件的精细轮廓加工和精确特征的加工。
影响端面铣削加工质量的因素有哪些?
刀具几何形状、主轴转速、进给速度、切削深度、机床刚性、冷却液用量和工件夹紧稳定性。
端面铣削的常见应用有哪些?
面铣削广泛应用于汽车、航空航天、机械、模具制造和精密零件等领域。
如何在端面铣削中获得良好的表面光洁度?
为了获得光滑的表面光洁度,使用锋利的刀片至关重要。进给速度必须设置正确,并且刀具在加工过程中必须保持稳定。选择合适的刀具路径也有助于提高加工效果。为了获得最佳的表面质量,建议进行一次单独的精加工,采用较低的进给速度和较浅的切削深度。







