
什么是 M等人 Die C阿斯汀 生产部门?
金属压铸是一种金属铸造工艺。其本质是将熔融金属在高压下注入到经过精密设计的金属模具中,然后冷却凝固,最终形成预定形状和尺寸的铸件。
压铸工艺主要依赖于三个核心要素:压铸机、压铸模具和压铸合金。金属压铸的特点是利用高压高速将金属材料注入模具,这使得压铸能够高效、大批量地生产结构复杂、壁薄、尺寸精确、表面光滑的金属零件。
压铸技术起源于19世纪初。1838年,一位名叫布鲁斯的美国人发明了第一台用于印刷铅字的手动活塞式压铸机。
20 世纪初,铝合金压铸技术的成功应用促进了汽车工业的发展,标志着现代压铸技术的真正开端。
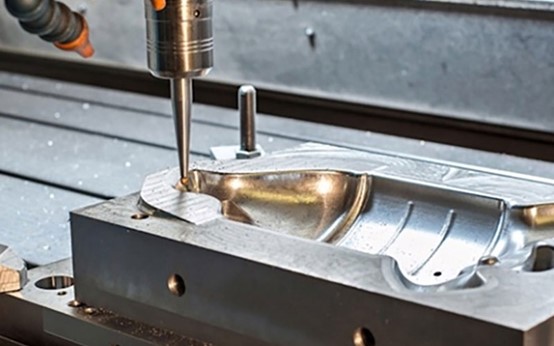
金属压铸生产是如何进行的?
模具准备
压铸开始前,需要先安装模具并预热。然后,清理型腔并喷涂脱模剂。
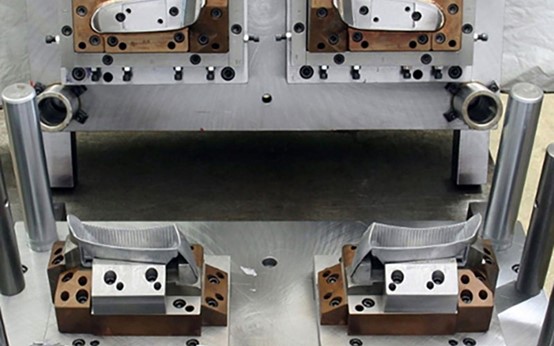
脱模剂有助于铸件脱模,还能冷却模具。模具准备好后,压铸机驱动动模与定模紧密贴合,并施加巨大的锁模力,防止熔融金属溢出。
材料铸造
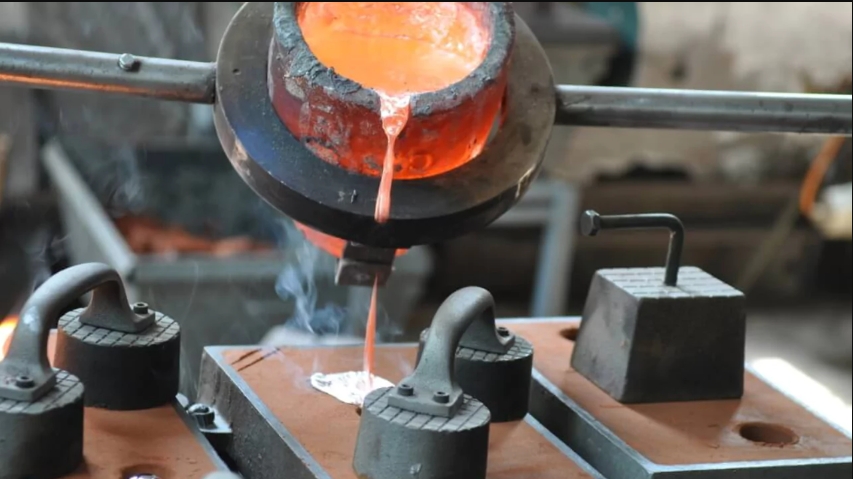
压铸模具准备好后,将特定合金在炉中加热至熔融状态,并保持成分均匀。然后,用量勺从炉中取出所需量的熔融金属,并将其平稳地倒入封闭的注射套筒中,准备进行注射。
注塑工艺
压铸机的冲头以极高的速度前进,瞬间将套筒内的熔融金属压入密封的模腔中。熔融金属在几百分之一秒内即可充满整个模腔,从而确保对薄壁和复杂结构的精确复制。
散热器
熔融金属充满型腔后,冲头不会立即后退,而是继续保持巨大的压力。这个阶段称为保压。它迫使正在收缩和凝固的金属获得额外的补充,从而减少内部缩孔和缺陷,并提高铸件的密度。
弹射
模具在压力下保持一段时间,铸件基本定型后,模具闭合机构打开模具。
模具内的顶出机构在顶出缸的驱动下向前移动,平稳地将成型的铸件推出模具,完成脱模过程。
装饰带
压铸成型的铸件通常带有额外的材料边缘,例如浇口和排气槽。这些材料边缘需要手工或使用设备切除,并进行必要的表面清理。一个铸件清理完毕后,模具闭合,下一个压铸循环开始。
金属压铸生产中使用的金属材料类型
铝
铝是应用最广泛的压铸材料。铝重量轻,且具有良好的机械强度、耐腐蚀性以及导热性和导电性。
铝合金具有良好的铸造流动性,适用于生产结构复杂的薄壁零件,广泛应用于汽车、电子和航空航天等行业。
锌
锌合金非常容易进行压铸,可以生产出尺寸精度极高、表面极其光滑的零件。
锌合金具有良好的机械性能,并且可以进行各种电镀处理。锌合金常用于制造五金零件、玩具模型、卫浴配件、电子产品外壳等产品。
镁
镁合金是实用金属中最轻的,具有很高的比强度和比刚度,并且具有优异的减震和电磁屏蔽性能。
镁常用于对重量有严格要求的场合,例如笔记本电脑外壳、相机机身、汽车方向盘框架和航空航天部件。
铜
压铸中主要使用的铜合金是黄铜和青铜。铜具有优异的导电性、导热性、耐磨性和耐腐蚀性。
铜的熔点很高,会对模具造成严重的磨损,使压铸工艺更加困难且成本更高。铜通常用于制造需要高强度和高导电性的特殊零件,例如阀门、齿轮和电连接器。

金属压铸生产工艺类型
热室压铸
在热室压铸中,注射机构浸入熔融金属中,金属通过注射室直接注入模具。热室压铸法效率高、循环速度快,因此适用于锌、镁、铅等低熔点金属的铸造。

冷室压铸
在冷室压铸中,注射机构与炉子是分离的,熔融金属需要手动或机械地注入注射室。
冷室压铸适用于铝、铜等高熔点金属。虽然冷室压铸的效率略低,但它能有效防止设备腐蚀,保证产品质量。

真空压铸
真空压铸是指在压铸过程中抽出空气,以减少模腔内的气体,从而最大限度地减少气孔缺陷,提高密度和机械性能。
真空压铸常用于对强度要求较高的产品,例如汽车结构件和航空部件。
低压铸造
低压压铸是一种利用低压气体将熔融金属从坩埚缓慢推入模具的工艺,可确保金属填充均匀,结构致密。
低压压铸常用于生产较大的铝制零件,例如汽车车轮和发动机缸体。

重力压铸
重力压铸利用金属自身的重量将熔融金属注入模具,而无需外部注射。
重力压铸工艺简单,适用于中小批量生产,如泵体、管件、机械外壳等。
金属压铸生产的优势
三维精度
金属压铸可以在一次成型过程中实现形状复杂、精度高的产品,具有尺寸公差小、重复性好等特点。
金属压铸加工的零件表面光滑细腻,可以直接进行喷漆、电镀或抛光,大大减少了后续的机械加工和表面处理工序及成本。
生产效率
压铸工艺周期短,可实现快速注塑、冷却和脱模,特别适合批量和自动化生产。
与传统的铸造或机械加工方法相比,金属压铸可以在相同的时间内生产出一致性更高的零件,从而显著降低单个零件的成本。
络合物形成
金属压铸可以在单个模具中形成具有复杂几何形状、薄壁结构和精细特征(如加强筋、螺纹孔和嵌件)的零件,避免多次加工或组装工序,从而实现高集成度和高结构完整性的产品制造。
机械强度
金属压铸利用高压注射,使金属快速填充模腔并凝固。因此,压铸件的内部结构更加致密,气孔和缩孔更少,机械强度、硬度和耐磨性也更高。
经过真空压铸或半固态压铸工艺处理后,零件的性能可以接近锻件的性能。
材料利用率
金属压铸生产过程中的金属损耗极低。浇注系统和溢流部件可在炉内重复使用,整体材料利用率可达90%以上。
与传统铸造方法相比,金属压铸不仅可以节省原材料,而且有利于环境保护和成本控制。
金属压铸生产的缺点
高昂的模具成本
金属压铸模具的设计和制造成本相对较高,特别是对于结构复杂或多腔模具而言,由于需要精密加工和耐高温钢材,因此初始投资较大。
对于小批量生产或设计变更频繁的项目,金属压铸模具成本难以摊销,经济效益较差。
不适用于高熔点金属
压铸机和模具的耐温极限通常只适用于铝、锌、镁、铜等中低熔点金属。
钢、铁等高熔点材料不能通过压铸成型,这在一定程度上限制了该工艺的应用范围。
高维护成本
压铸机及其配套系统(如液压、冷却、喷涂设备等)价格昂贵,维护成本高。生产过程中设备一旦发生故障,不仅会损坏模具,还会导致生产中断,从而增加企业的维护和运营成本。
金属压铸生产过程中的挑战
孔隙率和收缩问题
气孔和缩孔问题是压铸中最常见的挑战。高速充型时,如果模腔内的空气不能及时排出,就会被吸入熔融金属中形成气孔。同时,铸件厚壁在凝固收缩过程中,如果不能得到足够的熔融金属补充,也会形成缩孔。
孔隙和缩孔等缺陷会显著降低零件的机械性能和密封性能。
复杂过程参数控制
在金属压铸过程中,注射速度、压力、温度和时间等众多参数都需要精确匹配。即使任何一个参数出现最微小的偏差,都可能导致产品缺陷。
例如,压力不足会导致填充不完全,而速度过快会加剧夹带现象,这对过程控制提出了极高的要求。
变形控制
虽然压铸件精度很高,但脱模后铸件的收缩以及残余应力释放引起的变形仍然是需要严格控制的问题。
尺寸因素会影响零件的尺寸稳定性和装配精度,从而增加后续加工或修正的成本。
金属压铸生产的应用
汽车行业
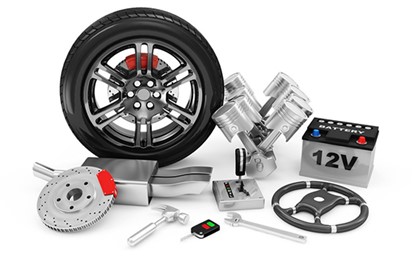
汽车行业是压铸件最大的应用市场。金属压铸可用于制造发动机缸体、变速箱壳体、离合器壳体、转向器总成、车轮以及各种支架和结构件。
压铸可以提供高强度、轻质的零件,满足汽车对安全性和燃油经济性的要求。
电子产品
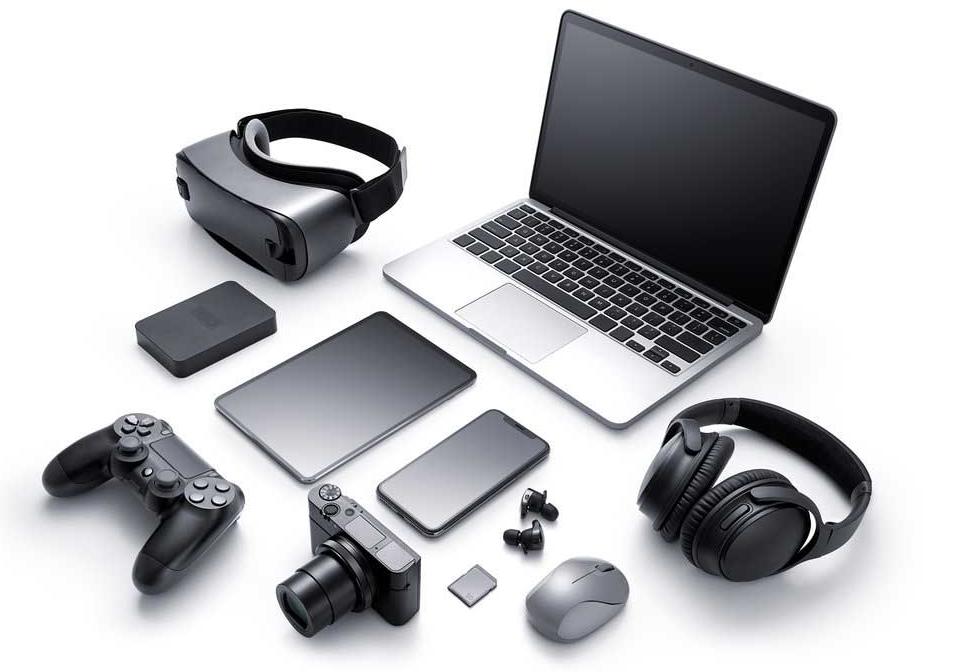
金属压铸可用于制造电子产品,例如智能手机的中框、笔记本电脑的外壳、散热器、连接器等。
压铸工艺为电子产品提供了优异的电磁屏蔽性能、结构强度和散热性能,同时实现了精致的外观和轻薄的设计。
家用设备
许多家用电器的核心部件都是通过压铸技术制造的,例如冰箱的压缩机外壳、空调的叶片、电动工具的外壳、水龙头的阀体、门锁和各种厨房用具。
金属压铸的优点在于其耐用性、生产效率高、表面处理效果好。
航空航天
航空航天领域对零部件的性能要求极高。压铸工艺被用于制造飞机发动机零件、导弹弹舱、雷达组件以及军用通信设备外壳等。
金属压铸通常采用高性能铝合金和镁合金,以满足轻质高强的要求。
NOBLE和金属压铸生产服务
NOBLE 是您值得信赖的一站式定制制造解决方案,从原型设计到生产制造,我们拥有庞大的制造资源、合适的技术、精简的流程、专家指导和完善的质量检验流程,将您的想法变为现实。
我们以极具竞争力的价格提供高精度、长寿命的压铸模具服务,结合尖端的压铸模具技术和先进的生产设备,我们的专家工程师致力于将周期时间缩短 50% 以上,并实现快速周转,几分钟内即可获得报价,几天内即可获得压铸模具。
- 通过 ISO 9001 和 ISO 13485 认证的工厂
- 拥有超过10年的压铸模具制造经验
- 先进的设备和极具竞争力的价格
- 立即获取压铸模具制作报价
- 专业且免费的DFM报告
- 24/7 工程支持
- 最快3天即可交付
的常见问题 压铸
热室压铸和冷室压铸有什么区别?
热室压铸适用于锌、镁等低熔点金属,而冷室压铸适用于铝、铜等高熔点金属。
压铸件可以进行机械加工或表面处理吗?
是的。压铸件可以进行二次加工,例如数控加工、阳极氧化、粉末涂装和电镀,以获得更严格的公差或更好的美观性和耐腐蚀性。
金属压铸是否适用于 小批量生产?
传统上,压铸工艺更适合大批量生产,经济效益更高。然而,随着现代快速模具制造和原型制作技术的进步,现在可以高效地生产小批量产品,尤其适用于产品测试或限量版零件。
设计压铸件时应考虑哪些因素?
设计人员应考虑壁厚、拔模斜度、浇口位置和冷却布局,以确保填充顺畅和脱模轻松。合理的设计有助于减少缺陷并延长模具寿命。
金属压铸的成本是多少?
成本取决于模具复杂程度、生产量、零件尺寸和材料类型等因素。







