
什么是 S热 M等人 S篡改?
钣金冲压是一种金属加工方法,主要通过机械压力机和专用模具对金属板材施加压力,使其发生塑性变形或分离,从而获得所需形状和尺寸的零件。
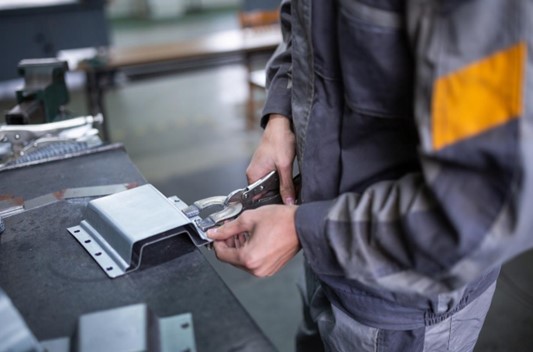
HS 怎么做?热 M等人 S夯实 工作?
模 DESIGN
模具是冲压工艺中型芯准备阶段的工序。模具通常由冲头和模腔组成,其型腔精确地决定了零件的最终形状。
模具设计需要综合考虑材料流动和回弹等因素。模具制造对精度和耐久性要求极高。通常采用高强度工具钢,经过精密机械加工、热处理和表面处理等工序制成,以确保批量生产过程中的稳定性和零件质量。
材料准备
钣金制造需要将原材料加工成所需尺寸的坯料。常见的钣金制造方法包括剪切机剪切、激光切割和落料。
此步骤的目的是获得尺寸精确的平整毛坯,为后续冲压成型做准备。落料精度和边缘质量直接影响后续工序的顺利进行和最终产品的质量。因此,必须严格控制尺寸公差和毛刺。
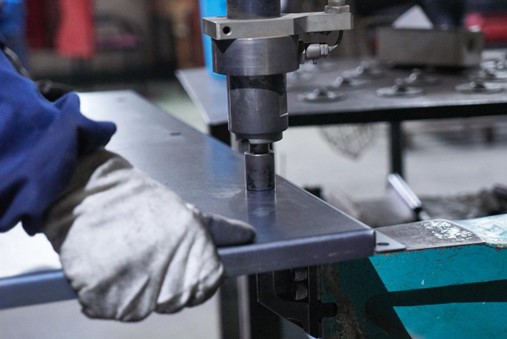
钣金冲压
冲压成形是核心加工步骤。将落料后的坯料放入预先安装好的模具中,通过压力机施加巨大的压力,使模腔内的材料发生塑性变形。
根据零件的形状要求,冲压工艺可能包括落料、弯曲、拉伸和翻孔等各种具体工艺,将平面材料转化为具有三维形状的结构部件。
后续加工
冲压成型的零件往往需要经过一系列后续处理才能满足使用要求。
为了提高安全性,零件需要去除毛刺并对锋利边缘进行倒角处理。此外,还可能采用焊接和铆接等其他连接方式与其他部件组装;并采用喷涂和电镀等表面处理工艺来增强零件的耐腐蚀性和美观性。
S中使用的材料热 M等人 S夯实
碳素钢
碳钢是最常用且最具成本效益的材料类型,其中冷轧钢板(SPCC)是最典型的。
碳钢强度和延展性良好,易于冲压成型。但其表面容易氧化生锈,因此通常需要进行喷涂、电镀等表面保护处理。
不锈钢
不锈钢因其优异的耐腐蚀性和高强度而备受青睐。最常用的牌号是SUS304,它含有铬和镍,表面能形成致密的氧化铬钝化膜,具有极佳的防锈性能。磁性不锈钢,例如SUS430,也可用于钣金冲压。
铝
铝的最大优势在于其低密度、轻质、优异的导电导热性能以及耐腐蚀性。常用牌号包括1060、5052、6061等。这些铝材在不同程度上兼顾了强度、成形性和耐腐蚀性。铝板易于进行冲压加工,例如拉伸和弯曲。
铜
铜具有优异的导电性和导热性,其延展性在所有金属材料中名列前茅,因此非常适合用于冲压成型复杂形状。
黄铜(例如H62)和磷青铜是常用的铜合金。它们除了具有良好的导电性外,还具有优异的外观和耐磨性。
有哪些 S热 M等人 S夯实
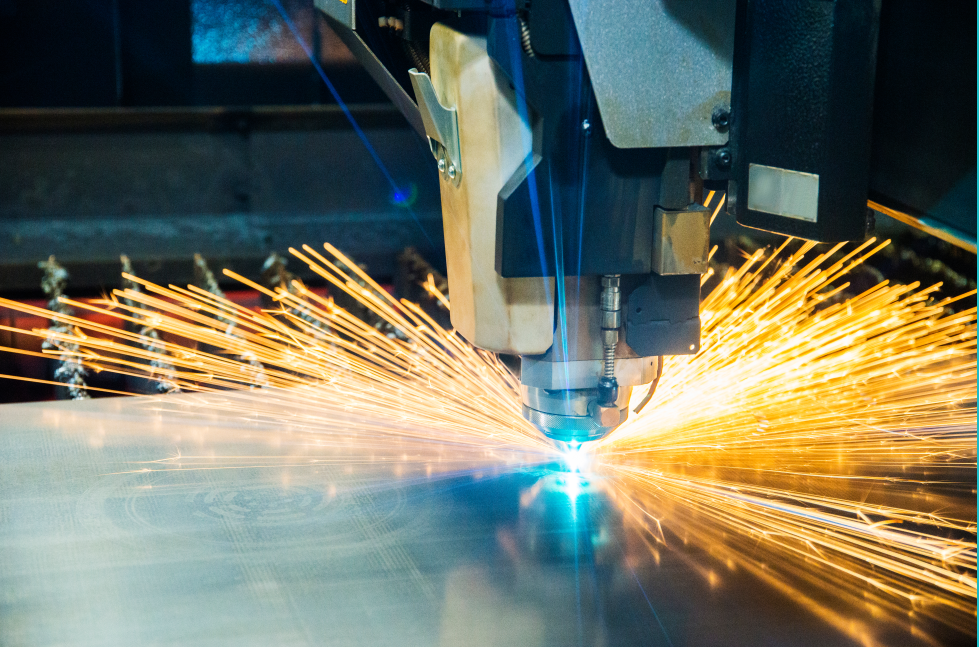
S热 M等人 剪切过程
剪切工艺,也称落料,旨在沿特定轮廓线将材料的一部分与另一部分分离。该工艺的关键在于利用冲头与模具之间的间隙,使材料发生剪切变形直至断裂。
薄板 成型过程
成形工艺是指在不破坏材料完整性的前提下,通过引起塑性变形来改变坯料的形状和尺寸,从而获得所需三维零件的过程。
钣金成形工艺涵盖多种具体技术。例如,弯曲是将钣金弯曲成特定角度或形状。拉伸是将扁平的坯料加工成开口的空心零件,例如杯状体。
成型工艺的核心是控制材料的流动和减薄,以防止起皱或开裂。
级进模 薄板 冲压
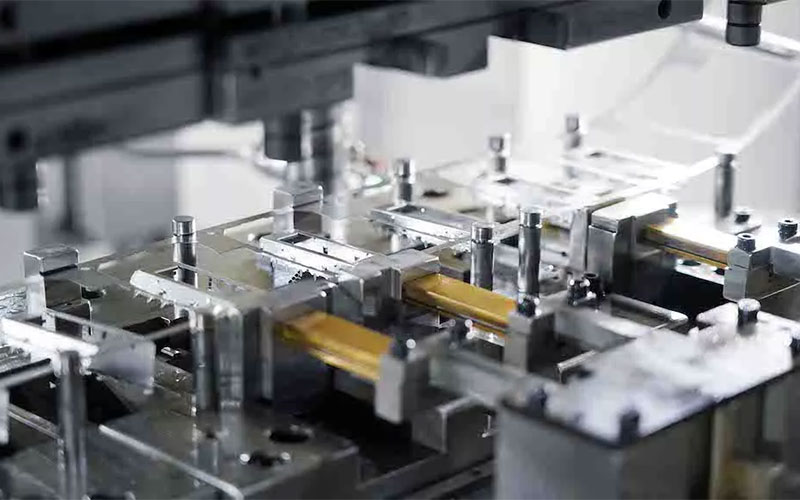
连续模冲压并非一个独立的工序,而是将分离和成型两种不同的工艺巧妙地结合在一组模具中,并在一次冲压过程中同时完成。
例如,在同一工作站,可以先进行拉伸成型,形成杯状,然后立即进行冲压。这种工艺极大地提高了生产效率,减少了设备和模具的数量,并确保了零件各特征之间的相对位置精度。它尤其适用于生产结构复杂、产量大的零件。然而,对模具设计和制造的要求也更加复杂。
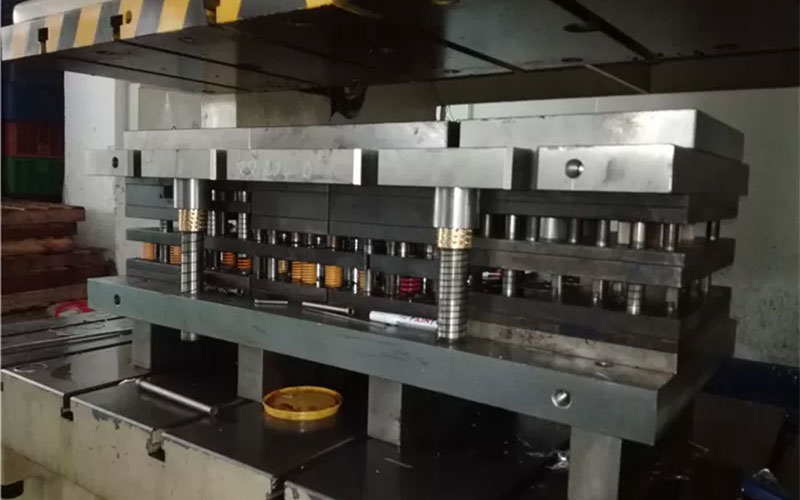
深拉钣金冲压
深拉成型是一种金属成形技术,可制造出具有显著深度的无缝三维零件。该工艺利用模具和冲头,将金属板材拉伸成型为复杂形状。这种方法常用于高精度地生产圆柱形或盒状零件。
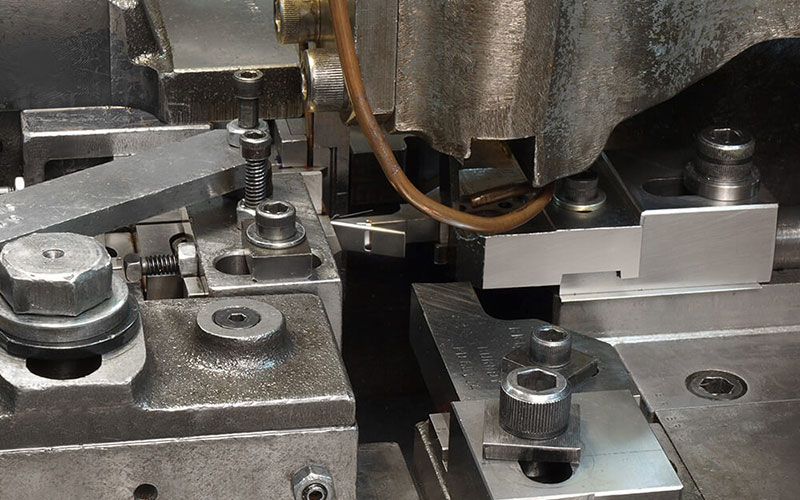
四滑块钣金冲压
四滑块冲压,也称为多滑块冲压或四向冲压,是一种特殊的金属冲压方法。该制造工艺用于制造形状复杂、尺寸中小且具有多个折弯的零件。它非常适合需要精确成型、严格公差和高速生产的零件。
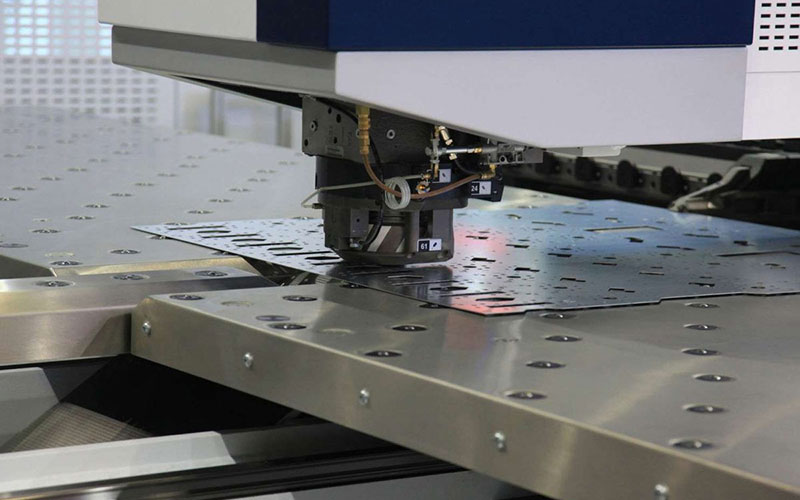
精冲落料钣金冲压
精冲裁是一种精密的金属零件成形方法,能够使工件边缘光滑平整。与传统冲裁不同,精冲裁只需一步即可完成,且模具间隙较小。此外,无需任何二次加工,从而缩短了生产时间并降低了成本。因此,精冲裁已成为汽车、航空航天和精密机械零件等多种产品的常用制造工艺。

压花钣金冲压
压花是一种钣金冲压技术,用于在钣金上形成凸起或凹陷的图案或设计。它通过模具对材料施加压力,形成所需的图案,从而产生凸起或凹陷的区域。压花常用于添加装饰性或功能性特征,例如防滑表面或识别标记。
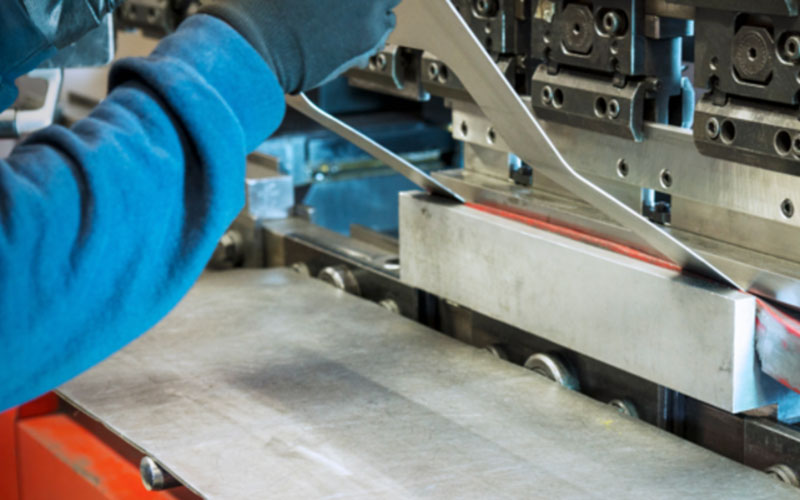
复合模冲压
复合模冲压是一种高效低成本的精密金属冲压制造工艺,适用于中小型金属冲压项目。它既能保证零件设计所需的精度公差,又比级进模冲压的制造成本更低。
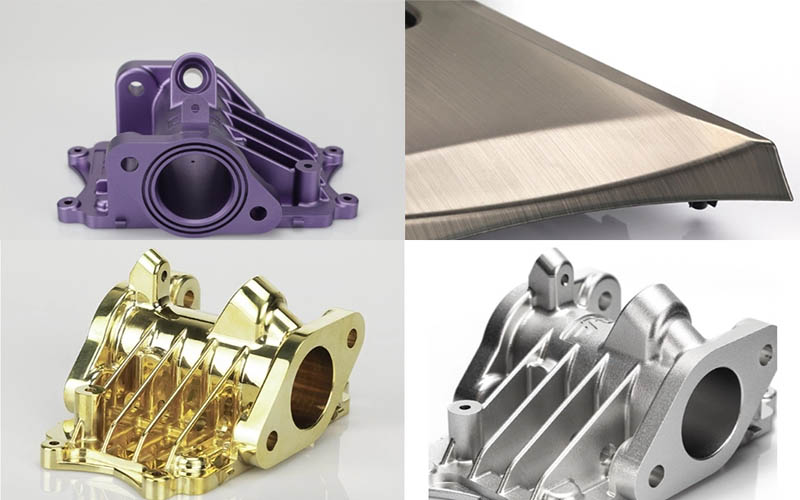
钣金冲压表面处理
阳极氧化
阳极氧化是一种专门针对铝及其合金板材零件的表面处理技术。阳极氧化是通过电化学方法在铝材料表面生成一层坚硬的氧化铝涂层的工艺。
这种氧化铝涂层不仅致密,显著提高了工件的耐腐蚀性和耐磨性,而且由于其多孔结构,还能吸附染料,从而实现多种颜色选择。
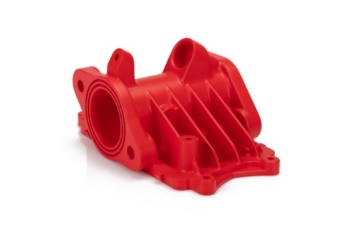
粉末涂料
粉末涂装是将干粉涂料通过静电吸附喷涂到零件表面,然后在高温下固化形成涂层的工艺。粉末喷涂形成的涂层相对较厚,具有优异的耐腐蚀性、耐磨性和机械强度。
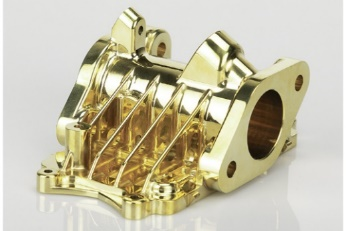
电镀
电镀是利用电解原理在金属薄片零件表面沉积一层薄金属或合金膜的工艺,例如镀锌、镀镍、镀铬或镀金。
电镀涂层可以显著提高零件的防锈能力和表面硬度,并赋予其特殊的表面性能,例如镀铬的高反射率和耐磨性,或镀金/镀银的优异导电性。
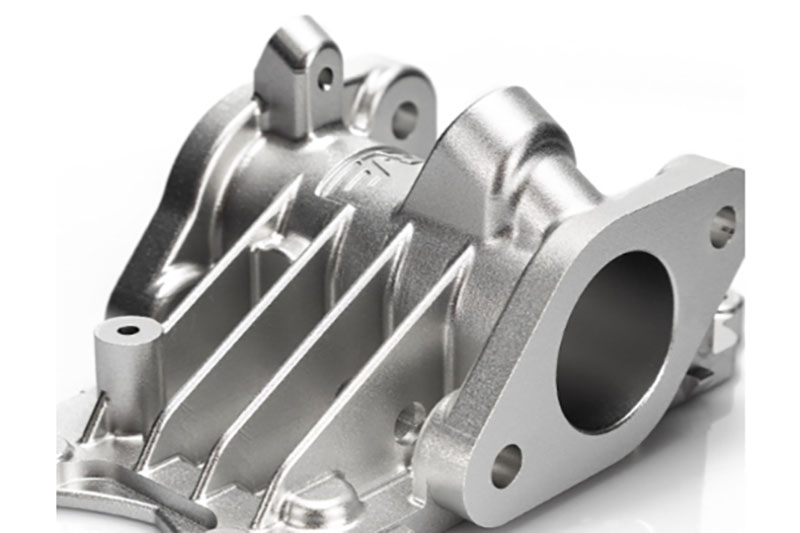
喷砂
喷砂是一种物理工艺,它利用高速气流将沙粒或其他磨料喷射到零件表面,并通过冲击来清洁和粗糙化零件表面。
喷砂处理能有效去除金属表面的氧化皮、油渍和旧涂层,并在金属表面形成均匀细腻的哑光质感。这不仅能增强涂层的附着力,还能为后续喷涂或阳极氧化处理提供理想的基底。
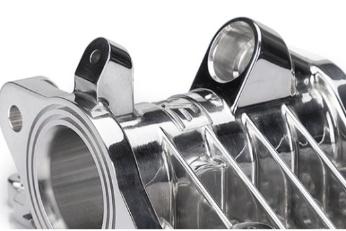
抛光
抛光是通过机械、化学或电化学作用对金属薄板表面进行加工,以减少其粗糙度,从而达到镜面般光亮表面效果的过程。
抛光可以彻底去除冲压和加工过程中留下的划痕、毛刺和其他缺陷,大大提高产品的外观、质地和等级。
- 应用环境: 高端消费电子产品的厨房用具、卫浴五金、珠宝和装饰配件
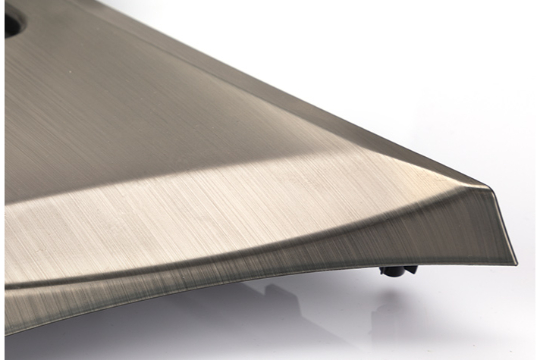
打磨
拉丝是一种加工技术,它使用砂带或尼龙轮等工具,有方向、连续地摩擦金属表面,从而形成具有线性纹理的哑光表面。
拉丝处理可以有效遮盖生产过程中产生的划痕,并具有细腻的质感。拉丝处理能够凸显金属的纹理和颗粒,营造出现代简约的视觉效果,同时,与高光表面相比,它不易留下指纹。
- 应用环境: 手机外壳、电器面板、电梯轿厢、装饰条
的优点 S热 M等人 S夯实
生产效率高
冲压加工速度极快,中小尺寸零件的生产速度可达每分钟数百件。冲压的高速生产能力显著降低了单个零件的制造时间成本,为大批量订单的交付奠定了坚实的基础。
单位成本低
冲压模具制作完成后,单个零件的生产成本主要集中在材料本身。在大批量生产中,模具的初始成本分摊到每个产品上,使得单位成本非常低。高度自动化的冲压生产线也节省了大量的人工成本。
一致的质量
冲压工艺依赖于精密模具,这意味着同一模具生产的每个零件都具有相同的形状和尺寸。模具所保证的高精度和优异的一致性对于现代装配和产品质量控制至关重要,能够有效避免人为操作误差。
材料利用率高
冲压生产通常采用卷材或片材。通过巧妙的布局设计,可以最大限度地利用这些材料。冲压生产过程中产生的剩余材料也可以回收再利用,这在一定程度上减少了原材料的浪费,降低了整体材料成本。
复杂零件能力
冲压工艺可以使金属材料在冷态下发生塑性变形,不仅可以生产复杂形状的零件,还可以通过变形强化机制提高零件的强度和刚度。
S的挑战热 M等人 S夯实
起皱和撕裂
当材料在压缩应力作用下流动过快时,就会发生起皱,导致金属板材局部堆积并形成皱纹。撕裂则恰恰相反。当材料在拉伸应力作用下变得过薄直至撕裂时,就会发生撕裂。
为了解决这两个问题,需要在模具设计、压边力控制和润滑等工艺参数中取得微妙的平衡,以防止材料流动过快而起皱,同时避免流动不足和撕裂。
弹回
回弹是一种弹性恢复现象,指冲压成型后,由于内部弹性应力的释放,零件的形状和尺寸与模腔形状发生偏差。这是影响零件精度的最重要因素,尤其对弯曲零件的精度影响显著。
准确预测和补偿回弹是一项极具挑战性的任务,需要使用先进的仿真软件、经验数据,并结合模具表面的过校正设计来克服回弹问题。
表面损伤
在冲压过程中,板材与模具之间的相对运动可能会导致表面缺陷,例如划痕和粗糙度。这主要是由于模具表面光洁度不足、润滑不当或模具硬度不足等原因造成的。
这些轻微的损伤不仅影响产品的外观,还可能成为应力集中点,降低零件的疲劳强度和耐腐蚀性。
毛刺和尺寸偏差
在落料或修边过程中,如果模具间隙不合理,切削刃变钝,则在切割处会形成锋利的毛刺。
毛刺不仅影响操作安全和装配精度,还会降低零件的疲劳寿命。模具磨损、设备精度以及材料性能波动都可能导致零件尺寸偏差,进而影响后续装配。
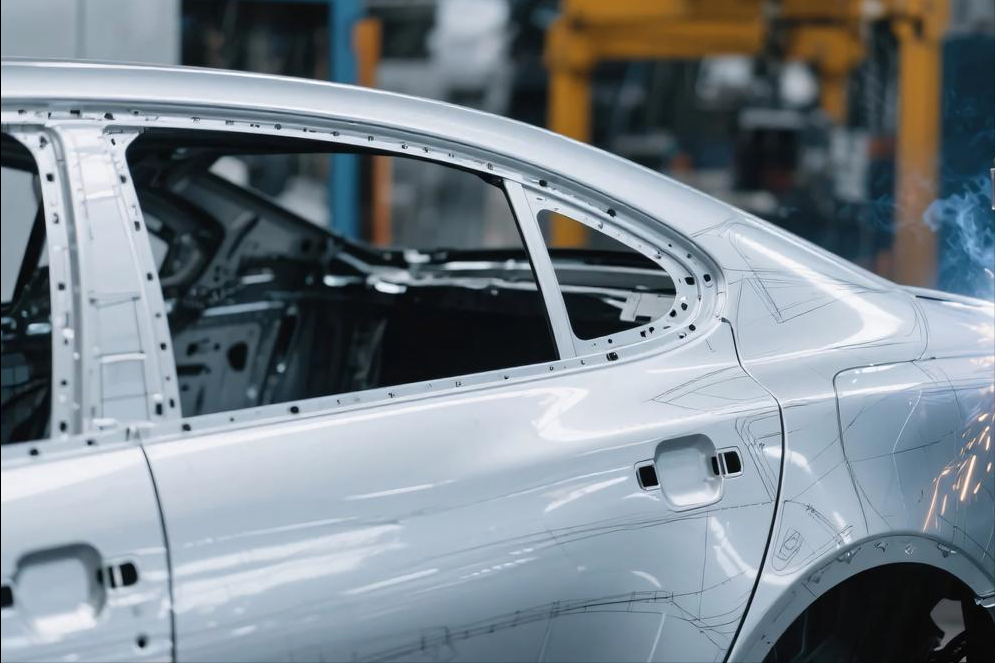
的应用 S热 M等人 S夯实
汽车行业
汽车行业是冲压工艺应用最广泛的领域之一。从车门、引擎盖、行李箱盖等车身面板,到底盘、车架等结构件,乃至座椅内部框架、刹车踏板等内部零件,都大量使用冲压件。冲压技术的应用实现了汽车的轻量化、安全性和复杂结构的制造。

航空航天
在航空航天领域,对零部件的重量、强度和精度有着极高的要求。钣金冲压工艺用于制造飞机蒙皮、翼肋、框架、整流罩以及各种支架和连接件。这些零部件需要在保证极高可靠性的同时,尽可能减轻重量。
电器
我们日常使用的电子产品中充满了精密冲压成型的零件。例如,手机及其中框、屏蔽罩、连接器端子,电脑的硬盘驱动器外壳,以及家用电器如空调的散热器、微波炉的外壳和内部结构组件等等。
家用电器
冰箱、洗衣机等白色家电的外壳和内筒,抽油烟机的风管,以及厨房用具中的不锈钢水槽和炊具,都是冲压工艺的典型产品。门锁、铰链和工具等五金零件也大量运用冲压工艺。
医疗设备
医疗领域对设备的清洁度、无菌性和可靠性有着极高的要求。钣金冲压工艺可用于制造手术器械、植入物外壳、各种诊断设备(如CT机)的精密结构件以及病床的调节机构等。
能源和工业
在能源和工业领域,钣金冲压用于制造电机铁芯、变压器散热器、电气柜体、各种工业管道连接器以及重型机械的控制面板和外壳等。
NOBLE和钣金冲压服务
我们的钣金冲压服务能够精确制造复杂的冲压零件,并以实惠的价格和快速的交货时间交付超出客户预期的产品。
我们的钣金冲压服务能够设计和制造级进模和四滑块模具,并提供精密加工服务。我们还能执行任何必要的二次加工工序,例如去毛刺和攻丝。我们的团队拥有深厚的冶金知识,并致力于为所有金属冲压和成型产品提供卓越的客户支持。我们可以将您的工件加工成最佳几何形状,并实现千分之一英寸的精度。
- 公差低至0.001毫米
- 拥有超过10年的冲压经验
- 通过 ISO 9001 和 ISO 13485 认证的工厂
- 最快3天即可交付
- 先进的设备和极具竞争力的价格
钣金冲压常见问题解答
什么是钣金冲压工艺?
钣金冲压是一种冷成型制造工艺,它使用专门的压力机和模具(称为冲模)将扁平的钣金加工成所需的形状。
钣金冲压工艺主要有哪些类型?
主要工序可分为三类:切割、弯曲和拉伸。切割工序,如落料和冲孔,用于分离材料。
金属冲压中常用的材料有哪些?
可以冲压的材料范围很广,但最常见的包括:冷轧钢(SPCC),因为它经济实惠;铝,因为它重量轻且耐腐蚀;不锈钢(如SUS304),因为它强度高且经久耐用;以及铜合金,因为它具有优异的导电性。
采用冲压工艺有哪些优势?
钣金冲压具有诸多优势,包括批量生产效率高、速度快,初始模具投资后单位成本低,由于模具精度高,零件一致性和重复性好,材料利用率高,浪费少,以及能够用单块金属生产坚固、复杂的零件。
什么是“连续模冲压”?
连续模冲压是一种高效的加工方法,其中一卷金属带材在一台冲压机内依次通过一系列工位。每个工位按顺序执行不同的操作,例如冲孔、弯曲或切割。每次冲压行程都会从金属带材的末端生产出一个成品零件,从而可以快速连续地生产复杂零件。







