
在众多制造方法中,压铸工艺尤为重要。借助压铸技术,企业可以高效地生产坚固、精密且结构复杂的金属部件。汽车、航空航天、电子和医疗器械行业都广泛应用了这项工艺。
本指南将探讨压铸工艺的工作原理、常用材料,以及如何选择合适的合金和表面处理工艺。此外,本文还将讨论模具生产以及如何选择可靠的压铸合作伙伴。无论您是制造业新手还是寻求更高效的生产解决方案,本文都能为您提供宝贵的见解,指导您的决策。
什么是压铸?
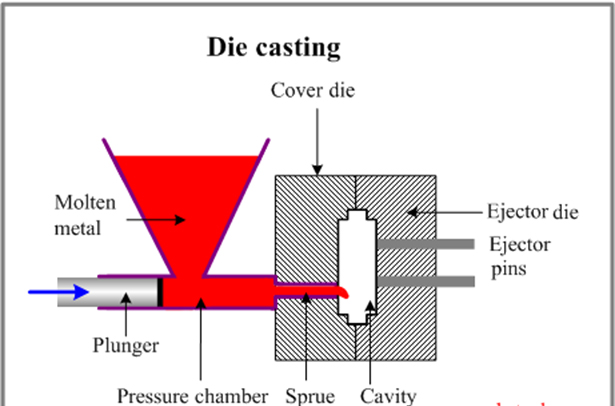
压铸是一种金属铸造工艺,它将熔融金属在高压下注入模腔。模腔由两个经精密加工成型的硬化工具钢模具构成,其作用类似于注塑模具。
压铸工艺的应用
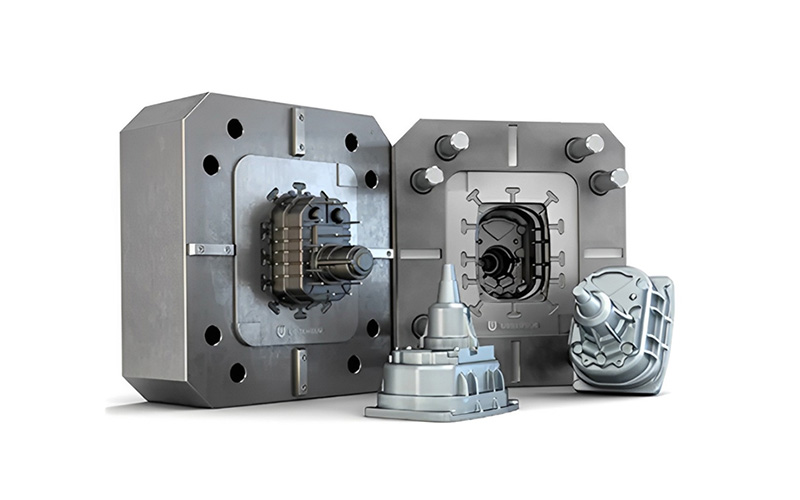
压铸工艺广泛用于生产耐用且用途广泛的零件,例如发动机部件和电子外壳。该工艺具有多种材料选择、较大的成型尺寸以及制造复杂、精密且薄壁零件的能力。
压铸 in 汽车工业
压铸工艺在汽车行业应用广泛,尤其适用于制造变速箱壳体和发动机支架等铝制零件。镁合金压铸适用于座椅框架和面板,而锌合金压铸则适用于制造燃油和制动系统零件。
航空航天领域的压铸技术 行业
航空航天工业依赖压铸技术来生产高质量、轻量化的零部件。制造商之所以青睐这种方法,是因为它成本效益高,并且能够满足行业严格的标准。
医疗领域的压铸技术 行业
压铸在医疗行业中发挥着至关重要的作用。它能够确保生产出符合严格标准的轻质高质量零件,因此成为关键部件的首选制造方法。
能源领域的压铸 行业
压铸是能源行业的一项关键技术,用于制造耐用、高精度的零部件,例如燃料电池、热交换器和可再生能源系统等应用。它之所以广受欢迎,是因为它满足了该行业对效率和成本效益的需求。
相当常见 压铸服务
铝压铸服务
铝是压铸的主要材料之一,常与含镁、铜和硅的合金一起用于冷室压铸。铝压铸件重量轻、尺寸稳定性好,因此非常适合生产复杂精细的零件。此外,它还具有耐高温、导电性好、耐腐蚀等优点。
常用的压铸铝合金包括:
| 360 | A360 | 380 | A380 | 383 | |
| 密度 | 2.63克/厘米³ | 2.63克/厘米³ | 2.74克/厘米³ | 2.71克/厘米³ | 2.74克/厘米³ |
| 熔化范围(℃) | 557-596 | 557-596 | 540-595 | 540-595 | 516-582 |
| 电器类
电导率 |
30% IACS | 29% IACS | 27% IACS | 23% IACS | 23% IACS |
| Thermal——热
电导率 |
113 瓦/(米·开尔文) | 113 瓦/(米·开尔文) | 96.2 瓦/(米·开尔文) | 96.2 瓦/(米·开尔文) | 96.2 瓦/(米·开尔文) |
| 极限抗拉强度 | 300兆帕 | 320 兆雷 | 320 兆雷 | 320 兆雷 | 310 兆雷 |
| 屈服强度 | 170兆帕 | 170兆帕 | 170兆帕 | 170兆帕 | 170兆帕 |
| 硬度 | 75 BHN | 75 BHN | 75 BHN | 75 BHN | 75 BHN |
| 疲劳强度 | 140兆帕 | 140兆帕 | 140兆帕 | 140兆帕 | 140兆帕 |
| 剪切强度 | 190兆帕 | 190兆帕 | 190兆帕 | 190兆帕 | 190兆帕 |
| 伸长 | 2.5% | 2.5% | 2.5% | 2.5% | 2.5% |
锌压铸服务
锌合金是压铸应用的关键材料。锌铸件因其优异的电镀性能以及高冲击强度和延展性等优点而备受青睐。由于锌合金易于用热室压铸机进行铸造,且其良好的铸造性能可最大限度地减少模具磨损,因此成为制造商的热门选择。锌的密度高于镁和铝,因此通常与铜、镁和铝混合使用。
常用的压铸锌合金包括:
| 合金牌号 | 扎马克 2 | 扎马克 3 | 扎马克 5 | 扎马克 7 | ZA-8 |
| 密度g /cm³ | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| 熔点 (℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| 热导率(W/m·K) | 109 | 116 | 113 | 113 | 116 |
| 热膨胀系数 (10^-6/K) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| 电导率 (% IACS) | 27 | 27 | 27 | 27 | 26 |
| 主要化学成分 | 3.5-4.3% 铝 0.02-0.05% 镁 0.035-0.06% 铜 |
3.5-4.3% 铝 0.03% 镁 0.03% 铜 |
3.5-4.3% 铝 0.035% 镁 0.035% 铜 |
3.5-4.3% 铝 0.03-0.06% 镁 0.03-0.06% 铜 |
3.5-4.3% 铝 0.05-0.5% 镁 0.005-0.03% 铜 0.005-0.03% 镍 0.005-0.03% 铁 |
| 拉伸强度(MPa) | 295 | 255 | 310 | 345 | 380 |
| 屈服强度 (MPa) | 240 | 215 | 230 | 275 | 320 |
| 伸长率(%) | 2 | 3 | 6 | 3 | 1 |
| 硬度(HB) | 82 | 70 | 90 | 95 | 100 |
| 主要区别 | 镁和铜含量较低,适用于较大尺寸的零件。 | 镁和铜含量较低,适用于较大尺寸的零件。 | 镁和铜含量较低,适用于较大尺寸的零件。 | 镁和铜含量较高,适用于复杂形状的零件。 | 含有镁、铜、镍和铁,具有更高的强度和硬度 |
| 主要铸造应用 | 汽车、家具、家电和机械部件 | 电器、手动工具、玩具 | 机械、建筑和汽车 | 汽车、电气、五金 | 工业、汽车、电气 |
选择压铸合金时需要注意哪些方面
合金的选择直接影响最终产品的性能和生产成本。为了做出正确的选择,请记住以下五点:
1. 机械性能
选择一种能够满足最终零件强度、硬度和耐久性要求的合金。不同合金的机械性能会有所不同。
2. 耐腐蚀性
考虑零件将要面对的环境。接触化学品、潮湿环境或温度变化都可能影响合金的性能。锌和铝本身具有良好的耐腐蚀性,但某些合金可能需要额外的涂层。
3. 导热系数
如果部件需要散热或维持稳定的温度,请考虑使用高导热性的合金。当高效传热至关重要时,通常会使用铜基合金。
4. 可加工性
如果需要进行数控加工或其他后处理,请确保合金易于加工。有些合金比较容易加工,而有些则可能需要特殊的工具或技术。
5. 成本:评估
要看总成本,而不仅仅是材料价格。还要考虑生产效率、加工需求和后处理工序。有些合金即使原材料成本低,加工成本也更高。
如何制作 压铸模具
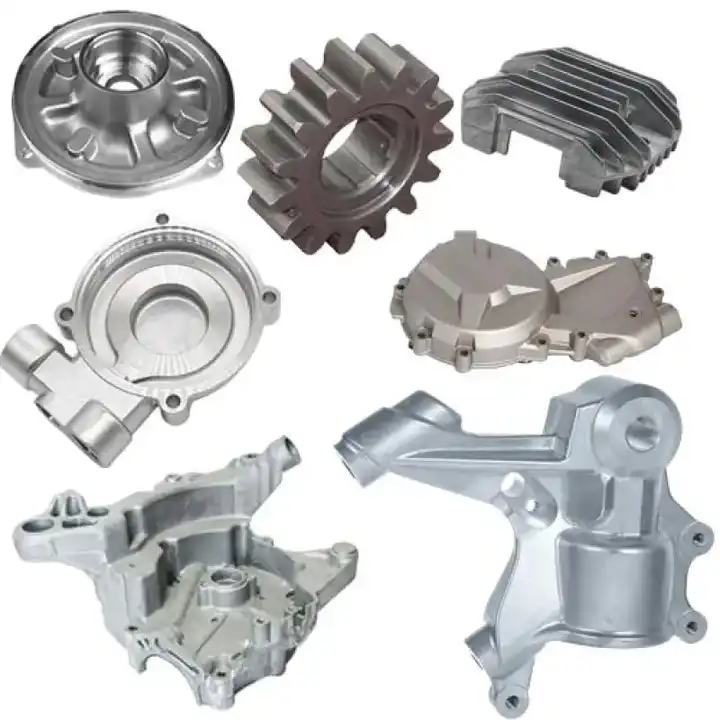
压铸模具主要由两部分组成:固定在固定板上的盖面和连接到活动板上的顶出面。为了生产带有孔或螺纹等复杂特征的零件,一些模具还会包含滑块和型芯等额外组件。
根据零件尺寸,模具可能包含多个型腔,以便在一个生产周期内生产多个零件。这些模具可以是多腔模具(所有型腔形状相同),也可以是系列模具(包含不同形状的型腔,可同时生产多种零件)。
压铸模具必须坚固、耐热、耐磨,并且需要良好的延展性以承受反复使用。大多数压铸模具由经过热处理的硬化工具钢制成。这些模具的设计寿命可达每小时数千次铸造循环,在其使用寿命内可承受高达两百万次的循环。此外,它们还需要承受高夹紧力。
模具制造过程始于计算机辅助设计 (CAD) 和铸造专用仿真工具。与注塑模具类似,压铸模具也需要浇口、流道和排气孔来引导熔融金属流入型腔。此外,还需要顶针和锁紧系统来脱模并在铸造过程中保持模具闭合。
数控加工广泛应用于压铸模具的制造。该工艺通常先粗加工出模具形状,然后进行热处理,最后进行精加工以达到最终尺寸。对于快速周转或原型模具,可以使用快速模具制造技术。这可能涉及数控加工或选择性激光烧结(SLS)等方法。
NOBLE 能为您的产品做些什么? 表面处理
在NOBLE,我们提供多种表面处理工艺,以提升您的零件性能。这些表面处理工艺可增强零件的外观、硬度和耐腐蚀性。它们还能平滑粗糙的刀具路径,并覆盖CNC加工过程中留下的任何痕迹。以下是一些可能适合您定制零件的表面处理方案。
| 姓名 | 描述 | 材料种类 | 颜色 | 质地 | |
 |
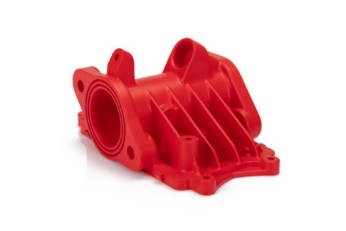
阳极氧化 | 阳极氧化处理可提高耐腐蚀性、耐磨性和硬度,并保护金属表面。广泛应用于机械零件、航空航天零件、汽车零件、精密仪器等领域。 | 铝 | 透明、黑色、灰色、红色、蓝色、金色。 | 光滑,哑光效果 |
 |
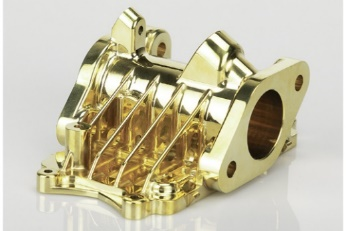
粉末涂料 | 粉末涂料是一种以自由流动的干粉形式涂覆的涂料。与通过挥发性溶剂输送的传统液体涂料不同,粉末涂料通常采用静电喷涂,然后在加热或紫外线下固化。 | 铝、不锈钢、钢 | 黑色,任何 RAL 代码或 Pantone 编号 | 光泽或半光泽 |
 |
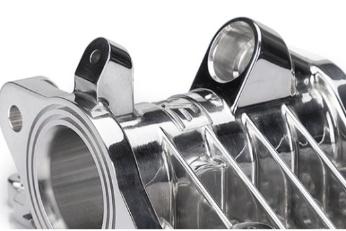
电镀 | 电镀可用于功能性、装饰性或防腐蚀等用途。许多行业都采用这种工艺,包括汽车行业,其中对钢制汽车零部件进行镀铬是一种常见的做法。 | 铝、钢、不锈钢 | 无 | 光滑亮泽的表面 |
 |
抛光 | 抛光是指通过物理摩擦或化学方法,使工件表面光滑闪亮的过程。该工艺能使表面具有显著的镜面反射,但在某些材料中,也会降低漫反射。 | 铝、黄铜、不锈钢、钢 | 无 | 光滑 |
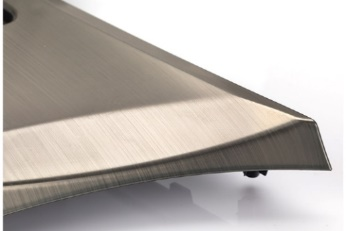 |
打磨 | 刷光是一种表面处理工艺,其中使用砂带在材料表面绘制痕迹,通常用于美观目的。 | ABS、铝、黄铜、不锈钢、钢 | 无 | 缎 |
如何选择合适的压铸制造商
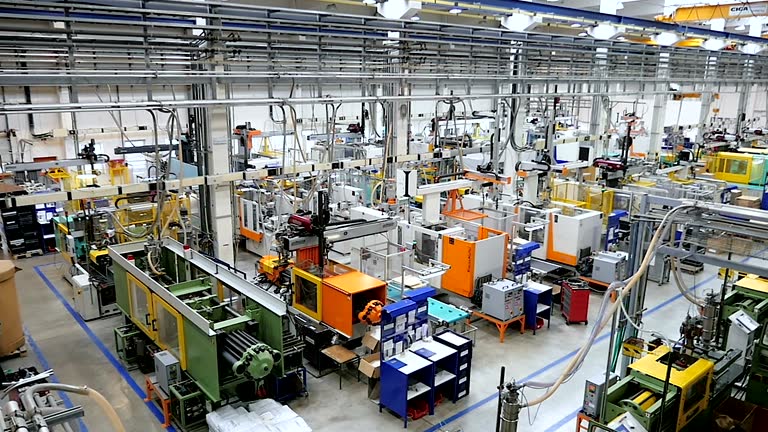
选择压铸制造商不仅仅是价格问题,更重要的是找到适合您产品的合作伙伴。以下是如何做出正确选择的方法:
1. 知道你需要什么
首先,明确列出您的项目需求。这包括零件规格、订购数量、质量标准、表面处理和交货时间表。制定清晰的计划将有助于您更好地与供应商沟通,并评估他们是否能够满足您的期望。
2. 查看他们的背景
寻找在压铸领域拥有丰富经验的制造商。仔细审查他们的过往业绩,尤其是在处理与您的项目相关的材料方面。此外,了解他们服务过的行业以及是否生产过类似的复杂零件也很有帮助。
3. 看看他们能应付什么。
考察制造商的设备和生产能力。这包括机器尺寸、可用刀具以及对数控加工、表面处理和装配等二次加工的支持。确保他们的设施符合您的生产规模和技术需求。
4. 询问质量
询问他们的质量控制体系。寻找遵循公认标准(例如 ISO 认证)的公司。此外,还要检查他们的检验流程、测试程序以及他们如何确保每个阶段的产品质量。
5. 获取工程帮助
看看制造商能否在设计和工程阶段为您提供支持。经验丰富的合作伙伴可以就如何改进设计以提高可制造性、降低成本以及选择最佳材料和工艺提出建议。
6. 经常说话
良好的沟通至关重要。选择一家响应迅速、乐于接受反馈并愿意在整个项目过程中提供最新进展的制造商。合作的态度有助于避免延误和误解。

总结
对于批量生产耐用且精密的金属部件而言,压铸是一种明智的选择。当与数控加工相结合时,它便成为一种高精度、多功能的制造解决方案。
关键成功因素包括合理的材料选择、高效的模具设计和恰当的表面处理。充分了解流程中的每个步骤有助于您做出更明智的决策,并优化成本和性能。
NOBLE拥有专业技术和能力,能够提供根据您的项目量身定制的可靠压铸解决方案。
准备好开始了吗?联系我们——我们随时为您提供帮助!







