
在钣金加工中,选择合适的切割方法不仅重要,而且至关重要。您选择的方法会显著影响最终产品的质量、精度、效率和成本效益。通过仔细考虑材料类型、厚度、边缘质量和生产速度等因素,您可以做出符合自身特定需求的明智决策。
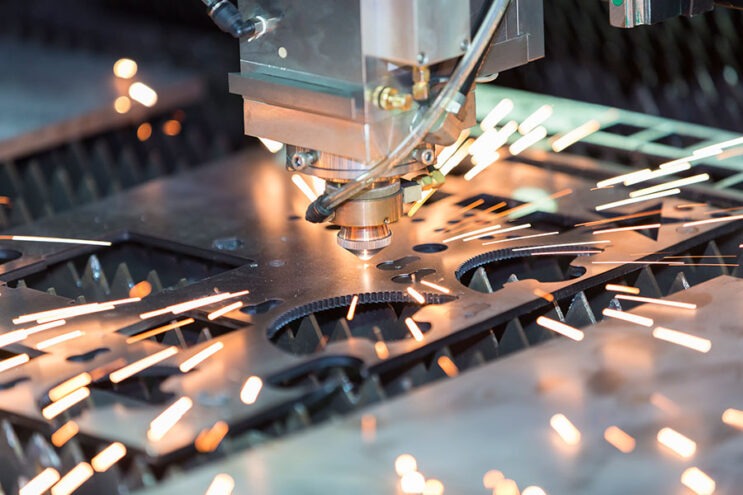
本指南将介绍三种在业内脱颖而出的钣金切割方法:激光切割、等离子切割和水刀切割。每种方法都各具优势,并根据材料和所需结果适用于特定的应用。通过了解每种方法的优势,您可以选择最符合您需求的方法,从而确保加工过程获得最佳效果和效率。
运作模式
S热 M等人 激光切割:薄材料切割的精度和速度
你是否曾好奇过,如此精密的金属零件是如何制造出来的?答案就是激光切割!该工艺首先将激光束聚焦到材料表面,激光束产生的高温会熔化、燃烧或汽化材料。同时,一股气流被喷射到切割区域,吹走熔融的碎屑,从而实现干净利落的切割。这种方法尤其适用于薄到中等厚度的材料,例如不锈钢和铝,并且能够实现复杂的设计和严格的公差,因此是高精度应用的理想选择。

S热 M等人 等离子切割:厚金属切割的速度和效率
等离子切割是一种先进的切割方法,它利用高速电离气体射流(称为等离子体)切割导电材料。这种方法能够轻松切割钢、铝等金属。其原理是,等离子切割机在待切割材料中形成电离气体通路。压缩气体(例如氧气或氮气)高速通过喷嘴喷射到待切割材料上。气体内部形成电弧,使其电离并产生等离子体。等离子体的高温熔化待切割材料,气流将熔融金属吹走,从而完成切割。这种方法适用于各种厚度的材料,能够快速切割并保持较高的精度。

S热 M等人 水刀切割:多功能、高精度且无热量
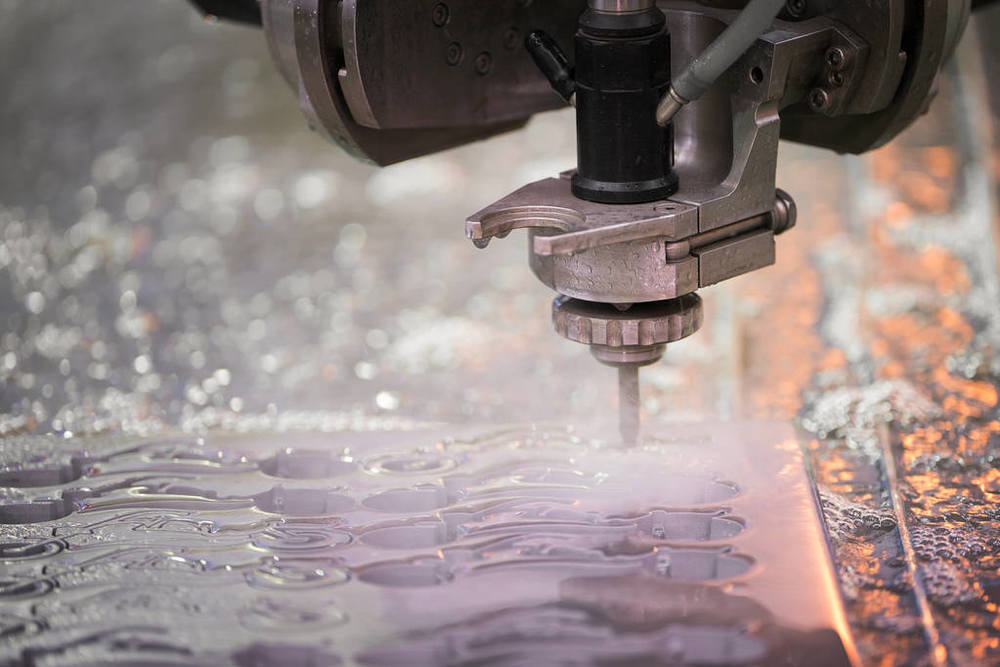
如果您正在寻找一种既能保证切割精度又不损害材料完整性的切割方法,那么水刀切割就是您的理想之选。它利用高压水流(有时会混合磨料)来侵蚀材料,从而实现精准切割。最棒的是,它不会产生热量,因此非常适合塑料和复合材料等对热变形敏感的材料。此外,它适用于多种材料,且不会改变其固有特性。选择水刀切割作为您的下一个项目,体验精准与多功能的完美结合。
对比分析:激光切割、等离子切割和水刀切割
平台精度
在选择钣金切割方法时,精度是一个不容忽视的因素。不同的切割技术精度各异,因此了解这些细节对您的项目至关重要。
激光切割:需要干净利落、细节丰富的切割效果?激光切割是您的理想之选。其精度可达±0.004英寸,非常适合对精度要求极高的场合。
神奇之处在于:激光能精准地熔化或汽化所需位置的材料。无需刀片,无需压力——就能获得干净利落的边缘和清晰的形状。
它尤其适用于薄金属板。由于没有物理接触,材料保持稳定,变形的可能性也更小。因此,它是电子、航空航天和医疗部件等对精细度要求极高的行业的首选材料。
等离子切割:如果您需要快速切割较厚的金属,等离子切割是一个不错的选择。它速度快,适用于钢和铝等材料。但是,如果您需要超高精度的切割,它就不是最佳选择。根据材料和厚度的不同,其精度公差通常在±0.039英寸(1毫米)到±0.020英寸(0.51毫米)之间。因此,虽然它非常适合大型作业,但对于复杂的设计来说可能并非理想之选。
水刀切割:水刀切割非常适合加工复杂形状。它利用高压水流对金属板材进行精确切割,精度可达±0.003英寸(0.076毫米)。此外,由于它是冷切割工艺,因此不存在热变形的风险,非常适合不耐热的材料。
速度
薄板等离子切割:等离子切割是切割厚材料最快的方法。它利用超高温等离子弧熔化金属,可切割厚度达 6 英寸的材料。切割速度会根据金属板材的类型而有所不同,但通常都很快。这使其成为制造业和建筑业等行业重型作业的首选方法。
钣金激光切割:激光切割是钣金加工中广泛应用的方法。其效率受材料厚度的影响。薄材料切割速度快,而厚材料则需要更大的功率和更长的切割时间。常用的激光切割材料包括低碳钢、不锈钢和铝。该工艺的有效性取决于激光功率和材料特性。
水刀切割:水刀切割用途广泛,几乎可以切割所有类型的材料。但需要注意的是:随着材料厚度的增加,切割速度会降低。如果您身处高产量制造环境,切割速度的降低可能会影响生产效率。
材料相容性
金属薄板激光切割:激光切割最适合切割薄金属薄板和非反射材料,例如不锈钢、低碳钢和某些塑料。它能实现高精度切割,但对于较厚或高反射率的金属(例如铝或铜)则可能效果不佳,因为这些金属会反射激光束,降低切割效率。
薄板等离子切割:等离子切割非常适合切割较厚的导电金属,例如钢、不锈钢和铝。它利用电弧熔化材料,因此只能用于导电金属。等离子切割速度快、功率大,非常适合重型切割。
水刀切割:水刀切割用途最为广泛,可切割金属、塑料、橡胶、玻璃、石材,甚至复合材料。由于不产生热量,因此非常适合热敏材料或多层构件。此外,它还能避免变形,保持材料完整性。
告诉我们您正在加工的材料是什么,我们会为您选择合适的切割方法。
Cost
钣金等离子切割:就成本而言,等离子切割通常是最经济实惠的选择。一台等离子切割机的价格通常在 10,000 万美元到 60,000 万美元之间,不过一些高端机型的价格可能高达 20 万美元。此外,运行等离子切割机的成本也不高——运行成本通常在每小时 15 美元到 200,000 美元之间,这主要是因为电极和喷嘴等耗材相对便宜。
钣金激光切割:激光切割机的初始购置成本可能较高,根据您选择的是二氧化碳激光切割机还是光纤激光切割机以及所需的功率,价格从 8,000 美元到超过 250,000 美元不等。至于运行成本,则并不算太高——通常每小时的运行成本在 13 美元到 20 美元之间,其中包括电力、维护以及透镜和气体等耗材。
水刀切割:水刀系统是目前最昂贵的选择,成本从 60,000 万美元到 450,000 万美元不等。而且运行成本也不低——每小时的运行成本通常在 20 美元到 75 美元之间。这是因为水刀切割需要消耗磨料和水,而且高压部件需要定期维护才能保持顺畅运行。
安全考虑因素
1. 光照
等离子切割产生的强光不仅令人烦躁,而且十分危险。它会迅速损伤你的眼睛。即使只是不戴防护措施地瞥一眼电弧,也可能导致“电弧闪光”,感觉就像有异物进入眼睛。电弧产生的紫外线也会灼伤皮肤,就像晒伤一样——而且速度更快。使用激光切割机,尤其是功率更大的3B级或4级激光切割机时,必须保护好你的眼睛。哪怕只是快速瞥一眼光束,都可能损害你的视力。
务必佩戴合适的眼部防护装备。这意味着要佩戴焊接头盔或带有合适滤光片的护目镜,并确保其状况良好。普通的安全眼镜不足以起到防护作用。对于皮肤,请穿戴阻燃防护服。遮盖手臂、腿部和双手,不要让任何皮肤暴露在外。确保机器门上装有安全锁,并且在机器启动时能够听到或看到警告。当然,千万不要错过培训——这是确保安全的关键!
2. 烟雾、气体和化学品暴露
激光切割和等离子切割不仅仅会产生火花,还会释放出一些肉眼看不见的烟雾和气体。例如,等离子切割过程中会产生氮氧化物和臭氧,吸入这些物质会对肺部造成损害。它们会灼伤喉咙、刺激眼睛,长期吸入还会导致呼吸问题。
在水刀切割钣金的过程中,大多数人不会把磨料视为危险品,但实际上它们可能很危险。水刀切割时,如果不小心,那些细小的石榴石颗粒会引发问题。它们会刺激皮肤,或者以粉尘的形式进入肺部,尤其是在清理过程中。随着时间的推移,这些粉尘会不断积累,最终导致严重的健康问题。
什么方法有效?良好的通风。戴上手套,以免粉尘沾到皮肤上。打开门窗是第一步,但切割区域附近还需要安装合适的排气系统。局部排气系统可以防止污浊空气扩散。另外,完成钣金水刀切割后,务必密封磨料袋或容器。进食或触摸脸部前一定要洗手。这一点很容易忘记,但却至关重要。
保持过滤器清洁,并确保所有设备运转正常。如果烟雾非常严重,请佩戴呼吸器。务必让每个人都了解风险——一次简短的烟雾安全讲解就能起到很大的作用。
3. 火灾风险
钣金激光切割和钣金等离子切割会产生极高的温度。如果附近有任何易燃物——例如纸板、油腻的抹布,甚至是锯末——都会造成火灾隐患。一个火花或一块高温金属都可能瞬间引燃周围环境。
但不仅仅是火灾隐患,还存在爆炸的风险。如果丙烷或乙炔等易燃气体泄漏,一旦遇到火花,整个区域都可能燃烧起来。因此,定期检查泄漏,并确保燃气容器密封安全存放至关重要。
此外,保持工作区域清洁。不要将易燃物品放在切割机附近。每次换班前检查软管和阀门。确保所有设备都已正确接地。并且要知道灭火器的位置以及如何使用。始终在附近配备灭火器,并确保其类型适用于电气火灾或燃料火灾。了解如何使用灭火器,并确保你的同事也了解。快速的安全检查有助于在问题发生之前发现并解决它们。

4.机械危险
激光切割机不仅温度高,而且速度极快。切割头快速旋转,龙门架移动,传送带飞速运转。稍不留神,你的手就可能被夹伤或压伤。这可不是件容易的事。此外,水刀切割机喷出的水流不仅威力强大,而且十分危险。它能切穿金属,也能伤到你的手。有些人仅仅因为靠得太近就被严重割伤。有时,你一开始甚至感觉不到,但伤势可能非常严重。
务必保留防护罩。真的,千万别拆掉它们。联锁装置会在门打开时停止机器运转——这是有原因的。经常检查机器。螺栓松动了吗?皮带磨损了吗?立即修理。未经适当培训,切勿让任何人触碰控制装置。安全始于了解自己在做什么。
5. 噪音水平
等离子切割机噪音很大。有时,在切割金属薄板时,噪音会超过100分贝,这几乎和电锯一样吵。如果长时间处于这种噪音环境中,听力会受到损害。你可能不会立即察觉,但日积月累就会造成影响。
所以,务必佩戴听力保护装置。使用耳塞、耳罩或两者都用。即使是短时间的工作也不要忽略它们。最好用声级计检查一下噪音水平。如果噪音过大,看看有没有办法降低噪音。你可以使用隔音板或搭建隔音屏障。还要确保团队中的每个人都知道听力保护的重要性。
结论:做出明智的决定
选择合适的钣金切割方法——激光切割、等离子切割或水刀切割——需要全面了解每种技术的优势和局限性。以下简要概述将帮助您做出决策:
| 方面 | 激光切割 | 等离子切割 | 水刀切割 |
| 平台精度 | 高(±0.1毫米) | 中等(±0.5 毫米至 ±1 毫米) | 非常高(±0.076 毫米) |
| 速度 | 适用于薄材料,速度快 | 快速适用于厚材料 | 速度较慢,尤其是对于厚的材料 |
| 材料范围 | 金属、塑料、木材、玻璃 | 仅限导电金属 | 几乎任何材料 |
| 热影响区 | S小号 | 较大 | 没有 |
| 边缘质量 | 光滑、干净的边缘 | 较粗糙的边缘可能需要精加工 | 边缘略粗糙 |
| 成本(运营) | 低 | 中 | 高 |
| 成本(设备) | 高 | 中 | 高 |
钣金切割应用适用性
- 钣金激光切割:非常适合对薄材料进行高精度切割,例如在电子和汽车行业。
- 金属板等离子切割最适合快速切割厚导电金属,常用于工业制造和建筑业。
- 水刀切割钣金:用途广泛,能够切割各种材料,包括热敏材料,因此适用于航空航天、建筑和艺术等领域的应用。
为什么选择我们 定制钣金切割 业务
从设计、原型制作到批量生产,我们致力于将您的创意变为现实。我们先进的制造解决方案可根据您的产品、目标和时间安排量身定制。选择我们进行定制钣金水刀切割,意味着您与一支重视精准度、一致性和前瞻性方法的团队合作。我们始终专注于把每一项工作做到尽善尽美。


NOBLE 为客户定制钣金切割零件
以下是我们能满足您切割需求的关键原因:
- 由于无需模具,我们可以快速制作原型。这使得我们可以快速进行设计变更和多次迭代,而不会延误。这种速度对于产品上市时间至关重要的行业来说至关重要。当您需要快速行动时,我们助您保持领先。
- 我们在钣金切割领域拥有多年的实践经验。多年来,我们已为众多不同行业的客户完成了数千个项目。这些经验使我们对材料、设备和切割方法有着深入的了解。我们运用这些经验,为您提供满足您需求的定制解决方案。无论您需要单个原型、小批量生产还是完全定制的零件,我们都能胜任。无论项目大小,我们都将以精准和细致的态度对待每一个项目。
- 我们提供高精度钣金切割服务,公差可达±0.005英寸(0.13毫米)。如此高的精度确保每个零件都能完全按照设计要求装配,并有助于避免装配或最终生产过程中的误差。对于具有精细细节或设计限制严格的零件而言,这种精度尤为重要,例如形状复杂、特征微小、几何结构精细的零件。我们的切割工艺尤其适用于航空航天、汽车和医疗等应用领域的高性能零件,在这些领域,任何误差都至关重要。
- 我们结合先进技术和精简的工作流程,确保项目按时完成。我们的系统旨在提高速度和效率,同时保证质量。无论您需要快速原型制作还是批量生产,我们都能在各个阶段帮助您缩短交货时间。这意味着您可以更快地获得高质量的钣金切割零件。绝无延误,绝无意外——只有值得信赖的可靠交付。
正在寻找快速、高质量的钣金切割服务?NOBLE 可以满足您的需求——无论是少量零件还是批量生产。我们经验丰富的团队使用最先进的设备,确保每次都能达到精准的规格要求。我们甚至还会提供一些实用的设计建议,确保您的项目顺利进行。
别犹豫了——立即上传您的CAD文件,获取快速报价!







