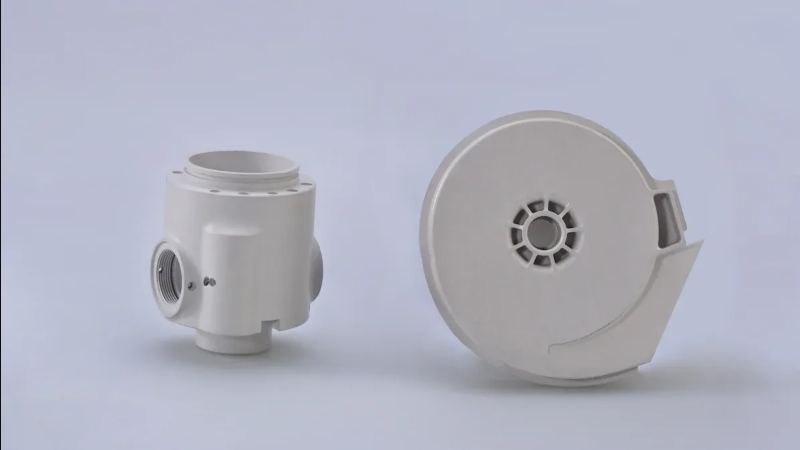
注塑成型是将塑料原料压入模具,从而将塑料制成特定形状的部件。这种工艺广泛应用于我们日常生活中使用的各种物品,例如汽车和医疗器械。注塑成型之所以重要,是因为它能显著提高产品的生产效率。
| 米制 | 价值 |
|---|---|
| 2023 年市场价值 | 的美元191.0亿元 |
| 2024 年估值 | 的美元192.7亿元 |
| 2029 年预计价值 | 的美元235.7亿元 |
注塑成型技术因新技术而蓬勃发展。自动化和更优质的材料推动了其不断进步。这不仅保证了工厂的高效运转,也助力其不断创新。学习注塑成型原理有助于您设计和制造出更优质的产品。
注塑成型要点
- 注塑成型工艺将塑料熔化并快速成型为精确的零件,且浪费极少。
- 主要步骤有四步:夹紧、注射、冷却和弹出。
- 如果能控制温度、压力和循环时间,零件质量会更好,问题也会更少。
- 对于大订单来说,注塑成型可以节省成本,因为模具制作完成后,每个零件的成本都会降低。
- 你可以从多种塑料和设计中进行选择,制作出坚固、柔韧、安全的物品。
- 良好的模具设计和维护可以避免翘曲、缩痕和飞边等问题。
- 严格的质量检查和安全规则有助于确保零件始终安全且运转良好。
- 注塑成型技术广泛应用于汽车、电子产品、医疗器械和包装行业。
概述
定义
注塑成型是一种利用塑料制造产品的方法。首先将塑料颗粒加热至熔化,然后利用高压将熔化的塑料注入模具。料筒内的螺杆会搅拌并输送塑料。模具通常由钢或铝制成。塑料在模具中冷却并固化,从而形成所需的形状。这种方法可以制造各种大小的零件。有些模具可以一次制造多个零件。您可以调整压力和温度等参数,以确保每个零件的成型精度。工厂通常使用这种方法来生产尺寸相同的塑料零件。
重要性
注塑成型的零件应用广泛,例如汽车和医院。这种工艺能够快速高效地生产大量零件,且废料极少。工厂喜欢它,因为它节省时间和成本。如果工艺更精良,就能节省更多成本,同时还能获得更多更高质量的零件。请看下表,了解它如何带来这些优势:
| 米制 | 竞争对手注塑成型 | 全塑料注塑成型 |
|---|---|---|
| 初始投资 | $245,000 | $245,000 |
| 生命值(百万) | 1 | 2 |
| 总件数(百万件) | 16 | 16 |
| 每件成本 | $0.050 | $0.055 |
| 产生的收入 | $800,000 | $880,000 |
| 利润 | $1,600,000 | $1,760,000 |
| 额外节省 | $245,000 | $0 |
| 总回报 | $1,845,000 | $1,760,000 |
| 额外福利 | $0 | $85,000 |
提高注塑成型效率意味着生产更多零件,从而增加利润。使用坚固的模具和良好的工艺设置大有裨益。这样可以提高每个模具的使用寿命,并减少机器停机时间。
历史
注塑成型技术历史悠久,起源于1800世纪末。随着新机器的不断问世,这项工艺也日臻完善。1968年,米拉克龙公司制造了第三台注塑机,这台机器至今仍在服役,并作为公司历史的一部分展出。早期的订单和维修记录也印证了它的重要性。像米拉克龙这样的公司为行业规则的制定做出了贡献。随着机器的不断改进,注塑成型的速度和精度也越来越高。如今,它已成为现代制造业的重要组成部分。
注塑成型原理
了解注塑成型原理有助于您制造高质量的塑料零件。您需要了解工艺流程的每个步骤、主要机器部件以及工艺参数如何影响最终结果。
流程概述
注塑成型过程可以分为四个主要阶段。每个阶段在最终产品的成型过程中都起着关键作用。
夹紧
整个流程始于夹紧。机器将模具的两半压合在一起。这一步骤使模具保持闭合状态,为下一阶段做好准备。夹紧装置利用强大的压力来防止注塑塑料时发生泄漏。
注射
接下来,将塑料颗粒送入机器。料筒内的螺杆加热并熔化颗粒。熔融的塑料在高压下向前流动,并注入模腔。流道系统(包括浇口、流道和浇注口)引导塑料流入模具。这一步骤形成零件的基本形状。
散热器
注塑完成后,塑料在模具内冷却。冷却过程大约占总循环时间的一半。模具设有冷却通道,有助于快速散热。塑料冷却后会硬化并成型为模腔的形状。必须控制冷却时间,以避免翘曲或缩痕等缺陷。
弹射
零件冷却凝固后,模具打开。顶针将成品零件从模具中顶出。然后,该循环重复进行下一个零件的生产。顶出过程必须平稳,以防止零件损坏。
提示:大多数注塑成型周期持续30到90秒。冷却阶段耗时最长,因此优化冷却阶段可以提高生产速度。
机器部件
你需要了解注塑机的主要部件。每个部件在生产过程中都有其特定的作用。
料斗
料斗用于储存塑料原料颗粒。您也可以在此处添加着色剂或其他添加剂。料斗会根据需要将颗粒送入料筒。
桶桥
料筒是一个加热管,塑料在其中熔化。料筒内设有加热器,可将温度保持在适宜的范围内。料筒为注塑成型前的塑料进行预处理。
丝杆
螺杆位于料筒内部。它旋转并向前移动,混合、熔化塑料,并将其推向模具。螺杆还能产生注塑所需的压力。
模
模具用于塑造最终产品的形状。它由钢或铝制成,分为两半。模具包含型腔、冷却通道和顶出系统。您可以设计用于制造简单或复杂零件的模具。
| 元件 | 功能 |
|---|---|
| 料斗 | 储存和输送塑料颗粒 |
| 桶桥 | 熔化并制备用于注塑的塑料 |
| 丝杆 | 混合、熔化和推动塑料 |
| 模 | 对最终产品进行成型和冷却 |
工艺参数
为了获得最佳结果,您必须控制几个关键的工艺参数。这些设置会影响质量和效率。
温度
您需要为料筒和模具设置合适的温度。熔体温度会影响塑料的流动性和混合效果。模具温度控制冷却速度和零件质量。如果温度设置过高或过低,可能会出现翘曲或应力裂纹等缺陷。
压力
注射压力将熔融塑料推入模具。保压或蓄压则在塑料冷却收缩的过程中保持模具充满。压力过大或过小都可能导致缺料或缩痕等缺陷。
周期
循环时间是指从夹紧到取出整个工序所需的总时间。大多数循环持续时间为 30 至 90 秒。冷却时间是循环中耗时最长的部分。缩短冷却时间可以提高效率,且不会影响零件质量。
注:研究表明,精确控制温度、压力和循环时间可以减少缺陷,提高零件一致性。利用数据和预测模型可以帮助您为每个作业设置最佳参数。
《注塑成型原理》指导您完成从装入料粒到取出成品零件的每一个步骤。当您了解了工艺流程、机器部件和参数后,就能每次都生产出坚固、精准、可靠的产品。
的优点 注射成型
高效
注塑成型可以快速生产数千个相同的零件。该工艺使用自动化机器,几乎无需人工干预。模具设置完成后,机器会反复执行相同的步骤,从而确保成品零件的稳定供应。您可以昼夜不停地运转机器,以满足高需求。大多数生产周期不到一分钟,因此每个零件的生产时间都大大缩短。这种高速生产方式有助于您快速完成大批量订单。此外,由于整个过程由计算机控制,因此还能有效减少错误。当您需要生产大量零件时,注塑成型能够为您提供所需的速度和可靠性。
成本效益
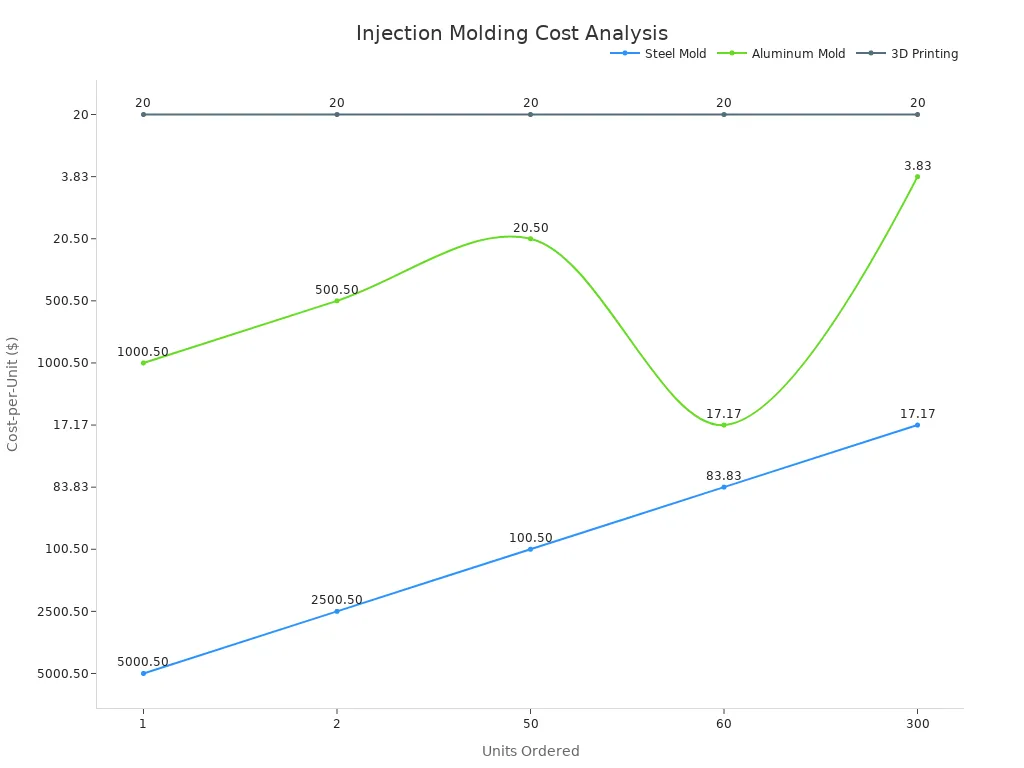
注塑成型可以帮助您在批量生产零件时节省成本。主要成本在于模具制造。支付模具费用后,每个零件的生产成本会大大降低。随着订单数量的增加,每个零件的成本会迅速下降。请查看下表,了解随着产量增加,成本是如何变化的:
| 订购数量 | 总成本(美元) | 单位成本(美元) |
|---|---|---|
| 1 | 5,000.50 | 5,000.50 |
| 2 | 5,001.00 | 2,500.50 |
| 1,000 | 5,500.00 | 5.50 |
你可以看到,只生产一两个零件成本很高。当生产1,000个零件时,每个零件的成本会大幅下降。如果将注塑成型与3D打印进行比较,你会发现注塑成型在生产大约50到60个零件后成本会更低。下图显示了随着零件数量的增加,钢模、铝模和3D打印的单位成本是如何变化的:
您还可以通过其他方式进一步降低成本。您可以与模具制造商合作,简化设计。您可以根据自身需求选择合适的设备尺寸。这些步骤有助于您最大限度地利用投资。
设计灵活性
注塑成型工艺在零件设计方面提供了诸多选择。您可以从数百种塑料材料中进行选择,以满足您的需求。您可以改变零件的形状、尺寸和表面光洁度,使其与您的产品完美契合。以下是注塑成型工艺支持设计灵活性的几个方面:
- 您可以从多种不同强度和外观的塑料树脂中进行选择。
- 您可以设置壁厚,使零件既坚固又轻便。
- 您可以添加肋条和凸台以提供额外的支撑,而不会增加太多重量。
- 对于必须严丝合缝组装在一起的零件,可以使用严格的公差。
- 您可以设计分型线、浇口和顶针等特殊功能来提高质量。
- 您可以先用单腔模具测试您的设计,然后对于更大的订单,再换用多腔模具。
- 您可以从多种表面纹理和饰面中进行选择,以获得您想要的外观。
- 你可以从专家那里获得反馈,使你的设计更容易成型。
有了这些选择,您可以制造出性能优良且外观精美的零件。您还可以随时修改设计,因此注塑成型是新产品的明智之选。
持续一致
您肯定希望每个零件都完全相同。注塑成型工艺可以帮助您实现这一点。该工艺采用特殊的质量控制工具。计算机实时监控每个步骤。摄像头检查每个零件是否存在问题。传感器检测温度和压力等参数。一旦发现任何异常,系统都会迅速修正。这可以有效防止错误,并确保零件符合标准。
您还可以使用统计过程控制来监控变化。它会在您制造零件的过程中收集数据。这有助于您及早发现问题并加以解决。您可以确保每个零件都与其他零件相匹配。
保持熔体温度稳定至关重要。如果温度发生变化,塑料的流动方式也会随之改变,这会导致零件的尺寸或形状发生变化。通过监测和控制熔体温度,可以确保温度稳定。模具中的传感器还会监测压力和温度。这些工具可以帮助您在加工过程中进行微调,从而每次都能获得尺寸、形状和强度相同的零件。
提示:良好的流程控制意味着更少的错误和更少的浪费。这样既能节省成本,又能让客户满意。
目标材料多样性
注塑成型工艺允许您选择多种材料。您可以使用热塑性塑料,例如ABS、尼龙、聚碳酸酯、聚乙烯和聚丙烯。您还可以使用热固性塑料,例如环氧树脂和酚醛树脂,或者弹性体,例如硅橡胶和丁腈橡胶。每种材料都有其独特的性能。有些强度高,有些耐热,有些可以弯曲而不断裂。您可以制造汽车零部件、医疗器械、食品容器和电子产品等。
- 你选择材料时会考虑强度、柔韧性或安全性。
- 您可以使用食品或药品级安全材料。
- 您可以选择环保型材料,例如可生物降解的PLA或生物基PE。
- 针对每种材料,您需要改变熔化温度和模具设计。
- 你要检查纯度并控制水分,以保持高品质。
- 您可以对具有不同流动性和收缩率的材料进行成型。
这意味着您可以生产多种类型的产品,满足严格的安全或环保法规,还可以生产外观或纹理特殊的零件。
减少浪费
您希望充分利用原材料,减少浪费。注塑成型可以帮助您实现这一目标。大部分原材料最终都能转化为成品零件。您可以通过以下关键指标跟踪进度:
| 米制 | 描述 | 行业平均水平 (%) | 最佳目标 (%) |
|---|---|---|---|
| 生产效率 | 将原材料转化为成品的效率如何? | 75% | 90% |
| 报废率 | 由于缺陷,你们会丢弃或返工多少材料? | 5% | 2% |
| 机器停机时间 | 机器不运转的时间过长,会导致更多浪费。 | 10% | 5% |
你可以运用精益生产来进一步减少浪费。精益方法能帮助你去除不增加价值的步骤,从而缩短生产周期,降低废品率,并更多地使用可回收材料。这些措施有助于保护环境并节省成本。关注减少浪费,不仅有利于你的企业,也有利于地球。
相当常见 注塑模具制造 材料种类
热塑性塑料
热塑性塑料在注塑成型中应用广泛。它们可以反复熔化和成型。这类塑料强度高、柔韧性好,而且价格相对低廉。因此,它们适用于多种产品。
PP
聚丙烯(PP)轻便且坚固。食品包装盒、汽车零件和医疗器械中都能见到它的身影。PP不易受化学物质侵蚀,吸水性也很低,可以弯曲但不易断裂。PP可以回收利用,因此对地球环境友好。据报道,PP强度高且价格低廉,非常适合用于制造各种零部件。
ABS
丙烯腈-丁二烯-苯乙烯共聚物(ABS)坚韧耐用。汽车仪表盘和乐高等玩具中都能见到ABS的身影。它也常用于电子产品的外壳。ABS不易受化学物质侵蚀,即使受到冲击也不会破裂。研究表明,通过改变压力和温度,可以改变ABS的性能。
PE
聚乙烯(PE)主要分为两大类:高密度聚乙烯(HDPE)和低密度聚乙烯(LDPE)。HDPE坚硬耐用,而LDPE柔软易弯曲。HDPE常用于制造瓶子、管道和医疗器械,LDPE则常用于制造袋子和挤压瓶。两种聚乙烯都具有良好的防水性和绝缘性。研究表明,聚乙烯在多次使用后仍能保持强度。
PC
聚碳酸酯(PC)是一种透明且非常坚固的材料。安全眼镜、汽车灯以及电子元件中都含有PC。PC不易碎裂,即使跌落或受热也不会损坏。此外,医疗和运动装备中也含有PC。研究表明,PC具有良好的形状保持性和良好的绝缘性能。
热固性
热固性树脂加热后会变硬,之后便无法熔化或改变。热固性树脂常用于需要耐高温和耐化学腐蚀的部件。
环氧树脂
环氧树脂具有粘合功能,并且耐化学腐蚀。它广泛应用于电子元件、胶水和涂料中。环氧树脂耐高温且不易变形,因此常用于需要长期使用的部件。
酚醛
酚醛树脂不会燃烧或熔化。它们常见于开关、把手和汽车零部件中。酚醛树脂在高温或粗糙环境下也能良好工作。据报道,酚醛树脂强度高且不吸水。
注意:热固性材料(如环氧树脂和酚醛树脂)比大多数热塑性材料强度更高,耐热性更强。但它们一旦制成就无法回收利用。
弹性体
弹性体是柔软的塑料,可以拉伸并恢复原状。它们常用于密封件、垫圈和软把手。
| 弹性体类型 | 灵活性 | 耐热性 | 常见用途 |
|---|---|---|---|
| 热塑性弹性体 | 高 | 高达100°C | 密封件、握把、玩具 |
| 冠捷 | 中 | 高达120°C | 汽车零部件、垫片 |
| TPU | 高 | 高达80°C | 轮子,软管 |
| LSR | 非常高 | 极端 | 医疗用品、婴儿用品 |
像TPE和TPU这样的弹性体具有橡胶般的延展性,但易于成型。弹性体常用于需要弯曲或防水的场合。有些弹性体,例如LSR,由于其耐热且安全性高,因此可用于食品和医疗领域。
提示:选择材料时,请考虑部件所需的强度、柔韧性或耐热性。这将有助于您为产品选择最佳塑料。
注塑成型材料的选择
在注塑成型过程中,选择合适的材料至关重要。您肯定希望产品性能优良且经久耐用。您选择的材料还必须符合安全规范。您的选择将直接影响零件的外观和性能。
首先,想想你的产品必须具备哪些功能。问问自己几个问题。它需要坚固耐用还是柔韧性好?它会发热或接触化学品吗?它是否必须符合食品或医疗安全标准?你想要它有光泽还是有特殊的颜色?
你还应该检查材料是否易于成型。有些塑料更容易填充狭小空间,而另一些塑料冷却后收缩率更大。如果你的材料与模具和设计相匹配,就能获得更好的零件。
以下是选择材料时需要检查的主要事项:
- 产品要求确保材料足够坚固且柔韧性好。检查它是否能耐热耐化学腐蚀。
- 材料特性了解一下ABS、聚碳酸酯、尼龙或聚丙烯等塑料。每种塑料都有其优点和缺点。
- 成本和可用性选择一种符合预算且容易找到的材料。有时候,价格较低的塑料也能达到同样的效果。
- 成型工艺需求检查该材料是否适用于您的机器。查看其熔点、流动性和收缩率。
- 对环境造成的影响如果你想帮助保护地球,请选择可回收或可分解的材料。
- 法律合规请确保您的材料符合所有安全规则。这一点对于食品、医疗或儿童产品尤为重要。
- 后期处理考虑一下成型后是否需要对零件进行涂漆或表面处理。
提示:向专家或供应商寻求帮助。他们可以帮助您找到最适合您需求的塑料。
以下表格可帮助您比较各项重要因素:
| 选择因素 | 考虑什么 |
|---|---|
| 机械性能 | 力量、韧性、柔韧性 |
| 热性能 | 熔点、耐热性 |
| 化学耐受性 | 接触油类、酸性物质或清洁剂 |
| 成本和可用性 | 每磅价格,本地供应 |
| 成型性 | 流动性、收缩率、加工便捷性 |
| 对环境造成的影响 | 可回收性、生物降解性 |
| 法律合规 | FDA、RoHS 或其他标准 |
| 后期处理 | 喷漆、电镀、表面处理 |
遵循以下步骤,您可以做出更明智的选择。选择合适的材料可以节省成本并避免问题,还能帮助您生产出值得信赖的产品。在大量生产零件之前,务必先测试材料,确保其性能可靠。
威尔森氏症可以预防吗?
缺陷预防
翘曲
翘曲是由于零件冷却不均匀造成的。当零件脱模后发生弯曲或扭曲时,就属于翘曲现象。为了防止翘曲,应保持零件壁厚均匀一致。使用缓慢冷却而非快速冷却,有助于塑料均匀收缩,保持零件平整。此外,还应检查模具温度,确保其与所用塑料类型相匹配。
缩痕
缩痕是指零件表面出现的小凹痕。当较厚的零件冷却速度比薄的零件慢时,就会形成缩痕。为了防止出现缩痕,设计零件时应避免壁厚过厚。对于大多数塑料,壁厚应保持在 1.2 至 3.0 毫米之间。仅在必要时添加加强筋或凸台,且其厚度应为壁厚的 60% 至 80%。这样可以保持表面光滑且强度高。
短镜头
注塑不足是指模具未能完全填充。您可能会看到缺角或形状不完整。过薄的模具壁或堵塞的排气孔都可能导致这种情况。要解决注塑不足的问题,请提高模具温度并增加排气孔。通过检查注射压力和速度,确保塑料流动性良好。使用合适的模具壁厚,使塑料在冷却前能够充满模具。
Flash
飞边是指从模具中溢出的多余塑料,会在零件边缘形成薄边。确保模具紧密闭合可以防止飞边产生。检查模具是否有磨损或损坏。调整注射压力,避免塑料从模具中溢出。清洁并维护模具,以保持边缘锋利。
提示:务必检查原材料。确保原材料干燥清洁。这有助于您在开始成型前避免许多缺陷。
设计注意事项
室壁厚度
注塑成型中壁厚至关重要。壁厚过厚会导致缩痕和翘曲,壁薄则容易出现短射。应保持壁厚均匀,并控制在材料推荐的范围内。厚薄区域之间应采用渐变过渡,这样有助于塑料流动和均匀冷却。
拔模角度
拔模斜度有助于您从模具中取出零件。在垂直壁上添加 0.5° 至 1.5° 的拔模斜度。对于纹理表面,请使用更大的斜度。拔模斜度可以防止划痕,使脱模更容易。它们还可以减少零件和模具的应力。
肋条
加强筋可以增强零件强度,而不会增加重量。加强筋的厚度应为壁厚的 60% 至 80%。将它们放置在需要额外支撑的位置。避免加强筋过厚,否则会出现缩痕。加强筋与壁厚之间应采用平滑过渡。
| 设计特色 | 最佳实践 |
|---|---|
| 室壁厚度 | 1.2–3.0 毫米,均匀分布 |
| 拔模斜度 | 0.5°–1.5°,纹理部件需更大角度。 |
| 肋骨厚度 | 壁厚的60%至80%。 |
模具维修
为了持续生产优质零件,您必须妥善维护模具。每次生产运行后都要清洁模具。清除残留塑料并检查是否有损坏。润滑活动部件以防止磨损。检查是否存在裂纹、缺损或对准问题。记录所有维护和维修情况。使用传感器等先进工具监测模具温度和冷却情况。这有助于您在问题恶化之前将其解决。良好的模具维护意味着更少的停机时间和更高的零件质量。
注意:定期维护和精心设计有助于避免注塑成型中的大多数缺陷。这样可以节省时间、金钱,并在每个生产周期中获得更好的结果。
质量控制
您需要严格的质量控制,以确保注塑件符合高标准。良好的质量控制有助于您及早发现问题,保障产品的安全性和可靠性。您应该检查从模具设计到包装的每一个环节。
首先进行模具设计。确保模具表面严丝合缝,密封区域尺寸合适。中小型模具的密封区域应为 10 至 20 毫米,大型模具则应为 30 至 50 毫米。保持壁厚均匀,误差小于 ±0.15 毫米。加强筋厚度应小于壁厚的 60%。将型芯和滑块牢固固定,防止在成型过程中发生位移。
生产过程中,请严格控制工艺参数。注射压力应保持在机器最大压力的 85% 以下。大部分行程中,注射速度应设置为最大速度的 10% 至 90% 之间。保压压力也应保持在 85% 以下。锁模力不应超过 90%。快速移除零件和浇口(2 秒以内),以保证生产流程顺畅并减少磨损。
您还必须检查成品部件。请参考以下标准:
- 尺寸公差应保持在±0.1毫米至±0.5毫米之间。对于精度要求极高的零件,目标公差为±0.05毫米。
- 检查表面光洁度,Ra值范围为0.1至3.2微米。注意是否存在缩痕或流纹等缺陷。
- 确保每 25 毫米长度的翘曲度不超过 0.1 毫米。
- 使用标准测试方法测试材料的强度和抗冲击性能等性能。
- 将视觉缺陷分为严重缺陷(不允许有缺陷)、主要缺陷(允许有不超过 1.0% 的缺陷)和次要缺陷(允许有不超过 2.5% 的缺陷)。
- 零件重量保持在目标值的±2%以内。
- 禁止在可见或工作表面上使用闪光灯。在非关键区域,可以使用不超过 0.1 毫米的微弱闪光。
您应该遵循ISO 9001 和 ISO 13485等全球标准。这些标准有助于您建立质量管理体系。它们注重客户需求、领导力、团队合作以及利用数据进行改进。对于医疗器械部件,ISO 13485 还增加了安全性和过程控制方面的额外检查。
发货前,请清洁模具,喷涂防锈剂,并润滑活动部件。密封所有进出水口。使用防水、防潮、防震的包装。这样可以减少运输过程中高达 90% 的损坏。
提示:妥善记录您的检查和测试结果。这有助于您快速发现问题,并确保流程顺利进行。
安全
操作注塑机时,安全务必时刻牢记。机器使用高温高压,若不遵守安全规程,可能会造成人身伤害或设备损坏。
穿戴合适的个人防护装备(PPE)。戴上耐热手套、安全眼镜和长袖衣物。这些装备可以保护您免受灼伤和飞溅塑料的伤害。始终让双手远离运转部件,尤其是模具区域。
启动机器前请检查所有设备。确保所有防护装置和安全开关均正常工作。切勿绕过安全装置。如果发现任何问题,请立即停止机器并告知主管。
保持工作区域清洁干燥。洒出的液体可能导致滑倒和摔倒。立即清理塑料颗粒。将工具和材料存放在合适的位置。
清洁或维修机器时,请务必遵循上锁/挂牌程序。这意味着您需要关闭电源并锁定控制装置,以防止任何人意外启动机器。
对团队所有成员进行安全规则培训。定期复习应急预案。务必了解灭火器和急救箱的位置。
记住:安全是每个人的责任。遵循安全步骤,就能保护自己和团队。安全工作意味着更好的结果和更少的事故。
应用
汽車
注塑成型技术在汽车制造中应用广泛。汽车公司利用这项技术生产轻巧而坚固的零部件,例如仪表盘、保险杠和发动机罩等。甚至电动汽车的电池外壳也采用注塑成型工艺。这些零部件必须坚固耐用,但又不能太重。更轻的汽车油耗更低。
工厂采用新型热塑性塑料和自动化机器,这有助于他们更快地生产零件,并减少错误。机器可以缩短每个零件的生产时间,速度提高约 20%。设计师利用计算机辅助设计,使零件尺寸更合适、使用寿命更长。
| 应用领域 | 好处 |
|---|---|
| 仪表板 | 轻便,贴合精准 |
| 保险杠 | 抗冲击、耐用 |
| 引擎盖 | 耐热性、强度 |
| 电动汽车电池外壳 | 复杂形状,安全 |
| 电气部件 | 绝缘性、可靠性 |
注塑成型技术帮助汽车制造商生产多种零部件并节省成本。这些汽车零部件的市场正在快速增长。新材料和更先进的设备使这一工艺更加完善。
电子
你每天在家和学校都会使用电子产品。注塑成型工艺制造了设备内部的许多部件。公司利用这项技术生产坚固轻便的手机和电脑外壳。这些外壳可以保护内部部件并保持其散热。
坚韧耐热的特殊塑料最适合用于电子产品。工厂可以快速生产数千个相同的零件,从而保持低成本和高质量。注塑成型也用于制造连接器和开关。
- 手机机身和外壳
- 无线路由器外壳
- 电缆连接和连接器
这些部件必须安全可靠,性能良好。有些塑料不导电,还能防止静电,从而保护您的设备安全。这种工艺还能让您制作出各种炫酷的形状和颜色,使您的电子产品外观精美,性能卓越。
医疗行业
注塑成型在医院和诊所中非常重要。它用于制造注射器、药瓶和导管部件等物品。聚乙烯和聚碳酸酯等特殊塑料对人体安全,并且可以通过多种方式清洁,保持无菌状态。
你需要生产很多医疗用品,比如一次性棉签和工具。注塑成型让这一切变得轻松简单。它还能制造出各种小巧复杂的形状,例如植入物和医疗器械所需的形状。
- 手术器械
- 诊断设备
- 给药装置
- 植入式部件
- 无菌包装
医生和护士每天都会用到这些产品。注塑成型工艺确保每件产品都清洁、安全且价格合理。当出现大量需求时,例如在突发公共卫生事件期间,工厂可以快速生产更多产品。
提示:注塑成型技术可以制造出成本更低、性能优良的特殊医疗器械。正因如此,它在当今医疗保健领域才显得如此重要。
包装
注塑成型的包装几乎随处可见。当你打开一瓶水或一盒酸奶时,你使用的就是这些产品。注塑成型工艺使包装坚固、安全且美观。
利用这种工艺可以制作多种类型的包装。例如:
- 瓶盖和封口
- 食品桶和容器
- 化妆品罐和盖子
- 药瓶
- 一杯咖啡的咖啡胶囊
- 量勺和量匙
工厂喜欢注塑成型,因为它速度快、成本低。每个包装的尺寸和形状都完全相同,这样可以确保食品和饮料的安全和新鲜。你还可以添加儿童安全盖或开启提示封条等功能。
| 包装产品 | 主要功能 | 典型材料 |
|---|---|---|
| 瓶盖 | 不漏水,易于开启 | 聚丙烯(PP) |
| 酸奶杯 | 食品安全,易于堆叠 | 聚苯乙烯(PS) |
| 化妆品罐 | 透明、时尚,防止空气进入 | 聚碳酸酯(PC) |
| 药瓶 | 对孩子来说很难,非常强 | 高密度聚乙烯(HDPE) |
| 咖啡荚 | 耐热,密封严实 | 聚丙烯(PP) |
您可以选择多种塑料材质来制作包装。有些塑料可以隔绝空气和水,而有些则可以透视,让您看到里面的东西。您可以选择颜色、形状和表面处理,让您的包装看起来与众不同。
小贴士:为了减少塑料用量,可以采用更薄的壁厚或使用再生塑料。许多公司为了保护地球,都使用环保塑料。
注塑成型可以一次性生产大量包装。每月可以生产数百万个瓶盖或罐子。这有助于满足市场需求并节省成本。该工艺几乎能充分利用所有材料,因此浪费极少。
注塑成型工艺可确保包装安全牢固。食品、药品和化妆品都需要优质的包装才能保证安全。您可以遵守安全规范,让客户满意。
在规划新包装时,不妨考虑注塑成型。它能为您打造坚固、安全、美观且符合您需求的包装。
现在您已经了解了注塑成型的主要步骤和安全提示。掌握这些基础知识后,您就能生产出更好的产品,还能避免许多常见的错误。许多公司采用科学注塑技术来提高零件质量,并利用实时控制系统来节省成本。
- 科学方法有助于减少错误,并保持部件不变。
- 如果你了解材料的特性,就能选到最好的塑料。
- 实时观察机器运行情况有助于更快地解决问题。
| 下一步 | 更多相关资源 |
|---|---|
| 学习流程基础知识 | PMC文章 |
| 探索高级方法 | Stanek等,2011 |
| 发现新的应用 | Heaney & Greene,2019 |
提示:持续学习并向专家寻求帮助。这将帮助你每次都取得优异的成绩。
常见问题解答
注塑成型的主要成本是什么?
模具成本占了大部分。一开始制作模具需要投入大量资金。之后,每个零件的成本就会低很多。零件越多,节省的成本就越多。
如何防止注塑成型缺陷?
使用合适的温度、压力和循环时间可以避免缺陷。您还应该检查模具是否损坏。清洁材料,并遵循壁厚和拔模角度的设计规则。
注塑成型可以使用回收塑料吗?
是的,您可以使用再生塑料。许多工厂会将再生塑料颗粒与新颗粒混合使用。这既能帮您省钱,又能保护环境。请务必确认再生材料是否符合您的产品需求。
哪些塑料最适合注塑成型?
您可以使用多种塑料。常见的选择包括ABS、PP、PE和PC。每种塑料都有其独特的优势。选择时,请根据您产品对强度、安全性和成本的需求来选择合适的塑料。
如何选择合适的模具设计?
您需要考虑零件的形状、尺寸和用途。保持壁厚均匀。添加拔模斜度以便于脱模。使用加强筋增强强度。与专家合作,确保您的模具满足您的需求。
注塑成型工艺用于制造医疗器械部件安全吗?
是的,您可以使用注塑成型技术生产安全的医疗器械部件。请使用医用级塑料,并严格遵守清洁和质量检验流程。这样可以确保您的产品对医生和患者都是安全的。
注塑成型工艺生产零件的速度能有多快?
您可以非常快速地生产零件。大多数生产周期不到一分钟。自动化机器可帮助您每天生产数千个零件。这种速度使注塑成型非常适合大批量订单。
提示:在全面生产前,务必先测试首批零件。这有助于及早发现问题,节省时间。