
Giriş
Kalıplarla hiç tanışmamış olanlar için bu tamamen yabancı bir kavram gibi görünebilir. Ancak gerçekte kalıplar sadece endüstride değil, günlük yaşamın da yaygın bir parçasıdır. Örneğin, dondurma ve çikolata kalıplarında eritilmiş gıda, içi boş bir kalıba dökülür ve daha sonra şeklini alması için soğutulur. Endüstride de prensip aynıdır, ancak burada ham madde yerine eritilmiş malzeme kullanılır. Kalıplar genellikle enjeksiyon kalıplama , şişirme kalıplama , ekstrüzyon ve dökümde kullanılır.
Öyleyse asıl soru pratik bir soru. Bir proje ne zaman temel bir kalıba ihtiyaç duyar? Ne zaman daha sıkı bir şeye ihtiyaç duyar? Ve bu araçlar aslında nasıl üretiliyor?
Bu makale farklılıkları ortaya koyuyor. Kullanım örnekleri—üretim yöntemleri. İnsanlar hangi yolun kendi parçalarına uygun olduğunu anlayarak ayrılacaklar. Gereksiz ayrıntı yok. Sadece üretim hattında işe yarayan yöntem.
Basit Kalıplar Nelerdir?
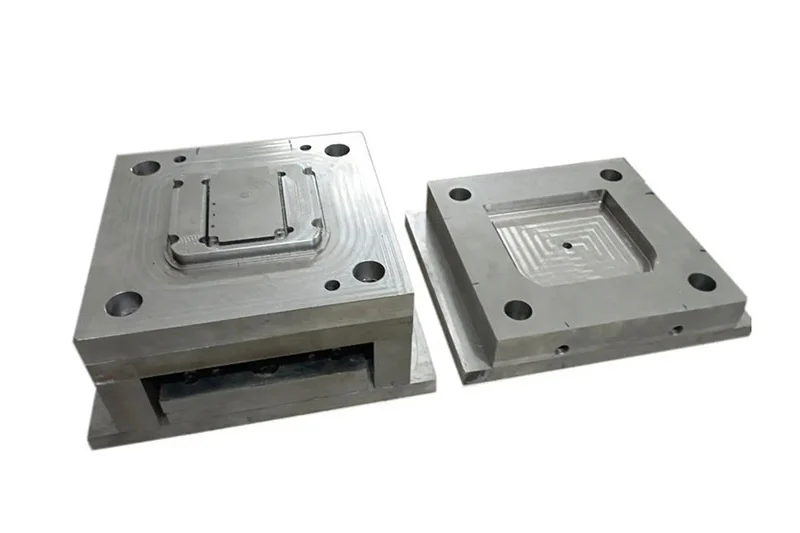
Basit bir kalıp, adından da anlaşılacağı gibi, parça üretir. Bir milyon döngü boyunca mükemmel parçalar üretmesine gerek yoktur. Sadece bir süre çalışması yeterlidir.
Tipik Özellikler
Basit kalıplarda daha yumuşak malzemeler kullanılır. Alüminyum yaygındır. Bazen önceden sertleştirilmiş çelik de kullanılır. Çok düşük hacimler için, insanlar 3D yazıcıyla üretilmiş reçine kalıpları bile kullanırlar. Teslim süresi kısadır. Bir atölye, temel bir alüminyum kalıbı haftalar değil, günler içinde kesebilir. Tasarım basit olduğu için maliyet düşük kalır. Kaydırıcı yok. Kaldırıcı yok. Karmaşık soğutma kanalları yok.
Toleranslar
Basit kalıplar ±0.1 mm ile ±0.5 mm arasında toleranslara sahiptir. Bu, birçok parça için uygundur. Bir braket, bir gövde, kritik olmayan bir kapak gibi. Ancak hassas bir uyum gerektiren bileşenler için bu rakamlar çok gevşektir. İşte bu noktada müşteriler hassas kalıp üretimine yönelirler.
Malzemeler
- Ucuz. Makineyle kolayca işlenebilir. Binlerce çekim için yeterli.
- Önceden sertleştirilmiş çelik. Daha pahalı. Alüminyumdan daha dayanıklı. Daha uzun ömürlü.
- 3 boyutlu yazıcıda üretilen reçine. En düşük maliyet. En hızlı üretim süresi. En kısa kullanım ömrü. Neredeyse tamamen prototip doğrulama için kullanılır.
Ömür
Bu aralık oldukça geniş. Reçine kalıplar 100 atışa kadar dayanabilir. Dikkatli kullanılırsa belki 200'e kadar. Alüminyum kalıplar ise kullanılan plastik ve parça geometrisine bağlı olarak 1,000 ila 10,000 atış arasında dayanır. Önceden sertleştirilmiş çelik kalıplar ise aşınma sorun haline gelmeden önce 50,000 atışa kadar dayanabilir.
Maliyet Aralığı
Basit kalıpların maliyeti 1,000 ile 3,000 ABD doları arasında değişiyor. Bu, küçük ölçekli üretim için uygun bir fiyat. Yeni kurulan bir şirket bunu finanse edebilir.
En Uygun
- Müşterilerin üretim kalıplarına geçmeden önce şekil ve uyum testi yapabilecekleri parçalara ihtiyaçları vardır.
- Düşük hacimli üretim. Birkaç yüz veya birkaç bin parçalık seri üretim.
- Kritik olmayan parçalar. Milimetrenin onda biri kadar bir sapmanın bile önemli olmadığı bileşenler.
Enjeksiyon kalıplama iş akışında basit kalıpların da yeri vardır. Bunlar başlangıç noktasıdır. Tasarımı doğrularlar. Daha sonra, yüksek hacimli veya yüksek hassasiyetli işler için, konu hassas kalıp üretimine kayar. Bu tamamen farklı bir seviyedir.
Hassas Kalıplar Nedir?
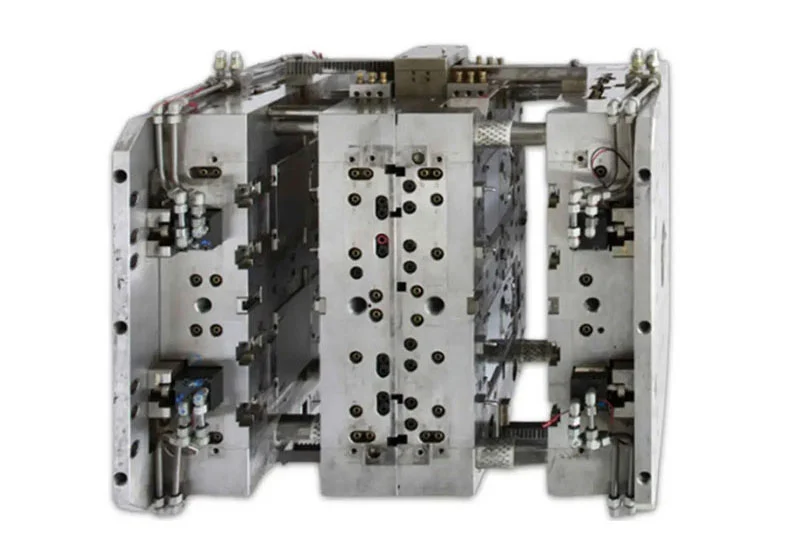
Hassas kalıplar, milyonlarca döngü boyunca, her atışta neredeyse birbirinin aynı parçaları üretir.
Tanım ve Özellikler
Hassas kalıp, olağanüstü dayanıklılık ve tam tekrarlanabilirlik için üretilir. Yüksek maliyet. Uzun teslim süresi. Kısayol yok. Mühendisler alüminyum yerine sertleştirilmiş takım çeliği kullanırlar. Aşınmayı azaltmak ve kalıptan ayrılmayı iyileştirmek için kaplamalar eklerler. Tasarım, ısıyı ve çevrim süresini yönetmek için karmaşık soğutma kanalları içerir. Her ayrıntı hesaplanır.
Hassas kalıp imalatından kastımız budur. Bu sadece daha sıkı bir tolerans değil, farklı bir felsefedir. Kalıp, tek kullanımlık bir aparat olarak değil, hassas bir makine aleti olarak ele alınır.
Toleranslar
Hassas kalıplar ±0.01 mm ile ±0.001 mm arasında toleranslara sahiptir. Bu, basit bir kalıba göre on ila yüz kat daha sıkı bir toleranstır. Örnek vermek gerekirse, bir insan saçı yaklaşık 0.07 mm kalınlığındadır. Bu kalıplar, bir saç telinden daha küçük toleranslara sahiptir. Hem de tutarlı bir şekilde. Milyonlarca parça boyunca.
Malzemeler
Sertleştirilmiş takım çeliği standarttır. Yüksek ısı ve aşınma direnci için H13, darbe direnci için S7, aşındırıcı malzemeler için D2 kullanılır. Birçok hassas kalıp ayrıca yüzey kaplaması da alır. Titanyum alüminyum nitrür (TiAlN), krom nitrür, elmas benzeri karbon (DLC). Bu kaplamalar sürtünmeyi azaltır, korozyonu önler ve takım ömrünü uzatır.
Ömür
İyi yapılmış hassas bir kalıp, en az 500,000 atış için çalışır. Birçoğu bir milyonu aşar. Bazıları uygun bakımla on milyon veya daha fazlasına ulaşır. Bu nedenle başlangıç maliyeti mantıklıdır. On milyon parçaya yayıldığında, parça başına kalıp maliyeti kuruşlara iner.
Maliyet Aralığı
Hassas kalıpların maliyeti 20,000 ile 100,000 ABD doları arasında değişmektedir. Karmaşık tıbbi veya optik kalıpların fiyatı daha da yüksek olabilir. Çok daha yüksek. Fiyat, çelik kalitesini, işleme süresini, yüzey kalitesini ve tasarım için gereken mühendislik saatlerini yansıtır.
En Uygun
- Tıbbi cihazlar. İmplantlar, cerrahi aletler, tanısal bileşenler.
- İç paneller, havalandırma kanalları ve yapısal destekler.
- Motor kaputu altındaki parçalar, sensör yuvaları, şanzıman parçaları.
- Bağlantı noktaları, SIM kart yuvaları, kamera muhafazaları.
- Optik parçalar. Lensler, ışık kılavuzları, ekran bileşenleri.
Enjeksiyon kalıplama dünyasında, hassas kalıplar piramidin en tepesinde yer alır. Basit kalıplar bu kavramı kanıtlar. Hassas kalıplar, ürünü seri üretimde sunar. Milyonlarca özdeş, yüksek kaliteli parçaya ihtiyaç duyan kişilerin gerçek bir seçeneği yoktur. Başlangıç maliyeti can yakıcıdır. Ancak uzun vadeli güvenilirlik kendini amorti eder.
Basit kalıplar ne zaman kullanılır?
Basit kalıpların üretim iş akışında belirgin bir yeri vardır. Müşteriler bunları, üretim hacmi düşük olduğunda, toleranslar gevşek olduğunda veya tasarım hala değişmekte olduğunda kullanırlar.
Düşük Üretim Hacmi (50,000 Parçanın Altında)
Bu, en önemli etken. Basit bir kalıp, 50,000 adetten az üretimde ekonomik açıdan mantıklıdır. Takım maliyeti düşüktür. Birim başına parça maliyeti hassas bir kalıba göre daha yüksek olsa da, toplam yatırım küçük kalır. 1,000 veya 10,000 adetlik üretimler için, sertleştirilmiş çelik bir kalıba 50,000 dolar harcamak mantıksızdır. 5,000 dolarlık alüminyum bir kalıp aynı işi daha az parayla yapar.
Hızlı Prototipleme ve Tasarım Doğrulama
Müşterilerin üretim kalıplarına geçmeden önce gerçek parçalara ihtiyaçları vardır. Basit bir kalıp, bu parçaları hızlı ve ucuz bir şekilde sağlar. Ekip, şekli, uyumu ve işlevi test edebilir. Sorunları erken tespit edebilirler. Ardından tasarımı revize ederler ve gerekirse başka bir basit kalıp üretirler.
Gevşek toleranslar kabul edilebilir.
Bazı parçalar için sıkı toleranslara gerek yoktur. Bir ev aletinin içindeki bir braket. Geniş bir boşlukla yerine oturan bir kapak. ±0.3 mm'nin yeterli olduğu tek kullanımlık bir parça. Bu uygulamalar için, basit kalıplar yeterince iyi toleranslar sağlar.
Düşük Değerli veya Tüketilebilir Parçalar
Öncelikle ucuz olan parçaları düşünün. Plastik bir klips. Bir ara parça. Tek kullanımlık bir kap. Her bir parçanın kar marjı çok küçük. Hassas kalıp üretim maliyetlerini eklemek, iş modelini tamamen ortadan kaldırır. Basit kalıplar, kalıp yatırımını düşük tutar, böylece parça başına fiyat rekabetçi kalır.
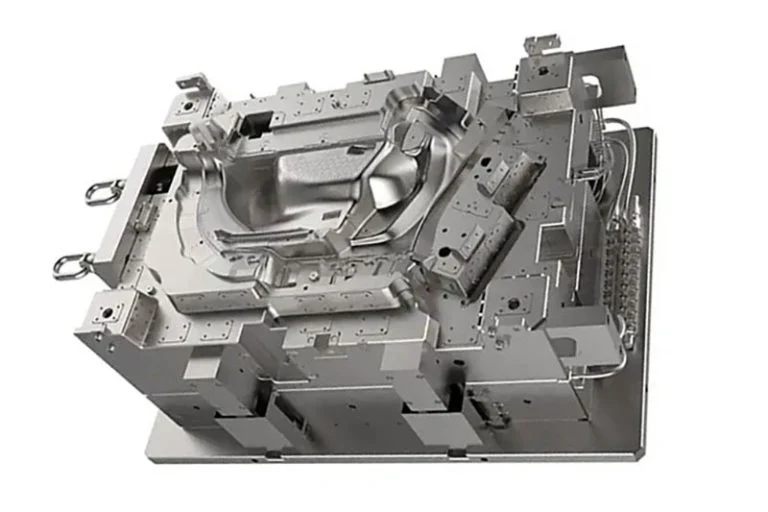
Hassas Kalıplar Ne Zaman Kullanılır?
Basit kalıpların sınırları vardır. Bu sınırların ötesine geçildiğinde, kalıp arızalanır. Parçalar belirtilen özelliklerin dışına çıkar. Yüzeyler bozulur. Üretim süreleri uzar. İşte o zaman insanlar hassas kalıp imalatına geçerler.
Yüksek Hacimli Üretim (100,000 Adetten Fazla)
Kararı belirleyen şey üretim hacmidir. Basit bir alüminyum kalıp 50,000 atışa kadar dayanabilir. Ondan sonra kalıp aşınır. Toleranslar açılır. Parçalar çapaklanmaya veya kısa devre yapmaya başlar. 100,000 parçanın üzerindeki üretimlerde basit bir kalıp bir dezavantajdır. Sertleştirilmiş takım çeliğinden yapılmış hassas kalıplar, önemli bir aşınma olmadan milyonlarca döngü boyunca çalışır. Başlangıç maliyeti daha yüksektir. Tüm üretim süreci boyunca parça başına maliyet daha düşüktür.
Sıkı Boyutsal Toleranslar (±0.05 mm'den Az)
Bazı parçalar varyasyona tahammül edemez. Geçmeli bağlantı özelliğine sahip bir tıbbi cihaz bileşeni, optik lens yuvası veya dişli takımı muhafazası gibi parçalar ±0.05 mm'den daha sıkı toleranslara ihtiyaç duyar. Birçoğu ±0.01 mm veya daha iyisini gerektirir. Basit kalıplar bu değerleri sürekli olarak koruyamaz. Alüminyum çekirdek esner, sıcaklık dalgalanır. Hassas kalıp üretimi, çelik, gelişmiş soğutma ve sağlam makine yapısı kullanarak, her atışta sıkı toleransları korur.
Sıkı Kozmetik veya Yüzey Bitirme Gereksinimleri (SPI A Seviyesi)
Yüzey kalitesi, görünüm ve işlev açısından önemlidir. SPI A seviyesi yüzeyler ayna gibi parlaktır. Alet izi yoktur. Görünür akış çizgisi yoktur. Takılmaya neden olan kalıp izi yoktur. Bu yüzey kalitesine ulaşmak hassas bir kalıp gerektirir. Kalıp boşluğu ayna gibi parlatılır. Çelik, milyonlarca döngü boyunca bu parlaklığı koruyacak kadar serttir. Alüminyum veya önceden sertleştirilmiş çelikten yapılmış basit bir kalıp, SPI A seviyesi bir yüzey kalitesini koruyamaz.
Zor Malzemeler
Bazı plastikler sıradan kalıpları tahrip eder. Cam elyaf takviyeli naylon aşındırıcıdır. PEEK yüksek erime sıcaklıkları gerektirir. Sıvı kristal polimerler (LCP) agresif bir şekilde akar ve kalıp boşluklarını aşındırır. Bu malzemeler hassas kalıp üretimi gerektirir. Takım çeliği sert ve aşınmaya dayanıklı olmalıdır. Kaplamalar korozyona ve aşınmaya karşı koruma sağlamalıdır.
İnce Duvarlar veya Yüksek Enjeksiyon Basıncı Gerektiren Derin Oluklar
İnce cidarlı parçaların doldurulması için yüksek basınca ihtiyaç vardır. Derin nervürlerin sıkıştırılması için yüksek basınca ihtiyaç vardır. Yüksek basınç, kalıp üzerinde yüksek gerilime neden olur. Kalıp boşluğu deforme olur. Çekirdek bükülür. Ayırma çizgisi çıkıntı yapar. Hassas kalıp üretimi, güçlendirilmiş kalıp yapısıyla bunu ele alır. Daha kalın plakalar. Destek direkleri. Daha sert çelik. Kalıp, basit bir alüminyum kalıbı çatlatacak veya deforme edecek enjeksiyon basınçlarına dayanacak şekilde tasarlanmıştır.
Düzenlenmiş Endüstriler
Tıbbi implant bileşenlerinin arızalanmaması gerekir. Havacılık iç panellerinin alev geciktirici ve duman toksisitesi standartlarını karşılaması şarttır. Otomotiv güvenlik parçalarının tam izlenebilirliğe sahip olması gerekir. Düzenlemeye tabi sektörler, belgelenmiş süreç kontrolü gerektirir. Doğrulama talep ederler. Tedarikçileri denetlerler. Hassas kalıp üretimi, bu sektörlerin gerektirdiği tutarlılığı ve belgelemeyi sağlar. Basit bir kalıp, toleransı koruyabilse bile, bu titizliğe sahip değildir.
Kalıp yapımında genellikle hangi yöntemler kullanılır?
Kalıp yapımı tek bir işlem değildir. İnsanlar, malzemeye, karmaşıklığa ve gerekli kullanım ömrüne bağlı olarak farklı yöntemler kullanırlar. Her yaklaşımın kendine özgü avantajları vardır.
CNC İşleme
Bu, enjeksiyon kalıplamanın temel taşıdır. Bir CNC freze veya CNC torna tezgahı, kalıp boşluğunu doğrudan bir çelik veya alüminyum bloktan keser. Bu işlem hassas, tekrarlanabilir ve iyi anlaşılmıştır. Milyonlarca parça üretmek için tasarlanmış sertleştirilmiş çelik kalıplar için CNC işleme birincil yöntemdir. Kaba işleme geçişleri malzemenin büyük kısmını çıkarır. Son işleme geçişleri boşluğu nihai boyutlarına getirir. Hassas kalıp üretimi, iş parçasını yeniden konumlandırmadan karmaşık geometrilere ulaşmak için büyük ölçüde beş eksenli CNC makinelerine dayanır.
Elektrik Boşaltma İşleme (EDM)
Bazı özellikler frezeleme için çok zordur. Keskin iç köşeler. Derin, dar nervürler. Yüksek en-boy oranına sahip karmaşık boşluklar. Bu tür durumlar için EDM kullanılır. Grafit veya bakır elektrot, istenen özelliğin negatif şekline göre işlenir. Daha sonra elektrot çelik iş parçasına yaklaştırılır. Elektrik kıvılcımı malzemeyi aşındırır. İşlem yavaştır. Ancak son derece hassastır. EDM, hiçbir freze ucunun elde edemeyeceği keskin köşeler üretebilir. Birçok hassas kalıp, aynı alette hem CNC işlenmiş hem de EDM ile kesilmiş özelliklere sahiptir.
3D Baskı (Hızlı takım)
Prototip kalıplar ve çok düşük hacimli üretim için 3D baskı bir seçenektir. Kalıp parçası doğrudan reçine veya metal tozundan basılır. Teslim süresi haftalar yerine günlerdir. Maliyet, işlenmiş çeliğe göre çok daha düşüktür. Dezavantajı ise dayanıklılıktır. Baskılı bir kalıp, aşınma veya ısı bozulması nedeniyle kullanılamaz hale gelmeden önce 100 ila 1,000 atış dayanabilir. Bu yöntemi seri üretim için değil, tasarım doğrulaması için kullanıyoruz.
Basit ve Hassas Kalıplar Arasında Nasıl Seçim Yapılır?
“Peki, basit bir kalıp mı yoksa hassas bir kalıp mı seçmeliyim? Hangisi benim için doğru?” İşte ihtiyaçlarınıza uygun kalıbı hızlı ve kolay bir şekilde seçmenize yardımcı olacak bir karar ağacı.
| Soru 1: Kaç parçaya ihtiyaç var?
├─ < 50,000 → Soru 2 └─ > 50,000 → Soru 3
Soru 2: ±0.1 mm'den daha gevşek toleranslar mı? ├─ Evet → Basit Kalıp └─ Hayır → Soru 3
Soru 3: Malzeme cam elyafı/karbon elyafı içeriyor mu VEYA yüksek sıcaklık gerektiriyor mu? Evet → Hassas Kalıp Üretimi └─ Hayır → Soru 4
Soru 4: Bu parça (tıbbi/havacılık/otomotiv güvenliği) düzenlemeye tabi mi? Evet → Hassas Kalıp Gereklidir └─ Hayır → Soru 5
Soru 5: Takım bütçesi 10,000 doların altında mı? ├─ Evet → Basit Kalıp (Tek Pratik Seçenek) └─ Hayır → Hassas Kalıp Üretimi (Daha İyi Uzun Vadeli Değer) |
En iyi hassas kalıp üretimi için NOBLE ile iletişime geçin.
NOBLE, CNC işleme ve enjeksiyon kalıp yapımında uzmanlaşmıştır . Bu işi yıllardır yapıyoruz. Prototip üretim hacimleri. Seri üretim hacimleri. Basit kalıplar. Hassas kalıplar. Hepsini hallediyoruz.
İşleme Kapasitelerimiz
Bu bölüm önemli çünkü makale basit kalıplar ile hassas kalıplar arasındaki farkı açıkladı. Biz aslında her ikisini de üretiyoruz. İşte nasıl yaptığımız.
CNC İşleme Yetenekleri
Atölyemizde çeşitli ekipmanlar bulunmaktadır. Temel kalıp işleme için üç eksenli işleme merkezleri; karmaşık geometriler ve alt kesimler için dört ve beş eksenli makineler; sertleştirilmiş haldeki takım çeliği için sert frezeleme makineleri. Bu makineler, hassas kalıp üretim sürecimizin omurgasını oluşturmaktadır.
İşlediğimiz malzemeler arasında prototip kalıplar için alüminyum, seri üretim hassas kalıplar için H13, S7 ve D2 gibi sertleştirilmiş takım çeliği kaliteleri, korozyona dayanıklı takımlar için paslanmaz çelik ve özel uygulamalar için mühendislik plastikleri bulunmaktadır.
Elde edilebilen toleranslar dardır. Kritik kalıp bileşenlerinde ±0.005 mm (±5 mikron) tolerans sağlıyoruz. Bu, hassas kalıp imalatı için gereken seviyedir. Basit kalıplarda daha geniş toleranslar uygulanır. Gereksinime uyacak şekilde süreci ayarlıyoruz.
İkincil hizmetler arasında yüzey işleme, SPI kalitesinde parlatma ve freze bıçaklarının ulaşamadığı keskin iç köşeler için EDM (elektro erozyonla işleme) yer almaktadır. Her adım, enjeksiyon kalıplama iş akışımızı desteklemektedir.
Enjeksiyon Kalıplama Yetenekleri
Üretilen kalıp tipleri: Prototipleme ve düşük hacimli üretim için basit kalıplar. Yüksek hacimli üretim için hassas kalıplar. İkisi arasındaki boşluğu doldurmak için köprü kalıplar.
Kalıp malzemeleri: Düşük hacimli kalıplar için alüminyum. Orta hacimli köprü kalıpları için önceden sertleştirilmiş çelik. Milyonlarca atış yapan üretim hassas kalıpları için kaplamalı sertleştirilmiş takım çeliği. Her enjeksiyon kalıplama projesi, işe uygun doğru malzemeyi alır.
İşlenen parça malzemeleri: Genel parçalar için PP, ABS ve PE gibi standart reçineler. Zorlu uygulamalar için PC, naylon, PEEK ve cam elyaf takviyeli kaliteler de dahil olmak üzere mühendislik reçineleri. Cihazlar ve implantlar için tıbbi sınıf malzemeler.
Hassas Kalıp Üretimi İçin Neden NOBLE'ı Seçmelisiniz?
Makale teoriyi açıkladı. İşte pratik fark: Hassas kalıp üretim sürecimiz, standart atölyelerden farklıdır.
Hem basit hem de hassas kalıplar üretiyoruz. Kalıbı, her ihtiyaca uygun tek tip bir çözüm yerine, gerçek ihtiyaca göre uyarlıyoruz. Bir prototip için basit bir alüminyum kalıp kullanılırken, milyonlarca atışlık tıbbi bir parça için özel hassas kalıp üretimi yoluyla sertleştirilmiş çelik hassas takımlar kullanılır. Her iki durumda da müşteri tasarruf sağlar.
Tıbbi ve yüksek güvenilirlik gerektiren parçalar için sertifikalıyız. Tıbbi cihazlar için ISO 13485:2016, kalite yönetimi için ise ISO 9001:2015 sertifikalarına sahibiz. Bu sertifikalar, düzenlemeye tabi sektörler için önemlidir. Müşterilerimiz bize hastalarda veya uçaklarda kullanılan parçalar getiriyor. Bu uygulamaların gerektirdiği dokümantasyonu ve izlenebilirliği sağlıyoruz. Enjeksiyon kalıplama süreçlerimiz tamamen belgelenmiştir.
CNC işleme ve enjeksiyon kalıplama işlemlerini kendi bünyemizde gerçekleştiriyoruz. Dışarıya kaynak kullanmıyoruz. CNC işleme ve enjeksiyon kalıplama işlemleri tek çatı altında yapılıyor. Teslim süreleri kısalıyor. Sorumluluk tek kaynaktan geliyor. Bir sorun giderme gerektiğinde, mühendis doğrudan makineye gidiyor. Telefon trafiği yok. Suçlama yok. Bu entegrasyon, hassas kalıp üretimi için çok önemlidir.
Şeffaf DFM geri bildirimi. Herhangi bir çelik kesmeden önce, parça tasarımını inceliyoruz. Parçanın daha iyi veya daha ucuza üretilip üretilemeyeceğini müşterilerimize bildiriyoruz. Bazen küçük bir değişiklik, kalıp karmaşıklığını yarıya indirir. Bazen bir özellik, çizimde olduğu gibi kalıplanamaz. Bu sorunları erken aşamada tespit ediyoruz. Bu, enjeksiyon kalıp üretiminde yaygın bir uygulama değildir.
Prototip aşamasından seri üretime, sorunsuz geçiş. Bir proje genellikle düşük hacimli doğrulama için basit bir alüminyum kalıpla başlar. Daha sonra talep artar. Ardından, yüksek hacimli üretim için hassas kalıp imalatı yoluyla sertleştirilmiş çelikten hassas bir kalıp üretiyoruz. Aynı ekip. Aynı kalite sistemi. Aynı irtibat kişisi. Geçişte hiçbir sorun yok.
SSS
Basit kalıp ile hassas kalıp arasındaki fark nedir?
Basit bir kalıp, alüminyum gibi daha yumuşak malzemeler kullanır, daha gevşek toleranslara (±0.1 mm ila ±0.5 mm) sahiptir ve 100 ila 50,000 atış için dayanır. Hassas bir kalıp ise sertleştirilmiş takım çeliği kullanır, sıkı toleranslara (±0.01 mm ila ±0.001 mm) sahiptir ve 500,000 ila 10 milyondan fazla atış için dayanır.
Basit kalıbı ne zaman kullanmalıyım?
50,000 adetten az üretim yapılan, ±0.1 mm veya daha gevşek toleransların kabul edilebilir olduğu ve cam dolgu maddesi içermeyen ABS veya PP gibi standart plastikler için basit bir kalıp kullanın.
Hassas kalıp ne zaman kullanılmalı?
100,000 adetten fazla parça üretimi, ±0.05 mm'den daha dar toleranslar, cam elyaf takviyeli naylon veya PEEK gibi zorlu malzemeler ve tıp veya havacılık gibi düzenlemeye tabi sektörler için hassas kalıp kullanın.
Basit bir kalıpla karmaşık parçalar üretilebilir mi?
Evet. Sadece geometri, hassas bir kalıp gerektirmez; hacim düşük ve toleranslar gevşekse, basit bir alüminyum kalıp karmaşık şekiller üretebilir.
Kalıp yapmanın en ucuz yolu nedir?
D-3 yazıcıyla üretilen reçine kalıplar birkaç yüz dolara mal oluyor ve 100 ila 200 atış için kullanılabiliyor; bu da onları prototip doğrulama için en ucuz seçenek haline getiriyor.
Is 3D baskı Kalıp yapımı için uygun mu?
Prototip kalıplar için evet, hızlı ve ucuz. Seri üretim kalıplar için hayır; baskı kalıpları yüzlerce kullanımdan sonra aşınır ve işlenmiş çelik kalıplarla rekabet edemez.







