
Nedir? Otomotiv Enjeksiyon Kalıplama?
Otomobil enjeksiyon kalıplama, esas olarak otomobiller için gerekli plastik parçaların seri üretiminde kullanılan verimli bir üretim sürecidir. Bu süreç, termoplastik veya termoset plastik malzemelerin ısıtılıp eritilmesini ve ardından yüksek basınç altında hassas bir şekilde tasarlanmış kalıp boşluklarına enjekte edilmesini içerir. Soğuduktan ve katılaştıktan sonra, belirli şekillerde parçalar oluşturulur ve son olarak kalıptan çıkarılarak dışarı alınır.
Otomotiv sektöründe enjeksiyon kalıplama teknolojisi, hafif, yüksek mukavemetli, karmaşık geometrilere sahip ve iyi görünümlü parçalar üretebildiği için hayati öneme sahiptir.
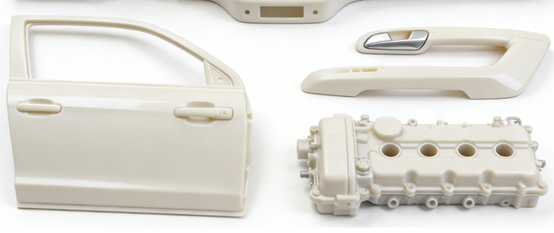
Enjeksiyon Kalıplama Yöntemiyle Üretilen Yaygın Otomotiv Parçaları
| İç parçalar | Dış trim parçaları | Motor emme manifoldu |
| Pano | Hava giriş ızgarası | Motor kaputu |
| Koltuk bileşenleri | Tekerlek kaşı | Soğutucu fan |
| Klima sistemi bileşenleri | Abajur | Hava filtresi muhafazası |
| İç kapı paneli | Dikiz aynası muhafazası | Elektronik ve elektrik bileşenleri |
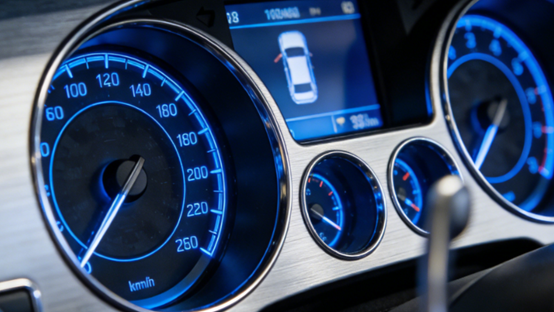
Enstrüman paneli
Gösterge paneli, bir otomobilin iç mekanının temel bileşenidir ve sürüş deneyimi ve güvenliğiyle doğrudan ilişkilidir. Gösterge paneli genellikle modifiye polipropilen gibi malzemelerden büyük bir enjeksiyon kalıplama makinesiyle tek parça halinde üretilir. Enjeksiyon kalıplama, karmaşık yapılara ve yüksek entegrasyona sahip, iç kısımda hassas montaj noktaları ayrılmış büyük parçalar üretebilir.
Hava Giriş Izgarası
Hava giriş ızgarası, aracın ön yüzünün önemli bir görünüm ve işlevsel bileşenidir. Hava giriş ızgaraları genellikle ABS veya ASA gibi iyi hava koşullarına dayanıklı mühendislik plastiklerinden enjeksiyon kalıplama yöntemiyle üretilir. Bu malzemeler, uzun süre eskime veya solma olmadan ultraviyole ışınlarına, sıcaklık ve nem değişikliklerine dayanabilir.
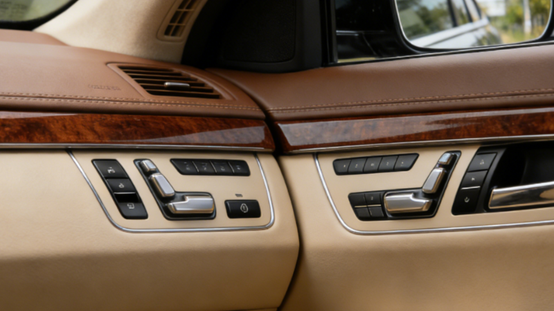
Kapı İç Paneli
Otomobil kapısının iç paneli, kapının iç kısmını oluşturan ana yapısal bileşendir. Otomobil kapılarının iç panelleri, hafifliği korumak için çoğunlukla uzun cam elyaf takviyeli polipropilen gibi malzemelerden enjeksiyon kalıplama yöntemiyle üretilir. Bu malzeme, tutamaklar, kumanda panoları, ses sistemleri ve hatta yan hava yastıkları gibi bileşenleri desteklemek için yeterli mukavemet ve sağlamlık sağlayabilir.
Otomotiv Lamba Muhafazası
Otomobil far abajurları, optik performans ve hava koşullarına dayanıklılık açısından son derece yüksek gereksinimlere sahiptir. Genellikle hassas enjeksiyon kalıplama yöntemiyle, yüksek şeffaflığa ve ısıya dayanıklılığa sahip polikarbonat (PC) malzemeden üretilirler.
Enjeksiyon kalıplama yöntemi, abajurun iç kısmında ince yapılar oluşturabilir ve araç lambasının içindeki reflektör haznesi gibi bileşenlere hassas bir şekilde yapıştırarak su ve toz girişini etkili bir şekilde önleyebilir.
Motor Emme Manifoldu
Motorun emme manifoldu, motorun en önemli bileşenlerinden biridir. Modern otomobillerde, enjeksiyon kalıplama işlemleriyle üretimde yaygın olarak cam elyaf takviyeli naylon (PA+GF) kullanılmaktadır.
Geleneksel metal manifoldlara kıyasla, plastik manifoldlar daha hafiftir, daha pürüzsüz iç duvarlara sahiptir, bu da emme verimliliğini artırmaya yardımcı olur ve daha fazla tasarım özgürlüğü sunar.
Orta konsol
Orta konsol, işlevselliği ve dekorasyonu birleştiren önemli bir iç mekan bileşenidir. Ana çerçevesi ve saklama kutusu genellikle polipropilen (PP) veya ABS'den enjeksiyon kalıplama yöntemiyle üretilir.
Enjeksiyon kalıplama yöntemi, karmaşık iç bölmeler, bardak tutucu şekilleri, menteşe montaj konumları ve kablo yönetim kanalları gibi yapıları verimli bir şekilde üretebilir.
MKS Enjeksiyon Otomotiv Üretim Süreci
Kalıp Tasarımı
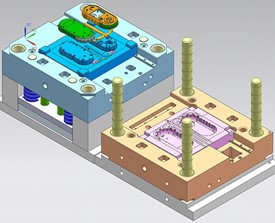
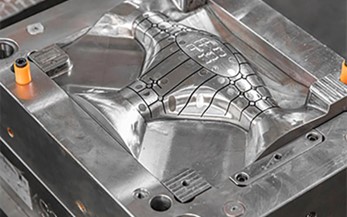
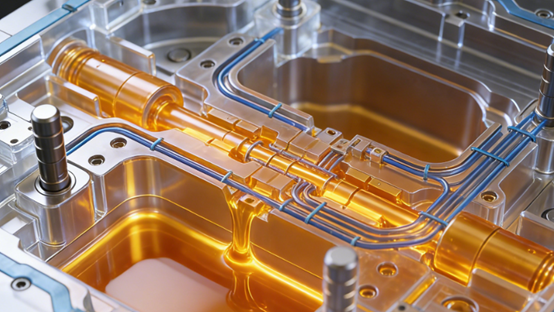
Mühendisler, parçanın 3 boyutlu dijital modeline dayanarak, bir boşluk ve bir çekirdekten oluşan hassas bir çelik kalıp tasarlarlar. Kalıbın iç kısmında soğutma suyu kanalları, fırlatma sistemleri ve karmaşık yolluk sistemleri bulunur. Kalıbın kalitesi, nihai ürünün hassasiyetini ve görünümünü doğrudan belirler.
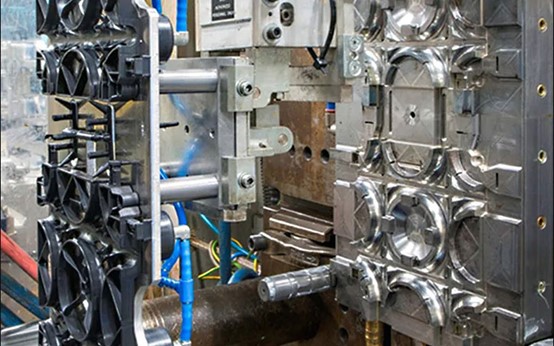
Kalıp Sıkma
Enjeksiyon kalıplama makinesinin sıkıştırma mekanizması, kalıplama döngüsünün başlangıcında kalıbın iki yarısını sıkıca kapatır ve yüksek basınç uygulayarak onları yerinde kilitler; bu da daha sonraki enjeksiyon sırasında oluşan büyük iç basınca karşı koyar, plastiğin dışarı dökülmesini önler ve parçaların boyutsal stabilitesini sağlar.
Enjeksiyon
Plastik granüller, namlu içinde eritilerek eritilir. Enjeksiyon kalıplama makinesinin vidası veya pistonu, hassas bir şekilde ölçülmüş erimiş plastiği yüksek hız ve yüksek basınçla kapalı kalıp boşluğuna enjekte eder.
Enjeksiyon tamamlandıktan sonra, vida belirli bir basıncı korur. Plastik soğuma ve büzülme etkisini dengelemek ve parçaların büzülme izlerine veya yetersiz boyutlara sahip olmasını önlemek için boşluğa malzeme beslemeye devam eder.
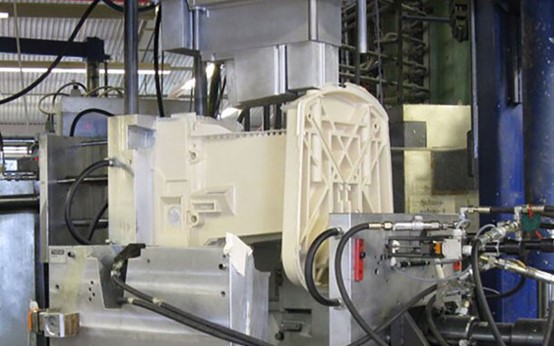
Soğutma ve Katılaşma
Erimiş plastik kalıpta soğumaya başlar ve yavaş yavaş katılaşarak şeklini alır. Soğuma süresi, parçanın duvar kalınlığına, malzeme türüne ve soğutma sisteminin verimliliğine bağlıdır. Verimli soğutma suyu kanalı tasarımı, çevrim süresini kısaltmak, üretim verimliliğini artırmak ve parça deformasyonunu kontrol etmek için çok önemlidir.
çıkarma
Soğutma işlemi tamamlandıktan sonra, kalıp kapatma mekanizması kalıbı açar. Kalıbın dahili fırlatma sistemi, şekillendirilmiş plastik parçaları kalıp boşluğundan sorunsuz bir şekilde dışarı iterek kalıptan ayrılmalarını sağlar.
Kalite Kontrolü
Enjeksiyon kalıplama yöntemiyle üretilen parçalar, daha sonra işleme tabi tutulmayı gerektirebilir; örneğin, giriş ve çıkış sistemi başlıklarındaki fazla malzemenin kesilmesi, çapak alma işlemi veya püskürtme ve elektrokaplama gibi yüzey dekorasyonu işlemleri.
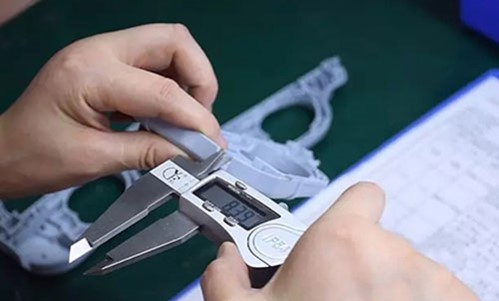
Parçaların, otomotiv sektörünün katı standartlarına uygunluğunu sağlamak için boyut ölçümü, görünüm incelemesi ve fonksiyonel testler de dahil olmak üzere sıkı kalite kontrollerinden geçmesi gerekmektedir.
Otomotiv Parçaları İçin Enjeksiyon Kalıplamanın Faydaları
Olağanüstü Üretim Verimliliği
Enjeksiyon kalıplama teknolojisi, yüksek otomasyon derecesi ve tek bir parça için onlarca saniyeden birkaç dakikaya kadar değişen kısa üretim döngüsü özelliklerine sahiptir. Özellikle otomotiv sektörünün büyük ölçekli ve yüksek hacimli üretim talepleri için uygundur. Kalıp geliştirme tamamlandıktan sonra, birim parça başına üretim maliyeti önemli ölçüde azalır.
Tasarım Özgürlüğü
Enjeksiyon kalıplama teknolojisi, diğer birçok işlemle elde edilmesi zor olan son derece karmaşık şekillere ve ince yapılara sahip parçalar üretebilir. Başlangıçta birden fazla parçanın bir araya getirilmesini gerektiren fonksiyonel bileşenleri, "ekleme kalıplama" veya karmaşık kalıp tasarımı yoluyla tek bir bütünleşik parçaya entegre edebilir. Bu, montaj süreçlerini kısaltır, ağırlığı azaltır ve genel yapısal güvenilirliği artırır.
Üstün Boyutsal Doğruluk
Bilgisayarlar tarafından hassas bir şekilde kontrol edilen hassas kalıplar ve işleme parametreleri, üretilen on binlerce parçanın son derece tutarlı boyut ve geometrilere sahip olmasını sağlar. Bu istikrar ve tekrarlanabilirlik doğruluğu, hassas koordinasyon gerektiren, montaj kalitesini ve değiştirilebilirliği sağlayan zorlu otomotiv montaj hatları için çok önemlidir.
Üstün Malzeme Performansı
Enjeksiyon kalıplama için çok çeşitli mühendislik plastikleri ve kompozit malzemeler mevcuttur ve bunlar otomotiv parçalarının çeşitli performans gereksinimlerini karşılayabilir. Örneğin, cam elyaf takviyeli malzemelerin kullanımı yüksek mukavemet ve yüksek rijitlik sağlayabilir.
Motor bölmesine yüksek sıcaklığa dayanıklı malzemeler uygulanabilir. Elastomer malzemeler kullanılarak yumuşak dokunuşlu bileşenler üretilebilir. Malzeme formülü, özel gereksinimleri karşılamak için esnek bir şekilde ayarlanabilir.
Mükemmel Yüzey Kalitesi
Enjeksiyon kalıplama yöntemiyle üretilen parçalar genellikle mükemmel yüzey kalitesine sahiptir; bu sayede doğrudan pürüzsüz bir yüzey veya karmaşık doku efekti elde edilebilir ve sonraki işleme ihtiyacı azaltılır. Aynı zamanda, plastik parçaların yoğunluğu metallere göre çok daha düşüktür; bu da otomotiv sektöründe enerji tüketimini azaltmak ve sürüş menzilini artırmak için hafifletme çalışmalarının önemli bir unsurudur. Ayrıca yol tutuşunu ve yakıt tüketimini iyileştirmeye de yardımcı olur.
Rötuş
Parçalar şekillendirildikten sonra, genellikle sadece giriş ağzının basit bir şekilde düzeltilmesi gerekir ve birçok bileşen ikincil işleme ihtiyaç duymaz. Üretim sürecinde oluşan atık malzemeler kolaylıkla geri dönüştürülebilir, kırılabilir ve yeniden kullanılabilir; bu da malzeme kullanım oranını artırır ve modern imalatın sürdürülebilir kalkınma anlayışına uygundur.
Elektrikli Araç Üretiminde Enjeksiyon Kalıplama Yönteminin Rolü
Hafifletme Hedefleri
- Aracın toplam ağırlığını azaltın: Enjeksiyon kalıplama yöntemiyle üretilen plastik ve kompozit malzeme bileşenleri, daha ağır metal parçaların yerini önemli ölçüde alabilir ve hafifletmenin başlıca yollarından biridir.
- Malzemelerin yenilikçi uygulaması: Geleneksel mühendislik plastiklerine ek olarak, karbon fiber takviyeli plastikler gibi yüksek performanslı kompozit malzemeler, enjeksiyon kalıplama yoluyla yalnızca yapısal dayanıklılık gereksinimlerini karşılamakla kalmayıp aynı zamanda son derece hafif olan temel bileşenlerin üretiminde kullanılabilir.
Elektrikli Bileşen Üretimi
- Batarya sistemi bileşenleri: Bu, elektrikli araç alanında enjeksiyon kalıplamanın en hızlı büyüyen uygulamalarından biridir. Şunların üretiminde kullanılır:
- Pil modülü muhafazası ve çerçevesi: Yalıtım, koruma ve yapısal destek sağlayın.
- Pil paketinin üst kapağı ve alt gövdesi: Yüksek rijitliğe, hafifliğe, alev geciktirici özelliğe (V0 sınıfı) ve iyi sızdırmazlık performansına sahip olmaları gerekmektedir.
- Motor ve elektronik kontrol bileşenleri: Bunlar, motor uç kapakları, konektörler ve güç elektroniği ünitelerinin gövdeleri ve yalıtım parçalarının üretiminde kullanılır. Bu bileşenler genellikle yüksek sıcaklık dayanımına ve yüksek yalıtım özelliklerine sahip özel mühendislik plastiklerinin kullanılmasını gerektirir.
- Şarj sistemi bileşenleri: Elektrik güvenliği ve dayanıklılığının mükemmel olması gereken şarj tabancası kolları, soket gövdeleri vb. parçaların imalatı.
iç Tasarım
- Akıllı iç mekan entegrasyonu: Elektrikli araçların iç mekanları sadelik, zeka ve entegrasyon yönünde bir eğilim gösteriyor. Büyük, dikişsiz enjeksiyon kalıplama yöntemiyle üretilen iç mekan parçaları yaygınlaştı.
- Yeni fonksiyonel bileşenler: Kullanıcıların teknolojiye olan ilgisini karşılamak amacıyla, ışık geçiren dekoratif parçaların ve akıllı yüzeylerin kullanımı da giderek yaygınlaşıyor.
Termal Yönetim Optimizasyonu
- Soğutma sistemi boruları: Karmaşık şekilli soğutma boruları, enjeksiyon kalıplama yöntemiyle yekpare olarak üretilebildiğinden, sızıntı riski azalır ve sistem güvenilirliği artar.
- Aerodinamik bileşenler: İçin Rüzgar direncini azaltmak ve sürüş menzilini artırmak için elektrikli araçlar aerodinamik tasarıma daha fazla önem veriyor. Enjeksiyon kalıplama yöntemi, çeşitli hafif dış parçaların ekonomik bir şekilde üretilmesini sağlıyor.
Maliyet Verimliliğinde Artış
- Yüksek düzeyde entegre edilmiş bileşenler: “Çok bileşenli enjeksiyon kalıplama” gibi teknolojiler sayesinde, birden fazla işlev veya malzeme tek bir üretim aşamasında entegre edilerek parça sayısı azaltılır, tedarik zinciri ve montaj süreci basitleştirilir.
- Ölçek ve tutarlılık: Elektrikli araçların diğer bileşenlerinin de yüksek kalite ve düşük maliyetle, büyük ölçekte üretilmesi gerekmektedir. Enjeksiyon kalıplama yönteminin yüksek verimlilik ve yüksek tutarlılık avantajları burada da kullanılmaya devam edebilir.
Otomotiv Enjeksiyon Kalıplama İçin Maliyet Hususları
Kalıp Maliyeti
Otomotiv parçaları kalıpları genellikle hassas CNC işleme, elektrik deşarjlı işleme ve parlatma yöntemleriyle yüksek mukavemetli kalıp çeliğinden üretilir. Karmaşık bir yapıya sahiptirler ve kaydırıcılar, soğutma sistemleri ve egzoz sistemleri içerirler.
Orta büyüklükteki iç mekan parçaları kalıplarının maliyeti yüz binlerce hatta milyonlarca yuan'a ulaşabilir. Kalıbın ömrü ve nitelikli parçalar üretme yeteneği, bu yatırımın geri dönüşünü doğrudan belirler. Tasarımda optimizasyon, uzun vadeli üretimde büyük maliyet tasarrufu sağlayabilir.
Malzeme maliyeti
Sürdürülebilirlik için en büyük maliyet kalemi malzemelerdir. Otomotiv parçalarında PP, ABS ve PA gibi mühendislik plastikleri ve bunların modifiye edilmiş halleri yaygın olarak kullanılmaktadır. Malzeme seçimi yapılırken performans ve maliyet arasında bir denge kurulmalıdır. Ayrıca, malzeme kullanım oranı da çok önemlidir.
Akış kanalı tasarımının optimize edilmesi ve duvar kalınlığının azaltılmasıyla, her bir parçanın malzeme tüketimi azaltılabilir. Dahası, üretimde oluşan atık malzemenin geri dönüştürülüp yeniden kullanılıp kullanılamaması, malzeme maliyetini doğrudan etkiler.
Üretim maliyeti
Çevrim süresi ne kadar kısa olursa, birim zamandaki çıktı o kadar yüksek olur ve tahsis edilen makine ve işçilik maliyetleri o kadar düşük olur. Çevrim süresi, parçanın duvar kalınlığı, kalıbın soğutma verimliliği ve enjeksiyon hızı gibi faktörlerle sınırlıdır.
Soğutmayı iyileştirmek için daha yüksek performanslı kalıp çeliği kullanmak ve aynı anda birden fazla parça üretmek için çoklu boşluklu kalıplar benimsemek, üretim verimliliğini artırmak ve parça başına maliyeti düşürmek için önemli önlemlerdir.
parça karmaşıklığı
Parçaların tasarımı, yukarıda belirtilen tüm maliyetleri doğrudan etkiler. Yapısı aşırı karmaşık, duvar kalınlığı düzensiz, eğim açısı yetersiz veya özel yüzey dokuları gerektiren tasarımlar, kalıp üretiminin zorluğunu ve maliyetini artıracak, üretim döngüsünü uzatacak ve kusurlu ürün oranını yükseltebilir.
Rötuş
Parçaların kalıptan çıkarılmasından sonra maliyet oluşur. Bu, giriş noktasının düzeltilmesi, çapakların alınması, püskürtme, elektrokaplama veya metal ek parçalar gibi diğer parçalarla birleştirme işlemlerini içerir. Her ek işlem, işçilik, ekipman, alan ve kalite kontrol maliyetlerini artıracaktır.
Kalite güvencesi
Parçaların otomotiv sektörünün katı güvenlik ve performans standartlarını karşılamasını sağlamak için önemli miktarda test maliyeti yatırılması gerekmektedir.
Testler, ilk kalıp prototipleme ve hata ayıklama işlemlerini, üretim sırasında süreç içi denetimi, periyodik üçüncü taraf malzeme performans testlerini ve gerekli tam ölçekli koordinat ölçüm makinesi denetimlerini kapsamaktadır.
Otomotiv Enjeksiyon Kalıplama Parçaları için Tasarım İpuçları
Düzgün Duvar Kalınlığı
Parçaların duvar kalınlıkları, bazı parçaların çok kalın veya çok ince olmasından kaçınmak için mümkün olduğunca homojen tutulmalıdır.
Duvar kalınlığındaki eşitsizlik, farklı soğuma hızlarına yol açarak kalın duvarlı bölgelerde büzülme izlerine ve çöküntülere, ince ve kalın duvarların birleşim yerinde ise iç gerilim yoğunlaşmasına neden olabilir; bu da parçaların eğilmesine, deformasyonuna ve hatta çatlamasına yol açabilir.
Uygun Taslak Açıları
Soğuduktan sonra parçaların kalıptan sorunsuz bir şekilde çıkarılmasını kolaylaştırmak için, ayırma yüzeyine dik olan tüm kenarlar yeterli eğim açılarıyla tasarlanmalıdır. Genellikle, iç ve dış parçaların düz yüzeylerinin her iki tarafında 1.5° ila 2° arasında bir eğime sahip olması önerilir.
Kazınmış yüzeylerde, kalıptan çıkarma sırasında dokunun çizilmesini önlemek için, eğim dokunun derinliğine göre artırılmalıdır.
Optimize Edilmiş Kaburga Tasarımı
Takviye nervürleri, toplam duvar kalınlığını önemli ölçüde artırmadan parçaların rijitliğini ve mukavemetini artırmak için kullanılır. Arkada büzülme izlerinin oluşmasını önlemek için nervürlerin kalınlığı ana duvar kalınlığının %50 ila %60'ı arasında olmalıdır.
Kanatçıkların yüksekliği çok fazla olmamalı, genellikle ana duvar kalınlığının üç katını geçmemelidir. Kanatçığın kökü, gerilimi dağıtmak için bir yuvarlatma geçişiyle tasarlanmalı ve üst kısmı da bir yuvarlatmaya sahip olmalıdır.
Yarıçap Geçişleri
Hem iç hem de dış köşeler, yuvarlak köşelerle düzgün bir şekilde birleştirilmelidir. Köşe yuvarlatmaları, gerilim yoğunlaşmasını önemli ölçüde azaltabilir, parçaların yapısal mukavemetini ve darbe direncini artırabilir ve aynı zamanda kalıp boşluğundaki erimiş plastiğin akış durumunu iyileştirerek dolumu daha sorunsuz hale getirebilir.
Yuvarlak köşeler, kalıpların mekanik işlenmesi ve ısıl işlemi için de faydalıdır ve bu sayede kullanım ömrünü uzatır.
NOBLE'ın Otomotiv Parçaları Enjeksiyon Kalıplama
Plastik enjeksiyon kalıplama, hem küçük hem de büyük miktarlarda plastik parça elde etmek için uygun maliyetli bir yöntemdir. NOBLE, projeniz için eksiksiz üretim çözümleri sunabilen dünya standartlarında bir plastik enjeksiyon kalıplama şirketidir. Müşteri memnuniyetine önem veriyoruz ve özel plastik enjeksiyon kalıplama hizmetlerimiz, isteğe bağlı prototipleme ve üretimi içermektedir. Boyut ve karmaşıklık ne olursa olsun, en yüksek kalitede enjeksiyon kalıplı parçalar bekleyebilirsiniz.
NOBLE'ın özel enjeksiyon kalıplama hizmetleri, plastik prototiplemeden seri üretime kadar, rekabetçi fiyatlarla ve yüksek kalitede kalıplanmış parçaları hızlı teslim süreleriyle üretmek için idealdir. Güçlü ve hassas makinelerle donatılmış büyük üretim tesislerimiz, uyumlu parçalar oluşturmak için aynı kalıp araçlarının kullanılmasını sağlar. Daha da iyisi, her enjeksiyon kalıplama siparişinde kalıp tasarımı tavsiyesi, son kullanım uygulamaları için malzeme ve yüzey seçimi ve nakliye yöntemleri de dahil olmak üzere ücretsiz uzman danışmanlığı sağlıyoruz.
- Gelişmiş Ekipman ve Uygun Maliyetli Fiyat
- 10 yılı aşkın Plastik Parça Enjeksiyon Kalıplama Deneyimi
- ISO 9001 ve ISO13485 Sertifikalı Fabrika
- Anında Plastik Enjeksiyon Kalıplama Fiyat Teklifleri
- Plastik Enjeksiyon Kalıplama 2 hafta kadar kısa sürede
- 12 Saat İçinde Ücretsiz DFM Raporu Sağlayın
SSS
Otomotiv enjeksiyon kalıplama nedir?
Otomotiv enjeksiyon kalıplama, termoplastik veya termoset malzemelerin eritilip yüksek basınç altında hassas bir kalıba enjekte edilerek araçlar için plastik parçalar üretildiği özel bir üretim sürecidir. Bu işlem, küçük iç düğmeler ve bağlantı elemanlarından tamponlar ve gösterge panelleri gibi büyük dış parçalara kadar çok çeşitli bileşenlerin üretiminde kullanılır.
Otomotiv enjeksiyon kalıplamasında yaygın olarak hangi plastik malzeme türleri kullanılır?
Yaygın olarak kullanılan malzemeler arasında polipropilen (PP), akrilonitril bütadien stiren (ABS), poliamid (naylon, PA), polikarbonat (PC) ve polietilen (PE) bulunur. Cam elyaf takviyeli naylonlar gibi mühendislik plastikleri ve kompozitler de ekstra mukavemet, ısı direnci veya boyutsal kararlılık gerektiren parçalar için yaygın olarak kullanılır.
Otomotiv parçaları için enjeksiyon kalıplama yönteminin başlıca avantajları nelerdir?
Başlıca avantajları yüksek üretim verimliliği, mükemmel tekrarlanabilirlik ve parça tutarlılığı, dar toleranslarla karmaşık geometriler üretebilme yeteneği ve yüksek hacimli üretimler için güçlü parça başına maliyet oranıdır.
Enjeksiyon kalıplama yöntemiyle üretilen otomotiv parçalarına bazı örnekler nelerdir?
Örnekler çok sayıda olup, gösterge panelleri, kapı panelleri, bardak tutucular ve havalandırma delikleri gibi iç bileşenleri içerir. Dış parçalar arasında tamponlar, ızgaralar, far yuvaları ve jant kapakları bulunur. Motor kaputunun altındaki ve fonksiyonel parçalar da bu işlemi kullanır; örneğin sıvı depoları, hava giriş manifoldları, bağlantı yuvaları ve çeşitli braketler.
Enjeksiyon kalıplama yöntemi, araçlarda hafifletmeye nasıl katkıda bulunur?
Enjeksiyon kalıplama, daha ağır metal parçaların yerini alan ince duvarlı, güçlü plastik parçaların tasarlanmasını ve üretilmesini sağlar. Bu, araç ağırlığını doğrudan azaltarak elektrikli araçlarda yakıt verimliliğini ve batarya menzilini artırır.






