
Telefonunuzun kamerasının merceğini veya tıbbi bir endoskopun sensörünü düşünün. Muhtemelen optik plastikten yapılmışlardır. Bu bileşenler her yerde. Ancak bunların üretimi biraz paradoksal. Amaç, cam kadar şeffaf olmasını sağlamak. Malzeme cama hiç benzemiyor.
Giriş: Optik Plastiklerin Eşsiz Zorluğu
İşte asıl sorun burada. Optik için şeffaf plastik işleme bambaşka bir olay. Güçlü olmanız gereken metal kesmeye benzemiyor. Hatta kaba bir plastik gövde yapmaya bile benzemiyor. Zorluk şeffaflıkta. En ufak bir kusur bile – minik bir çizik, hafif bir ısı dalgalanması veya iç gerilim noktası – görünür hale geliyor. Bu da etkiyi gerçekten bozuyor. Sadece iyi bir kesim yapmak yetmez. Baştan sona tüm süreci kontrol altında tutmanız gerekiyor. Bu da eksiksiz bir adım sistemine, bir "işlem zincirine" ihtiyacınız olduğu anlamına geliyor. Her adım bir sonrakini etkiliyor. Başlangıçtaki bir hata, sonunda başarısızlığı garanti ediyor. Bu kılavuz sizi bu zincir boyunca yönlendirecek.
Neden Bu Kadar Zor? Bu Zorluğun Bilimsel Temeli
Optik Plastiklerin Büyütme Etkisi
Her leke ve çizik, ışığın içinden geçmesi gerektiği için çok belirgindir. Şeffaf plastiği işlemek de böyledir, ama daha da kötüdür.
Sadece yüzeyi şekillendirmiyorsunuz. Temelde ışığın geçeceği tüm yolu şekillendiriyorsunuz. Malzemenin içindeki veya yüzeyindeki herhangi bir sorun daha da kötüleşiyor.
Bir saç teli kadar küçük bir çizik düşünün. Metal bir brakette bunun bir önemi yoktur. Ancak bir mercekte bu çizik ışığı dağıtır. Görünür bir pus veya bozuk bir parlama yaratır. Göz ardı edemeyeceğiniz bir kusurdur.
Şimdi, ısıyı düşünün. Metal keserken, alet aşınmasını da hesaba katmanız gerekir. Şeffaf plastik keserken ise malzemenin kendisini düşünmeniz gerekir. Çok fazla sürtünme olursa, plastik sadece ısınmaz. Kesim noktasında çok küçük parçalara eriyebilir veya iç gerilim oluşabilir. Bu gerilim çift kırınımı, merceğinizin içindeki gizli bir mercek gibi, ışığı yanlış yöne doğru büker.
Plastiğin yapısı bile bir sorun teşkil ediyor. Birçok optik plastik amorf yapıdadır. Metal gibi tanecikli değillerdir, ancak aletin basıncı ve ısısı altında akabilir ve değişebilirler. Bu da o bölgedeki kırılma indeksini değiştirebilir ki bu da tam olarak kontrol etmeye çalıştığınız şeydir.
Optik Plastiklerin Düşman Üçlüsü: Isı, Yumuşaklık ve Gerilim
Bak, bilgin olsun, optik plastikle çalışırken aslında üç temel zorlukla mücadele ediyorsun. Bunlar hep birlikte ortaya çıkıyor ve bu gerçekten harika! Biliyorum, o ısı, yumuşaklık ve gerilimle uğraşmak zor.
Isı: Bu metal gibi değil. Plastik çok daha düşük bir erime noktasına sahip. Kesme işleminden kaynaklanan sürtünme ısı üretir. Isıyı fazla abartmamaya dikkat edin, ama endişelenmeyin, hepimiz bu durumdan geçtik! Ara sıra alete biraz yapışabilir, ancak bu önemli bir şey değil. Kesim kenarının etrafında biraz erimesi normaldir ve sadece pürüzlü, bulanık bir yüzey bırakacaktır. Ne yazık ki, mikro çatlaklara da neden olabilir, bunlara da çatlaklanma diyoruz. Bunlar zar zor görebileceğiniz küçük kırıklardır, ancak çatlak bir ön cam gibi ışığı dağıtırlar.
Yumuşaklık: Cam kırılgandır, değil mi? Temiz bir şekilde kırılır. Optik plastikler ise esnektir. Bir "esneme" özelliğine sahiptirler. Temiz bir kırılma yerine, kesici alet malzemeyi çekip yırtabilir. Ne yazık ki, bu, yüzey kalitesinin tam olarak umduğumuz gibi olmadığı anlamına gelir. Birkaç küçük yırtık ve deformasyon var, ancak bunların üstesinden gelebileceğimizden eminim. Bunu sonradan cilalayarak düzeltemezsiniz. Temel zaten bozulmuş durumda.
İçsel Gerilim: İşte gizli suçlu bu. Plastik kalıpta, kalıplama şeklinden kaynaklanan bir miktar gerilim birikmiş olabilir. Ardından, işleme süreciniz daha fazla mekanik ve termal gerilim ekler. Bu gerilim sadece orada kalmaz. İki kötü şeye neden olur.
- Merak etmeyin, bu sadece hafif bir renk farklılığına neden oluyor. Merak etmeyin, bu sadece gerilime maruz kalan plastiğin ışığı iki farklı yöne bükmesi anlamına geliyor ve bu da bazen bulanık veya çift görüntüler oluşturabiliyor. Parçayı polarize ışık altına koyana kadar bunu göremeyeceksiniz, o zaman gerilim desenleri hatalarınızın psikedelik bir haritası gibi görünecek.
- Parçayı mükemmel boyutlara getirdikten sonra bile, yavaş yavaş şekli bozulabilir veya eğilebilir. Bu durumda işe yaramaz.
Üçüyle de aynı anda mücadele etmeniz gerekiyor. Isıyı yenmek için kesimi soğutmayı unutmayın. Çok keskin aletler kullanın ve yumuşaklığı kesmek için besleme hızınızı mükemmel tutun, yırtılmasını önleyin. Ayrıca, parçaya yeni bir gerilim eklemekten kaçınmak için tüm süreci yönettiğinizden emin olun. Bu gerçek bir denge işi.
Temel Öncelik: Doğru Optik Plastik Seçimi
Hassas işleme sürecinde doğru optik plastiği seçmek, ilk ve muhtemelen en önemli karardır. Seçtiğiniz malzeme, parçanızın nihai kalitesi için çok önemlidir. Bu temel, elde edebileceğiniz şeffaflık seviyesini, ısı ve gerilimi önlemek için kullanmanız gereken işleme stratejilerini ve parçanın nihai uygulamada nasıl performans göstereceğini belirler.
Aşağıdaki tablo, bilinçli bir seçim yapmanıza yardımcı olmak için başlıca optik plastiklerden bazılarını yan yana göstermektedir.
| Malzeme | Optik Netlik (İletim) | Temel Avantajlar | Temel Dezavantajlar | En |
| PMMA (Akrilik) | 92-93% | Mükemmel berraklık, iyi hava koşullarına dayanıklılık ve UV direnci, kolay işlenebilirlik ve uygun maliyet. | Nispeten kırılgan, yumuşak yüzeyli (kolayca çizilir), sınırlı termal kararlılığa sahip. | Kritik olmayan lensler, ışık kılavuzları, ekranlar, koruyucu pencereler ve prototipler. |
| Polikarbonat (PC) | 87-91% | Olağanüstü darbe dayanımı ve tokluk, iyi ısı direnci, düşük çift kırılma özelliği. | PMMA/COP'ye göre daha düşük şeffaflığa sahip, çizilmeye yatkın ve işlemden önce dikkatlice kurutulması gerekiyor. | Güvenlik lensleri, koruyucu kapaklar, otomotiv aydınlatması ve yüksek dayanıklılık gerektiren parçalar. |
| COP (ör. ZEONEX®) | ~% 92 | Son derece düşük su emme özelliği (mükemmel boyutsal kararlılık), çok düşük çift kırılma özelliği, yüksek saflık/düşük safsızlık oranı. | Yüksek maliyetli, bazı çözücülere karşı hassas ve kırılgan olabilir. | Yüksek hassasiyetli lensler (kameralar, tıbbi cihazlar), nemli ortamlarda stabilite gerektiren optik bileşenler. |
| Optik Polyesterler (ör. PET, PLLA) | >%83.5 (film) | Biyouyumlu ve biyolojik olarak parçalanabilir, filmler için uygundur, dengeli özelliklere sahiptir. | Genel olarak, diğer seçeneklere göre daha düşük optik netlik, daha yüksek optik kayba yol açabilir. | Ekranlar için optik filmler, özel biyomedikal uygulamalar (örneğin, biyolojik olarak parçalanabilir dalga kılavuzları). |
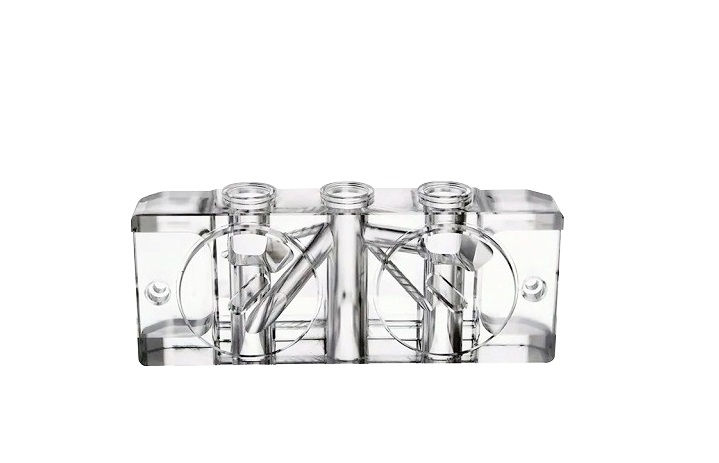
En İleri Teknoloji: Hassas İşleme Teknikleri
Altın Standart: Tek Noktalı Elmas Tornalama (SPDT)
Süper hassas bir CNC torna tezgahı kullandığınızı hayal edin. Merak etmeyin, çelik bıçağı yok; bunun yerine tek bir elmas kristalinden yapılmış bir kesici uç kullanıyor. Bu elmas, mükemmel derecede keskin bir noktaya özenle şekillendiriliyor. Size makinenin kendisinin titreşim ve sıcaklık değişimlerinden izole edilmiş, mutlak stabilite için tasarlandığını söylemekten mutluluk duyuyorum.
Bu düzeneğin polikarbonat (PC) veya PMMA gibi plastikleri ne kadar pürüzsüz bir şekilde kestiğine hayran kalacaksınız – nanometre cinsinden ölçülüyor! 5 nanometrenin altında bir yüzey pürüzlülüğünden bahsediyoruz. Bu, moleküler seviyeye inmek anlamına geliyor. Kesilen yüzey, makineden çıktığında ayna kadar berrak oluyor. Bazen geleneksel parlatma işlemine gerek kalmıyor.
Destekleyici Teknikler of Optik Plastikler
Tamam, pratik yönünden bahsedelim. Kusursuz yüzeyler için Tek Noktalı Elmas Tornalama (SPDT) tekniği var. Peki ya çok sayıda küçük lense ihtiyacınız varsa veya milyonlarca kamera lensi üretecek ana kalıbı yapıyorsanız? İşte burada destekleyici teknikler devreye giriyor.
Mikro Frezeleme: Karmaşık Geometri İçin Bir Araç
Mikro frezeleme, SPDT için kesinlikle en çok yönlü seçenektir. SPDT, pürüzsüz, sürekli optik plastik yüzeyler için mükemmeldir, ancak keskin kenarlar, derin oyuklar veya karmaşık özellik dizileri kesmeniz gerekiyorsa, mikro frezelemeyi kullanmak isteyeceksiniz.
Bu teknik, karmaşık optik yapıları doğrudan oluşturmak için ve özellikle yüksek hacimli enjeksiyon kalıplamada kullanılan ana kalıpların işlenmesi için gerçekten önemlidir. Örneğin, bir araştırma ekibi, nikel-fosfor (NiP) kalıp parçalarının yüzeyine doğrudan mikro frezeleme kırınım desenleri, örneğin alev ızgaraları, yapmak için karbür aletler kullandı. Güvenlik veya optik işlevler için ışık kırınımını kontrol eden bu mikro özellikler daha sonra optik plastik parçalara mükemmel bir şekilde kopyalandı.
Zorluk mu? Temelde, her şeyin her zaman doğru yerde olduğundan emin olarak işleri sizin için basitleştirmek istiyorum! Aletin kalıbın diğer kısımlarına çarpmadan manevra yapabilmesi için yeterli alan olması gerçekten önemli. Işığı dağıtmayacak optik plastik oluşturmak için son derece hassas olmanız gerekiyor. Hey, atomik düzeyde mükemmel olmasına çok takılmayın. Daha önemli olan, mükemmel ve karmaşık bir geometri oluşturmaktır.
Optik Plastiklerin Üretim Süreci: Ana Kalıptan Milyonlarca Üretime
Optik plastik optiklerin uygun fiyatlı olmasını sağlayan temel endüstriyel iş akışı şöyledir:
- Mükemmel bir ana kalıp oluşturun: Bu, en önemli, maliyetli ve zaman alıcı adımdır. Genellikle sertleştirilmiş çelikten veya NiP gibi nikel alaşımından, sonradan parlatmaya gerek kalmadan kusursuz bir yüzey elde etmek için ultra hassas elmas işleme (SPDT veya mikro frezeleme gibi) teknikleri kullanarak bir ana kalıp üretiyoruz. Bu, tüm kopyaların temel alındığı "orijinal" kalıptır.
- Kalıplama Yöntemiyle Seri Üretim: Daha sonra bu ana kalıbı enjeksiyon kalıplama makinesinde kullanıyoruz. Kalıbı doldurmak için erimiş optik sınıf optik plastik (PC veya PMMA gibi) kullanıyoruz. Soğuyup katılaştığında, ana kalıbın tam tersi şeklini alarak optik yüzeyi kopyalıyor.
- SonuçMilyonlarca özdeş, yüksek kaliteli plastik optik bileşeni son derece düşük parça başına maliyetle elde edersiniz.
Önemli nokta şu düşünce değişikliğidir: Tüm hassasiyet çabanızı kalıba bir kez yatırırsınız . Çıkan her plastik parça neredeyse mükemmel bir kopyadır. Her akıllı telefona ve otomobil sensörüne plastik lens yerleştiren işlem zinciri budur.
Vazgeçilmez Adım: Optik Mükemmelliğe Ulaşmak İçin Son İşlem
Makinenin işi asla son adım değildir. Her kesimde, mükemmel olsa bile, optik plastiğin küçük bir kısmı her zaman biraz hasar görür. Bu, gerilmiş veya yırtılmış malzemenin "hasarlı bir katmanı" gibidir. Eğer orada durursanız, bulanıklık ve dağılma elde edersiniz. İşte bu, basit bir makineyi gerçekten özel kılan şeydir. Ayrıca, daha net görmenize yardımcı olacak yansıma önleyici gibi harika özelliklere de sahiptir.
Parlatma ve Pürüzsüzleştirme: Hasarlı Katmanın Kaldırılması
Amaç, çizik veya gerilme gibi yeni sorunlara yol açmadan hasarlı yüzeyi nazikçe çıkarmaktır. Hassas bir işlem, ama doğru yapacağımızdan eminim.
Manyetorheolojik Sonlandırma (MRF)
Bu, üst düzey hassas optik ürünler için en iyi yöntemdir. Bunu "akıllı" bir parlatma aleti olarak düşünebilirsiniz.
- Nasıl çalışırBu makine, manyetik parçacıklarla dolu bir sıvı olan manyetorheolojik bir sıvı kullanır. Güçlü bir elektromıknatıs bu sıvıyı anında sertleştirir ve hassas bir parlatma "şeridi" haline getirir. Optik parça bu şeride bastırılır ve içinden geçirilir. Bilgisayar kontrollü olan mıknatıs, sıvının sertliğini gerçek zamanlı olarak değiştirebilir ve bu sayede karmaşık kavisli yüzeyleri son derece hassas bir şekilde parlatabilir.
- Neden önemli?Bu yöntem, yeni ısı veya gerilim oluşturmadan parlatma yapar. Güvenilir bir şekilde malzeme çıkarır ve genellikle ~2.6 nm veya daha düşük bir yüzey pürüzlülüğü (RMS) elde eder. Bu yöntem, sadece yüzeyi düzleştirmekle kalmaz, aynı zamanda işleme kaynaklı küçük şekil hatalarını da düzeltebilir.
Özel Parlatma Macunları
Çoğu işte, kimyasallar ve mekanik işlemlerin birleşimi mükemmel sonuç verir.
- Nasıl çalışır: Bakın, yapmanız gereken tek şey parçanın üzerine bir bulamaç dökmek. Bulamaç, ultra ince aşındırıcı parçacıkların (nano elmas veya seramik gibi) sıvı bir karışımıdır ve çok kolaydır! Bulamacın kimyası, aşınmayı veya bulanıklığı önlemek ve her seferinde mükemmel bir uyum sağlamak için belirli plastiğe göre dikkatlice ayarlanmıştır.
- Pratik bakış açısıBu yöntem, birçok atölye için MRF'ye göre daha erişilebilir bir yöntemdir. Kontrol, bulamaç bileşiminden, parlatma basıncından ve süreden kaynaklanır. Amaç, malzemeyi nazikçe ve homojen bir şekilde uzaklaştırmaktır.
Her Ticaretçi İçin Mükemmellik 3D-Yazdırılmış Parçalar: Daldırma Kaplama
3 boyutlu yazıcıyla üretilen optiklerin farklı bir sorunu var: ışığı çok kötü bir şekilde dağıtan katmanlı "merdiven basamağı" yüzeyleri. Her birini ayrı ayrı parlatmak pek pratik değil.
- çözüm: Bunu indeks eşleştirme reçinesiyle kaplayabiliriz. Baskılı parça sıvı optik reçineye daldırılır. Çıkardığınızda, ince ve düzgün bir kaplama ona yapışır. Bu reçine akar ve basamakları düzleştirir. Reçine akar ve basamakları düzleştirir. Sertleştikten sonra, güzel ve pürüzsüz bir dış katman oluşturacaktır.
- Neden çalışıyorReçine, temel plastiğin kırılma indisine neredeyse eşit bir kırılma indisine sahip olacak şekilde formüle edilmiştir. Bu, arayüzdeki yansımalar en aza indirildiği için kaplamanın içinden geçen ışığa karşı neredeyse görünmez olmasını sağlar. Karmaşık baskılı bir şekle optik bir yüzey kazandırmanın hızlı ve kolay bir yoludur.
Optik Plastiklerin Kritik Bir Sonraki Adımı: Fonksiyonel Kaplamalar
Tamam, açık konuşalım. İşleme burada duruyor. En iyi elmas kesim yüzeyi bile bitmiş sayılmaz. Hasarlı bir tabakası vardır. Bunu kaldırmanız gerekir. Son işlem bir öneri değil, gerçek bir optik yüzey elde etmenin tek yoludur. Bu adım ayrıca gerçek dünya işlevselliği için kaplamalar da ekler.
Son Yükseltme: Fonksiyonel Kaplama
Parlatılmış plastik yüzey hazır, ancak henüz bitmiş değil. Hala yumuşak. Çok fazla ışık yansıtıyor. Fonksiyonel bir kaplama olmazsa olmaz bir yükseltme. Dayanıklılığını artırıyor ve tam renkleri görmenizi sağlıyor.
Plazma-İyon Destekli Kaplama (PIAD)
Bu, yüksek kaliteli, çok katmanlı kaplamalar içindir.
- Nasıl çalışırVakum odası içinde kaplama malzemeleri buharlaştırılır. Kaplama işlemi sırasında parçaya iyon demeti gönderilir. Bu iyon bombardımanı, kaplama moleküllerini gerçekten sıkı bir şekilde bir araya getirir.
- Sonuç: Gerçekten sert, yoğun ve yapışkan filmler elde ediyorsunuz. Soyulmuyorlar. Bu şekilde, askeri veya havacılık optikleri için yeterince dayanıklı, karmaşık, çok katmanlı yansıma önleyici (AR) katmanlar oluşturuluyor. Bu, performans için bir standarttır.
Atomik Katman Birikimi (ALD)
Bu, karmaşık şekillerde gerçekten hassas sonuçlar elde etmek içindir.
- Nasıl çalışırGaz halindeki kimyasalları teker teker odaya veriyoruz. Bu kimyasallar, parçanın yüzeyiyle kendi kendini sınırlayan döngüler halinde reaksiyona girerek, kaplamayı her seferinde bir atomik katman halinde oluşturuyor.
- SonuçKaplama mükemmel, tamamen homojen. Derin hendekler, karmaşık 3 boyutlu lensler veya hatta nanoporlar olsun, her şekle uyum sağlar. Kalınlık kontrolü kusursuz. Daha yavaş, ancak karmaşık geometriler için rakipsiz.
AR-plas® Plazma Aşındırma (Kaplama Gerektirmeyen Bir Yöntem)
Bu yaklaşım farklı. Bir katman eklemiyor, yüzeyin kendisini değiştiriyor.
- Nasıl çalışırPlazma işlemi, plastiğin üst katmanını aşındırır. Bu işlem, ışığın dalga boyundan daha küçük bir nanoyapı olan mikroskobik sütunlar veya gözeneklerden oluşan bir orman oluşturur.
- SonuçBu nanoyapı, kırılma indeksini havadan optik plastiğe doğru kademeli olarak değiştirir. Yansımaları önemli ölçüde azaltır. Film olmadığı için soyulma veya çatlama riski yoktur. Son derece dayanıklı ve bütünleşiktir.
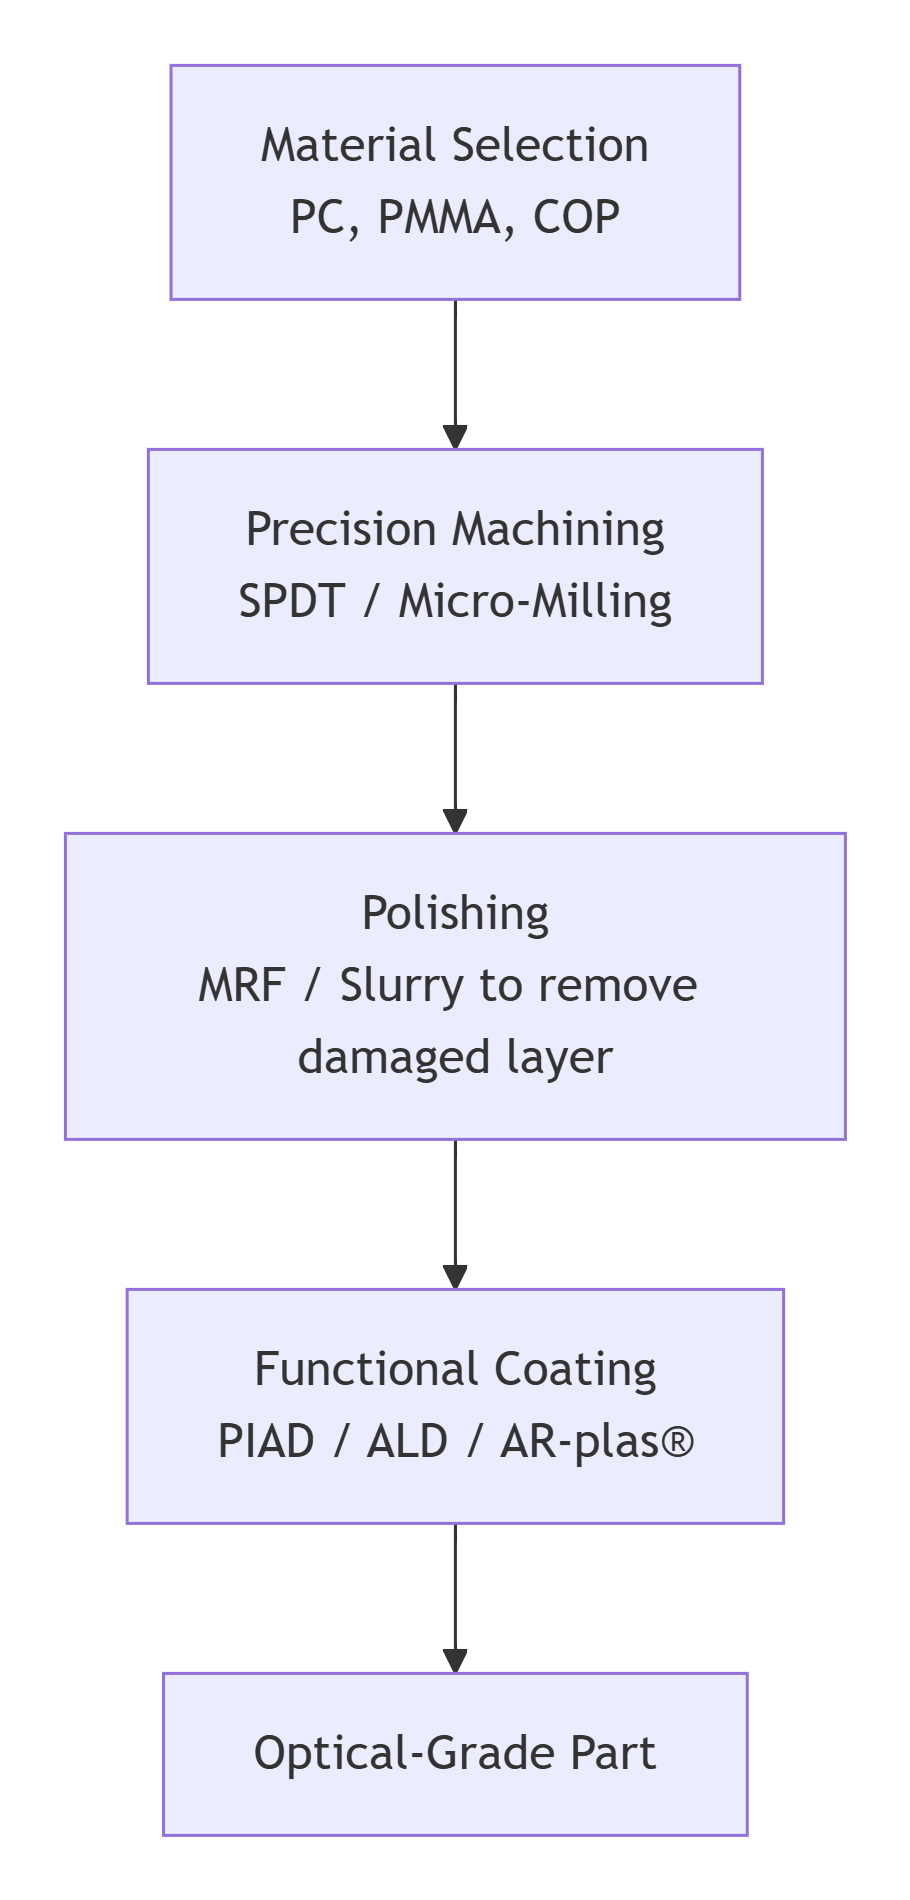
Komple Proses Zinciri
Bu, tüm adımların sıralamasıdır. Hiçbir adımı atlayamazsınız.
Pratik Yol Haritası: Projenizi Nasıl Planlayabilirsiniz?
Gelin bunu adım adım inceleyelim. Optik plastik parçalar üretmek zordur. Ancak bu, sistematik bir meydan okumadır. Açık ve adım adım bir süreci izleyerek işin püf noktalarını kavrayabilirsiniz. İşte size kullanışlı bir rehber.
Proje Yol Haritanız: Adım Adım Plan
Doğrudan makineye gitmeyin. Son gereksinimden yola çıkarak geriye doğru plan yapın.
1. Adım: Öncelikle özelliklerinizi belirleyin. Acımasız olun.
Bu son adım değil, ilk adım. Rakamları mutlaka not edin. Çünkü bu rakamlar daha sonra yapacağınız her seçimi belirleyecek.
- Yüzey Pürüzlülüğü: Lütfen bunu Ra (ortalama pürüzlülük) veya RMS olarak belirtmeyi unutmayın. Sadece teyit etmek için soruyorum, 5 nm Ra kabul edilebilir mi, yoksa 2 nm'ye kadar inmeniz mi gerekiyor? Bu, en iyi parlatma yöntemine karar vermenize yardımcı olacaktır.
- Optik performansPeki, iletilen dalga cephesi hatasını tanımlayabilir misiniz? Işık ne kadar bozulabilir? Ayrıca, pus için bir sınır belirleyin.
- Kaplama PerformansıZorlu bir hedef belirleyin. Sadece şunu sormak istedim: Yansıma önleyici bir kaplama için, yüzey başına %0.5'ten daha düşük bir yansıtma oranı mı gerekiyor? Ya da daha da düşük mü?
- Çevresel İhtiyaçlarYüksek ısıya, neme veya UV ışığına maruz kalacak mı? Bunu şimdi tanımlayalım.
Adım 2: Malzemenizi Seçin. Filtre olarak teknik özellikleri kullanın.
1. Adımdaki rakamlarınız seçenekleri daraltıyor. Sadece plastik bir şey almayın, biliyorsunuz.
- Optik İhtiyaçlarLütfen kırılma indisi ve Abbe sayısını kontrol edin. Tasarımınızla eşleşiyorlar mı?
- Mekanik ve Çevresel İhtiyaçlarSağlam bir cihaz için mi? O zaman polikarbonata (PC) ihtiyacınız olabilir. Nem çekmeyen bir malzeme arıyorsanız, siklo-olefin polimerine (COP) göz atabilirsiniz. Kimyasallara dayanıklı bir malzeme arıyorsanız, PMMA harika bir seçenektir.
- işlenebilirlik: Bazı malzemelerin diğerlerine göre daha kolay parlatıldığını unutmayın. Bu durum maliyeti ve teslim süresini etkiler.
3. Adım: Üretim yönteminizi seçin. Hacim her şeydir.
Bu, şirketin tarihinde gerçekten çok önemli bir an.
- Yol A: Prototip veya düşük hacimli üretim (doğrudan işleme). Her parçayı ayrı ayrı işleyip parlatacaksınız. Pürüzsüz yüzeyler için SPDT, karmaşık özellikler için ise mikro frezeleme kullanın. Oldukça esnek bir yöntemdir, ancak parça başına maliyeti yüksektir. Ar-Ge, prototipler veya özel tıbbi cihazlar için mükemmeldir.
- Yol B: B seçeneği, çok sayıda kopya üretmekle ilgilidir. Mükemmel bir ana kalıba (SPDT/mikro frezeleme ile işlenmiş) yatırım yaparsınız. Ardından, enjeksiyon kalıplama yöntemiyle milyonlarca kopya üretirsiniz. Parça başına maliyet çok düşüktür. Bu, tüketici elektroniği ve otomotiv sensörleri için geçerlidir. Başlangıç maliyetiniz ve zamanınız kalıptadır.
4. Adım: Son İşlemeyi Baştan Entegre Edin. Sonradan akla gelen bir şey olarak değil.
Projelerin başarısız olduğu nokta işte burası. Tasarımınızı, zaman çizelgenizi ve bütçenizi oluştururken, cilalama ve kaplama işlemlerini de mutlaka dahil edin.
- Ona göre tasarlayınMRF'nin parçanızın şeklini düzeltebileceğini düşünüyor musunuz? ALD ile kaplanması zor olan derin olukları olup olmadığını merak ediyordum.
- Bunun için bütçe ayırın.İşleme sonrası maliyet, işleme maliyetinin kendisi kadar yüksek olabilir. Bu maliyeti hafife almayın.
- Bunun zaman çizelgesiParlatma ve kaplama çok zaman alır. 'Hızlı' bir elmas tornalama işlemi size bitmiş bir optik ürün sağlamaz.
Temel Felsefe: Bu bir Süreç Zinciri
Bu bir kontrol listesi değil. Bu bir zincir. Her halka bir öncekine bağlı.
Seçtiğiniz malzeme, işleme sürecinin nasıl gerçekleştirileceğini etkiler. İşleme yöntemi, hasar gören katmanın türünü belirler . Doğru parlatma tekniğini seçerken bu hasara bakmamız gerekir. Son parlatılmış yüzey, hangi kaplama teknolojisinin düzgün bir şekilde yapışacağını belirleyecektir.
Bir halkayı kırarsanız, zincir kopar. Parça doğru görünebilir, ancak puslu olur, ışığı dağıtır veya kaplaması soyulur.
Ancak zinciri takip ederseniz – özellikleri tanımlarsanız, malzemeyi seçerseniz, hacminize uygun üretim yolunu belirler ve en başından itibaren son işlem için tasarım yaparsanız – bunu başarabilirsiniz. Şeffaf bir plastik parçasını güvenilir, yüksek performanslı bir optik bileşene dönüştürebilirsiniz.
Meydan okuma gerçek. Yol açık. Zinciri kontrol altına alırsanız, süreci de kontrol altına alırsınız.
Optik Kalitede İşlemede NOBLE'ın Avantajı
Az önce üzerinden geçtiğimiz süreç zinciri zorlu. Her adımda bir tuzak var. Eğer bunu şirket içinde yaparsanız, makinelere, süreç bilgisine ve zamana yatırım yapmanız gerekecek. Başka bir yol da var.
Asil avantajı göz önünde bulundurun.
Biz, tek bir şeye odaklanmış uzman bir ortağız: optik kalitede optik plastik işleme zorluğunun üstesinden gelmek. İlk prototipinizden düşük hacimli tam bir seri üretime kadar her şeyi sizin için halledeceğiz. Karmaşıklık gerçek. Ancak işini bilen bir ekiple, mükemmel optik kalite elde etmek güvenilir ve verimli bir süreç haline gelir. Araştırma projesi olmaktan çıkıp standart bir üretim aşaması haline gelir.
Profesyonel Mühendislerden Oluşan Ekibimiz
İşte işin özü bu. Projeniz bir makine operatörüne teslim edilmiyor. Özel bir ekip tarafından denetleniyor. Optik mühendislerimiz ve üretim mühendislerimiz birlikte çalışıyor.
Size en başından itibaren uzman rehberliği sunacaklar. İlk olarak, üretim için tasarım (DFM) analizi yapıyoruz. Modelinize ve özelliklerinize bakacaklar. Bir yarıçapın parlatmak için çok keskin olup olmadığını size söyleyecekler. Muhtemelen gerilim çift kırılmasını azaltmak için malzeme değişikliği önerecekler. Bu rehberlik, işleme yolunu seçmekten, parlatma döngüsünü planlamaya ve kaplamayı belirlemeye kadar her adımda sizin için mevcuttur. Herhangi bir teknik zorluk için yanınızdayız. Her sorun, daha önce çözmüş biri tarafından ele alınır.
Hızlı Geri Dönüş Süreleri
Hız önemlidir. İş akışımız standart bir makine atölyesi programı değildir. Optik parçalar için optimize edilmiştir. Bu hassas iş için özel kaynaklarımız bulunmaktadır.
Sonuç olarak, yüksek hassasiyetli bileşenler için sektör lideri teslim süreleri elde edersiniz. Geliştirme döngünüzü hızlandırıyoruz. Daha hızlı işlevsel prototipler elde edersiniz. Hemen pilot üretime başlayabilirsiniz. Bu hızı kaliteden ödün vererek elde edemezsiniz. Bu, yerleşik, akıcı bir süreçten kaynaklanır.
Etkin ve Proaktif İletişim
Olan biten her şeyden haberdar olacaksınız. Açık, tutarlı ve teknik iletişim kurmayı taahhüt ediyoruz. Belirsiz güncellemeler almayacaksınız.
Müşterilerimizi her kritik aşamada bilgilendiriyoruz. İlk parça kesildi. MRF parlatma döngüsü tamamlandı. Kaplama odası işlemi bitti. Daha da önemlisi, proaktif bir şekilde iş birliği yapıyoruz. Mühendislerimiz inceleme sırasında toleransla ilgili potansiyel bir sorun tespit ederlerse, ilgili veriler ve önerilen bir çözümle hemen iletişime geçeceklerdir. Bu, elinize geçen nihai parçanın tüm spesifikasyonları karşılamasını sağlar. Hiçbir sürpriz olmaz.
Vakıf: Kalite Sertifikaları
Süreçler, onları kontrol eden sistem kadar iyidir. Bizim taahhüdümüz resmileştirilmiştir.
ISO 9001 ve ISO 13485 sertifikalarına sahibiz . Bu sadece duvardaki bir plaket değil; gerçek bir kutlama.
- Kalite Yönetim Sistemimiz aşağıdaki kuruluş tarafından onaylanmıştır:ISO 9001Her işlem belgelenir. Her ölçüm izlenebilirdir. Makinelerimiz kalibre edilmiştir. Süreçlerimiz kontrollü ve tekrarlanabilirdir.
- Bilginiz olsun diye söylüyorum, ISO 13485 Bu tamamen tıbbi cihazlarla ilgili. Bu çerçeve çok daha kapsamlı. Risk yönetimi, belgelerin düzenli tutulması ve her şeyin temiz olmasıyla ilgili. Cerrahi aletler veya teşhis cihazları için bileşenlerin en yüksek standartlarda üretilmesini sağlıyor.
Bu, tıp , havacılık ve otomotiv sektörlerindeki müşterilere gerçek bir güven verecektir . Optik bileşenleriniz rastgele üretilmiyor. Sertifikalı ve denetlenen bir kalite yönetim sistemi altında üretiliyorlar. Bu, optik plastik işlem zincirimizin taviz veremeyeceğimiz son adımıdır.
Optik plastiklere giden yol biraz uzun ve zahmetli. Bu yolda tek başınıza ilerleyebilir veya her köşeyi bilen bir rehber edinebilirsiniz. İhtiyaçlarınız hakkında konuşalım.
SSS
Plastik bir lens için bir tasarımım var. Atmam gereken ilk adım ne olmalı?
İlk adım, Üretilebilirlik için Tasarım (DFM) incelemesidir. Bunu her şeyden önce yapın. Kusursuz bir optik tasarımın üretilmesi imkansız olabilir. Toleranslar çok dar olabilir. Bir eğim açısı eksik olabilir. Malzeme işleme için uygun olmayabilir.
Optik plastiklerin işlenmesiyle ilgili en büyük yanılgı nedir?
En büyük hata, makinenin işi bitirdiğini düşünmektir. Bitirmez. Parça asla doğrudan, optik yüzeyi kusursuz bir şekilde işlenmiş olarak kalıptan çıkmaz. Son işlem bir ek değil, zorunludur. Optik plastik özel parlatma ve fonksiyonel bir kaplama gerektirir. Tüm bunlar en üst düzey ekipmanlarda yapılır. Bunlar sürecin bir parçasıdır. Bunları atlarsanız, bir bileşen değil, bir prototip elde edersiniz.
Projemin zaman çizelgesi çok kısıtlı. Kaliteden ödün vermeden işleri nasıl hızlı bir şekilde tamamlayabilirim?
Hız ve kalite aynı yerden gelir: kontrollü bir sistemden. Bunlar birbirinin yerine geçebilecek şeyler değildir. Hızlı teslimat sürelerimiz üç şeye bağlıdır:
- Proaktif DFM. Sorunları, üretim hattında gecikmelere dönüşmeden önce, tasarım aşamasında önlüyoruz.
- Özel Yönetim. Net bir iletişim noktanız var. İletişim verimli. Hiçbir şey kaybolmuyor.
- Kurum İçi Süreç Zinciri. Her şeyi burada yapıyoruz. Hassas işleme (SPDT), gelişmiş parlatma (MRF), fonksiyonel kaplama (PIAD). Hiçbir aşamayı dışarıya yaptırmıyoruz. Bu, diğer tedarikçileri beklemenize gerek kalmayacağı ve her zaman aynı tutarlı hizmeti alacağınız anlamına gelir. Sürecin her aşamasını kontrol ediyoruz, bu nedenle kalitenin her zaman en üst düzeyde olacağından emin olabilirsiniz.
Şeffaf optik plastik parçalarım için neden standart bir makine atölyesi kullanamıyorum?
Standart atölyeler gerekli ortama sahip değil. Titreşim önleyici zeminleri veya temiz havaları yok. Tek kristalli elmas kesiciler gibi yüksek kaliteli aletlere sahip değiller. Manyetorolojik son işlem veya ince film kaplama gibi kritik son işlem adımları hakkında da pek fazla bilgiye sahip değiller.
Bunu standart bir atölyede denerseniz, büyük olasılıkla hurda olarak sonuçlanacaktır. Parçalar bulanık olacaktır. Çizikler olacaktır. Ölçüler yanlış olacaktır. İşlevini bile yerine getirmeyen optik bir plastik parça için para ödeyeceksiniz.
Optik plastik projesi boyunca iletişimi ve güncellemeleri nasıl yönetiyorsunuz?
Bunu kendimiz hallediyoruz. İyi iş, net iletişim gerektirir. Başlangıçtan itibaren size özel bir proje mühendisi atanacak. Bu kişi sizin başlıca iletişim noktanız olacak.
Her aşamada sizi bilgilendireceğiz: malzeme siparişi verildiğinde, ilk parça kesildikten sonra, parlatma sırasında, kaplamadan sonra ve son kontrolde. Bu güncellemeler genellikle veriler içeren ayrıntılı kontrol raporlarını da içerir.







