
Giriş
Keskin olmayan kesici aletlerin kırılma olasılığı daha yüksektir. Eğer aletiniz kırılmışsa, elinizde bir hurda parçası vardır. Bu da saatlerce zaman kaybı demektir. İşte olan da buydu.
CNC takım hasarı kendini belli etmez. Yavaş yavaş gelişir. Kesici kenarda küçük çentikler, yan tarafta talaş birikmesi ve termal döngüden kaynaklanan mikro çatlaklar görürsünüz. Bundan sonra, kesme performansı kötüleşir, yüzey daha pürüzlü hale gelir ve boyutlar artık eskisi kadar hassas olmaz.
CNC kesme takımlarının nasıl hasar gördüğünü anlamak, paranızın karşılığını en iyi şekilde aldığınızdan emin olmak için gerçekten önemlidir. Her arıza, makine arızası, takım değişimi ve hurda parçalar nedeniyle verimlilik kaybı anlamına gelir. Bu makale, arızaya neyin neden olduğunu ve sonuçlarını, ayrıca operatörlerin bunu nasıl önleyebileceğini ele alacaktır.
Kesici aletlerin kullanılamaz hale gelmesine ne sebep olur?
Kesici takım arızalanıyor. Bunun nedeni her zaman açık değildir. İşte kenarda gerçekte neler oluyor.
Aşındırıcı Aşınma
Sert parçacıklar kesici takımla sürtünmeye neden olabilir. İşlenen malzeme karbür veya oksit içerebilir veya iş parçası yüzeyinde sert bir oksit tabakası olabilir. Bu parçacıklar zımpara kağıdı gibi davranır. Sonuç olarak, CNC kesici kenarı aşınır; bu nedenle lütfen kesme hızını azaltın. Ardından takım temiz bir şekilde kesmeyi bırakır. Bu, dökme demir ve yüksek silikonlu alüminyumda CNC kesici takımlarında meydana gelen başlıca hasar türüdür.
Yapışkan Aşınma (Birikmiş Kenar)
İş parçası malzemesi takım ucuna yapışır. Basınç ve ısı onu orada kaynak yapar. Birikim büyür. Takım geometrisini değiştirir. Sonra kırılır ve takımın bir parçasını da beraberinde götürür. Bu, düşük karbonlu çelik ve alüminyum gibi yapışkan malzemelerde olur. Kenar kırık görünür. Yapışmadan kaynaklanan klasik CNC takım hasarı.
Difüzyon Aşınması
Yüksek sıcaklık bunu sağlıyor. Takım malzemesi ve iş parçası malzemesi atomik düzeyde kimyasal olarak karışıyor. Atomlar takımdan talaşa doğru göç ediyor. Takım yüzeyinde sertliğini kaybediyor. Kenar hızla aşınıyor. Mekanik sürtünme yok, sadece ısı.
Termal kırma
Kesici takım ısıtılıp soğutulur; bu işlem tekrar tekrar tekrarlanır. Bu durum, yüzeyin sürekli olarak genleşmesine ve büzülmesine neden olur. Bu döngüler çatlakların oluşmasına yol açar. Başlangıçta çatlaklar küçüktür, ancak giderek büyürler. Çatlaklar kesici kenara doğru yayıldıkça, soğutucu madde sorunu daha da kötüleştirir. Aynı zamanda, termal şok gerilimi daha da artırır.
Mekanik Talaşlanma ve Kırılma
Her zaman bir şeylerin kırılması söz konusudur: aşırı kuvvet, takımın sert bir noktaya çarpması, aşırı kesme derinliği, çok hızlı ilerleme hızı, kesici kenarın kırılması veya takımın kenarının tamamen kopması. Bu, CNC takımlarında ani hasar olarak adlandırılır.
Plastik bozulma
Kesici kenar başlangıçta çok sertti, ancak ısı alet malzemesini yumuşattı. Kesme basıncı, yumuşayan kesici kenarın düz ve kıvrımlı hale gelmesine neden oldu. Alet bir süre kullanıldı, ancak kesici kenar hala iyi durumda. Kesme geometrisi biraz bozuk. Bu, genellikle sert malzemeleri yüksek hızlarda keserken olan bir durumdur.
Titreşimden Kaynaklanan Kenar Kırılması (Çatırtı)
CNC torna tezgahında çalışma sırasında hem kesici takım hem de iş parçası titreşir. Kesici kenar, iş parçasına saniyede binlerce kez çarpar. Her darbe, hafif bir çekiç darbesi gibidir. Zamanla, kesici kenarda kırılmalar başlar. Operatör bir ses duyduğunda, CNC kesici takımlarında hasar çoktan başlamış olur.
Takım malzemesi, iş parçası veya soğutma sıvısıyla uyumsuz. İş parçasındaki kükürt, karbür takımda bulunan kobalt ile reaksiyona girerek bağlayıcının çözünmesine, takımın mukavemetinin azalmasına ve kesici kenarın kırılmasına yol açar. Bu aşınma değil, korozyondur.
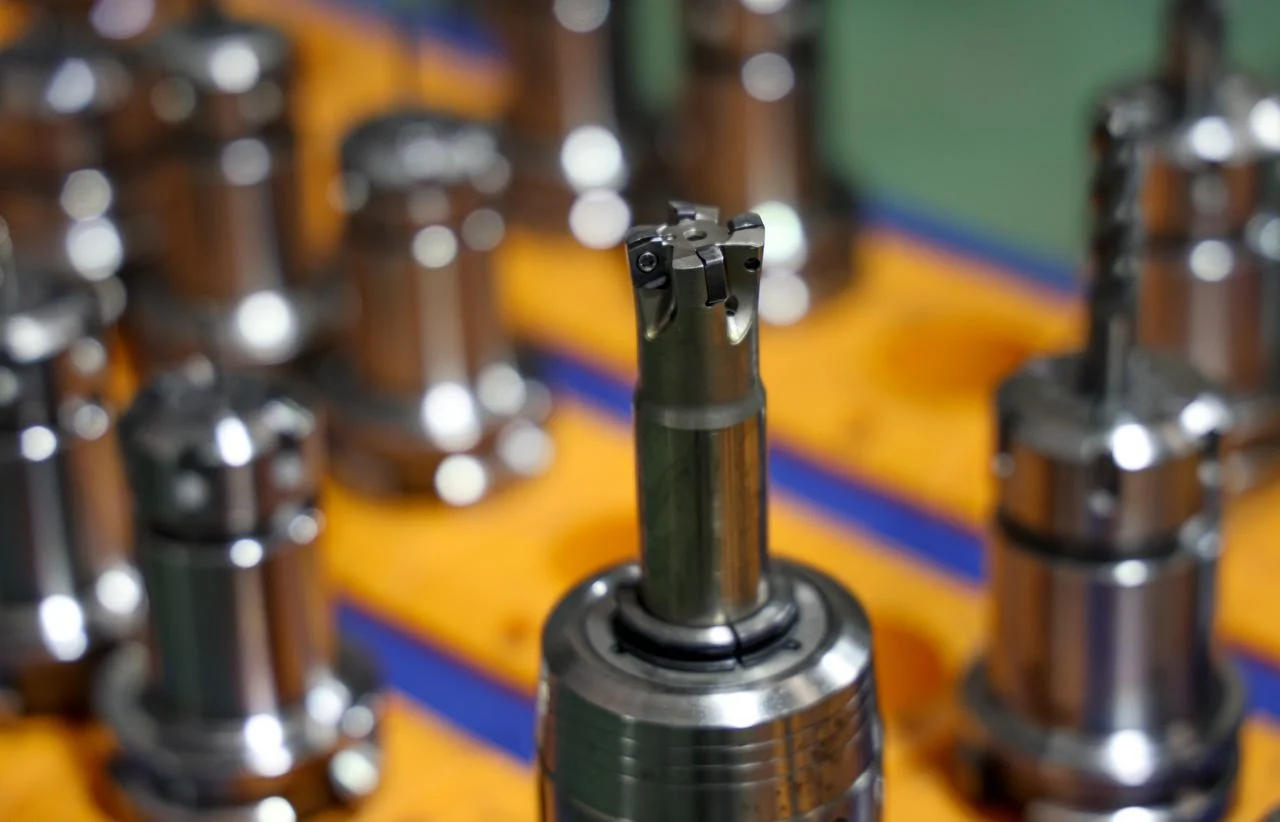
Yanlış Kullanım veya Kaplama Hasarı
Bazen, alet iş parçasına temas etmeden önce bile hasar meydana gelir. Yere düşmesi, alet tutucuya çarpması, çekmecede gevşek bir şekilde saklanması gibi durumlar buna örnektir. Kaplamada oluşan çatlaklar veya kullanım sırasında kenarda meydana gelen kırıklar, kesimde erken arızaya yol açabilir. Tüm bunlar, kesme işlemi sırasında aletin çok erken kırılmasına neden olabilir. Bazı operatörler bunun işleme sürecinden kaynaklandığını düşünür. Bu, önlenebilir bir CNC alet hasarıdır.
CNC takımında talaş koptuğunda veya kırıldığında parça hasar görür mü?
Evet – Sık Görülen Parça Hasarı Türleri
- Kırık alet iş parçası üzerinde sürükleniyor. İçine saplanıyor. Yüzey çiziliyor.
- Boyutlarda sapmalar var. Aletin bir köşesi eksik. Programlanan yol gerçeklikle uyuşmuyor. Parça ya standart dışı boyutlarda ya da yuvarlak olmayan bir şekilde çıkıyor.
- Hasarlı kenardan kaynaklanan sürtünme ısı üretir. Hem de çok fazla ısı. Yüzey yanar. Ardından iş sertleşmesi meydana gelir. Şimdi bir sonraki alet de aynı sonucu veremiyor.
- Çapaklar daha da kötüleşir. Kırık kenar, malzemeyi kesmek yerine yırtar. Parça biraz yıpranmış görünüyor. Kenar kalitesi denetimden geçemedi.
En kötü senaryo mu? Parça tamamen hurdaya çıkar. Yeniden işleme mümkün değil. CNC takım hasarının gerçek maliyeti budur.
Yeraltı Hasarı
Görünür çizikler hikayenin tamamını anlatmaz. Seramik, sertleştirilmiş çelik ve bazı kompozit malzemeler gibi kırılgan malzemeler, yüzeyin altında mikro çatlaklar geliştirebilir. Bu çatlaklar çıplak gözle görülemez. Parça hizmete alındığında ve strese maruz kaldığında, çatlaklar yayılır ve sonunda parça arızasına yol açar. Operatörlerin CNC kesici takımlarının hasarının arıza zincirini başlattığını anlaması zordur.
Bir parça, CNC takım arızasına ne zaman dayanabilir?
Kaba işleme aşamalarında hata payı vardır. Kalan malzeme mevcuttur. Takımda oluşan bir kırık, son işlem takımının temizlemesi için yeterli malzeme bırakabilir. Operatör bunu hızlıca fark eder. Makine durur. Parça kurtarılır.
Son işlem aşamalarında hata payı yoktur. Kesim, nihai boyuttur. Kırık bir alet bu yüzeyi mahveder. Onu onarmak için malzeme kalmaz.
Operatörün tepki süresi önemlidir. Makineyi saniyeler içinde durdurursanız, hasar yüzeysel olabilir. Bir tur daha çalışmasına izin verirseniz, parça tamamen kullanılamaz hale gelir.
Bu nedenle, son işlem aşamalarında CNC takımlarının hasar görmesini önlemek çok önemlidir. Kırık bir freze ucunun neden olduğu kayıp küçükken, hurdaya çıkan bir titanyum tıbbi parçanın neden olduğu kayıp çok büyüktür. Aradaki farkı anlayın. Buna göre plan yapın.
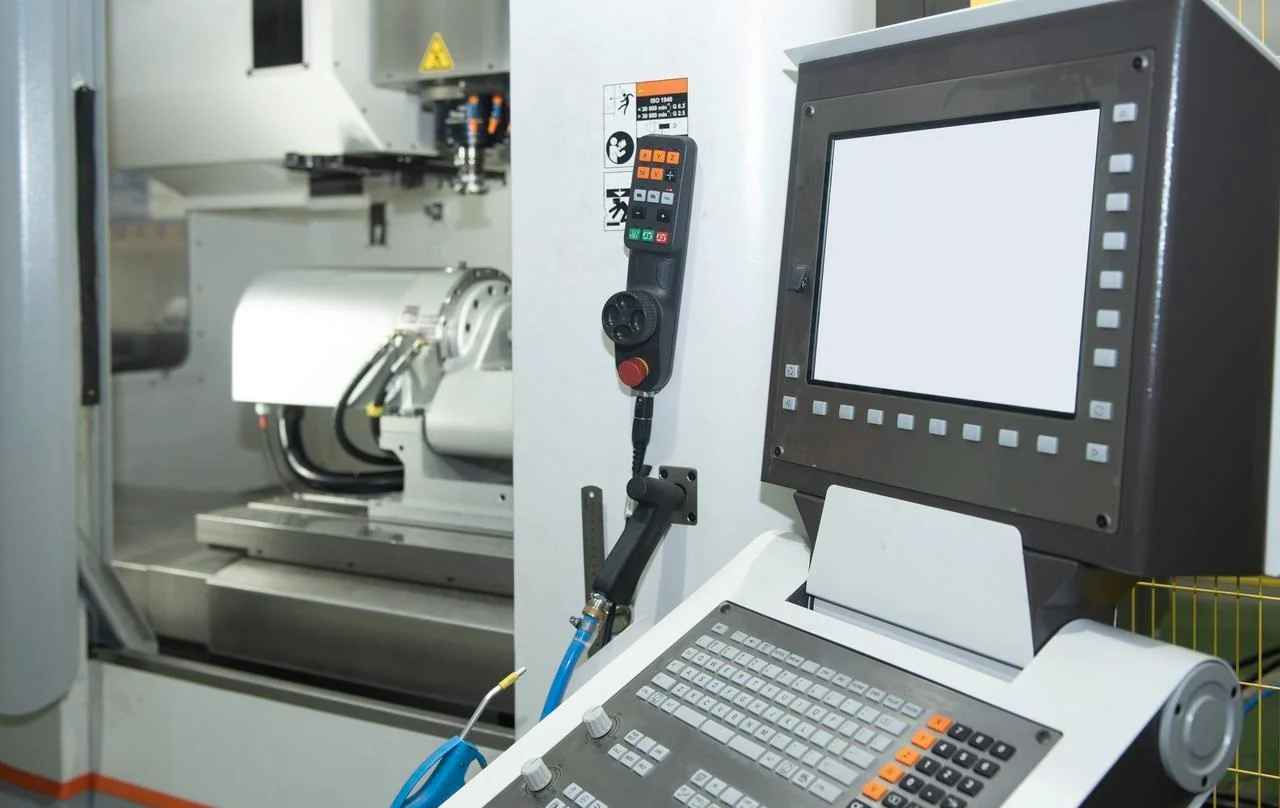
CNC Makine Operatörünün Takım Hasarını En Aza İndirme Kontrol Listesi
İşte NOBLE mühendisleri tarafından derlenen, CNC torna operatörlerinin kontrol etmesi gereken hususların bir listesi. Bu yönergeleri izlerseniz, CNC kesici takımlarına ve iş parçalarına gelebilecek hasar riskini önemli ölçüde azaltabilirsiniz.
Kurulumda Ustalaşın
Makinenin rijitliği en zayıf kelepçe kadar güçlüdür. İş parçası tutma mekanizmasını kontrol edin. Hareket yok. Titreşim yok. Takım tutucudaki salınımı kontrol edin. Birkaç mikronluk yalpalama bile kenarları hızla bozar. Takımın dışarı çıkışını kısa tutun. Her ekstra milimetre kaldıraç etkisi yaratır. Kaldıraç etkisi takımları kırar. İyi ayarlar, iş mili dönmeden önce CNC takımlarının hasar görmesini önler.
Cut'ı dinleyin
Makine konuşuyor. Dinleyin.
Gıcırtı, kesme değil, sürtünme anlamına gelir. Hızı veya ilerleme hızını değiştirin. Titreme, düşük frekanslı bir titreşimdir. Takım sekme yapar. Kenar kırılır. Patlama sesleri, takımın çok sert temas ettiğini gösterir. Geri çekilin. Bu sesleri görmezden gelmek, CNC kesici takımlarında hasara yol açmayı garanti eder.
Cipsleri izleyin
Çip rengi sıcaklığı gösterir. Gümüş renkli çipler soğuktur. Saman rengi çipler sıcaktır. Mavi veya mor çipler çok sıcaktır. Alet ısınıyor demektir.
Talaş şekli, yük hakkında bilgi verir. Uzun, lifli talaşlar aletin etrafına sarılır. Tekrar kesme yaparlar. Kenarları kırarlar. Küçük kırık talaşlar hedeftir. C şeklinde talaşlar idealdir. Toz halindeki talaşlar, aletin körelmiş olduğunu gösterir.
Talaş boyutu ilerleme hızını belirler. İnce talaşlar yeterli yük olmadığı anlamına gelir. Takım sürtünür. Kalın talaşlar ise çok fazla yük olduğu anlamına gelir. Takım kırılır.
Proaktif Çip Yönetimi
Talaşların kesme bölgesinden uzaklaştırılması gerekir. Soğutma sıvısı onları yıkayarak uzaklaştırır ve hava akımı onları dışarı üfler. Talaşların yeniden dolaşımı, CNC kesici takımlarında hasarın başlıca nedenidir. Bir takım aynı talaşı iki kez kestiğinde, her kesim kenar aşınmasını hızlandırır.
Derin delikler veya derin kanallar işlenirken, talaş toplama döngüsü son derece etkilidir. Takım geri çekilirken talaşlar uzaklaştırılır ve soğutma sıvısı dibe ulaşabilir. Bu, ikincil kesmeyi ve ısı birikimini önleyerek takım kırılmasını engeller.
Kontrol listesini takip edin. Makineyi her kurduğunuzda, her iş için. Bu, CNC takım kırılma oranlarını azaltır, takım ömrünü uzatır ve parça kalitesini sağlar.
Ne zaman müdahale edeceğinizi bilin.
Makine, aletin ömrünün sonuna geldiğini bilmez. Bunu operatör bilir.
Ses tonundaki değişimleri dinleyin. Sağlıklı bir kesimin sabit bir perdesi vardır. Perde yükseliyor mu? Alet körelmiş demektir. Düşüyor mu? Alet hasar görmüş demektir. Yüzey kalitesine bakın. Eskiden pürüzsüzdü. Şimdi pürüzlü. Bir şeyler değişti. Takım ömrünü takip edin. Kenar başına parça sayısını sayın. Ortalama elli parça olduğunda ve bu takım kırk sekize ulaştığında, erken değiştirin. Arızayı beklemek, CNC takımının hasar görmesini ve parçanın hurdaya çıkmasını garanti eder.
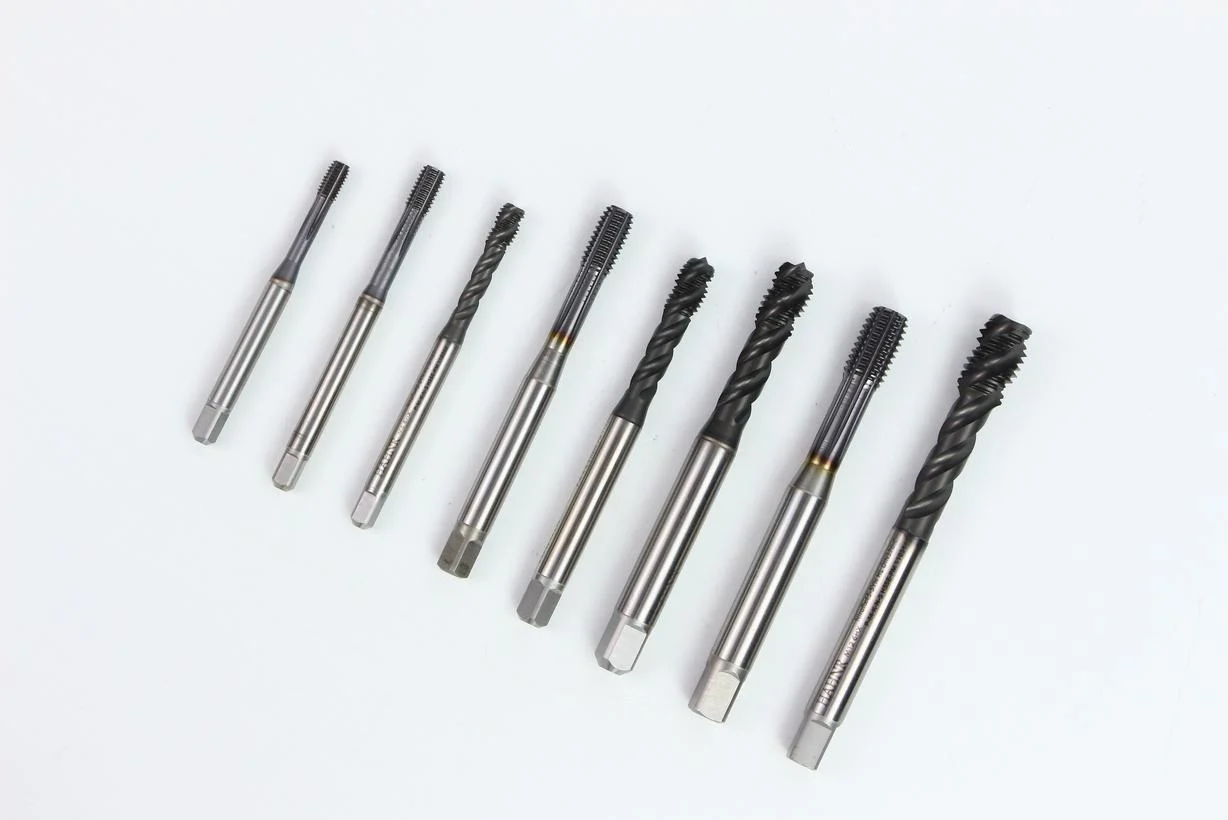
Soğutma ve Yağlama Disiplini
Soğutma sıvısının akış yönü çok önemlidir. Akışkan, takım gövdesine değil, kesme yüzeyine doğru yönlendirilmelidir. Kesme kenarının soğutulması gerekir, ancak gövdenin soğutulmasına gerek yoktur.
Soğutma sıvısının akış hızı çok önemlidir. Akış hızı çok düşükse, talaşlar kesme bölgesinde kalacak ve tekrar tekrar kesilerek takım aşınmasına neden olacaktır. Yüksek akış hızı talaşları uzaklaştırabilse de, termal şok riskini artırır. Sıcak takım ile soğuk soğutma sıvısı arasındaki temas, CNC kesme takımlarında gizli bir hasar nedeni olan çatlamaya neden olabilir. Lütfen soğutma sıvısını doğru şekilde kullanın. Termal döngüye dayanıklı olmayan malzemeler (örneğin sert çelik üzerindeki karbür) için hava üflemeli soğutmaya geçilmesi önerilir.
Operatörler İçin Kesinlikle Yapılmaması Gerekenler
Sorunlu bir iş parçasını asla göz ardı etmeyin. Yüzeyi pürüzlü bir iş parçası uyarı işaretidir. Bir sonraki iş parçası daha da kötü olacaktır. Alet kırılacaktır.
İlerleme hızını ve kesme hızını asla keyfi olarak ayarlamayın. Sadece zaman kısıtlaması nedeniyle ilerleme hızını %150 artırırsanız, takım bunun bedelini ödeyecektir. Kırılacak ve iş mili duracaktır. Son teslim tarihi daha da kısalacaktır.
Kırık bir aleti asla takım tutucuda bırakmayın. Hemen çıkarın, tutucuyu inceleyin ve temizleyin. Bu, kırık alet parçalarının bir sonraki aletin montaj yüzeyine zarar vermesini önler. Bu durum radyal salınıma neden olur. Radyal salınım, CNC aletlerinde daha fazla hasara yol açar. Burada bir kısır döngü başlar.
Yumuşak Dokunuş Kuralı
Kesici aletler levye değildir; asla vurarak alet tutucuya zorla sokmayın veya tezgahın üzerine düşürmeyin.
Herhangi bir kesici alet kullanırken, kesici ucun son derece keskin olduğunu varsayın—çünkü gerçekten de öyledir. Yanlış kullanım nedeniyle kesici uçta oluşacak çentikler, aleti kesim sırasında anında etkisiz hale getirecektir. Bu tamamen önlenebilir bir durumdur.
Pens somununu sıkmak için tork anahtarı kullanın ve belirtilen tork değerine kadar sıkın. Aşırı sıkma pensin deforme olmasına ve aletin hizasının bozulmasına neden olabilir; yetersiz sıkma ise aletin düşmesine yol açabilir. Her iki durum da bıçağın kırılmasına neden olabilir.
Aletleri nazikçe kullanın. Ellerinizi, alet sapını ve aleti temiz tutun. Bu profesyonelliktir. CNC aletlerinde oluşabilecek hasarlar, makine çalışmaya başlamadan önce bu şekilde önlenir.
NOBLE: İş Ortağınız Hassas İmalat
CNC işleme ve sac metal imalatında uzmanlaşmış bir üreticiyiz . Aşınmış kenarların, kırık freze uçlarının ve hurdaya çıkan parçaların gerçek maliyetini görüyoruz. Bu kılavuz, bu deneyimden yola çıkarak hazırlanmıştır.
Üretim Yeteneklerimiz
Tasarım ve teslimat arasındaki boşluğu dolduran, uçtan uca eksiksiz bir üretim çözümü sunuyoruz:
- CNC İşleme: 3 eksenli, 4 eksenli ve 5 eksenli frezeleme. CNC tornalamaFrezeleme-tornalama bileşik işleme.
- Sac İmalatı: Lazer kesim, delme, bükme, kaynak, son işlem.
- Tam Hizmet Kapsamı: Tasarım desteği. Prototipleme. Seri üretim. Yüzey işleme. Son montaj.
Güvenebileceğiniz Sertifikalı Kalite
Hassasiyet ve güvenilirliğe olan bağlılığımız, uluslararası alanda tanınmış sertifikalarla desteklenmektedir:
- ISO Kalite Yönetim Sistemi – Tutarlı süreçler. Belgelenmiş kontroller. Tekrarlanabilir kalite.
- ISO Kalite Yönetim Sistemi – Tıbbi cihaz standardı. Sıkı süreç kontrolü. CNC kesici takımlarının hasarının kabul edilemez olduğu bileşenler için kritik öneme sahiptir.
Neden NOBLE ile Çalışmalısınız?
Tek Noktadan Çözüm : Taslaktan bitmiş ürüne. Tek bir tedarikçi. Sürekli takip etmeye gerek yok.
Mühendislik Desteği : DFM incelemeleri. Takım makineye temas etmeden önce aşınma risklerini belirliyoruz. Sadece program çalıştırmakla kalmayıp, tasarımları optimize ederek CNC makinelerinde takım kırılmasını azaltıyoruz.
Şeffaf İletişim : Net teslim süreleri. Dürüst geri bildirim. Sürekli iyileştirme. Sürpriz yok.
SSS
Bir aletin arızalanmadan önce bozulmak üzere olduğunu nasıl anlayabilirim?
Ses tonunda düşüş veya yeni bir cızırtı olup olmadığını kontrol edin. Talaş renginde değişiklikler veya yüzey kalitesinde bozulma olup olmadığını gözlemleyin. Operatörlerimiz, planlanmamış arıza sürelerine neden olmadan önce CNC takım hasarını önlemek için gerçek zamanlı yük izleme ve planlı takım kontrolleri kullanır.
Uç kısmı kırılmış veya hafifçe aşınmış bir alet yeniden bilenerek tekrar kullanılabilir mi?
Evet, HSS ve bazı karbür takımlar için geçerli, ancak bileme işlemi geometriyi değiştirir ve kaplamaları kaldırır. Hassas işler için değiştirme daha güvenlidir, bu nedenle kritik özellikler için bilenmiş takımlara güvenmekten kaçınmak için takım ömrünü titizlikle takip ediyoruz.
Sac metal imalatı, takım aşınması açısından CNC işleme yönteminden nasıl farklılık gösterir?
Sac metal işlemede zımba, kalıp ve lazer kullanılır; dönen kesici takımlar kullanılmaz. Ancak zımba aşınması çapaklara neden olur ve lazer nozülünün hasar görmesi kesim kalitesini etkiler.
NOBLE hem prototipleme hem de yüksek hacimli üretim yapabiliyor mu?
Evet, hızlı prototipleme için 1-10 adetten 10,000'den fazla seri üretime kadar, her ikisinde de tutarlı kalite sağlıyoruz. Miktar ne olursa olsun aynı süreçleri ve denetim standartlarını kullanıyoruz.
Teklifleriniz için hangi tasarım formatlarını kabul ediyorsunuz?
STEP, IGES, SolidWorks, AutoCAD DWG/DXF ve PDF formatları kullanılmaktadır. Sac metal için düz desen DXF tercih edilir. Mühendislerimiz ayrıca CNC kesici takımlarının hasarını azaltmak ve maliyeti düşürmek için DFM değişiklikleri konusunda da tavsiyelerde bulunabilirler.
Üretim sırasında bir takımda aşınma belirtileri görülürse, parça kalitesini nasıl sağlarsınız?
Üretim sürecindeki denetimler, takım aşınması izleme sistemleri ve takım değişiminden sonra ilk parçanın anında yeniden kalifiye edilmesi. ISO 13485 bu disiplini gerektirir; biz tahmine dayalı ürünler göndermiyoruz.
Parça işleme hizmetinin ötesinde montaj hizmetleri de sunuyor musunuz?
Evet, donanım montajı, kaynak, mekanik montaj ve paketleme dahil. Sadece gevşek parçalar değil, kullanıma hazır ürünler teslim ediyoruz.







