
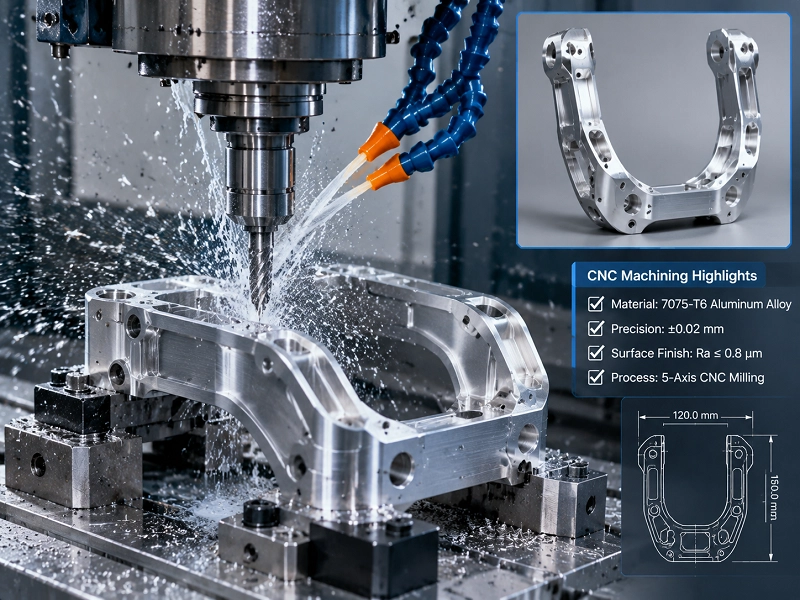
1. İnsansı robot bacağının U şeklinde iskelet ürününün detayları
İnsansı robot bacakları için SU tipi çerçeveler genellikle kalça, diz ve diğer yük taşıyan alt ekstremite bağlantı noktalarında kullanılır. Bileşenlerin tipik olarak hafif tasarım, rijitlik, delik konum doğruluğu ve montaj boşluğu arasında denge kurması gerekir. İşleme öncesinde, eklem eksenlerinin, eşleşen parça boyutlarının, birincil referans yüzeylerinin ve yüzey işleminden sonra kritik boyut koruma gereksinimlerinin doğrulanması önerilir.
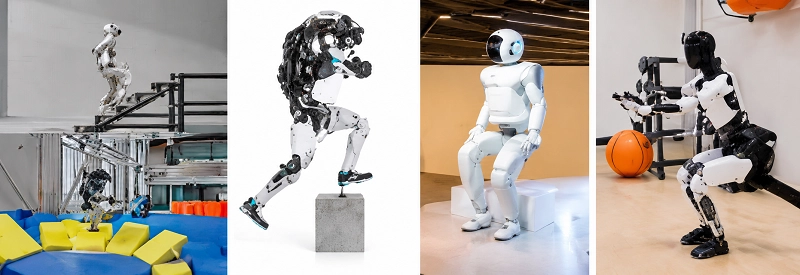
2. CNC'de işleme insansı robotlar için yaygın uygulamalarda
2.1 İnsansı robotun kalça eklemi için U şeklinde braket
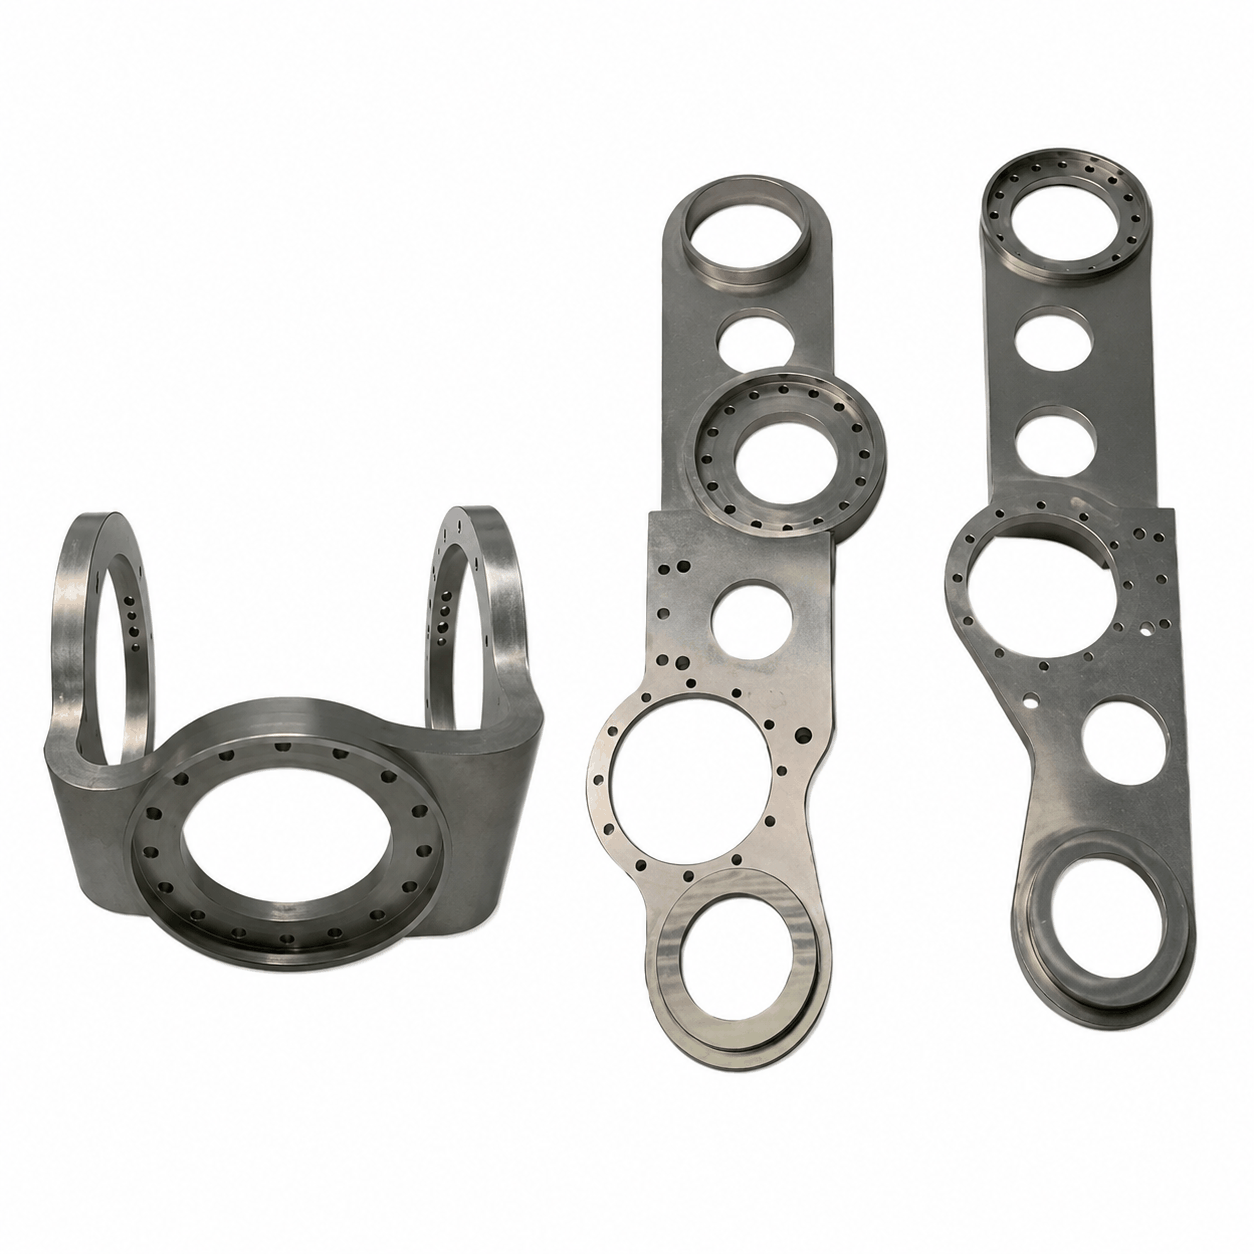
Kalça eklemi U-çerçevesi, gövdeyi uyluğa bağlayan ve yürüme sırasında üst vücudun ağırlığını ve darbe yüklerini aynı anda destekleyen temel bir yük taşıyıcı bileşendir. U şeklindeki açıklığı kalça motorunu ve dişli kutusunu barındırır ve yan çıkıntılardaki yatak deliklerinin eş eksenli olması gerekir; aksi takdirde robot adım atarken sıkışma veya düzensiz aşınma yaşayacaktır. CNC işlemenin anahtarı, eş eksenliliği sağlamak için hem yan yatak yuvalarını hem de motor montaj yüzeyini tek bir kurulumda tamamlamaktır. Malzemeler tipik olarak 7075 alüminyum alaşımı veya TC4 titanyum alaşımı içerir ve ağırlık azaltımı ile yapısal mukavemeti dengeler.
2.2 Diz Eklemi Destek Çerçevesi
Diz eklemi destek çerçevesi, eğilme ve darbe yüklerini taşıdığı için, atalet etkilerinin önemli olduğu zemine yakın bir yapısal bileşendir. Diz motoru, dişli kutusu ve limit anahtarları için sağlam bir montaj referansı sağlamalı, aynı zamanda topoloji optimizasyonlu ince duvarlar ve ağırlık azaltma yuvaları aracılığıyla ağırlığı azaltmalıdır. CNC işleme zorluğu, ince duvarlı parçaların sıkıştırma sırasında deforme olma eğiliminde olmasıdır; bu nedenle, vakumlu emme kabı desteğiyle birleştirilmiş segmentli işleme sıklıkla kullanılır. Örneğin, bir alüminyum alaşımlı diz eklemi braketi önce dış yüzeyinde kabaca frezelenir… Daha sonra, sol ve sağ bacak bileşenlerinin değiştirilebilirliğini ve düzgün hareketi sağlamak için yatak yuvası ve montaj yüzeyi ince bir şekilde işlenir.
2.3 Alt ekstremiteler için yük taşıyıcı bağlantı elemanları
Alt ekstremite yük taşıyıcı bağlantı elemanı, uyluk ve kaval kemiği segmentlerini eklem aktüatörüne tek bir kuvvet iletim zinciri halinde bağlar ve tork iletimi sırasında ek yanal kuvvetlerin oluşmaması şartını taşır. Pim deliği ve yatak yuvası yanlış hizalanırsa, sürtünme yardımcı veya hareket torkunu emer ve robotun hareketinin sarsıntılı hale gelmesine neden olur. CNC işleme, genellikle pim deliklerini ve yatak yuvalarını ±0.01 mm hassasiyetle kontrol eder ve tek bir kurulumda birden fazla delik desenini tamamlamayı hedefler. Malzemeler arasında 7075 alüminyum alaşımı veya titanyum alaşımı bulunabilir ve paslanmaz çelik burçlar yerel aşınmaya dayanıklı alanlara preslenerek yerleştirilir.
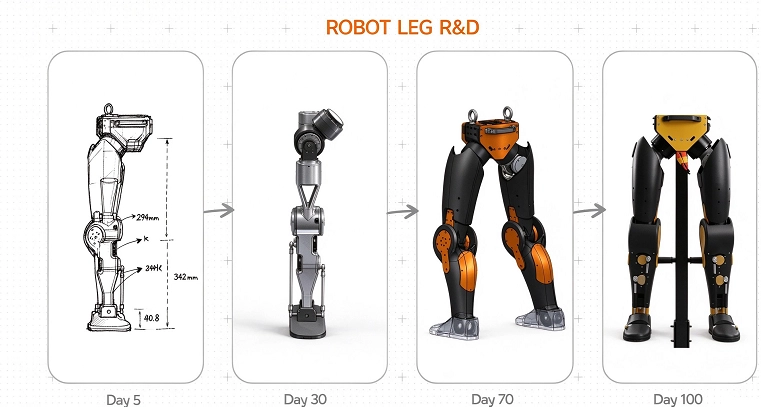
2.4 Bacak Eklemi Yapısal Bileşeni
Ayak ekleminin yapısal bileşenleri arasında eklem gövdesi, uç kapakları, limit blokları ve kablo yönlendirme braketleri bulunur; bunlar hem iç motoru ve dişli kutusunu korumalı hem de sensörler ve kablolar için kanallar sağlamalıdır. Bu parçalar çok sayıda yüzeye, çok sayıda deliğe, dar yuvalara ve havşalara sahiptir; ne kadar çok çevrilip sıkıştırılırlarsa, biriken hata o kadar büyük olur. 5 eksenli bir CNC makinesi, eklem montaj yüzeylerinin, yatak deliklerinin, havşaların ve kablo kanallarının işlenmesini tek bir kurulumda tamamlayabilir. Örneğin, eklem gövdesindeki M4 dişli delikler ve havşalar aynı işlemde işlenebilir, bu da montaj sırasında cıvataların düzgün bir şekilde oturmasını ve eklemin daha sorunsuz çalışmasını sağlar.
2.5 Rulman Muhafazası Destek Braketi
Rulman yuvası destek braketi, rulman için "temel" görevi görür. Düzlüğü, dikliği ve delik aralığı, rulman ömrünü ve bağlantı gürültüsünü doğrudan belirler. Braket yeterli rijitliğe sahip değilse veya montaj yüzeyi düzensizse, rulman düzensiz yüklenmeye maruz kalacak, bu da anormal gürültülere ve erken aşınmaya neden olacaktır. CNC işleme. Öncelikle birleşme yüzeyinin düzlüğünü sağlayın, ardından rulman deliklerini hassas bir şekilde delin; gerekirse, yüzey pürüzlülüğünü Ra 0.8 µm'ye düşürmek için taşlama kullanın. Yaygın malzemeler 6061 veya 7075 alüminyum alaşımıdır ve yapı, cıvata ön yükü altında ince duvarların çökmesini önlemek için takviye nervürleri içermelidir.
2.6 Robotlar için Hafif Çerçeve
Hafif çerçeve, robotun gövdesi ve uzuvlarının "iskeleti" görevi görür ve 66 bileşenden oluşur. Eklem yüklerini ve enerji tüketimini azaltmak için yeterli sertliği sağlarken ağırlığı en aza indirmelidir. Genellikle alüminyum alaşımlı profillerden veya katı CNC işlenmiş parçalardan üretilen bu çerçeve, çok sayıda ağırlık tasarrufu sağlayan boşluk, kablo yönetim kanalı ve montaj deliği içerir. Geleneksel 3 eksenli işleme verimsizdir, oysa 5 eksenli CNC işleme, karmaşık kavisli yüzeyleri ve açılı delik sistemlerini tek bir kurulumda tamamlayabilir. Örneğin, pelvis çerçevesi, cıvatalarla birleştirilmiş birden fazla ayrı parçanın yerini alarak 7075 alüminyum alaşımından tek parça halinde işlenir; bu, montaj toleranslarını ortadan kaldırır ve genel ağırlık azaltımını sağlar.
3. İnsansı robotlar için CNC işleme yönteminde yaygın olarak hangi malzemeler kullanılır?
Burulma rijitliğinden ödün vermeden yüksek mukavemet-ağırlık oranı ve dinamik tepki verme yeteneği sağlamak için malzeme seçimi ve geometrik tasarım yakından entegre edilmelidir:
3.1 Distal/Uç Etkileyici Segmentler (ör. önkol, ayak bileği)
Tüm kinematik zincirin atalet momentini azaltmak için aşırı hafifletmeye (7075 alüminyum, karbon fiber kompozitler ve mühendislik plastikleri kullanarak) öncelik verin.
3.2 Proksimal/Yüksek Stresli Taban Bölgeleri (ör. kalça, omuz düğümleri)
Yüksek mekanik yükler altında elastik veya plastik deformasyonu önlemek için maksimum sertlik ve yorulma direncine öncelik verin (Ti-6Al-4V titanyum alaşımı ve 17-4PH paslanmaz çelik).
3.3 Ağır Hizmet Tipi Boşluk İşlemede Çarpılma Kontrolü
İnce cidarlı yapısal çerçevelerde aşırı malzeme kaldırma, iç artık gerilimleri serbest bırakarak parçaların eğrilmesine veya bükülmesine neden olabilir. Deneyimli CNC işleme atölyeleri, delik konumlarını ve montaj yüzeylerinin düzlüğünü sıkı bir şekilde kontrol etmek için iş parçasının zıt taraflarında kaba ve ince işleme yaparak dengeli malzeme kaldırma stratejileri kullanır.
3.4 6061 alüminyum alaşımı, insansı robotlar için CNC parçaları alanında neden bu kadar baskın?
İnsansı robot tedarik zincirini tanımlayan tek bir malzeme varsa, o da 6061 alüminyum alaşımıdır. Hafif: Sadece 2.7 g/cm³ yoğunluğuyla, her bir eklemde bir dizi motor, dişli kutusu ve sensör bulunduğunda bu çok önemlidir. Yüksek mukavemet ve kolay işlenebilirlik: Mükemmel bir mukavemet-ağırlık oranı sunar, CNC freze makinelerinde temiz bir şekilde işlenir ve yüksek yüzey kalitesi elde edilir. Mükemmel eloksal kaplama sonuçları: Siyah sert eloksal kaplama, aşınma direnci ve elektromanyetik girişim koruması sağlarken, endüstriyel robotlarda yaygın olarak görülen düzgün mat bir yüzey sunar. Uygun maliyetli: Dünya çapında yaygın olarak kullanılır ve yapısal destekler için kullanılan titanyum veya karbon fiberden çok daha ucuzdur. RoHS standartlarına uygun: Elektronik yoğun ekipmanlar ve küresel pazara erişim için kritik öneme sahiptir.
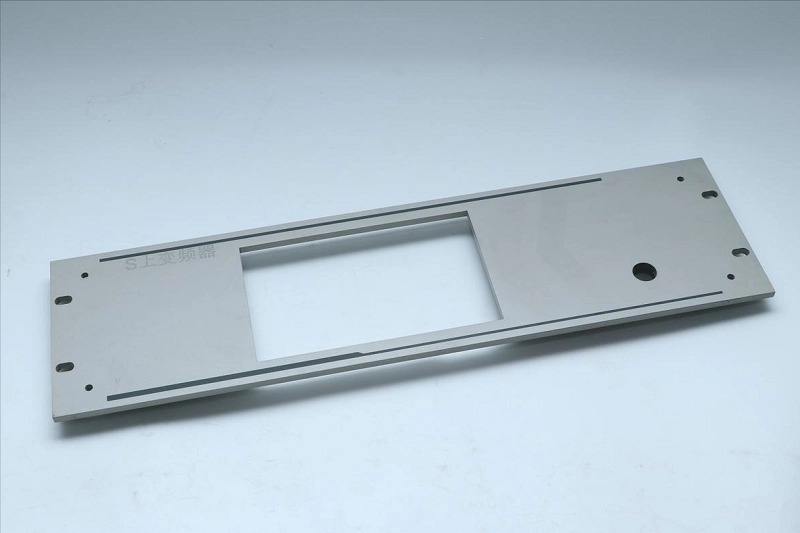
4. İnsansı robot bacakları için U şeklinde çerçevenin işleme teknolojisi
4.1. Metal 3D Baskı (Katmanlı Üretim)
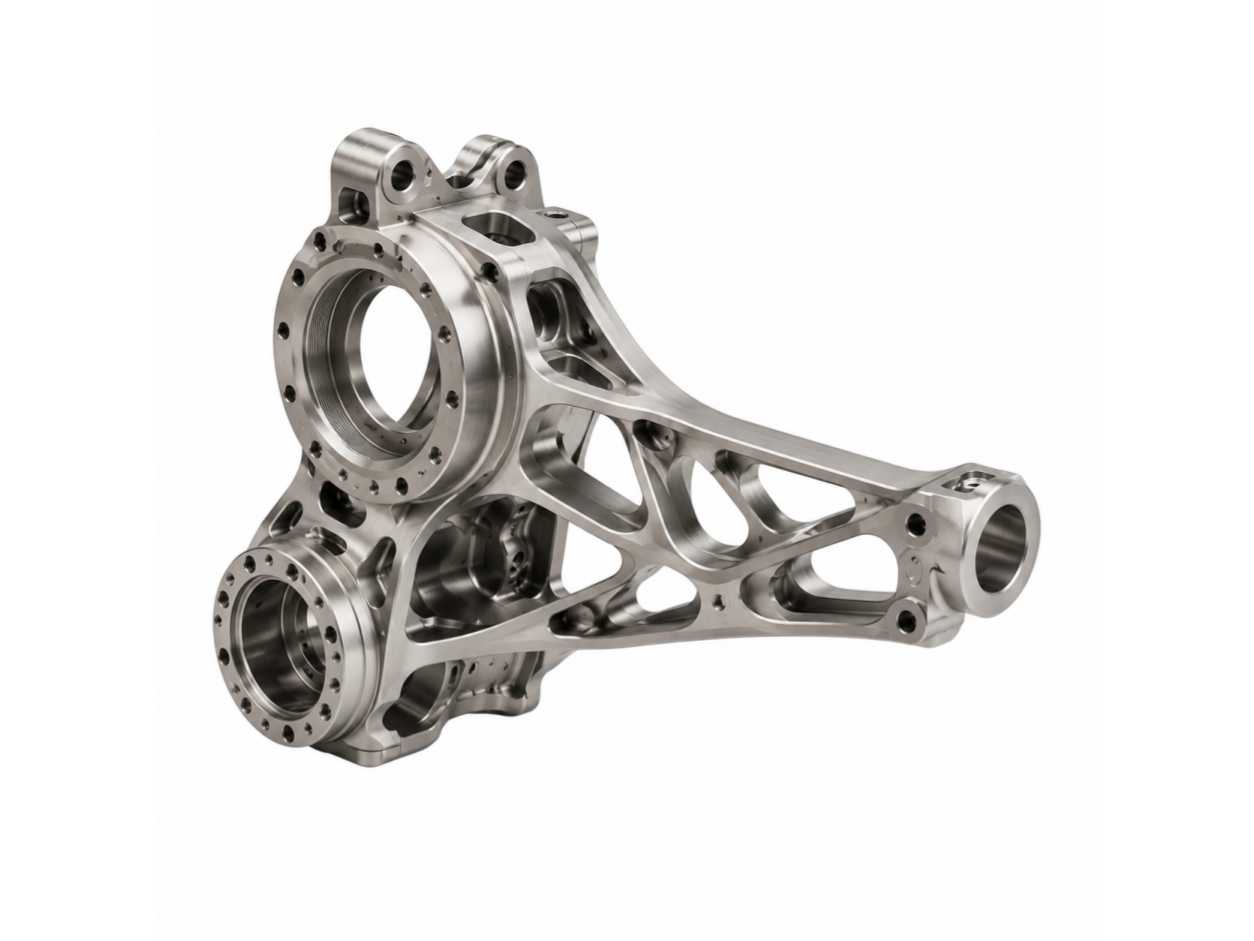
Alt tabaka olarak titanyum alaşımı kullanılmıştır. Karmaşık iç kafesler ve içi boş yapılar tek bir işlemde oluşturulmuştur. Yapısal bütünlük korunurken önemli ölçüde ağırlık azalması sağlanmıştır.
4.2 Hassas CNC İşleme (Tahrik Yöntemiyle Son İşlem)
Baskı işleminden sonra, kritik özelliklerin yüzeylerinde hassas işleme yapıldı. Rulman yuvası, montaj arayüzleri ve bağlantı alanlarının tamamı yüksek hassasiyetle işlendi. Kritik montaj özelliklerindeki toleranslar ±0.01 mm'ye ulaşmaktadır.
4.3. Son İşlem ve Yüzey İşlemesi
Yüzey işlemesi genel yüzey kalitesini iyileştirir; gerilim giderme uzun vadeli boyutsal kararlılığı artırır; ve son yüzey işlemi robotik uygulamalar için dayanıklılık ve tutarlılık sağlar. Tamamlanmış son bölüm:
Tamamen CNC işlenmiş parçalara kıyasla ağırlığı önemli ölçüde azaltılmıştır. İnsansı robot hareket sistemleri için uygun, yüksek yapısal mukavemete sahiptir. ±0.01 mm tolerans dahilinde hassas montaj. Yük dağılımını iyileştirmek için iç topolojiyi optimize eder.
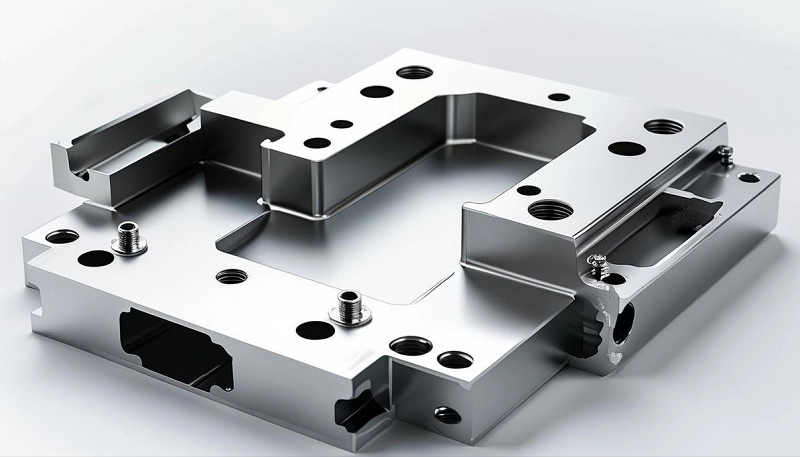
5. Talaşlı İmalatta Odaklanılan Alanlar
U şeklindeki destek braketinin her iki tarafındaki duvar kalınlığı, açıklık genişliği ve yataklama ve konumlandırma delikleri, bağlantı düzeneğinin eş eksenliliğini etkiler. Fiyat teklifi aşamasında, ana referans noktasının, bağlantı ekseninin, eşleşen bileşenlerin boyutlarının ve hangi delik konumlarının özel inceleme gerektirdiğinin açıkça belirtilmesi önerilir. U şeklindeki yapılar, sıkıştırma sırasına ve malzeme gerilimlerine karşı hassastır; ince duvarlı bölgeler, derin boşluk konumları ve anotlama filmi kalınlığı, deneme montajını etkileyebilir. Yataklama deliklerinin veya eşleşen yüzeylerin film kalınlığından etkilenmemesi gerekiyorsa, koruyucu önlemler veya ikincil kaplama önceden onaylanmalıdır.
6. İnsansı robot bacakları için U şeklinde çerçeveye ilişkin malzeme ve süreçler hakkında öneriler.
7075 alüminyum alaşımı hafif yük taşıyıcı U braketler için, 6061 alüminyum alaşımı standart doğrulama prototipleri için, TC4 titanyum alaşımı yüksek mukavemetli, hafif uygulamalar için, paslanmaz çelik ve 40Cr ise yüksek rijitlik veya aşınmaya dayanıklı bağlantı alanları için uygundur. Çok yönlü özellikler ve karmaşık kesim yapıları tercihen 5 eksenli CNC işleme kullanılarak değerlendirilmelidir.

7. İnsansı robot bacaklarının U şeklindeki çerçevesi için kullanılan yüzey işlemleri nelerdir?
7.1 Kumlama/Taşlama Ön İşlemi, Standartlaştırılmış Yüzey Dokusu
CNC işleme sonrasında, U-braketin yüzeyinde takım izleri, basamak izleri ve küçük çapaklar kalır; bu nedenle kumlama, taşlama, çapak alma veya parlatma yoluyla ön işlem yapılması gerekir. Kumlama, açıkta kalan yüzeylerde düzgün bir mat yüzey oluştururken, sonraki kaplamaların yapışmasını da artırabilir; görünür yüzeyler için, çizik dereceleri ve renk tutarlılığı için net özelliklerle birlikte yaklaşık 120-180 mesh'lik bir kum boyutu önerilir. Montaj sorunlarına veya yüzey beyazlamasına neden olabilecek artık kum taneciklerini önlemek için kör deliklerden, dişli deliklerden ve yatak yuvalarının yakınındaki alanlardan kumun uzaklaştırılmasına özel dikkat gösterilmelidir.
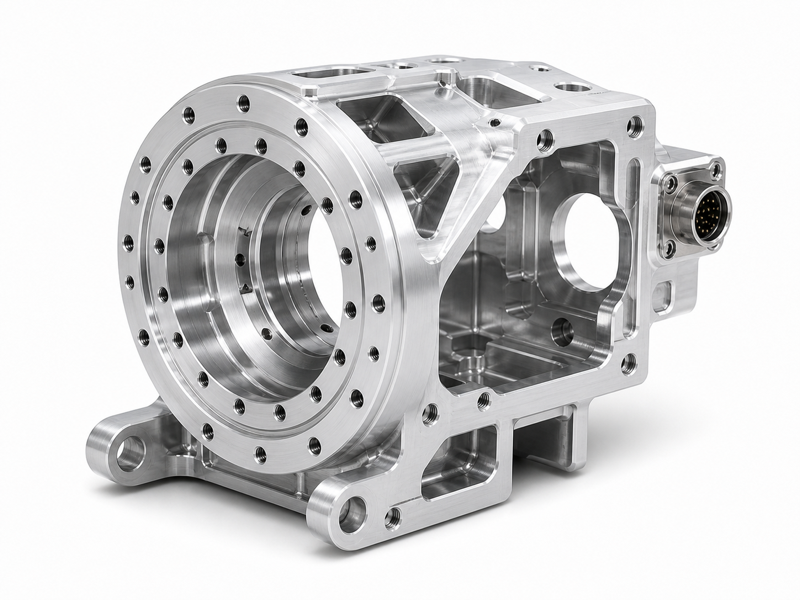
7.2 Aşınma ve korozyon direncini artırmak için sert eloksal veya kimyasal nikel kaplama
Alüminyum alaşımlı U-braketler genellikle anotlama işlemine tabi tutulur; özellikle sert anotlama, yüzey sertliğini, aşınma direncini ve korozyon direncini önemli ölçüde artırarak, uzun süreli ileri geri harekete maruz kalan ayak yük taşıyıcı bileşenler için uygun hale getirir. Parçanın daha iyi elektriksel iletkenliğe, korumaya veya karmaşık iç boşlukların düzgün kaplanmasına ihtiyacı varsa, kimyasal nikel kaplama değerlendirilebilir. Kaplama kalınlığı, maskelenmiş alanlar ve yeniden inceleme kriterleri de dahil olmak üzere yüzey işleme gereksinimleri, artan kaplama kalınlığından kaynaklanan yatak deliklerinde, pim deliklerinde ve eşleşen referans yüzeylerinde montaj sıkılığı sorunlarını önlemek için önceden onaylanmalıdır.
7.3 Boyutsal Telafinin Sağlanması ve Kritik Uyum Noktalarının İşlenmesi, Ardından Yeniden Kontrol
Yüzey işlemi, sonradan yapılan son bir adım olmamalı; aksine, DFM (Üretilebilirlik için Tasarım) ve süreç validasyonuna entegre edilmelidir. Yatak delikleri, konumlandırma delikleri, dişli delikler, sızdırmazlık yüzeyleri ve iletken topraklama yüzeyleri için, maskelenip maskelenmeyeceği veya kaplamasız bırakılıp bırakılmayacağı ve telafi paylarının sağlanıp sağlanmadığı açıkça belirtilmelidir. Kabul edilebilir boyutlar, işlem öncesi ve işlem sonrası koşullar için ayrı ayrı belirtilmelidir. Sevkiyat öncesinde, kritik özelliklerin CMM (Kontrollü Makine Ölçümü) ile yeniden incelenmesi, ayrıca renk farklılıkları, beyaz aşındırma, kum kaybı, ezikler ve kaplama homojenliğinin kontrol edilmesi, parti bazında tutarlılığın komple makine montajı gereksinimlerini karşıladığından emin olmak için önerilir.

8. İnsansı robot bacakları için U şeklindeki çerçevenin temel boyutları nelerdir??
Robot Bileşen Üretiminde Toleranslar, Yüzey İşlemesi ve Kalite Kontrolü. İnsansı robotik alanında, "yeterince iyi" kavramı diye bir şey yoktur. Düzinelerce eklemde oluşan küçük hatalar birikerek, robotun garip veya dengesiz hareketlerine yol açabilir.
8.1 Geometrik Toleranslar
Rulman delikleri, dişli milleri ve temas yüzeyleri gibi kritik özellikler için boyutsal toleranslar tipik olarak ±0.0125 mm ile ±0.025 mm (±0.0005 inç ile ±0.001 inç) arasında değişir. Ultra hassas dişli arayüzleri veya sensör montaj yuvaları için toleranslar mikron altı seviyeye ulaşabilir. Düzlük, diklik, eş merkezlilik ve gerçek konum gibi geometrik toleranslar da aynı derecede, hatta daha da önemlidir. Rulman yuvaları sadece boyutsal gereksinimleri karşılamakla kalmamalı… Düzgün bir şekilde takılmalı ve ekseni, sıkışmayı ve erken aşınmayı önlemek için montaj yüzeyine mükemmel bir şekilde dik olmalıdır.

8.2 Yüzey İşleme Gereksinimleri
Mikro inç (µin) veya mikro Ra cinsinden ifade edilen yüzey kalitesi, rulman performansını doğrudan etkiler. Pürüzlü rulman yüzeyleri, sürtünmeyi, ısı oluşumunu ve hızlı aşınmayı artırır. Sızdırmazlık yüzeyleri, sızıntıları önlemek için pürüzsüz olmalıdır. Dişliler, optimum yağlama ve sessiz çalışma için belirli yüzey kalitelerine ihtiyaç duyar. Tipik yüzey kalitesi gereksinimleri geniş bir aralığı kapsar: kritik olmayan yüzeyler için 32 µin Ra (iyi işlenmiş yüzey), rulman milleri ve sızdırmazlık yüzeyleri için ise 8-16 µin Ra veya daha iyisi (neredeyse ayna yüzey). Bunların elde edilmesi, hassas işleme parametreleri, takım seçimi ve genellikle honlama veya parlatma gibi ikincil işlemler gerektirir.
8.3 Toplam Kalite Kontrolü
Üretim sürecinin tamamında kalite kontrolü uygulanır. Koordinat ölçüm cihazı (CMM) kullanılarak yapılan ilk numune muayenesi zorunludur. CMM, parçanın geometrisini dijital olarak haritalamak için dokunmatik bir prob kullanır ve bunu doğrudan orijinal CAD modeliyle karşılaştırarak her boyutu ve toleransı doğrular. Yüksek hacimli üretimdeki kritik özellikler için, gerçek zamanlı ayarlamalar sağlamak amacıyla CNC makinelerinde makine üzerinde ölçüm yapılabilir. Yüzey kalitesi profilometre kullanılarak doğrulanır. Ayrıca, montaj bağlantılarının yuvarlanma torkunun veya dişli takımlarındaki boşluğun kontrolü gibi fonksiyonel testler, işlenmiş parçaların entegre bir sistem olarak performansının son doğrulamasını sağlar.
9. Nitelikli bir insansı robot bacağının U-çerçeve işlemcisinin sahip olması gereken denetim ve teslimat yetenekleri nelerdir??
Başlıca kontrol kalemleri arasında rulman iç çapı, eş eksenlilik, yarık genişliği, konumlandırma delikleri, montaj deliği aralığı, birleşme yüzeylerinin düzlüğü, geçme/geçmeme diş ölçerleri ve kenar çapakları yer almaktadır. Standart küçük parti projeleri yaklaşık 5-10 gün içinde teslim edilir; sert eloksal kaplama, test raporları veya deneme montajları için onay, gerçek çizimlere dayanmaktadır.
10. Nitelikli bir insansı robot bacağı U-çerçeve işlemcisinin sahip olması gereken ilgili işleme yetenekleri nelerdir??
İnsansı robot bacakları için U şeklindeki braket, tek başına değerlendirilmemeli; bunun yerine, bacak destek çerçevesi, alt ekstremite bileşenleri, kalça eklemi parçaları, ayak yapısal elemanları ve redüktör montaj bileşenleriyle birlikte aynı üretim süreci içinde bütünsel olarak ele alınmalıdır. Bu yaklaşımın temel amacı, eklem eksenlerini, montaj referans noktalarını ve muayene gereksinimlerini standartlaştırmaktır. İlk olarak, U şeklindeki braket üzerindeki yatak delikleri ve pim delikleri, kalça ve diz eklemi bileşenleriyle net bir eksenel hizalama ilişkisine sahiptir. Her parça kendi çizimine göre bağımsız olarak işlenirse, montaj sırasında biriken toleranslar belirgin hale gelebilir ve bu da eklem sıkışmasına, düzensiz aşınmaya veya anormal seslere yol açabilir. İlgili parçalar birlikte değerlendirilerek, CAM aşamasında birleşik bir referans noktası oluşturulabilir ve böylece kritik delik sistemlerinin mümkün olduğunca aynı sıkıştırma veya referans sistemi altında tamamlanması sağlanarak, birden fazla kurulumdan kaynaklanan eksen yanlış hizalaması azaltılabilir. İkinci olarak, bacak destek çerçevesi, ayak yapısal bileşenleri, redüktör destek bileşenleri ve U şeklindeki çerçeve arasında eşleşen yüzeyler, konumlandırma pim delikleri ve cıvatalı bağlantılar bulunmaktadır. Birleşik bir montaj referans noktası oluşturulduktan sonra, hangi yüzeylerin yük taşıyan birleştirme yüzeyleri ve hangi deliklerin konumlandırıcı olduğunu önceden belirlemek mümkündür. Delik konumları ve hangi alanların yüzey işlem filmi kalınlığı telafisi gerektirdiği, "tek bir parçanın muayeneden geçmesine rağmen komple ürüne monte edilememesi" durumunu önlemek için önemlidir.
Son olarak, muayene gereksinimleri de standartlaştırılmalı ve tutarlı olmalıdır: eklem eksenlerinin eş eksenliliği, delik aralığı, birleşme yüzeylerinin düzlüğü, yatak yuvası toleransları ve insan vücuduyla temas eden kenarlardaki pahlar, tüm bacak eklem zinciri boyunca tek tip olarak belirtilmeli ve yeniden incelenmelidir. Bu yaklaşım, prototipleme döngüsünü kısaltmakla kalmaz, aynı zamanda montaj sırasında yeniden işleme riskini de azaltır ve U braketinin "hassas bir bileşen" olmaktan çıkıp bacak eklem sistemine sorunsuz bir şekilde entegre edilebilen güvenilir bir parçaya dönüşmesini sağlar.
11. Teklif İçin Gerekli Bilgiler
STEP/STP modelleri, PDF çizimleri, eşleşen rulman veya motorların boyutları, malzeme kaliteleri, miktarlar, toleranslar, yüzey işlemleri, muayene ve teslimat gereksinimleri
12. İşleme iş akışında CAD/CAM ve simülasyonun rolü
CAD/CAM ve simülasyon, insansı robot parça tasarımını üretime bağlayan dijital omurgayı oluşturur. CAD modeli, boyutlar, toleranslar, yüzey kalitesi ve malzemeler gibi PMI'ları kapsayan tek doğruluk kaynağı görevi görür. CAM bunu G-koduna çevirerek karmaşık 5 eksenli takım yolları oluştururken sanal çarpışma tespiti ve geometrik doğrulama gerçekleştirir. Sonlu Elemanlar Analizi (FEA), işleme öncesinde gerilimi analiz eder ve yapıyı optimize eder. Bu kusursuz kapalı döngü iş akışı, prototipleme döngülerini kısaltır, malzeme israfını azaltır ve üretilen parçaların simüle edilmiş performans özelliklerini karşılamasını sağlar.
13. Neden tedarikçiniz olarak Noble'ı seçmelisiniz?
Noble sadece tek bir U şeklinde çerçeve işlemez. Bacak destek çerçevesini, kalça eklemi parçalarını ve redüktör eşleştirme parçalarını birlikte değerlendirir. Bu, eklem eksenini ve kontrol referans noktasını birleştirmeye yardımcı olur. Beş eksenli tek kurulumlu işleme, eksenlerin kaymasını önler. Bölümlü ince duvarlı işleme, deformasyonu kontrol eder. Yatak yuvaları ±0.01 mm hassasiyetle işlenir. Yüzey işlemi, gereken yerlerde koruma sağlar ve gereken yerlerde aşınma direncini artırır. Noble'ı seçmek, tüm bacağın nasıl monte edildiğini anlayan bir ortağı seçmek anlamına gelir.






