
Üretim değişiyor. Sektördeki insanlar bunu hissediyor. Yeni yöntemler sürekli ortaya çıkıyor. Eski yöntemler ise sürekli gelişiyor. Birçok işletme sahibinin sorduğu soru basit: Lazer kaynak teknolojisi her şeyi ele geçirmeye hazır mı? Yoksa geleneksel ark kaynağı hala tahtını mı koruyor?
İşte insanların sürekli karşılaştığı sorun. Yanlış işlem seçimi kar marjlarını düşürür. Yeniden işleme ihtiyacı artar. Hızlar düşük kalır. Deformasyon parçaları mahveder. İlk başta iyi görünen bir kaynak daha sonra başarısız olabilir. Ya da olması gerekenden iki kat daha uzun sürebilir. Ya da montajı tolerans sınırlarının ötesinde yamultabilir.
Bu kılavuz, yedi kritik farkı ayrıntılı olarak ele alıyor. Amaç basit: İnsanların kendi işlerine uygun doğru teknolojiyi seçmelerine yardımcı olmak. Pazarlama abartısı yok. Bir yöntemin her zaman kazandığına dair genel iddialar yok. Sadece üretim sahasında önemli olan şeylere dayalı pratik bir karşılaştırma.
Hızlı Cevap: "Özet Bilgi Sayfası" (Öne Çıkan Kısa Bilgi Hedefi)
İnsanlar hızlı cevaplar istiyor. Mağazaların hızlı kararlar vermesi gerekiyor. İşte mümkün olan en kısa özet.
Yüksek hız gerektiren işlerde lazer kaynağını tercih edin. Dakikada 50 inç'in üzerindeki hızlar rutin hale gelir. Isı kaynaklı deformasyon minimum düzeyde kalmalıdır. Malzemeler ince olmalıdır. Elektrikli araç batarya bağlantı noktalarını düşünün. Tıbbi cihaz gövdelerini düşünün. Çarpılmanın kabul edilemez olduğu hassas montajları düşünün.
Onarım işleri için geleneksel kaynak yöntemini tercih edin. Kırık ekipmanlar. Çatlak çerçeveler. Saha onarımları. Bağlantı uyumu kötü olabilir. Boşluklar mevcut. Yüzeyler kirli. Geleneksel yöntemler bu tür sorunları daha iyi çözer.
Bütçeniz kısıtlıysa geleneksel kaynak yöntemini tercih edin. Temel bir MIG veya elektrot kaynak sistemi beş bin dolardan daha az bir maliyetle çalışır. Lazer kaynak sistemi ise bunun çok daha üzerinde bir maliyete sahiptir. Sınırlı sermayeye sahip atölyeler lazer yatırımını haklı çıkaramaz.
Taşınabilirlik önemli olduğunda geleneksel kaynak yöntemini tercih edin. Çubuk kaynak makinesi bir merdivenden yukarı veya bir tarlaya taşınabilir. Lazer ekipmanı ağır ve hassastır. Uzaktan onarımlar için uygun bir seçenek değildir.
Özetle, lazer teknolojisi hız ve hassasiyet açısından öne çıkar. Geleneksel teknoloji ise maliyet ve çok yönlülük açısından avantajlıdır. Her işe uygun tek bir çözüm yoktur.
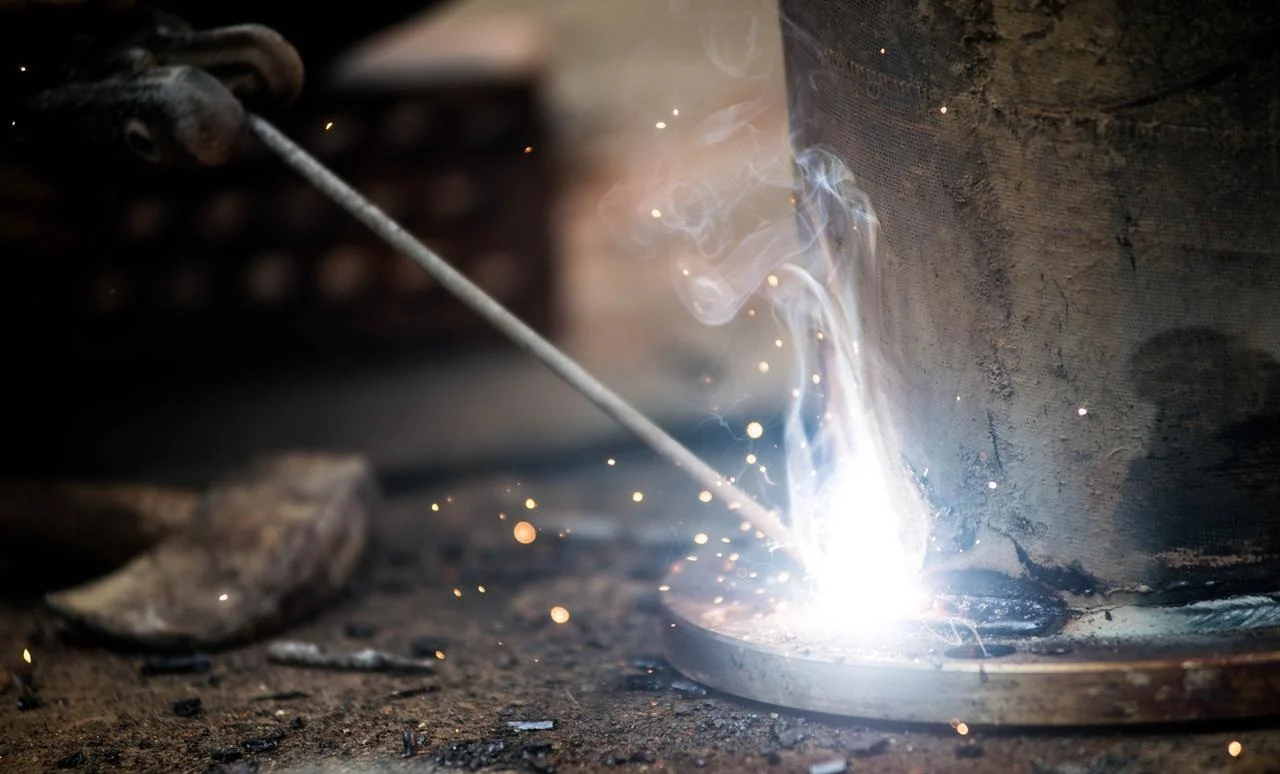
Temel Fark: Isıyı Nasıl Üretiyorlar?
Asıl fark hız veya maliyetle ilgili değil. Isının nereden geldiği sorusuyla başlıyor. Ne kadar yoğun olduğuyla. Bu durum metale ne yapıyor?
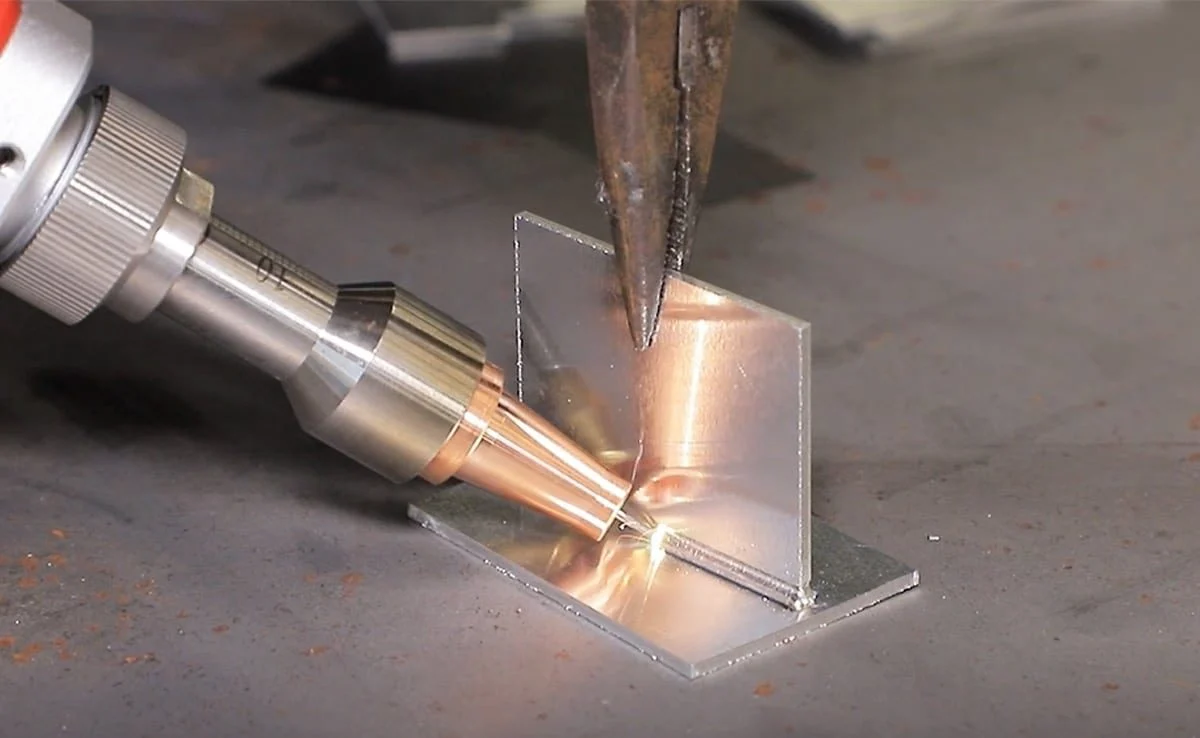
Lazer kaynak yöntemi fotonları kullanır.
Yüksek enerjili ışık. Işın, çok küçük bir noktaya odaklanıyor. 0.2 milimetre veya daha az bir alandan bahsediyoruz. Tüm bu enerji çok küçük bir alana yoğunlaşıyor. Enerji yoğunluğu inanılmaz derecede yüksek.
Bu, insanların "anahtar deliği" dediği şeyi yaratır. Lazer metali anında buharlaştırır. Dar ve derin bir boşluk oluşur. Lazer ışını bu boşluğa girer. Işın ilerledikçe anahtar deliğinin duvarları erir ve kaynaşır. Çok dar bir ısı kaynağından derin nüfuz. İşte lazerin avantajı budur.
Geleneksel kaynak yönteminde elektrik arkı veya alev kullanılır.
Enerji yoğunluğu çok daha düşüktür. Isı yayılır. Yay çapı 2 ila 10 milimetre olabilir. Bu, lazer ışınından on ila elli kat daha geniştir.
Burada delik şeklinde bir kaynak oluşmaz. Bunun yerine, insanlar erimiş bir havuzla çalışırlar. Ark yüzeyi eritir. Havuz büyür. Daha fazla ısı çevredeki ana metale akar. Bu fazladan ısı sorundur. Bozulmaya neden olur. Isıdan etkilenen bölgeyi genişletir. Malzeme özelliklerini değiştirir.
Görsel farkı düşünün. Lazer ışını bir iğne gibidir. Ark ise bir fırça gibidir. Biri her şeyi tek bir noktaya yoğunlaştırır. Diğeri enerjiyi daha geniş bir alana yayar. Her ikisi de metalleri birleştirebilir. Ancak bunu çok farklı şekillerde yaparlar.
Bu iki seçenek arasında seçim yapacak mağazaların öncelikle bunu anlamaları gerekiyor. Isı kaynağı her şeyi belirler. Hız. Bozulma. Nüfuz derinliği. Ekipman maliyeti. Her şey, ısının nasıl iletildiğine bağlıdır.
Birebir Karşılaştırma (7 Temel Faktör)
İnsanların rakamları görmesi gerekiyor. İşte bu 7 yöntemin, üretim sahasında gerçekten önemli olan faktörler açısından nasıl bir performans sergilediği.
1. Hız ve Verim (Lazer kazanır)
Lazer kaynak işlemi çok hızlıdır. Tipik hızlar dakikada 50 ila 200 inç arasında değişir. Bu bir yazım hatası değildir. Uygun fikstürleme ile ince malzemelerde dakikada 200 inç hıza ulaşmak mümkündür.
Geleneksel MIG kaynak yöntemi çok daha yavaş çalışır. Dakikada 10 ila 30 inç gerçekçi bir hız aralığıdır. Yetenekli bir operatör basit bağlantılarda daha yüksek hızlara ulaşabilir, ancak boşluk yine de büyük kalır.
Sonuç açık: Lazer, yüksek hacimli üretimlerde beş ila on kat daha hızlıdır. Binlerce özdeş parça üreten atölyeler, zamandan önemli ölçüde tasarruf sağlar.
2. Isı Girişi ve Bozulma (Lazer kazanır)
Lazer kaynağı, ısıyı çok küçük bir noktaya yoğunlaştırır. Isıdan etkilenen bölge (HAZ) son derece küçüktür; milimetrenin onda birleri cinsinden ölçülür. Çevredeki metal neredeyse hiç ısınmaz. Çarpılma büyük bir sorun teşkil etmez.
Geleneksel kaynak yönteminde ısı geniş bir alana yayılır. Isıdan etkilenen bölge (HAZ), kaynaktan milimetrelerce öteye uzanabilir. İnce saclarda bu ısı, deformasyona neden olur. Parçalar bükülür. Flanşlar kıvrılır. Montajlar artık birbirine uymaz.
Özetle, sonuç oldukça açık. Lazer, üç milimetrenin altındaki ince metal levhalar için en iyi yöntemdir. Geleneksel yöntemler bu kalınlıklarda bozulma sorunuyla karşılaşır.
3. Eklem Uyumu ve Boşluk Toleransı (Geleneksel yöntem kazanır)
Lazer kaynağı hassasiyet gerektirir. Parçalar arasındaki boşluk 0.1 milimetrenin altında kalmalıdır. Daha büyük bir boşluk olursa, ışın parçayı delip geçer veya kaynak birleşmez. Parçalar doğru şekilde kesilmelidir. Bağlantı elemanları parçaları sıkıca tutmalıdır.
Geleneksel kaynak yöntemleri gerçek dünya koşullarında daha iyi sonuç verir. MIG veya TIG kaynak torcu, bir ila üç milimetre arasındaki boşlukları kapatabilir. Operatör dolgu metali ekler. Ark boşluğu doldurur. Bu nedenle insanlar hala onarım işlerinde elektrot kaynak makineleri kullanıyor. Parçalar asla mükemmel olmaz.
Sonuç açık. Geleneksel yöntemler kirli, kötü monte edilmiş veya saha onarım işlerinde daha avantajlıdır. Lazer ise temiz, hassas ve kontrollü bir ortam gerektirir.
4. Ekipman Maliyeti (Geleneksel yöntemler kazanır)
Geleneksel kaynakçılığa başlamak ucuzdur. Temel bir MIG veya elektrot kaynak seti bin ila yirmi bin dolar arasında bir maliyete sahiptir. Güvenlik ekipmanı minimum düzeydedir: Kaynak kaskı, eldiven, deri ceket, havalandırma. Küçük bir atölye, ikinci el bir araba fiyatına kurulabilir.
Lazer kaynak, farklı bir maliyet kategorisidir. Giriş seviyesi sistemler yaklaşık yüz bin dolardan başlar. Endüstriyel üretim sistemleri çok daha pahalıdır. Birçoğu bir milyon doları aşmaktadır. Güvenlik kabinleri zorunludur. Lazer ışınları insanları anında kör edebilir. Yansıtıcı malzemeler, ışınların odanın içinde sekmesine neden olabilir. Sadece kabin bile yüksek maliyet ekler.
Özetle, lazer teknolojisi yatırım getirisi sağlamak için yüksek hacim gerektirir. Haftada beş parça üreten bir atölye bu masrafı karşılayamaz. Ancak haftada beş bin parça üreten bir atölye farklı bir hesaplama yapar.
5. Malzeme Uyumluluğu (Çekme/Bağlama)
Bu sefer durum berabere. Her yöntemin farklı güçlü yönleri var.
Lazer kaynağı, yansıtıcı metallerle iyi başa çıkar. Bakır, pirinç, alüminyum. Bu malzemeler ark enerjisini yansıtır. Lazer enerjisi ise farklı şekilde emilir. Ayrıca lazer, farklı metalleri birleştirebilir. Çelik ile alüminyum, çelik ile bakır gibi. Geleneksel yöntemler, farklı erime noktaları ve kırılgan ara metalik katmanlar nedeniyle bu kombinasyonlarda zorlanır.
Geleneksel kaynak yöntemi çelik ve paslanmaz çeliklerde mükemmeldir. Karbon çeliği, alaşımlı çelik, paslanmaz çelik... İşlemler olgunlaşmıştır. Dolgu metalleri yaygın olarak bulunur. Prosedürler iyi belgelenmiştir. Zorluk, bakır ve pirinç gibi yansıtıcı metallerde ortaya çıkar. Ark sapma eğilimindedir. Isı girdisini kontrol etmek zordur. Kaynak kalitesi düşer.
Özetle, uygulama alanına bağlıdır. Çoğunlukla çelik kaynak yapan bir atölye lazerin hiçbir avantajını görmez. Bakır bara veya alüminyum akü tepsisi kaynak yapan bir atölye ise lazerin açık bir avantajını görür.
6. Operatör Beceri Seviyesi (Lazer kullanımı daha kolay, kurulumu daha zor)
Lazer kaynakçılığı, becerileri iki kategoriye ayırır.
Lazerin kullanımı düşük düzeyde el becerisi gerektirir. Operatör parçaları yükler, bir düğmeye basar ve makineyi izler. Işın, programlanmış bir yolu takip eder. El-göz koordinasyonu gerekmez.
Lazerin kurulumu yüksek mühendislik becerisi gerektirir. Işın hizalaması. Odak konumu. Kaynak parametreleri. Fikstür tasarımı. Bu işlemler çevrimdışı olarak yapılır. Eğitim ve deneyim gerektirir.
Geleneksel kaynak yöntemi modeli tersine çevirir. El becerisi yüksektir. Operatör kaynak havuzunu izler. Kaynak torçunu elle hareket ettirir. Hızı ve açıyı gerçek zamanlı olarak ayarlar. Bu yöntemi ustalaşmak yıllar alır. Kurulum becerisi düşüktür. Gazı açın. Amperajı ayarlayın. Kaynak yapmaya başlayın.
Burada önemli olan, işi kimin yaptığıdır. Lazer, beceriyi operatörden mühendise kaydırır. Geleneksel yöntem ise beceriyi kaynakçının elinde tutar.
7. Otomasyon Potansiyeli (Lazer öne çıkıyor)
Lazer kaynak, robotik sistemlerle kolayca entegre olur. Işın, fiber optik kablolar üzerinden ilerler. Ağır kaynak kablolarını sürüklemeye gerek yoktur. Galvo tarayıcılar, son derece hızlı ışın konumlandırmasına olanak tanır. Küçük parçalarda dakikada yüzlerce kaynak işlemi gerçekleştirilebilir.
Geleneksel kaynak işlemi de otomatikleştirilebilir. Robotik MIG kaynak hücreleri mevcuttur. Ancak ekipman daha hantaldır. Kaynak uçları aşınır ve sık sık değiştirilmesi gerekir. Tel beslemesi sıkışabilir. Hızlar daha düşüktür.
Özetle, yüksek hacimli otomatik üretimde lazer daha avantajlıdır. Geleneksel robotik hücreler çalışır ancak lazerin hızına veya sarf malzemesi ömrüne yetişemezler. Düşük hacimli veya karma ürün otomasyonunda ise fark daha az belirgindir.
Maliyet Dağılımı: Yatırım Getirisi Hesaplaması
Sermaye yatırımı kararı vermeden önce insanların rakamları görmesi gerekiyor. İşte hesaplamaların nasıl yapıldığı.
İlk Yatırım
Geleneksel bir kaynak ekipmanının maliyeti bin ila yirmi bin dolar arasında değişmektedir. Bu fiyata kaliteli bir MIG veya TIG kaynak makinesi, temel güvenlik ekipmanları ve bazı sarf malzemeleri dahildir. Birçok atölye bu ekipmanla işe başlar.
Lazer kaynak sisteminin maliyeti yüz bin dolardan bir milyon doların üzerine kadar değişmektedir. Güvenlik kabinleri önemli bir maliyet artışına neden olur. Lazer ışını birini anında kör edebilir. Yansıtıcı malzemeler ışını sektirebilir. Kabin isteğe bağlı değildir.
Sarf
Lazer sistemleri yüksek oranda elektrik tüketir. Lenslerin periyodik olarak değiştirilmesi gerekir. Genellikle koruyucu gaz gereklidir. Çoğu durumda dolgu teli gerekmez. Aşınacak temas uçları yoktur.
Geleneksel kaynak yönteminde dolgu teli sürekli tüketilir. Koruyucu gaz sürekli akar. Kaynak uçları birkaç saatlik kaynak süresinden sonra aşınır. Meme uçlarında sıçrama birikimi oluşur. Meme jeli yardımcı olur ancak maliyeti artırır. Parça başına sarf malzemesi maliyeti, yüksek hacimlerde artar.
Gerçek Dünya Örneği
On bin adet batarya bara hattını kaynaklamayı düşünün. Bunlar, elektrikli araç batarya paketleri için kullanılan ince bakır veya alüminyum parçalardır.
Lazer kaynak sistemi işi yaklaşık bir saatte tamamlar. Işın hızlı hareket eder. Dolgu teli gerekmez. Kaynak sonrası temizlik gerektirmez.
Geleneksel bir MIG veya TIG kaynak işlemi yaklaşık sekiz saat sürer. Kaynak makinesi daha yavaş hareket eder. Dolgu teli tüketilir. Kaynak sıçramalarının temizlenmesi gerekir. Uçlar aşınır ve işlem sırasında değiştirilmesi gerekir.
Sadece işçilik maliyetindeki fark bile çok büyük. Yüksek hacimli üretim yapan işletmeler yatırımlarının karşılığını hızla alıyor. Küçük partiler halinde üretim yapan işletmeler ise lazerin getirdiği ek maliyeti asla karşılayamıyor.
Lazer Kaynağını Şu Durumlarda Seçin:
İnsanlar hız ve hassasiyete ihtiyaç duyuyor. Parçalar, elektrikli araç batarya bileşenleri, bara hatları, uçtan uca bağlantılar gibi yüksek hacimli ve yüksek güvenilirlik gerektiren uygulamalardır.
Hava geçirmez sızdırmazlık önemlidir. Tıbbi cihazlar. Sensörler. İmplant edilebilir elektronikler. Herhangi bir sızıntı bir başarısızlıktır. Lazer kaynağı tutarlı, sızdırmaz bağlantılar sağlar.
Parçalar üç milimetreden daha ince metal levhalardan üretilmiştir. Şekil bozulması kabul edilemez. Geleneksel yöntemler bu parçaları deforme eder.
Kozmetik açıdan kusursuz bir sonuç şarttır. Sıçrama olmamalı. Kaynak sonrası temizlik gerekmez. Kaynak, makineden çıktığı gibi temiz görünmelidir.
Üretim hacmi yüksek. Günde binlerce özdeş parça üretiliyor. Sermaye maliyeti birçok birime dağıtılıyor.
Bağlantı noktaları sıkı bir şekilde oturuyor. Parçalar CNC işleme veya hassas presleme yöntemiyle üretiliyor. Boşluklar 0.1 milimetrenin altında kalıyor.
Aşağıdaki durumlarda geleneksel kaynak yöntemini (MIG/TIG/Elektrot) tercih edin:
İnsanlar tamir işi yapıyorlar. Ağır ekipmanlar. Tarım makineleri. Ekskavatörler. Parçalar kirli. Montaj kötü. Lazer bu koşullarla başa çıkamaz.
Parçaların uyumu zayıf. Boşluklar 0.5 milimetreyi aşıyor. Yüzeyler paslı veya kirli. Geleneksel yöntemler bu boşlukları kapatıyor.
Kalın levhaların kaynaklanması gerekir. Tek seferde on iki milimetreden veya yarım inçten fazla kalınlıkta kaynak yapılabilir. Lazerin nüfuz gücü son derece yüksek olmadan sınırlıdır.
Çalışmalar açık havada veya rüzgarlı koşullarda yapılır. Koruyucu gaz uçup gider. Elektrot kaynağı veya özlü tel ark kaynağı rüzgarda sorunsuz çalışır.
Bütçe sınırlı. Ekipman için yirmi bin dolardan az para gerekiyor. Lazer bir seçenek değil.
Saha kaynakçılığı gereklidir. Boru hatları. İnşaat sahaları. Gemi onarımı. Kişi, kaynak makinesini iş yerine götürür. Lazer ekipmanı fabrikada kalır.
Her İki Sürecin de İşe Yarayabildiği Durumlar
Bazı uygulamalar her iki yöntemle de çalışır. İnsanlar belirli önceliklere göre seçim yaparlar.
Otomotiv gövde iskeleti. Geleneksel nokta kaynağı yapısal bağlantıları sağlar. Lazer lehimleme ise temiz tavan dikişleri oluşturur. Her ikisinin de aynı araçta yeri vardır.
İki ila beş milimetre kalınlığındaki çelikten sac metal imalatı. Lazer, yüksek hacimli üretimler için hız ve otomasyon sağlar. MIG kaynağı ise atölyeler için esneklik ve daha düşük sermaye maliyeti sunar.
Paslanmaz çelik boru. TIG kaynağı, kontrollü ısı girişiyle hijyenik, gıda sınıfı kaynaklar oluşturur. Lazer kaynağı, sürekli üretim için boru fabrikalarında yüksek hızda çalışır.
Her işe uyan tek bir çözüm yoktur. Atölyelerin hacimlerini, malzemelerini ve kalite gereksinimlerini anlamaları gerekir. O zaman seçim netleşir.

NOBLE Hakkında – Hassas Üretimde Ortağınız
Biz Kimiz
NOBLE, ISO sertifikalı bir CNC işleme fabrikasıdır. Müşterilerimiz yüksek hassasiyetli işleme ve gelişmiş birleştirme teknolojileri için bize başvuruyor. Temel işimiz her zaman talaşlı imalat olmuştur: CNC frezeleme, tornalama ve taşlama. Ancak lazer kaynak yeteneklerini de ekledik. Hedefimiz, müşterilerimiz için uçtan uca gerçek imalat sağlamaktır. Dış kaynak kullanımı yok. Parçaların ayrı bir atölyeye gönderilmesi yok. Tüm iş akışı tek bir tesiste gerçekleştiriliyor.
Temel Yeteneklerimiz
Geleneksel imalat ile modern lazer hassasiyeti arasındaki boşluğu dolduruyoruz. İki dünya. Tek dükkan.
CNC işleme temelimizdir. Karmaşık metal ve plastik parçalar için frezeleme, tornalama, beş eksenli işleme ve EDM. Sıkı toleranslar. Karmaşık geometriler. Her zamanki NOBLE standardı.
Lazer kaynak, hassas ve dar geçit uygulamalarında kullanılır. İnce metal levhalarda, hermetik contalarda, düşük deformasyonlu montajlarda ve geleneksel MIG veya TIG kaynaklarının deformasyona veya aşırı ısı girişine neden olacağı işlerde idealdir.
Geleneksel kaynak yöntemleri alet kutumuzda yerini koruyor. Daha kalın kesitler için TIG ve MIG kaynakları. Onarım işleri için. Bağlantı uyumunun mükemmel olmadığı uygulamalar için. Her iş için lazer gerekmez. Biz farkı biliyoruz.
Sertifikalarımız (Güven ve Kalite)
Sıkı kalite yönetim sistemleri altında faaliyet gösteriyoruz. Hizmet verdiğimiz sektörler bunu gerektiriyor. Tıbbi cihazlar. Havacılık ve uzay. Otomotiv. Endüstriyel ekipman.
ISO 9001:2015, kapsamlı bir kalite yönetim sistemidir. CNC işleme ve kaynak süreçlerimizi kapsar. Tutarlı kalite. Tekrarlanabilirlik. İzlenebilirlik. Endüstriyel müşteriler bu temel standardı bekler.
ISO 13485:2016, tıbbi cihaz üretiminde altın standarttır. Her işletme bu sertifikaya sahip değildir. Biz sahibiz. Bu sertifika, cerrahi aletler, implantlar ve teşhis ekipmanları için hassas bileşenler ve kaynaklı montajlar sunma yeteneğimizi göstermektedir. Düzenlemeye tabi projeler bu düzeyde dokümantasyona ihtiyaç duyar. Biz bunu sağlıyoruz.
Neden Bizimle Ortak Olmalısınız?
Tek elden çözüm, sadece bir pazarlama sloganı değil. Müşteriler parçaları CNC tezgahlarımızda işliyor. Ardından biz de bunları kendi bünyemizde kaynaklıyoruz. Ayrı bir kaynakçıya gönderim yok. Lojistik gecikmeleri yok. Kalite kontrolü sorunları yok.
Proses uzmanlığı önemlidir. Lazer kaynağını ne zaman önereceğimizi biliyoruz: Yüksek hız, düşük ısıdan etkilenen bölge. TIG kaynağını ne zaman önereceğimizi de biliyoruz: Daha kalın kesitler, boşluk toleransı. Tek bir teknolojiyi dayatmıyoruz. Çizime en uygun olanı seçiyoruz.
Kalite her şeyden önce gelir. Her kaynak işlemi belgelenir. Her işlenmiş parça takip edilir. ISO sistemlerimiz bunu gerektirir. Müşteriler, kendi denetimleri ve düzenleyici başvuruları için ihtiyaç duydukları belgeleri alırlar. Sertifika peşinde koşmaya gerek yok. Kayıp parti kayıtları yok. Sistem işe yarıyor.
SSS
Lazer kaynak yöntemi MIG kaynağının yerini tamamen alabilir mi?
Hayır. Kalın onarım işleri için uygun değil. Lazer, ince malzemelerde, yüksek hızda ve düşük bozulmada üstün performans gösterir. Ancak çatlamış bir ekskavatör kolunu veya kalın bir çelik levhayı onarmaya çalışan bir kişi yine de MIG veya elektrot kaynak makinesine başvuracaktır. İki yöntem farklı amaçlara hizmet eder. Biri diğerini ortadan kaldırmaz.
Lazer kaynak yapmayı öğrenmek zor mu?
Öğrenmekten ne kastedildiğine bağlı. Makine kurulduktan sonra çalıştırmak oldukça basit. Parçaları yükleyin. Bir düğmeye basın. Döngüyü izleyin. Bu kısım kolay.
Sistemin programlanması daha zordur. Işın hizalaması. Odak konumu. Kaynak parametrelerinin geliştirilmesi. Fikstür tasarımı. Bu iş eğitim ve deneyim gerektirir. Atölyelerin kurulumu yapacak bir mühendise veya yetenekli bir teknisyene ihtiyacı vardır. Sahadaki operatörün yıllarca kaynak deneyimine sahip olması gerekmez.
Lazer kaynak işleminde koruyucu gaz gerekli midir?
Evet, çoğu durumda. Tipik olarak argon veya helyum kullanılır. Gaz, plazma girişimini önler. Gaz olmadan lazer ışını dağılabilir. Kaynak kalitesi düşer. Çok düşük güçlü veya darbeli bazı uygulamalar gazsız çalışır, ancak bunlar niş durumlardır. Üretim amaçlı kaynak işlemlerinin çoğu, MIG ve TIG'de olduğu gibi koruyucu gaz kullanır.
Lazerin kaynak yapabileceği en kalın metal hangisidir?
Yüksek güçlü fiber lazerler, çelikte yaklaşık yirmi beş milimetreye (bir inç) kadar kaynak yapabilir. Ekipman mevcut. Kaynak yapmak mümkün.
Ancak burada bir sorun var. Geleneksel yöntemler bu kalınlık için çok daha ucuz. Bir inç kalınlığındaki bir plakayı kaynaklayabilecek kadar güçlü bir lazerin maliyeti çok yüksek. Enerji tüketimi yüksek. Yatırım getirisi düşük. Kalın malzemeleri düzenli olarak kaynaklayan kişilerin MIG, TIG veya tozaltı kaynak yöntemlerini tercih etmeleri daha doğru olur. Lazer, yalnızca diğer kısıtlamaların geleneksel yöntemleri dışladığı çok özel, yüksek değerli uygulamalarda kalın kesitler için mantıklıdır.






