

Metal parçalar nadiren üretim hattından çıktığı anda tüm gereksinimleri karşılar. Bir malzeme güçlü olabilir ancak korozyona yatkın, uygun fiyatlı olabilir ancak estetik açıdan hoş görünmeyebilir veya işlenmesi kolay olabilir ancak çabuk aşınabilir. Uygulamada, malzeme seçimi parçanın nasıl kullanılacağına bağlıdır. Metal yüzey işlemesi, bir malzemenin doğal özellikleri ile uygulamasının gereksinimleri arasındaki boşluğu kapatmaya yardımcı olur.
Aşağıdaki bölümlerde yaygın metal yüzey işleme süreçleri, başlıca uygulama alanları ve her birini seçerken göz önünde bulundurulması gereken avantaj ve dezavantajlar ele alınmaktadır. Bu, mevcut tüm yöntemlerin eksiksiz bir listesi değildir, bu nedenle projenize uygun olabilecek diğer süreçleri de inceleyebilirsiniz.
Hangi Metal Yüzey İşlem Aslında
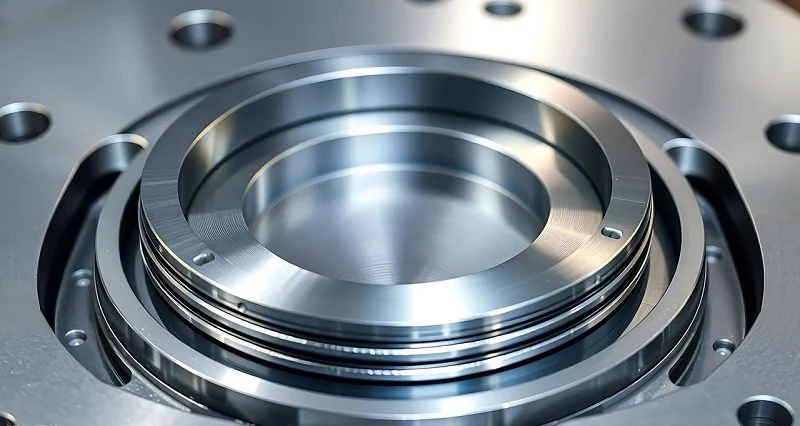
Tek tek süreçlere bakmadan önce, metal yüzey işleminin neyi amaçladığını anlamak faydalı olacaktır. Bu tek bir süreç değil, farklı sorunları çözmek ve belirli yüzey özelliklerini iyileştirmek için kullanılan bir yöntemler grubudur.
- Korozyon ve oksidasyon — pas ve kararmayı önler
- Görünüm — renk, parlaklık ve yüzey dokusu
- Aşınma direnci — sürtünen, kayan veya darbe alan yüzeyleri korur.
- Mukavemet ve yorulma ömrü — yüzey gerilimini ve çatlamayı azaltır
- Temizlik ve yapışma — yüzeyi boya, kaplama veya yapıştırma için hazırlama
Farklı metal yüzey işleme süreçleri farklı sorunları çözer. Bu nedenle, birini seçmek, parçanın gerçekte neye ihtiyacı olduğunu sormakla başlar.
Parlatma: Yüzeyi Pürüzsüzleştirme
Ne olduğunu
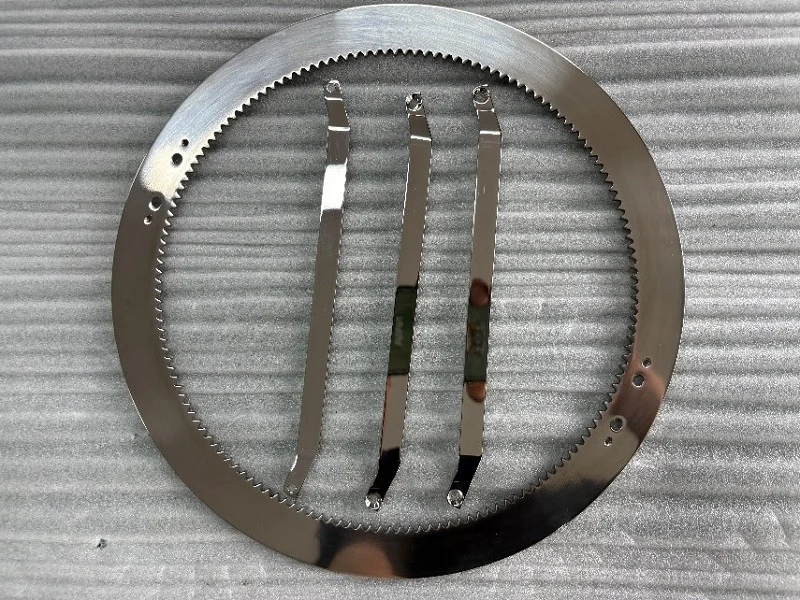
Parlatma, metal bir parçanın yüzey pürüzlülüğünü azaltmak ve yüzey kalitesini iyileştirmek için esnek aletler ve aşındırıcı malzemeler kullanır. Bir parçanın görünüm gereksinimleri yüksek olduğunda, işleme, son işlem adımı için küçük bir parlatma payı bırakabilir. Yaygın bir metal yüzey işlemi olan parlatma, daha pürüzsüz ve daha rafine bir yüzey elde etmeye yardımcı olur.
Nerede Kullanılır
Parlatma, pürüzsüz, parlak bir yüzey ve yüksek kaliteli bir görünüm gerektiren parçalar için uygundur. Küçük üretim serileri için, manuel mekanik parlatma genellikle pratik bir seçenektir. Özellikle boyut kontrolünün ayna gibi bir yüzey elde etmekten daha önemli olduğu durumlarda, elektroparlatma başka bir seçenektir. En iyi metal yüzey işlemi, parçanın görünümüne ve tolerans gereksinimlerine bağlıdır.
Artıları ve eksileri
Mekanik parlatma mükemmel bir yüzey kalitesi sağlayabilir, ancak boyutların hassas bir şekilde kontrol edilmesi daha zordur. Düzensiz malzeme kaldırma, duvar kalınlığını da etkileyebilir. Elektroparlatma, daha düzgün malzeme kaldırma ve belirli boyutların daha iyi kontrolünü sağlayabilir, ancak nihai görünüm malzeme ve işlem koşullarına bağlıdır. Metal yüzey işlemi seçerken, gerekli yüzey kalitesini boyut toleranslarıyla karşılaştırın.
Kumlama: Yüzeyin Temizlenmesi ve Hazırlanması
Ne olduğunu
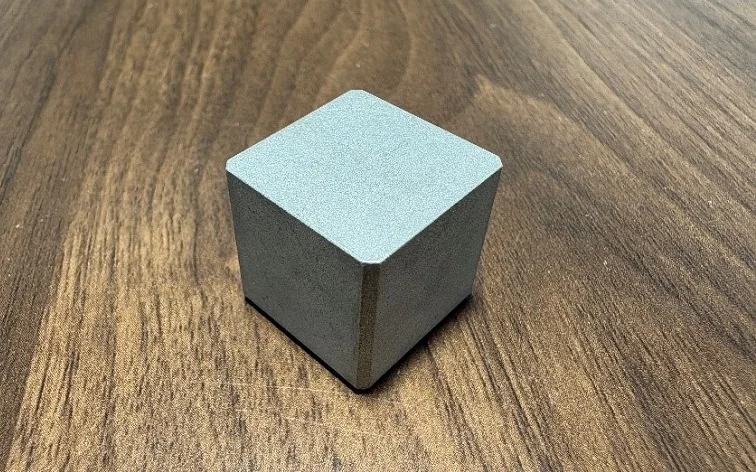
Kumlama, diğer adıyla aşındırıcı püskürtme, istenmeyen malzemeyi uzaklaştırmak ve daha düzgün bir doku oluşturmak için aşındırıcı ortamı yüksek hızda metal yüzeye yönlendirir. Manuel pnömatik püskürtme kabinleri, karmaşık şekillere sahip bileşenler de dahil olmak üzere küçük ve orta boyutlu parçalar için yaygın olarak kullanılır. Metal yüzey işlemi olarak püskürtme, yüzeyi daha sonraki son işlem süreçlerine hazırlayabilir.
Nerede Kullanılır
Alüminyum anotlama işleminden önce yüzey kirliliğini, pası, kireci ve çapakları gidermek ve küçük yüzey izlerini azaltmaya yardımcı olmak için sıklıkla kumlama kullanılır. Aşındırıcı türü ve tane boyutu, ortaya çıkan dokuyu etkiler. Daha yüksek elek numarası genellikle daha ince aşındırıcı parçacıkları, daha düşük numara ise daha kaba parçacıkları gösterir. Bu ayarlar, malzemeye ve istenen sonuca uygun olmalıdır. Özellikle yüzey dokusunun tutarlı kalması gerektiğinde, metal yüzey işleminde dikkatli kontrol önemlidir.
Artıları ve eksileri
Kumlama çok yönlüdür ve geleneksel aletlerle işlenmesi zor olan birçok karmaşık yüzeye ulaşabilir. Bununla birlikte, manuel kumlama büyük ölçüde operatörün becerisine bağlıdır, bu nedenle sonuçlar parçalar arasında farklılık gösterebilir. Tutarlı bir kozmetik yüzey elde etmek deneyim ve işlem kontrolü gerektirir. Anodizasyon öncesi yüzey hazırlığı için kumlama, maliyet ve esneklik arasında pratik bir denge sunar.
Kumlama: Metaller İçin Farklı Bir Yüzey İşleme Yöntemi
Ne olduğunu
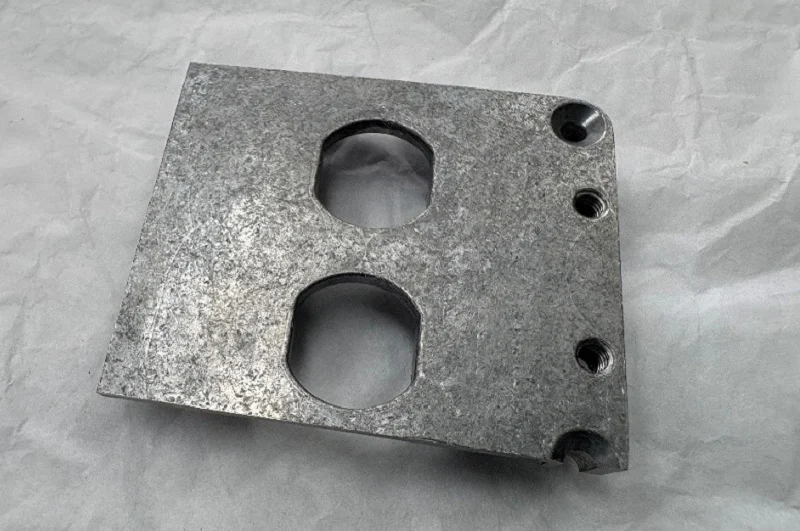
Kumlama, dönen bir tekerlek kullanarak çelik bilyeleri merkezkaç kuvvetiyle metal yüzeye doğru fırlatır. Bu darbe, çapakları, kalıntıları ve diğer istenmeyen malzemeleri uzaklaştırır. Malzemeyi kesme yoluyla uzaklaştıran işleme yönteminin aksine, kumlama tekrarlanan darbelere dayanır. Toplu haldeki parçaların temizlenmesi ve son işlemden geçirilmesi için yaygın bir metal yüzey işleme yöntemidir.
Nerede Kullanılır
Kumlama, yüksek hacimli dökümler, çelik yapılar ve hızlı ve tutarlı çapak alma gerektiren metal parçalar için iyi sonuç verir. Özellikle birçok parçanın tek bir döngüde işlenebildiği seri üretim ve otomatik üretim hatları için uygundur. Büyük üretim serilerinde, bu metal yüzey işlemi verimliliği artırmaya ve manuel son işlem işini azaltmaya yardımcı olabilir.
Artıları ve eksileri
Kumlama, büyük çaplı çapak alma işlemleri için hızlı ve verimlidir, ancak darbe, yeterince güçlü olmayan parçalara zarar verebilir. İnce duvarlı bileşenler, özellikle düşük sertliğe veya kırılgan özelliklere sahipse, deforme olabilir veya çatlayabilir. Bu metal yüzey işlemine başlamadan önce, parçanın duvar kalınlığını, malzeme özelliklerini ve yapısal dayanıklılığını kontrol ederek darbeye dayanabileceğinden emin olun.
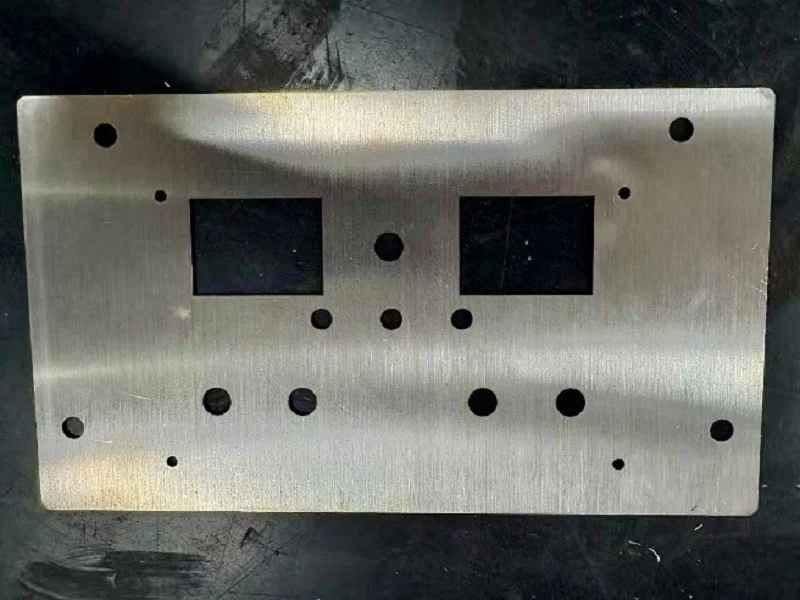
Fırçalanmış Yüzey: Yönlü Doku Metal levha
Ne olduğunu
Fırçalama işlemi, metal yüzey üzerinde ince, paralel çizgiler oluşturmak için aşındırıcı bir bant veya benzeri bir alet kullanır. İşlem tutarlı bir yönde ilerleyerek düzgün bir tane deseni oluşturur. Bu metal yüzey işlemi, özellikle cihaz panelleri ve muhafaza gövdeleri gibi sac metal parçalara temiz, modern ve endüstriyel bir görünüm kazandırmak için sıklıkla kullanılır.
Nerede Kullanılır
Fırçalanmış yüzeyler, görünümün önemli olduğu sac metal gövdelerde, ekipman muhafazalarında, cihaz panellerinde ve diğer ürünlerde yaygındır. Yönlü damar yapısı, düzgün ve tutarlı bir görünüm yaratır ve küçük yüzey izlerinin daha az fark edilmesini sağlar. Büyük, düz paneller için bu metal yüzey işlemi, kalın bir kaplama eklemeden görünümü iyileştirmenin etkili bir yolunu sunar.
Artıları ve eksileri
Fırçalanmış yüzey nispeten uygun fiyatlıdır ve metal parçalara temiz, çekici bir görünüm kazandırır. Bununla birlikte, yüzey kolayca çizilebilir ve damarlara dik olan çizikler daha belirgin olabilir. Bunların onarımı genellikle etkilenen bölgenin aynı yönde yeniden fırçalanmasını gerektirir ki bu da eşleştirmeyi zorlaştırabilir. Parça sık sık elleçlenecek veya aşınmaya maruz kalacaksa, koruyucu bir kaplama eklemeyi veya daha dayanıklı bir metal yüzey işlemi seçmeyi düşünün.
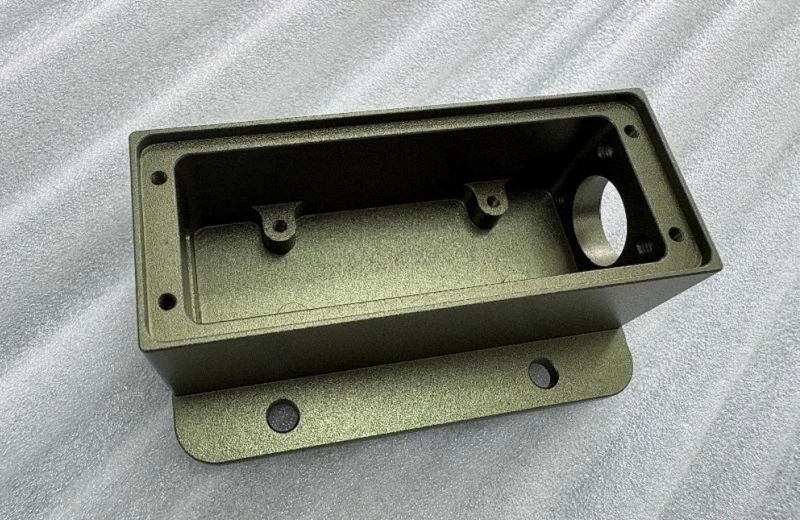
Eloksal Kaplama: Alüminyum İçin Tercih Edilen Metal Yüzey İşleme Yöntemi
Ne olduğunu
Anodizasyon, metal bir parçayı elektrolit banyosuna yerleştirip, yüzeyinde kontrollü bir oksit tabakası oluşturmak için elektrik akımı kullanır. Parça, işlem sırasında anot görevi görür. Bu oksit tabakası yüzey korumasını iyileştirir ve ayrıca renklendirmeyi de destekleyebilir. Anodizasyon, alüminyum alaşımları için en yaygın kullanılan metal yüzey işleme yöntemlerinden biridir.
Nerede Kullanılır
Eloksal kaplama, korozyon direncini, yüzey sertliğini ve görünümü iyileştirir. Farklı tasarım gereksinimlerini karşılamak için renk eklenebilir, böylece koruma ve görünüm aynı işlemde elde edilebilir. İki ana türü vardır: standart eloksal kaplama ve sert eloksal kaplama. Sert eloksal kaplama, daha fazla aşınma direnci gerektiren uygulamalar için daha kalın, daha sert bir oksit tabakası oluşturur, ancak genellikle daha pahalıdır. Daha düzgün bir yüzey dokusu oluşturmak için eloksal kaplamadan önce genellikle kumlama kullanılır. Bu hazırlık adımları, nihai metal yüzey işleme sonucunda gözle görülür bir fark yaratabilir.
Artıları ve eksileri
Alüminyum için eloksal kaplama en çok tercih edilen yöntemdir: iyi koruma, güzel görünüm, renk esnekliği ve iyi bilinen bir işlem. Standart eloksal kaplama çoğu kozmetik ve hafif aşınma uygulaması için uygundur; parça gerçek aşınmaya maruz kaldığında ise sert eloksal kaplama çözümdür. En büyük dezavantajı maliyettir; özellikle sert eloksal kaplama ucuz değildir ve işlemin tutarlı kalması için sıkı banyo kontrolü gereklidir.
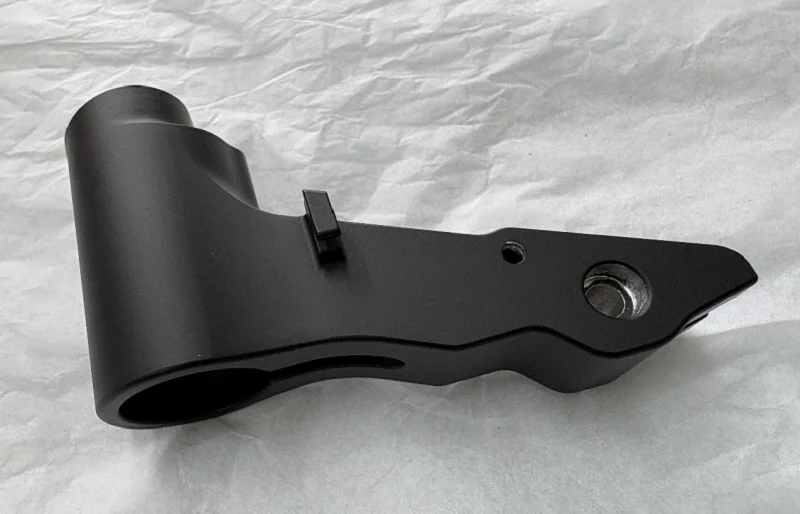
Toz Boyama: Hızlı, Dayanıklı ve Hacimli Üretim İçin Tasarlandı
Ne olduğunu
Toz boyama, genellikle elektrostatik püskürtme yoluyla, kuru boya tozunu metal bir parçaya uygulama işlemidir. Boyanan parça daha sonra ısıtılarak tozun erimesi, akması ve sürekli bir film halinde sertleşmesi sağlanır. Bu işlem, boya uygulamasını ve sertleşmeyi sadeleştirilmiş bir iş akışında birleştirerek, birçok üretim parçası için pratik bir metal yüzey işlemi haline gelir.
Nerede Kullanılır
Toz boyama, otomasyon imkanı sunması ve birçok parçada tutarlı bir yüzey kalitesi sağlaması nedeniyle yüksek hacimli üretim için oldukça uygundur. Metal gövdeler, çerçeveler, ekipman muhafazaları ve dayanıklı, homojen bir kaplamaya ihtiyaç duyan diğer bileşenler için yaygın olarak kullanılır. Küçük kaplama kusurları, türüne ve konumuna bağlı olarak onarılabilir, ancak onarımlar görünür olabilir. Büyük partiler halinde üretim yapan üreticiler için toz boyama, verimli bir metal yüzey işleme seçeneği sunabilir.
Artıları ve eksileri
Toz boya kaplama, doğru şekilde uygulanıp kürlendiğinde iyi üretim verimliliği, geniş renk yelpazesi ve dayanıklı bir yüzey sağlar. Bununla birlikte, kaplama kalınlığı kenarlar ve karmaşık özellikler etrafında birikebilir ve bu da boyut uyumunu etkileyebilir. Kürlenmiş film, kaplama formülasyonuna ve kullanım koşullarına bağlı olarak, güçlü darbeler altında da çatlayabilir veya kırılabilir. Tekrarlanan darbelere veya mekanik strese maruz kalan parçalar için metal yüzey işlemi seçerken bu faktörler dikkate alınmalıdır.
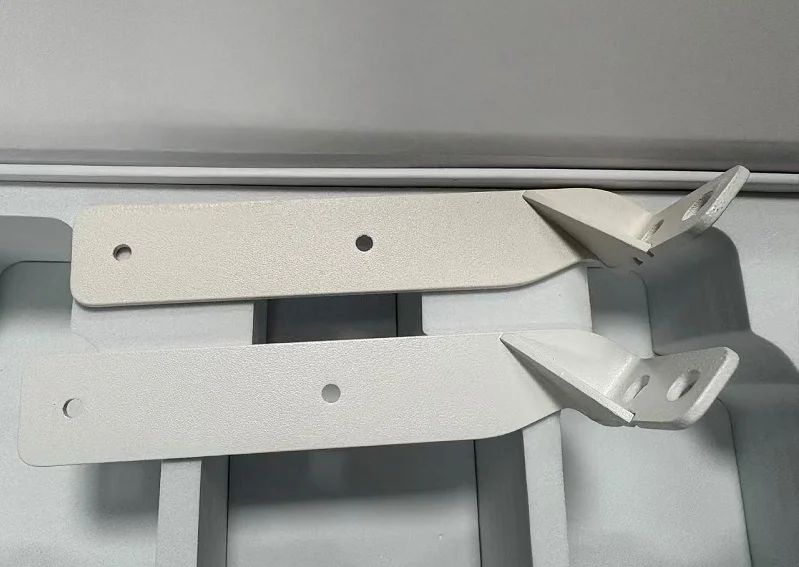
Fırınlanmış Emaye: Üstün Kalitede Boya Kaplaması
Ne olduğunu
Fırınlanmış emaye, metal parçalara sert, pürüzsüz ve parlak bir yüzey kazandırmak için kullanılan bir kaplama işlemidir. Kaplama yüzeye püskürtülür ve ardından film sertleşene kadar kontrollü bir sıcaklıkta fırınlanır. Bu, hem dekoratif bir görünüm hem de korozyon koruması sağlar; bu da onu, çekici ve dayanıklı bir yüzeye ihtiyaç duyan parçalar için kullanışlı bir metal yüzey işlemi haline getirir.
Nerede Kullanılır
Fırınlanmış emaye, görünümün önemli olduğu kasa gövdelerinde ve diğer parçalarda yaygın olarak kullanılır. Yüzey uygun şekilde hazırlandığında ve kaplama doğru şekilde kürlendiğinde, güçlü yapışma, iyi darbe direnci ve kalıcı renk sağlayabilir. Bu özellikler, düzenli kullanım sırasında görünümünü koruması gereken ürünler için uygun hale getirir.
Artıları ve eksileri
Fırınlanmış emaye, pürüzsüz, üstün bir görünüm sağlar ve iyi bir dayanıklılık sunabilir. Bununla birlikte, genellikle daha basit kaplamalara göre daha yüksek malzeme ve işleme maliyetleri gerektirir. Üretim ortamının da iyi kontrol edilmesi gerekir. Sıcaklık, yüzey temizliği, kaplama kalınlığı ve kürleme koşulları, nihai sonucu etkiler. Bu metal yüzey işlemi, görünüm ve kullanım ömrünün ek maliyeti haklı çıkardığı durumlarda dikkate alınmaya değerdir.
Elektroforetik Kaplama: Üretim Hattı İçin Tasarlandı
Ne olduğunu
Elektroforetik kaplama, diğer adıyla e-kaplama, su bazlı kaplama malzemeleri içeren bir sıvı banyosu kullanır. İş parçası bir elektrot görevi görürken, karşı elektrot elektrik devresini tamamlar. Uygulanan elektrik alanı altında, yüklü reçine parçacıkları ve ilgili kaplama bileşenleri iş parçasına doğru hareket eder ve yüzeyine birikir. Daha sonra kaplama, koruyucu bir film oluşturmak üzere kürlenir. Bu metal yüzey işlemi, otomatik, yüksek hacimli üretim için oldukça uygundur.
Nerede Kullanılır
Elektrokaplama, tutarlı kaplama, verimli malzeme kullanımı ve korozyon korumasının önemli olduğu üretim hatlarında yaygın olarak kullanılmaktadır. Karmaşık şekillere sahip parçalar da dahil olmak üzere büyük partiler halindeki metal bileşenler için uygundur. Mevcut renkler kaplama sistemine bağlıdır, ancak siyah ve gri yaygın tercihlerdir. Tuz püskürtme performansı, kaplama formülasyonuna, film kalınlığına, alt tabaka hazırlığına ve test koşullarına göre değişir; bu nedenle, iç mekanda 500 saat veya dış mekanda 700 saat gibi rakamlar evrensel sonuçlar yerine belirli hedefler olarak değerlendirilmelidir. Güvenilir metal yüzey işlemi için test gereksinimleri kaplama tedarikçisiyle teyit edilmelidir.
Artıları ve eksileri
Elektrokaplamanın başlıca avantajları, yüksek kaplama malzemesi kullanım verimliliği, otomatik üretime uygunluğu ve işlem doğru şekilde kontrol edildiğinde iyi korozyon direncidir. Başlıca sınırlaması ise renk esnekliğidir, çünkü mevcut renk yelpazesi kaplama sistemine ve üretim kurulumuna bağlıdır. Gizli bileşenler veya fonksiyonel parçalar için korozyon koruması, geniş renk seçeneğinden daha önemli olabilir.
Karartma: Minimum Bozulma Sağlayan Bir Son İşlem Hassas parçalar
Ne olduğunu
Bazı uygulamalarda siyah oksit işlemi veya mavileştirme olarak da bilinen karartma, çelik parçalar üzerinde koyu bir oksit tabakası oluşturmak için kimyasal bir işlem kullanır. İş parçası kontrollü bir kimyasal banyoda işlenir ve ortaya çıkan yüzey tabakası düzgün bir siyah görünüm sağlar. Bu metal yüzey işlemi, kalın bir kaplama eklemek yerine yüzeyi dönüştürdüğü için, parça boyutları üzerinde çok az etkisi vardır.
Nerede Kullanılır
Karartma işlemi, genellikle koyu bir görünüm ve korozyon direncinde küçük bir iyileşme gerektiren çelik bileşenlerde kullanılır. Uygun bir son işlem yağı veya sızdırmazlık maddesi ile birleştirildiğinde, pasa karşı daha iyi koruma sağlayabilir. Ayrıca boyutlar ve yüzey dokusu üzerinde minimum etkiye sahip olması, sıkı toleransların korunması gereken hassas parçalar için kullanışlı hale getirir. Bu da siyah oksit işlemini birçok iç mekan uygulaması için pratik bir metal yüzey işlemi haline getirir.
Artıları ve eksileri
Karartma işlemi nispeten basit, uygun maliyetli ve oksit tabakasının ince olması nedeniyle hassas parçalar için uygundur. Bununla birlikte, özellikle ıslak veya yüksek derecede aşındırıcı ortamlarda, birçok boya veya kaplama sistemine kıyasla korozyon koruması sınırlıdır. Korumayı iyileştirmek için ek yağ veya sızdırmazlık malzemesi gerekebilir. Orta derecede maruz kalan iç mekan çelik parçaları için karartma uygun bir metal yüzey işlemi olabilir, ancak beklenen kullanım koşulları nihai seçimi belirlemelidir.
Elektrokaplama: İnce Bir Metal Tabakası, Birçok Çeşit
Ne olduğunu
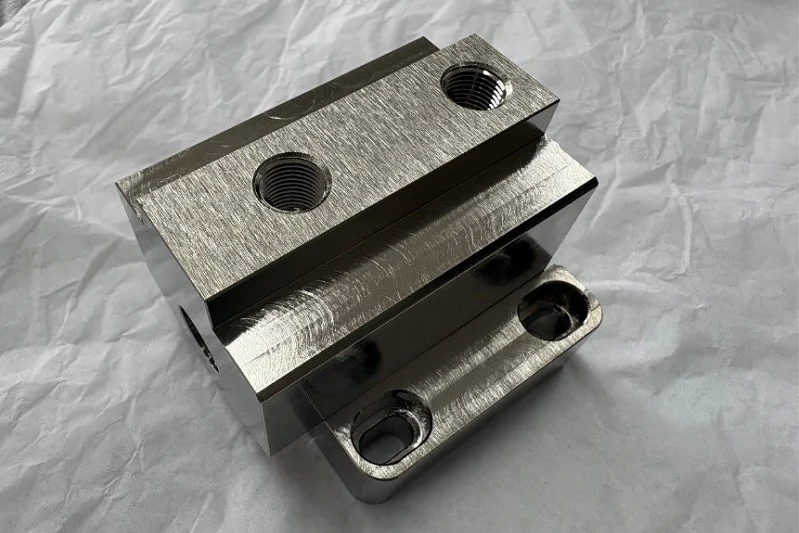
Elektrokaplama, iletken bir iş parçası üzerine ince bir metal veya alaşım tabakası biriktirmek için elektrik akımı kullanır. Biriktirilen tabaka, kaplama malzemesine ve işlemine bağlı olarak korozyon direncini, elektriksel iletkenliği, aşınma direncini veya görünümü iyileştirebilir. Her kaplama sistemi farklı özellikler sunduğundan, elektrokaplama en çok yönlü metal yüzey işleme seçeneklerinden biridir.
Nerede Kullanılır
Yaygın kaplama malzemeleri arasında krom, nikel, çinko, bakır, altın ve gümüş bulunur. Her birinin farklı bir amacı vardır. Çinko kaplama genellikle çelik bağlantı elemanlarını korozyondan korumak için kullanılırken, nikel ve krom kaplama aşınma direnci veya dekoratif bir görünüm sağlayabilir. Bakır, altın ve gümüş kaplama ise seçilmiş elektrik ve elektronik uygulamalarında kullanılır. Doğru metal yüzey işlemi, parçanın çalışma ortamına, gerekli performansa ve maliyete bağlıdır.
Artıları ve eksileri
Elektrokaplama, geniş bir yelpazede yüzey kaplama seçeneği sunar; bu sayede kaplama, parçanın özel gereksinimlerine uygun olarak seçilebilir. Bununla birlikte, kaplama kalınlığını, yapışmasını ve kalitesini korumak için kaplama banyoları ve çalışma koşulları dikkatlice kontrol edilmelidir. Uygun olmayan bir kaplama malzemesi seçmek, erken korozyona veya aşınmaya yol açabilir.
Karbonlama: Sert Yüzey, Sağlam Çekirdek
Ne olduğunu
Karbürleme, karbon atomlarının çeliğin yüzeyine nüfuz etmesini sağlayan termokimyasal bir ısıl işlem sürecidir. Genellikle düşük karbonlu çelikler ve düşük karbonlu alaşımlı çelikler için kullanılır ve karbon içeriği genellikle yaklaşık %0.25'in altındadır. Bu işlem, daha sonraki ısıl işlemle sertleştirilebilen karbonca zengin bir yüzey tabakası oluşturur. Bir metal yüzey işlemi olarak karbürleme, nispeten dayanıklı bir çekirdeği korurken yüzey performansını iyileştirir.
Nerede Kullanılır
Karbürleme, genellikle tekrarlanan temas, sürtünme veya darbelere maruz kalan dişliler, miller ve diğer mekanik bileşenler için kullanılır. Yüzey sertliğini ve aşınma direncini artırırken, çekirdek şok yüklerine dayanmak için gereken tokluğu korur. Bu kombinasyon, özellikle tüm kesit boyunca kırılgan hale gelmeden yüzey aşınmasına karşı direnç göstermesi gereken şanzıman parçaları için kullanışlıdır.
Artıları ve eksileri
Karbürleme işleminin temel avantajı, sert, aşınmaya dayanıklı bir yüzey ve sağlam bir çekirdeğin birleşimidir. Bu da onu dişliler ve diğer ağır yük taşıyan iletim bileşenleri için uygun hale getirir. Bununla birlikte, işlem genellikle ısıtma, karbon difüzyonu, su verme ve temperleme gibi çeşitli aşamaları içerir. Ayrıca boyut değişikliklerine de neden olabilir, bu nedenle işleme payları ve işlem sonrası son işlem gerekebilir. Maliyeti ve işlem gereksinimleri nedeniyle, karbürleme genellikle basit, düşük yük taşıyan parçalardan ziyade, yüksek mukavemet ve aşınma gereksinimleri olan bileşenler için ayrılmıştır.
Nitrürleme: Bozulma Olmadan Yüzey Sertleştirme
Ne olduğunu
Nitrürleme, nispeten düşük bir sıcaklıkta çeliğin yüzeyine azotun nüfuz etmesini sağlayan termokimyasal bir işlemdir. Azot, çelikteki elementlerle reaksiyona girerek yüzeye yakın sert bileşikler oluşturur. Su verme gerektiren geleneksel sertleştirme işlemlerinin aksine, birçok nitrürleme yönteminde su verme adımına gerek yoktur. Bu, deformasyon riskini azaltarak nitrürlemeyi hassas bileşenler için faydalı bir metal yüzey işlemi haline getirir.
Nerede Kullanılır
Nitrürleme, yüksek yüzey sertliği ve aşınma direnci gerektiren ancak sıkı boyut toleranslarını koruması gereken hassas parçalar için uygundur. Yaygın uygulamalar arasında krank milleri, dişliler, kalıplar ve sürtünmeye veya tekrarlanan temasa maruz kalan diğer bileşenler bulunur. Yüzey sertleşirken, çekirdek orijinal tokluğunun büyük bir kısmını korur. Bu, bir parçanın büyük boyut değişiklikleri olmadan dayanıklı bir çalışma yüzeyine ihtiyaç duyduğu durumlarda nitrürlemeyi değerli kılar.
Artıları ve eksileri
Nitrürlemenin en büyük avantajı, deformasyon riskinin düşük olmasıdır; bu da onu, zaten hassas toleranslarla işlenmiş parçalar için uygun hale getirir. Ayrıca aşınma direncini ve uygun koşullar altında yorulma performansını da iyileştirebilir. Başlıca dezavantajları, çelik kalitesine ve nitrürleme yöntemine bağlı olarak işlem süresi ve sertleştirme derinliğidir. Sert bir yüzeye ve dayanıklı bir çekirdeğe ihtiyaç duyan parçalar için nitrürleme etkili bir metal yüzey işlemi olabilir. Çin'in önde gelen üretim şirketlerinden NOBLE, müşterilerinin malzeme, boyut gereksinimleri ve amaçlanan çalışma koşullarına göre uygun işlem seçeneklerini değerlendirmelerine yardımcı olur.
Pasivasyon: Yüzeyin Kendini Korumasına İzin Vermek
Ne olduğunu
Pasivasyon, metalin çevresel etkilere karşı reaksiyon eğilimini azaltarak korozyon direncini artırır. İki ana yaklaşım vardır. Kimyasal pasivasyon, metal yüzeyinde koruyucu bir pasif film oluşturmak veya güçlendirmek için kimyasal bir işlem kullanır. Elektrokimyasal pasivasyon ise bu filmin oluşumunu teşvik etmek için uygun bir elektrik potansiyeli uygular. Paslanmaz çelikte pasivasyon, malzemeyi korozyondan koruyan kromca zengin oksit tabakasının korunmasına yardımcı olur. Bu tür metal yüzey işlemi, kalın bir kaplama eklemeden metalin doğal savunmasını güçlendirir.
Nerede Kullanılır
Pasivasyon, özellikle işleme, kaynak veya yüzeyi kirletebilecek veya değiştirebilecek diğer işlem adımlarından sonra güvenilir korozyon direncine ihtiyaç duyan paslanmaz çelik parçalar için yaygın olarak kullanılır. Korozyonu tetikleyebilecek serbest demir ve diğer kirleticilerin uzaklaştırılmasına yardımcı olarak koruyucu pasif tabakanın oluşmasına veya iyileşmesine olanak tanır. Yaygın uygulamalar arasında yüzey temizliğinin ve korozyon direncinin önemli olduğu tıbbi bileşenler, gıda işleme ekipmanları ve hassas endüstriyel parçalar yer almaktadır.
Artıları ve eksileri
Pasivasyon, bir parçanın boyutlarını, rengini veya yüzey dokusunu önemli ölçüde değiştirmeden korozyon direncini artırır. Bu da onu hassas bileşenler için kullanışlı bir son işlem adımı haline getirir. Bununla birlikte, pasif film son derece incedir ve aşınma direncini artırmak veya ağır mekanik hasara karşı koruma sağlamak için tasarlanmamıştır. Ayrı bir koruyucu katman eklemekten ziyade, metalin kendi korozyon savunmasını geri kazandırmanın veya güçlendirmenin bir yolu olarak anlaşılmalıdır. Metal yüzey işlemi seçerken, üreticiler yalnızca korozyon direncinin yeterli olup olmadığını veya aşınmaya karşı ek korumanın da gerekli olup olmadığını göz önünde bulundurmalıdır.
Fosfatlama: Son İşlem Değil, Temel Katman
Ne olduğunu
Fosfatlama, çelik parçaların yüzeyinde fosfat kaplama oluşturmak için yaygın olarak uygulanan kimyasal bir dönüşüm işlemidir. Bu tabaka bir miktar korozyon direnci sağlayabilse de, fosfatlama genellikle son koruyucu kaplama yerine ön işlem olarak kullanılır. Daha sonraki boyama veya elektroforetik kaplama için uygun bir temel oluşturarak, son kat boyanın daha güvenilir bir şekilde yapışmasına yardımcı olur. Birçok üretim hattında, bu metal yüzey işlemi, çelik bileşenlerin daha sonraki son işlemler için hazırlanmasında önemli bir adımdır.
Nerede Kullanılır
Fosfatlama, otomotiv imalatında, makine üretiminde ve genel metal imalatında boyama veya elektroforetik kaplamadan önce yaygın olarak kullanılır. Fosfat tabakası, kaplama yapışmasını iyileştirir ve uygun bir son kat boya ile birleştirildiğinde korozyon direncini artırabilir. Ayrıca, parçaların daha büyük üretim partilerinde görünüm ve dayanıklılık gereksinimlerini karşılaması gerektiğinde önemli olan, bir sonraki son işlem aşaması için daha tutarlı bir yüzey oluşturmaya yardımcı olur.
Artıları ve eksileri
Fosfatlama, boya yapışmasını iyileştirdiği ve uyumlu bir son kat boya ile kullanıldığında korozyon korumasını desteklediği için ön işlem olarak iyi sonuç verir. Bununla birlikte, özellikle zorlu ortamlarda, genellikle tek başına yeterli uzun vadeli korozyon koruması sağlayamaz. Nihai performans, fosfatlama işlemine, temel malzemeye ve sonrasında uygulanan kaplamaya bağlıdır. Bu nedenle, fosfatlama, kaplama sisteminin temeli olarak ele alınmalı, tek başına nihai koruma olarak görülmemelidir.
Doğru Metal Yüzey İşlemini Seçmek
Yukarıdaki işlemleri adım adım uyguladığınızda bir örüntü ortaya çıkar. Hiçbir tek işlem her şeyi yapmaz. Parlatma ve fırçalama görünüm odaklıdır. Kum püskürtme ve fosfatlama yüzeyi bir sonraki adıma hazırlar. Eloksal kaplama, toz boya, fırınlanmış emaye ve elektroforetik kaplama koruyucu katmanlar oluşturur. Elektrokaplama, belirli performans hedeflerine ulaşmak için başka bir metal ekler. Karbürleme ve nitrürleme, çekirdeği sert tutarken yüzeyi sertleştirir. Pasivasyon, metalin doğal korozyon direncini geri kazandırır veya güçlendirir.
Bu nedenle metal yüzey işlemi seçimi, işlemden ziyade parçayla başlar. Parçanın neye dayanması gerektiğini sorun: korozyon, aşınma, darbe, görünüm gereksinimleri veya dördü birden. Ardından, bozulma, sınırlı renk seçenekleri, yüksek maliyetler veya çalışma ortamına dayanamayan bir yüzey gibi neye tahammül edemeyeceğini düşünün. Bu cevaplar seçenekleri hızla daraltır.
Bu kuralların hiçbiri kesin ve değişmez değildir. Üreticiler genellikle birden fazla gereksinimi aynı anda karşılamak için işlemleri birleştirirler. Kum püskürtmeyi takiben anotlama bir örnektir; fosfatlamayı takiben elektroforetik kaplama bir diğeridir. Amaç aynı kalır: Parçanın daha uzun süre güvenilir bir şekilde çalışması için işlemi malzemeye ve kullanım koşullarına uygun hale getirmek.
NOBLE'da Metal Yüzey İşleme Hizmetleri

NOBLE, Çin'de metal ve plastik işleme konusunda uzmanlaşmış, tasarım incelemesinden prototiplemeye, yüzey işleminden nihai montaja kadar her aşamada hizmet veren lider bir üretim şirketidir. Ekibimiz, müşterilerin üretim gereksinimlerini değerlendirmelerine ve malzeme özelliklerine, performans hedeflerine ve pratik üretim ihtiyaçlarına göre uygun süreçleri seçmelerine yardımcı olur. Yüzey işlemini CNC işleme, 3D baskı, vakumlu döküm ve montaj hizmetleriyle entegre ederek, üretim sürecinin tamamında son işlem gereksinimlerinin dikkate alınmasını sağlıyoruz.
kabiliyetlerimiz
Tek prototiplerden ve küçük partilerden seri üretime hazırlığa kadar uzanan projeleri destekliyoruz . Ayrıca, potansiyel üretim sorunlarını erken aşamada belirlemeye yardımcı olmak için tasarım incelemeleri, süreç seçimi ve teknik problem çözme hizmetleri de sunuyoruz. ISO 9001:2015 ve ISO 13485:2016 sertifikalarına sahip olan NOBLE, zorlu tıbbi cihaz gereksinimlerine sahip projeler de dahil olmak üzere, tutarlı üretim kalitesini desteklemek için yerleşik kalite yönetim sistemlerini takip etmektedir.
Hizmetlerimiz
Korozyona dayanıklı bileşenlere, aşınmaya dayanıklı metal parçalara veya belirli bir yüzey görünümüne sahip prototiplere ihtiyacınız olsun, NOBLE uygun üretim ve son işlem seçeneklerini değerlendirmenize yardımcı olabilir. Çizimleriniz veya CAD dosyalarınız, malzeme özellikleriniz, yüzey işleme gereksinimleriniz ve beklenen miktarlarınızla ekibimizle iletişime geçin. Projenizi inceleyebilir ve teknik gereksinimlerinizi ve üretim hedeflerinizi karşılayan pratik bir çözüm belirlemenize yardımcı olabiliriz.
Sıkça Sorulan Sorular: Metal Yüzey İşlemi Hakkında Sıkça Sorulan Sorular
Alüminyum için en iyi metal yüzey işlemi hangisidir?
Alüminyum için varsayılan çözüm anotlama işlemidir. Yüzeyi korur, aşınma direncini artırır ve aynı adımda renk eklemenize olanak tanır. Daha ince ve düzgün bir görünüm için, anotlamadan önce parçayı kum püskürtme yöntemiyle işleyin. Parçanın ciddi aşınma direncine ihtiyacı varsa, sert anotlama yöntemini tercih edin; daha pahalıdır ancak aşınma performansı çok daha yüksektir.
Toz boya ile fırınlanmış emaye arasındaki fark nedir?
Her ikisi de püskürtme ve kürleme yöntemiyle uygulanan kaplamalardır, ancak farklı davranırlar. Toz boya verimlidir, küçük kusurları tolere eder ve yüksek hacimli üretime uygundur; ancak toz konturlarda birikir ve sert darbe altında film çatlayabilir. Fırınlanmış emaye daha pahalıdır ve daha sıkı bir üretim ortamı gerektirir, ancak daha güçlü yapışma, daha iyi darbe direnci ve zamanla kalıcı renkler sunar.
Kaplama yerine karbürleme veya nitrürleme işlemini ne zaman kullanmalıyım?
Sorun korozyon veya görünümden ziyade yüzey sertliği olduğunda, karbürleme, sert bir yüzeye ve sağlam bir çekirdeğe ihtiyaç duyan dişliler ve miller gibi düşük karbonlu çelik parçalar için uygundur. Nitrürleme daha düşük sıcaklıkta ve soğutma gerektirmeden yapılır, bu nedenle deformasyon minimum düzeyde kalır; bu da onu krank milleri, dişliler ve hareket etmesine izin verilemeyecek kalıplar gibi hassas parçalar için daha iyi bir seçim haline getirir.
Fosfatlama son işlem olarak kullanılabilir mi?
Hayır. Fosfatlama, çelik için boyama veya elektrokaplama öncesinde uygulanan bir astar işlemidir. Korozyon direncini artırır ve son kat boyanın yapışabileceği bir yüzey sağlar, ancak tek başına sağladığı koruma yetersizdir. Bunu son yüzey olarak değil, hazırlık aşaması olarak düşünün.
Metal zaten korozyona dayanıklıysa pasivasyonun önemi nedir?
Çünkü pasif tabaka bozulur. İşleme, kaynak ve asitle temizleme, paslanmaz çelikte serbest demir bırakabilir veya oksit filmini bozabilir, bu da korozyona yol açar. Pasivasyon, bu koruyucu tabakayı geri kazandırır; zırh eklemez, metalin kendi savunmasını yeniden yerine koyar.
Tüm bu süreçler arasında nasıl seçim yapacağım?
İşlemden değil, parçadan başlayın. Korozyon, aşınma, darbe, görünüm gibi nelere dayanması gerektiğini ve deformasyon, sınırlı renk seçenekleri, maliyet veya kırılgan bir yüzey gibi neleri kaldıramayacağını sorun. Bu cevaplar seçenekleri hızla daraltır ve işlemleri birleştirmek (kum püskürtme ardından anotlama, fosfatlama ardından elektrokaplama) yaygın bir uygulamadır.






