
Prototip kalıplama, "çizimler" ile "seri üretim" arasındaki kilit köprüdür.
Bu yöntem, nispeten düşük maliyetle ve daha kısa bir döngüde montaj, fonksiyonel doğrulama ve küçük ölçekli deneme üretimi için kullanılabilecek gerçek parçalar üretir; bu da ekibin pahalı seri üretim kalıplarına yatırım yapmadan önce tasarım hatalarını keşfetmesine ve düzeltmesine olanak tanır.
Veriler, ürün geliştirme sürecindeki sorunların %70'inden fazlasının tasarımın erken aşamasından kaynaklandığını ve prototipleme araçlarının bu sorunları en düşük maliyetle ortaya çıkardığını göstermektedir.
Ancak gerçek projelerde, "prototip parçaların tekrar tekrar işlenmesi, kalıpların sık sık değiştirilmesi ve sürekli maliyet aşımları" gibi durumlar nadir değildir.
Bunun asıl sebebi teknolojinin bunu başaramaması değil, aksine birçok yaygın hataya düşülmüş olmasıdır.
Bu makale, bu yanlış anlamaları tasarım, malzeme ve tedarikçi olmak üzere üç boyuttan ele alarak, CAD'den seri üretime kadar uygulanabilecek pratik en iyi uygulamaları sunmaktadır.
Yanlış kanı BirTasarım aşamasında DFM'nin (Üretilebilirlik için Tasarım) ihmal edilmesi; yeniden işleme en baştan başlar.
DFM (Üretilebilirlik için Tasarım), bir prototipleme aracının ilk seferde doğru sonucu verip veremeyeceğinin belirleyici ölçütüdür.
Prototip aşamasındaki her yeniden işleme turu, üretimin yeniden planlanması, yeniden enjeksiyon kalıplama ve yeniden doğrulama anlamına gelir ve bu süreç genellikle haftalarca uzar.
Daha da önemlisi, DFM (Üretilebilirlik için Tasarım) aslında tüm projenin maliyet tavanını belirler; kaynağında yapılacak küçük bir değişiklik sadece birkaç dakika sürebilir, ancak tüm kalıbın yeniden yapılmasının maliyetinden tasarruf sağlayabilir.
Aşağıdaki üç sık karşılaşılan tasarım sorunu, prototip yeniden işleme süreçlerinin ana kaynaklarıdır.
Taslak açısını göz ardı etmek kalıbın sıkışmasına yol açar.
Plastik parçaların kalıptan çıkarılması için yeterli bir çekme açısı (genellikle 1° ila 3°) gereklidir.
Tasarım aşamasında eğim dikkate alınmazsa, prototip kalıbın parçaların yüzeyini çizmesi veya hatta kalıptan çıkarılırken sıkışması çok olasıdır. Hafif vakalarda kalıbın onarılması gerekir; ciddi vakalarda ise tüm setin yeniden yapılması gerekir.
Kalıptan çıkarma sırasında çizilmeye en yatkın kısımlar oldukları için, iç yüzeyin eğimine, takviye nervürlerine ve derin boşluk yapısına özellikle dikkat edilmelidir.
CAD aşamasında, ayırma yüzeyine dik olan tüm yan duvarlara pah eklemek ve kalıp denemesi başarısız olduktan sonra düzeltici önlemler almak yerine, kalıp tedarikçisinden DFM incelemesi sırasında her bir öğeyi tek tek kontrol etmesini istemek çok önemlidir.
Duvar kalınlığının düzensiz olması, eğilme ve büzülmeye neden olur.
Duvar kalınlığındaki ani değişiklikler, soğuma sırasında parçaların düzensiz büzülmesine neden olarak, çarpılma, küçülme izleri ve iç gerilime yol açabilir.
Bu sorunlar prototip aşamasında tespit edilebilse de, her değişiklik yeniden kalıplama ve doğrulama gerektirir ve maliyet katlanarak artar.
Tasarım aşamasında, duvar kalınlığını mümkün olduğunca homojen tutmak (genellikle 1.5 ila 3 mm arasında), köşeleri yuvarlaklaştırmak ve kalınlık geçiş noktalarında kademeli değişiklikler uygulamak, ayrıca geniş düz alanlara takviye nervürleri veya bükülme önleyici yapılar eklemek, hata düzeltme maliyetini daha sonraki aşamalara bırakmak yerine riskleri kaynağında azaltmak için tavsiye edilir.
Tolerans ayarı çok katı.
Seri üretim toleransının doğrudan prototip parçalara uygulanması, kalıp maliyetlerinde ciddi bir artışa ve geçme oranında düşüşe yol açacaktır.
Prototip kalıplarının amacı, nihai doğruluktan ziyade "şekil, montaj ve işlevi" doğrulamaktır.
Doğrulama hedeflerine bağlı olarak farklı seviyelerde toleranslar belirlemek mantıklı bir yaklaşımdır: temel uyum noktalarında katı, görünüm ve yapısal noktalarda ise gevşek davranarak hassasiyeti seri üretim kalıbına bırakmak ve maliyeti kendi içinde tutmak.
Hassasiyete aşırı önem vermek, prototip aşamasını yalnızca pahalı ve yavaş hale getirecek, ancak ürünün doğrulanmasına önemli bir fayda sağlamayacaktır.

İkinci Yanlış Anlama: Malzeme ve süreç seçimi gerçek ihtiyaçlardan bağımsızdır.
Prototip kalıplarının (yumuşak kalıplar, sert kalıplar, 3D baskı kalıpları vb.) kalıp yapım süreci ve kalıplama malzemelerinin seçimi, doğrulama sonuçlarının güvenilirliğini doğrudan etkiler. Yanlış seçim yapılırsa, test etmek zaman kaybı olur ve para harcanmasına rağmen güvenilir bir sonuca ulaşılamaz.
Kalıp yapım süreci, kalıbın maliyetini, ömrünü ve kullanım döngüsünü belirlerken, şekillendirme malzemesi parçanın performansını ve hissini belirler. Her ikisi de kapsamlı bir şekilde ele alınmalı ve her zaman "bu prototip tam olarak neyi doğrulamak için yapılıyor?" sorusuna odaklanılmalıdır.
Seri üretimde yanlışlıkla yumuşak kalıplar kullanıldı.
Silikon kalıplar, epoksi reçine kalıplar ve diğer yumuşak kalıplar düşük üretim maliyetine ve hızlı döngülere sahiptir, ancak ömürleri genellikle yalnızca birkaç düzine ila birkaç yüz kalıp döngüsüyle sınırlıdır; bu da onları on adede kadar küçük ölçekli prototip doğrulama için uygun hale getirir.
İlk deneme üretimi veya küçük parti siparişleri için kullanılırsa, kalıp kısa süre sonra hurdaya çıkar ve daha da pahalı hale gelir.
Seçim yapmadan önce, öncelikle "kaç adet üretileceği ve neyin doğrulanacağı" konusunu netleştirin: miktar az ise ve sadece konsept doğrulaması gerekiyorsa, yumuşak kalıp seçin.
Köprü kalıplarına belirli bir parti veya seri üretime yakın üretim için ihtiyaç duyulmaktadır.
Aşırıya kaçmaktan veya gereksiz yere kalıplara yatırım yapmaktan kaçınmak için seri üretime başlamadan önce emin olun.
Prototip malzemesi, seri üretim malzemesiyle tutarsızdır.
Standart PP ile doğrulanmış performans verileri, nihai seri üretim malzemenin performansını temsil edemez.
Malzeme performansı işlevsel değerlendirmeyi etkilediğinde, prototip aşamasında seri üretimde kullanılanla aynı kalitede malzemenin kullanılması veya en azından malzeme farklılıklarının raporda belirtilmesi, "ürünlerin açıklamaya uymaması" nedeniyle daha sonraki yeniden işlemelerden kaçınmak için çok önemlidir.
Mekanik özellikler, sıcaklık direnci ve kimyasal direnç gibi temel özelliklere duyarlı parçalar için malzeme tutarlılığı özellikle önemlidir; aksi takdirde doğrulama sonuçları yanıltıcı olabilir.
Yüzey işleme ve son işlem maliyetlerini hafife alın.
Prototip ayrıca boyama, elektrokaplama, kabartma ve montaj gibi son işlemlere de ihtiyaç duymaktadır.
Birçok projede sadece kalıp maliyeti hesaplanır ve son işlem aşaması ihmal edilir; bu da ciddi bütçe aşımına yol açar.
Proje aşamasında, gerçek bir toplam maliyet değerlendirmesi yapabilmek için yüzey kalitesi, son işlem yöntemleri ve fiyat teklifleri birlikte değerlendirilmelidir.
Yüzey gereksinimleri seri üretim parçalarına ne kadar yakınsa, prototip aşamasındaki maliyet de o kadar yüksek olacaktır. Proje başlamadan önce yüzey kalitesinin net bir şekilde tanımlanması, sürecin ortasında ek gereksinimlerin ortaya çıkmasını ve bütçenin bozulmasını önlemek için çok önemlidir.
Yanlış kanı Üçüncüsü: Tedarikçi değerlendirmesi yalnızca fiyata odaklanırken, yetenekleri ve iş birliğini ihmal ediyor.
Birçok alıcı, prototip kalıplarının fiyatlarını standart parçaların fiyatlarıyla karşılaştırarak daha ucuz olanı seçiyor. Sonuç olarak, işbirliği aşamasında daha yüksek bir fiyat ödemek zorunda kalıyorlar.
Prototip araçları, tedarikçilerin deneyimine ve iş birliğine büyük ölçüde bağlıdır. Yanlış ortağı seçmenin gizli maliyeti, elde edilen fiyat farkından çok daha yüksektir.
Sorunsuz bir iş birliği genellikle kalıplarda tekrarlanan değişikliklere, teslimat gecikmelerine ve hatta güvenilmez doğrulama sonuçlarına yol açar.
Değerlendirme, yalnızca birim fiyata odaklanmak yerine, yetenek, iş birliği ve örnek olaylar olmak üzere üç boyuttan kapsamlı bir şekilde yapılmalıdır.
Sadece fiyat tekliflerine odaklanmak, nitelikleri ve ekipman yeteneklerini göz ardı etmek.
Düşük fiyatlar genellikle ekipman veya süreçlerin sınırlı olduğu anlamına gelir.
Tedarikçinin kalıp yapım ekipmanlarını, malzeme kütüphanesini ve hassasiyet yeteneklerini doğrulamak, ISO gibi temel kalite sistemlerine sahip olup olmadığını görmek ve sadece fiyat teklifine bakmak yerine, gerçek üretim süreçlerinde yerinde veya video incelemeleri yapmak gereklidir.
İletişimi ve hızlı yineleme desteğini ihmal etmek
Prototip geliştirme sürecinde en çok korkulan durum, "tedarikçilerin yalnızca kalıp yapımına odaklanıp geri bildirimleri göz ardı etmesidir."
Mükemmel tedarikçiler, risklere karşı proaktif olarak uyarıda bulunacak, değişiklik önerileri sunacak ve DFM aşamasında hızlı yinelemelerin birden fazla turunu destekleyecektir.
Bir inceleme yaparken, doğrudan şu soruyu sorabilirsiniz: "Kalıp açılmadan önce proaktif olarak bir DFM (Üretilebilirlik ve Tasarım Uygunluğu) incelemesi yapacak mısınız?" Kalıp modifikasyonu nasıl ücretlendiriliyor? Geri bildirim zamanında mı veriliyor? Cevap, herhangi bir reklamdan daha doğrudur.
Tedarikçilerin örneklerini ve geçmiş vakalarını doğrulamayın.
Tedarikçiden, yüzey kalitesi, uyum hassasiyeti ve teslimat süresinin standartlara uygun olup olmadığını görmek için benzer prototip kalıpların gerçek örneklerini ve vakalarını sağlamasını isteyin.
Tek seferlik bir küf denemesinin sonuçları, sözlü vaatlerden daha etkili.
Ekipmanın ve işlem yeteneklerinin gerçekten mevcut olduğunu doğrulamak için atölyeyi ziyaret etmek veya makineleri çevrimiçi olarak izlemek en iyisi olacaktır.
Dördüncü Yanlış Anlama: Prototip doğrulamasını bir formalite olarak ele almak ve kapalı döngü geri bildirimden yoksun olmak
Prototip kalıp sadece başlangıçtır. Gerçek değer, "doğrulama ve değişiklikleri uygulama" aşamasında yatmaktadır.
Sadece "parçalar üretilebilir" diye düşünüp aceleyle işe koyulmak, prototip aşamasındaki en değerli hata düzeltme fırsatını boşa harcamakla eşdeğerdir.
Birçok proje, doğrulama için standartların ve geri bildirim için kapalı bir döngünün olmaması nedeniyle tekrar tekrar yapılıyor. Bir şey değiştiğinde, bir diğeri de değişiyor.
Doğrulama üç aşamaya ayrılmalıdır: “görünüm örneği → fonksiyonel prototip → küçük ölçekli deneme üretimi”. Her aşama için net kabul standartları belirlenmelidir. Boyutlar, montaj, ömür ve arıza modları gibi test sonuçları, “tasarım – kalıp yapımı – doğrulama – modifikasyon” şeklinde kapalı bir döngü oluşturacak şekilde tasarıma geri beslenmelidir.
Her yineleme sezgiden ziyade verilere dayanmalıdır.
Aynı zamanda, her bir değişikliğin nedenleri ve sonuçları kaydedilmeli ki ekip, hangi tasarımların etkili olduğunun kanıtlandığını ve hangilerinin hala risk altında olduğunu net bir şekilde anlayabilsin.
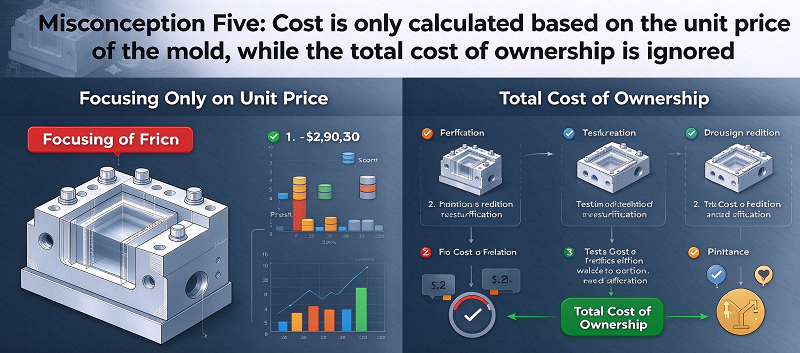
Beşinci Yanlış Anlama: Maliyet yalnızca kalıbın birim fiyatına göre hesaplanırken, toplam sahip olma maliyeti göz ardı ediliyor.
Prototip maliyet yönetiminde en sık yapılan hata, yalnızca kalıp fiyat tekliflerine bakmaktır.
Gerçek maliyet = kalıp ücreti + birim maliyet × üretim miktarı + işlem sonrası maliyetler + yeniden işleme kaybı.
Yumuşak kalıpları, köprü kalıplarını ve sert kalıpları örnek olarak ele alalım: Yumuşak kalıpların birim maliyeti orta ila düşük seviyededir, ancak kullanım ömrü kısadır.
Köprü kalıplarının kullanım ömrü birkaç bin ila on binlerce parçaya kadar ulaşabilir.
Sert kalıpların kullanım ömrü en uzundur ancak büyük bir başlangıç yatırımı gerektirir.
Seçim esasen maliyet, kalite ve döngü arasında bir denge kurmayı gerektirir. Güzel bir kalıp birim fiyatına aldanmak yerine, karar vermeden önce "kalıp ömrü × birim maliyet + işlem sonrası"nı dikkate almak çok önemlidir.
Toplam sahip olma maliyetini hesapladıktan sonra, birçok "ucuz" seçeneğin aslında daha pahalı olduğu ortaya çıkar. Gerçekten uygun olan çözüm genellikle en iyi maliyet performansına sahip olanıdır.
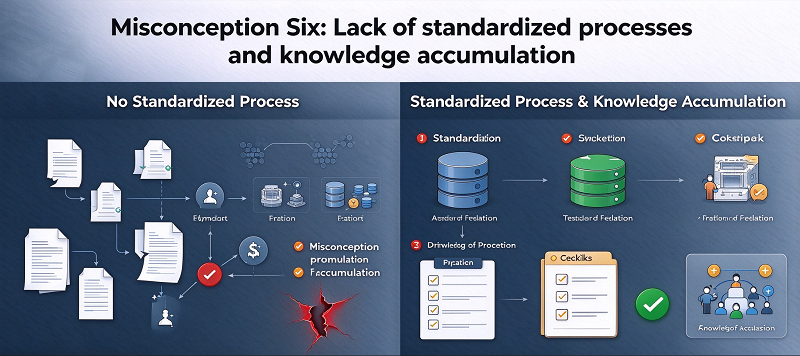
Yanlış kanı AltıStandartlaştırılmış süreçlerin ve bilgi birikiminin eksikliği
Prototip projelerinin, sıfırdan başlayıp deneyime dayalı kararlar aldıkları her seferinde tuzaklara düşmelerinin altında yatan derin neden budur.
Süreçlerin eksikliği, aynı hataların farklı projelerde tekrar tekrar yapılması anlamına gelir ve ekip deneyimi bir varlık olarak biriktirilemez.
Malzeme parametreleri, tolerans kapasiteleri ve kalıp ömrü gibi verileri toplayarak ekibin kendi tasarım spesifikasyon kütüphanesini oluşturun.
Ürünlerinizi daha iyi anlamalarını ve geçmişte karşılaştıkları sorunlardan önceden kaçınmalarını sağlamak için 1-2 güvenilir tedarikçiyle uzun vadeli iş birliği kurun.
Standartlaştırılmış DFM kontrol listeleri, kabul süreçleri ve tedarikçi değerlendirme formları, bir sonraki prototip projesini daha hızlı ve istikrarlı hale getirebilir ve deneyimi ekibin gerçek rekabet gücüne dönüştürebilir.
7. Neden N'yi seçmelisiniz?OBLE seninki prototipi tsoğutma müretim ortağı
NOBLE, hükümet tarafından "Ulusal Yüksek Teknoloji Kuruluşu" olarak ödüllendirilen bir Çin-İngiliz ortak girişimidir. İki ana iş kolumuz var: "Akıllı Üretim" ve "Bakım Ürünleri". "Akıllı Üretim" iş kolu, müşterilere parça işleme ve imalatı da dahil olmak üzere proje destek hizmetleri sağlama konusunda uzmanlaşmıştır.
10 yılı aşkın profesyonel üretim ve hızlı prototipleme deneyimi. Verimli ekibimiz, yeni projelerinizin gereksinimlerini %100 karşılamak için güçlü destek sağlar; Standartlaştırılmış yönetim, parça ve ürünlerin sıkı kalite kontrolünü sağlar; makul bir iş akışı, aynı kaliteyle daha düşük maliyetler elde etmenizi sağlar.
Yıllar süren yoğun çalışma ve geliştirme sürecinin ardından NOBLE, hassas parça işleme ve imalatı yapan, komple endüstriyel zincir destek hizmetleri sunan bir kuruluştan, müşterilerinin tüm projelerine tam destek sağlayan hizmet odaklı bir kuruluşa dönüşmüştür.
NOBLE, prototip tasarımından üretime kadar, devasa üretim kaynakları, uygun teknoloji, optimize edilmiş süreçler, uzman rehberliği ve mükemmel kalite kontrol süreciyle fikirlerinizi gerçeğe dönüştüren, güvenilir ve kapsamlı özel üretim çözüm ortağınızdır.
NOBLE aşağıdaki yeterlilik belgelerine sahiptir:
ISO 9001: 2015 – Genel üretim için sağlam kalite yönetimi. Tutarlı süreçler. Belgelenmiş kontrol. İzlenebilir denetim.
ISO 13485: 2016 – Tıbbi cihaz parçaları için daha sıkı kalite standartları. Titiz süreç doğrulaması. Tam izlenebilirlik. İmplant edilebilir ve cerrahi parçalar için gereklidir.
Sonuç
Prototip kalıp üretimi, "önce kalıbı yapıp bir bakalım" demek değil, maliyet, kalite ve üretim döngüsüne odaklanan bir karar verme sistemidir.
DFM, malzeme işleme, tedarikçiler, doğrulama kapalı döngüsü, maliyet muhasebesi ve süreç birikimi konularında altı temel yanlış anlamaya düşerseniz, yeniden işleme maliyeti katlanarak artacaktır.
Ön tasarım aşamasında DFM (Üretilebilirlik için Tasarım) çalışmaları yaparak, aşamalı kapalı döngü doğrulama gerçekleştirerek, gerçek taleplere dayalı malzeme süreçlerini belirleyerek, toplam sahip olma maliyetine dayalı kararlar alarak ve uzun vadeli iş birliği ve bilgi tabanları oluşturarak, en kısa sürede ve en düşük maliyetle güvenilir prototip sonuçları elde edilebilir.
Prototip araçlarına bir "maliyet kalemi" olarak değil, ürün geliştirmenin "mihenk taşı" olarak yaklaşılması, ancak yoğun pazar rekabetinde ürünlerin seri üretime daha hızlı ve istikrarlı bir şekilde geçirilmesini sağlayabilir.
SSS
1. Prototip kalıplama malzemeleri için teklif talebi (RFQ) gönderirken tedarikçilerden hangi temel çıktıları talep etmeliyiz?
DFM raporu, numune inceleme kaydı, kalıp ömrü tahmini, işlem sonrası fiyat teklifi ve olası yeniden işleme için revize edilmiş teslimat zaman çizelgesi talep edin.
2. Prototip parçalar için kabul kriterleri resmi teklif talebi belgelerinde nasıl tanımlanır?
Teslim edilen numuneler için kritik uyum boyut toleranslarını, kozmetik yüzey kalitesini, fonksiyonel test öğelerini ve net ret tetikleme koşullarını belirtin.
3. Prototip kalıplama malzemeleri için hazırlanan teklif talebi şartlarına hangi riskle ilgili maddeler dahil edilmelidir?
Kalıp onarımı sorumluluğu, yeniden işleme maliyetinin dağılımı, fikri mülkiyet koruması ve ciddi teslimat gecikmeleri için tazminat maddeleri ekleyin.
4. Teklif talebi (RFQ) yoluyla birden fazla prototip tedarikçisini karşılaştırırken, hangi gizli maliyetleri açıkça sormalıyız?
DFM incelemesi, kalıp modifikasyonu, ek numune partileri, malzeme değiştirme ücretleri ve yüzey işleme kurulum maliyetleri için ücretleri sorun.
5. Teklif talebi (RFQ) gerekliliklerine göre, tedarikçilerden prototip örnekleriyle birlikte hangi destekleyici belgeleri sunmalarını talep edeceğiz?
Malzeme sertifikası, boyut kontrol verileri, yüzey işlem test raporu ve kalıp durumu özetine ihtiyaç duyulmaktadır.





